Com les impressores 3D SLA xineses admeten fluxos de treball multimaterial d'alta precisió?
Les impressores 3D SLA industrials xineses són àmpliament reconegudes per la seva precisió ultraalta, la qualitat de la superfície llisa i la consistència dimensional excepcional en indústries exigents com la fabricació dental, la creació de prototips d'automòbils, l'electrònica de consum i la validació aeroespacial. A diferència de les tecnologies basades en l'extrusió que prioritzen la deposició simultània de materials, els sistemes d'estereolitografia estan dissenyats principalment per a la precisió, la reproducció de detalls fins i un rendiment estable de curat de resina.
Tot i que la majoria d'impressores 3D SLA xineses funcionen amb un únic dipòsit de resina durant cada cicle d'impressió, els fabricants i els usuaris industrials han desenvolupat fluxos de treball pràctics per a múltiples materials mitjançant sistemes de dipòsits modulars, commutació controlada de resines, mètodes d'acoblament segmentats i tècniques avançades de postprocessament. Aquests enfocaments permeten a la tecnologia SLA mantenir els seus avantatges bàsics de precisió alhora que admet aplicacions industrials complexes que requereixen múltiples colors, textures o combinacions de materials funcionals.
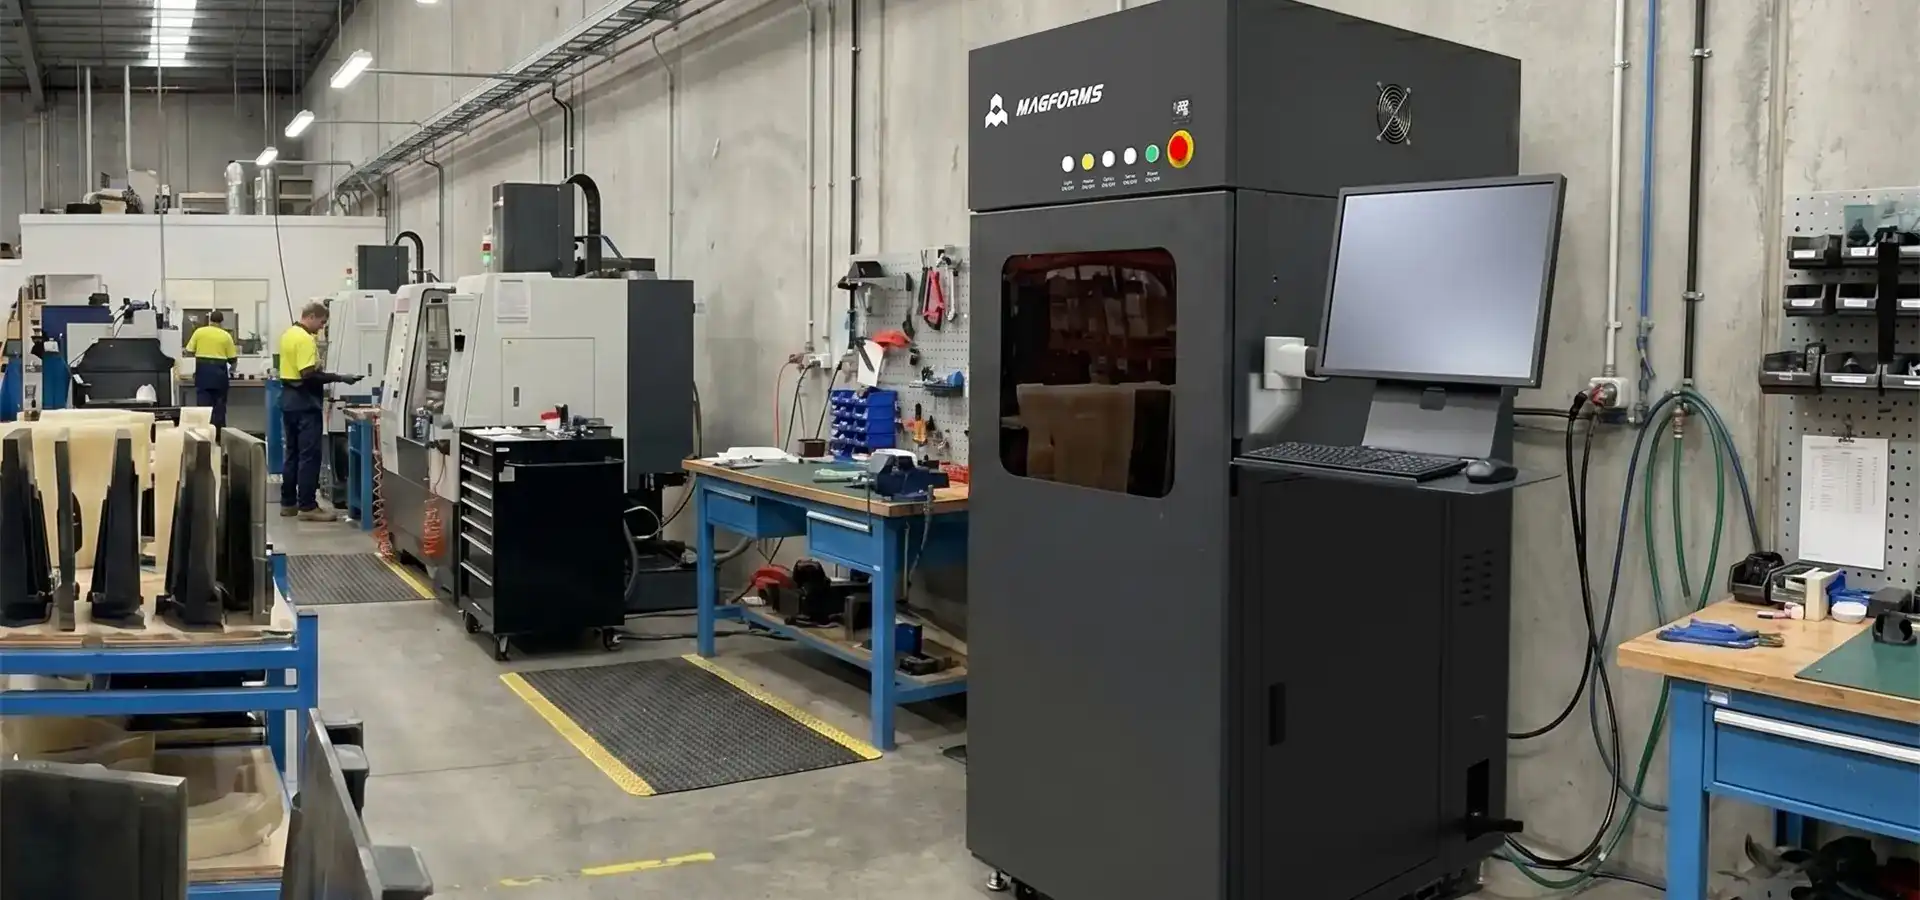
Comprensió dels conceptes bàsics de la tecnologia d'estereolitografia
Principis bàsics del curat de resina basat en làser
Un mirall galvanòmetre d'alta velocitat controla un feix làser UV que cura la resina de fotopolímer líquid capa per capa en estereolitografia. En els sistemes SLA de dalt a baix, la plataforma de construcció baixa gradualment a la tina de resina a mesura que les capes es curen. Aquest procés permet que la resina de fotopolímer fresca recobri la superfície de curat després de cada exposició de la capa. Les impressores 3D SLA industrials xineses solen utilitzar làsers d'estat sòlid bombats per díodes amb longituds d'ona de 355 nm o 405 nm. Poden escanejar a velocitats de fins a 10-15 metres per segon i poden fer resolucions XY tan baixes com 50 micres i gruixos de capa a l'eix Z tan prims com 0.05 mm. Aquest mètode proporciona millors acabats superficials que els basats en filaments, cosa que el fa adequat per produir patrons de joieria complexos, restauracions dentals i components prototip aeroespacials d'alt detall.
Química de la resina i opcions de materials
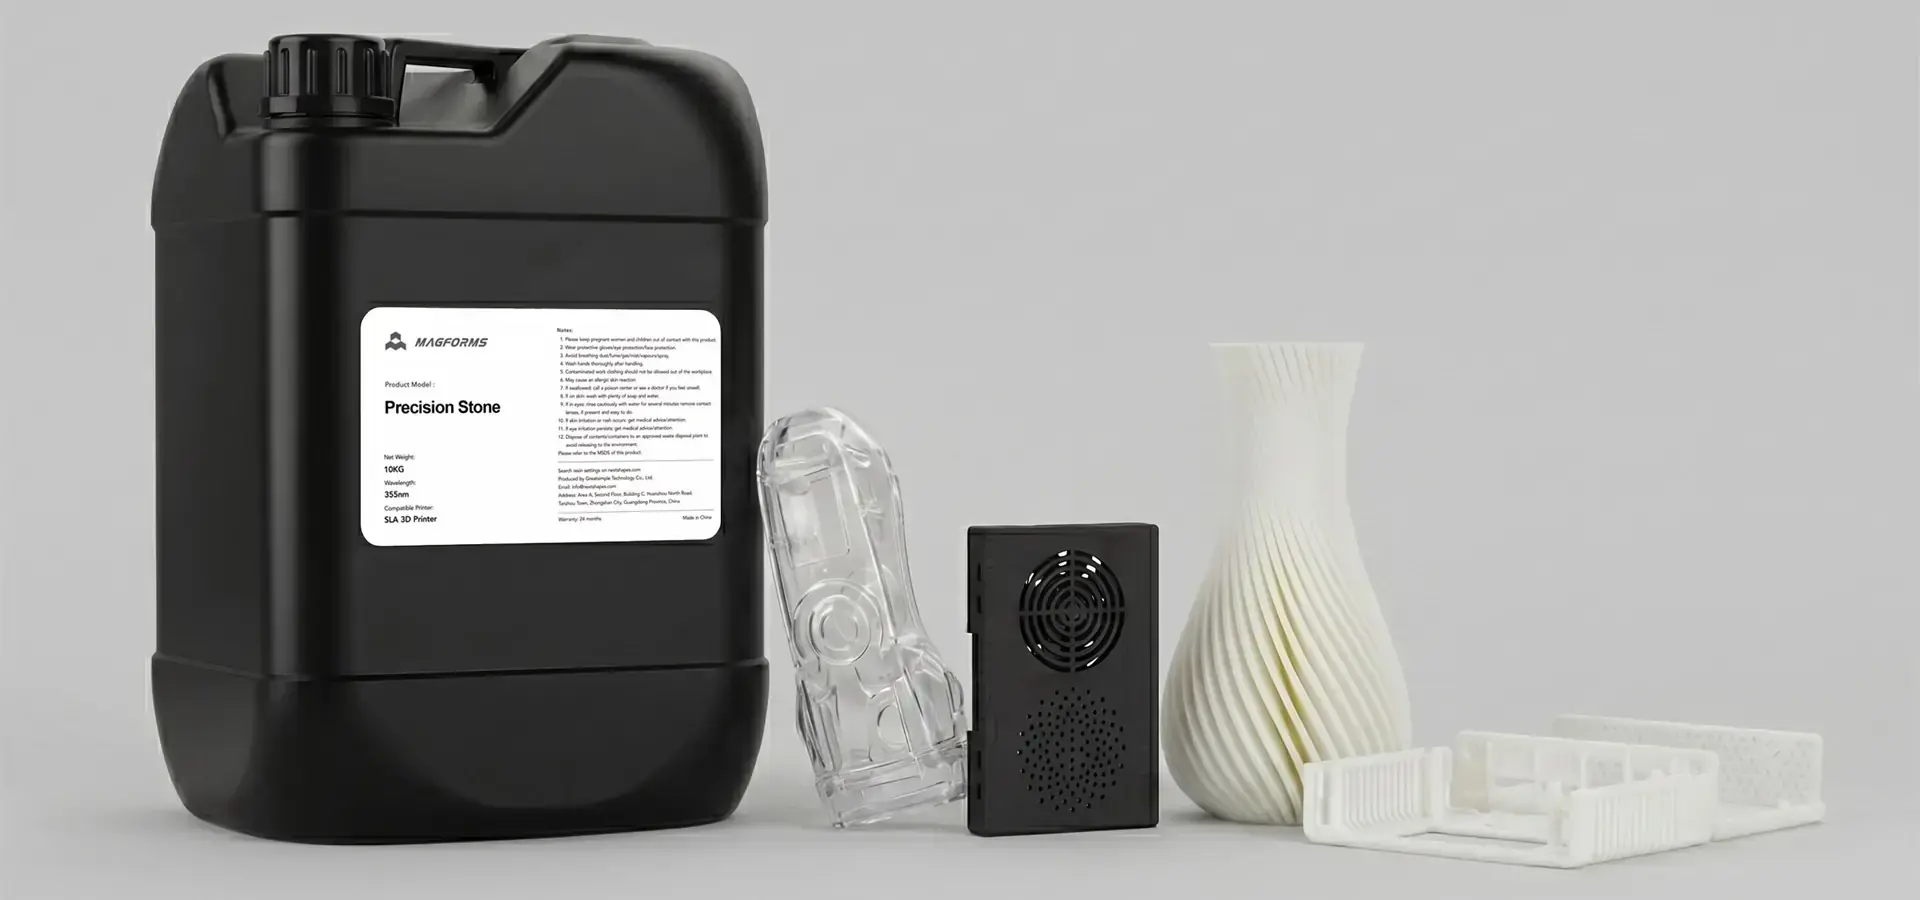
Les resines de fotopolímer utilitzades en les impressores 3D SLA xineses es poden classificar en diversos grups de materials funcionals. Els materials estàndard tenen bones qualitats mecàniques per fer prototips en general. Les versions de grau d'enginyeria tenen una alta resistència a la tracció i a la calor, cosa que les fa adequades per a peces sota el capó dels cotxes. Les versions transparents permeten que les lents i les guies de llum tinguin una claredat de grau òptic. Per a les empunyadures i els segells, els materials flexibles que semblen cautxú o silicona funcionen bé. Per als processos de fosa per inversió utilitzats en joieria i corones dentals, les resines fundibles s'esgoten completament. Els venedors xinesos de materials han ampliat ràpidament aquestes línies, oferint ara alternatives de resina de tercers que proporcionen un rendiment mecànic competitiu i una flexibilitat de material més àmplia a costos significativament més baixos. Això elimina el problema d'estar lligat a una sola font, que era un problema en el passat.
Impressió multicolor i multimaterial: reptes i possibilitats
Consideracions sobre l'arquitectura d'una sola cuba i el flux de treball de materials
La majoria de les impressores 3D SLA industrials xineses estan dissenyades al voltant d'arquitectures de resina d'un sol dipòsit per mantenir l'estabilitat del curat, la consistència dimensional i un rendiment òptic precís. Els dispositius d'estereolitografia comparteixen un dipòsit de resina i una trajectòria làser, mentre que els sistemes d'extrusió de filaments solen utilitzar múltiples broquets o extrusores per al canvi de material. Quan les aplicacions requereixen múltiples materials, els operadors solen utilitzar fluxos de treball de canvi de resina controlats combinats amb procediments de neteja dedicats per preservar la qualitat d'impressió i l'estabilitat del material. Fins i tot quantitats molt petites d'un material antic poden canviar la manera com es cura un nou lot de resina, cosa que pot causar un enduriment imperfecte, desviació dimensional o defectes superficials. Les resines especials, com ara les fórmules flexibles o d'alta temperatura, tenen viscositats i quantitats de fotoiniciador molt diferents, cosa que fa que aquest risc de contaminació sigui més elevat.
Gestió de materials i configuració del flux de treball
La majoria dels entorns de tall per a impressores 3D SLA xineses estan optimitzats per a perfils de curat d'un sol material estables, cosa que ajuda a garantir un control d'exposició consistent i una precisió dimensional durant tota la producció. Les plaques de moviment i control no tenen compatibilitat integrada amb els mètodes de canvi de material que són habituals en els sistemes FDM multiextrusora. Per obtenir diferents àrees de color en el mateix treball d'impressió, s'han d'utilitzar mètodes precisos de pausa i intercanvi, que els operadors poden fer manualment o mitjançant scripts personalitzats. Per evitar la desalineació de capes entre les zones de transició de material, la precisió del galvanòmetre ha de mantenir-se igual fins i tot si el material canvia. Com que no hi ha formats de fitxer multimaterial estàndard (com AMF o 3MF amb assignacions de materials), els enginyers sovint segmenten els conjunts CAD en components d'impressió optimitzats independentment per millorar el control del material i l'eficiència de l'acabat. Això augmenta la complexitat del flux de treball en entorns de producció multimaterial avançats.
Per què les aplicacions industrials prioritzen la precisió per sobre de la impressió multimaterial nativa
En molts sectors industrials, com ara la fabricació dental, la fosa de joieria, la validació aeroespacial i el desenvolupament de productes de precisió, la qualitat de la superfície i la precisió dimensional sovint són més importants que la capacitat simultània de múltiples materials. Per tant , les impressores 3D SLA industrials xineses estan dissenyades principalment per mantenir entorns de curat estables, reproducció de detalls fins i consistència d'impressió repetible al llarg de cicles de producció llargs.
Comparació: estereolitografia versus altres tecnologies en capacitats multicolors i multimaterials
Impressores FDM: Fluxos de treball multimaterial accessibles
Els sistemes FDM permeten una extrusió multimaterial nativa més fàcil mitjançant configuracions de doble o múltiples broquets, cosa que els fa adequats per a aplicacions centrades principalment en la combinació de materials i la variació de color. Algunes màquines FDM de gamma mitjana poden imprimir estructures de suport a partir de filaments que es dissolen en aigua i construir peces útils a partir de termoplàstics industrials. Els hotends de barreja de colors poden barrejar múltiples filaments termoplàstics per produir efectes de superfície de gradient o multicolor. Tanmateix, els fabricants industrials sovint trien impressores 3D SLA xineses quan la suavitat de la superfície, els detalls fins i les toleràncies dimensionals ajustades són més importants que la deposició simultània de material. Les tecnologies d'extrusió de filaments generalment són menys adequades per a aplicacions que requereixen superfícies ultrasuaves, precisió de detalls fins i qualitat visual de grau òptic. Aquestes són necessitats comunes en les indústries de la joieria, l'electrònica de consum i l'odontologia. És per això que les impressores 3D SLA xineses continuen sent àmpliament adoptades en les indústries dental, de joieria, mèdica i de prototipatge d'alt detall, on la precisió i la qualitat de la superfície són crítiques.
Sistemes DLP: Compromisos entre velocitat i resolució
Els sistemes de processament de llum digital (DLP) utilitzen motors de llum projectada per curar capes de resina senceres simultàniament, mentre que els sistemes d'estereolitografia emmascarada (MSLA) basats en LCD es basen en panells LCD per bloquejar selectivament la llum UV durant l'exposició. En comparació amb els sistemes basats en LCD, les plataformes SLA industrials generalment proporcionen una distribució d'energia làser més consistent i una uniformitat superficial superior en construccions de gran format. Mentre que els sistemes DLP ofereixen velocitats d'exposició de capes ràpides, les impressores 3D SLA xineses industrials proporcionen una major flexibilitat en el control del punt làser i la precisió d'escaneig en àrees de construcció més grans. Les impressores 3D SLA xineses industrials utilitzen làsers de mida de punt variable i algoritmes de ruta d'escaneig optimitzats per imprimir a velocitats més d'un 30% més ràpides que els competidors de punt fix. Això tanca la bretxa de velocitat amb DLP alhora que manté una precisió a nivell de micres en grans volums de construcció.
Solucions pràctiques i millors pràctiques per a aplicacions multicolors o multimaterials
Tècniques de postprocessament per a la integració de color i material
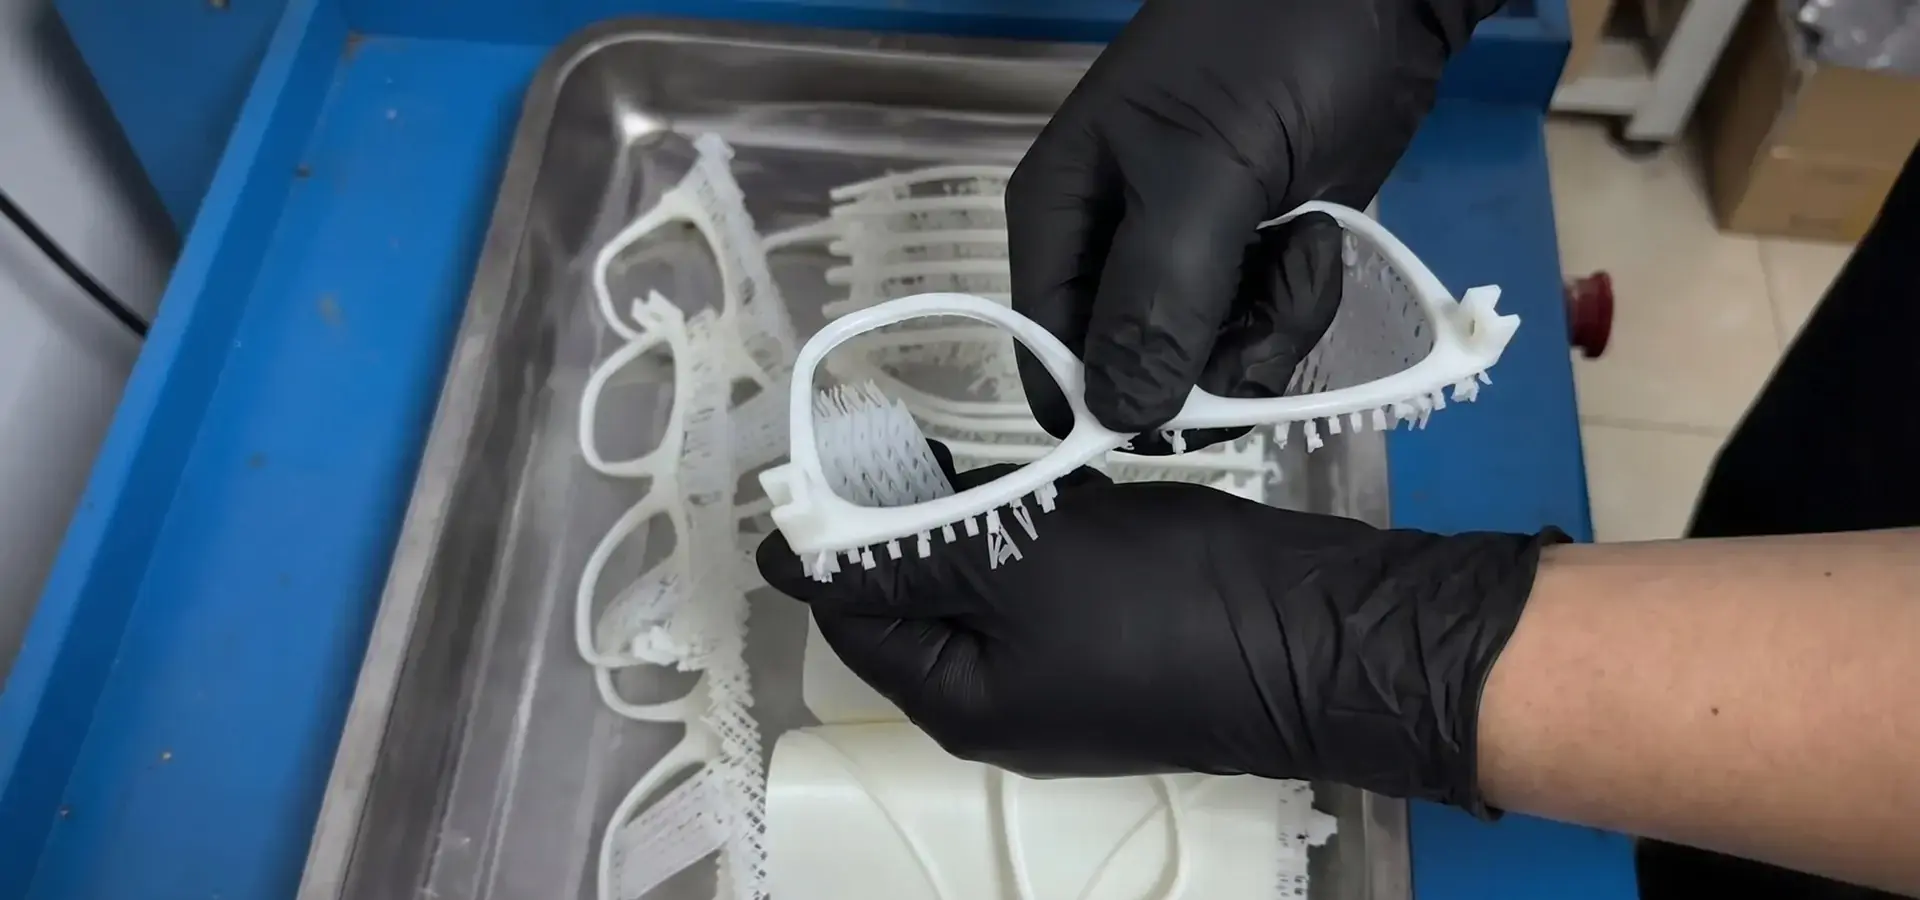
En els fluxos de treball d'SLA industrials, els mètodes de postprocessament i muntatge segmentat s'utilitzen habitualment per aconseguir resultats visuals i funcionals avançats. Es poden fer acabats de color fotorealistes en models arquitectònics i maquetes de productes pintant peces SLA completament curades amb pintures aplicades amb aerògraf o capes de grau automotriu. Quan s'utilitzen pintures a base d'alcohol per acolorir resines de fotopolímer transparents, s'obtenen colors brillants que mantenen les seves qualitats òptiques. L'assemblatge de components impresos per separat fets de diferents materials, com ara carcasses rígides combinades amb juntes flexibles, permet als fabricants aconseguir una funcionalitat multimaterial alhora que manté la precisió i l'estabilitat del curat associades a la tecnologia d'estereolitografia. Els tallers culturals-creatius, els laboratoris de prototipatge de calçat i les empreses de dispositius mèdics que utilitzen impressores 3D SLA xineses solen confiar en aquests fluxos de treball per a la producció avançada de prototips i presentacions.
Optimització de la gestió de resines i els protocols de neteja de dipòsits
Uns protocols adequats de gestió de resines són essencials per mantenir un rendiment d'impressió estable en fluxos de treball SLA de diversos materials. Abans de guardar la resina, els operadors l'han de passar per pantalles de malla de 100 micres per eliminar qualsevol residu acabat. Per eliminar les restes de pel·lícules de plàstic restants, cal netejar a fons les superfícies dels recipients amb alcohol isopropílic (IPA) i tovalloletes sense borrissol. La contaminació creuada s'evita mitjançant l'ús de recipients separats per a diferents tipus de materials, com ara un per a resines de grau d'enginyeria i un altre per a materials de resina flexibles. La configuració del programari que recorda els temps d'exposició, les amplades de capa i les velocitats d'elevació per a cada tipus de resina facilita la configuració i fa que perdin menys temps en proves i errors. Les impressores 3D SLA industrials xineses amb perfils de materials de codi obert permeten als usuaris desar i compartir la millor configuració entre els equips. Això facilita la coherència en situacions de producció que utilitzen més d'un material.
Guia de compres: triar el sistema d'estereolitografia adequat per a necessitats d'impressió complexes
Especificacions clau per a la preparació multimaterial
Quan es considera la capacitat de les impressores 3D SLA xineses per imprimir diversos materials, els equips de compres que avaluen les impressores 3D SLA xineses haurien de prioritzar les especificacions relacionades amb l'estabilitat de precisió, la compatibilitat de materials oberts i la flexibilitat del flux de treball. El volum de construcció indica si les peces es poden imprimir com a unitats individuals o si s'han d'acoblar. Les diferents viscositats de resina i comportaments de curat requereixen paràmetres d'exposició al làser i configuracions de procés acuradament optimitzats per mantenir una qualitat d'impressió estable. El disseny de materials oberts permet utilitzar qualsevol resina de tercers, cosa que és necessària per obtenir formulacions úniques que els fabricants d'equips no ofereixen. Els mètodes de canvi de materials poden ser controlats per un operador gràcies a un programari flexible que admet perfils de resina personalitzats i funcions de pausa i reinici amb script. El cost total de propietat i el rendiment de la producció es veuen afectats pels termes de la garantia que cobreixen la durada dels díodes làser (normalment de 5,000 a 10,000 hores) i la rapidesa amb què respon l'assistència tècnica. En la majoria d'aplicacions industrials, la consistència dimensional i la qualitat de la superfície continuen sent més importants que la capacitat de deposició simultània de diversos materials.
Avaluació de la fiabilitat dels proveïdors i del suport postvenda
En la compra B2B d'una impressora 3D SLA xinesa , la reputació del proveïdor és molt important. Els fabricants xinesos d'impressores 3D SLA establerts amb certificacions ISO 9001, compliment de la norma CE/FCC i una trajectòria de molts anys mostren que demostren capacitats madures de fabricació i gestió de la qualitat. L'èxit real està avalat per casos pràctics de clients de les indústries mèdica, aeroespacial i automobilística. Per als compradors estrangers, el risc de temps d'inactivitat és menor quan hi ha centres de servei a l'estranger i la capacitat de fer diagnòstics de forma remota. Les línies de contacte clares, com ara gestors de comptes especialitzats i equips tècnics que parlen anglès, fan que la incorporació i la resolució de problemes es desenvolupin amb més facilitat. Abans d'acceptar comandes a l'engròs, els equips de compres haurien de demanar, per exemple, impressions en una varietat de materials per comprovar l'exactitud de les dimensions, la qualitat de l'acabat superficial i les propietats mecàniques.
Navegant per les estratègies de preus i negociació
Hi ha diferents rangs de preus per a les eines d'estereolitografia fabricades a la Xina. Els sistemes industrials d'entrada comencen a menys de 5,000 dòlars i són bons per a petits estudis de disseny i nous centres de servei. Les plataformes de gamma mitjana, que costen entre 15,000 i 50,000 dòlars, permeten construir més coses i estan més automatitzades. Estan dirigides al desenvolupament de dispositius mèdics i a la prova de peces de cotxes. Les eines de gran format d'alta gamma que costen més de 100,000 dòlars s'utilitzen per a models arquitectònics i validació d'aeronaus. Quan els compradors negocien la compra de diverses unitats, poden obtenir estalvis del 10 al 20 per cent, garanties més llargues i conjunts de materials que són tot en un. Deixar clars els termes d'enviament (FOB vs. DDP), l'ajuda a la instal·lació i la formació d'usuaris atura els costos secrets. Proporcionar als venedors requisits d'aplicació específics des del principi, com ara la varietat de materials, els objectius de rendiment i les necessitats de postprocessament, condueix a pressupostos personalitzats i solucions tècniques que s'ajusten als objectius de compra.
Conclusió
Les impressores 3D SLA xineses continuen tenint un paper fonamental en les aplicacions de fabricació industrial on la precisió, la qualitat de la superfície i l'estabilitat dimensional són essencials. Hi ha solucions útils que fan que les aplicacions multimaterial siguin útils en oficines de servei, R+D d'automoció, laboratoris dentals i desenvolupament d'electrònica de consum. Mitjançant fluxos de treball de resina modulars, gestió controlada de materials, mètodes d'acoblament segmentats i tècniques d'acabat avançades, els fabricants poden donar suport de manera eficient a requisits de producció complexos alhora que preserven els avantatges bàsics de precisió de la tecnologia d'estereolitografia. Els productors xinesos estan millorant a l'hora d'igualar el rendiment dels seus homòlegs occidentals, alhora que són més rendibles i proporcionen accés a una gamma més àmplia de materials. Quan els equips de compres tenen especificacions clares, criteris per avaluar els proveïdors i estratègies de negociació, poden afegir aquests sistemes amb seguretat a entorns de producció complicats, tenint en compte les necessitats tècniques i els límits pressupostaris.
FAQ
1. Poden les impressores 3D SLA xineses aconseguir impressions multicolors en una sola feina?
A causa del seu disseny de cuba única, les impressores 3D SLA xineses industrials estàndard no solen estar dissenyades per a la impressió multicolor simultània dins d'un únic procés de construcció continu. Podeu obtenir resultats multicolors imprimint peces separades en resines de diferents colors i després ajuntant-les manualment. Els usuaris avançats afegeixen color a les resines o utilitzen mètodes de coloració post-curat per millorar l'aspecte visual de les peces impreses.
2. Quins tipus de resina són els més adequats per a la variació de materials?
El recobriment estable i els factors d'exposició faciliten els canvis de material quan les resines d'enginyeria tenen perfils de viscositat consistents. Les resines que són transparents i es poden colar es poden tenyir i canviar després del processament. Per evitar que s'embrutin, les resines flexibles necessiten els seus propis dipòsits. Per a formulacions biocompatibles i d'alta temperatura, és important seguir procediments de neteja estrictes per evitar la contaminació creuada que podria afectar les aprovacions del material.
3. Com puc evitar la contaminació de la resina durant els canvis de material?
Feu servir recipients separats per a grups de materials que no es barregin. Les resines s'han de filtrar i guardar en recipients amb tapa quan no s'utilitzen. Es pot utilitzar alcohol isopropílic i draps sense borrissol per netejar molt bé l'interior del recipient. Després de canviar el material, feu impressions de purga, que són formes petites que es volen llençar, per eliminar la resina sobrant. Per assegurar-vos que seguiu els estàndards de control de qualitat, porteu registres exhaustius de com s'utilitzen els materials i quan es netegen.
Associa't amb Magforms per a solucions d'estereolitografia d'alta precisió
L'equipament estàndard no és suficient per satisfer les necessitats d'impressió de les empreses de diverses indústries. Magforms combina els seus propis plàstics fotopolímers amb impressores 3D SLA xineses acuradament dissenyades per proporcionar el millor ajust i estabilitat de materials i sistemes. El nostre disseny de materials oberts significa que no us heu de quedar amb un sol proveïdor, i la nostra tecnologia làser de mida de punt variable accelera la impressió en més d'un 30% sense afectar la precisió de les impressions fins al nivell de micres. Magforms té 22 patents i treballa amb més de 300 empreses d'arreu del món. Ofereixen assistència postvenda completa, com ara diagnòstics remots, formació tècnica i logística ràpida de recanvis, per garantir que els fluxos de treball per a la creació de prototips d'automòbils, la personalització dental i la validació aeroespacial tinguin el mínim temps d'inactivitat possible. Envieu un correu electrònic al nostre equip a info@magforms.com per parlar sobre fluxos de treball de producció d'alta precisió, aplicacions de resina avançades i solucions d'impressió industrial escalables adaptades a les vostres necessitats de fabricació. Sol·liciteu assessorament tècnic, pressupostos personalitzats i exemples d'avaluacions basats en els vostres objectius de producció. Com a proveïdor xinès fiable d'impressores 3D SLA , oferim fiabilitat de nivell industrial i escalabilitat rendible, de manera que podeu passar amb confiança de les proves a la producció en massa.
referències
1. Gibson, I., Rosen, D., i Stucker, B. (2021). Tecnologies de fabricació additiva: impressió 3D, prototipatge ràpid i fabricació digital directa (3a ed.). Springer.
2. Wang, L., i Zhang, Y. (2020). «Anàlisi comparativa de les capacitats multimaterial en sistemes de fabricació additiva industrial». Journal of Manufacturing Science and Engineering, 142(8), 081004.
3. Chen, H., i Liu, Q. (2022). «Avenços en els equips d'estereolitografia xinesos: anàlisi comparativa del rendiment i posicionament al mercat». International Journal of Advanced Manufacturing Technology, 119(5-6), 3421-3438.
4. ISO/ASTM 52900:2021. Fabricació additiva — Principis generals — Fonaments i vocabulari. Organització Internacional per a l'Estandardització.
5. Formlabs Inc. (2023). Informe tècnic: Compatibilitat de materials i gestió de la contaminació creuada en la impressió 3D de resina. Publicació interna de Formlabs.
6. Zhou, M., i Tang, S. (2023). «Tècniques de postprocessament per a la millora del color i la integració de múltiples materials en la fabricació additiva de fotopolímers». Additive Manufacturing Review, 17(2), 145-162.
Magforms facilita el disseny i la fabricació.
Blogs populars
-
 Informació de la indústriaIndustria manufacturera
Impressora FDM vs. SLA: quina tecnologia és la adequada per al vostre projecte?
-
 Informació de la indústriaIndustria manufacturera
Les 5 principals aplicacions de les impressores 3D industrials en la fabricació actual
-
 Informació de la indústriaIndustria manufacturera
Per què les impressores 3D d'estereolitografia no tenen rival per a la prototipació de dispositius microfluídics?
