Nastavení pryskyřičné tiskárny odhaleno: Výška vrstvy, doba expozice a další
Technologie pryskyřičných tiskáren způsobila revoluci ve výrobě napříč odvětvími, od prototypování automobilů až po výrobu zdravotnických prostředků. Pochopení kritických nastavení, jako je výška vrstvy, doba expozice a kontroly prostředí, přímo ovlivňuje kvalitu tisku, efektivitu výroby a náklady na materiál. Pro průmyslové odběratele a technické týmy zajišťuje zvládnutí těchto parametrů optimální výkon a zároveň maximalizuje návratnost investic. Ať už používáte LCD, DLP nebo SLA systémy, správná kalibrace transformuje složité technické specifikace na spolehlivá výrobní řešení, která splňují přísné standardy kvality.
Porozumění Pryskyřičná tiskárna Nastavení: Komplexní přehled
Fotopolymerní 3D tisk závisí na přesném řízení parametrů pro dosažení stabilních výsledků v různých aplikacích. Hlavní nastavení – tloušťka vrstvy, délka tisku, rychlost tisku a přírodní podmínky – synergicky určují kvalitu konečného dílu a výrobní kapacitu.
Vztahy mezi klíčovými parametry
Tiskárna s pryskyřicí ovlivňuje jak obalení povrchu, tak i dobu výroby. Tenčí vrstvy vytvářejí hladší povrchy ideální pro zubní modely nebo přesné součástky, zatímco silnější vrstvy urychlují výrobu užitečných modelů. Doba tisku řídí hloubku vytvrzování pryskyřice, což přímo ovlivňuje mechanické vlastnosti a rozměrovou přesnost. Rychlost tisku ovlivňuje přilnavost vrstev a obecně pevnost, což je obzvláště důležité pro scénáře tvorby hrudek.
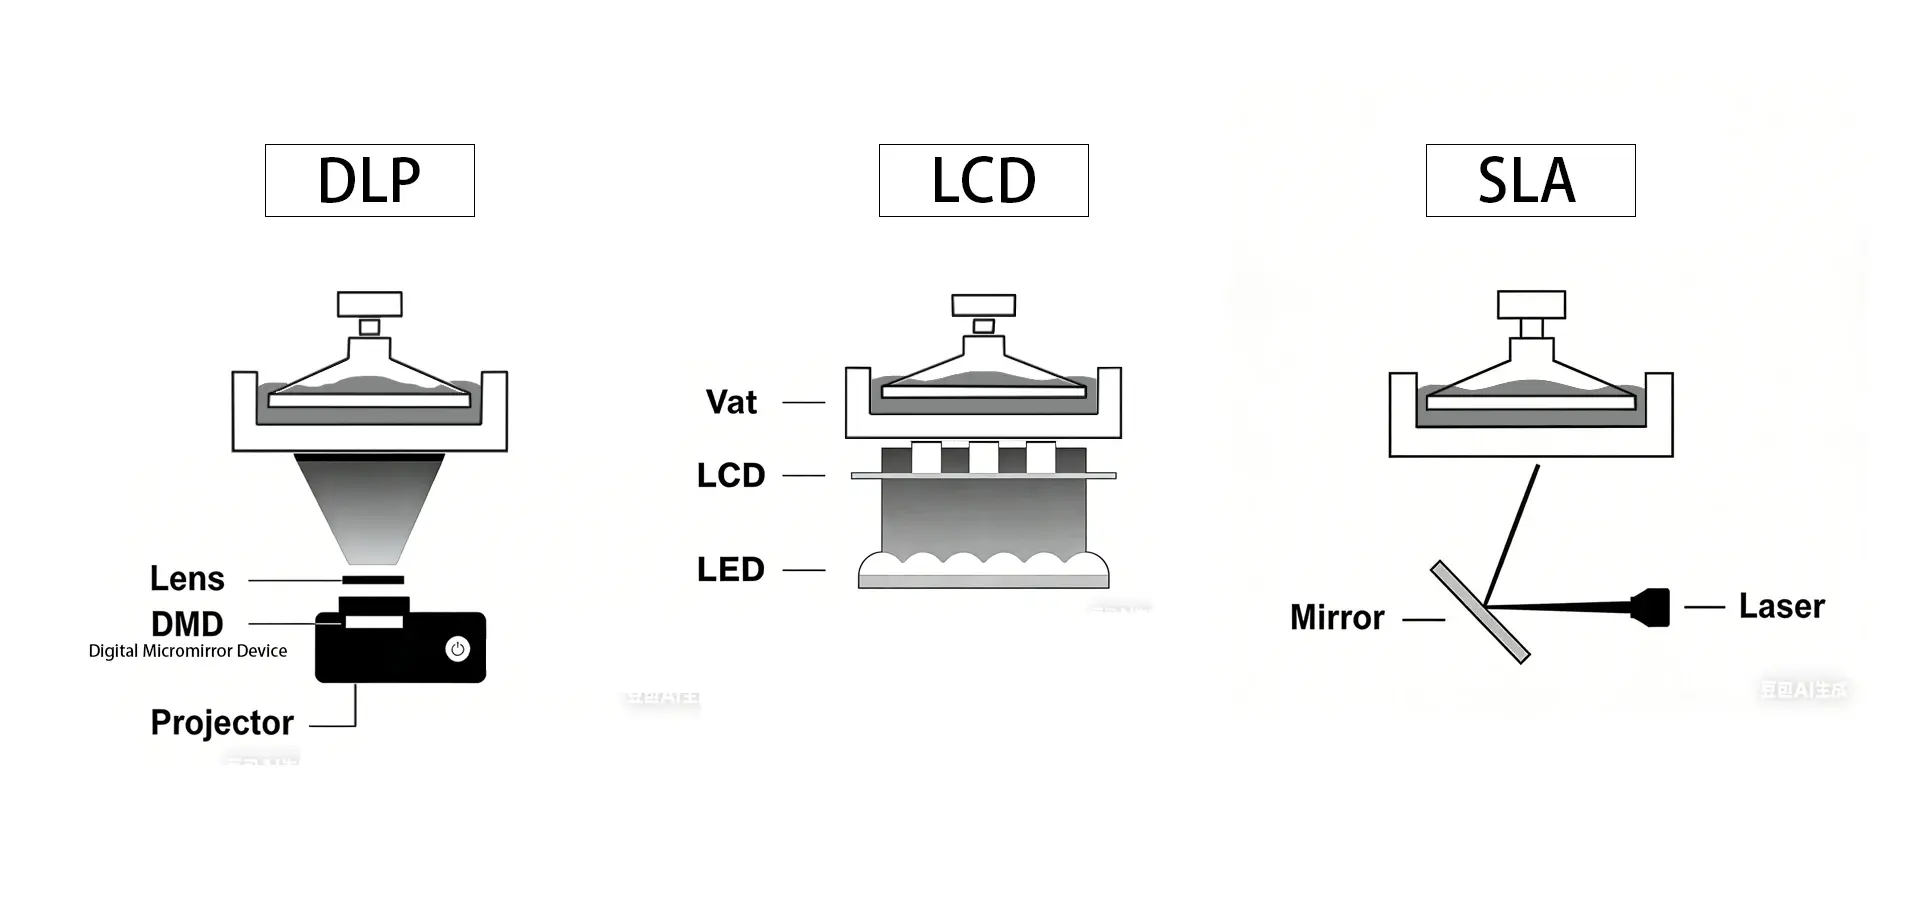
Srovnání technologií: LCD vs. DLP vs. SLA
Různé pokroky v tisku gumy vyžadují specifické parametry. LCD tiskárny nabízejí rovnoměrné nanášení v celé fázi konstrukce, což je činí vhodnými pro hromadnou výrobu malých součástek. DLP rámy poskytují dominantní ostrost hran díky předvídatelným světelným designům, což je ideální pro složité geometrie. Inovace SLA přináší pozoruhodnou kvalitu povrchu díky laserovému vytvrzování, ideální pro vysoce přesné aplikace v leteckém a terapeutickém sektoru.
Pochopení těchto mechanických jemností hraje roli, když akviziční skupiny vybírají vhodný hardware pro konkrétní mechanické aplikace a zároveň optimalizují provozní parametry pro maximální efektivitu.
Optimalizace výšky vrstev: Vyvažování detailů a rychlosti výroby
Volba výšky vrstvy představuje kritický kompromis mezi kvalitou povrchu a efektivitou výroby. Tento parametr významně ovlivňuje jak vizuální vzhled, tak mechanické vlastnosti hotových dílů.
Pokyny pro výšku vrstev specifické pro dané odvětví
U interiérových komponentů automobilů a spotřebitelských zařízení poskytují vrstvy o tloušťce 0.05–0.1 mm vynikající pokrytí povrchu a zároveň zachovávají rozumnou rychlost tisku. Letecké aplikace vyžadující ultra přesnost často používají vrstvy o tloušťce 0.025–0.05 mm k zachycení jemných detailů a zajištění rozměrové přesnosti. Restaurátorské aplikace, zejména zubní modely a chirurgické šablony, využívají vrstvy o tloušťce 0.025–0.075 mm k přesné replikaci anatomických detailů.
Řešení problémů s přilnavostí vrstev
Špatné uchycení vrstev je často způsobeno nastavením zavádění mimo podklad nebo nedostatečným uspořádáním konstrukční desky. Prodloužení doby zavádění základní vrstvy o 20–30 % obvykle řeší problémy s uchycením první vrstvy. Přirozené proměnné, jako jsou teplotní výkyvy, mohou způsobit delaminaci, zejména v podmínkách tisku. Udržování stabilních okolních podmínek mezi 20–25 °C zaručuje stabilní uchycení vrstvy po celou dobu delšího tisku.
Vedoucí výroby provádějící dávkový tisk by měli nastavit míry výšky vrstev na základě složitosti dílů a požadavků na kvalitu. Tato standardizace zkracuje dobu přípravy a minimalizuje plýtvání látkou a zároveň zaručuje reprodukovatelné výsledky v průběhu výrobních cyklů.
Zvládnutí doby expozice: Zajištění přesného vytvrzení a pevnosti
Doba expozice řídí hustotu zesítění fotopolymeru, což přímo ovlivňuje mechanickou pevnost, rozměrovou přesnost a kvalitu povrchu. Správná kalibrace zabraňuje jak nedostatečnému, tak i nadměrnému vytvrzení, což může ohrozit integritu součásti.
Kalibrace expozice pro různé typy pryskyřic
Standardní dehty obvykle vyžadují 8–15 sekund doby zavádění na vrstvu, v závislosti na pigmentaci a definici. Výroba dehtů s vyšší tloušťkou zesítění vyžaduje delší dobu zavádění 12–20 sekund k dosažení úplného vytvrzení. Adaptabilní dehty vyžadují opatrnou rovnováhu – nedostatečná prezentace způsobuje slabé díly, zatímco nadměrná prezentace snižuje pružnost a zvyšuje křehkost.
Pokročilé techniky expozice
Variabilní metody zavádění, umístění části tiskárny Resin současně. Použití delšího vystavení pro silné plochy zaručuje základní ostrost, zatímco klesající vystavení pro jemné zvýraznění předchází nadměrnému vytvrzení a ztrátě detailů. Tento přístup je obzvláště výhodný pro složité geometrie s proměnlivou tloušťkou dělicích stěn, což je běžné u automobilových a leteckých součástí.
Změny v zavádění v závislosti na teplotě zohledňují pravidelné výkyvy a změny prostředí. Zavádění 5–10% přírůstků v zavádění během chladnějších měsíců udržuje stabilní kvalitu vytvrzování po celý rok. Strojní provozy s řízenou teplotou mohou lépe udržovat odolnost vůči prezentaci, což zlepšuje konzistenci mezi jednotlivými šaržemi.
Další kritické Pryskyřičná tiskárna Nastavení pro maximalizaci kvality tisku
Kromě základních parametrů vrstev a expozice ovlivňuje produkční výsledky a provozní efektivitu několik dalších nastavení.
Rychlost tisku a ovládání pohybu
Rychlost tisku ovlivňuje konzistenci vrstev a mechanické vlastnosti. Nižší rychlosti odlupování snižují natažení na křehkých světlech a zároveň zaručují úplné rozdělení vrstev. Pro tisk s širokým rozsahem použití postupných rychlostních profilů – pomalejší počáteční rychlosti se postupně zvyšují – zabraňuje zklamáním při tisku a zároveň optimalizuje doby cyklů.
Optimalizace platformy pro tvorbu
Správné vyrovnání konstrukční desky zaručuje stabilní uchycení první vrstvy v celé tiskové oblasti. Pokročilé struktury s vícebodovým vyrovnáním poskytují vynikající konzistenci pro aplikace s rozsáhlým rozsahem. Normální kalibrační plány zabraňují pomalému uvolňování materiálu, které může ohrozit kvalitu tisku při delších tiskových sériích.
Systémy řízení životního prostředí
Teplotní stabilita v rozmezí ±2 °C zabraňuje kolísání tloušťky materiálu, které ovlivňují vlastnosti proudu a chování při vytvrzování. Regulace vlhkostní vrstvy pod 60 % zabraňuje zadržování vlhkosti, která může narušit chemii fotopolymerů. Výrobní kanceláře používající systémy přirozeného testování hlásí 15–20% snížení tiskových ztrát a zlepšenou rozměrovou konzistenci.
Díky těmto komplexním ovládacím prvkům parametrů mohou klienti z oblasti strojírenství dosahovat spolehlivých a opakovatelných výsledků, které jsou nezbytné pro generování objemu výroby a procesy certifikace kvality.
Praktická implementace: Případové studie a osvědčené postupy pro zadávání veřejných zakázek B2B
Implementace v reálném světě ukazuje, jak optimalizovaná nastavení přímo ovlivňují efektivitu výroby a kontrolu nákladů v různých průmyslových odvětvích.
Případová studie velkoobjemové výroby
Dodavatel automobilů, který vytvářel zakázkové interiérové komponenty, se potýkal s problémy s konzistencí konvenčních parametrů tisku. Použitím odstupňovaných výšek vrstev – 0.05 mm pro zřejmé povrchy a 0.1 mm pro vnitřní struktury – dosáhl o 40 % rychlejšího tisku a zároveň dodržel standardy kvality povrchu. Standardizované prezentační profily zkrátily dobu přípravy o 60 % u různých typů gum.
Kontrolní seznam implementace osvědčených postupů
Úspěšné využití přístupu pryskyřičné tiskárny k optimalizaci parametrů. Zde jsou základní kroky, které by měly generátorové skupiny dodržovat:
- Charakterizace materiálu: Testování moderních dehtových shluků se standardizovanými úvodními mřížkami zaručuje stabilní výkon u různých čísel dílů a od různých dodavatelů.
- Kalibrace zařízení: Týden po týdnu probíhá nivelace konstrukčních desek a měsíční kontroly konzistence prezentace, které udržují ideální tiskové podmínky.
- Pozorování prostředí: Nepřetržité zaznamenávání teploty a lepivosti zabraňuje problémům s kvalitou způsobeným přirozenými výkyvy.
- Konvence dokumentace: Zaznamenávání efektivních sad parametrů pro konkrétní aplikace umožňuje rychlé nastavení a snižuje variabilitu ze strany administrátora.
Tyto domy celkově snižují plýtvání materiálem a zpoždění výroby, zatímco postupné zvyšování výroby obecně vede k vysoké kvalitě. Skupiny provádějící komplexní správu parametrů hlásí 25–35% nárůst míry odklonu od původního modelu.
Magforms: Pokročilá řešení pro tisk z pryskyřice pro průmyslovou excelenci
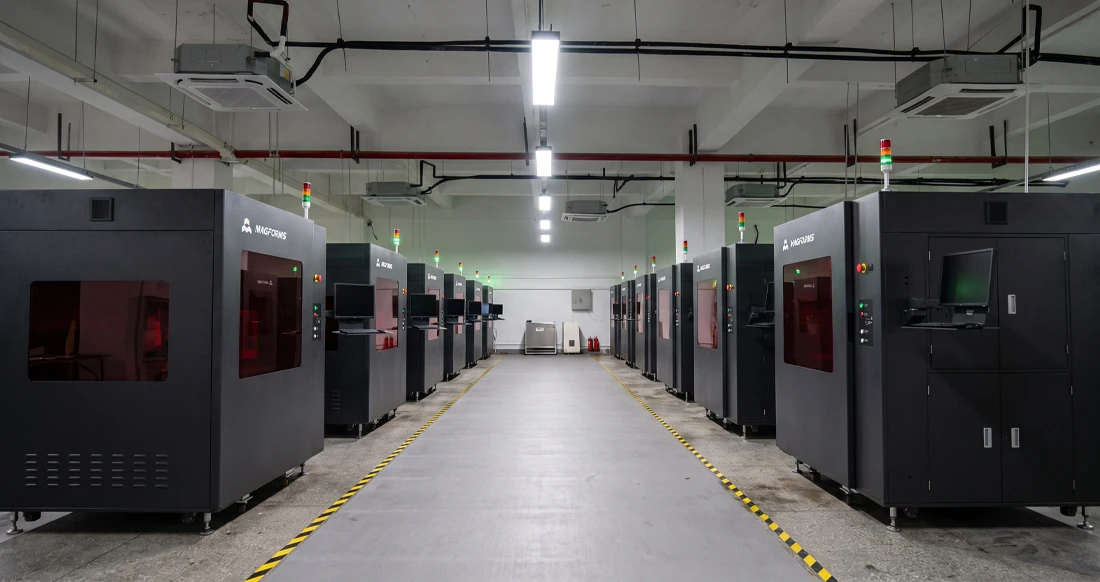
Společnost Magforms se specializuje na dodávky vysoce přesných SLA tiskových systémů navržených speciálně pro náročné průmyslové aplikace. Náš komplexní přístup kombinuje pokročilé hardwarové inženýrství s optimalizovaným složením materiálů pro řešení běžných výrobních problémů.
Revoluční integrace technologií
Naše systémy jsou vybaveny laserovou technologií s proměnnou velikostí bodu, která umožňuje o 30–50 % rychlejší tisk ve srovnání s konvenčními metodami. Inteligentní laserové řízení využívá body o velikosti 0.5–0.6 mm pro rychlé vnitřní vyplňování a zároveň přesné body o velikosti 0.18–0.2 mm pro detailní povrchové prvky. Tento přístup se dvěma body eliminuje tradiční kompromis mezi rychlostí a přesností, který omezuje mnoho výrobních prostředí.
Algoritmy hlubokého učení dále zvyšují efektivitu optimalizací vzorů skenování v reálném čase, čímž dosahují dalšího 20% zlepšení rychlosti. Tyto technologické pokroky umožňují průmyslovým klientům splňovat náročné výrobní harmonogramy bez kompromisů v oblasti standardů kvality.
Spolehlivost a přesnost průmyslové úrovně
Naše systémy, vyrobené s německými galvanometry Scanlab, lasery AOC a servomotory Panasonic, poskytují konzistentní výkon v náročných výrobních prostředích. Model SL800 se vyznačuje mramorovou základnou, která dosahuje přesnosti ±0.1 mm pro díly do 100 mm, což poskytuje téměř průmyslovou výrobní přesnost pro kritické aplikace.
Naše filozofie open-source designu umožňuje materiálovou flexibilitu a podporuje různé receptury fotopolymerů od více dodavatelů. Tato kompatibilita snižuje provozní náklady a zároveň poskytuje týmům pro nákup strategické možnosti získávání zdrojů, které mnoho proprietárních systémů nabídnout nemůže.
Komplexní podpůrná infrastruktura
S 22 patenty a 30 registrovanými ochrannými známkami, které podporují neustálé inovace, si společnost Magforms udržuje technologické vedoucí postavení v oblasti průmyslového tisku pryskyřicí. Naše globální působnost zahrnuje desítky zemí a slouží více než 300 podnikům v automobilovém, leteckém, lékařském a spotřebním elektronickém průmyslu.
Náš tým technické podpory poskytuje nepřetržité vzdálené konzultace s garantovanou odpovědí do jedné hodiny a řešením do čtyř hodin. V případě složitých problémů zajišťuje technická podpora na místě minimální narušení výroby. Pravidelné školicí programy a pokyny k údržbě pomáhají týmům optimalizovat provoz a zároveň maximalizovat využití zařízení.
Závěr
Zvládnutí parametrů pryskyřičné tiskárny vyžaduje pochopení složitých vztahů mezi výškou vrstvy, dobou expozice a faktory prostředí. Správná optimalizace přímo ovlivňuje efektivitu výroby, kvalitu dílů a provozní náklady v různých průmyslových aplikacích. Od prototypování automobilů až po výrobu zdravotnických prostředků umožňuje systematické řízení parametrů konzistentní výsledky, které splňují přísné standardy kvality. Úspěšná implementace kombinuje technické znalosti s robustními platformami zařízení navrženými pro náročná výrobní prostředí a vytváří tak udržitelné konkurenční výhody prostřednictvím vynikajících výrobních kapacit.
Nejčastější dotazy
Jakou výšku vrstvy bych měl použít pro různé aplikace?
Automobilový průmysl a spotřební elektronika obvykle těží z vrstev o tloušťce 0.05–0.1 mm, což vyvažuje kvalitu povrchu s rychlostí výroby. Lékařské a zubní aplikace vyžadující reprodukci jemných detailů fungují nejlépe s vrstvami o tloušťce 0.025–0.075 mm. Letecké a kosmické komponenty vyžadující ultrapřesnost často využívají vrstvy o tloušťce 0.025–0.05 mm, a to i přes delší dobu tisku.
Jak určím správnou dobu expozice pro nové typy pryskyřic?
Začněte s doporučeními výrobce a vytvořte testovací matrice s různou expozicí v krocích po 20 %. Vyhodnoťte vytvrzené vzorky z hlediska rozměrové přesnosti a mechanických vlastností. Správně vytvrzené díly vykazují úplnou reprodukci detailů bez křehkosti nebo rozměrového zkreslení. Zdokumentujte úspěšné parametry pro konzistentní replikaci.
Jaké podmínky prostředí optimalizují kvalitu tisku pryskyřicí?
Udržujte teplotní stabilitu mezi 20–25 °C s odchylkami pod ±2 °C, aby se zabránilo kolísání viskozity. Udržujte vlhkost pod 60 %, aby se zabránilo interferenci vlhkosti s fotopolymerními chemiemi. Stabilní podmínky zlepšují přilnavost vrstev a výrazně snižují počet chyb při tisku.
Jak mohu řešit problémy s nekonzistentní kvalitou tisku?
Nejprve zkontrolujte vyrovnání tiskové desky, protože nerovné povrchy způsobují problémy s přilnavostí. Ověřte rovnoměrnost expozice v celé tiskové oblasti pomocí kalibračních vzorů. Sledujte okolní podmínky z hlediska kolísání teploty nebo vlhkosti. Zkontrolujte stáří pryskyřice a skladovací podmínky, protože degradované materiály ovlivňují chování při vytvrzování.
Spolupracujte se společností Magforms a získejte špičková řešení pro tisk z pryskyřice
Společnost Magforms dodává špičkovou technologii SLA, která je speciálně navržena pro průmyslové aplikace vyžadující výjimečnou přesnost a spolehlivost. Náš integrovaný přístup k materiálům a zařízením eliminuje problémy s kompatibilitou a zároveň poskytuje značné cenové výhody oproti proprietárním systémům. Jako přední výrobce pryskyřičných tiskáren kombinujeme německé přesné komponenty s inovativní laserovou technologií, abychom dosáhli špičkových výkonnostních metrik v oboru. Kontaktujte náš technický tým na adrese info@magforms.com , kde probereme vaše specifické požadavky a zjistíme, jak naše komplexní tisková řešení mohou transformovat vaše výrobní možnosti.
Reference
1. „Pokročilý 3D tisk fotopolymery: Optimalizace procesů pro průmyslové aplikace“ - Journal of Manufacturing Science and Engineering, sv. 145, č. 3
2. „Srovnávací analýza technologií SLA, DLP a LCD v přesné výrobě“ - Additive Manufacturing International, výroční přehled za rok 2023
3. „Strategie optimalizace výšky vrstev pro 3D tisk z pryskyřice ve velkých objemech“ – Industrial 3D Printing Quarterly, číslo 4, 2023
4. „Kalibrace parametrů expozice pro technické fotopolymery“ - Materials Processing Technology Letters, sv. 78, č. 2
5. „Systémy environmentální kontroly pro konzistentní kvalitu 3D tisku z pryskyřice“ – Manufacturing Technology Today, vydání ze září 2023
6. „Analýza nákladů a přínosů optimalizace parametrů 3D tisku průmyslových pryskyřic“ – Production Engineering Economics Review, vydání za 3. čtvrtletí 2023
Magforms usnadňuje návrh a výrobu.
Oblíbené blogy
-
 Statistiky odvětvíVýrobní průmysl
Tiskárna FDM vs. SLA: Která technologie je pro váš projekt ta pravá?
-
 Statistiky odvětvíVýrobní průmysl
5 nejčastějších aplikací průmyslových 3D tiskáren ve výrobě dnes
-
 Statistiky odvětvíVýrobní průmysl
Proč jsou stereolitografické 3D tiskárny bezkonkurenční pro prototypování mikrofluidních zařízení?
