Kiel elekti la ĝustan stereolitografian 3D-printilon?
Elekti la ĝustan stereolitografian 3D-printilon postulas balanci precizecon, materialan kongruecon, konstrukvanton kaj totalan posedkoston kontraŭ viaj specifaj produktadbezonoj. Stereolitografia 3D-printilo uzas laser-bazitan fotopolimerigon por liveri mikron-nivelan precizecon kaj glatajn surfacajn finpolurojn, igante ĝin nemalhavebla por industrioj postulantaj striktajn toleremojn - de dentaj protezoj ĝis aerspaca prototipado. La elektoprocezo implikas taksi teknikajn specifojn kiel XY-rezolucio kaj tavoldikeco, taksi la flekseblecon de la rezina ekosistemo kaj konfirmi, ke postvenda subteno kongruas kun viaj funkciaj postuloj pri skalo kaj funkcitempo.
Komprenante Stereolitografian 3D-Presteknologion
Kio estas Stereolitografio kaj kiel ĝi funkcias?
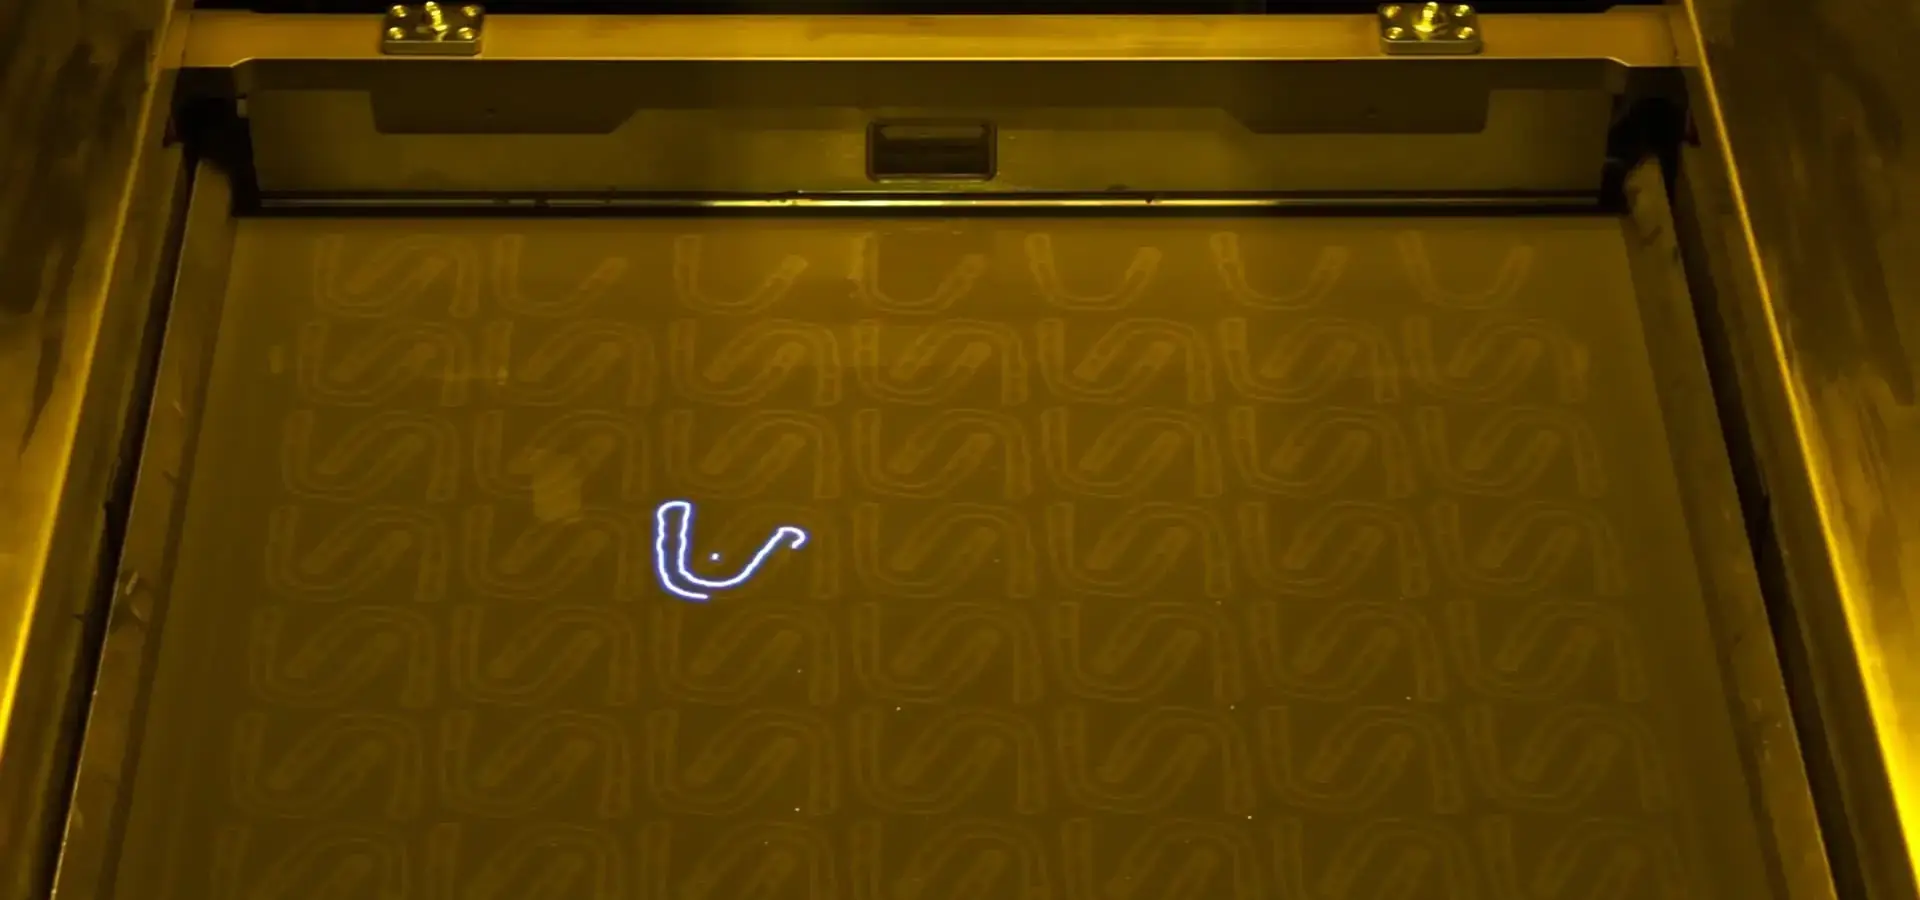
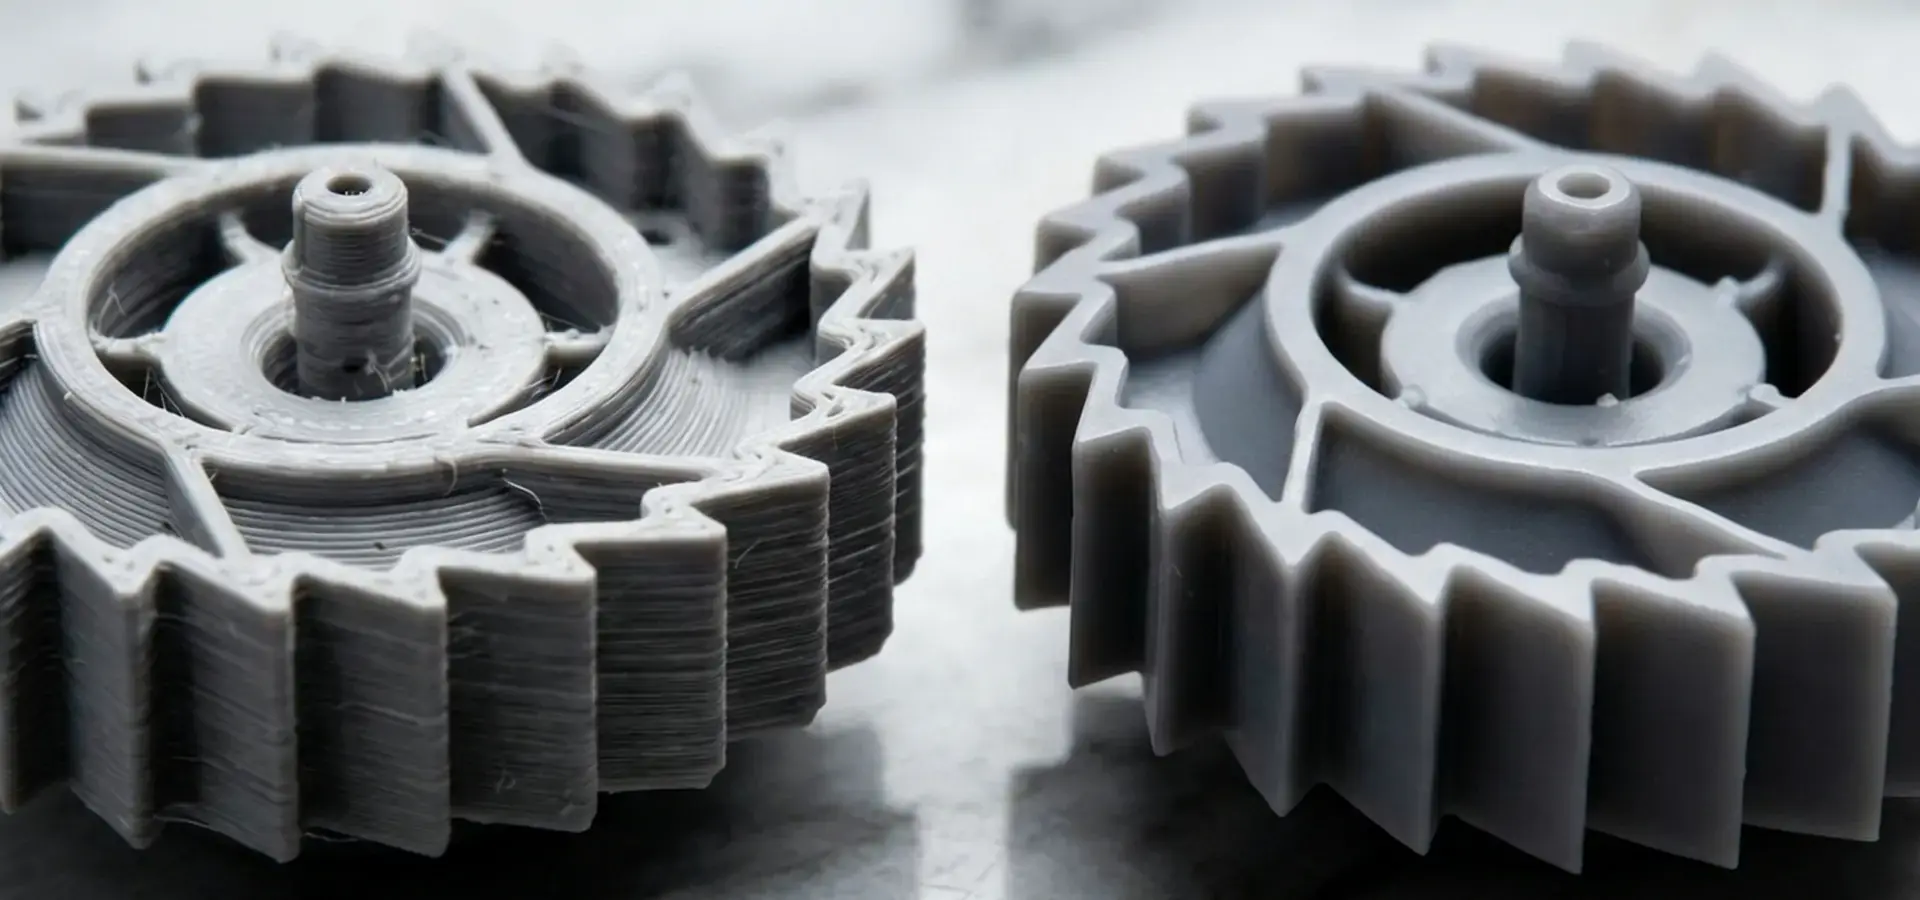
En la 1980-aj jaroj, Chuck Hull kreis stereolitografion, kiu estis la unua tipo de aldona fabrikado. La uzata metodo nomiĝas kuva fotopolimerizado. Ĝi funkcias per skanado de likva fotopolimera rezina surfaco per fokusita UV-lasero bazita sur tranĉitaj ciferecaj modeldatumoj. Tuj kiam la lasero trafas la fotopolimeron, kemia krucligado komenciĝas. Ĉi tio igas la materialon malmoliĝi tavolo post tavolo. La konstruplatformo moviĝas malsupren je fiksita kvanto, kutime 25 ĝis 100 mikrometroj, kiam tavolo estas seka. Por la sekva paso, nova tavolo de rezino kovras la surfacon. La ĉefaj partoj estas preciza lasera sistemo, galvanometraj speguloj por rapida radiopoziciigado, rezina tanko kun travidebla fundo, kaj Z-aksa aktuatoro. Partoj faritaj per stereolitografio havas surfacan kvaliton similan al tiu de tiuj faritaj per injekta muldado, kaj iliaj mekanikaj ecoj estas pli izotropaj kompare kun FDM. Fandita Depozicia Modelado (FDM), aliflanke, uzas termoplastan filamenton, kiu estas puŝita eksteren kaj havas tavolliniojn kaj neegalan forton.
Avantaĝoj Super Aliaj Aldonaj Teknologioj
Stereolitografio estas pli bona ol aliaj ebloj, kiel Cifereca Lumprilaborado (DLP) aŭ Selektiva Lasera Sinterizado (SLS). La rezolucio de DLP-sistemo estas limigita de la nombro da pikseloj sur la projekciila ekrano. Stereolitografia 3D-printilo , aliflanke, povas atingi tre altan XY-rezolucion, ĉefe limigitan de la grandeco de lasera punkto, la precizeco de la optika sistemo kaj la karakterizaĵoj de la rezina hardado. Pulvoraj materialoj funkcias plej bone kun SLS, kaj ĝi povas krei prototipojn, kiuj funkcias. Tamen, ĝi tipe produktas partojn kun pli malalta surfaca glateco kaj travidebleco kompare kun rezinbazitaj metodoj, kvankam ĝi elstaras en funkcia forto kaj kompleksaj geometrioj. Unu el la plej bonaj aferoj pri ĝi estas la surfaca finpoluro. Partoj, kiuj estis forigitaj de stereolitografia sistemo, tipe postulas ellavaĵon (ekz., IPA-purigadon), post-hardadon sub kontrolita UV-eksponiĝo, kaj en iuj kazoj subtenas forigon kaj surfacan finpoluron depende de la aplikaj postuloj. Klak-konektiloj, vivaj ĉarniroj kaj surfadenaj enigaĵoj funkcias fidinde ĉar la forto estas la sama ĉie. Tio signifas, ke vi ne devas zorgi pri delaminado kiel vi faras kun filamenta presado.
Oftaj Aplikoj Tra Industrioj
Dentlaboratorioj uzas presadon bazitan sur rezino por fari modelojn por vicigiloj, kirurgiaj gvidiloj kaj kronŝablonoj. Ĝusta dimensiado havas rektan efikon sur la sano de la pacientoj. Internaj ornamaĵoj kaj specialaj ŝablonoj estas faritaj kiel prototipoj fare de aŭtomobilaj esplor- kaj disvolvaj teamoj. Tio mallongigas la tempon necesan por konfirmi dezajnon de semajnoj ĝis tagoj. Antaŭ ol sendi komplikajn krampojn kaj fluidajn multnombrajn aparatojn por esti multekostaj CNC-maŝinitaj aŭ fanditaj, aerspacaj kompanioj testas ilin por certigi, ke ili funkcias. Por resti informitaj pri la rapideco, kiun novaj produktoj aperas, kompanioj, kiuj fabrikas konsumelektronikon, uzas rapidan prototipadon por ŝanĝi la dezajnojn de aŭdilŝeloj kaj porteblaj ujoj. Kopiejoj faras kopiojn de famaj skulptaĵoj kaj juveloj, kaj ŝudizajnistoj presas mezplandumojn kaj ŝurmodelojn por certigi, ke ŝuoj estas komfortaj por porti antaŭ ol ili estas faritaj.
Ŝlosilaj Faktoroj Konsiderindaj Kiam Elektante SLA-3D-Printilon
Rezolucio kaj Dimensia Precizeco
La du partoj kiuj konsistigas la rezolucion estas XY (la horizontala ebeno) kaj Z (la vertikala ebeno). La XY-rezolucio baziĝas sur la diametro de la lasera punkto. Por malaltkvalitaj maŝinoj, ĝi estas 85 mikrometroj, kaj por altkvalitaj, ĝi estas 25 mikrometroj. Kun pli malgranda punktograndeco, oni povas vidi pli fajnajn detalojn, kio gravas por mikroskalaj trajtoj kiel kradaj strukturoj aŭ mikrofluidaj kanaloj. La Z-aksa rezolucio, kiu estas difinita per la tavoldikeco, influas kaj kiom glata estas la surfaco kaj kiom rapide ĝi povas esti konstruita. Finpoluroj kiuj aspektas kiel vitro estas faritaj per pli maldikaj tavoloj (25–50 mikrometroj), sed ili bezonas pli da tempo por presi. Aliflanke, pli dikaj tavoloj (100–300 mikrometroj) estas pli bonaj por pli grandaj funkciaj prototipoj kie rapideco estas pli grava ol aspekto. Plej ofte, mezuradoj estas precizaj ĝis 0.05 mm aŭ 0.15% de la nominala grandeco, kiu ajn estas pli granda. Por plej multaj inĝenieraj taskoj, ĉi tiu toleremo estas bona. Sed por medicinaj enplantaĵoj aŭ aerspacaj partoj, oni eble bezonos pli striktan kontrolon. Kontrolu ĉu la stereolitografia 3D-printilo, kiu interesas vin, estis kontrolita de tria partio kaj ĉu ĝi restos preciza dum longaj produktadserioj.
Presrapideco kaj Trairo
La presrapideco baziĝas sur la rapideco de la lasero skanas, kiom longe vi lasas ĉiun tavolon sekiĝi, kaj kiom forte vi disŝiras ĉiun tavolon. Hodiaŭaj sistemoj havas teknologion, kiu povas ŝanĝi la grandecon de la makulo. Tio faras la faskon pli larĝan por plenigi grandajn areojn kaj pli mallarĝan por fajnaj detaloj. Ĉi tiu adaptiĝema skana metodo povas signife plibonigi la trairon kompare kun konkurantoj, kiuj uzas fiksajn makulojn. Kio faras diferencon en kiom da laboro estas farata estas la grandeco de la konstruplatformo. Daŭras malpli da tempo por konstrui, ĉar 600 mm x 600 mm lito povas teni multajn malgrandajn partojn aŭ unu grandan asembleon. Por certigi, ke la presilo povas fari la laboron, eltrovu la averaĝan arograndecon kaj partgrandecon. Kiam vi tro specifas la konstruvolumenon, la komenca kosto kaj rezinouzo pliiĝas. Kiam vi sub specifas, vi devas ŝanĝi laborojn, kio malordigas vian horaron.
Kongrueco de Rezino kaj Materiala Ekosistemo
Kiajn materialojn stereolitografia 3D-printilo povas uzi determinas kiom bone ĝi povas plenumi malsamajn taskojn en via laboratorio. Por vidaj prototipoj, normaj rezinoj povas teni multajn detalojn, kaj fortikaj rezinoj, kiuj estas kiel ABS, povas elteni batojn dum funkciaj testoj. Ĉar la malmoleco Shore A de flekseblaj rezinoj estas inter 40 kaj 95, vi povas uzi ilin por fari kusenetojn kaj sigeli prototipojn. Formuloj por altaj temperaturoj povas atingi varmodevigajn temperaturojn super 200 °C por specialigitaj inĝenieraj rezinoj sub specifaj post-hardaj kondiĉoj. Tio igas ilin bonaj por partoj ene de aŭtokapotoj aŭ injektaj muldiloj. Gravas uzi fandeblajn vaksajn rezinojn por investa gisado, kiu estas uzata por fari juvelojn kaj dentajn kronojn. La reguloj de ISO 10993 kaj ISO 13485 diras, ke biokongruaj kaj steriligeblaj rezinoj povas esti uzataj por fari prototipojn de medicinaj aparatoj. Malfermitmaterialaj platformoj permesas al vi uzi rezinon de malsama kompanio. Tio malaltigas la prezon por litro kaj malhelpas vin devi aĉeti de nur unu kompanio. Estas pli facile observi kvaliton en fermitaj ekosistemoj, sed ili povas esti malpli flekseblaj kaj kosti pli por funkciigi.
Konservadaj Postuloj kaj Funkciiga Facileco
Por regula bontenado, vi devus ŝanĝi la rezinan ujon, purigi la optikajn fenestrojn, kaj agordi la parametrojn de la lasero. Ĉi tio baziĝas sur la formo de la parto kaj la senŝeligitaj fortoj. Ujoj povas enhavi 50 ĝis 150 litrojn da materialo. Malalt-fortaj stereolitografiaj (LFS) printiloj havas ujojn, kiuj daŭras pli longe, ĉar ili malaltigas la mekanikan streĉon, kiu amasiĝas dum tavolapartigo. Aŭtomata subtengenerado, orientiĝoptimigo kaj tranĉado povas esti faritaj pli rapide per programaro, kiu estas facile uzebla. Ĉi tio faciligas por funkciigistoj lerni kiel uzi la programaron. Vi povas observi laborojn kaj ĝisdatigi firmvaron de malproksime per nub-bazitaj platformoj, kio reduktas la malfunkcitempon. Serĉu tuŝekranojn, kiuj estas facile uzeblaj, aŭtomatajn aŭ duonaŭtomatajn rezinajn manipulajn sistemojn, kaj mem-nivelajn konstruplatformojn, kiuj faras la agordan procezon pli rapida kaj malpli probable misfunkcianta.
Kostaj Faktoroj kaj Totala Investo
Stereolitografiaj sistemoj uzataj por prototipado komenciĝas je ĉirkaŭ 3 500 dolaroj por malgrandaj studioj kaj noventreprenoj. Unuoj en la meza gamo kostas inter 15 000 kaj 50 000 dolarojn kaj povas helpi servagentejojn produkti pli da aferoj kaj movi aferojn pli rapide. Elitaj platformoj kostas pli ol 100 000 dolarojn kaj havas du laserojn kaj post-prilaboradon enkonstruitan por fari multajn aferojn. Pensu pri pli ol nur la prezo kiam vi aĉetas ion. Rezino povas kosti ie ajn de 50 ĝis 800 dolaroj por litro, kaj ekzistas ankaŭ bontenaj kontraktoj kiuj kovras partojn, laboron kaj programarajn ĝisdatigojn ĉiujare. Energikonsumo estas ĝenerale pli malalta ol altpotencaj pulvor-litaj fuziaj sistemoj, kvankam la fakta uzado dependas de la maŝingrandeco kaj funkciaj kondiĉoj. Kapitalkostoj povas esti disigitaj laŭlonge de la tempo per lizado kaj financado. Ĉi tio helpas entreprenojn konservi sian laborkapitalon por aferoj kiel stokoj kaj dungitaro.
Komparante Supran Stereolitografiaj 3D-printiloj
SLA kontraŭ DLP kontraŭ MJP: Teknikaj Distingoj
Punkt-bazita lasero estas uzata en stereolitografio. Ĝi havas pli bonan XY-rezolucion kaj estas limigita nur de la traba diametro kaj la precizeco de la galvanometro. Por projekcii tutan tavolon samtempe, DLP-sistemoj uzas pikselan matricon. Ĉi tio akcelas la produktadon de malgrandaj kvantoj, sed la rezolucio estas limigita al la denaska piksela denseco de la ekrano. La fotopolimeraj gutetoj uzataj en Material Jetting Printing (MJP) estas ŝprucitaj kiel inkŝpruciloj. Ĉi tio ebligas plurmaterialan presadon kaj alt-rezoluciajn detalojn, kun iuj sistemoj subtenantaj koloron, kvankam je signife pli alta kosto. Daŭras iom pli longe presi per SLA ĉar ĝi funkcias plej bone por laboroj kun komplikaj formoj kaj glataj surfacoj. Kiam vi bezonas rapide fari simplajn formojn, DLP estas pli bona. Sed kiam vi bezonas fari realismajn anatomiajn modelojn aŭ kunmeti plurajn partojn en unu konstruo, MJP estas pli bona.
Gvidaj Markoj kaj Modela Superrigardo
La serio Form de Formlabs havas bonan nomon ĉar ĝi estas fidinda kaj facile uzebla kaj en la juvela kaj en la denta merkatoj. La skribtablaj modeloj de Anycubic estas pageblaj, kio igas ilin bona elekto por malgrandaj dezajnostudioj. La stereolitografiaj 3D-printiloj Magforms elstaras per integrado de proprietaj rezinsistemoj kun aparatara optimumigo, certigante koheran hardigan konduton, pli altan presfidindecon kaj reduktitan parametran agordon. Ĉi tio kreas sinergion inter la materialoj kaj la ekipaĵo. 3D Systems kaj Stratasys estas du kompanioj, kiuj fokusiĝas al altvolumenaj produktadaj agordoj. Ili faras tion per aŭtomatigado de la manipulado de materialoj kaj kombinado de post-prilaborado. Aparataraj specifoj ne estas la sola afero, kiu povas feliĉigi vin longtempe. Iloj por fari rezinon, servaj retoj kaj rezinbibliotekoj ankaŭ estas tre gravaj. Kontrolu kiom rapide klienta servo respondas, kiom facile estas akiri rezervajn partojn kaj kiom forta estas la uzantaro antaŭ ol fari elekton.
Presiloj por Altprecizaj Aplikoj
Por medicinaj kaj dentaj uzoj, necesas ripeteblo je mikrona nivelo kaj atestado, ke la materialo estas biokongrua. La stereolitografia 3D-printilo Magforms Lab300 povas presi kun makuloj malpli ol 50 mikronojn larĝaj kaj tavoloj tiel maldikaj kiel 25 mikronojn larĝaj. Ortodontaj vicigiloj povas perfekte konveni, kaj kirurgiaj gvidiloj povas perfekte viciĝi kun la korpo de la paciento. Kiam oni kontrolas aerdinamikajn profilojn kaj mekanikajn interfacojn en aerspaca kaj aŭtomobila inĝenierarto, gravas esti preciza kun mezuradoj. Stereolitografiaj 3D-printiloj, kiuj estas tre precizaj, estas zorge kalibritaj kaj ofte estas atestitaj por plenumi ISO/ASTM 52900 (ĝenerala terminologio) kaj ISO/ASTM 52902 (testaj artefaktoj por validigo de precizeco). Ili ankaŭ havas sistemojn, kiuj kontrolas varmon, por ke la viskozeco de la rezino restu la sama dum longaj konstruadoj.
Buĝet-amikaj Elektoj por Noventreprenoj
Malmultekostaj stereolitografiaj sistemoj povas esti uzataj de noventreprenoj kaj malgrandaj prototipaj laboratorioj por atingi profesiajn rezultojn sen devi elspezi multan monon. Ĉi tiuj maŝinoj, kiuj kostas malpli ol 5 000 dolarojn, povas fari aĵojn, kiuj estas ĉirkaŭ 150 mm x 150 mm x 200 mm. Tio estas sufiĉe granda por juveloj, malgrandaj modeloj kaj mekanikaj partoj. Vi rezignas pri rapideco kaj materiala elekto kun ĉi tiuj unuoj, sed estas pli facile provi SLA-teknologion kaj vidi ĉu ĝi funkcias por via metodo. Eĉ malpli da mono estas elspezata por funkciigi operacion kiam vi uzas malfermfontajn platformojn kaj rezinojn de eksteraj fontoj, sed vi devas solvi problemojn kaj profili materialojn permane pli ofte. Ĉu vi fabrikas partojn por eksteraj klientoj aŭ por la registaro, vi devus kompari la koston de vendistsubteno kaj atestita materiala rendimento kun la mono, kiun vi ŝparas anticipe.
Akiro kaj Komercaj Konsideroj por B2B-Aĉetantoj
Akiro de Rajtigitaj Distribuistoj
La aparataro, kiun vi aĉetas, estos vera, kaj via garantio kovros ĝin se vi aĉetas ĝin per la oficialaj kanaloj. Vi ankaŭ povas ricevi helpon de la kompanio, kiu fabrikis ĝin. Vi eble ricevos interkonsenton de neaŭtorizita revendisto, sed vi eble ricevos falsajn partojn, malnovan firmvaron aŭ servajn interkonsentojn, kiuj ne plu funkcias. Por ekscii pli pri la fono de la distribuisto, vizitu la retejojn de la fabrikantoj aŭ petu pruvon de partnereco. Ĉe plej multaj distribuistoj, vi povas ricevi teknikan helpon en via propra lingvo, akiri rezervajn partojn pli rapide kaj esti trejnita en via propra lingvo. Internaciaj aĉetantoj devus ekscii, ĉu ekzistas tutmonda serva reto, kiu subtenas instaladojn en malsamaj lokoj. Tio igus la ekipaĵon pli kohera kaj reduktus la bezonon retrejni funkciigistojn.
Garantio, Subteno kaj Postvenda Servo
Plej multaj garantioj kovras partojn kaj laboron dum inter 12 kaj 24 monatoj. Tamen, kelkaj povas daŭri ĝis kvin jarojn se ili inkluzivas ĉiujarajn vizitojn por preventa prizorgado. Klarigu, kio estas normala eluziĝo (ekzemple, limdatoj por rezinaj tankoj kaj viŝiloj) kaj demandu kiom longe daŭros solvi grandajn problemojn. Dum riparoj estas farataj, promesoj pri surloka servo la sekvan labortagon aŭ pruntedonado de unuoj dum riparoj estas farataj estas tre helpemaj. Por teknika subteno, vi devus povi telefoni, retpoŝti aŭ babili dum laborhoroj kaj en la lingvo, kiun vi bezonas. Funkciigistoj povas trovi informojn, filmetojn kaj komunumajn forumojn interrete, kune kun rekta helpo, por helpi ilin solvi malgrandajn problemojn memstare.
Amasaĉetado kaj Loĝistiko
Kiam vi aĉetas pli ol unu stereolitografian 3D-printilon samtempe, vi povas ŝpari monon, ricevi trejnadon pri ĉiuj samtempe, kaj certigi, ke la instalaĵtempoj bone funkcias unu kun la alia. Parolu pri interkonsentoj, kiuj fiksas la prezon de rezino dum pluraj jaroj. Tio protektos vin kontraŭ damaĝo en la provizoĉeno kaj altiĝantaj prezoj. Sendlogistiko por grandaj industriaj printiloj inkluzivas la movadon de ŝarĝo, la doganadon kaj la instaladon de speciala ekipaĵo. Se vi volas eviti prokrastojn kaj damaĝon, kunlaboru kun partneroj, kiuj jam faris tion antaŭe. Rezervaj partoj devus inkluzivi novajn tankojn, konstruajn platformojn kaj optikajn partojn, por ke ne estu tro longaj atendtempoj kiam prizorgado devas esti farita sen avizo. Kelkaj entreprenoj permesas al vi aboni konsumeblajn varojn kaj havi ilin replenigitaj aŭtomate. Tiamaniere, la kostoj estas disigitaj tra kvar kvaronoj de la jaro.
Fari la Finan Decidon: Kongruigi SLA-3D-Printilojn kun Viaj Komercaj Bezonoj

Difinante Projektajn Postulojn
Faru liston de la partoj, kiujn vi volas fabriki, inkluzive de ilia grandeco, kiel ili devus kongrui, kia estas la materialo, kaj kiom da ili vi volas fabriki. Dentala laboratorio, kiu fabrikas 50 modelojn de alĝustigiloj ĉiusemajne, bezonas malsamajn kapablojn ol aerspaca provizanto, kiu kontrolas kvin komplikajn krampojn ĉiumonate. Skribi la deziratan surfacan finpoluron, la post-prilaborajn laborfluojn kaj la reguligajn konformecajn bezonojn helpos vin fari detalan specifon. Por eviti elĉerpi monon, gravas pensi pri kiom kostos posedi ĝin dum pli ol tri ĝis kvin jaroj. Tio inkluzivas normalan eluziĝon de maŝinoj, la uzon de rezino, laboron, ŝanĝojn al la konstruaĵo kaj prizorgadajn kontraktojn. Trovu la punktojn, kiam vi jam ne povas permesi al vi produkti ion interne, kompare kun dungi servan agentejon por fari ĝin por vi. Memoru protekti intelektan propraĵon kaj atenti la livertempojn.
Taksaj metrikoj por presila rendimento
La normo ISO/ASTM 52902 estu uzata kiel gvidilo por starigi rezoluciajn kaj precizecajn normojn por testado de dimensia toleremo. Por vidi kiom bona estas la rezulto vere, petu specimenojn aŭ aranĝu vizitojn al instalaĵoj, kiuj jam funkcias. La rapideco de presado de io dependas de kiel la tavoloj estas aranĝitaj kaj la formo de la parto. Uzu la programaron, kiu venis kun la presilo, por funkciigi viajn proprajn CAD-dosierojn kaj akiri bonan ideon pri kiom longe ĝi daŭros. La listoj de materialoj, kiuj funkcias kun via aplikaĵaro, devas kongrui kun ili. Certigu, ke la stereolitografia 3D-presilo povas pritrakti ĉiujn rezinojn, kiujn vi eble bezonos. Ĝi devus povi pritrakti biokongruajn, flekseblajn kaj fandeblajn rezinojn sen devi fari iujn ajn aparatarajn ŝanĝojn aŭ malrapidiĝi. Por certigi, ke la materialoj taŭgas por fina testado, rigardu iliajn datenfoliojn kaj vidu kia estas ilia streĉrezisto, plilongiĝo ĉe rompo kaj varmodeklina temperaturo.
Personecigitaj Rekomendoj laŭ Akira Segmento
Kiam originalaj ekipaĵoproduktantoj (OEM) uzas alt-produktajn sistemojn kun aŭtomatigita post-prilaborado, ili povas ŝpari monon pri laborkostoj por parto kaj produkti pli da samaj partoj. Prototipaj laboratorioj, kiuj laboras kun diversaj klientoj, bezonas stereolitografiajn 3D-printilojn , kiuj povas funkcii kun diversaj materialoj kaj konstrui platformojn, kiujn oni povas rapide ŝanĝi. Kiam distribuistoj vendas uzitan ekipaĵon, ili devus fokusiĝi al markoj kun fortaj subtenaj retoj en siaj regionoj kaj bonaj kanalaj marĝenoj. Universitatoj kaj esplorinstitucioj taksas malfermajn materialajn platformojn kaj programaron, kiun oni povas vastigi, ĉar ĝi permesas al ili fari siajn proprajn rezinojn kaj uzi dezajnajn ilojn de aliaj kompanioj. Fabrikistoj de medicinaj aparatoj devas sekvi la kvalitsistemojn ISO 13485. Kiam oni elektas provizanton, estas tre grave serĉi unu kun validigitaj laborfluoj kaj reviziaj spuroj.
Testado Per Demonstraĵoj kaj Konsultoj
Praktikaj demonstraĵoj montras funkciajn detalojn, kiujn specifoj ne povas, kiel ekzemple kiom facile la programaro estas uzebla, kiom laŭta ĝi estas, kaj kiom komforte estas labori kun rezino. Alportu ekzemplojn de viaj plej malfacilaj CAD-dosieroj kaj observu la tutan procezon, de la pretigo de la dosieroj ĝis ilia poste sekigado. Eksciu de la funkciigistoj kiel solvi problemojn, kiuj okazas ofte, kaj uzu la sesion por testi kiom respondema estas la vendisto. Vendoteamoj, kiuj estas pli konsultemaj, devus elpensi personecigitajn solvojn anstataŭ antaŭenigi flagŝipajn modelojn. La teknikaj spertuloj ĉe Magforms rigardas viajn produktadajn datumojn por eltrovi, kion vi bezonas, sugesti la plej bonajn konfiguraciojn kaj doni al vi ideon pri via ROI. Vi povas provi ion dum pli longa tempo antaŭ ol aĉeti ĝin per pilotprogramoj aŭ luinterkonsentoj. Tio malaltigas vian riskon kaj pliigas vian memfidon.
konkludo
Kiam vi serĉas la plej bonan stereolitografian 3D-printilon , gravas pripensi kiel viaj komercaj celoj kongruos kun la teknikaj specifoj, materialaj ekosistemoj kaj klienta servo. Tamen, precizeco, rapideco kaj adaptiĝkapablo estas tre gravaj. Sed por longdaŭra sukceso, la totala kosto de posedo, fidindeco de provizantoj kaj la kapablo ekspansiiĝi estas pli gravaj. La integra aliro de Magforms, kiu kombinas siajn proprajn rezinojn kun aparataro, kiun ili mem desegnis, donas al kompanioj en multaj malsamaj kampoj la stabilecon kaj rendimenton, kiujn ili bezonas. Demonstraĵoj, testaj specimenoj kaj zorgema rigardo al la investa redono (ROI) helpos vin trovi solvon, kiu plenumas la striktajn bezonojn de via industrio, akcelas novigadon kaj reduktas malfunkcitempon.
FAQ
Kio Distingas SLA-on de Aliaj Rezin-Bazitaj Teknologioj?
Galvanometro regas punkt-bazitan laseron, kiu estas uzata en stereolitografio. Tio faras la XY-rezolucion preskaŭ senlima; la sola afero, kiu ĝin haltigas, estas la grandeco de la punkto. DLP-sistemoj uzas projekciilojn kun fiksaj pikseloj, sed la rezolucio estas malalta kaj pikseloj aperas sur kurbaj surfacoj. MSLA (Maskita SLA) uzas LCD-maskon kun UV-fonlumo por samtempe hardi tutajn tavolojn, ofertante altan trafluon por malgrandaj partoj, kvankam la rezolucio estas limigita de la piksela grandeco.
Kiel mi povas minimumigi malfunkcitempon per efika bontenado?
Agordu tempojn por purigi la optikajn fenestrojn unufoje semajne, ŝanĝi la tankon ĉiujn 50 ĝis 150 litrojn, kaj kalibri la laseron ĉiujn tri monatojn. Anstataŭ fari aferojn permane, uzu aŭtomatajn rezinajn mastrumajn sistemojn por teni ĉion pura kaj libera de disverŝiĝoj. Havu ekstrajn provizojn kaj rektan linion al teknika subteno ĉe la mano, se io misfunkcius. Kiam vi uzas malproksimajn diagnozojn kaj detalajn trejnadprogramojn, Magforms donas al viaj funkciigistoj pli da potenco.
Ĉu triapartaj rezinoj kongruas kun fermitaj sistemoj?
Presiloj en fermita ekosistemo uzas kartoĉojn kun RFID-etikedoj aŭ specialajn formulojn, kiuj tenas eksterajn materialojn ekstere. Vi povas uzi ajnan rezinon sur malferma platformo, sed la eksponaj tempoj, senŝeligrapidoj kaj subtenaj parametroj devas esti agorditaj permane por atingi la plej bonajn rezultojn. Antaŭ ol vi decidas uzi triapartajn fontojn, vi devus kompari la monon, kiun vi eble ŝparos pri materialoj, kun la problemoj, kiuj povus okazi rilate al kvalito kaj via garantio.
Partneriĝu kun Magforms por Via Stereolitografia 3D-printilo bezonoj
Magforms staras kiel fidinda provizanto de stereolitografiaj 3D-printiloj , kombinante 22 patentojn kaj 30 varmarkojn kun pruvita tutmonda atingo tra pli ol 300 entreprenoj. Niaj unuigitaj material-ekipaĵaj solvoj forigas problemojn pri kongrueco, kio permesas al vi presi 30% pli rapide, kun precizeco ĝis la mikrona nivelo kaj la plej alta funkcitempo en la industrio. Nia sperta personaro certigas, ke la aranĝoj bone funkcias kun via buĝeto kaj laborfluo, sendepende ĉu vi funkciigas dentalan laboratorion, aerspacan esplor- kaj disvolvan centron aŭ kulturan dezajnan studion. Retpoŝtu nin tuj ĉe info@magforms.com por aranĝi renkontiĝon, ricevi specimenajn partojn aŭ vidi niajn plej novajn sistemojn persone. Ĉar ni havas stabilan provizoĉenon, ni povas oferti plenajn garantiojn, financajn eblojn kaj rapidan aliron al rezervaj partoj. Vi povas fidi nin por helpi vin rapide kaj precize fari prototipojn de viaj dezajnaj ideoj.
Referencoj
1. Hull, CW (1986). Aparato por Produktado de Tridimensiaj Objektoj per Stereolitografio . Usona Patenta kaj Varmarka Oficejo.
2. Gibson, I., Rosen, D., & Stucker, B. (2015). Teknologioj de aldona fabrikado: 3D-presado, rapida prototipado kaj rekta cifereca fabrikado (2a eld.). Springer.
3. ISO/ASTM 52900:2021. Aldona Fabrikado — Ĝeneralaj Principoj — Bazaĵoj kaj Vortaro . Internacia Organizaĵo por Normigado.
4. Jacobs, PF (1992). Rapida Prototipado kaj Fabrikado: Fundamentoj de Stereolitografio . Societo de Fabrikadaj Inĝenieroj.
5. Melchels, FP, Feijen, J., & Grijpma, DW (2010). Revizio de stereolitografio kaj ĝiaj aplikoj en biomedicina inĝenierarto. Biomaterials , 31(24), 6121-6130.
6. Chartrain, NA, Williams, CB, & Whittington, AR (2018). Recenzo pri fabrikado de histaj skafaldoj uzante kuvan fotopolimerigon. Acta Biomaterialia , 74, 90-111.
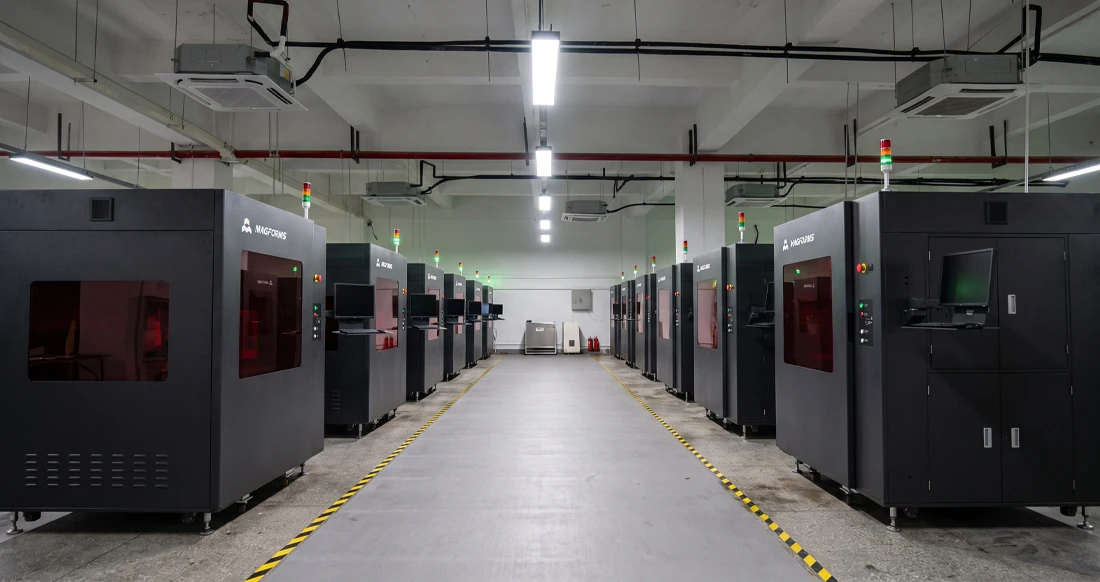
Magforms faciligas projektadon kaj fabrikadon.
Popularaj Blogoj
-
 IndustriudojFabrikada Industrio
FDM kontraŭ SLA-printilo: Kiu teknologio taŭgas por via projekto?
-
 IndustriudojFabrikada Industrio
Supraj 5 Aplikoj de Industriaj 3D-Printiloj en Fabrikado Hodiaŭ
-
 IndustriudojFabrikada Industrio
Kial Stereolitografiaj 3D-Printiloj Estas Senkomparaj por Prototipado de Mikrofluidaj Aparatoj?
