Comment choisir l'imprimante 3D stéréolithographique adaptée à vos projets ?
Votre projet aboutira à des résultats précis et fiables, ou bien vous perdrez du temps et des matériaux si vous ne choisissez pas la bonne imprimante 3D stéréolithographique . La meilleure machine SLA est celle qui s'adapte parfaitement à votre application, qu'il s'agisse de développement dentaire, de composants aéronautiques ou de pièces automobiles. Elle doit également offrir la précision d'impression, la compatibilité des matériaux, le volume de construction et la stabilité à long terme requis. Pour réussir, vous devez vous assurer que l'imprimante est compatible avec votre processus et que ses spécifications techniques, telles que la netteté du laser et la précision de l'axe Z, correspondent à vos besoins de production. Nous accompagnons les makers, les prestataires de services et les laboratoires de recherche dans ce choix depuis des années ; nous savons donc quelles machines offrent une qualité constante et lesquelles entraînent des retards de production.
Comprendre la technologie d'impression 3D par stéréolithographie
Comment l'impression SLA crée des pièces de haute précision

En stéréolithographie, un laser UV focalisé, généralement d'une longueur d'onde de 355 nm, est utilisé pour polymériser la résine photopolymère liquide couche par couche. Grâce à des miroirs galvanométriques de haute précision, le laser transfère chaque partie du modèle CAO sur la surface de la résine. Une fois la couche durcie par photopolymérisation, la plateforme de fabrication descend d'un incrément Z prédéfini, généralement compris entre 25 et 100 microns. Avant le dépôt de la couche suivante, de la résine neuve est étalée sur la surface. Ce processus se répète des centaines, voire des milliers de fois, jusqu'à l'obtention de la pièce complète. Le système de balayage optique, le module galvanométrique, la source laser et le réservoir de résine constituent l'architecture de base d'un système SLA. La forme du réservoir influe sur l'écoulement de la résine et l'adhérence des couches. La taille du point laser détermine la précision des détails : des points plus petits améliorent la finesse des détails et la netteté des contours, mais des points extrêmement fins peuvent réduire l'efficacité du balayage selon la géométrie des couches. Certains systèmes SLA industriels haut de gamme optimisent les stratégies de balayage et les paramètres d'exposition pour un compromis optimal entre précision des détails et efficacité de fabrication.
Comparaison des performances des technologies SLA, FDM et DLP
L'impression SLA offre généralement des finitions de surface plus lisses et des propriétés mécaniques plus uniformes que les systèmes FDM classiques à filament. Fabriquées par dépôt de filament, les pièces FDM présentent généralement des lignes de couches plus visibles et des propriétés mécaniques directionnelles, ce qui les rend moins adaptées aux applications exigeant des surfaces optiques lisses ou des géométries très étanches sans post-traitement. L'impression DLP (Digital Light Processing) et l'impression résine LCD utilisent également des résines photopolymères, mais exposent chaque couche par projection d'une image ou à travers un écran LCD masqué. Les systèmes SLA à balayage laser permettent une génération de contours très continue et des surfaces courbes plus lisses que les systèmes DLP ou LCD à pixels. La variété des matériaux est également un atout majeur. Les résines dentaires biocompatibles peuvent être utilisées pour les modèles orthodontiques, les résines techniques haute température pour les tests fonctionnels et les formulations transparentes pour observer le mouvement des fluides. Cette adaptabilité est précieuse dans de nombreux domaines, du développement de dispositifs médicaux à l'électronique grand public, où les qualités des matériaux doivent répondre à des normes techniques ou réglementaires spécifiques.
Critères clés pour choisir la bonne imprimante 3D SLA
Adaptation des capacités de l'imprimante aux exigences du projet
Les paramètres les plus importants dépendent de votre application. Pour la fabrication de couronnes et de bridges, les laboratoires dentaires privilégient les petits volumes d'impression avec une précision micrométrique. En revanche, pour les prototypes de panneaux, les équipes automobiles ont besoin de plateformes plus grandes (dimensions XY supérieures à 200 mm). La flexibilité multi-matériaux et les systèmes de changement rapide de résine sont utiles aux bureaux d'études qui gèrent un large éventail de commandes clients. En production, la fiabilité est essentielle. Les systèmes SLA destinés à la production doivent garantir une répétabilité stable et un faible taux de défaillance sur des cycles d'impression prolongés. La taille moyenne des lots influence le choix de la machine. Une meilleure précision permet aux ateliers de prototypage qui réalisent des modèles uniques d'idées d'impression de supporter des temps d'impression plus longs. Mais les sous-traitants qui produisent des centaines de gabarits par mois ont besoin des vitesses les plus élevées possibles sans compromettre la régularité des dimensions. Pour éviter d'acheter un équipement sous-dimensionné, évaluez vos besoins de production en tenant compte du volume moyen des pièces, des paramètres d'épaisseur de couche et de vos plans de production réalistes.
Indicateurs de performance critiques : vitesse, précision, fiabilité
La puissance du laser, la vitesse de balayage et le temps de fixation des couches influencent la vitesse d'impression d'une imprimante 3D stéréolithographique (SLA). La vitesse de fabrication des imprimantes SLA industrielles dépend fortement de l'épaisseur des couches, de la stratégie de balayage, du type de résine et de la géométrie de la section transversale. La productivité réelle doit être évaluée à l'aide de pièces de production représentatives plutôt qu'en se basant uniquement sur la vitesse verticale théorique. La résolution XY (taille du point laser) et la précision de l'axe Z sont généralement spécifiées séparément dans les normes de précision. Les systèmes SLA industriels sont couramment évalués en fonction des tolérances dimensionnelles pour différentes dimensions. La Lab300 offre une précision de ±0.1 mm pour les pièces jusqu'à 100 mm et de ±0.1 % × L pour les géométries plus grandes. La stabilité mécanique et la maîtrise de la température sont essentielles à la fiabilité. Les systèmes de contrôle de la température contribuent à maintenir une viscosité de résine stable et une polymérisation homogène lors des longs cycles d'impression, évitant ainsi les variations de fixation qui entraînent des défauts d'adhérence des couches. Des stratégies de support optimisées, un contrôle du flux de résine et des systèmes de revêtement stables contribuent à réduire les forces de séparation et à améliorer la fiabilité d'impression. Ceci réduit le risque d'échec d'impression et améliore la stabilité du processus à long terme en fonctionnement continu.
Qualité de l'intégration logicielle et de l'interface utilisateur
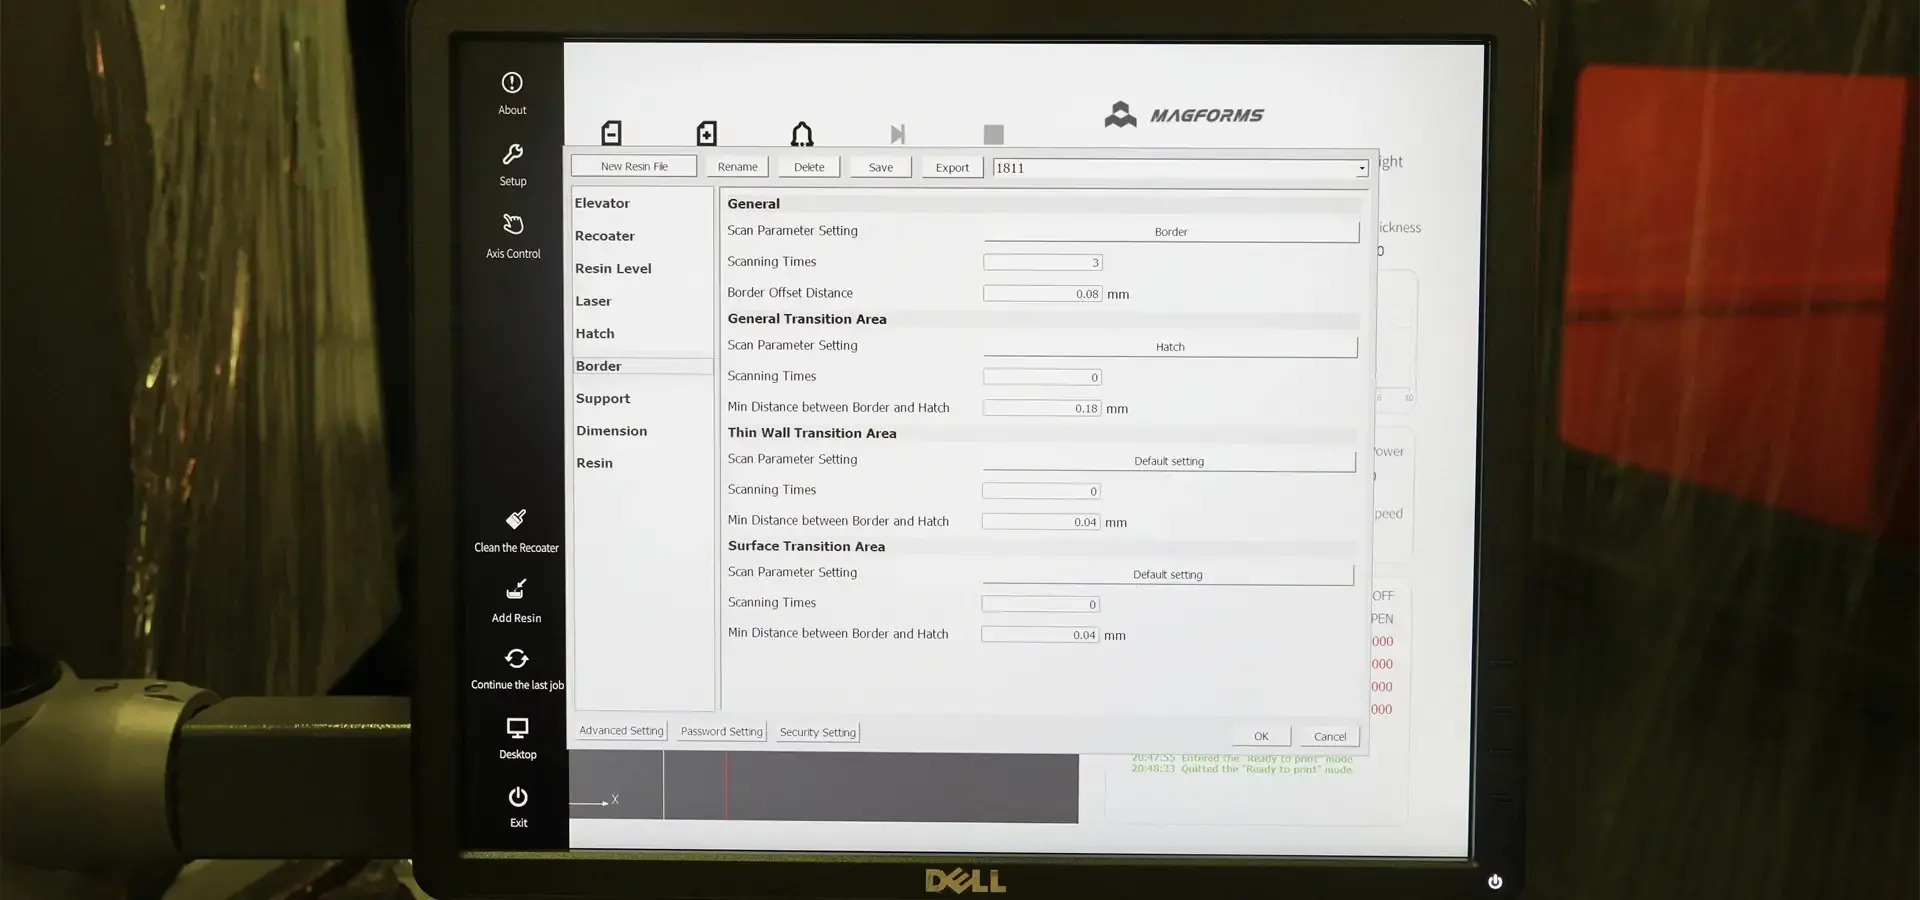
Les imprimantes SLA modernes nécessitent un logiciel de découpe complexe qui crée des structures de support optimales, détermine les paramètres d'exposition de chaque couche et identifie les zones à risque. Une interface intuitive permet de former les opérateurs plus rapidement et de limiter les erreurs de configuration. La Lab300 fonctionne avec le logiciel Magforms iBuild 2.0 sous Windows 10, prenant en charge les flux de travail de découpe industriels et la préparation professionnelle des données. Les flux de travail SLA industriels intègrent généralement des pipelines de conversion pour l'ingénierie, tandis que l'environnement logiciel de la Lab300 est compatible avec les formats de production SLA professionnels tels que SLC et CLI. Certains systèmes plus avancés offrent un accès à leur API pour créer des scripts d'automatisation personnalisés, permettant ainsi aux usines à haut volume de produire en continu. La connexion au cloud permet de superviser les productions à distance et de gérer les stocks de matériaux sur plusieurs sites.
Exigences de maintenance et sécurité opérationnelle
La manipulation de la résine présente un risque d'exposition chimique qui doit être géré par une ventilation et une filtration adéquates. Lors de l'impression, les composés organiques toxiques sont éliminés par des systèmes de filtration d'air haute efficacité. Ceci protège la santé de l'utilisateur et garantit le respect des normes de sécurité au travail. Lors de la planification des coûts à long terme, il convient d'inclure le coût des consommables, au-delà du prix d'achat initial. Selon la forme de la pièce, les films FEP ont généralement une durée de vie de 50 à 200 impressions. Les plateaux d'impression, quant à eux, peuvent nécessiter un resurfaçage après une utilisation intensive. Les coûts d'exploitation des machines utilisant des films et des matériaux standard, non propriétaires et compatibles avec de nombreuses machines, sont moindres.
Comparaison des principales imprimantes 3D SLA du marché
Modèles industriels versus modèles de bureau : compromis en matière de fonctionnalités
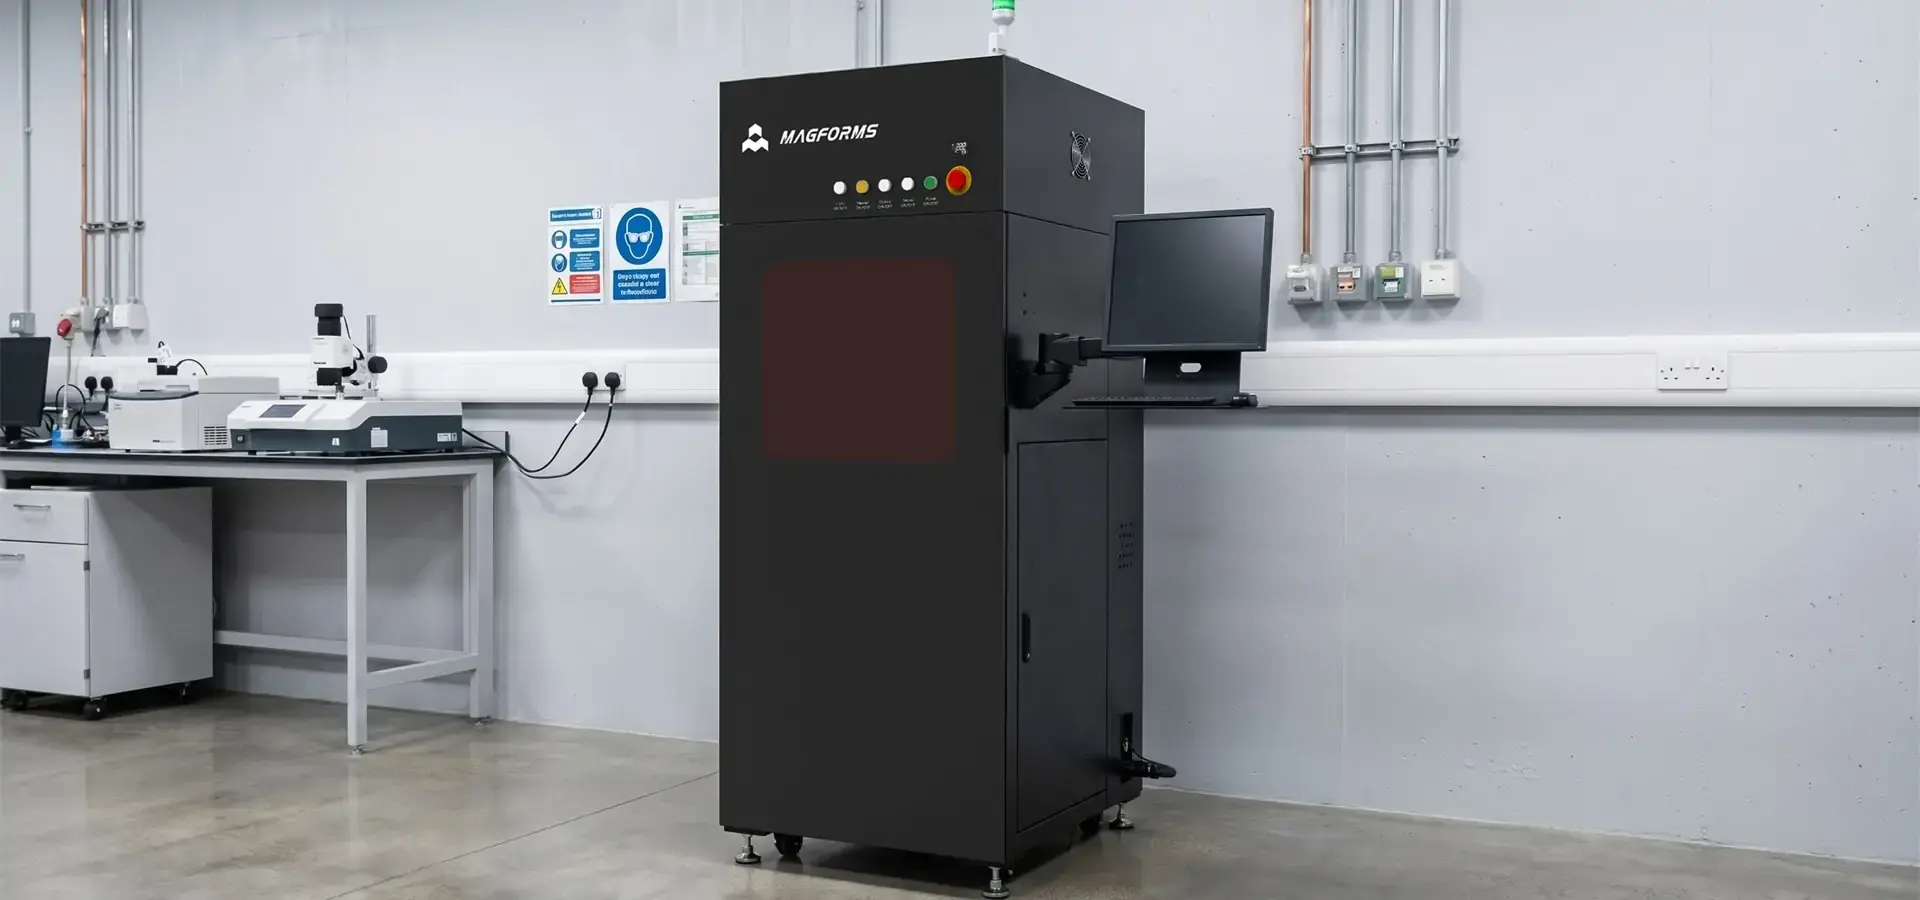
Les imprimantes SLA de bureau à moins de 5 000 $ sont utiles aux agences de design et aux établissements scolaires qui réalisent des prototypes ponctuellement. La plupart de ces machines offrent des volumes d'impression XY de 100 à 150 mm, suffisamment précis pour les maquettes, mais insuffisants pour la production en série. Les systèmes SLA industriels utilisent généralement des structures mécaniques rigides, des mécanismes de précision et des systèmes optiques calibrés pour une stabilité dimensionnelle à long terme. La Magforms Lab300 comble l'écart entre les systèmes SLA de laboratoire compacts et les plateformes industrielles plus importantes en combinant une stabilité de niveau industriel et un encombrement réduit. Son volume d'impression de 300 × 300 × 300 mm permet de réaliser des prototypes d'ingénierie de grande taille, des lots de production dentaire et des assemblages fonctionnels en un seul cycle d'impression. La Lab300 utilise une architecture de balayage galvanométrique de qualité industrielle et une structure mécanique de précision pour garantir une constance dimensionnelle sur toute la hauteur d'impression. Ce niveau de précision répond aux exigences de l'industrie aéronautique pour les joints complexes et les pièces aux formes irrégulières, où même de petites différences peuvent engendrer des problèmes d'assemblage. La Lab300 est spécialement optimisée pour les environnements de laboratoire et de bureau professionnels. Avec une longueur de seulement 774 mm, elle s'intègre dans la plupart des ascenseurs commerciaux et des espaces de laboratoire standard tout en offrant un volume de construction de classe 300 mm. Sa structure de revêtement à base de granit améliore la stabilité mécanique à long terme lors d'un fonctionnement continu.
Applications spécialisées : Configurations dentaires et médicales
Les imprimantes SLA destinées au secteur dentaire fonctionnent de manière optimale avec des résines sûres, approuvées pour une utilisation intra-buccale. Conformément aux réglementations relatives aux dispositifs médicaux de classe I et IIa, ces systèmes présentent des longueurs d'onde et des profils d'exposition parfaitement adaptés. Les paramètres d'impression ont été testés et validés pour les modèles d'aligneurs dentaires, les guides chirurgicaux et les modèles de planification implantaire. L'approbation des matériaux par les organismes de réglementation garantit que les dispositifs d'impression répondent aux normes de sécurité pour les patients, réduisant ainsi les retards coûteux liés à la validation. Les machines compatibles avec plusieurs types de résine sont utiles dans d'autres domaines médicaux que la dentisterie. Pour les échantillons d'instruments chirurgicaux, des résines haute température autoclavables peuvent être nécessaires. Les modèles anatomiques utilisés pour la planification préopératoire utilisent des matériaux flexibles imitant les tissus mous. Les plateformes flexibles de Magforms sont compatibles avec cette large gamme de résines grâce à des fichiers de paramètres de résine parfaitement adaptés, éliminant ainsi le besoin d'un étalonnage de l'exposition par tâtonnements. Ceci améliore la stabilité du processus et réduit la variabilité de l'étalonnage lors du passage d'un profil de résine validé à un autre.
Considérations relatives au volume de production dans tous les secteurs d'activité
Les équipes d'électronique grand public qui développent des boîtiers pour objets connectés ont besoin de volumes d'impression réduits, mais de surfaces très détaillées pour les guides de lumière LED et les systèmes d'emboîtement. Les plateformes plus grandes, permettant de réaliser des copies grandeur nature de sculptures ou de maquettes, sont idéales pour les secteurs artistiques et culturels. Pour les fabricants de chaussures souhaitant imprimer des modèles adaptés à toutes les pointures adultes, les dimensions X et Y doivent être supérieures à 200 mm. Les problématiques d'échelle sont spécifiques aux industries automobile et aéronautique. Si les composants de précision individuels peuvent être intégrés dans de petits espaces d'impression, la fabrication de plusieurs pièces par lot permet de réaliser des économies. La plateforme 300 × 300 mm du Lab300 permet d'intégrer plusieurs composants d'ingénierie de taille moyenne ou des lots de production dentaire au sein d'un même cycle d'impression. Ceci réduit le coût unitaire et accélère les tests de validation. Cette fonctionnalité est particulièrement utile pour les bureaux d'études qui traitent une grande variété de commandes clients aux formes diverses.

Considérations relatives à l'approvisionnement et au service après-vente des imprimantes 3D SLA
Coût total de possession au-delà du prix d'achat
Le coût d'acquisition ne représente qu'une partie des dépenses à long terme. Le poste de dépense le plus important est celui des matériaux utilisés. Les résines photopolymères peuvent coûter entre 50 et 400 dollars le litre, selon leurs propriétés mécaniques et les normes en vigueur. Les machines qui n'utilisent que des matériaux propriétaires augmentent considérablement ces coûts, tandis que les systèmes à plateforme ouverte, compatibles avec les résines d'autres fournisseurs, offrent une plus grande flexibilité. Il est essentiel d'estimer le coût annuel des matériaux en fonction de leur utilisation réelle, en tenant compte notamment des résidus de colle dans les supports et des restes dans les cuves. Le calendrier de remplacement des consommables a un impact sur le budget d'exploitation. La Lab300 est équipée d'une cuve à résine amovible qui simplifie le changement de matériau et réduit les temps d'arrêt entre les cycles de production. Les bases de construction peuvent nécessiter un ponçage ou une nouvelle couche de revêtement périodique pour une meilleure adhérence. Il convient d'intégrer ces opérations de réparation dans les estimations de coûts sur plusieurs années.
Évaluation de la réputation des fournisseurs et de leur infrastructure de soutien
En cas de problème, bénéficier de l'assistance d'experts fiables permet de limiter les coûts. Vérifiez la réactivité du vendeur concernant les réparations et la disponibilité des pièces détachées. Les fabricants disposant de centres de service après-vente établis en Amérique du Nord ou en Europe garantissent un traitement plus rapide des demandes que celles nécessitant l'expédition de pièces détachées à l'international. Les supports de formation, tels que les tutoriels vidéo, les formations pratiques et les exemples de profils d'impression, permettent aux opérateurs de progresser plus rapidement et de réduire le gaspillage de papier lié aux impressions ratées pendant leur apprentissage. Ce même principe s'applique aux imprimantes 3D stéréolithographiques . Magforms témoigne de son engagement en offrant un support technique complet, appuyé par 30 marques déposées et 22 brevets dans les domaines du génie mécanique et des sciences des matériaux. Notre expertise applicative est vaste, acquise grâce à notre collaboration avec plus de 300 entreprises à travers le monde dans les secteurs de l'aérospatiale, de l'automobile, du médical et des services aux entreprises. Nous restons à l'écoute des besoins changeants de nos clients en participant aux principaux salons professionnels en Europe et en Asie. Les informations recueillies lors de ces événements nous permettent d'améliorer nos produits et d'élargir notre gamme de matériaux.
Évolutivité et voies de mise à niveau
À mesure qu'une entreprise se développe, ses besoins en puissance peuvent évoluer. La conception modulaire des imprimantes permet d'apporter des modifications progressives, comme l'ajout de systèmes automatisés de gestion de la résine, de capteurs environnementaux ou la mise à jour du logiciel pour la compatibilité avec de nouveaux matériaux, sans avoir à investir dans de nouvelles machines. Cette méthode garantit la flexibilité de la production tout en protégeant les investissements. Le contrôle des conditions environnementales et la gestion stable de la température de la résine contribuent à maintenir une viscosité constante et une répétabilité dimensionnelle optimale, même lors de longs cycles d'impression. Cette flexibilité assure la compétitivité de votre plateforme SLA face à la complexité croissante des projets, évitant ainsi la mise hors service forcée des systèmes à architecture fermée.
Prendre la décision finale : Choisir l’imprimante 3D SLA adaptée aux besoins de votre entreprise
Exigences de segmentation par cas d'utilisation sectoriel
La constance des propriétés des matériaux et leur résistance à la température sont primordiales pour les équipes d'ingénierie réalisant des tests fonctionnels. Pour ces applications, il est nécessaire d'utiliser des résines dont l'aspect est similaire à celui des produits finis, comme des résines de type ABS, polypropylène ou des composites chargés de fibres de verre, ainsi que des outils capables de garantir des mesures précises même en cas de variations de température. Certaines imprimantes industrielles intègrent un logiciel de suivi des lots permettant de fournir des documents de traçabilité et des certifications de matériaux pour les pièces aérospatiales. En cas de forte production, l'accent est mis sur l'amélioration de l'efficacité et le fonctionnement autonome de la machine. L'automatisation du suivi des niveaux de résine, la gestion à distance de la file d'attente des tâches et l'intégration d'équipements de post-traitement contribuent à réduire les besoins en main-d'œuvre. Pour optimiser la planification des capacités, il est essentiel de déterminer le seuil d'équilibre des coûts entre l'impression SLA et les méthodes de fabrication classiques. Une fois les coûts de production éliminés, les pièces présentant des canaux internes complexes ou des contre-dépouilles atteignent souvent la parité de coût à des niveaux étonnamment bas.
Cadre d'évaluation structuré
Établissez des critères de pondération qui reflètent vos priorités. Des facteurs tels que la précision des mesures, le volume d'impression, l'adéquation des matériaux, le prix d'achat et la qualité du support client sont essentiels. Utilisez des impressions de test standardisées pour comparer les machines sélectionnées à ces critères. Les structures en treillis doivent démontrer la précision XY, les parois fines la résolution Z et les unités fonctionnelles l'homogénéité des dimensions des grandes pièces. Avant tout achat, demandez des pièces prototypes réalisées avec les matériaux souhaités. L'inspection visuelle permet d'évaluer la qualité de la surface, mais les tests mécaniques fournissent des informations cruciales sur son fonctionnement. Les mesures de résistance à la traction, d'allongement à la rupture et de température de fléchissement sous charge indiquent si les pièces imprimées répondent aux exigences de l'application. Si un fournisseur vous propose des échantillons avant l'achat, cela témoigne de sa confiance en ses outils et de son souci du service client.
Pérenniser votre investissement
Dans le domaine de la fabrication additive, les progrès technologiques s'accélèrent. De nouvelles technologies, telles que les lasers à point focal variable, les trajectoires de balayage optimisées par l'IA et le suivi des processus en boucle fermée, améliorent la fiabilité et la productivité. Les machines qui utilisent ces technologies bénéficient d'un avantage concurrentiel grâce à leur vitesse de production accrue et à leur fiabilité renforcée. Cet engagement envers l'optimisation continue se traduit par des améliorations au niveau de la stabilité du balayage, de la précision du contrôle des mouvements et de l'efficacité des flux de travail. Réfléchissez à l'impact des enjeux écologiques et législatifs sur votre activité. La réglementation relative aux dispositifs médicaux exige de plus en plus la validation et la traçabilité écrite des processus. Les matériaux de construction haute performance sont très demandés en raison des efforts déployés pour alléger les véhicules. Pour éviter que vos imprimantes ne deviennent obsolètes trop rapidement, privilégiez celles qui offrent des perspectives de mise à niveau claires et dont la feuille de route est en phase avec les tendances du secteur. Magforms investit continuellement dans la recherche et le développement (R&D) et est présent sur le marché mondial, au service de clients dans plus de 100 pays. Ainsi, nos systèmes s'adaptent aux besoins de nos clients, évitant ainsi leur remplacement systématique.
Conclusion
Trouver la meilleure imprimante 3D stéréolithographique implique de comparer les spécifications techniques, les coûts d'utilisation et la qualité du support technique du vendeur aux besoins spécifiques de votre application. Lors de votre évaluation, ne vous contentez pas de considérer le prix d'achat ; tenez également compte de la précision des mesures, de la compatibilité des matériaux, de la fiabilité de la machine et du coût total de possession. Le choix de l'imprimante idéale dépend du volume de production, du type de finition souhaité et des propriétés du matériau. Il est également important de s'assurer de la réactivité du vendeur afin d'éviter les interruptions de production prolongées. Un retour sur investissement durable repose sur une combinaison de technologies éprouvées, d'un stock important de matériaux et d'un support technique expert et efficace.
QFP
Qu’est-ce qui détermine la qualité d’impression en impression SLA ?
La qualité d'impression dépend de nombreux facteurs interdépendants. La précision des plus petits détails répétables est déterminée par la taille du point laser. Des points plus petits permettent de reproduire des formes complexes, mais peuvent ralentir le processus. La régularité de la surface est influencée par l'épaisseur des couches de l'axe Z. Des couches de 25 à 50 microns d'épaisseur offrent une finition comparable à celle du moulage par injection. Lors des impressions longues, les décalages de mesure sont compensés par des rails de guidage de précision qui assurent la stabilité de la machine. La composition chimique de la résine et les mesures d'exposition doivent être parfaitement identiques. Un mauvais réglage peut entraîner une polymérisation insuffisante (fragile) ou excessive (inexactitude dimensionnelle). La réussite de l'impression repose sur la parfaite harmonie de tous ces éléments.
Comment le SLA se compare-t-il au DLP pour le prototypage détaillé ?
Les deux méthodes utilisent la lumière ultraviolette pour durcir la résine liquide, mais elles diffèrent considérablement. La stéréolithographie (SLA) utilise un système laser de balayage capable de produire des contours très continus et des géométries courbes lisses. Son système est optique et non composé de pixels fixes, ce qui permet d'obtenir des bords plus lisses et des caractères plus petits sur les surfaces inclinées. La technologie DLP utilise des écrans LCD ou des projecteurs pour afficher des couches entières simultanément. Elle permet une impression plus rapide, mais la densité de pixels n'est généralement que de 50 à 100 microns. Le balayage vectoriel continu de la SLA offre souvent des transitions de surface plus douces et des détails de bord plus fins, ce qui est particulièrement utile pour les applications exigeant une grande netteté visuelle ou des détails de très petite taille, comme les canaux microfluidiques.
Quels sont les protocoles de sécurité essentiels pour les opérations SLA ?
Les résines photopolymères non polymérisées contiennent des substances chimiques qui réagissent en cas de mauvaise manipulation. Le port de gants en nitrile empêche tout contact des mains avec la peau, et des lunettes de sécurité protègent les yeux des rayons UV lors des opérations de maintenance. Une ventilation adéquate de l'espace de travail permet d'éliminer les composés organiques dangereux libérés pendant le séchage. Les systèmes de filtration haute performance intégrés aux imprimantes de qualité suffisent à assurer une protection optimale. Lors du nettoyage à l'alcool isopropylique après traitement, il est essentiel d'éliminer correctement les vapeurs. L'élimination de la résine doit être conforme à la réglementation municipale relative aux déchets dangereux. Une formation complète des opérateurs, incluant la manipulation des produits chimiques et les procédures d'urgence, demeure indispensable, quelle que soit la sophistication de l'imprimante.
Faites appel à Magforms pour votre Imprimante 3D stéréolithographique Besoins
Il faut des années d'expérience pratique pour s'y retrouver sur le marché saturé des imprimantes SLA. Magforms développe des équipements SLA et des solutions de matériaux photopolymères pour les applications industrielles et de laboratoire, et accompagne ses clients des secteurs de l'aérospatiale, du dentaire, du médical, de l'automobile et du prototypage grâce à une expertise intégrée en matière de matériel et de procédés. Bénéficiez d'un support technique complet et d'une large clientèle internationale. Contactez notre équipe à l'adresse info@magforms.com pour découvrir comment nos solutions SLA éprouvées peuvent vous aider à résoudre vos problématiques de production spécifiques et obtenir des suggestions personnalisées.
Références
1. Hull, CW « Appareil pour la production d'objets tridimensionnels par stéréolithographie ». Brevet américain 4 575 330, déposé le 8 août 1984.
2. Gibson, I., Rosen, D. et Stucker, B. « Technologies de fabrication additive : impression 3D, prototypage rapide et fabrication numérique directe, deuxième édition. » Springer, 2015.
3. Jacobs, PF « Fondements de la stéréolithographie ». Society of Manufacturing Engineers, 1992.
4. ASTM International. « ASTM F2792-12a : Terminologie normalisée des technologies de fabrication additive. » West Conshohocken, PA, 2012.
5. Chartier, T., Badev, A., Abouliatim, Y., Lebaudy, P., et Lecamp, L. « Procédé de stéréolithographie : influence de la rhéologie des suspensions de silice et du milieu sur la cinétique de polymérisation. » Journal of the European Ceramic Society, 2012.
6. Melchels, FPW, Feijen, J., et Grijpma, DW « Revue sur la stéréolithographie et ses applications en génie biomédical ». Biomaterials, 2010.
Magforms simplifie la conception et la fabrication.
Blogs populaires
-
 Aperçus de l'industrieIndustrie manufacturière
Imprimantes FDM et SLA : quelle technologie est la mieux adaptée à votre projet ?
-
 Aperçus de l'industrieIndustrie manufacturière
Les 5 principales applications des imprimantes 3D industrielles dans le secteur manufacturier actuel
-
 Aperçus de l'industrieIndustrie manufacturière
Pourquoi les imprimantes 3D à stéréolithographie sont-elles inégalées pour le prototypage de dispositifs microfluidiques ?
