Խեժային տպիչի կարգավորումների բացահայտում. շերտի բարձրություն, էքսպոզիցիայի ժամանակ և այլն
Խեժային տպիչի տեխնոլոգիան հեղափոխություն է մտցրել արտադրության մեջ տարբեր ոլորտներում՝ սկսած ավտոմոբիլային նախատիպերի ստեղծումից մինչև բժշկական սարքերի արտադրություն: Կարևոր պարամետրերի, ինչպիսիք են շերտի բարձրությունը, ազդեցության ժամանակը և շրջակա միջավայրի վերահսկողությունը, ըմբռնումը անմիջականորեն ազդում է տպագրության որակի, արտադրության արդյունավետության և նյութերի արժեքի վրա: Արդյունաբերական գնորդների և ինժեներական թիմերի համար այս պարամետրերի տիրապետումը ապահովում է օպտիմալ աշխատանք՝ միաժամանակ առավելագույնի հասցնելով ներդրումների վերադարձը: Անկախ նրանից, թե դուք օգտագործում եք LCD, DLP, թե SLA համակարգեր, պատշաճ կարգաբերումը բարդ տեխնիկական բնութագրերը վերածում է հուսալի արտադրական լուծումների, որոնք համապատասխանում են խիստ որակի չափանիշներին:
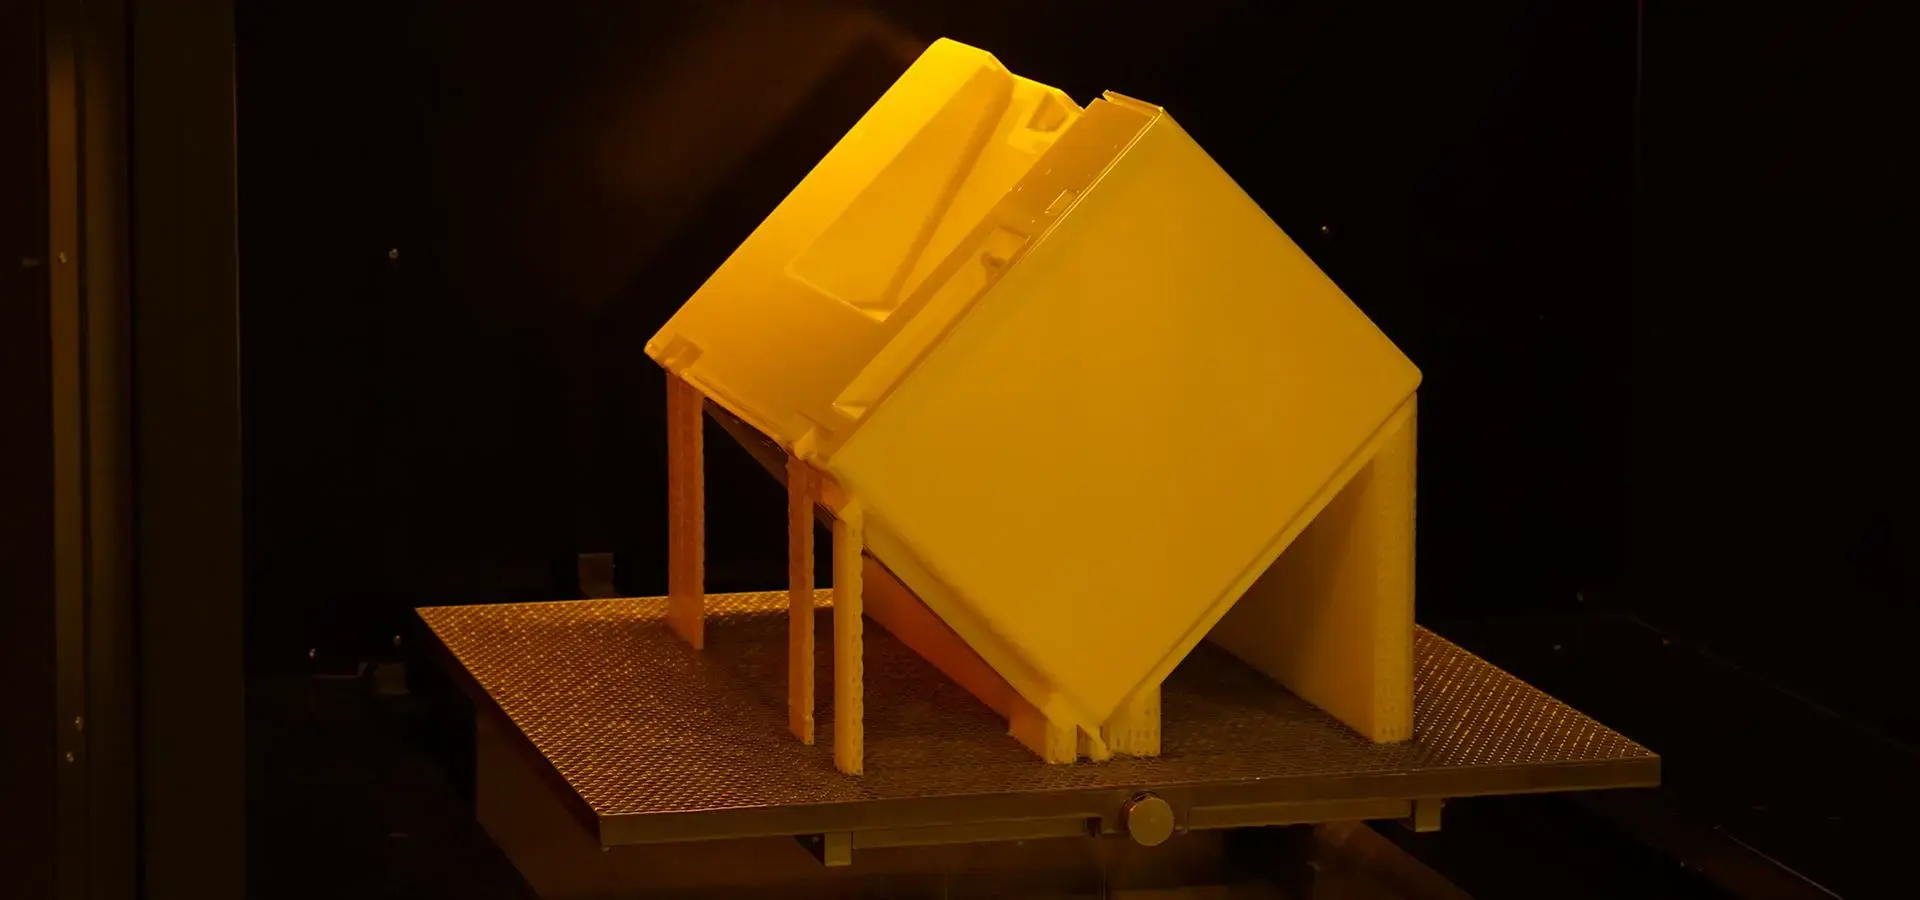
Understanding Ռեզինային տպիչ Կարգավորումներ. Համապարփակ ակնարկ
Ֆոտոպոլիմերային 3D տպագրությունը կախված է ճշգրիտ պարամետրերի կառավարումից՝ տարբեր կիրառությունների վրա կայուն արդյունքներ ապահովելու համար: Հիմնական կարգավորումները՝ շերտի հաստությունը, ներկայացման երկարությունը, տպագրության արագությունը և բնական պայմանները, համագործակցում են՝ վերջնական չափաբաժնի որակը և արտադրողականությունը որոշելու համար:
Հիմնական պարամետրերի հարաբերություններ
Խեժային տպիչը ազդում է ինչպես մակերեսի փաթաթման, այնպես էլ կառուցման ժամանակի վրա: Ավելի բարակ շերտերը ավելի հարթ մակերեսները դարձնում են իդեալական ատամնաբուժական մոդելների կամ ճշգրիտ մասերի համար, մինչդեռ ավելի հաստ շերտերը արագացնում են օգտակար մոդելների ստեղծումը: Տպման ժամանակը կարգավորում է լնդերի կարծրացման խորությունը՝ ուղղակիորեն ազդելով մեխանիկական հատկությունների և չափերի ճշգրտության վրա: Տպագրության արագությունը ազդում է շերտերի կպչունության և, ընդհանուր առմամբ, ամրության վրա, հատկապես կարևոր է կպչունության առաջացման իրավիճակներում:
Տեխնոլոգիաների համեմատություն. LCD vs. DLP vs. SLA
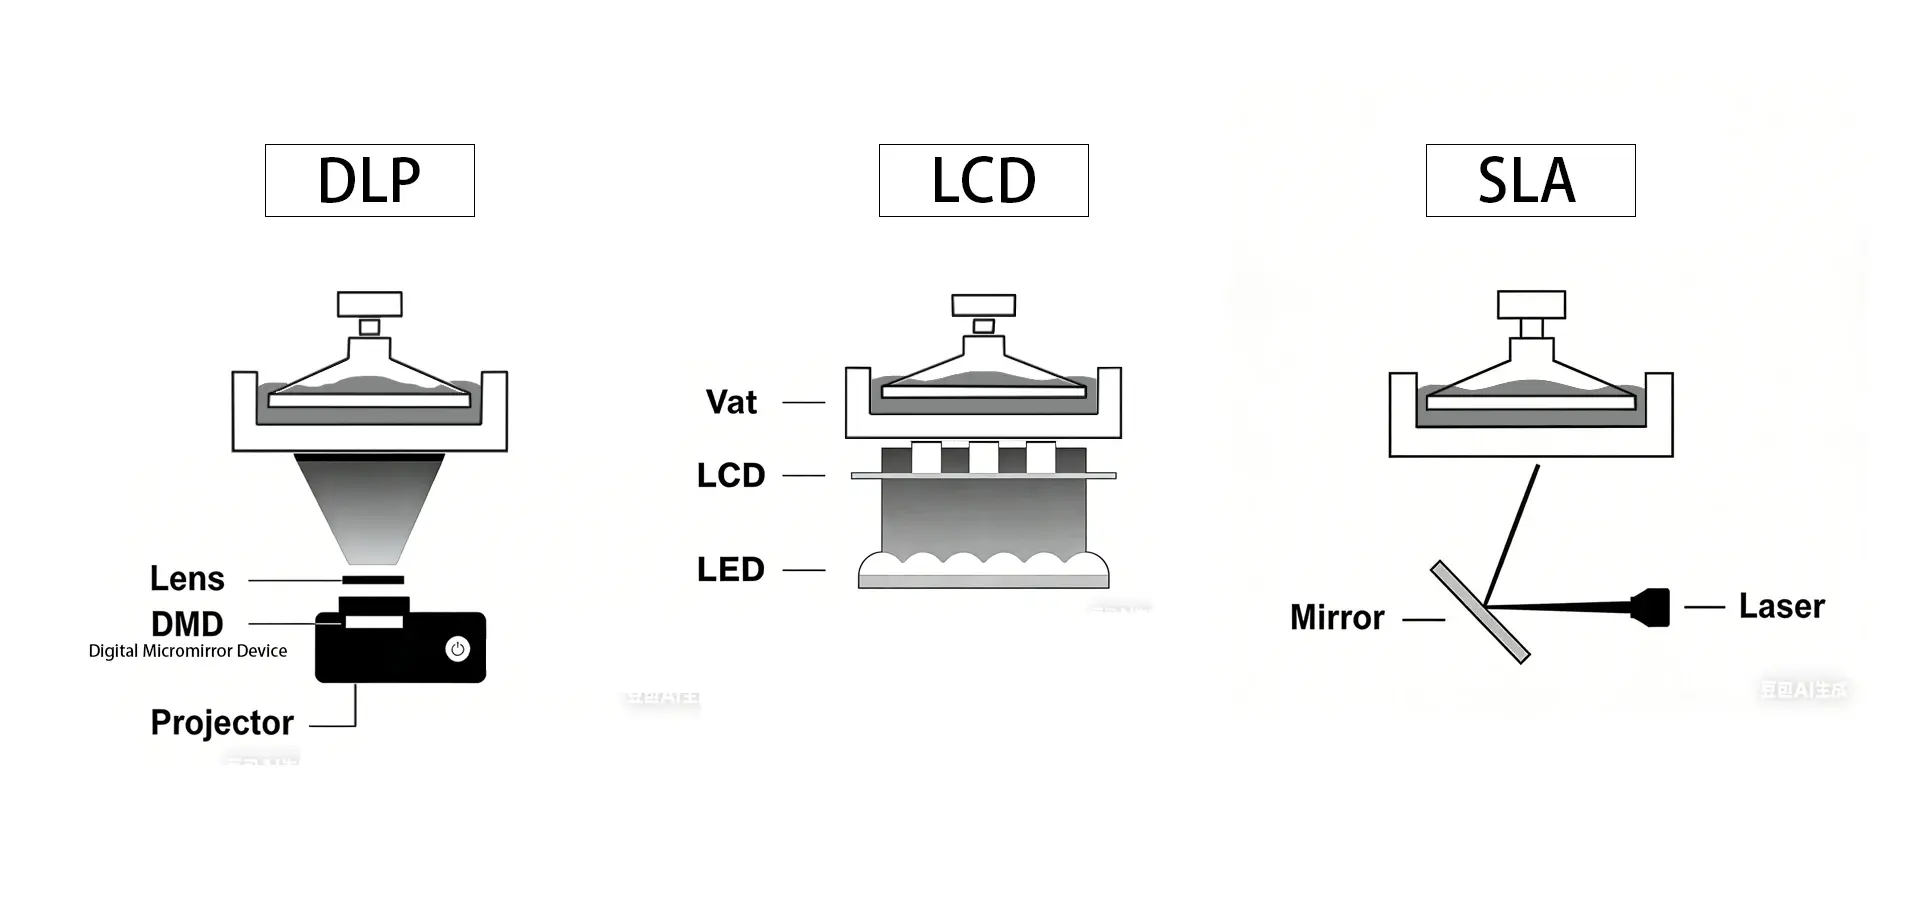
Տարբեր ռետինե տպագրության առաջընթացները պահանջում են հատուկ պարամետրերի մոտեցումներ: LCD տպիչները ապահովում են միատարր ներմուծում ամբողջ կառուցման փուլում, ինչը դրանք հարմար է դարձնում փոքր բաղադրիչների խմբաքանակային արտադրության համար: DLP շրջանակները ապահովում են եզրերի գերակշռող սրություն՝ կանխատեսվող լույսի դիզայնի միջոցով, որը կատարյալ է բարդ երկրաչափությունների համար: SLA նորարարությունը լազերային հիմքով մշակման միջոցով ապահովում է մակերեսի ուշագրավ որակ, որը իդեալական է ավիացիայի և թերապևտիկ ոլորտներում բարձր ճշգրտության կիրառությունների համար:
Այս մեխանիկական նրբությունները հասկանալը տարբերություն է ստեղծում, երբ ձեռքբերման խմբերը ընտրում են համապատասխան սարքավորումներ որոշակի մեխանիկական կիրառությունների համար, միաժամանակ օպտիմալացնելով գործառնական պարամետրերը՝ առավելագույն արդյունավետության համար։
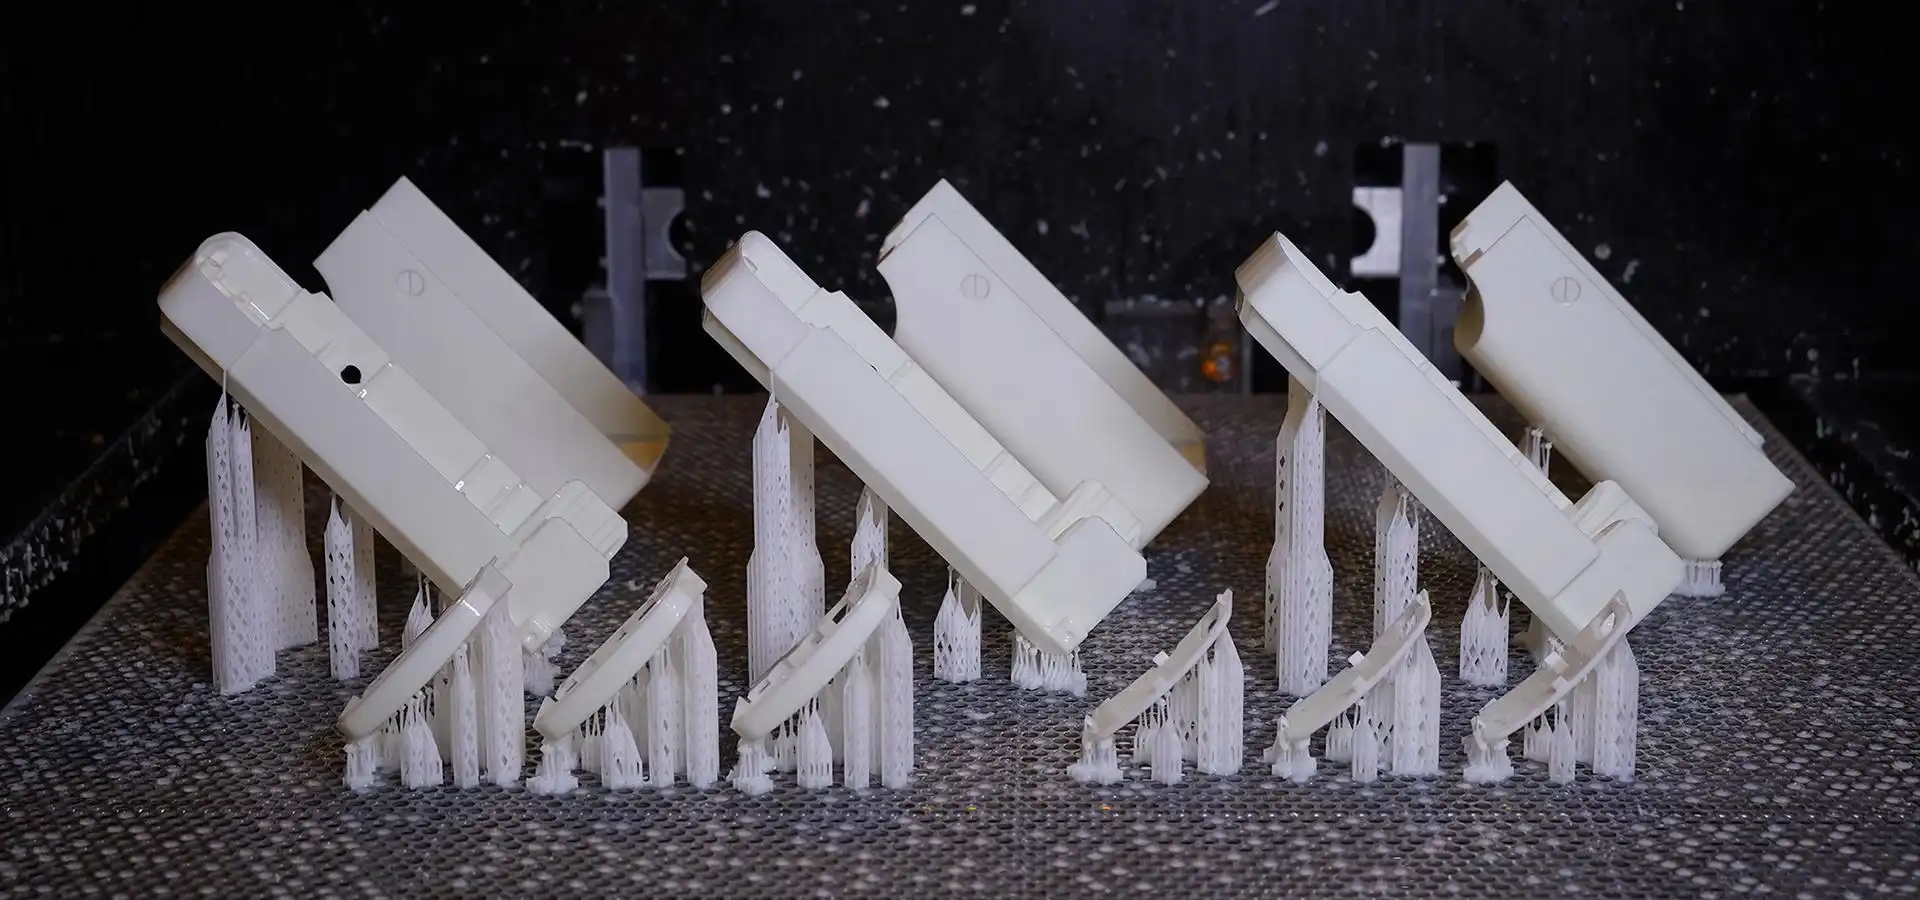
Շերտի բարձրության օպտիմալացում. Մանրամասների և արտադրության արագության հավասարակշռություն
Շերտի բարձրության ընտրությունը կարևորագույն փոխզիջում է մակերեսի որակի և արտադրության արդյունավետության միջև։ Այս պարամետրը զգալիորեն ազդում է ինչպես տեսողական տեսքի, այնպես էլ պատրաստի մասերի մեխանիկական հատկությունների վրա։
Արդյունաբերությանը հատուկ շերտի բարձրության ուղեցույցներ
Ավտոմեքենայի ինտերիերի մասերի և գնորդի սարքերի համար 0.05-0.1 մմ շերտերի հաստությունը ապահովում է հիանալի մակերեսային փաթաթում՝ միաժամանակ պահպանելով տպման ողջամիտ արագությունը: Գերճշգրտություն պահանջող ավիացիոն կիրառությունները հաճախ օգտագործում են 0.025-0.05 մմ շերտեր՝ մանր կետերը գրավելու և չափերի ճշգրտությունն ապահովելու համար: Վերականգնողական կիրառությունները, մասնավորապես ատամնաբուժական մոդելները և վիրաբուժական ուղեցույցները, օգտվում են 0.025-0.075 մմ շերտերից՝ անատոմիական կետերը ճշգրիտ վերարտադրելու համար:
Շերտերի կպչունության խնդիրների լուծում
Շերտի վատ ամրացումը սովորաբար պայմանավորված է հիմքից դուրս ներդրման կարգավորումներով կամ կառուցվածքային թիթեղի անբավարար դասավորությամբ: Առաջին շերտի ներդրման ժամանակի 20-30%-ով երկարացումը սովորաբար լուծում է առաջին շերտի ամրացման խնդիրները: Բնական գործոնները, ինչպիսիք են ջերմաստիճանի տատանումները, կարող են շերտավորման պատճառ դառնալ, հատկապես ստեղծման պայմաններում: 20-25°C-ի սահմաններում կայուն շրջակա միջավայրի պայմանների պահպանումը երաշխավորում է շերտի կայուն պահպանումը երկար տպագրության ընթացքում:
Խմբաքանակային տպագրության կոնվենցիաներ իրականացնող արտադրության ղեկավարները պետք է սահմանեն շերտերի բարձրության չափանիշներ՝ հիմնվելով բաժնի բարդության և որակի պահանջների վրա: Այս ստանդարտացումը կրճատում է պատրաստման ժամանակը և նվազագույնի է հասցնում գործվածքի թափոնները՝ միաժամանակ երաշխավորելով վերարտադրելի արդյունքներ արտադրական ցիկլերի ընթացքում:
Էքսպոզիցիայի ժամանակի տիրապետում. ճշգրիտ կարծրացման և ամրության ապահովում
Էքսպոզիցիայի տևողությունը կարգավորում է ֆոտոպոլիմերի խաչաձև կապի խտությունը՝ անմիջականորեն ազդելով մեխանիկական ամրության, չափերի ճշգրտության և մակերեսի որակի վրա: Ճիշտ կարգաբերումը կանխում է ինչպես թերկարծրացումը, այնպես էլ գերկարծրացումը, որոնք կարող են վտանգել մասի ամբողջականությունը:
Տարբեր տեսակի խեժերի համար էքսպոզիցիայի տրամաչափում
Ստանդարտ խեժերը սովորաբար պահանջում են 8-15 վայրկյան ներդրման ժամանակ յուրաքանչյուր շերտի համար՝ կախված գունանյութից և հստակությունից: Ավելի բարձր խաչաձև կապի հաստությամբ կառուցվող խեժերը պահանջում են 12-20 վայրկյան երկարացված ներդրման ժամանակ՝ լիարժեք վերականգնում ապահովելու համար: Հարմարվող խեժերը պահանջում են զգույշ հավասարակշռություն. անբավարար մատակարարումը դարձնում է մասերը անկայուն, մինչդեռ չափազանց մատակարարումը նվազեցնում է ճկունությունը և մեծացնում փխրունությունը:
Առաջադեմ էքսպոզիցիայի տեխնիկաներ
Փոփոխական ներմուծման մեթոդաբանություններ, խեժային տպիչի մասերի տեղայնացումներ միաժամանակ: Ուժեղ հատվածների համար ավելի երկար ներկայացման օգտագործումը երաշխավորում է հիմնական ճշգրտություն, մինչդեռ նուրբ լուսավորությունների համար նվազող ներկայացման օգտագործումը կանխում է գերկարծրացումը և մանրամասների կորուստը: Այս մոտեցումը հատկապես օգտակար է բարդ երկրաչափությունների համար՝ փոփոխվող բաժանարար հաստություններով, ինչը տարածված է մեքենաների և ավիացիոն մասերում:
Ջերմաստիճանային փոխհատուցմամբ ներմուծման փոփոխությունները բացատրում են պարբերական տատանումները և շրջակա միջավայրի փոփոխությունները: Ավելի ցուրտ ամիսներին ներմուծման 5-10% աճը պահպանում է կայուն չորացման որակը ամբողջ տարվա ընթացքում: Կլիմայի կառավարման համակարգով մեխանիկական գրասենյակները կարող են ավելի ամուր պահպանել ներկայացման դիմադրությունները, բարելավելով խմբաքանակից խմբաքանակ կայունությունը:
Լրացուցիչ կարևոր Ռեզինային տպիչ Տպման որակը մեծացնելու կարգավորումներ
Հիմնական շերտի և էքսպոզիցիայի պարամետրերից բացի, մի շարք լրացուցիչ կարգավորումներ զգալիորեն ազդում են արտադրության արդյունքների և գործառնական արդյունավետության վրա։
Տպագրության արագություն և շարժման կառավարում
Տպագրության արագությունը ազդում է շերտերի հետևողականության և մեխանիկական հատկությունների վրա: Ավելի դանդաղ պոկման արագությունները նվազեցնում են փխրուն լուսավորված հատվածների ձգումը՝ միաժամանակ ապահովելով շերտերի ամբողջական բաժանում: Ընդարձակ տպագրության համար աստիճանական արագության պրոֆիլների արդիականացումը՝ ավելի դանդաղ սկզբնական արագությունները աստիճանաբար մեծանում են՝ կանխում է տպագրության հետ կապված անհաջողությունները՝ միաժամանակ օպտիմալացնելով ցիկլի ժամանակը:
Կառուցեք հարթակի օպտիմալացում
Կառուցվածքային թիթեղի ճիշտ հավասարեցումը երաշխավորում է առաջին շերտի կայուն ամրացումը ամբողջ տպագրական տարածքում: Բազմակետային հավասարեցմամբ առաջադեմ շրջանակները ապահովում են գերակշռող հետևողականություն լայնածավալ կիրառությունների համար: Սովորական կարգաբերման պլանները խուսափում են դանդաղ լողալուց, որը կարող է վտանգել տպագրության որակը ընդլայնված սերնդի վրա:
Բնապահպանական կառավարման համակարգեր
±2°C ջերմաստիճանի կայունությունը կանխում է խեժի հաստության տատանումները, որոնք ազդում են հոսքի բնութագրերի և կարծրացման վարքագծի վրա: 60%-ից ցածր ջերմաստիճանում խոնավության վերահսկողությունը կանխում է խոնավության պահպանումը, որը կարող է խանգարել ֆոտոպոլիմերային քիմիայի: Բնական ստուգման համակարգեր իրականացնող արտադրության գրասենյակները հայտնում են տպագրության հետ կապված անհամապատասխանությունների 15-20% նվազման և չափսերի հետևողականության բարելավման մասին:
Այս համապարփակ պարամետրերի կառավարումը հնարավորություն է տալիս մեխանիկական հաճախորդներին հասնել հուսալի, կրկնվող արդյունքների, որոնք հիմնարար են ծավալի ստեղծման և որակի հավաստագրման գործընթացների համար։
Գործնական իրականացում. B2B գնումների ուսումնասիրություններ և լավագույն փորձ
Իրական աշխարհում իրականացումը ցույց է տալիս, թե ինչպես են օպտիմալացված կարգավորումները անմիջականորեն ազդում արտադրության արդյունավետության և ծախսերի վերահսկման վրա տարբեր արդյունաբերական ոլորտներում։
Բարձր ծավալի արտադրության դեպքի ուսումնասիրություն
Ավտոմեքենաների մատակարարը, որը ստեղծում էր ինտերիերի անհատական բաղադրիչներ, բախվեց ստանդարտ տպագրության պարամետրերի հետ կապված հետևողականության խնդիրների: Ակնհայտ մակերեսների համար 0.05 մմ և ներքին կառուցվածքների համար 0.1 մմ շերտերի բարձրության աստիճանական չափման միջոցով նրանք հասան 40%-ով ավելի արագ ստեղծման՝ պահպանելով մակերեսի որակի չափանիշները: Ստանդարտացված ներկայացման պրոֆիլները տարբեր տեսակի ծեփամածիկների համեմատ կրճատեցին տեղադրման ժամանակը 60%-ով:
Լավագույն փորձի ներդրման ստուգաթերթիկ
Պարամետրերի օպտիմալացման համար խեժային տպիչի մոտեցման հաջող կիրառում : Ահա հիմնական քայլերը, որոնք պետք է հետևեն գեներացնող խմբերը.
- Նյութի բնութագրում. Ժամանակակից խեժային կույտերի փորձարկումը ստանդարտացված ներմուծման ցանցերով երաշխավորում է կայուն կատարում՝ տարբեր մասերի համարների և մատակարարների համեմատ:
- Սարքավորումների կարգաբերում. շաբաթ առ շաբաթ, կոնստրուկտորային թիթեղների հավասարեցում և ամսական ներկայացման համապատասխանության ստուգումներ՝ ապահովելով տպագրության իդեալական պայմաններ։
- Շրջակա միջավայրի դիտարկում. ջերմաստիճանի և կպչունության անընդհատ գրանցումը կանխում է բնական տատանումների պատճառով առաջացած որակի հետ կապված խնդիրները:
- Փաստաթղթավորման կոնվենցիաներ. Հատուկ ծրագրերի համար արդյունավետ պարամետրերի հավաքածուների գրանցումը հնարավորություն է տալիս արագ տեղադրել և նվազեցնել ադմինիստրատորի փոփոխականությունը:
Այս տները միասին նվազեցնում են գործվածքների կորուստը և արտադրության ուշացումները, մինչդեռ առաջ շարժվելը, որպես կանոն, արտադրում է բարձրորակ արտադրանք: Պարամետրերի համապարփակ կառավարում իրականացնող խմբերը հայտնում են առաջին փուլի հրաժարման մակարդակների 25-35% աճի մասին:
Magforms՝ Արդյունաբերական գերազանցության համար նախատեսված խեժային տպագրության առաջադեմ լուծումներ
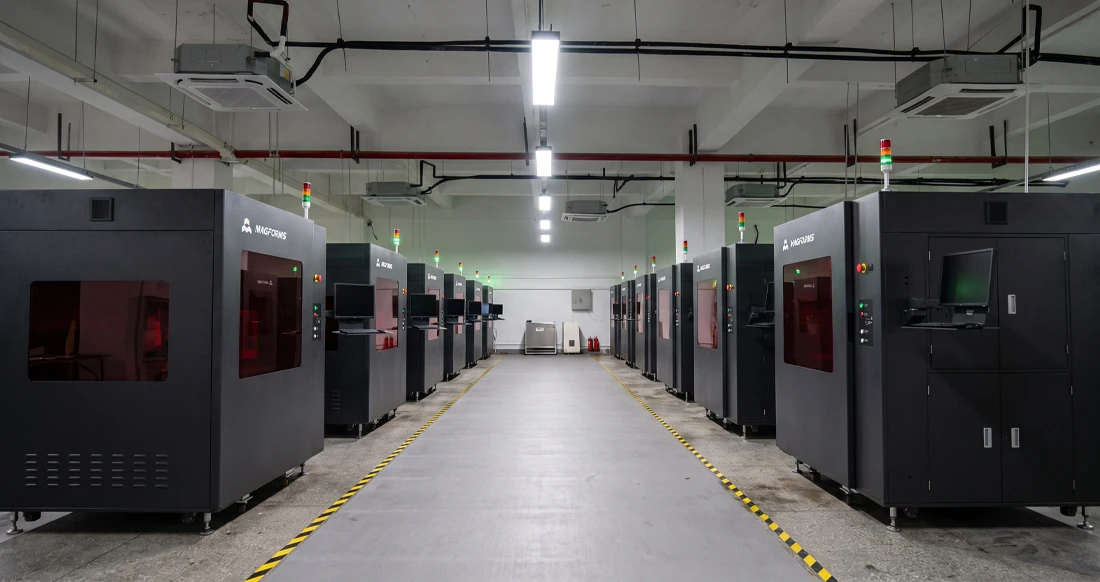
Magforms-ը մասնագիտանում է բարձր ճշգրտությամբ SLA տպագրական համակարգերի մատակարարման մեջ, որոնք նախագծված են հատուկ պահանջկոտ արդյունաբերական կիրառությունների համար: Մեր համապարփակ մոտեցումը համատեղում է առաջադեմ սարքավորումների ինժեներիան օպտիմալացված նյութերի ձևակերպումների հետ՝ լուծելու արտադրական տարածված խնդիրները:
Հեղափոխական տեխնոլոգիաների ինտեգրում
Մեր համակարգերը հագեցած են փոփոխական կետային չափի լազերային տեխնոլոգիայով, որը ապահովում է 30-50%-ով ավելի արագ տպագրություն՝ համեմատած ավանդական մեթոդների հետ: Ինտելեկտուալ լազերային կառավարումը օգտագործում է 0.5-0.6 մմ կետեր՝ արագ ներքին լցման համար, մինչդեռ մակերեսային մանրամասն առանձնահատկությունների համար օգտագործում է 0.18-0.2 մմ ճշգրիտ կետեր: Այս կրկնակի կետային մոտեցումը վերացնում է արագության և ճշգրտության միջև ավանդական փոխզիջումը, որը սահմանափակում է արտադրական շատ միջավայրեր:
Խորը ուսուցման ալգորիթմները հետագայում բարձրացնում են արդյունավետությունը՝ իրական ժամանակում օպտիմալացնելով սկանավորման սխեմաները, ապահովելով արագության լրացուցիչ 20% բարելավում: Այս տեխնոլոգիական առաջընթացները թույլ են տալիս արդյունաբերական հաճախորդներին բավարարել արտադրության խիստ ժամանակացույցեր՝ առանց որակի չափանիշներին զիջելու:
Արդյունաբերական մակարդակի հուսալիություն և ճշգրտություն
Կառուցված լինելով գերմանական Scanlab գալվանոմետրերով, AOC լազերներով և Panasonic սերվոշարժիչներով, մեր համակարգերը ապահովում են կայուն աշխատանք պահանջկոտ արտադրական միջավայրերում: SL800 մոդելն ունի մարմարե հիմքի կառուցվածք, որը հասնում է ±0.1 մմ ճշգրտության մինչև 100 մմ մասերի համար՝ ապահովելով գրեթե արդյունաբերական արտադրության ճշգրտություն կարևորագույն կիրառությունների համար:
Մեր բաց կոդով նախագծման փիլիսոփայությունը հնարավորություն է տալիս նյութերի ճկունություն ապահովել՝ աջակցելով տարբեր մատակարարների կողմից առաջարկվող ֆոտոպոլիմերային բանաձևերի: Այս համատեղելիությունը նվազեցնում է շահագործման ծախսերը՝ միաժամանակ մատակարարման թիմերին տրամադրելով ռազմավարական մատակարարման տարբերակներ, որոնք շատ սեփական համակարգեր չեն կարող առաջարկել:
Համապարփակ աջակցության ենթակառուցվածք
22 արտոնագրերով և 30 գրանցված ապրանքանիշերով, որոնք աջակցում են շարունակական նորարարությանը, Magforms-ը պահպանում է տեխնոլոգիական առաջատարությունը արդյունաբերական խեժային տպագրության ոլորտում: Մեր գլոբալ ներկայությունը ընդգրկում է տասնյակ երկրներ՝ սպասարկելով ավելի քան 300 ձեռնարկությունների ավտոմոբիլային, ավիատիեզերական, բժշկական և սպառողական էլեկտրոնիկայի ոլորտներում:
Մեր տեխնիկական աջակցության թիմը տրամադրում է 24/7 հեռավար խորհրդատվություն՝ երաշխավորված արձագանքով մեկ ժամվա ընթացքում և լուծումներով՝ չորս ժամվա ընթացքում: Բարդ խնդիրների դեպքում տեղում ինժեներական աջակցությունը ապահովում է արտադրության նվազագույն խափանումներ: Կանոնավոր ուսումնական ծրագրերը և սպասարկման ուղեցույցը օգնում են թիմերին օպտիմալացնել գործողությունները՝ միաժամանակ առավելագույնի հասցնելով սարքավորումների օգտագործումը:
Եզրափակում
Խեժային տպիչի պարամետրերի տիրապետումը պահանջում է հասկանալ շերտի բարձրության, ազդեցության ժամանակի և շրջակա միջավայրի գործոնների միջև բարդ փոխհարաբերությունները: Ճիշտ օպտիմալացումը անմիջականորեն ազդում է արտադրության արդյունավետության, մասերի որակի և շահագործման ծախսերի վրա՝ տարբեր արդյունաբերական կիրառություններում: Ավտոմոբիլային նախատիպերի ստեղծումից մինչև բժշկական սարքերի արտադրություն, պարամետրերի համակարգված վերահսկումը հնարավորություն է տալիս ապահովել կայուն արդյունքներ, որոնք համապատասխանում են խիստ որակի չափանիշներին: Հաջող ներդրումը համատեղում է տեխնիկական փորձը հզոր սարքավորումների հարթակների հետ, որոնք նախատեսված են պահանջկոտ արտադրական միջավայրերի համար, ստեղծելով կայուն մրցակցային առավելություններ՝ գերազանց արտադրական հնարավորությունների միջոցով:
ՀՏՀ
Ինչ շերտի բարձրություն պետք է օգտագործեմ տարբեր կիրառությունների համար։
Ավտոմոբիլային և սպառողական էլեկտրոնիկան սովորաբար օգտվում է 0.05-0.1 մմ շերտերից՝ հավասարակշռելով մակերեսի որակը արտադրության արագության հետ: Բժշկական և ատամնաբուժական կիրառությունները, որոնք պահանջում են մանր մանրամասների վերարտադրություն, լավագույնս աշխատում են 0.025-0.075 մմ շերտերով: Գերճշգրիտ պահանջող ավիատիեզերական բաղադրիչները հաճախ օգտագործում են 0.025-0.05 մմ շերտեր՝ չնայած տպագրության ավելի երկար ժամանակին:
Ինչպե՞ս որոշել նոր տեսակի խեժերի համար համապատասխան ազդեցության ժամանակը։
Սկսեք արտադրողի առաջարկություններից և ստեղծեք փորձարկման մատրիցներ՝ փոփոխելով էքսպոզիցիան 20% աճով: Գնահատեք կարծրացված նմուշները չափերի ճշգրտության և մեխանիկական հատկությունների համար: Ճիշտ կարծրացված մասերը ցույց են տալիս մանրամասների ամբողջական վերարտադրություն՝ առանց փխրունության կամ չափերի աղավաղման: Գրանցեք հաջող պարամետրերը՝ հետևողական վերարտադրության համար:
Ի՞նչ շրջակա միջավայրի պայմաններ են օպտիմալացնում խեժային տպագրության որակը։
Պահպանեք ջերմաստիճանի կայունությունը 20-25°C սահմաններում՝ ±2°C-ից ցածր տատանումներով, որպեսզի կանխեք մածուցիկության տատանումները: Պահպանեք խոնավությունը 60%-ից ցածր՝ ֆոտոպոլիմերային քիմիայի վրա խոնավության ազդեցությունը կանխելու համար: Կայուն պայմանները բարելավում են շերտերի կպչունությունը և զգալիորեն նվազեցնում տպագրության անհաջողությունները:
Ինչպե՞ս կարող եմ լուծել անհամապատասխան տպագրության որակի խնդիրը։
Սկզբում ստուգեք կառուցման թիթեղի հարթեցումը, քանի որ անհարթ մակերեսները կպչունության խնդիրներ են առաջացնում: Ստուգեք տպագրության ողջ տարածքում ազդեցության միատարրությունը՝ օգտագործելով տրամաչափման սխեմաներ: Հետևեք շրջակա միջավայրի պայմաններին ջերմաստիճանի կամ խոնավության տատանումների համար: Վերանայեք խեժի տարիքը և պահպանման պայմանները, քանի որ քայքայված նյութերը ազդում են կարծրացման վարքագծի վրա:
Համագործակցեք Magforms-ի հետ՝ խեժային տպագրության գերազանց լուծումների համար
Magforms-ը մատակարարում է առաջադեմ SLA տեխնոլոգիա, որը հատուկ նախագծված է բացառիկ ճշգրտություն և հուսալիություն պահանջող արդյունաբերական կիրառությունների համար: Մեր ինտեգրված նյութերի և սարքավորումների մոտեցումը վերացնում է համատեղելիության խնդիրները՝ միաժամանակ ապահովելով զգալի գնային առավելություններ սեփական համակարգերի համեմատ: Որպես խեժային տպիչների առաջատար արտադրող, մենք համատեղում ենք գերմանական ճշգրիտ բաղադրիչները նորարարական լազերային տեխնոլոգիայի հետ՝ արդյունաբերության մեջ առաջատար կատարողականության չափանիշներին հասնելու համար: Կապվեք մեր ինժեներական թիմի հետ info@magforms.com հասցեով ՝ քննարկելու ձեր կոնկրետ պահանջները և պարզելու, թե ինչպես կարող են մեր համապարփակ տպագրական լուծումները վերափոխել ձեր արտադրական հնարավորությունները:
Սայլակ
1. «Առաջադեմ ֆոտոպոլիմերային 3D տպագրություն. Գործընթացի օպտիմալացում արդյունաբերական կիրառությունների համար» - Արտադրական գիտության և ճարտարագիտության հանդես, հատոր 145, թիվ 3
2. «SLA, DLP և LCD տեխնոլոգիաների համեմատական վերլուծություն ճշգրիտ արտադրության մեջ» - Additive Manufacturing International, 2023 թվականի տարեկան ակնարկ
3. «Շերտի բարձրության օպտիմալացման ռազմավարություններ բարձր ծավալի խեժային 3D տպագրության համար» - Արդյունաբերական 3D տպագրության եռամսյակ, թողարկում 4, 2023
4. «Ճարտարագիտական ֆոտոպոլիմերների էքսպոզիցիոն պարամետրերի կարգավորում» - Նյութերի մշակման տեխնոլոգիաների նամակներ, հատոր 78, թիվ 2
5. «Շրջակա միջավայրի կառավարման համակարգեր՝ խեժային 3D տպագրության որակի կայունության համար» - Manufacturing Technology Today, սեպտեմբեր 2023 հրատարակություն
6. «Արդյունաբերական խեժի 3D տպագրության պարամետրերի օպտիմալացման ծախս-օգուտ վերլուծություն» - Արտադրության ճարտարագիտության տնտեսագիտության ակնարկ, 2023 թվականի 3-րդ եռամսյակի թողարկում
Magforms-ը հեշտացնում է նախագծումն ու արտադրությունը։
Հանրաճանաչ բլոգեր
-
 Արդյունաբերական ակնարկներԱրտադրական արդյունաբերություն
FDM ընդդեմ SLA տպիչի. Ո՞ր տեխնոլոգիան է ճիշտ ձեր նախագծի համար:
-
 Արդյունաբերական ակնարկներԱրտադրական արդյունաբերություն
Արդյունաբերական 3D տպիչների 5 լավագույն կիրառությունները այսօրվա արտադրության մեջ
-
 Արդյունաբերական ակնարկներԱրտադրական արդյունաբերություն
Ինչո՞ւ են ստերեոլիտոգրաֆիկ 3D տպիչները անգերազանցելի միկրոհոսքային սարքերի նախատիպերի ստեղծման համար։
