Come scegliere la stampante 3D a stereolitografia più adatta alle proprie esigenze?
La scelta della stampante 3D a stereolitografia più adatta richiede un equilibrio tra precisione, compatibilità dei materiali, volume di stampa e costo totale di proprietà, in relazione alle specifiche esigenze di produzione. Una stampante 3D a stereolitografia utilizza la fotopolimerizzazione laser per offrire una precisione a livello micrometrico e finiture superficiali lisce, risultando indispensabile per i settori che richiedono tolleranze ristrette, dalle protesi dentali alla prototipazione aerospaziale. Il processo di selezione prevede la valutazione delle specifiche tecniche, come la risoluzione XY e lo spessore dello strato, la verifica della flessibilità dell'ecosistema delle resine e la conferma che l'assistenza post-vendita sia adeguata alla scala operativa e ai requisiti di tempo di attività.
Comprensione della tecnologia di stampa 3D stereolitografica
Cos'è la stereolitografia e come funziona?
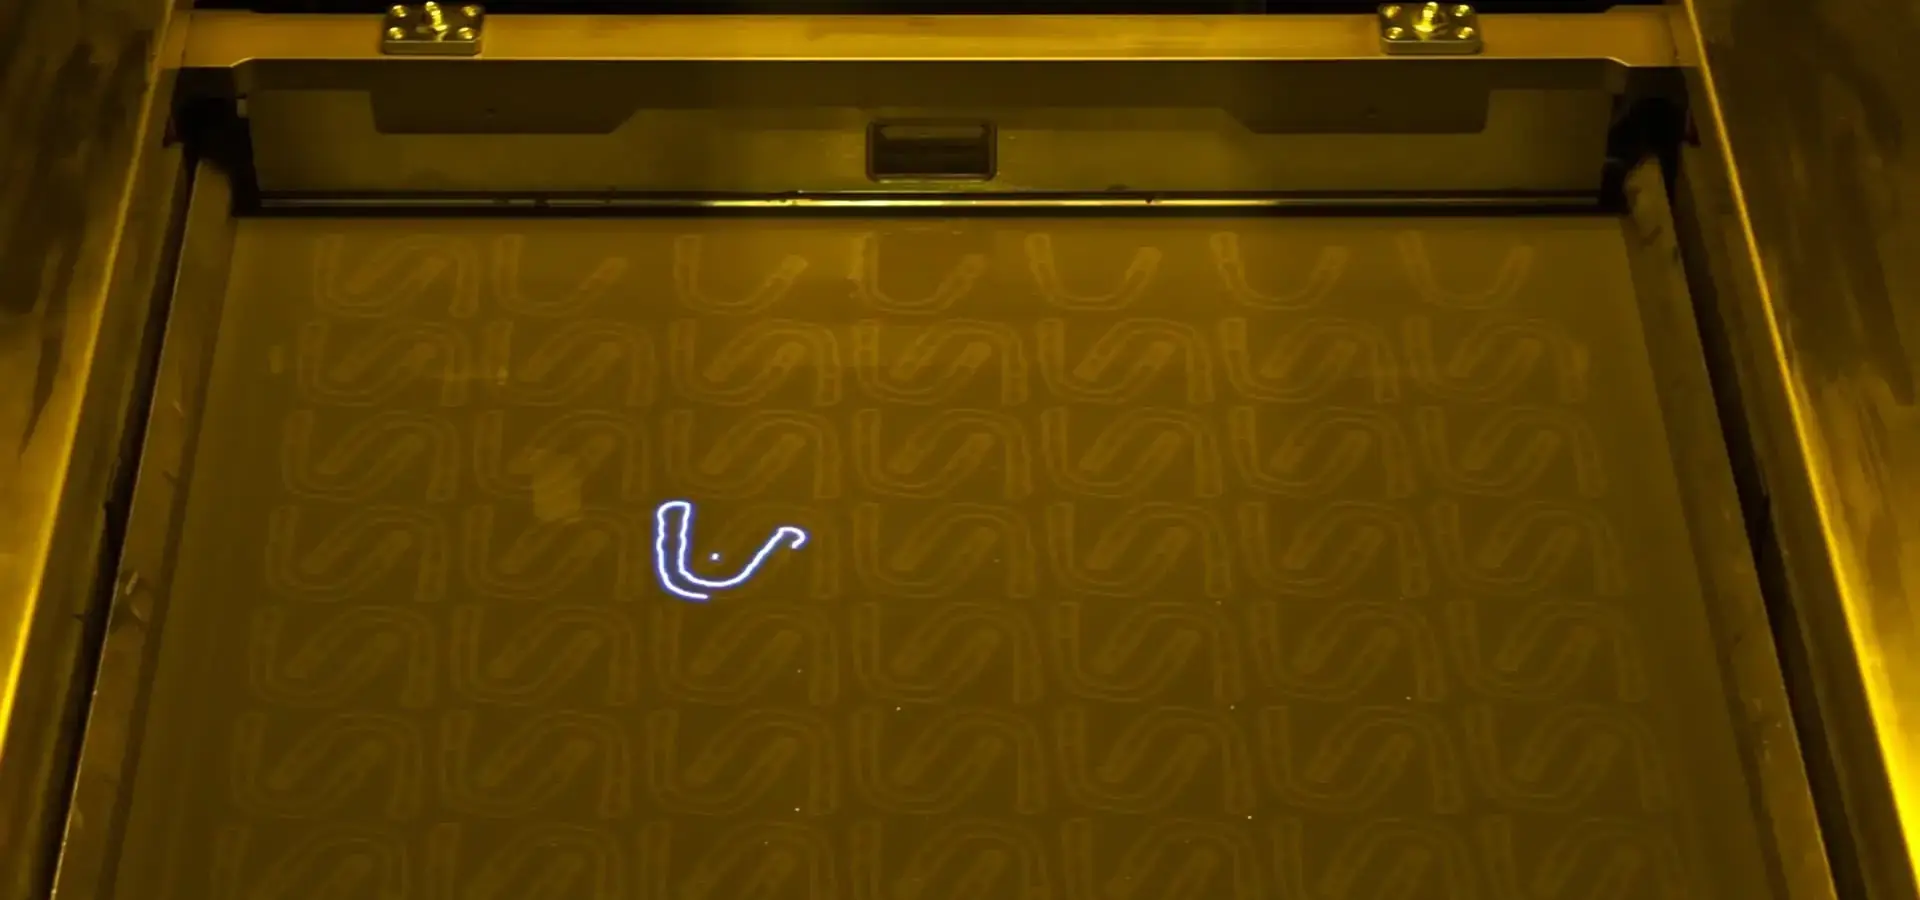
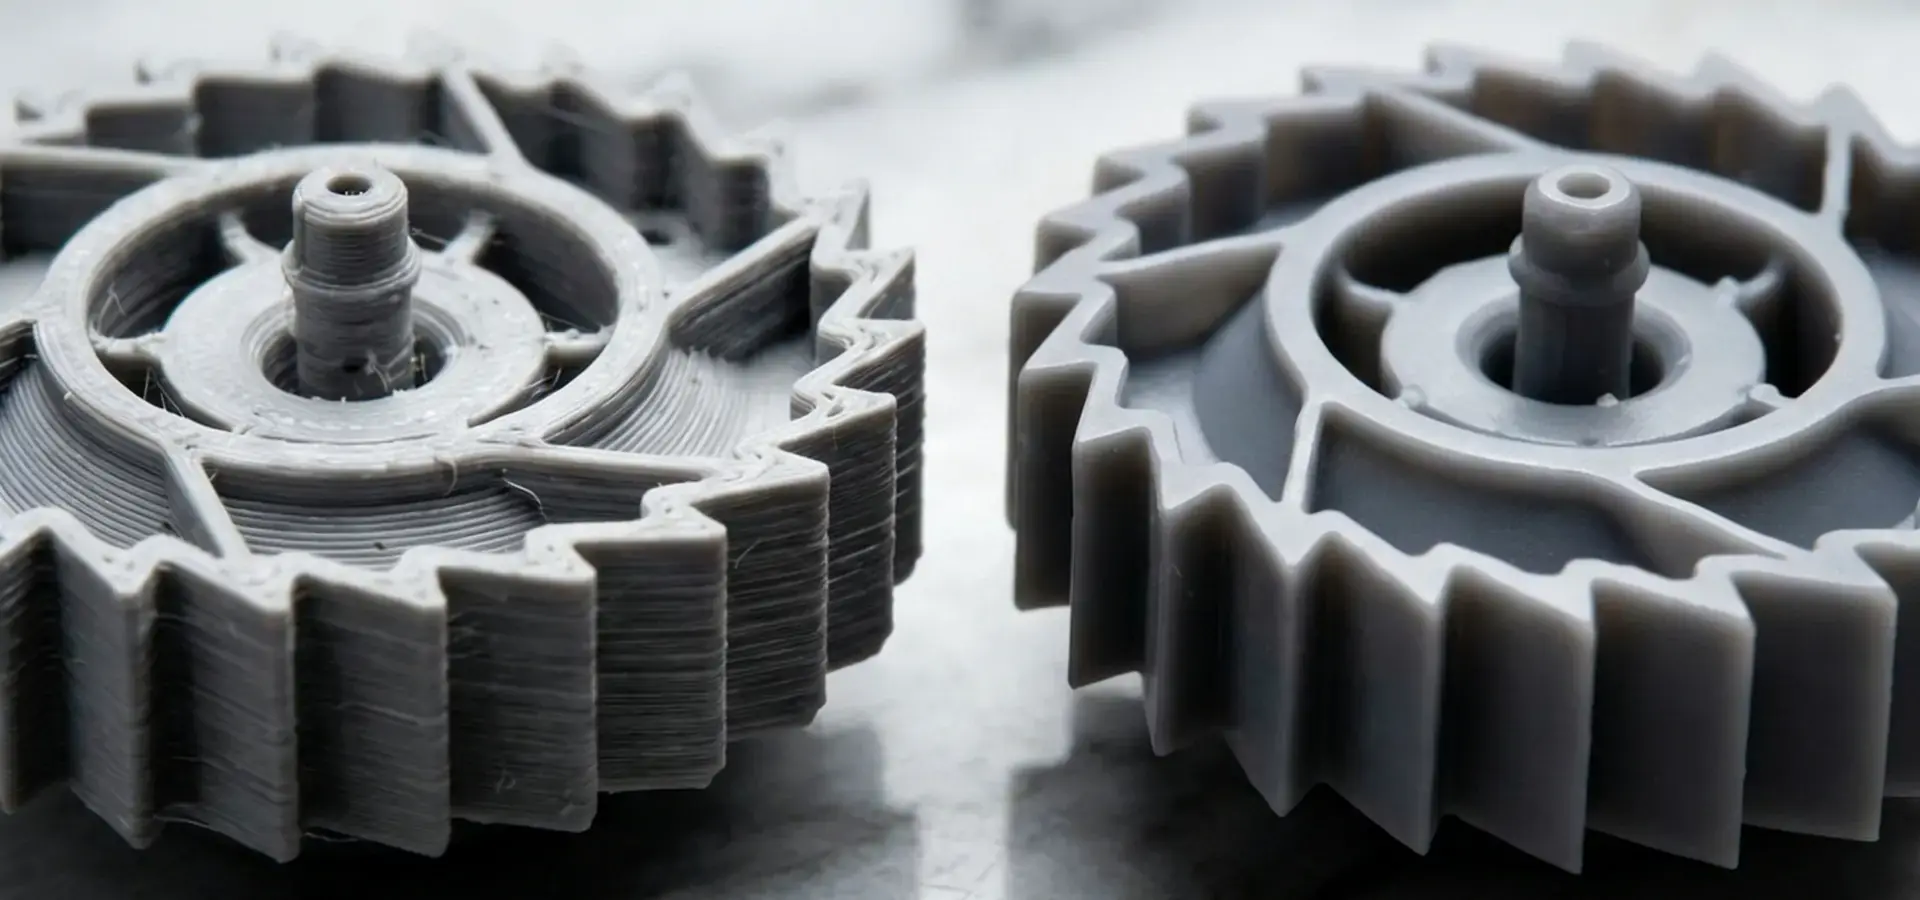
Negli anni '1980, Chuck Hull creò la stereolitografia, il primo tipo di produzione additiva. Il metodo utilizzato si chiama fotopolimerizzazione in vasca. Funziona scansionando la superficie di una resina fotopolimerica liquida con un laser UV focalizzato, basandosi su dati di un modello digitale sezionato. Non appena il laser colpisce il fotopolimero, inizia la reticolazione chimica. Questo fa sì che il materiale si indurisca strato dopo strato. La piattaforma di costruzione si abbassa di una quantità predefinita, solitamente da 25 a 100 micron, quando uno strato è asciutto. Per il passaggio successivo, un nuovo strato di resina ricopre la superficie. I componenti principali sono un sistema laser di precisione, specchi galvanometrici per un rapido posizionamento del raggio, una vasca per la resina con fondo trasparente e un attuatore sull'asse Z. I pezzi realizzati con la stereolitografia hanno una qualità superficiale simile a quella dei pezzi realizzati con lo stampaggio a iniezione e le loro proprietà meccaniche sono più isotrope rispetto a quelle ottenute con la modellazione a deposizione fusa (FDM). La modellazione a deposizione fusa (FDM), d'altra parte, utilizza un filamento termoplastico che viene estruso e presenta linee di stratificazione e resistenza non uniforme.
Vantaggi rispetto ad altre tecnologie additive
La stereolitografia è superiore ad altre opzioni, come la Digital Light Processing (DLP) o la Selective Laser Sintering (SLS). La risoluzione di un sistema DLP è limitata dal numero di pixel sullo schermo del proiettore. Una stampante 3D a stereolitografia , d'altro canto, può raggiungere una risoluzione XY molto elevata, limitata principalmente dalle dimensioni del punto laser, dalla precisione del sistema ottico e dalle caratteristiche di polimerizzazione della resina. I materiali a base di polvere funzionano al meglio con la SLS, che permette di realizzare prototipi funzionanti. Tuttavia, in genere produce pezzi con una levigatezza superficiale e una trasparenza inferiori rispetto ai metodi a base di resina, pur eccellendo in termini di resistenza funzionale e geometrie complesse. Uno dei suoi maggiori vantaggi è la finitura superficiale. I pezzi rimossi da un sistema di stereolitografia richiedono in genere un risciacquo (ad esempio, pulizia con IPA), una post-polimerizzazione sotto esposizione UV controllata e, in alcuni casi, la rimozione del supporto e la finitura superficiale a seconda dei requisiti dell'applicazione. Incastri a scatto, cerniere flessibili e inserti filettati funzionano in modo affidabile perché la resistenza è uniforme su tutta la superficie. Ciò significa che non devi preoccuparti della delaminazione, come accade con la stampa a filamento.
Applicazioni comuni in tutti i settori
I laboratori odontotecnici utilizzano la stampa a resina per realizzare modelli di allineatori, guide chirurgiche e forme per corone. La precisione delle dimensioni ha un impatto diretto sul successo del trattamento per i pazienti. I team di ricerca e sviluppo del settore automobilistico realizzano prototipi di finiture interne e dime personalizzate. Questo riduce i tempi di conferma di un progetto da settimane a giorni. Prima di inviare staffe complesse e collettori fluidici a costose lavorazioni CNC o fusione, le aziende aerospaziali li testano per assicurarsi che funzionino correttamente. Per stare al passo con la velocità di immissione sul mercato di nuovi prodotti, le aziende di elettronica di consumo utilizzano la prototipazione rapida per apportare modifiche al design di auricolari e custodie per dispositivi indossabili. Le copisterie realizzano copie di sculture e gioielli famosi, e i designer di scarpe stampano modelli di intersuole e forme per assicurarsi che le scarpe siano comode da indossare prima della produzione.
Fattori chiave da considerare nella scelta di una stampante 3D SLA
Risoluzione e accuratezza dimensionale
La risoluzione è composta da due elementi: XY (il piano orizzontale) e Z (il piano verticale). La risoluzione XY si basa sul diametro del punto laser. Per le macchine di fascia bassa è di 85 micron, mentre per quelle di fascia alta è di 25 micron. Con un punto laser più piccolo, è possibile visualizzare dettagli più fini, aspetto importante per elementi su scala micrometrica come strutture reticolari o canali microfluidici. La risoluzione sull'asse Z, determinata dallo spessore dello strato, influisce sia sulla levigatezza della superficie che sulla velocità di stampa. Le finiture simili al vetro si ottengono con strati più sottili (25-50 micron), ma richiedono tempi di stampa più lunghi. D'altra parte, strati più spessi (100-300 micron) sono più adatti per prototipi funzionali di grandi dimensioni, dove la velocità è più importante dell'aspetto estetico. Nella maggior parte dei casi, le misurazioni sono accurate entro 0.05 mm o lo 0.15% della dimensione nominale, a seconda di quale dei due valori sia maggiore. Per la maggior parte delle applicazioni ingegneristiche, questa tolleranza è sufficiente. Tuttavia, per impianti medicali o componenti aerospaziali, potrebbe essere necessario un controllo più preciso. Verificate se la stampante 3D a stereolitografia che vi interessa è stata testata da terzi e se manterrà la sua precisione anche durante cicli di produzione prolungati.
Velocità e produttività di stampa
La velocità di stampa dipende dalla velocità di scansione del laser, dal tempo di asciugatura di ogni strato e dalla forza con cui si separano gli strati. I sistemi moderni dispongono di una tecnologia in grado di modificare le dimensioni del punto di scansione. Questo permette di allargare il fascio laser per riempire aree di grandi dimensioni e di restringerlo per i dettagli più fini. Questo metodo di scansione adattiva può migliorare significativamente la produttività rispetto ai sistemi concorrenti che utilizzano punti di scansione fissi. Un fattore determinante nella quantità di lavoro svolto è la dimensione del piano di stampa. Un piano di 600 mm x 600 mm consente di stampare più pezzi di piccole dimensioni o un unico grande assemblaggio, riducendo i tempi di stampa. Per assicurarsi che la stampante sia adatta alle proprie esigenze, è necessario conoscere la dimensione media del lotto e la dimensione dei pezzi. Sovradimensionare il volume di stampa comporta un aumento dei costi iniziali e del consumo di resina. Sottodimensionare il volume di stampa, invece, costringe a cambiare lavoro, con conseguenti ritardi nella pianificazione.
Compatibilità delle resine ed ecosistema dei materiali
La tipologia di materiali con cui una stampante 3D a stereolitografia può lavorare determina la sua efficacia nello svolgimento di diverse attività in laboratorio. Per i prototipi visivi, le resine standard possono riprodurre molti dettagli, mentre le resine resistenti, come l'ABS, sono in grado di sopportare urti durante i test funzionali. Poiché la durezza Shore A delle resine flessibili è compresa tra 40 e 95, è possibile utilizzarle per realizzare prototipi di guarnizioni e sigillanti. Le formulazioni per alte temperature possono raggiungere temperature di deflessione termica superiori a 200 °C per resine ingegneristiche specializzate, in specifiche condizioni di post-polimerizzazione. Questo le rende adatte per componenti interni di cofani automobilistici o inserti per stampi a iniezione. È importante utilizzare resine a cera colabile per la microfusione, utilizzata per la produzione di gioielli e corone dentali. Le norme ISO 10993 e ISO 13485 stabiliscono che le resine biocompatibili e sterilizzabili possono essere utilizzate per realizzare prototipi di dispositivi medici. Le piattaforme open-materiale consentono di utilizzare resine di diverse aziende. Ciò riduce il prezzo al litro ed evita di dover acquistare da un unico fornitore. È più facile monitorare la qualità negli ecosistemi chiusi, ma questi possono essere meno flessibili e avere costi di gestione più elevati.
Requisiti di manutenzione e facilità d'uso
Per la manutenzione ordinaria, è necessario sostituire il serbatoio della resina, pulire le finestre ottiche e impostare i parametri del laser. Questi parametri dipendono dalla forma del pezzo e dalle forze di distacco. I serbatoi possono contenere da 50 a 150 litri di materiale. Le stampanti a stereolitografia a bassa forza (LFS) hanno serbatoi che durano più a lungo perché riducono lo stress meccanico che si accumula durante la separazione degli strati. La generazione automatica dei supporti, l'ottimizzazione dell'orientamento e lo slicing possono essere eseguiti più velocemente con un software facile da usare. Questo semplifica l'apprendimento del software da parte degli operatori. È possibile monitorare i lavori e aggiornare il firmware da remoto con piattaforme basate su cloud, riducendo i tempi di inattività. Cercate touchscreen semplici da usare, sistemi di gestione della resina automatizzati o semi-automatizzati e piattaforme di costruzione autolivellanti che rendono il processo di configurazione più veloce e meno soggetto a errori.
Fattori di costo e investimento totale
I sistemi di stereolitografia utilizzati per la prototipazione partono da circa 3,500 dollari per piccoli studi e startup. Le unità di fascia media costano tra i 15,000 e i 50,000 dollari e possono aiutare i service bureau a produrre più oggetti e ad accelerare i tempi di realizzazione. Le piattaforme di fascia alta superano i 100,000 dollari e dispongono di due laser e di un sistema di post-elaborazione integrato per la produzione di un gran numero di oggetti. Quando si acquista qualcosa, è importante considerare non solo il prezzo. La resina può costare dai 50 agli 800 dollari al litro, e ci sono anche contratti di manutenzione che coprono parti di ricambio, manodopera e aggiornamenti software annuali. Il consumo energetico è generalmente inferiore rispetto ai sistemi di fusione a letto di polvere ad alta potenza, sebbene il consumo effettivo dipenda dalle dimensioni della macchina e dalle condizioni operative. I costi di capitale possono essere ripartiti nel tempo tramite leasing e finanziamenti. Questo aiuta le aziende a mantenere il capitale circolante per spese come scorte e personale.
Confrontando i migliori Stampanti 3D stereolitografiche
SLA vs. DLP vs. MJP: Distinzioni tecniche
Nella stereolitografia si utilizza un laser a punti. Offre una migliore risoluzione XY ed è limitato solo dal diametro del fascio e dalla precisione del galvanometro. Per proiettare un intero strato contemporaneamente, i sistemi DLP utilizzano una matrice di pixel. Questo velocizza la produzione di piccole quantità, ma la risoluzione è limitata alla densità di pixel nativa dello schermo. Le gocce di fotopolimero utilizzate nella stampa a getto di materiale (MJP) vengono spruzzate come un getto d'inchiostro. Ciò consente la stampa multimateriale e dettagli ad alta risoluzione, con alcuni sistemi che supportano il colore, sebbene a un costo significativamente più elevato. La stampa con SLA richiede un po' più di tempo perché è più adatta a lavori con forme complesse e superfici lisce. Quando è necessario realizzare forme semplici rapidamente, la DLP è migliore. Ma quando è necessario realizzare modelli anatomici realistici o assemblare più parti in un'unica stampa, la MJP è più indicata.
Panoramica dei marchi principali e dei modelli
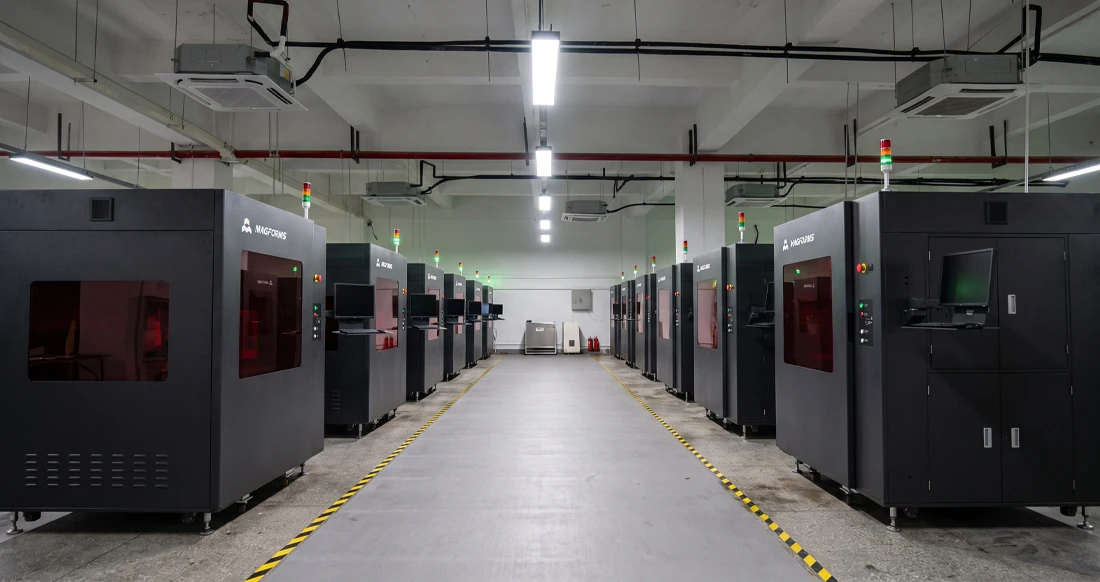
La serie Form di Formlabs gode di un'ottima reputazione grazie alla sua affidabilità e semplicità d'uso, sia nel settore della gioielleria che in quello odontoiatrico. I modelli da tavolo di Anycubic sono convenienti, il che li rende una buona scelta per i piccoli studi di design. Le stampanti 3D a stereolitografia Magforms si distinguono per l'integrazione di sistemi di resina proprietari con l'ottimizzazione hardware, garantendo un comportamento di polimerizzazione uniforme, una maggiore affidabilità di stampa e una riduzione della necessità di regolazione dei parametri. Questo crea una sinergia tra i materiali e l'attrezzatura. 3D Systems e Stratasys sono due aziende che si concentrano su ambienti di produzione ad alto volume. Lo fanno automatizzando la gestione dei materiali e combinando la post-elaborazione. Le specifiche hardware non sono l'unico fattore determinante per la soddisfazione a lungo termine. Anche gli strumenti per la produzione di resina, le reti di assistenza e le librerie di resine sono molto importanti. Prima di prendere una decisione, verificate la rapidità di risposta del servizio clienti, la facilità di reperire i pezzi di ricambio e la solidità della community di utenti.
Stampanti per applicazioni di alta precisione
Per applicazioni mediche e odontoiatriche, sono necessarie ripetibilità a livello di micron e la certificazione della biocompatibilità del materiale. La stampante 3D a stereolitografia Magforms Lab300 è in grado di stampare con punti di dimensioni inferiori a 50 micron e strati sottili fino a 25 micron. Gli allineatori ortodontici possono adattarsi perfettamente e le guide chirurgiche possono essere allineate in modo impeccabile con il corpo del paziente. Nell'ingegneria aerospaziale e automobilistica, la precisione delle misurazioni è fondamentale per la verifica dei profili aerodinamici e delle interfacce meccaniche. Le stampanti 3D a stereolitografia di elevata precisione sono accuratamente calibrate e spesso certificate secondo gli standard ISO/ASTM 52900 (terminologia generale) e ISO/ASTM 52902 (artefatti di prova per la convalida della precisione). Sono inoltre dotate di sistemi di controllo del calore che mantengono costante la viscosità della resina anche durante lunghe sessioni di stampa.
Opzioni economiche per le startup
I sistemi di stereolitografia economici possono essere utilizzati da startup e piccoli laboratori di prototipazione per ottenere risultati professionali senza dover spendere una fortuna. Queste macchine, che costano meno di 5,000 dollari, possono realizzare oggetti di circa 150 mm x 150 mm x 200 mm. Dimensioni sufficienti per gioielli, piccoli modelli e componenti meccanici. Con queste unità si rinuncia alla velocità e alla scelta dei materiali, ma è più facile sperimentare la tecnologia SLA e verificarne l'idoneità al proprio metodo. I costi di gestione sono ancora inferiori se si utilizzano piattaforme open-source e resine di fornitori esterni, ma è necessario eseguire più spesso la risoluzione dei problemi e la profilatura manuale dei materiali. Che si tratti di produrre componenti per clienti esterni o per enti governativi, è opportuno confrontare il costo dell'assistenza del fornitore e delle prestazioni certificate dei materiali con il risparmio iniziale.
Considerazioni sugli acquisti e commerciali per gli acquirenti B2B
Approvvigionamento da distributori autorizzati
L'hardware che acquisterete sarà originale e coperto da garanzia se lo acquisterete tramite i canali ufficiali. Potrete anche ottenere assistenza direttamente dall'azienda produttrice. Potreste concludere un buon affare con un rivenditore non autorizzato, ma potreste ricevere componenti contraffatti, firmware obsoleti o contratti di assistenza non più validi. Per maggiori informazioni sul distributore, visitate i siti web dei produttori o richiedete una prova della partnership. Con la maggior parte dei distributori, potrete ottenere assistenza tecnica nella vostra lingua, ricevere pezzi di ricambio più velocemente e ricevere formazione nella vostra lingua. Gli acquirenti internazionali dovrebbero verificare se esiste una rete di assistenza globale che supporti le installazioni in diverse località. Ciò garantirebbe una maggiore uniformità delle apparecchiature e ridurrebbe la necessità di riqualificare gli operatori.
Garanzia, supporto e servizio post-vendita
La maggior parte delle garanzie copre ricambi e manodopera per un periodo compreso tra 12 e 24 mesi. Tuttavia, alcune possono arrivare fino a cinque anni se includono visite annuali per la manutenzione preventiva. È importante specificare chiaramente cosa si intende per usura normale (ad esempio, le date di scadenza per i serbatoi di resina e le spazzole tergicristallo) e chiedere quanto tempo ci vorrà per risolvere i problemi più complessi. Durante le riparazioni, la promessa di un intervento in loco entro il giorno lavorativo successivo o di unità sostitutive è molto utile. Per l'assistenza tecnica, è possibile contattare il supporto telefonico, via e-mail o tramite chat online durante l'orario di lavoro e nella lingua desiderata. Gli operatori possono trovare online informazioni, video guide e forum della community, oltre a supporto diretto, per risolvere autonomamente i piccoli problemi.
Acquisti all'ingrosso e logistica
Acquistando più stampanti 3D a stereolitografia contemporaneamente, è possibile risparmiare, ricevere formazione su tutte in una sola volta e assicurarsi che i tempi di installazione siano coordinati. Valutate la possibilità di stipulare accordi che blocchino il prezzo della resina per diversi anni. Questo vi proteggerà da eventuali problemi nella catena di approvvigionamento e da aumenti di prezzo. La logistica di spedizione per le grandi stampanti industriali include il trasporto merci, lo sdoganamento e l'installazione di attrezzature speciali. Per evitare ritardi e danni, collaborate con partner che abbiano già esperienza in questo tipo di operazioni. I pezzi di ricambio dovrebbero includere serbatoi, piattaforme di costruzione e componenti ottici, in modo da non dover attendere a lungo in caso di interventi di manutenzione improvvisi. Alcune aziende offrono abbonamenti per i materiali di consumo, con rifornimento automatico. In questo modo, i costi vengono distribuiti su quattro trimestri dell'anno.
Prendere la decisione finale: scegliere la stampante 3D SLA più adatta alle esigenze della tua azienda.

Definizione dei requisiti del progetto
Stilate un elenco dei componenti che desiderate realizzare, specificando dimensioni, modalità di assemblaggio, caratteristiche del materiale e quantità. Un laboratorio odontotecnico che produce 50 modelli di allineatori a settimana necessita di competenze diverse rispetto a un fornitore aerospaziale che controlla cinque complessi attacchi ortodontici al mese. Annotare la finitura superficiale desiderata, i flussi di lavoro di post-elaborazione e i requisiti di conformità normativa vi aiuterà a redigere una specifica dettagliata. Per evitare di rimanere senza fondi, è importante valutare i costi di gestione per un periodo di tre-cinque anni. Questi includono la normale usura dei macchinari, il consumo di resina, la manodopera, le modifiche all'edificio e i contratti di manutenzione. Individuate i punti in cui non potrete più permettervi di produrre internamente, preferendo affidare la produzione a un fornitore esterno. Ricordate di tutelare la proprietà intellettuale e di tenere sotto controllo i tempi di consegna.
Metriche di valutazione delle prestazioni della stampante
Lo standard ISO/ASTM 52902 dovrebbe essere utilizzato come guida per definire gli standard di risoluzione e precisione per i test di tolleranza dimensionale. Per valutare la reale qualità del risultato, richiedete dei campioni o organizzate visite a impianti già operativi. La velocità di stampa dichiarata dipende dalla configurazione degli strati e dalla forma del pezzo. Utilizzate il software fornito con la stampante per elaborare i vostri file CAD e farvi un'idea precisa dei tempi di stampa. Gli elenchi dei materiali compatibili con il vostro portfolio di applicazioni devono corrispondere a tali dati. Assicuratevi che la stampante 3D a stereolitografia sia in grado di gestire tutte le resine di cui potreste aver bisogno. Dovrebbe essere in grado di gestire resine biocompatibili, flessibili e colabili senza richiedere modifiche hardware o rallentamenti. Per accertarvi che i materiali siano adatti ai test di utilizzo finale, consultate le relative schede tecniche e verificate la resistenza alla trazione, l'allungamento a rottura e la temperatura di deflessione termica.
Raccomandazioni personalizzate per segmento di approvvigionamento
Quando i produttori di apparecchiature originali (OEM) utilizzano sistemi ad alta produttività con post-elaborazione automatizzata, possono risparmiare sui costi di manodopera per singolo pezzo e produrre un maggior numero di pezzi identici. I laboratori di prototipazione che collaborano con diversi clienti necessitano di stampanti 3D a stereolitografia compatibili con una varietà di materiali e piattaforme di costruzione che possano essere modificate rapidamente. I distributori che vendono apparecchiature usate dovrebbero concentrarsi su marchi con solide reti di assistenza nelle loro regioni e buoni margini di canale. Università e istituti di ricerca apprezzano le piattaforme open-material e i software espandibili perché consentono loro di produrre le proprie resine e utilizzare strumenti di progettazione di altre aziende. I produttori di dispositivi medici devono attenersi ai sistemi di qualità ISO 13485. Nella scelta di un fornitore, è fondamentale ricercarne uno con flussi di lavoro validati e tracciabilità completa.
Test tramite dimostrazioni e consulenze
Le dimostrazioni pratiche mostrano dettagli operativi che le specifiche tecniche non possono fornire, come la facilità d'uso del software, la rumorosità e la comodità di lavorare con la resina. Porta esempi dei tuoi file CAD più complessi e osserva l'intero processo, dalla preparazione dei file alla polimerizzazione finale. Chiedi agli operatori come risolvere i problemi più frequenti e sfrutta la sessione per testare la reattività del fornitore. I team di vendita con un approccio più consulenziale dovrebbero proporre soluzioni personalizzate anziché imporre i modelli di punta. Gli esperti tecnici di Magforms analizzano i tuoi dati di produzione per capire le tue esigenze, suggerire le configurazioni migliori e fornirti un'idea del tuo ritorno sull'investimento (ROI). Puoi provare un prodotto per un periodo più lungo prima di acquistarlo, tramite programmi pilota o contratti di noleggio. Questo riduce i rischi e aumenta la tua fiducia.
Conclusione
Quando si cerca la migliore stampante 3D a stereolitografia , è importante valutare come gli obiettivi aziendali si integrino con le specifiche tecniche, l'ecosistema dei materiali e l'assistenza clienti. Precisione, velocità e adattabilità sono certamente fattori cruciali. Tuttavia, per il successo a lungo termine, il costo totale di proprietà, l'affidabilità del fornitore e la possibilità di espansione diventano ancora più importanti. L'approccio integrato di Magforms, che combina le proprie resine con hardware progettato internamente, offre alle aziende di diversi settori la stabilità e le prestazioni di cui hanno bisogno. Dimostrazioni, campioni di prova e un'attenta analisi del ritorno sull'investimento (ROI) vi aiuteranno a trovare una soluzione che soddisfi le esigenze specifiche del vostro settore, acceleri l'innovazione e riduca i tempi di inattività.
FAQ
Cosa distingue la tecnologia SLA dalle altre tecnologie a base di resina?
Un galvanometro controlla un laser puntiforme utilizzato nella stereolitografia. Questo rende la risoluzione XY pressoché illimitata; l'unico limite è rappresentato dalla dimensione del punto. I sistemi DLP utilizzano proiettori con pixel fissi, ma la risoluzione è bassa e i pixel risultano visibili sulle superfici curve. La tecnologia MSLA (Masked SLA) utilizza una maschera LCD con retroilluminazione UV per polimerizzare interi strati simultaneamente, offrendo un'elevata produttività per i piccoli componenti, sebbene la risoluzione sia limitata dalla dimensione dei pixel.
Come posso ridurre al minimo i tempi di inattività attraverso una manutenzione efficace?
Programmate la pulizia delle finestre ottiche una volta alla settimana, il cambio del serbatoio ogni 50-150 litri e la calibrazione del laser ogni tre mesi. Invece di eseguire le operazioni manualmente, utilizzate sistemi automatizzati di gestione della resina per mantenere l'ambiente pulito e privo di fuoriuscite. Tenete a disposizione scorte extra e un contatto diretto con l'assistenza tecnica in caso di problemi. Grazie alla diagnostica remota e a programmi di formazione approfonditi, Magforms offre ai vostri operatori maggiori possibilità.
Le resine di terze parti sono compatibili con i sistemi chiusi?
Le stampanti in un ecosistema chiuso utilizzano cartucce con tag RFID o formule speciali che impediscono l'ingresso di materiali esterni. Su una piattaforma aperta è possibile utilizzare qualsiasi resina, ma i tempi di esposizione, la velocità di distacco e i parametri di supporto devono essere impostati manualmente per ottenere i risultati migliori. Prima di optare per fornitori terzi, è opportuno confrontare il risparmio sui materiali con i potenziali problemi di qualità e di garanzia.
Collabora con Magforms per il tuo Stampante 3D stereolitografica Bisogni
Magforms è un fornitore affidabile di stampanti 3D a stereolitografia , con 22 brevetti e 30 marchi registrati e una comprovata presenza globale presso oltre 300 aziende. Le nostre soluzioni integrate per materiali e attrezzature eliminano i problemi di compatibilità, consentendovi di stampare il 30% più velocemente, con una precisione a livello micrometrico e i tempi di attività più elevati del settore. Il nostro personale qualificato si assicura che le configurazioni siano perfettamente in linea con il vostro budget e il vostro flusso di lavoro, che siate un laboratorio odontotecnico, un centro di ricerca e sviluppo aerospaziale o uno studio di design culturale. Contattateci subito via e-mail all'indirizzo info@magforms.com per fissare un incontro, richiedere campioni o vedere di persona i nostri sistemi più recenti. Grazie a una solida catena di fornitura, possiamo offrire garanzie complete, opzioni di finanziamento e un rapido accesso ai pezzi di ricambio. Potete contare su di noi per realizzare prototipi delle vostre idee di design in modo rapido e preciso.
Referenze
1. Hull, CW (1986). Apparecchio per la produzione di oggetti tridimensionali mediante stereolitografia . Ufficio brevetti e marchi degli Stati Uniti.
2. Gibson, I., Rosen, D., & Stucker, B. (2015). Tecnologie di produzione additiva: stampa 3D, prototipazione rapida e produzione digitale diretta (2a ed.). Springer.
3. ISO/ASTM 52900:2021. Produzione additiva — Principi generali — Fondamenti e vocabolario . Organizzazione internazionale per la standardizzazione.
4. Jacobs, PF (1992). Prototipazione e produzione rapida: fondamenti di stereolitografia . Society of Manufacturing Engineers.
5. Melchels, FP, Feijen, J., & Grijpma, DW (2010). Una revisione della stereolitografia e delle sue applicazioni nell'ingegneria biomedica. Biomaterials , 31(24), 6121-6130.
6. Chartrain, NA, Williams, CB, & Whittington, AR (2018). Una revisione sulla fabbricazione di scaffold tissutali mediante fotopolimerizzazione in vasca. Acta Biomaterialia , 74, 90-111.
Magforms semplifica la progettazione e la produzione.
Blog popolari
-
 approfondimenti di settoreIndustria manifatturiera
Stampante FDM vs. SLA: quale tecnologia è più adatta al tuo progetto?
-
 approfondimenti di settoreIndustria manifatturiera
Le 5 principali applicazioni delle stampanti 3D industriali nella produzione odierna
-
 approfondimenti di settoreIndustria manifatturiera
Perché le stampanti 3D stereolitografiche non hanno rivali nella prototipazione di dispositivi microfluidici?
