Dervos spausdintuvo nustatymų paslaptys atskleistos: sluoksnio aukštis, ekspozicijos laikas ir kita
Dervos spausdintuvų technologija sukėlė revoliuciją gamybos srityje įvairiose pramonės šakose – nuo automobilių prototipų kūrimo iki medicinos prietaisų gamybos. Svarbiausių nustatymų, tokių kaip sluoksnio aukštis, ekspozicijos laikas ir aplinkos kontrolė, supratimas tiesiogiai veikia spausdinimo kokybę, gamybos efektyvumą ir medžiagų sąnaudas. Pramonės pirkėjams ir inžinierių komandoms šių parametrų įvaldymas užtikrina optimalų našumą ir maksimalią investicijų grąžą. Nesvarbu, ar naudojate LCD, DLP, ar SLA sistemas, tinkamas kalibravimas sudėtingas technines specifikacijas paverčia patikimais gamybos sprendimais, atitinkančiais griežtus kokybės standartus.
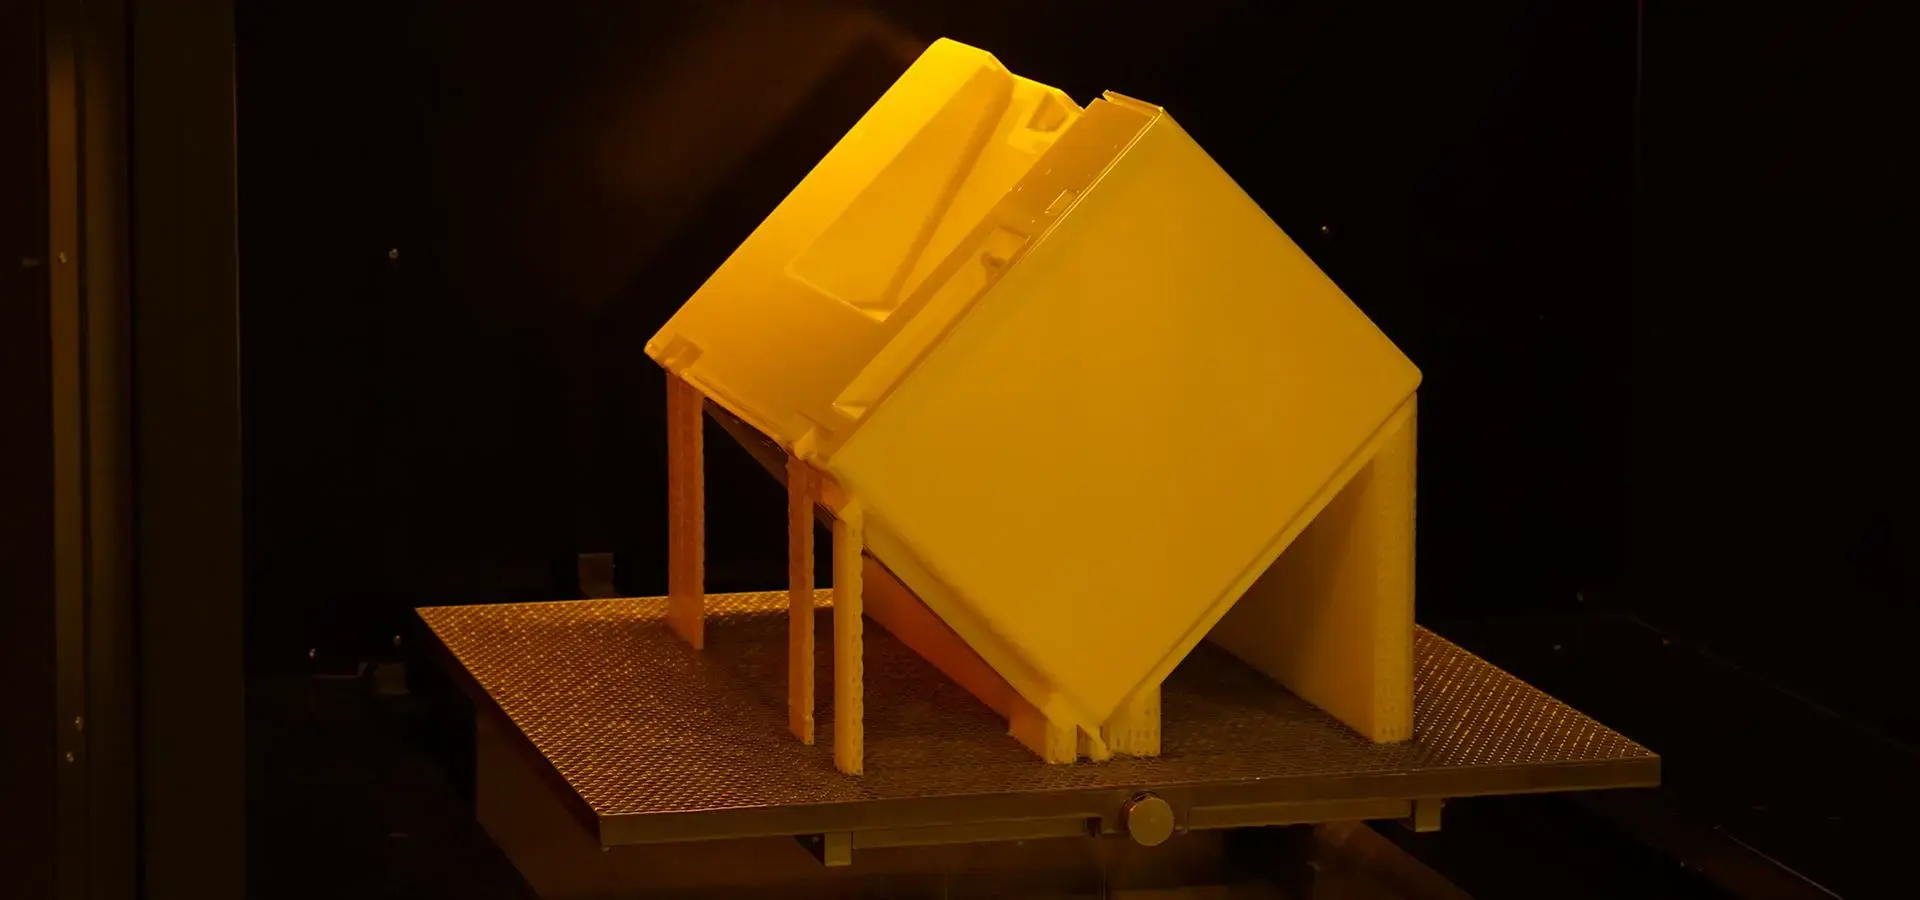
Supratimas Dervos spausdintuvas Nustatymai: išsami apžvalga
Fotopolimerinis 3D spausdinimas priklauso nuo tikslaus parametrų valdymo, kad būtų pasiekti stabilūs rezultatai skirtingose srityse. Pagrindiniai parametrai – sluoksnio storis, pateikimo ilgis, spausdinimo greitis ir aplinkos sąlygos – veikia sinergiškai, kad nustatytų galutinę porcijos kokybę ir gamybos našumą.
Pagrindinių parametrų ryšiai
Dervos spausdintuvas turi įtakos tiek paviršiaus apvyniojimui, tiek gamybos laikui. Ploni sluoksniai daro lygesnius paviršius, puikiai tinkančius dantų modeliams ar tiksliems komponentams, o storesni sluoksniai pagreitina funkcinių modelių gamybą. Spausdinimo laikas kontroliuoja dantenų kietėjimo gylį, tiesiogiai paveikdamas mechanines savybes ir matmenų tikslumą. Spausdinimo greitis turi įtakos sluoksnio sukibimui ir apskritai tvirtumui, ypač svarbiam gumulų susidarymo atveju.
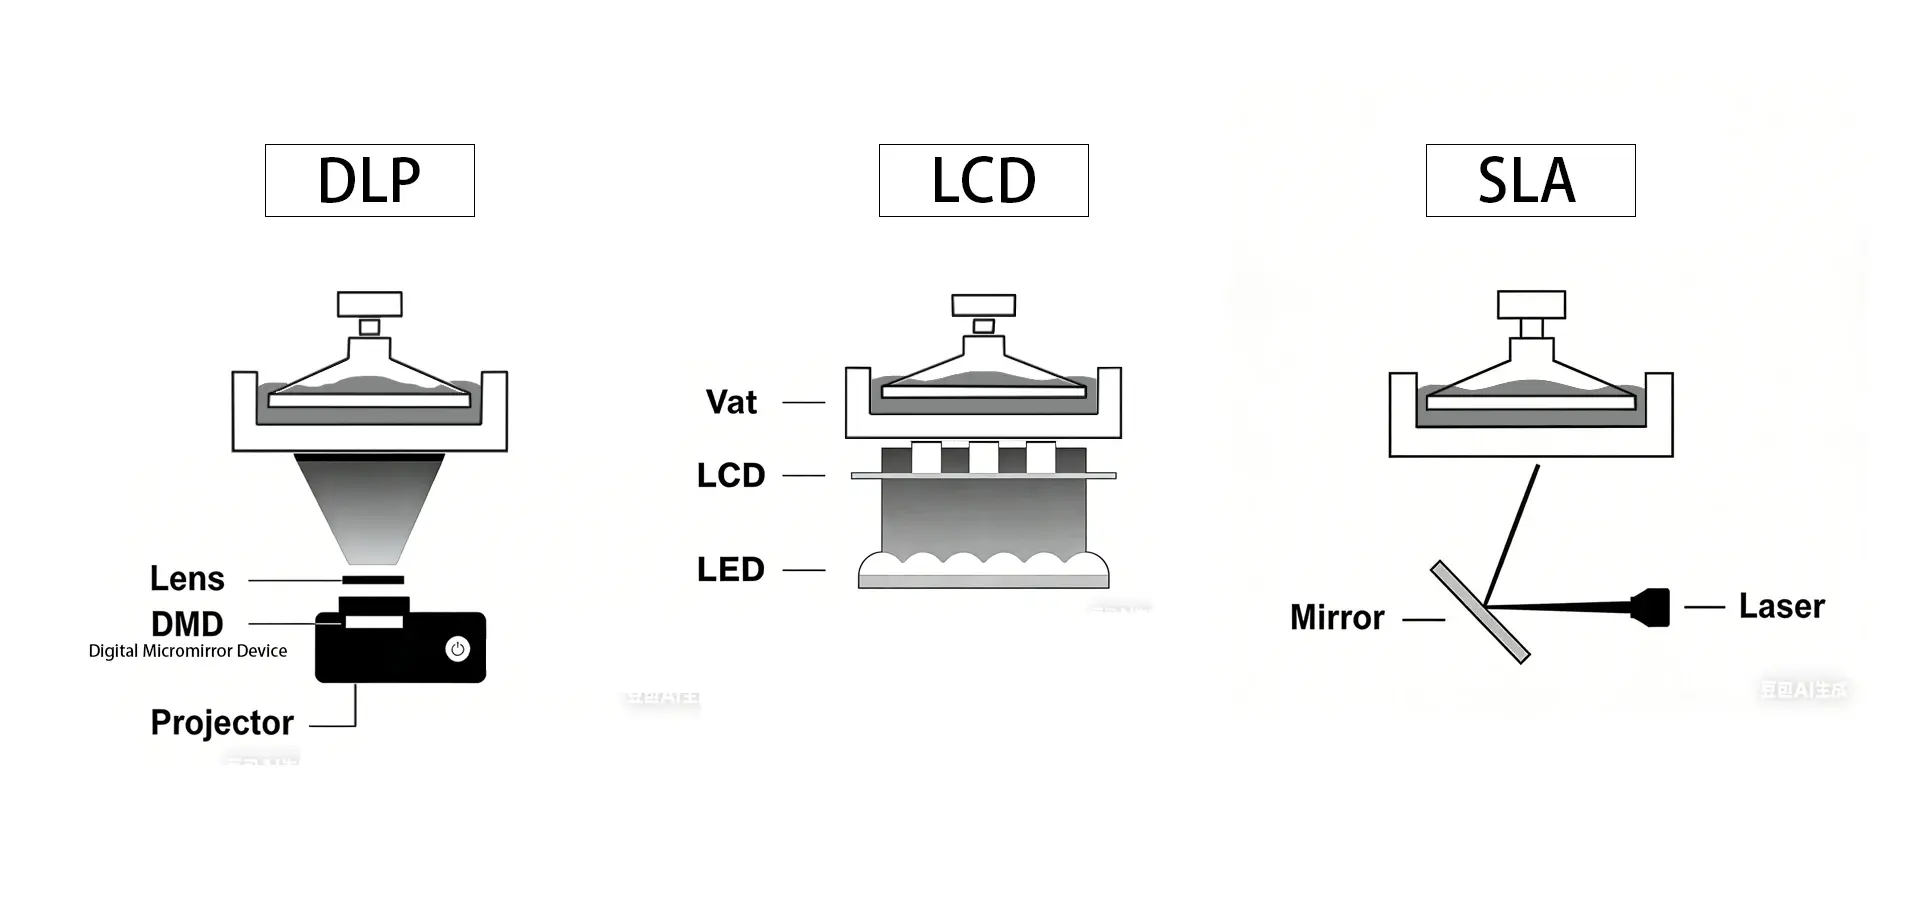
Technologijų palyginimas: LCD, DLP ir SLA
Skirtingiems klijų spausdinimo būdams reikalingi specialūs parametrų metodai. LCD spausdintuvai užtikrina vienodą įvedimą visame gamybos etape, todėl jie tinka mažų komponentų masinei gamybai. DLP karkasai užtikrina išskirtinį kraštų ryškumą dėl numatytų šviesos dizainų, puikiai tinkančių sudėtingoms geometrijoms. SLA technologija užtikrina išskirtinę paviršiaus kokybę dėl lazerinio kietinimo, idealiai tinkančio didelio tikslumo taikymams aviacijos ir terapijos sektoriuose.
Šių mechaninių subtilybių supratimas yra svarbus, kai įsigijimo grupės pasirenka tinkamą įrangą konkrečioms mechaninėms reikmėms, kartu optimizuodamos veikimo parametrus, kad būtų pasiektas maksimalus efektyvumas.
Sluoksnio aukščio optimizavimas: detalumo ir gamybos greičio balansavimas
Sluoksnio aukščio parinkimas yra esminis kompromisas tarp paviršiaus kokybės ir gamybos efektyvumo. Šis parametras daro didelę įtaką tiek gatavų detalių išvaizdai, tiek mechaninėms savybėms.
Pramonės šakai būdingos sluoksnių aukščio gairės
Automobilių salono komponentams ir pirkinių prietaisams 0.05–0.1 mm sluoksnių storis suteikia puikų paviršiaus padengimą, išlaikant protingą spausdinimo greitį. Aviacijos srityje, kuriai reikalingas itin tikslus dizainas, dažnai naudojami 0.025–0.05 mm sluoksniai, kad būtų galima užfiksuoti smulkius objektus ir užtikrinti matmenų tikslumą. Restauravimo srityje, ypač dantų modeliuose ir chirurginiuose kreiptuvuose, naudojami 0.025–0.075 mm sluoksniai, kad būtų galima tiksliai atkurti anatominius objektus.
Sluoksnių sukibimo problemų sprendimas
Prastas sluoksnių sukibimas dažnai kyla dėl netinkamų įvedimo nustatymų arba nepakankamo konstrukcinės plokštės išdėstymo. Pailginus pagrindo sluoksnio įvedimo laiką 20–30 %, paprastai išsprendžiamos pirmojo sluoksnio sukibimo problemos. Natūralūs kintamieji, tokie kaip temperatūros svyravimai, gali sukelti delaminaciją, ypač gamybos metu. Pastovios aplinkos sąlygos tarp 20–25 °C užtikrina stabilų sluoksnio sukibimą net ir ilgų spausdinimo serijų metu.
Gamybos vadovai, vykdantys partijos spausdinimo konvencijas, turėtų nustatyti sluoksnio aukščio matmenis, pagrįstus porcijos sudėtingumu ir kokybės reikalavimais. Toks standartizavimas sutrumpina paruošimo laiką ir sumažina audinio švaistymą, tuo pačiu užtikrinant atkartojamus rezultatus per visus gamybos ciklus.
Poveikio laiko valdymas: tikslaus kietėjimo ir stiprumo užtikrinimas
Ekspozicijos trukmė kontroliuoja fotopolimero skersinių jungčių tankį, tiesiogiai paveikdama mechaninį stiprumą, matmenų tikslumą ir paviršiaus kokybę. Tinkamas kalibravimas apsaugo nuo per didelio ir per mažo sukietėjimo, kuris gali pakenkti detalės vientisumui.
Ekspozicijos kalibravimas skirtingiems dervų tipams
Standartinėms degutoms paprastai reikia 8–15 sekundžių įvedimo laiko vienam sluoksniui, priklausomai nuo pigmentacijos ir apibrėžimo. Statybinėms degutoms su didesniu skersinių jungčių storiu reikia ilgesnio 12–20 sekundžių įvedimo laiko, kad būtų pasiektas visiškas išgijimas. Elastingoms degutoms reikia atsargumo – nepakankamas pateikimas sukuria silpnas dalis, o per didelis pateikimas sumažina elastingumą ir padidina trapumą.
Pažangūs ekspozicijos metodai
Kintamos įvedimo metodikos, dervos spausdintuvo dalies lokalizacijos tuo pačiu metu. Ilgesnis pateikimas ryškioms vietoms užtikrina bendrą įžvalgumą, o trumpesnis pateikimas smulkiems akcentams apsaugo nuo perkaitimo ir detalių praradimo. Šis metodas ypač naudingas sudėtingoms geometrijoms su kintančiu sienelių storiu, būdingu automobilių ir aviacijos komponentams.
Temperatūros kompensuojami įvedimo pakeitimai atsižvelgia į reguliarius svyravimus ir aplinkos pokyčius. 5–10 % įvedimo padidinimas vėsesniais mėnesiais išlaiko pastovią stingimo kokybę ištisus metus. Mechanikos dirbtuvės su klimato kontrole gali griežčiau išlaikyti pateikimo atsparumą, taip pagerindamos partijų nuoseklumą.
Papildoma kritinė Dervos spausdintuvas Nustatymai, skirti maksimaliai spausdinimo kokybei
Be pagrindinių sluoksnio ir ekspozicijos parametrų, keli papildomi nustatymai daro didelę įtaką gamybos rezultatams ir veiklos efektyvumui.
Spausdinimo greitis ir judesio valdymas
Spausdinimo greitis turi įtakos sluoksnio vientisumui ir mechaninėms savybėms. Mažesnis lupimo greitis sumažina trapių paviršių tempimą, tuo pačiu užtikrindamas visišką sluoksnio atskyrimą. Plataus diapazono spausdinimui laipsniško greičio profilių taikymas – lėtesnis pradinis greitis, palaipsniui didėjantis – padeda išvengti spausdinimo nesėkmių ir optimizuoja ciklo laiką.
Platformos optimizavimas
Tinkamas konstrukcinės plokštės išlyginimas garantuoja tvirtą pirmojo sluoksnio pritvirtinimą visame spausdinimo plote. Pažangūs rėmai su kelių taškų išlyginimu užtikrina puikų nuoseklumą įvairioms reikmėms. Įprasti kalibravimo planai padeda išvengti lėto slydimo, kuris gali pabloginti spausdinimo kokybę ilgų gamybos serijų metu.
Aplinkos kontrolės sistemos
Temperatūros stabilumas ±2 °C ribose padeda išvengti klijų storio svyravimų, kurie turi įtakos srauto savybėms ir džiūvimo elgesiui. Drėgmės kontrolė žemiau 60 % padeda išvengti drėgmės kaupimosi, kuris gali trukdyti fotopolimerų chemijai. Gamybos įmonės, naudojančios natūralias dažymo sistemas, praneša apie 15–20 % sumažėjusį spausdinimo defektų skaičių ir pagerėjusį matmenų nuoseklumą.
Šie išsamūs parametrų valdikliai suteikia mechaniniams klientams galimybę pasiekti patikimus, pakartojamus rezultatus, kurie yra būtini dideliems kiekiams generuoti ir kokybės sertifikavimo procesams.
Praktinis įgyvendinimas: atvejų analizės ir geriausia praktika B2B viešųjų pirkimų srityje
Realaus įgyvendinimo patirtis rodo, kaip optimizuoti nustatymai tiesiogiai veikia gamybos efektyvumą ir sąnaudų kontrolę skirtinguose pramonės sektoriuose.
Didelės apimties gamybos atvejo analizė
Automobilių tiekėjas, gaminantis individualius interjero komponentus, susidūrė su įprastinių spausdinimo parametrų nuoseklumo iššūkiais. Taikydamas laipsnišką sluoksnių aukštį – 0.05 mm matomiems paviršiams ir 0.1 mm vidinėms konstrukcijoms – jie pasiekė 40 % greitesnį spausdinimą, išlaikydami paviršiaus kokybės standartus. Standartizuoti pateikimo profiliai 60 % sutrumpino nustatymo laiką, palyginti su skirtingų tipų klijais.
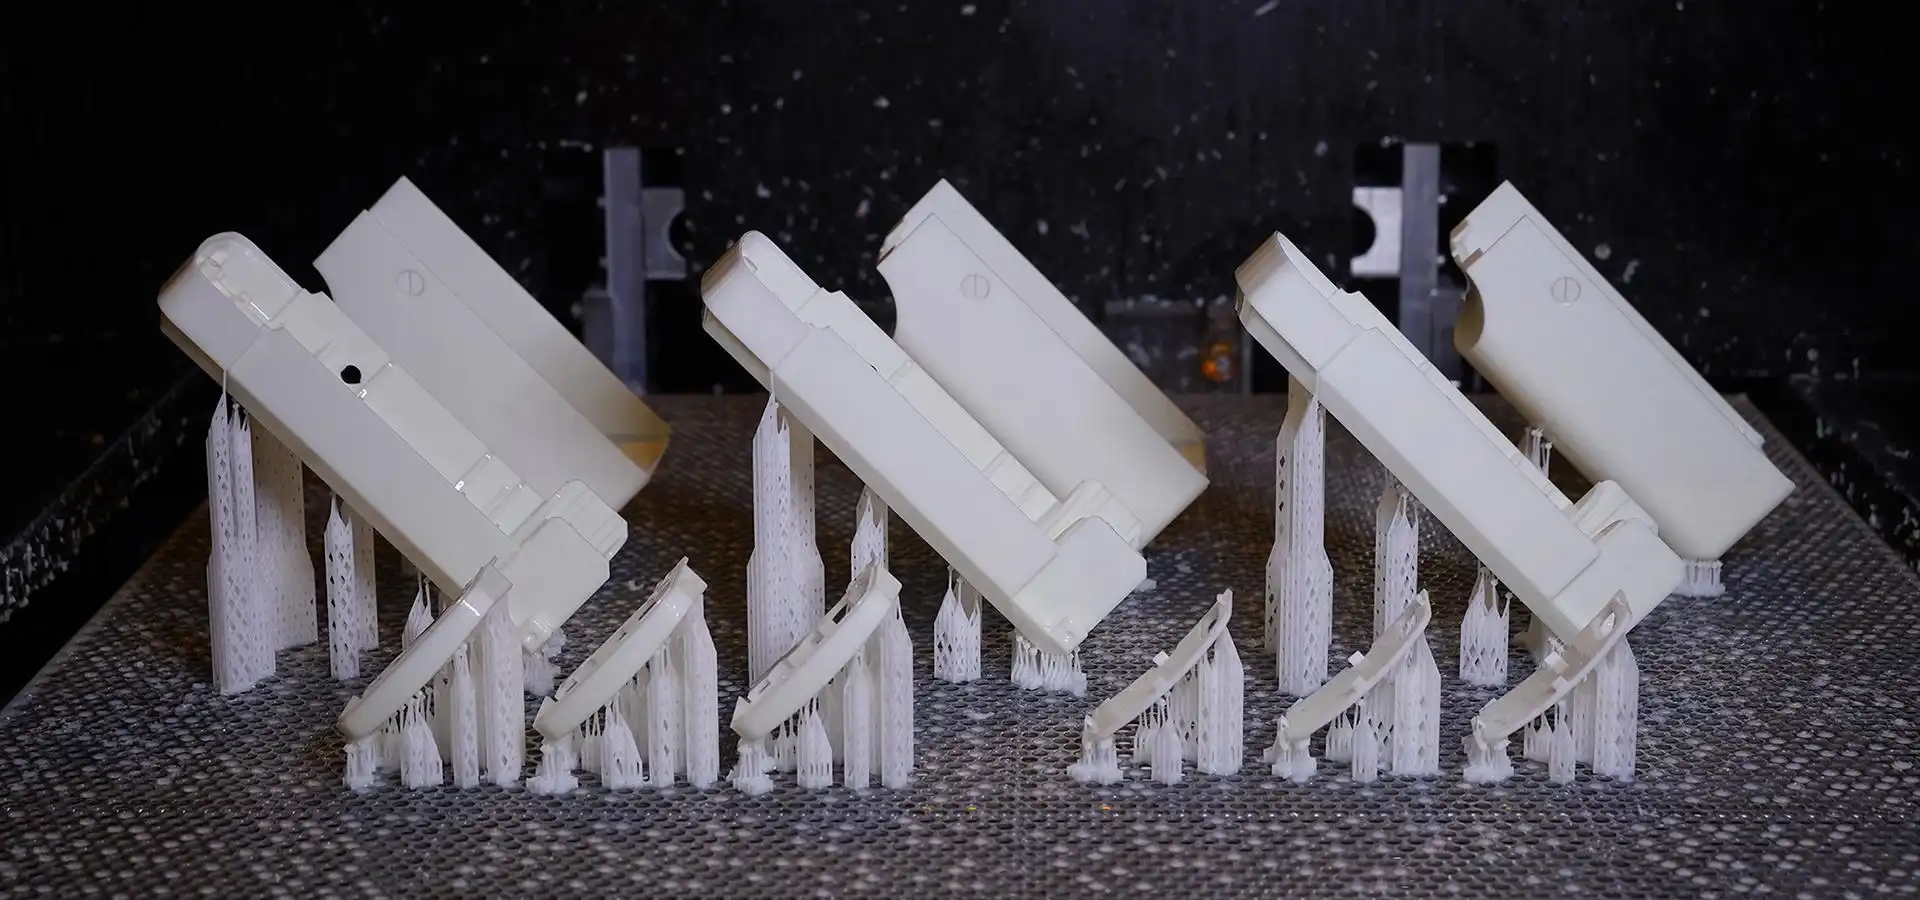
Geriausios praktikos įgyvendinimo kontrolinis sąrašas
Sėkmingas dervos spausdintuvo metodo naudojimas parametrų optimizavimui. Štai pagrindiniai žingsniai, kurių turėtų laikytis generavimo grupės:
- Medžiagos apibūdinimas: Šiuolaikinių deguto gumulėlių bandymas su standartizuotomis įvedimo gardelėmis užtikrina stabilų našumą, nepriklausomai nuo dalių numerių ir tiekėjų.
- Įrangos kalibravimas: Savaitė po savaitės atliekamas spausdinimo plokščių lygiavimas ir mėnesinis pateikimo nuoseklumo patikrinimas, siekiant užtikrinti idealias spausdinimo sąlygas.
- Aplinkos stebėjimas: Nuolatinis temperatūros ir lipnumo registravimas padeda išvengti kokybės problemų, kurias sukelia natūralūs svyravimai.
- Dokumentavimo konvencijos: efektyvių parametrų rinkinių įrašymas konkrečioms programoms leidžia greitai nustatyti ir sumažina administratoriaus kintamumą.
Šie namai apskritai sumažina audinių švaistymą ir gamybos vėlavimus, o žengiant į priekį paprastai gaminama aukštos kokybės produkcija. Įmonės, vykdančios išsamią parametrų valdymo programą, praneša apie 25–35 % padidėjusį pirmojo etapo atsisakymo rodiklį.
„Magforms“: pažangūs dervos spausdinimo sprendimai pramoniniam meistriškumui
„Magforms“ specializuojasi didelio tikslumo SLA spausdinimo sistemų, specialiai sukurtų reiklioms pramonės reikmėms, gamyboje. Mūsų visapusiškas požiūris apjungia pažangią techninės įrangos inžineriją su optimizuotomis medžiagų formulėmis, kad išspręstų dažniausiai pasitaikančius gamybos iššūkius.
Revoliucinė technologijų integracija
Mūsų sistemose naudojama kintamo taško dydžio lazerinė technologija, kuri užtikrina 30–50 % greitesnį spausdinimą, palyginti su įprastais metodais. Išmanus lazerinis valdymas naudoja 0.5–0.6 mm taškus greitam vidiniam užpildymui, o 0.18–0.2 mm tikslumo taškus detaliems paviršiaus elementams. Šis dviejų taškų metodas panaikina tradicinį kompromisą tarp greičio ir tikslumo, kuris riboja daugelį gamybos aplinkų.
Giliojo mokymosi algoritmai dar labiau padidina efektyvumą, optimizuodami nuskaitymo modelius realiuoju laiku ir pasiekdami dar 20 % greičio padidėjimą. Šie technologiniai pasiekimai leidžia pramonės klientams laikytis griežtų gamybos grafikų nepakenkiant kokybės standartams.
Pramoninės klasės patikimumas ir tikslumas
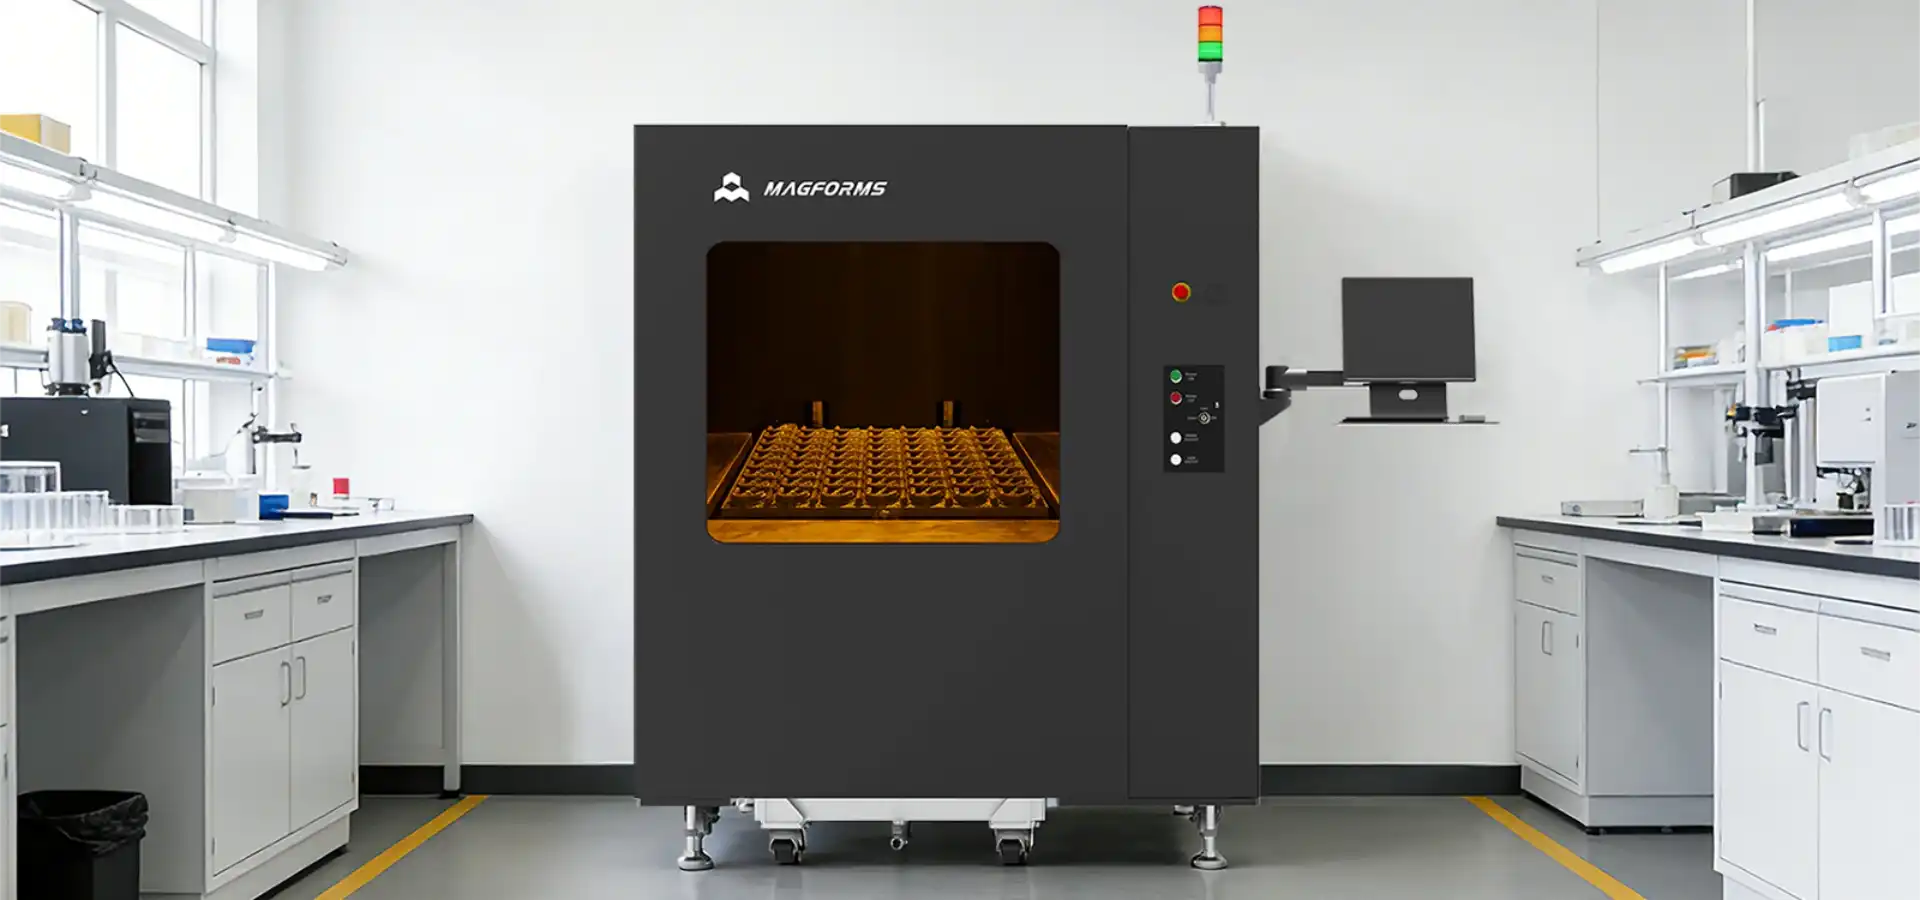
Sukurtos naudojant vokiškus „Scanlab“ galvanometrus, AOC lazerius ir „Panasonic“ servovariklius, mūsų sistemos užtikrina pastovų našumą sudėtingose gamybos aplinkose. SL800 modelis pasižymi marmurine pagrindo konstrukcija, kuri pasiekia ±0.1 mm tikslumą detalėms iki 100 mm, užtikrindama beveik pramoninės gamybos tikslumą kritinėse srityse.
Mūsų atvirojo kodo projektavimo filosofija suteikia medžiagų lankstumo, palaikydama įvairias fotopolimerų formules iš daugelio tiekėjų. Šis suderinamumas sumažina veiklos sąnaudas ir suteikia pirkimų komandoms strateginių tiekimo galimybių, kurių negali pasiūlyti daugelis patentuotų sistemų.
Visapusiška paramos infrastruktūra
Turėdama 22 patentus ir 30 registruotų prekių ženklų, kurie palaiko nuolatines inovacijas, „Magforms“ išlaiko technologinę lyderystę pramoninės dervos spausdinimo srityje. Mūsų pasaulinė veikla apima dešimtis šalių ir aptarnauja daugiau nei 300 įmonių automobilių, aviacijos ir kosmoso, medicinos ir plataus vartojimo elektronikos sektoriuose.
Mūsų techninės pagalbos komanda teikia nuotolines konsultacijas visą parą, garantuoja atsakymą per vieną valandą ir sprendimus per keturias valandas. Sudėtingomis problemomis inžinerinė pagalba vietoje užtikrina minimalų gamybos sutrikdymą. Reguliarios mokymo programos ir techninės priežiūros gairės padeda komandoms optimizuoti veiklą ir maksimaliai išnaudoti įrangą.
Išvada
Norint įvaldyti dervos spausdintuvo parametrus, reikia suprasti sudėtingus sluoksnio aukščio, ekspozicijos laiko ir aplinkos veiksnių ryšius. Tinkamas optimizavimas tiesiogiai veikia gamybos efektyvumą, detalių kokybę ir eksploatavimo sąnaudas įvairiose pramonės srityse. Nuo automobilių prototipų kūrimo iki medicinos prietaisų gamybos, sistemingas parametrų valdymas leidžia pasiekti nuoseklių rezultatų, atitinkančių griežtus kokybės standartus. Sėkmingas diegimas apjungia technines žinias su tvirtomis įrangos platformomis, sukurtomis reiklioms gamybos aplinkoms, sukuriant tvarius konkurencinius pranašumus per pranašesnius gamybos pajėgumus.
DUK
Kokį sluoksnio aukštį turėčiau naudoti skirtingoms reikmėms?
Automobilių ir plataus vartojimo elektronikos pramonei paprastai naudojami 0.05–0.1 mm sluoksniai, užtikrinantys paviršiaus kokybės ir gamybos greičio pusiausvyrą. Medicinos ir odontologijos reikmėms, kurioms reikalingas smulkus detalių atkūrimas, geriausiai tinka 0.025–0.075 mm sluoksniai. Aviacijos ir kosmoso komponentams, kuriems reikalingas itin tikslus dizainas, dažnai naudojami 0.025–0.05 mm sluoksniai, nepaisant ilgesnio spausdinimo laiko.
Kaip nustatyti tinkamą naujų dervų tipų ekspozicijos laiką?
Pradėkite nuo gamintojo rekomendacijų ir sukurkite bandymų matricas, keisdami apšvitą 20 % intervalais. Įvertinkite sukietėjusių mėginių matmenų tikslumą ir mechanines savybes. Tinkamai sukietėjusios dalys atkuria visas detales be trapumo ar matmenų iškraipymo. Dokumentuokite sėkmingus parametrus, kad būtų užtikrintas nuoseklus pakartojamumas.
Kokios aplinkos sąlygos optimizuoja dervos spausdinimo kokybę?
Palaikykite 20–25 °C temperatūros stabilumą, o svyravimai neviršys ±2 °C, kad išvengtumėte klampos svyravimų. Palaikykite mažesnę nei 60 % drėgmę, kad drėgmė netrukdytų fotopolimerų chemijai. Stabilios sąlygos pagerina sluoksnių sukibimą ir žymiai sumažina spausdinimo klaidų skaičių.
Kaip išspręsti nepastovios spausdinimo kokybės problemą?
Pirmiausia patikrinkite spausdinimo plokštės išlyginimą, nes nelygūs paviršiai gali sukelti sukibimo problemų. Patikrinkite ekspozicijos vienodumą visame spausdinimo plote naudodami kalibravimo šablonus. Stebėkite aplinkos sąlygas, ar nėra temperatūros ar drėgmės skirtumų. Peržiūrėkite dervos amžių ir laikymo sąlygas, nes suirusios medžiagos turi įtakos kietėjimo savybėms.
Bendradarbiaukite su „Magforms“ ir gaukite aukščiausios kokybės dervos spausdinimo sprendimus
„Magforms“ tiekia pažangiausias SLA technologijas, specialiai sukurtas pramoninėms reikmėms, kurioms reikalingas išskirtinis tikslumas ir patikimumas. Mūsų integruotas medžiagų ir įrangos metodas pašalina suderinamumo problemas ir suteikia didelių sąnaudų pranašumų, palyginti su patentuotomis sistemomis. Būdami pirmaujančiu dervų spausdintuvų gamintoju, mes deriname vokiškus tikslius komponentus su novatoriška lazerine technologija, kad pasiektume pirmaujančius pramonėje našumo rodiklius. Susisiekite su mūsų inžinierių komanda el. paštu info@magforms.com, kad aptartumėte savo konkrečius reikalavimus ir sužinotumėte, kaip mūsų išsamūs spausdinimo sprendimai gali pakeisti jūsų gamybos galimybes.
Nuorodos
1. „Pažangus fotopolimerų 3D spausdinimas: procesų optimizavimas pramoniniam naudojimui“ – Gamybos mokslo ir inžinerijos žurnalas, t. 145, Nr. 3
2. „SLA, DLP ir LCD technologijų lyginamoji analizė tiksliojoje gamyboje“ – „Additive Manufacturing International“, 2023 m. metinė apžvalga
3. „Sluoksnio aukščio optimizavimo strategijos didelio tūrio dervos 3D spausdinimui“ – „Industrial 3D Printing Quarterly“, 4 leidimas, 2023 m.
4. „Inžinerinių fotopolimerų ekspozicijos parametrų kalibravimas“ – „Materials Processing Technology Letters“, t. 78, Nr. 2
5. „Aplinkos kontrolės sistemos, užtikrinančios nuoseklią dervos 3D spausdinimo kokybę“ – „Manufacturing Technology Today“, 2023 m. rugsėjo mėn. leidimas
6. „Pramoninės dervos 3D spausdinimo parametrų optimizavimo sąnaudų ir naudos analizė“ – gamybos inžinerijos ekonomikos apžvalga, 2023 m. III ketvirčio leidimas
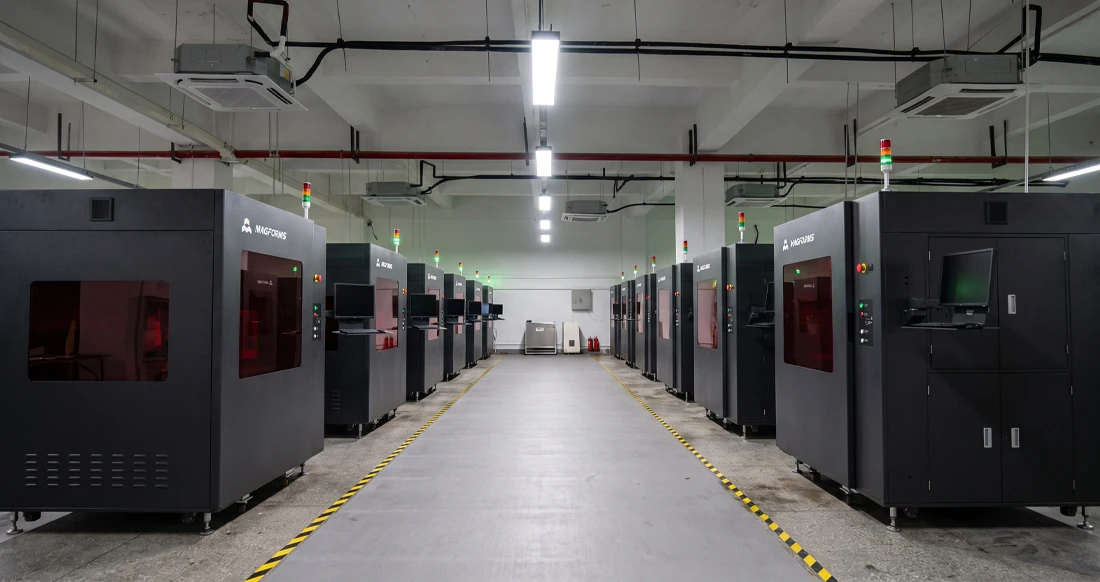
„Magforms“ palengvina projektavimą ir gamybą.
Populiarūs dienoraščiai
-
 Pramonės įžvalgosApdirbamoji pramonė
FDM ir SLA spausdintuvai: kuri technologija tinkamiausia jūsų projektui?
-
 Pramonės įžvalgosApdirbamoji pramonė
5 populiariausi pramoninių 3D spausdintuvų pritaikymai gamyboje šiandien
-
 Pramonės įžvalgosApdirbamoji pramonė
Kodėl stereolitografiniai 3D spausdintuvai yra neprilygstami mikrofluidinių įrenginių prototipų kūrimui?
