3D spausdinimo privalumai mažoms įmonėms ir verslininkams
3D spausdintuvo diegimas mažoms įmonėms yra strateginis pasirinkimas, kuris iš esmės pakeičia savininkų požiūrį į gamybą, prototipų kūrimą ir produktų kūrimą. Tradiciniams gamybos būdams reikia brangių įrankių ir ilgo laukimo laiko. Kita vertus, adityvioji gamyba leidžia įmonėms greitai reaguoti į rinkos poreikius, išlaikant mažas išlaidas. Kai mažos įmonės konkuruoja tokiose srityse kaip vartojimo prekės ir medicinos prietaisai, 3D spausdinimas leidžia joms greitai atlikti pakeitimus, pritaikyti savo gaminius konkretiems poreikiams ir nustoti pasikliauti išoriniais šaltiniais. Ši technologija išsprendžia svarbias problemas, tokias kaip didelės sandėliavimo išlaidos, riboti dizaino pakeitimai ir sunkumai gaminant nedidelius kiekius. Tai svarbi priemonė norint išlikti konkurencingiems.
3D spausdinimo supratimas mažoms įmonėms
Norėdami pradėti taikyti adityviąją gamybą savo kasdieniame darbe, turite žinoti, kurios technologijos padeda pasiekti verslo tikslus. Mažos įmonės, norinčios rasti pigių gamybos būdų, turi pažvelgti į spausdintuvų dizainą, neapsiribojant tuo, ką įmonės teigia rinkodaros medžiagoje, ir pamatyti, kaip skirtingos sistemos veikia su jų procesais.
Pagrindinių spausdinimo technologijų vertinimas
Mažos įmonės naudoja tris pagrindinius įrankius, ir kiekvienas iš jų sprendžia skirtingą gamybos problemą. Lydyto nusodinimo modeliavimo (FDM) įrenginiai gamina termoplastinius gijas po vieną sluoksnį. Šios gijos yra pakankamai stiprios, kad būtų naudojamos naudingoms dalims, tokioms kaip surinkimo įtaisai, apsauginiai korpusai ir mechaniniai sutvirtinimai. Šios mašinos dirba su atvirų medžiagų ekosistemomis, o tai leidžia pirkimų komandoms rasti trečiųjų šalių gijas, kurios yra ekonomiškos ir paprastai pasiekia ±0.1–0.3 mm matmenų tikslumą, priklausomai nuo mašinos kalibravimo, medžiagos ir detalės geometrijos. SLA spausdintuvai naudoja tiksliai valdomais lazeriais kietinamas fotopolimerines dervas, o pramoninės SLA sistemos leidžia nuosekliai gauti didelės skiriamosios gebos produkciją su puikia paviršiaus apdaila ir pakartojamumu. Jos puikiai tinka užduotims, kurioms reikia labai lygaus paviršiaus. Odontologijos laboratorijos naudoja SLA technologiją, kad gamintų chirurginius vadovus, kurių elementų skiriamoji geba siekia iki 25–50 mikronų, pasižymi dideliu paviršiaus lygumu ir smulkių detalių atkūrimu, o juvelyrikos gamintojai naudoja liejamas dervas, kad gamintų modelius investiciniam liejimui. Kai norite tikslumo, turite mokėti daugiau už kilogramą dervų medžiagų ir būti atsargiems dirbdami su neapdorotais fotopolimerais po apdorojimo. Selektyvaus lazerinio sukepinimo (SLS) technologija sujungia miltelių daleles be jokių atraminių konstrukcijų. Tai leidžia sukurti sudėtingas formas, kurios neįmanomos įprastu pjovimu. Kai mažos įmonės naudoja nailono PA12 arba stiklo pluoštu užpildytus kompozitus veikiančiams prototipams gaminti, jų pagamintos dalys tam tikrose srityse, priklausomai nuo medžiagos ir proceso optimizavimo, gali pasiekti mechanines savybes, panašias į liejimo būdu pagamintų komponentų. Nenaudojant atraminės medžiagos, sumažėja atliekų kiekis ir dalys išdėstomos taip, kad būtų kuo geriau išnaudota erdvė gamybos patalpoje.

Strateginiai privalumai, skatinantys diegimą
3D spausdintuvo naudojimas mažose įmonėse turi išmatuojamą poveikį įvairiems veiklos rodikliams. Prototipų kūrimo procesai sutrumpėja nuo savaičių iki valandų, todėl dizaino komandos gali išbandyti idėjas prieš išleisdamos daug pinigų brangiems įrankiams. Gaminių dizaino įmonė per vieną dieną gali peržiūrėti penkis skirtingus laikiklių dizainus, bandydama nustatyti, kiek svorio jie gali atlaikyti ir kaip gerai jie tinka, nereikės samdyti kito asmens apdirbimui. Net ir gaminant vienetą, pritaikymas tampa ekonomiškai perspektyvus, ypač naudojant pramonines SLA sistemas, kurios leidžia gauti didelio tikslumo, pakartojamus ir gamybinės kokybės rezultatus, tinkamus medicinos, odontologijos ir aukščiausios klasės gamybos reikmėms. Ortopedinių prietaisų gamintojai kiekvienam pacientui gamina bandomuosius implantus, pagrįstus jų unikaliais kūno nuskaitymais. Tai būtų per brangu daryti naudojant tradicinius subtraktyvius metodus. Šis masinio pritaikymo planas padeda išsiskirti perpildytose rinkose, kur suasmeninti daiktai kainuoja brangiau. Įmonių tiekimo grandinės tampa daug patikimesnės, kai jos pereina nuo realių prekių prie skaitmeninių failų. Aptarnavimo biuruose saugomos CAD bibliotekos, leidžiančios gaminti pagal poreikį, todėl jiems nereikia saugoti pasenusių atsarginių dalių, kurių paklausa neaiški. Remonto dirbtuvės, kurios dirba su senomis automobilių dalimis, gali atspausdinti naujus prietaisų skydelio klipus vos per kelias valandas, o jų taikomi aptarnavimo mokesčiai padengs įrangos kainą vos per kelis mėnesius.
Techniniai aspektai pirkimų komandoms
Renkantis tinkamą techninę įrangą, reikia pasverti efektyvumo reikalavimus, eksploatacinius poreikius ir lėšas. Didžiausias detalės dydis priklauso nuo gamybos apimties. Dauguma verslo klasės sistemų siūlo gamybos apimtis nuo 250 × 250 × 300 mm iki 400 × 400 × 500 mm, priklausomai nuo technologijos tipo (FDM, SLA ir SLS). Didesnėse patalpose galima pagaminti daug mažesnių detalių vienu metu arba vieną didelį surinkimą vienu metu, o tai keičia našumo įvertinimo būdą. Medžiagos tinkamumas priklauso nuo to, kaip gerai ji gali atlaikyti šilumą. Pigios sistemos, neturinčios karštų gamybos patalpų, turi problemų su aukštos temperatūros plastikais, tokiais kaip ABS ar nailonas, dėl kurių sluoksniai atsiskiria ir deformuojasi. Dirbant su inžinerinės klasės termoplastikais, pramoninės sistemos dažnai naudoja šildomas gamybos kameras, kad sumažintų deformaciją ir pagerintų sluoksnių sukibimą. Tai išlaiko formas stabilias. Gaminant detales, kurios turi turėti tas pačias mechanines savybes skirtingose gamybos partijose, ši temperatūros kontrolė yra labai svarbi. Ryšio funkcijos turi įtakos tam, kaip gerai dabartinės gamybos sistemos integruoja darbo eigą. Debesijos pagrindu veikiantis spausdintuvų parko valdymas leidžia gamybos vadovams stebėti kelis spausdintuvus iš nuotolio, siųsti užduotis tinkamiems ir gauti pranešimus, kai jie baigti arba kai juos reikia aptarnauti. LAN ryšys leidžia lengvai perkelti duomenis iš projektavimo darbo stočių į gamybos darbo stotis. Tai sumažina poreikį tvarkyti failus rankiniu būdu, o tai gali sukelti klaidų perduodant juos iš projektavimo į gamybą.
Kaip išsirinkti geriausią 3D spausdintuvas mažoms įmonėms Poreikiai
Norint suderinti įrankių galimybes su operacijų poreikiais, būtina atidžiai išnagrinėti, kaip įvairios sistemos veikia su skirtingais verslo modeliais ir rezultatų scenarijais. Perkant ką nors, ilgalaikės vertės vertinimas, o ne pradinė pirkimo kaina, paprastai lemia didesnę investicijų grąžą.
Konkrečios programos naudojimo atvejų apibrėžimas
Renkantis technologiją, planuojamo pritaikymo tipas yra svarbesnis nei bet kuris atskiras standartas. Įmonės, kurios naudoja greitą prototipų kūrimą, prioritetų sąraše pateikia greitį ir platų medžiagų asortimentą. Jos yra pasirengusios atsisakyti kai kurių mechaninių savybių mainais į greitesnį grįžtamojo ryšio ciklą. Buitinės elektronikos įmonė, kurianti nešiojamųjų prietaisų korpusus, gali naudoti FDM sistemas, kad spausdintų per naktį juodraščio režimu, o tai leidžia peržiūrėti dizainą ryte. Atliekant su gamyba susijusias užduotis, patikimumas ir tikslumas yra svarbesni už neapdorotą greitį. Medicinos prietaisų įmonės, gaminančios ortodontinių kapų modelius, turi turėti galimybę kas mėnesį atspausdinti šimtus jų vienodu dydžio tikslumu. Tokiose situacijose dažniau naudojamos SLA sistemos su patikrintais medžiagų profiliais, užtikrinančiais patikimą susitraukimo greitį ir paviršiaus apdailą, atitinkančią klinikinės dokumentacijos standartus. Kelių medžiagų funkcijos padeda hibridiniams procesams, kurie sujungia tiltų gamybą ir prototipų kūrimą. IDEX (nepriklausomos dvigubos ekstruzijos) sistemos leidžia spausdinti du dalykus vienu metu su atraminėmis jungtimis, kurios švariai nuimamos, todėl klientų matomų dalių paviršiaus kokybė išlieka aukšta. Ši funkcija praverčia gaminant nedidelius 50–200 vienetų kiekius, kol dar nebaigtos galutinės liejimo formos, nes ji leidžia užsidirbti pinigų, kol vyksta įrankių gamybos laukimo laikas.
Pagrindinės atrankos metrikos
Spausdinimo kokybė tiesiogiai veikia paviršiaus apdailą ir detalių kopijų tikslumą. Sluoksnių aukštis nuo 50 iki 300 mikronų tiesiogiai veikia paviršiaus apdailą, o SLA sistemos, ypač pramoninės SLA, paprastai veikia didesne skiriamąja geba (25–100 mikronų) ir užtikrina žymiai lygesnį paviršių nei FDM. Architektūros įmonės, gaminančios demonstracinius modelius, gali greitai spausdinti su 200 mikronų sluoksniais, tačiau įmonėms, gaminančioms tikslius įrankius, reikia 50 mikronų aiškumo, kad matytų smulkias sriegių detales ir besiliečiančius paviršius. Darbo ciklų įvertinimai rodo, kiek darbo galima atlikti per tam tikrą laiką. Vartotojų klasės įrenginiai paprastai dirba 8–12 valandų per dieną, prieš juos reikia išjungti ir vėl įjungti, o tai sulėtina gamybą. Mažos įmonės pramoniniu 3D spausdintuvu turėtų būti galima naudotis 24 valandas per parą, septynias dienas per savaitę. Tokiu būdu galite palikti jį dirbti per naktį ir greičiau atlikti daugiau darbų. Medžiagų tinkamumas turi įtakos taikymo sričiai ir jų eksploatavimo sąnaudoms. Palyginti su privačiomis kasetėmis, atviros sistemos spausdintuvuose naudojami trečiųjų šalių gijos, kurių kilogramas kainuoja 25–40 USD, o tai 60 % sumažina medžiagų sąnaudas. Uždaros sistemos užtikrina tikslius spausdinimo profilius, tačiau taip pat verčia vartotojus naudoti vieną medžiagų šaltinį, kuris gali būti brangus – 80–120 USD už kilogramą. Pasirinkimas priklauso nuo to, ar pirkimų komandos stengiasi išlaikyti mažas išlaidas, ar sutrumpina laiką, reikalingą neišbandytų gaminių problemoms spręsti.

Tiekėjų palaikymo infrastruktūros vertinimas
Techninės pagalbos reakcijos greitis lemia, kiek laiko gali tęstis gamyba sugedus įrangai. Aptarnavimo lygio susitarimai, kuriuose numatyta, kad naujos dalys bus pristatytos per 24–48 valandas, sumažina prastovų išlaidas, kurios greitai išauga, kai gamybos planai atidedami. Užuot pasikliavusios transporto linijomis kitose šalyse, įmonės turėtų pasitarti su savo tiekėjais, ar jie turi regioninius pristatymo centrus, kurie galėtų pagreitinti pristatymą. Garantijos sąlygos rodo, kad gamintojas pasitiki produkto stabilumu. Planai, apimantys karštuosius galus, purkštukus ir ekstruderių mazgus, kurie greitai sunaudojami, rodo suplanuotą ilgaamžiškumą, o ne suplanuotą nusidėvėjimą. Ilgesni draudimo laikotarpiai su sąžiningais mokesčiais rodo patikimus gedimų rodiklių duomenis, kurie pagrindžia aktuarinius kainodaros modelius. Mokymo medžiaga padeda operatoriams greičiau tobulėti ir iššvaistyti mažiau medžiagų mokymosi metu. Tiekėjai, siūlantys organizuotas įvadines programas, internetines žinių bazes ir taikomųjų technologijų pokalbius, rodo, kad jie rūpinasi savo klientais ne tik pardavimo santykiais. Prieiga prie spausdinimo nustatymų, kurie jau buvo išbandyti su įprastomis medžiagomis, sumažina laiką ir pinigus, reikalingus parametrų derinimui bandymų ir klaidų metodu.
Pagrindinės 3D spausdinimo medžiagos ir metodai, kuriuos naudoja mažos įmonės
Tinkamos medžiagos pasirinkimas daro didelę įtaką detalės veikimui, jos pagaminimo kainai ir tolesniems darbams. Žinojimas apie įprastų žaliavų mechanines ir šilumines savybes bei apdorojimo modelius padeda priimti protingus sprendimus, kurie atitiktų medžiagų kainą ir jų naudingumą.
Termoplastinės medžiagos FDM sistemoms
PLA (polipieno rūgštis) yra gera pradžia įmonėms, kurios dar tik pradeda naudoti adityvinę gamybą, nes su ja lengva dirbti ir ji pasižymi pakankamai geromis mechaninėmis savybėmis nekonstrukciniam naudojimui. Kadangi ji apdorojama žemoje temperatūroje, sunaudojama mažiau energijos ir jai nereikia sandarių patalpų. Tačiau kadangi ji nelabai gerai atlaiko šilumą, ją galima naudoti tik žemesnėje nei 50 °C temperatūroje. Tai reiškia, kad jos negalima naudoti automobilių viduje ar išorėje esančioms detalėms gaminti. ABS (akrilnitrilo butadieno stirenas) yra geriau atsparus smūgiams ir išlieka stabilus iki 85 °C temperatūroje. Todėl tai geras pasirinkimas dirbant su pavyzdžiais, kurie bus mechaniškai įtempti. Kad medžiaga nedeformuotųsi, reikalingos šildomos gamybos patalpos. Tai padidina įrankių kainą, tačiau leidžia pagaminti tvirtus įtaisus, jungiamąsias detales ir detales galutiniam naudojimui. Automobilių gamintojai dažnai prašo ABS detalių pavyzdžiams po variklio dangčiu ir salono apdailai. PETG yra tarpinė 3D spausdintuvo medžiaga mažoms įmonėms , kuri gali būti naudojama įvairiose situacijose, nes pasižymi PLA apdorojamumu ir ABS dinaminėmis savybėmis. Dėl cheminio stabilumo ji tinka laboratorinei įrangai ir su maistu besiliečiantiems mėginiams, o dėl optinio skaidrumo – skaidrioms detalėms gaminti. PETG dažnai naudojamas kaip pagrindinė medžiaga įmonėse, nes pasižymi geru eksploataciniu profiliu ir ant jos lengva spausdinti. Nailono (poliamido) medžiagos yra labai lanksčios ir lengvai nesusidėvi, todėl puikiai tinka įtemptiems vyriams, susidėvėjusiems paviršiams ir naudingoms pavaroms. Inžinerinės klasės nailono, sutvirtinto anglies pluoštu arba stiklo užpildu, tempiamasis stipris yra didesnis nei 80 MPa, o tai artima liejimo įpurškimu charakteristikoms. Kadangi medžiaga sugeria vandenį, ją reikia laikyti sausoje aplinkoje. Dėl to ją sunkiau tvarkyti, ir įmonės turi tai numatyti planuodamos savo procesą.
Fotopolimerinės dervos SLA taikymams
Standartinės dervos gali būti naudojamos didelės skiriamosios gebos kopijoms, kurios gali būti naudojamos vizualiniams maketams, demonstraciniams modeliams ir silikoninių liejinių pagrindiniams šablonams. Biologiškai suderinami plastikai, kurie buvo išbandyti naudoti burnoje, yra naudojami odontologų chirurginių vadovų ir laikinų vainikėlių, kurių paviršiams nereikia daug papildomo apdorojimo, gamybai. Inžinerinių dervų, skirtų mechaniniams bandymams, tempimo ir lenkimo savybės leidžia sukurti naudingus modelius. Tvirtos dervos gali atlaikyti daugkartinį surinkimą ir išardymą gaminio vertinimo metu. Tarpikliams ir liejimo būdu padengtoms dalims lanksčios versijos veikia kaip elastomerai. Tokios specializuotos medžiagos kainuoja daug, tačiau joms nereikia jokių papildomų įrankių, kad jos gerai tiktų, veiktų ir atrodytų. Liejamos dervos lengvai sudega liejant, o tai naudinga juvelyrikos gamintojams ir odontologijos laboratorijoms, gaminančioms metalinius protezus. Šios medžiagos leidžia gauti detalias savybes, kurių negalima pasiekti tradiciniu vaško raižiniu. Tai atveria daugiau dizaino galimybių, tuo pačiu metu dirbant su įprastu liejyklų darbo būdu.

Metodų derinimas su verslo tikslais
Spausdinimo metodai turėtų būti pritaikyti prie pagrindinių mažų įmonių naudojamų pritaikymo tipų. Įmonės, kurios daugiausia gamina naudingas mechanines dalis, gali pasinaudoti FDM sistemomis, nes gali naudoti įvairias medžiagas ir turi mažesnes eksploatavimo išlaidas. Taikant programas, kurioms reikalingas didelis tikslumas, smulkios detalės ir aukščiausia paviršiaus kokybė, pramoninė SLA technologija dažnai yra pageidaujamas pasirinkimas, ypač odontologijos, medicinos ir didelės vertės prototipų gamybos pramonėje, net jei medžiagos kainuoja daugiau vienai daliai. Ekonominius skirtumus lengviau suprasti, kai žiūrima į vienos dalies kainą, o ne į kilogramo kainą. Kai reikia mažiau darbo papildomam apdorojimui, SLA spausdintuvai, nepaisant didesnių medžiagų sąnaudų, gali pasiekti mažesnes bendras vienos dalies sąnaudas tikslumo reikalaujančiose programose, sumažindami papildomo apdorojimo, pakartotinio apdorojimo ir gedimų rodiklius didelio tikslumo programose, sumažindami papildomo apdorojimo, pakartotinio apdorojimo ir gedimų rodiklius. Kita vertus, FDM sistemos puikiai tinka gaminti didesnes dalis, kur plastiko kaina būtų per didelė net ir su papildomais apdailos darbais.
3D spausdintuvo našumo palaikymas ir optimizavimas mažose įmonėse
Mažos įmonės 3D spausdintuvui reikalingi strateginiai remonto planai ir veiklos optimizavimo strategijos, kad jis veiktų aukštame lygyje. Įrangos nepriežiūra sumažina produkcijos kokybę, padidina gedimų skaičių ir per ankstyvo dalių keitimo kainą, o visa tai sumažina investicijų grąžą.
Esminiai priežiūros protokolai
Reguliariai valant išvengiama apnašų kaupimosi, dėl kurio sumažėja spaudinių kokybė. FDM sistemų purkštukus reikia tikrinti kartą per mėnesį, kad būtų nustatyti daliniai užsikimšimai, kuriuos sukelia suanglėjusios filamento atliekos. Prieš iškylant problemoms gamybos metu, ultragarsinis valymas arba šaltas traukimas specialiu valymo filamentu gali padėti sureguliuoti srauto reguliarumą. Mechaninis kalibravimas palaiko matmenų tikslumą, kai komponentai susidėvi. Kas 200 valandų tikrinant diržo įtempimą, išvengiama praleistų veiksmų, dėl kurių keičiasi sluoksniai. Prieš pradedant svarbius spausdinimus, patikrinamas pagrindo lygis, todėl užtikrinama, kad pirmasis sluoksnis gerai priliptų, o tai sumažina 30 % gedimų rodiklį, atsirandantį dėl netinkamo platformos paruošimo. Gamintojų teikiami programinės įrangos atnaujinimai dažnai apima klaidų taisymus, daugiau medžiagų profilių ir geresnį našumą. Atnaujinimo planų sudarymas kas tris mėnesius lėtu gamybos laikotarpiu sumažina sutrikimus ir tuo pačiu metu įrašomi pakeitimai, kurie pagerina galimybes. Programinės įrangos pataisos kartais atlieka pakeitimus, kurie neveikia tinkamai, todėl prieš diegiant jas svarbiose sistemose, jas reikia visiškai išbandyti ne gamybos aplinkoje.
Įprastų trikčių šalinimas
Sluoksnių suklijavimo problemos dažniausiai kyla dėl netinkamų temperatūros nustatymų arba per didelio aušinimo. Kai sluoksniai atsiskiria esant mažai jėgai, padidinus purkštuko temperatūrą 5–10 °C, suklijavimo problemos paprastai išsprendžiamos. Kita vertus, per didelis tempimas tarp elementų reiškia, kad temperatūra yra per aukšta arba kad ašmenų nustatymai neleidžia pakankamai atitraukti. Kai matmenys neatitinka priimtino diapazono, tai gali reikšti technines problemas arba kad medžiagos susitraukimo reguliavimas nėra teisingas. Palyginę atspausdintus bandomuosius kubelius su jų oficialiais dydžiais, galite pasakyti, ar klaidos pasiskirsto tolygiai, ar keičiasi pagal ašį. Vienodas per mažas dydis reiškia, kad pjaustytuvo programinės įrangos mastelio koeficientai nėra tinkamai nustatyti, o ašims būdingi skirtumai reiškia, kad pavaros komponentai yra mechaniškai įstrigę arba laisvi ir juos reikia reguliuoti fiziškai. Paviršiaus apdailos problemos, tokios kaip sluoksnių linijos ar šiurkštūs paviršiai, kyla dėl to, kaip spausdinimo greitis, sluoksnio aukštis ir medžiagos srauto greitis sąveikauja tarpusavyje. Siekiant pagerinti paviršiaus kokybę, spausdinimo greitį reikėtų sumažinti 20–30 %, o sluoksnių aukštį – sumažinti. Įmonės turi rasti pusiausvyrą tarp išvaizdos ir pagaminimo kainos. Pavyzdžiui, jos gali naudoti aukščiausios klasės nustatymus paviršiams, kuriuos mato klientai, tačiau gali sutikti su greitesne ir šiurkštesne vidinių elementų apdaila.
Gamybos efektyvumo optimizavimas
Spausdinimo kryptis daro didžiulę įtaką konstravimo trukmei, sunaudojamų medžiagų kiekiui ir mechaninėms savybėms. Detalių išdėstymas taip, kad joms nereikėtų tiek daug atraminių konstrukcijų, sumažina atliekų kiekį ir darbą, kurį reikia atlikti vėliau. Kai pagrindinius komponentų matmenis sulygiuojate su XY plokštuma, o ne su Z ašimi, galite pasinaudoti didesne horizontalių sluoksnių skiriamąja geba, palyginti su vertikaliu krovimu. Konstruojant partijomis, geriausiai išnaudojama formavimo plokštė, paskirstant nustatymo laiką daugeliui dalių. Detalių išdėstymas taip, kad būtų pakankamai oro srauto joms atvėsti, neleidžia kauptis šilumai ir lenktis. Subalansavus skaičių su detalės dydžiu, išvengiama vienos didelės detalės nenaudojimo mašinoje, kuri vienu metu gali pagaminti dešimtis mažesnių detalių. Pjaustymo įrenginio parametrų reguliavimas gali padidinti greitį nekeičiant aparatinės įrangos. Pakeitus užpildymo tankį nuo įprastų 20 % iki darbui tinkamo lygio, taupomos medžiagos – 10 % užpildymo pakanka nekonstrukciniams pavyzdžiams, tačiau mechaninėms dalims, kad jos būtų pakankamai tvirtos, gali prireikti 40–60 % užpildymo. Naudojant kintamą sluoksnių aukštį, modelio viduje naudojami greiti, stori sluoksniai, o išorėje – ploni, smulkūs sluoksniai. Tai sutrumpina konstravimo laiką 30 %, palyginti su smulkių sluoksnių naudojimu visame modelyje.
Naujos 3D spausdinimo tendencijos ir ateities perspektyvos mažose įmonėse
Tobulėjant pridėtinės gamybos technologijoms, jos ir toliau keičia tai, kaip mažos įmonės planuoja savo gamybą, stebi savo atsargas ir bendrauja su klientais. Neatsilikimas nuo naujų technologijų, tokių kaip 3D spausdintuvai mažoms įmonėms , leidžia naudoti strategines naudojimo strategijas, kurios išlaiko jūsų konkurencinį pranašumą.

Paskirstyta gamyba pagal poreikį
Įkūrus gamyklas arčiau vietų, kur žmonės perka prekes, lokalizuoti gamybos modeliai sutrumpina transportavimo išlaidas ir pristatymo laiką. Mažoms įmonėms skirtas 3D spausdintuvas leidžia mikrofabrikams patenkinti vietovės poreikius nelaikant didelės gatavų prekių kolekcijos. Šis paskirstymo metodas ypač gerai veikia su atsarginėmis dalimis, kai paklausa greitai keičiasi, o standartinės investicijos į atsargas nevertos ilgo gamybos ciklo SKU. Skaitmeninis saugojimas keičia tai, kaip įmonės tvarko savo produktų katalogus. Įmonės saugo centralizuotus CAD failus, kurie leidžia spausdinti pagal poreikį, o ne laikyti faktines prekes įvairiuose sandėliuose. Šis planas panaikina poreikį nurašyti senus produktus, kai keičiasi dizainas, ir atlaisvina apyvartines lėšas, kurios būtų panaudotos lėtai judančioms prekėms pirkti.
Daugiamedžiagės ir didelės spartos inovacijos
Nauji daugiamedžiagių liejimo būdai leidžia naudoti ne tik pavienius polimerinius komponentus. Pažangios sistemos, įskaitant daugiamedžiages SLA ir hibridines gamybos platformas, leidžia integruoti standžius ir lanksčius komponentus į vieną konstrukciją, todėl galima spausdinti sudėtingus mazgus kaip visiškai surinktus mechanizmus, todėl nereikia žmogaus surinkimo. Medicinos prietaisų gamintojai naudoja vieno konstrukcinio vieneto metodus, kad minkštos rankenos būtų pritvirtintos tiesiai prie standžių instrumentų rankenų. Pažangus judesio valdymas ir patobulintos įrankių trajektorijos pagreitina mašinas nepabloginant jų atliekamo darbo kokybės. Kintamo taško lazerio technologija keičia spindulio plotį darbo metu, naudodama didelius taškus greitam užpildymui ir mažus taškus smulkiems kraštams. Šie pakeitimai padidina našumą 30–50 %, palyginti su ankstesnių kartų sistemomis. Tai daro jas ekonomiškesnes, palyginti su standartine gamyba, kai gaminama daugiau nei 1,000 vienetų.
Strateginės priėmimo rekomendacijos
Griežtėjant aplinkosaugos įstatymams ir klientams renkantis ekologiškus tiekėjus, įmonės turėtų apsvarstyti tvarių medžiagų pasirinkimą. Biologinės kilmės polimerai, regeneruoti siūlai ir uždaro ciklo perdirbimui skirtos medžiagos rodo, kad įmonė yra atsakinga ir gali turėti teisę į ekologiškus pirkimus B2B kanaluose. Dirbdami su sertifikuotais medžiagų šaltiniais, sumažinate riziką, kylančią dėl ne visada patikimos žaliavų kokybės. Susipažinimas su tiekėjais, kurie siūlo medžiagų sertifikavimą, partijų bandymų dokumentus ir ekspertų pagalbą, padės jums gauti nuoseklius rezultatus gamybos metu. Nedidelės papildomos išlaidos už patvirtintas medžiagas paprastai atsiperka, palyginti su pinigais, prarandamais dėl nesėkmingų spaudinių, pagamintų iš pigių medžiagų, kurių savybės nebuvo ištirtos. Keičiantis technologijoms, labai svarbu išlaikyti konkurencinį pranašumą nuolat didinant darbuotojų skaičių. Investuojant į operatorių mokymą, CAD įgūdžių tobulinimą ir samdant žmones, kurie žino, kaip optimizuoti procesus, įrangos pirkimas tampa vertingesnis. Kryžminis daugiau nei vieno darbuotojo mokymas sumažina įmonės priklausomybę nuo pagrindinių asmenų, kai gamybos planai tampa griežti arba darbuotojai išeina.
Išvada
Strategiškai integruojant 3D spausdintuvą į mažųjų įmonių veiklą, gaunama kiekybiškai įvertinamos naudos, susijusios su produktų kūrimo greičiu, gamybos laisve ir veiklos ekonomiškumu. Įmonės, kurios kruopščiai lygina technologijas su konkrečiais poreikiais, nustato griežtas priežiūros procedūras ir neatsilieka nuo naujų galimybių, yra geriausiai pasirengusios pasinaudoti adityviosios gamybos transformaciniu potencialu. Dėl šios technologijos įrankių kainos ir minimalūs užsakymų kiekiai nebėra problema. Tai leidžia įmonėms konkuruoti siūlant pritaikymą, greitą reagavimą ir mažo atsargų kiekio modelius. Tobulėjant techninei įrangai ir atsirandant daugiau medžiagų, ankstyvieji vartotojai sukuria konkurencinius pranašumus, kuriuos konkurentams, turintiems tradiciškesnius įrankius, sunku apeiti.
DUK
1. Kokia yra pagrįsta kaina perkant įrankius, kurie gali būti naudojami gamybai?
Pradinio lygio pramoninių sistemų, kurios gali būti naudojamos profesionaliems bandymams, kaina paprastai svyruoja nuo 5 000 iki 15 000 USD. Jos turi uždaras patalpas, dvigubą ekstruziją ir galimybę dirbti su įvairių tipų medžiagomis. Vidutinės klasės SLA sistemos, kurių tikslumas prilygsta odontologinio grąžto tikslumui, kainuoja nuo 8 000 iki 25 000 USD, priklausomai nuo konstrukcijų skaičiaus ir automatizuotų funkcijų skaičiaus. Aukštos klasės sistemų, skirtų nepertraukiamai gamybai, kaina prasideda nuo maždaug 30 000 USD ir siekia daugiau nei 100 000 USD, jei tai didelio formato SLS įrenginiai. Bendros eksploatavimo išlaidos turi apimti medžiagų kainą (25–80 USD/kg), priežiūros reikmenis (500–2 000 USD per metus) ir visas galimas aptarnavimo sutartis. Pakeitus išorines prototipų paslaugas, dauguma įmonių investicijų grąžą (ROI) gauna per 6–18 mėnesių.
2. Kaip komandos, atsakingos už prekių pirkimą, turėtų rinktis tarp plastiko ir pluošto technologijų?
FDM filamentų sistemos puikiai tinka gaminti naudingas mechanines detales, kurios turi tarnauti ilgai, būti didesnės ir kainuoti mažiau vienai detalei. Šie įrankiai puikiai tinka įmonėms, kurios gamina pjovimo įrankius, galutinio naudojimo detales arba daiktus, kuriems reikia tvirtumo, o ne gražaus apdailos. Kai reikalingos smulkios detalės, lygūs paviršiai ar specialios savybės, tokios kaip biologinis suderinamumas, SLA dervos spausdintuvai yra tinkamas pasirinkimas. Tai ypač pasakytina apie odontologijos reikmenis, investicinį liejimą ar vizualinius prototipus, kur išvaizda yra svarbi. Derva kainuoja du tris kartus daugiau nei kitos medžiagos, tačiau mažesnis darbas po apdorojimo dažnai kompensuoja skirtumą, kai produkto išvaizda daro įtaką klientų nuomonei.
3. Kur įmonės gali rasti patikimų įrankių pardavėjų su lanksčiomis mokėjimo sąlygomis?
Įgalioti didelių gamintojų platintojai siūlo finansavimo programas, pritaikytas mažų įmonių, turinčių ribotus pinigų srautus, poreikiams. Šios programos dažnai apima nuomos su išpirkimu sutartis arba mokėjimo planus, kurie yra išdėstyti per ilgesnį laikotarpį. Pramonės parodos, tokios kaip RAPID+TCT ir AMUG, supažindina pirkėjus su 3D spausdintuvais, skirtais mažoms įmonėms, kurios demonstruoja savo įrangą ir kalba apie nuolaidas perkant didmenomis. Vis daugiau verslo (B2B) prekybos svetainių siūlo pridėtinės gamybos įrangą, taip pat patikrintą pardavėjų kvalifikaciją, klientų atsiliepimus ir greta pateikiamus specifikacijų palyginimus, kurie palengvina tiekėjų vertinimą.
Bendradarbiaukite su „Magforms“ dėl savo gamybos transformacijos
„Magforms“ siūlo išsamias 3D spausdinimo galimybes mažoms ir vidutinėms įmonėms, norinčioms naudoti patikimą ir našų adityvinės gamybos metodą. Būdami ir gamintojais, ir medžiagų kūrėjais, mes pašaliname bet kokius klausimus dėl suderinamumo, kruopščiai derindami savo įrangą ir dervą. Tai garantuoja tikslius matavimus ir minimalų prastovos laiką nuo pat pirmojo spaudinio. Mūsų speciali kintamo taško lazerinė technologija pagreitina gamybą daugiau nei 30 %, palyginti su pramonės standartais. Ji taip pat pasiekia mikronų lygio tikslumą, kuris reikalingas orlaivių, medicinos ir tiksliųjų įrankių gamyboje, taikant griežtus tolerancijos nuokrypius. Turėdami 22 patentus ir daugiau nei 300 klientų visame pasaulyje, siūlome visapusišką techninę pagalbą, įskaitant mokymą apie įrankius, procesų tobulinimo patarimus ir greitą aptarnavimą per visą gamybos gyvavimo ciklą.
Mūsų 3D spausdintuvas mažoms įmonėms patenkina platų automobilių, odontologijos, plataus vartojimo elektronikos ir meno pramonės poreikių spektrą. Galite rinktis nuo pradinio lygio sistemų prototipų kūrimui iki didelio formato pramoninių spausdintuvų masinei gamybai. Susisiekite su mumis el. paštu info@magforms.com nedelsdami, kad aptartume jūsų konkrečius poreikius ir apžvelgtume unikalius sprendimus, kurie pakeis jūsų gamybos būdą. Mūsų techniniai ekspertai peržiūrės jūsų darbo eigą, pasiūlys geriausią būdą, kaip nustatyti jūsų sistemas, ir pateiks išsamią investicijų grąžos analizę, kuri parodys, kaip „Magforms“ įranga suteikia jums išmatuojamą konkurencinę naudą. Esame patikimas tiekėjas, norintis, kad jums pasisektų, ir esame pasiruošę padėti jums pakeisti jūsų gamybos būdą.
Nuorodos
1. Wohlers, T. ir Campbell, I. (2022). Wohlers ataskaita 2022: 3D spausdinimo ir pridėtinės gamybos pasaulinė pramonės padėtis. Wohlers Associates, Inc.
2. Gibson, I., Rosen, D. ir Stucker, B. (2021). Adityviosios gamybos technologijos: 3D spausdinimas, greitas prototipų kūrimas ir tiesioginė skaitmeninė gamyba, 3-iasis leidimas. „Springer International Publishing“.
3. Attaran, M. (2020). Adityvioji gamyba: perspektyviausia technologija tiekimo grandinei ir logistikai pakeisti. Paslaugų mokslo ir vadybos žurnalas , 13(3), 547–563.
4. Joshi, SC ir Sheikh, AA (2019). 3D spausdinimas aviacijos ir kosmoso pramonėje ir jo ilgalaikis tvarumas. Virtualus ir fizinis prototipų kūrimas , 10(4), 175–185.
5. Unkovskiy, A., Spintzyk, S., Brom, J., Huettig, F. ir Keutel, C. (2021). Tiesioginis dantų protezų 3D spausdinimas naudojant adityviąsias gamybos technologijas. Sveikatos priežiūros inžinerijos žurnalas , 2021, straipsnis 6699097.
6. Gao, W., Zhang, Y., Ramanujan, D., Ramani, K., Chen, Y., Williams, CB, Wang, CC, Shin, YC, Zhang, S. ir Zavattieri, PD (2019). Priedinės gamybos inžinerijoje padėtis, iššūkiai ir ateitis. Kompiuterinis projektavimas , 69, 65–89.
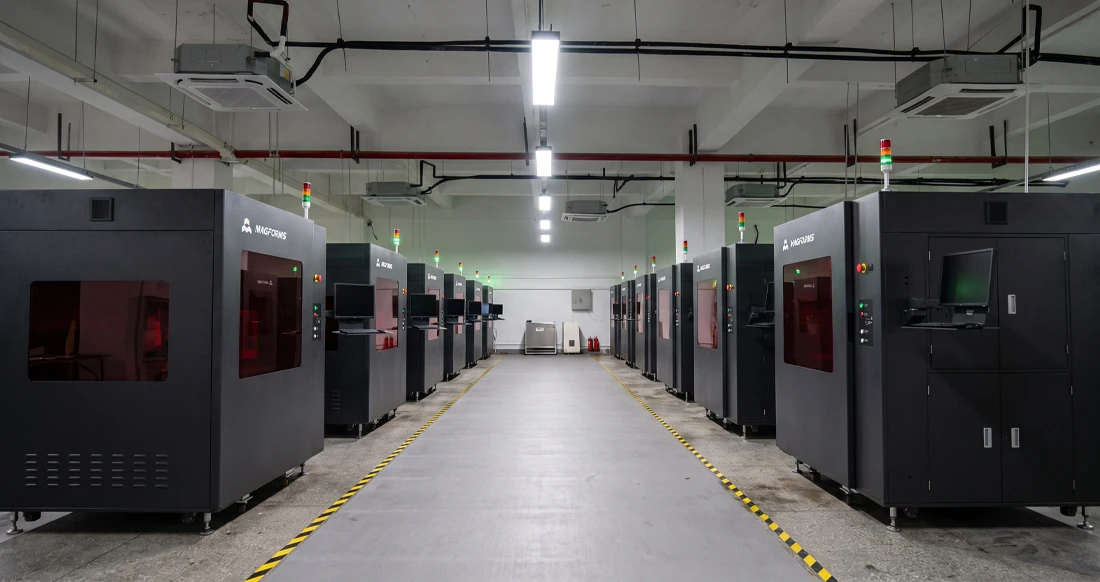
„Magforms“ palengvina projektavimą ir gamybą.
Populiarūs dienoraščiai
-
 Pramonės įžvalgosApdirbamoji pramonė
FDM ir SLA spausdintuvai: kuri technologija tinkamiausia jūsų projektui?
-
 Pramonės įžvalgosApdirbamoji pramonė
5 populiariausi pramoninių 3D spausdintuvų pritaikymai gamyboje šiandien
-
 Pramonės įžvalgosApdirbamoji pramonė
Kodėl stereolitografiniai 3D spausdintuvai yra neprilygstami mikrofluidinių įrenginių prototipų kūrimui?
