Kokie yra dažniausiai pasitaikantys 3D spausdinimo mašinų iššūkiai?
Nors 3D spausdinimo mašinos naudojimas ne visada yra paprastas, pramoninė pridėtinė gamyba vis dar keičia įmonių požiūrį į kūrimą ir gamybą. Dažnai iškylančios problemos yra netolygi spausdinimo kokybė dėl lenkimo ir sluoksnių judėjimo, medžiagų suderinamumo problemos, dėl kurių operacijos tampa mažiau lanksčios, 3D spausdinimo mašinos, kurios dažnai genda dėl mechaninio susidėvėjimo, ir našumo sumažėjimas dėl to, kad operatoriai nebuvo pakankamai gerai apmokyti. Aplinkos veiksniai, tokie kaip temperatūros pokyčiai, drėgmė ir ore esančių dalelių užterštumas, dar labiau pablogina šias problemas. Programinės įrangos klaidos ir netinkamas medžiagų tvarkymas taip pat apsunkina darbų atlikimą. Norint išspręsti šias problemas, reikia žinoti, kas jas sukelia, ir tada įdiegti tikslinius sprendimus, kurie subalansuotų techninį našumą su verslo poreikiais.
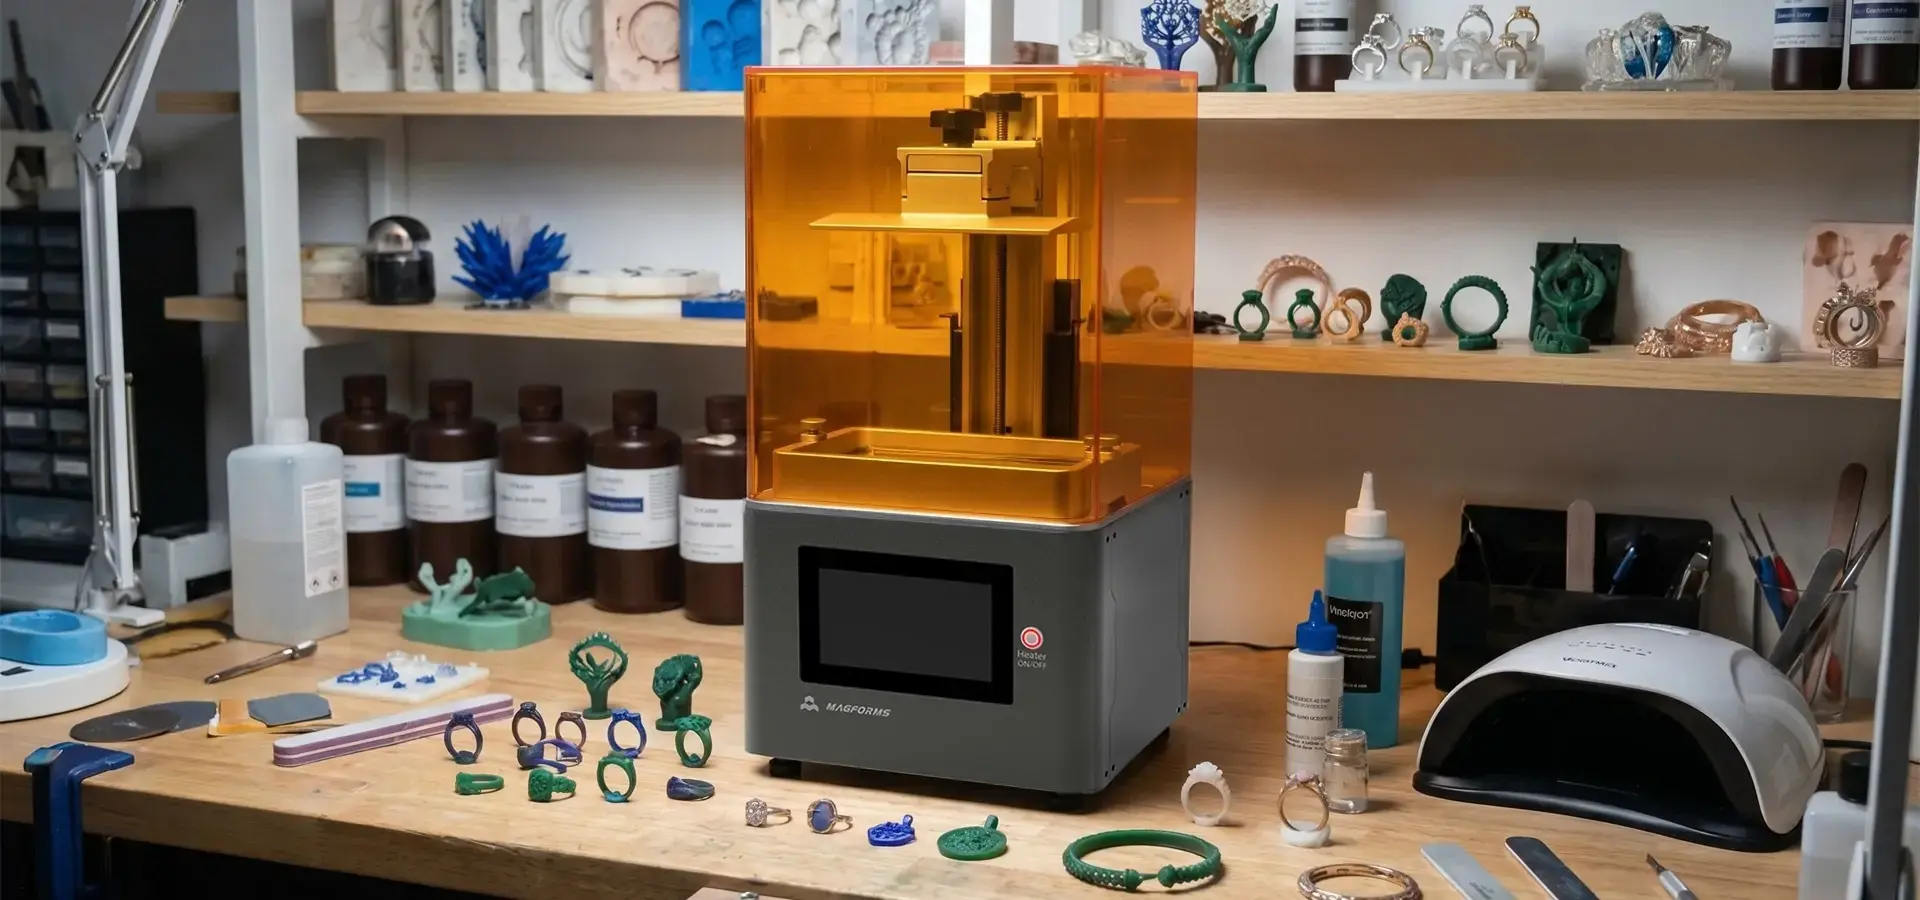
Suprasti bendrus iššūkius, su kuriais susiduria 3D spausdinimo mašinos
Spausdinimo kokybės neatitikimai ir jų pagrindinės priežastys
Viena iš labiausiai erzinančių problemų, su kuria susiduria gamintojai ir paslaugų teikėjai, yra spausdinimo defektai. Kai dalys vėsta netolygiai, kampai gali atšokti nuo platformos ir sumažinti matavimų tikslumą. Tai vadinama iškraipymu. Kai mechaninės dalys praranda sinchronizaciją, pasislenka sluoksniai. Dėl to spausdintose dalyse atsiranda matmenų neatitikimų ir struktūrinių netikslumų, todėl dalys tampa nenaudingos. Šios problemos praranda išteklius, sukelia gamybos vėlavimus ir kenkia klientų pasitikėjimui. Judančių dalių susidėvėjimas dažnai yra problemos priežastis. Laikui bėgant, švino varžtai atsilaisvina, linijiniai bėgiai užsiteršia dalelėmis, o diržo įtempimas po kurio laiko naudojimo sumažėja. Aplinka taip pat labai svarbi. Aplinkos temperatūros pokyčiai turi įtakos tiek mašinos rėmo, tiek spausdintų dalių šiluminio plėtimosi greičiui, o drėgmė turi įtakos tam, kiek vandens sugeria higroskopinės medžiagos, tokios kaip nailonas. Net ir nedideli pokyčiai gali lemti, kad procesai peržengtų priimtinas ribas, ypač gaminant tikslias dalis medicinos ar orlaivių reikmėms.
Medžiagų suderinamumo apribojimai ir sąnaudų poveikis
Yra daug pramonės sistemų, kurios verčia žmones rinktis privačių medžiagų bendruomenes, o tai apsunkina verslo vykdymą. Kai 3D spausdinimo mašinos yra sukurtos naudojant uždarojo kodo fotopolimerinių dervų sistemas, pirkėjai turi susidurti su didesnėmis medžiagų kainomis ir mažesniu pasirinkimu, todėl sunku rasti geriausius receptus kiekvienai paskirčiai. Tai didelė problema, kai projektams reikalingos specifinės savybės, pavyzdžiui, automobilių variklių dalys, kurios gali atlaikyti aukštą temperatūrą, dantų breketai, kurie nekenkia dantims, arba elektronikos korpusai, kurie gali atlaikyti kritimą. Šias problemas dar labiau pablogina tai, kad trečiųjų šalių medžiagos ir įrankiai ne visada gerai dera tarpusavyje. Matmenų klaidos atsiranda, kai klijų storis neatitinka sistemos kalibravimo. Spausdinimo gedimai dažniau pasitaiko, kai temperatūros profiliai neatitinka dervos formulių, o nenuoseklus kietėjimo elgesys arba per didelis klampumas gali padidinti gedimų skaičių ir sutrumpinti plastikinės plėvelės tarnavimo laiką. Kai įmonės bando sumažinti išlaidas ieškodamos pigesnių medžiagų, jos dažnai pastebi, kad sutaupytos lėšos prarandamos dėl didesnio gedimų skaičiaus ir daugiau darbo problemoms spręsti.
Mechaninės prastovos ir priežiūros našta
Dažni įrenginių gedimai sustabdo gamybą ir padidina bendras eksploatavimo išlaidas. Daugelis tiksliųjų įrenginių dalių laikui bėgant gali sugesti. Pavyzdžiui, lydyto nusodinimo modeliavimo sistemų purkštukus ir karštuosius antgalius reikia reguliariai valyti ir keisti; dervos spausdintuvams reikia reguliariai prižiūrėti dervos talpas, LCD ekspozicijos ekranus ir optines šviesos perdavimo sistemas, kad būtų išlaikyta pastovi spausdinimo kokybė. O selektyviųjų lazerinio sukepinimo mašinų miltelių apdorojimo sistemas reikia prižiūrėti. Įmonėms, neturinčioms specializuoto techninio personalo, sunku laikytis reguliarių prevencinės priežiūros planų. Dėl to atsiranda reaktyviosios priežiūros modelių, kurie padidina prastovas ir remonto išlaidas. Padėtis pablogėja, kai tiekėjai ilgai nereaguoja po pardavimo, todėl gamybos linijos lieka nenaudojamos, kol laukiama techninės pagalbos.
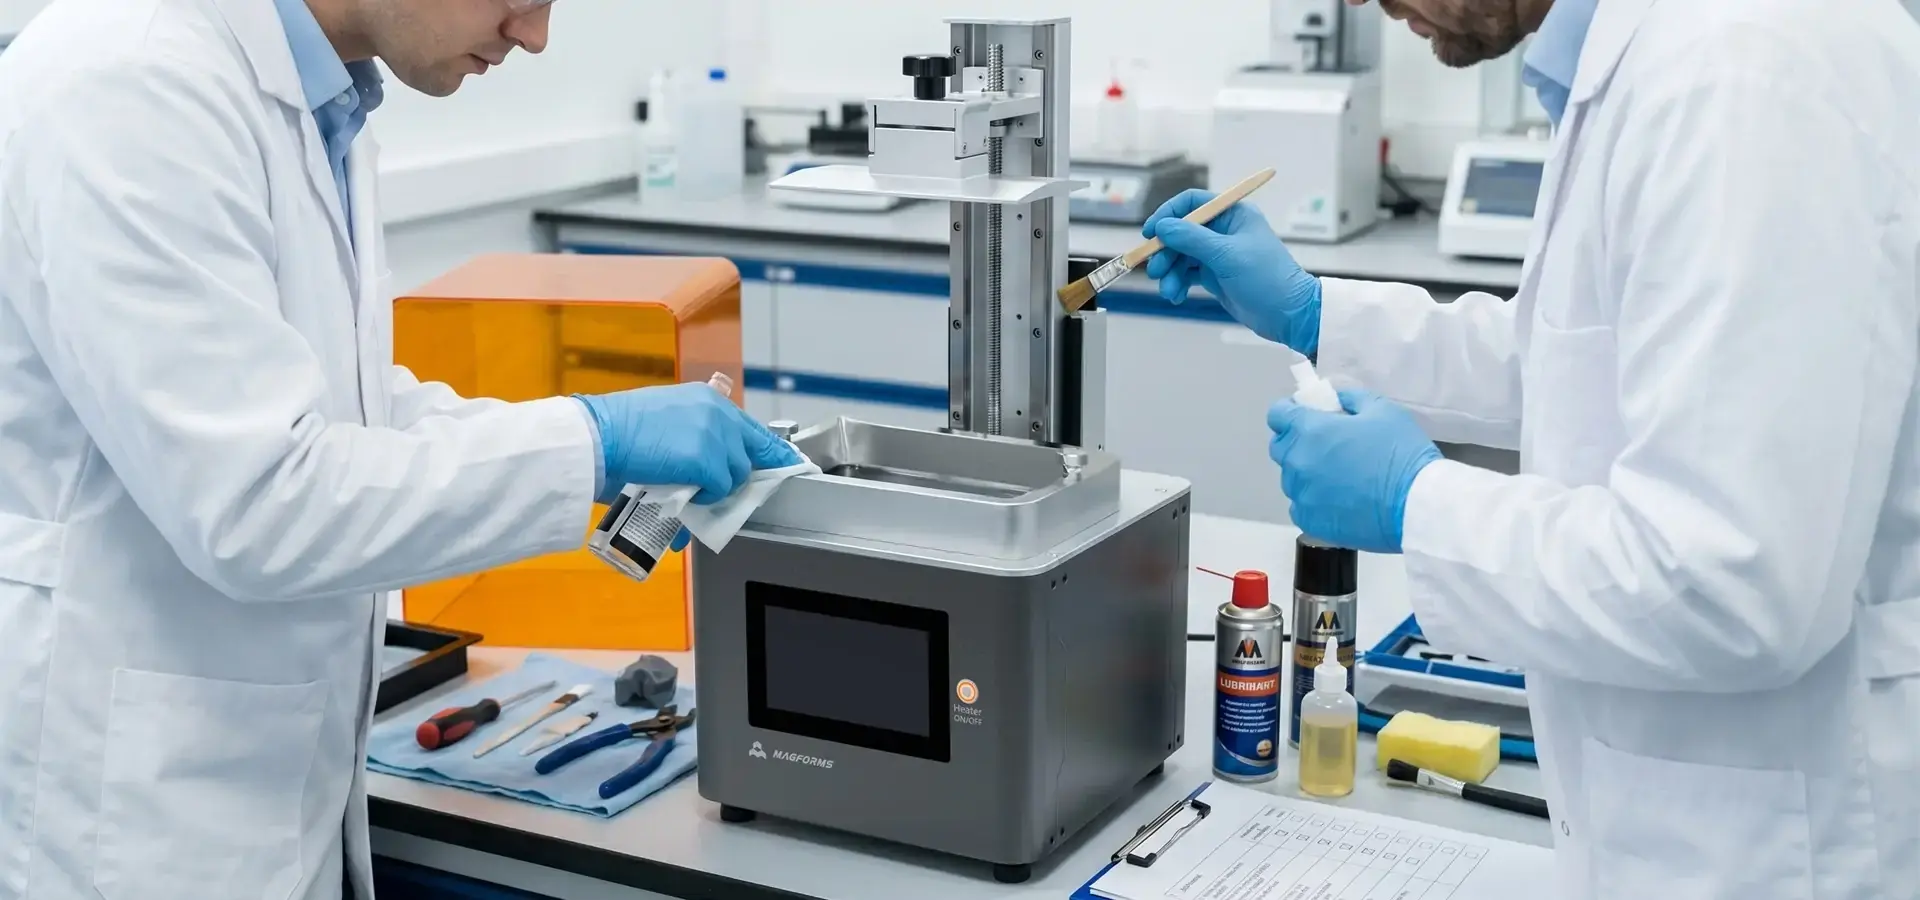
Veiklos neefektyvumas dėl įgūdžių trūkumo
Kai darbuotojai nėra tinkamai apmokyti, net ir aukštųjų technologijų įranga neveikia taip gerai, kaip turėtų. Norint gerai atlikti adityvinę gamybą, reikia žinoti, kaip išdėstyti atramines konstrukcijas, optimizuoti konstravimo kryptį, derinti parametrus skirtingoms formoms ir spręsti problemas. Darbuotojai, kurie nesupranta šių idėjų, naudoja per daug atraminių medžiagų, pasirenka blogus konstravimo kampus, kurie eikvoja laiką ir dervą, naudoja netinkamus sluoksnių aukščius, kurie sulėtina arba sugadina darbo kokybę, ir daro klaidas diagnozuodami problemas, dėl kurių nereikia iškviesti techninės priežiūros. Kai pradedama naudoti pramoninės klasės įrankius, mokymosi kreivė tampa statesnė. Pažangios funkcijos, tokios kaip pilkos spalvos ekspozicijos valdymas, didelės skiriamosios gebos LCD maskavimas ir išmanus šildymo valdymas, galimybė apdoroti kelias medžiagas ir dirbtiniu intelektu optimizuoti nuskaitymo keliai, suteikia didelį našumo padidėjimą, tačiau jas turi teisingai naudoti ekspertai. Įmonės, kurios perka didelės talpos įrangą, bet neturi jos mokymo programų, negauna savo investicijų grąžos. Galiausiai jos naudoja brangią įrangą, išnaudodamos tik dalį jos viso potencialo, o konkurentai gerina savo efektyvumą.
Išsami pagrindinių elementų analizė 3D spausdinimo mašina Problemos
Technologijoms būdingi defektų modeliai ir sprendimai
Skirtingi adityvinės gamybos procesai gali nepavykti dėl įvairių priežasčių. Dažniausiai lydyto nusodinimo sistemos susiduria su problemomis, susijusiomis su elementų sujungimu, nepakankamu plonų sienelių išstūmimu ir dramblio pėdos formos išlinkimu apatiniuose sluoksniuose. Dervos pagrindu sukurtos technologijos turi tokių problemų kaip dalinai sukietėjusios dervos sukibimas ir paviršiaus užterštumas, tuščiavidurės konstrukcijos su nepakankamu drenažo projektu ir per didelis UV kietėjimas, dėl kurio sunku gauti tikslius matavimus. Miltelių sluoksnio lydymas turi problemų dėl miltelių sukietėjimo, temperatūros gradiento įtrūkimų ir paviršiaus kietumo pokyčių. Šioms problemoms išspręsti reikia naudoti tinkamą technologiją. Lydyto nusodinimo kokybė yra geresnė, kai temperatūra tiksliai kontroliuojama visoje karštoje kameroje, atitraukimo nustatymai sureguliuojami taip, kad nebūtų išsiliejimo, o pirmojo sluoksnio klijai yra tiksliai suderinti. Dervų sistemoms tinkami kietėjimo standartai, išmanus drenažo angų išdėstymas ir poveikio laiko bandymai, atitinkantys konkrečius receptus. Kad miltelių gamybos procesai veiktų, oras turi būti kruopščiai valdomas, kad sluoksnio temperatūra išliktų ta pati ir nebūtų deguonies ar kitų dujų.
Didelio formato spausdinimo komplikacijos
Didėjantis konstrukcijų skaičius sukelia naujų problemų. Didesnės dalys labiau linkusios sulinkti ir įtrūkti, jei formavimo metu netinkamai valdoma šiluma, nes joms tenka susidurti su didesniais vidiniais įtempiais. Atraminės sistemos nuėmimas užima daugiau darbo ir gali pažeisti galutinius paviršius. Tolesniems apdorojimo etapams, tokiems kaip apdaila, džiovinimas ir valymas, reikia specialių įrankių, kurie gali dirbti su didesnėmis dalimis. Naujos technologijos leido rasti modernius šių problemų sprendimus. „P7 Pro“ 153.36 × 77.76 × 160 mm konstrukcinė apimtis yra optimizuota didelio tikslumo stalinio dervos spausdinimo programoms, tokioms kaip juvelyrinių dirbinių liejimas, dantų modeliai, edukacinių prototipų kūrimas ir detalus kūrybinis darbas. Kompaktiška, bet labai tiksli konstrukcinė sritis geriau tinka mažiems ir vidutinio dydžio detaliems komponentams, kuriems reikalinga puiki paviršiaus kokybė ir matmenų pastovumas. Integruota išmanioji oro šildymo sistema automatiškai palaiko maždaug 38 °C (100 °F) vidinės kameros temperatūrą, pagerindama dervos stabilumą ir sumažindama sluoksnių atsiskyrimo problemas dirbant žemoje temperatūroje. Tai palaiko stabilią temperatūrą, o tai svarbu norint pasiekti didelį sėkmės rodiklį net ir sudėtingomis aplinkybėmis. Ši galimybė ypač vertinga juvelyrinių dirbinių prototipų kūrimui, odontologijos reikmėms, miniatiūrinių kolekcinių daiktų kūrimui ir edukacinio modeliavimo projektams, kuriems reikalingas smulkus detalių nuoseklumas ir stabilus dervos kietėjimas.
Kalibravimo ir priežiūros geriausia praktika
Norint prailginti 3D spausdinimo mašinų tarnavimo laiką ir išlaikyti vienodą produkciją, reikalingos disciplinuotos remonto procedūros. Reikėtų reguliariai atlikti kalibravimo patikrinimus, siekiant įsitikinti, kad spausdinimo platforma yra lygi, optinė ekspozicijos sistema yra sulygiuota, temperatūros jutikliai yra tikslūs, o judesio sistema yra tiksli. Dėl šių patikrinimų negali įvykti lėtas poslinkis, dėl kurio laikui bėgant smarkiai sumažėja kokybė. Štai pagrindinės priežiūros strategijos, kurios sumažina prastovas ir išsaugo našumą: Prevencinių patikrinimų grafikai: kartą per savaitę atlikite vizualinius patikrinimus, ar nėra akivaizdžių nusidėvėjimo požymių, pvz., diržo dilimo ar drumstumo dervos bake; kiekvieną mėnesį atlikite tikslius matavimus, kad įsitikintumėte, jog ašis yra stačiakampė, o matmenys teisingi; ir kas tris mėnesius atlikite išsamią techninę priežiūrą, kuri turėtų apimti naują sutepimą ir elektros jungčių patikrinimą. Patikrinimų duomenų įrašymas leidžia atlikti tendencijų analizę, kuri gali numatyti, kada komponentas suges, kol jis nesukels problemos.
Aplinkos kontrolės priemonės: palaikykite pastovų oro kiekį gamintojo nurodytame diapazone. Palaikykite darbinę temperatūrą gamintojo rekomenduojamame 18–28 °C (64–82 °F) diapazone, kad užtikrintumėte stabilų dervos klampumą ir nuoseklų kietėjimą. Įrenkite HEPA filtrų sistemas, kad sugautumėte ore esančias daleles, kol jos nenukrito ant optinių dalių ar medžiagų šaltinių ir juos užterštų. Nuolat tikrinkite sąlygas naudodami tinklo monitorius, kurie praneša darbuotojams, kada kas nors negerai ir jiems reikia jų pagalbos. Nuspėjamosios analizės integravimas: šiuolaikiniai įrenginiai naudoja jutiklių tinklus, kad įrašytų drebėjimo modelius, temperatūros profilius ir našumo rodiklius, kuriuos naudoja nuspėjamosios priežiūros algoritmai. Šios sistemos pastebi kylančias problemas atpažindamos modelius – aptikdamos guolių degradaciją dėl vibracijos pokyčių, prognozuodamos kaitinimo elemento gedimą pagal varžos dreifą ir prognozuodamos optinį nesutapimą pagal spausdinimo kokybės tendencijas. Nuspėjamosios įžvalgos, leidžiančios aktyviai keisti komponentus, sumažina netikėtas prastovas ir geriausiai išnaudoja remonto biudžetus. Šie metodai kartu transformuoja techninę priežiūrą iš reaktyvaus gaisrų gesinimo į strateginį turto valdymą. Organizacijos, diegiančios išsamius protokolus, praneša apie reikšmingą įrangos prieinamumo, produkcijos nuoseklumo ir eksploatavimo išlaidų nuspėjamumo pagerėjimą. Investicijos į struktūrizuotas priežiūros procedūras paprastai padengia išlaidas per kelis mėnesius, nes sumažėja avarinių remontų skaičius ir padidėja gamybos našumas.
Kaip įveikti technologinius ir operacinius apribojimus
Programinės įrangos integravimas ir darbo eigos optimizavimas
Aparatinės įrangos našumą dažnai riboja programinės įrangos suderinamumas ir darbo eigos integracija. Kai projektavimo įrankiai, pjaustymo programinė įranga ir mašininis kodas neveikia tarpusavyje, tai sulėtina projekto eigą. Geometrinius trūkumus sukelia failų vertimo klaidos, parametrų perdavimo gedimai, optimizuotų nustatymų grąžinimas į bendruosius numatytuosius nustatymus ir sunkiai suprantami suderinamumo įspėjimai, atsirandantys dėl versijų skirtumų. Nustačius patikrintas programinės įrangos įrankių grandines, šios problemos pašalinamos, leidžiant duomenims sklandžiai judėti iš pirmųjų CAD modelių į galutinį G kodo generavimą. Darbo eigos optimizavimas apima daugiau nei vien tik užtikrinimą, kad viskas veiktų kartu. Pažangūs pjaustymo algoritmai daro didžiulę įtaką tam, kaip gerai ir efektyviai atliekami spaudiniai. Pavyzdžiui, išmanus palaikymo generavimas sumažina naudojamos medžiagos kiekį ir vėliau atliekamą darbą, adaptyvus sluoksnio aukščio reguliavimas subalansuoja greitį su detalių išsaugojimu, o kelio planavimo optimizavimas sumažina laiką eikvojančius judėjimus. Sistemos su atviru dizainu ir pritaikyta modulių sąveika leidžia keisti procesus, kad jie atitiktų kiekvienos programos poreikius, o ne perkelti užduotis į standžius modelius.
Mokymo programos ir žinių tobulinimas
Siekiant užpildyti įgūdžių spragas, reikalingos organizuotos mokymo programos. Išsamios mokymo programos turėtų apimti pagrindines pridėtinės gamybos idėjas, technologijos naudojimo žingsnius, įrangai pritaikytus priežiūros planus, dažniausiai pasitaikančių problemų sprendimo būdus ir pažangius metodus, kaip pagerinti veikimą. Praktinė praktika su instrukcijomis lavina įgūdžius greičiau nei vien tik instrukcijų skaitymas ir padeda operatoriams lavinti savo nuovoką keisti parametrus ir išsiaiškinti problemą. Gamintojai, siūlantys stiprią ekspertų pagalbą, pagreitina mokymosi kreives. Galimybė susisiekti su taikomųjų programų inžinieriais, kurie žino jūsų verslo poreikius, yra labai naudinga dirbant su sudėtingais projektais. Keičiantis technologijoms, mokymo medžiaga, pvz., internetinės pamokos, techniniai pranešimai ir naudotojų grupės, padeda žmonėms atnaujinti savo įgūdžius. Kai įmonės nusprendžia, ką pirkti, jos turėtų atsižvelgti tiek į įrangos specifikacijas, tiek į tiekėjo teikiamą palaikymo galimybę. Taip yra todėl, kad greita ekspertų pagalba daro tiesioginį poveikį gamybos sėkmei.
Saugos ir atitikties svarstymai
Pramoninės adityviosios gamybos aplinkoje kyla saugos rizikų, kurias reikia atidžiai valdyti. Šviesai jautrios cheminės medžiagos dervų sistemose dirgina odą ir padidina plaučių jautrumą. Tai reiškia, kad reikalinga tinkama ventiliacija, asmeninės apsaugos priemonės ir reagavimo į išsiliejimus priemonės. Termoplastų apdorojimas aukštoje temperatūroje gamina toksiškas organines chemines medžiagas, kurias reikia išvalyti ir patikrinti oro kokybę. Lazerinėms sistemoms reikalingos sujungtos talpyklos ir saugos mokymai, nes jos gali pažeisti akis tiesioginiais arba atspindėtais spinduliais. Skirtingose vietose ir tipų reglamentuose taikomos skirtingos taisyklės, kaip jų laikytis. Medicinos prietaisų gamyba turi atitikti FDA kokybės sistemos taisykles ir ISO 13485 medicinos prietaisų kokybės valdymo standartą. Orlaivių ir kosmoso dalys turi atitikti AS9100 standartus, o medžiagos, naudojamos liestis su maistu, turi būti patvirtintos pagal FDA maisto ingredientų taisykles. Atitiktis IATF 16949 standartui tampa vis svarbesnė automobilių pramonei. Renkantis 3D spausdinimo įrenginį , reikėtų pagalvoti, kokių įrodymų reikia, kiek dokumentų reikia ir kokių procesų valdymo funkcijų reikia, kad būtų lengviau rengti reguliavimo ataskaitas ir audito įrašus.
Palyginimai ir sprendimų priėmimo aspektai, siekiant įveikti 3D spausdinimo iššūkius
Priedinė gamyba, palyginti su tradiciniais metodais
Renkantis, ką pirkti, naudinga palyginti adityvinius metodus su kitomis alternatyvomis, tokiomis kaip CNC pjovimas arba liejimas įpurškimu. Kalbant apie fizinį sudėtingumą, adityvinė gamyba puikiai tinka. Ji gali sukurti sudėtingus vidinius kanalus, organines formas ir kombinuotas struktūras, kurioms reikėtų daug pagamintų dalių. Gamybos laikas labai sutrumpėja – dalys pagaminamos valandomis, o ne savaitėmis, reikalingomis įrankiams pagaminti. Kadangi adityviniai metodai naudoja tik tai, ko reikia detalei pagaminti, jie yra efektyvesni su medžiagomis, nes nereikia pjauti didelių kiekių. Kai kuriais atvejais tradiciniai metodai vis dar yra geresni. Naudojant CNC pjovimą, galima gauti griežtesnius pagrindinių matmenų tolerancijas, geresnę naudingų paviršių apdailą ir detales su visiškai izotropinėmis mechaninėmis savybėmis. Kai įrankių kainos yra apmokėtos, liejimas įpurškimu pasižymi geriausia vieneto ekonomika didelio masto gamybai. Geriausias pasirinkimas priklauso nuo taikymo poreikių. Pavyzdžiui, adityviniai metodai geriausiai veikia mažo masto pritaikymui, o standartiniai metodai geriau veikia masinei paprastų formų gamybai.
Įrangos pasirinkimo kriterijai ir rinkos galimybės
Norint pasirinkti tinkamą 3D spausdinimo mašiną , reikia suderinti jos galimybes su taikymo poreikiais. Didžiausias detalės dydis priklauso nuo spausdinimo apimties. Kompaktiški staliniai įrenginiai geriausiai tinka mažoms detalėms, o pramoninės sistemos gali apdoroti didelius profilius. Medžiagų tinkamumas lemia, kurias programas galima naudoti. Atviros medžiagų platformos suteikia daugiau projektavimo laisvės, o uždaros sistemos užtikrina patikrintą našumą. Tolerancijos reikalavimai turi atitikti tikslumo reikalavimus. Pavyzdžiui, medicinos ir tiksliosios inžinerijos reikmėms dažnai reikalingi labai nuoseklūs matmenų tolerancijos ir tikslus elementų atkūrimas, o architektūriniai modeliai gali apdoroti mažiau griežtus tolerancijos reikalavimus. Štai svarbiausi veiksniai, lemiantys įrangos pasirinkimą pramoninėms reikmėms: Gamybos apimtis ir našumas: įsitikinkite, kad mašinos našumas atitinka atliekamo darbo kiekį, atsižvelgiant tiek į kiekvienos detalės dydį, tiek į partijos poreikius. Kompaktiškas didelio tikslumo „P7 Pro“ spausdinimo tūris yra optimizuotas detaliai mažų partijų gamybai, leidžiantis vartotojams vienu metu spausdinti kelis mažus komponentus, išlaikant puikią paviršiaus kokybę. Ši funkcija sumažina kiekvienos detalės kainą, maksimaliai išnaudodama mašinos našumą, o ne palikdama spausdinimo patalpas iš dalies tuščias.
Šilumos valdymo sistemos: norint išlaikyti stabilius matmenis ir nuoseklų sėkmės rodiklį, svarbu, kad spausdinimo kameros aplinka visoje kameroje išliktų tokia pati. Išmaniosios kameros šildymo sistemos padeda stabilizuoti vidinę temperatūrą, sumažina dervos klampumo svyravimus ir pagerina spausdinimo nuoseklumą. Tai ypač svarbu dirbant su inžinerinės klasės medžiagomis, kurių apdorojimo langai yra maži. Ši funkcija ypač naudinga dirbant vietose, kuriose nėra tobulo temperatūros valdymo. Eksploatavimo prieinamumo funkcijos: lengvai naudojamos sąsajos padeda operatoriams greičiau įgyti įgūdžių ir padaryti mažiau klaidų. Sistemos, leidžiančios keisti parametrus tiesiai pačiame įrenginyje, palengvina darbą nei sistemos, kurioms kiekvienam nustatymų pakeitimui reikalinga kompiuterinė programinė įranga. Integruota spausdinimo saugykla, kai nesate prisijungę prie interneto, atlaisvina kompiuterius kitiems darbams, tuo pačiu išlaikant gamybą. Jutikliniu ekranu pagrįstas parametrų reguliavimas ir spausdinimo neprisijungus palaikymas pagerina darbo eigos lankstumą ir operatoriaus patogumą.
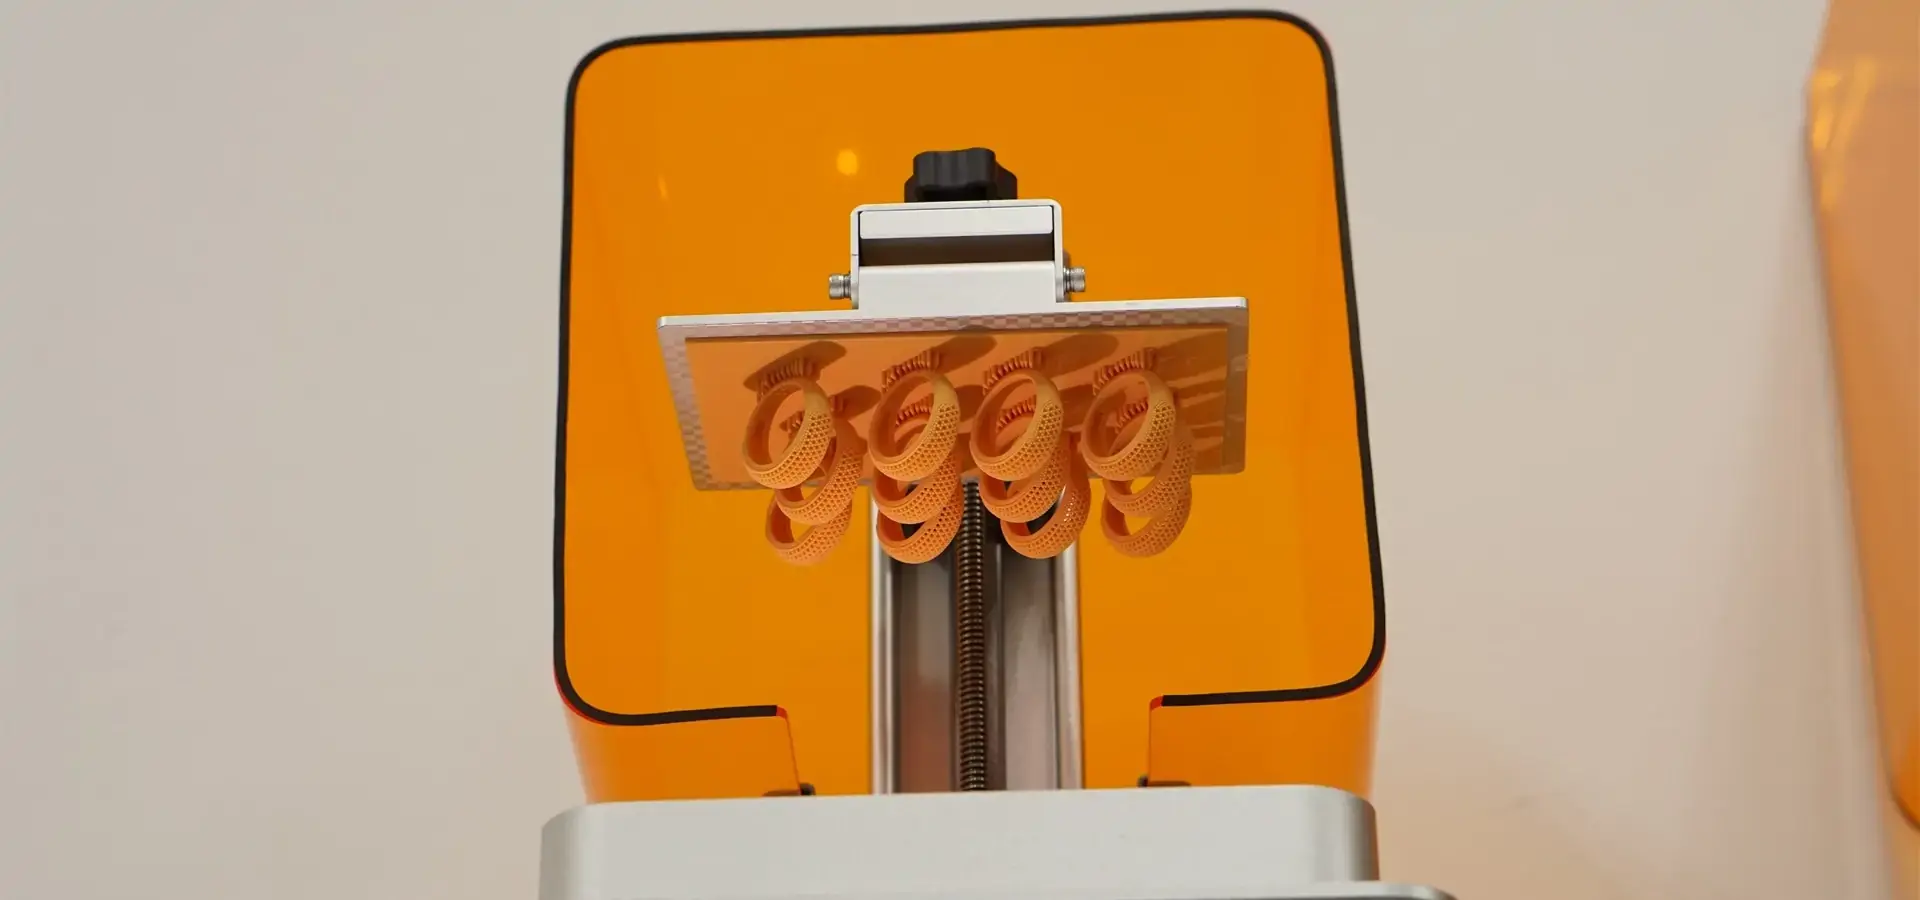
Geriausia praktika ir patarimai, kaip sušvelninti dažniausiai pasitaikančius 3D spausdinimo iššūkius
Proaktyvios priežiūros protokolai
Efektyviau išvengti problemų, nei jas spręsti joms ištikus. Struktūrizuoti remonto planai, pritaikyti prie naudojimo lygio, prailgina 3D spausdinimo mašinų tarnavimo laiką ir palaiko spausdinimo kokybę. Kiekvieną dieną reikėtų valyti spausdinimo platformą, filtruoti dervą arba apžiūrėti kaitinimo siūlelio kelią ir ieškoti aiškių nusidėvėjimo požymių. Atliekant savaitines užduotis, reikia kruopščiau valyti optines dalis arba adatų sistemas, patikrinti pakaitines medžiagas ir peržiūrėti spausdinimo žurnalus, ar nėra kokių nors kokybės tendencijų. Kiekvieną mėnesį techninės priežiūros metu tikrinamas matmenų tikslumas, sutepamos judančios dalys ir įdiegiami programinės įrangos pakeitimai, kurie pagerina mašinos veikimą. Dokumentacija paverčia techninę priežiūrą iš kontrolinio sąrašo laikymosi į strateginį turto valdymą, kai ji yra dokumentuojama. Stebint patikrinimo rezultatus, naujų dalių montavimo laiką ir našumo rodiklius, galima naudoti tendencijų analizę, kad būtų galima pastebėti problemas, kol jos netapo problema. Skaitmeninės techninės priežiūros valdymo sistemos tvarko grafikus, stebi papildomas dalis ir medžiagas bei siunčia įspėjimus, kai artėja laikas. Tai užtikrina, kad viskas būtų vienoda, net ir tose vietose, kur yra kelios pamainos arba išsibarsčiusios po vieną.
Medžiagų įsigijimo ir sandėliavimo standartai
Medžiagos kokybė daro didelę įtaką spausdinimo kokybei ir mechaniniam veikimui. Pirkimas iš patikimų šaltinių garantuoja vienodą receptą, atitinkantį paskelbtas specifikacijas. Kita vertus, pigios medžiagos dažnai skiriasi partijomis, dėl kurių atsiranda nepaaiškinamų gedimų. Tiek kokybės kontrolę, tiek atitiktį teisiniams reikalavimams galima įvykdyti sertifikavimo dokumentais, patvirtinančiais medžiagų sudėtį, mechaninių bandymų rezultatus ir saugos duomenų lapus. Tinkamai laikant, išsaugomos jų funkcinės savybės. Higroskopinės gijos sugeria vandenį iš oro, todėl ekstruzija burbuliuoja ir susilpnina sluoksnių sukibimą. Džiovintuvu užsandarinti dėklai palaiko aplinką sausą. Šviesai jautrūs plastikai suyra esant stipriai šviesai ir aukštai ar žemai temperatūrai. Tačiau reaktyviosios medžiagos išlieka stabilios skaidriuose buteliuose, laikomuose kontroliuojamoje klimato erdvėje. Miltelių pavidalo medžiagas reikia laikyti švarias ir sausas, ir su jomis reikia elgtis atsargiai, kad dalelės liktų tinkamoje vietoje.
Procesų kontrolė ir aplinkos reguliavimas
Kai išoriniai veiksniai išlieka tie patys, pašalinami dideli kintamumo šaltiniai. Temperatūros stabilumas sustabdo dydžio pokyčius, kuriuos sukelia šiluminio plėtimosi skirtumai, ir išlaiko medžiagos darbines savybes specifikacijų ribose. Drėgmės kontrolė apsaugo vandeniui jautrias medžiagas ir neleidžia kondensuotis šaltiems paviršiams. Kietųjų dalelių filtras neleidžia dulkėms patekti į regos sistemas ar prilipti prie darbo paviršių, kur jos gali juos pažeisti. Didelio efektyvumo oro filtrų sistemos apsaugo ir aplinką, ir jose dirbančius žmones. Aktyvuotos anglies filtrai pašalina lakiuosius organinius junginius, o HEPA filtrai – kietąsias daleles. Tai apsaugo ir spaudinių kokybę, ir darbuotojų sveikatą.
Gamintojo palaikymo išteklių panaudojimas
Įrangos gamintojai siūlo naudingus įrankius, kurie yra platesnio masto nei techninė įranga. Techniniai dokumentai, tokie kaip išsamios naudojimo instrukcijos, remonto vadovai ir problemų sprendimo schemos, leidžia žmonėms spręsti problemas įmonės viduje. Operatorių įgūdžiai ugdomi planingai per mokymo programas, apimančias viską nuo pagrindinio veikimo iki sudėtingesnių patobulinimų. Taikomųjų programų inžinerijos palaikymas padeda įgyvendinti sudėtingus projektus, kuriems reikia pagalbos kuriant konkrečius parametrus arba renkantis medžiagas. Bendruomenės įrankiai papildo tai, ką siūlo gamintojai. Naudotojų grupėse didelę patirtį turintys operatoriai dalijasi, kaip spręsti dažniausiai pasitaikančias problemas, su kitais operatoriais. Adityviosios gamybos koncepcijų supratimą gerina trečiųjų šalių mokymo medžiaga, pvz., vaizdo pamokos, techniniai dokumentai ir internetinės klasės. Pramonės susibūrimai ir užsiėmimai palengvina susitikimus su kitais ekspertais ir naujų metodų mokymąsi. Kai įmonės naudoja šiuos įrankius, jos įgyja tvirtesnius įgūdžius, kurie suteikia joms konkurencinį pranašumą, nes lengviau kontroliuoti procesus ir greičiau spręsti problemas.
Išvada
Norint sėkmingai valdyti 3D spausdinimo mašiną , būtina suprasti tokius sunkumus kaip nepastovi spausdinimo kokybė, medžiagų tinkamumo apribojimai, priežiūros poreikis ir naudotojo įgūdžių ugdymas . Norint išspręsti šias problemas, reikia taikyti visapusišką požiūrį, kuris apima tinkamų įrankių pasirinkimą, organizuotų remonto procedūrų laikymąsi, aplinkos kontrolę ir investicijas į nuolatinius mokymus. Šiuolaikinės pridėtinės gamybos darbo eigos pagerina patikimumą, derindamos patvirtintus medžiagų profilius, kalibruotas techninės įrangos sistemas ir kontroliuojamas aplinkos sąlygas. Įmonės pasiekia geresnių ilgalaikių rezultatų, kai mašinos galimybės atitinka faktinius gamybos reikalavimus, operatoriaus patirtį ir priežiūros pajėgumus. Atidus bendrų eksploatavimo išlaidų, įskaitant medžiagų sąnaudas, energijos suvartojimą ir paslaugų kokybę, įvertinimas padeda žmonėms priimti protingus pirkimo sprendimus, kurie subalansuotų pradinę investiciją su ilgalaikiu patikimumu ir našumu.
DUK
Kas sukelia daugumą pramoninių 3D spausdinimo mašinų gedimų?
Viena iš pagrindinių gedimų priežasčių yra mechaninis susidėvėjimas. Tai ypač pasakytina apie judėjimo sistemas, kur atsilaisvina švino varžtai, o linijiniai bėgiai užsiteršia. Aplinkos pokyčiai, pavyzdžiui, temperatūros ir drėgmės pokyčiai, sukelia problemų dėl matavimų nuoseklumo ir medžiagų tvarkymo. Problemas dar labiau pablogina programinės įrangos klaidos, netinkamas medžiagų tvarkymo būdas ir prastos priežiūros procedūros. Norėdami išspręsti šias problemas, turite reguliariai atlikti prevencinę priežiūrą, imtis priemonių aplinkai kontroliuoti ir užtikrinti, kad jūsų veiklos procesai būtų teisingi ir kuo mažiau nukryptų nuo normos.
Kaip organizacijos gali prailginti įrenginių tarnavimo laiką, turėdamos ribotą techninį personalą?
Geriausiai veikia struktūrizuota įprastinė priežiūra, pritaikyta prie turimų išteklių. Teikite pirmenybę svarbiems valymo ir patikros etapams, kurie užkerta kelią gedimų plitimui, užsirašykite procedūras, kad visi darbuotojai galėtų jų tiksliai laikytis, ir užmegzkite ryšius su greito remonto paslaugų teikėjais, jei reikia didelių remonto darbų. Investuodami į operatorių mokymus, jie geriau atlieka remonto darbus, o tai sumažina iškvietimų į servisą skaičių. Operatoriai gali patys išspręsti dažniausiai pasitaikančias problemas naudodami modernias technologijas, turinčias lengvai naudojamas sąsajas ir visas testavimo galimybes.
Ar atnaujinti įrenginiai yra patikimi profesionalioje gamybos aplinkoje?
Perkant atnaujintą įrangą iš patikimų pardavėjų, kurie siūlo kruopštų atnaujinimą ir svarbias garantijas, ji gali būti geras pasirinkimas. Patikrinkite atnaujinimo apimtį – visiškas remontas, kurio metu pakeičiamos susidėvėjusios dalys ir atnaujinama programinė įranga, yra vertingesnis nei paviršutiniškas valymas. Pagalvokite apie tai, kokia svarbi yra taikymo sritis – bandomoji gamyba ir moksliniai tyrimai gali būti rizikingesni nei gamybos linijos, reikalingos misijoms. Norėdami sužinoti tikrąją vertę, palyginkite bendrą kainą, į kurią turėtų būti įtrauktos numatomos priežiūros išlaidos, su naujų 3D spausdinimo mašinų kaina.
Bendradarbiaukite su „Magforms“ dėl patikimų adityviosios gamybos sprendimų
Norint išspręsti pramoninio 3D spausdinimo problemas, reikia daugiau nei tik stiprios įrangos. Jums reikia kombinuotų sprendimų, kuriuose naudojamos geriausios medžiagos, patikrinti įrankiai ir greitas klientų aptarnavimas. „Magforms“ siūlo būtent šį derinį dėl ilgametės patirties šioje srityje ir kruopštaus technologijų kūrimo. Daugelis įmonių susiduria su problemomis dėl netinkamai veikiančių medžiagų ir mašinų. Mūsų kombinuotas metodas pašalina šias problemas, užtikrindamas, kad matavimai visada būtų teisingi ir 3D spausdinimo mašinos veiktų patikimai visų gamybos etapų metu. „P13 Pro“ rodo, kaip mes esame atsidavę spręsdami realias eksploatavimo problemas. Jis turi itin didelį spausdinimo tūrį, dvigubą šildymo sistemą, kuri palaiko pastovią temperatūrą, ir išmanias valdymo funkcijas, tokias kaip tiesioginis parametrų nustatymas ir galimybė spausdinti neprisijungus. Šios funkcijos suteikia pramoniniam naudojimui reikiamą stabilumą ir efektyvumą. „Magforms“ derina technologijų inovacijas su realaus pasaulio gamybos žiniomis. Ji turi 22 patentus ir dirba su daugiau nei 300 įmonių visame pasaulyje. Jei valdote 3D spausdinimo paslaugų centrą, automobilių kūrimo įstaigą, odontologijos laboratoriją ar orlaivių komponentų tiekėją, „Magforms“ turi medžiagas, įrankius ir ekspertų pagalbą, kurios reikia jūsų verslui. Norėdami aptarti savo unikalius taikymo poreikius su ekspertais, kurie anksčiau dirbo jūsų srityje ir supranta jūsų problemas, rašykite mūsų komandai el. paštu info@magforms.com. Paprašykite susitikimo, kad sužinotumėte, kaip „Magforms“ kombinuoti sprendimai gali padėti jums pagaminti daugiau dalykų, sutaupyti pinigų ir užtikrinti nuoseklią jūsų produkcijos kokybę. Susisiekite su patikimu 3D spausdinimo mašinų gamintoju, kuris yra įsipareigojęs jūsų pramoninei sėkmei.
Nuorodos
1. Gibson, I., Rosen, D. ir Stucker, B. (2021). „Priedinės gamybos technologijos: 3D spausdinimas, greitas prototipų kūrimas ir tiesioginė skaitmeninė gamyba“, trečiasis leidimas, „Springer“.
2. Diegel, O., Nordin, A. ir Motte, D. (2019). „Praktinis vadovas, kaip projektuoti priedinę gamybą“, „Springer“ serija pažangioje gamyboje.
3. Gebhardt, A. (2019). „Priedinė gamyba: 3D spausdinimas prototipų kūrimui ir gamybai“, „Hanser Publications“.
4. ISO/ASTM 52900:2021. „Priedinė gamyba. Bendrieji principai. Pagrindai ir žodynas“, Tarptautinė standartizacijos organizacija.
5. Pham, DT ir Gault, RS (2018). „Greito prototipų kūrimo technologijų palyginimas“, „International Journal of Machine Tools and Manufacturing“, 38 tomas, 10–11 numeriai.
6. Wohlers, T. ir Campbell, I. (2022). „Wohlers ataskaita 2022: 3D spausdinimo ir pridėtinės gamybos pasaulinė pramonės padėtis“, „Wohlers Associates“.
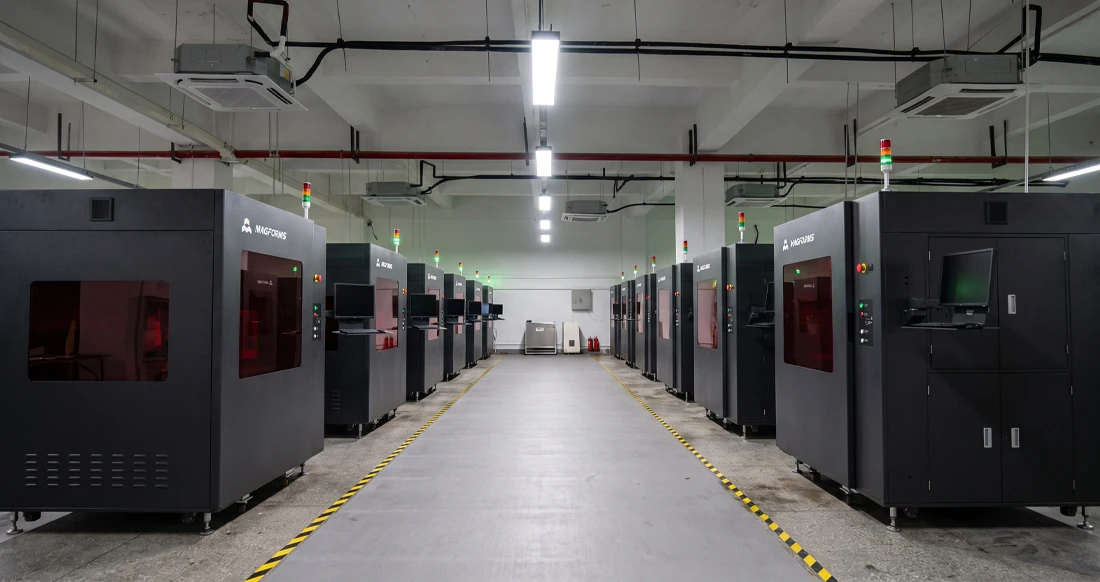
„Magforms“ palengvina projektavimą ir gamybą.
Populiarūs dienoraščiai
-
 Pramonės įžvalgosApdirbamoji pramonė
FDM ir SLA spausdintuvai: kuri technologija tinkamiausia jūsų projektui?
-
 Pramonės įžvalgosApdirbamoji pramonė
5 populiariausi pramoninių 3D spausdintuvų pritaikymai gamyboje šiandien
-
 Pramonės įžvalgosApdirbamoji pramonė
Kodėl stereolitografiniai 3D spausdintuvai yra neprilygstami mikrofluidinių įrenginių prototipų kūrimui?
