Sveķu printera iestatījumu atmaskošana: slāņa augstums, ekspozīcijas laiks un citi dati
Sveķu printeru tehnoloģija ir revolucionizējusi ražošanu dažādās nozarēs, sākot no automobiļu prototipu veidošanas līdz medicīnas ierīču ražošanai. Izpratne par kritiskiem iestatījumiem, piemēram, slāņa augstumu, ekspozīcijas laiku un vides kontroli, tieši ietekmē drukas kvalitāti, ražošanas efektivitāti un materiālu izmaksas. Rūpnieciskajiem pircējiem un inženieru komandām šo parametru apgūšana nodrošina optimālu veiktspēju, vienlaikus maksimāli palielinot ieguldījumu atdevi. Neatkarīgi no tā, vai izmantojat LCD, DLP vai SLA sistēmas, pareiza kalibrēšana pārveido sarežģītas tehniskās specifikācijas par uzticamiem ražošanas risinājumiem, kas atbilst stingriem kvalitātes standartiem.
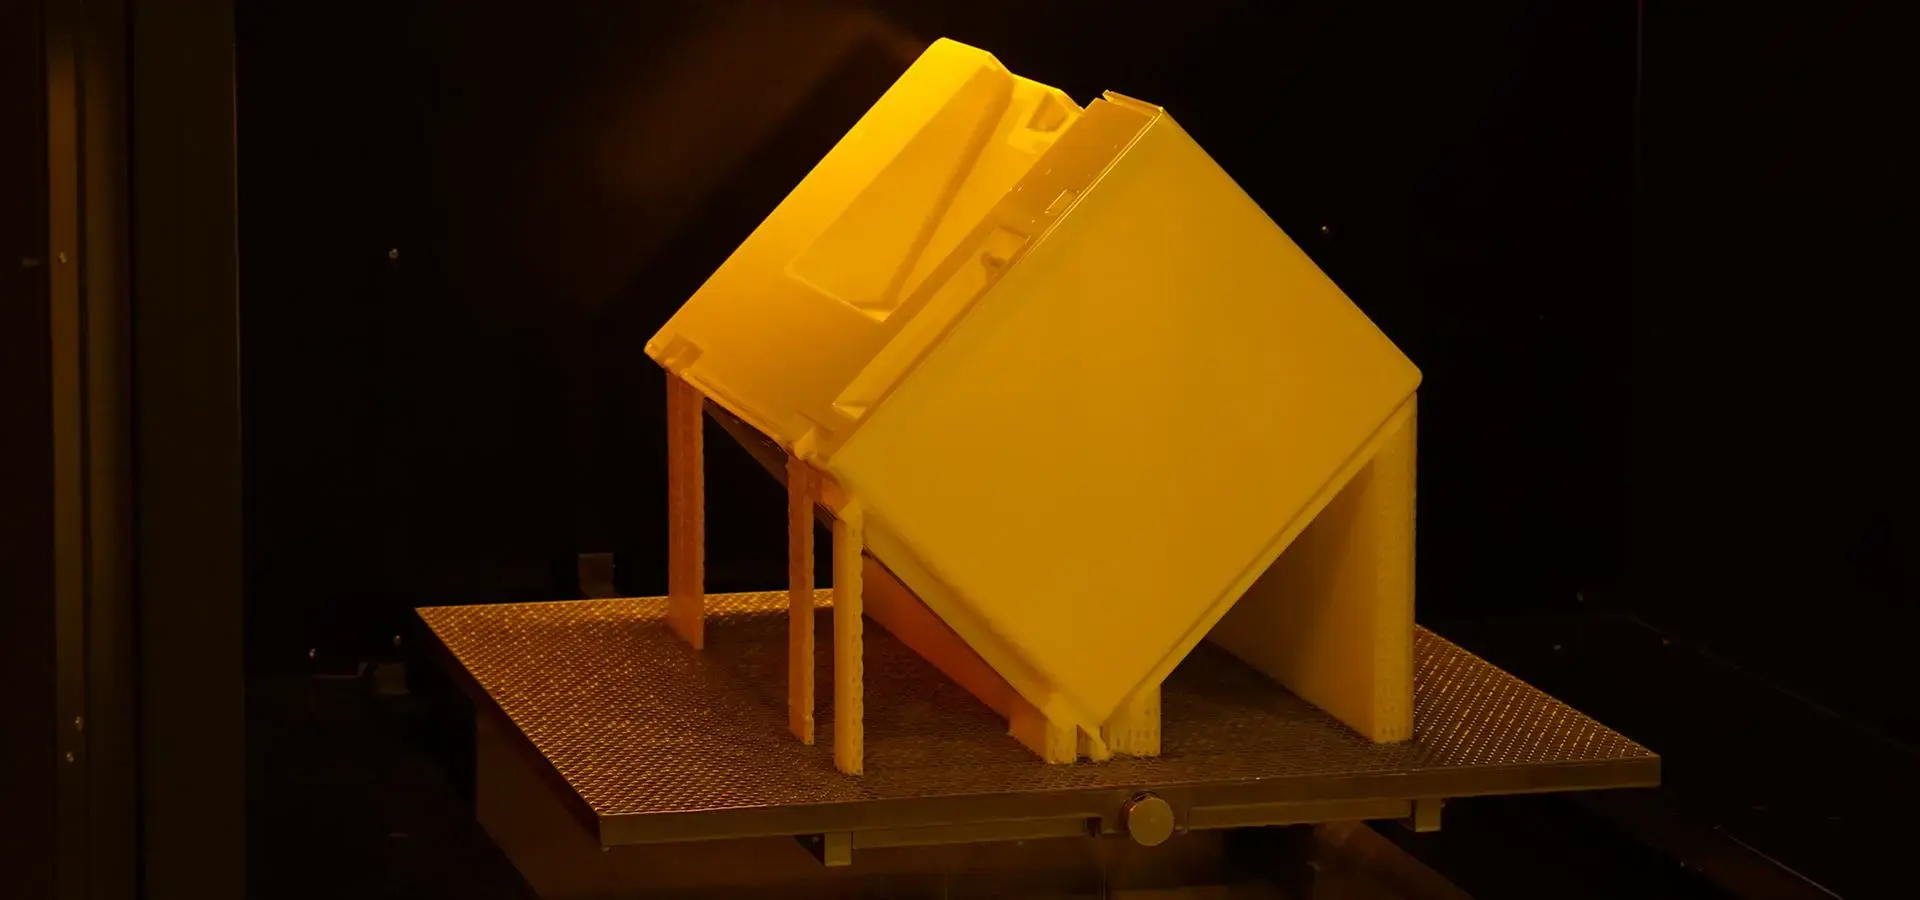
Izpratne Sveķu printeris Iestatījumi: visaptverošs pārskats
Fotopolimēru 3D drukāšana ir atkarīga no precīzas parametru kontroles, lai panāktu stabilus rezultātus dažādos pielietojumos. Galvenie iestatījumi — slāņa biezums, prezentācijas garums, drukas ātrums un vides apstākļi — darbojas sinerģiski, lai noteiktu gala porcijas kvalitāti un ražošanas caurlaidspēju.
Galveno parametru attiecības
Sveķu printeris ietekmē gan virsmas pārklājumu, gan izgatavošanas laiku. Plānāki slāņi padara gludākas virsmas ideāli piemērotas zobu modeļiem vai precīzijas komponentiem, savukārt biezāki slāņi paātrina praktisko modeļu ģenerēšanu. Prezentācijas laiks kontrolē smaganu sacietēšanas dziļumu, tieši ietekmējot mehāniskās īpašības un izmēru precizitāti. Drukas ātrums ietekmē slāņa saķeri un kopumā izturību, kas ir īpaši svarīgi salipumu veidošanās gadījumos.
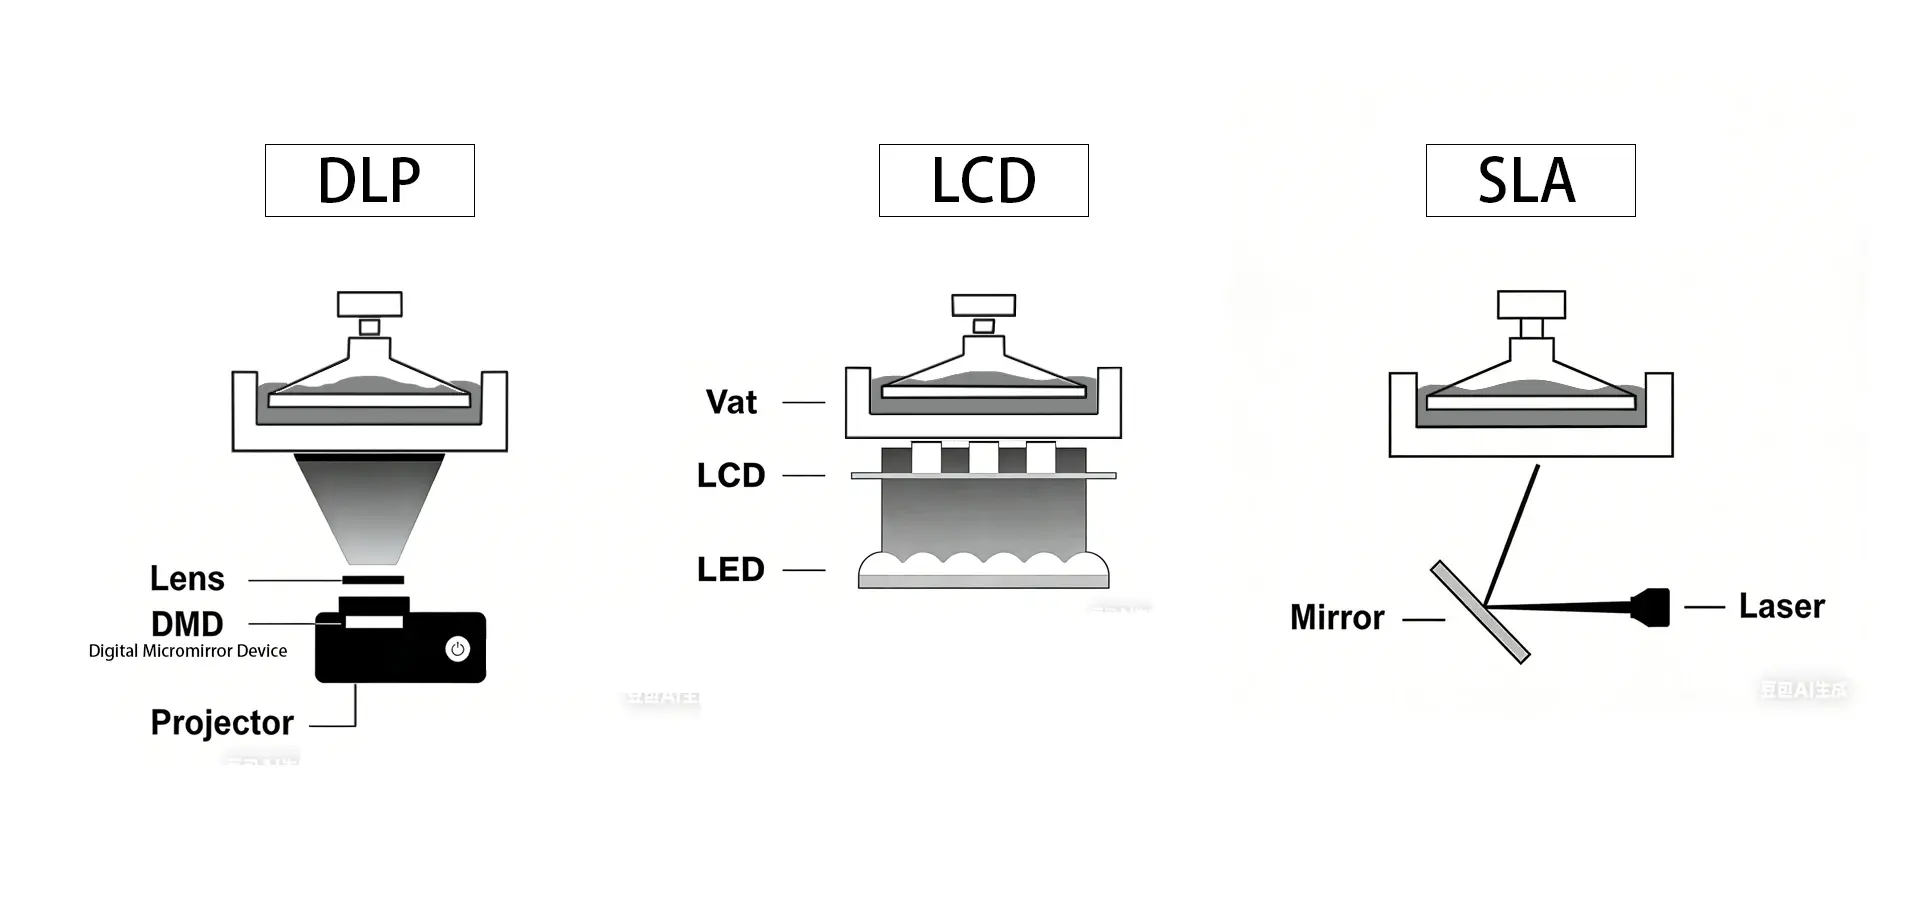
Tehnoloģiju salīdzinājums: LCD vs DLP vs SLA
Dažādiem gumijas drukas uzlabojumiem ir nepieciešamas īpašas parametru pieejas. LCD printeri piedāvā vienmērīgu ievadi visā ražošanas posmā, padarot tos piemērotus mazu komponentu sērijveida ražošanai. DLP ietvari nodrošina dominējošu malu asumu, pateicoties paredzamajiem gaismas dizainiem, kas ir ideāli piemēroti sarežģītām ģeometrijām. SLA inovācija nodrošina ievērojamu virsmas kvalitāti, izmantojot lāzera sacietēšanu, kas ir ideāli piemērota augstas precizitātes lietojumprogrammām aviācijas un terapeitiskās nozarēs.
Izpratne par šīm mehāniskajām niansēm ir svarīga, kad iegādes grupas izvēlas piemērotu aparatūru konkrētiem mehāniskiem pielietojumiem, vienlaikus optimizējot darbības parametrus maksimālai efektivitātei.
Slāņa augstuma optimizācija: detaļu un ražošanas ātruma līdzsvarošana
Slāņa augstuma izvēle ir kritisks kompromiss starp virsmas kvalitāti un ražošanas efektivitāti. Šis parametrs būtiski ietekmē gan gatavo detaļu vizuālo izskatu, gan mehāniskās īpašības.
Nozarei specifiskas slāņu augstuma vadlīnijas
Automašīnu salona detaļām un klientu sīkrīkiem 0.05–0.1 mm slāņu biezums nodrošina lielisku virsmas pārklājumu, vienlaikus saglabājot saprātīgu drukas ātrumu. Aviācijas lietojumprogrammās, kurām nepieciešama īpaša precizitāte, bieži tiek izmantoti 0.025–0.05 mm slāņi, lai uztvertu smalkus interesējošos punktus un nodrošinātu izmēru precizitāti. Restaurācijas lietojumprogrammās, īpaši zobu modeļos un ķirurģiskajos modeļos, 0.025–0.075 mm slāņi ir noderīgi, lai precīzi atkārtotu interesējošos anatomiskos punktus.
Slāņu saķeres problēmu novēršana
Slikta slāņu piestiprināšana parasti rodas nepareizu pamatnes ievades iestatījumu vai nepietiekama konstrukcijas plāksnes izkārtojuma dēļ. Pamatnes slāņa ievades laika pagarināšana par 20–30 % parasti atrisina pamatnes slāņa piestiprināšanas problēmas. Dabiski mainīgie faktori, piemēram, temperatūras svārstības, var izraisīt delamināciju, īpaši ražošanas apstākļos. Stabilu apkārtējās vides apstākļu uzturēšana 20–25 °C robežās garantē stabilu slāņa noturību ilgstošas drukāšanas laikā.
Ražošanas vadītājiem, kas īsteno partiju drukāšanas konvencijas, jānosaka slāņu augstuma mērījumi, pamatojoties uz porciju sarežģītību un kvalitātes prasībām. Šī standartizācija samazina iestatīšanas laiku un samazina auduma atkritumus, vienlaikus garantējot reproducējamus rezultātus visos ražošanas ciklos.
Iedarbības laika apgūšana: precīzas sacietēšanas un izturības nodrošināšana
Ekspozīcijas ilgums kontrolē fotopolimēra šķērssaistīšanās blīvumu, tieši ietekmējot mehānisko izturību, izmēru precizitāti un virsmas kvalitāti. Pareiza kalibrēšana novērš gan nepietiekamu, gan pārmērīgu sacietēšanu, kas var apdraudēt detaļas integritāti.
Ekspozīcijas kalibrēšana dažādiem sveķu veidiem
Standarta darvas parasti uz vienu slāni uzklāšanai nepieciešamas 8–15 sekundes atkarībā no pigmentācijas un definīcijas. Būvniecības darvām ar lielāku šķērssaistīšanas biezumu pilnīgai izžūšanai nepieciešams pagarināts ievadīšanas laiks – 12–20 sekundes. Pielāgojamām darvām nepieciešama piesardzīga līdzsvara nodrošināšana — nepietiekama prezentācija rada vājas detaļas, savukārt pārmērīga prezentācija samazina elastību un palielina trauslumu.
Uzlabotas ekspozīcijas metodes
Mainīgas ieviešanas metodes, sveķu printera daļas lokalizācijas vienlaikus. Garākas attēlošanas izmantošana spilgtām zonām garantē pamata precizitāti, savukārt mazāka attēlošana smalkām zonām paredz pārcietēšanu un detaļu zudumu. Šī pieeja īpaši dod labumu sarežģītām ģeometrijām ar mainīgiem sienu biezumiem, kas ir izplatīts automašīnu un aviācijas komponentos.
Temperatūras kompensētas ievades izmaiņas ņem vērā regulāras svārstības un vides izmaiņas. 5–10% ievades pieauguma realizēšana vēsākos mēnešos nodrošina vienmērīgu sacietēšanas kvalitāti visu gadu. Mehāniskās ražotnes ar klimata kontroli var stingrāk uzturēt noformējuma pretestību, uzlabojot partiju konsistenci.
Papildu kritiski svarīgi Sveķu printeris Iestatījumi drukas kvalitātes maksimizēšanai
Papildus pamata slāņu un ekspozīcijas parametriem vairāki papildu iestatījumi būtiski ietekmē ražošanas rezultātus un darbības efektivitāti.
Drukas ātrums un kustības vadība
Drukas ātrums ietekmē slāņa konsistenci un mehāniskās īpašības. Lēnāks lobīšanas ātrums samazina trauslu virsmu stiepšanos, vienlaikus garantējot pilnīgu slāņa atdalīšanu. Plaša diapazona drukāšanai pakāpenisku ātruma profilu — lēnāku sākuma ātrumu, kas pakāpeniski palielinās — īstenošana novērš drukas kļūmes, vienlaikus optimizējot cikla laikus.
Platformas optimizācija
Pareiza konstrukcijas plāksnes izlīdzināšana garantē stabilu pirmā slāņa piestiprināšanu visā drukas zonā. Progresīvās sistēmas ar vairāku punktu izlīdzināšanu nodrošina izcilu konsekvenci plaša spektra lietojumprogrammām. Standarta kalibrēšanas plāni novērš lēnu drukas plūsmām, kas var pasliktināt drukas kvalitāti ilgākā ražošanas ciklā.
Vides kontroles sistēmas
Temperatūras stabilitāte ±2°C robežās novērš gumijas biezuma svārstības, kas ietekmē plūsmas īpašības un sacietēšanas uzvedību. Mitruma kontrole zem 60% novērš mitruma uzkrāšanos, kas var ietekmēt fotopolimēru ķīmiju. Ražošanas biroji, kas ievieš dabiskas krāsas kontroles sistēmas, ziņo par 15–20% drukas defektu samazināšanos un uzlabotu izmēru stabilitāti.
Šīs visaptverošās parametru vadības ierīces ļauj mehāniskajiem klientiem sasniegt uzticamus, atkārtojamus rezultātus, kas ir būtiski apjoma ģenerēšanas un kvalitātes sertifikācijas procesiem.
Praktiska ieviešana: gadījumu izpēte un labākā prakse B2B iepirkumos
Reālā ieviešana parāda, kā optimizēti iestatījumi tieši ietekmē ražošanas efektivitāti un izmaksu kontroli dažādās rūpniecības nozarēs.
Lielapjoma ražošanas gadījuma izpēte
Automašīnu piegādātājs, kas radīja pielāgotus salona komponentus, saskārās ar konsekvences problēmām, izmantojot tradicionālos drukas parametrus. Izmantojot pakāpeniskus slāņu augstumus — 0.05 mm redzamām virsmām un 0.1 mm iekšējām konstrukcijām —, viņi panāca par 40 % ātrāku ģenerēšanu, vienlaikus saglabājot virsmas kvalitātes standartus. Standartizēti prezentācijas profili samazināja iestatīšanas laiku par 60 %, salīdzinot ar dažādiem līmes veidiem.
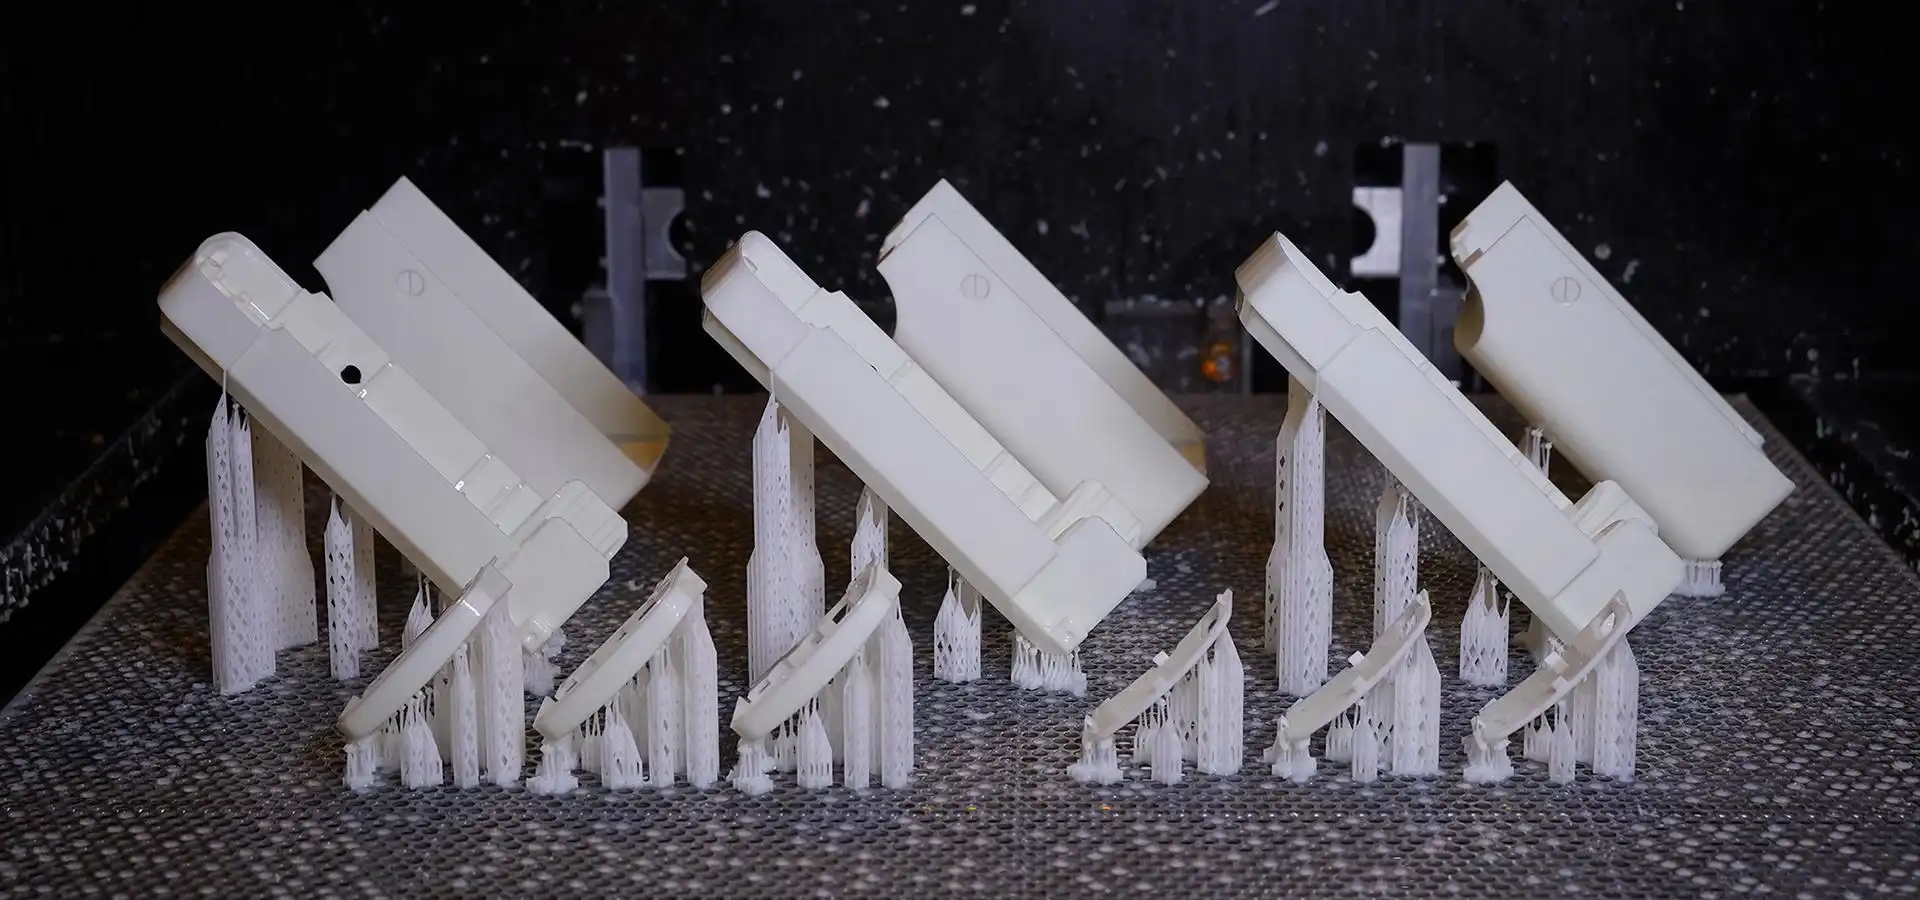
Labākās prakses ieviešanas kontrolsaraksts
Veiksmīga sveķu printera pieejas izmantošana parametru optimizācijā. Šeit ir norādīti galvenie soļi, kas jāievēro ģenerēšanas grupām:
- Materiāla raksturojums: Mūsdienīgu darvas kluču testēšana ar standartizētiem ievada režģiem garantē stabilu sniegumu, izmantojot atšķirīgus detaļu numurus un piegādātājus.
- Iekārtu kalibrēšana: Nedēļu pēc nedēļas konstrukcijas plāksnīšu izlīdzināšana un ikmēneša prezentācijas konsekvences pārbaudes nodrošina ideālus drukas apstākļus.
- Vides novērošana: Nepārtraukta temperatūras un lipīguma reģistrēšana novērš kvalitātes problēmas, ko rada dabiskas svārstības.
- Dokumentācijas konvencijas: Efektīvu parametru kopu ierakstīšana konkrētām lietojumprogrammām nodrošina ātru iestatīšanu un samazina administratora mainīgumu.
Šīs mājas kopumā samazina audumu atkritumus un ražošanas kavējumus, savukārt attīstība parasti nodrošina augstu kvalitāti. Grupas, kas īsteno visaptverošu parametru pārvaldību, ziņo par 25–35 % pieaugumu pirmās kārtas atteikšanās rādītājos.
Magforms: uzlaboti sveķu drukas risinājumi rūpnieciskai izcilībai
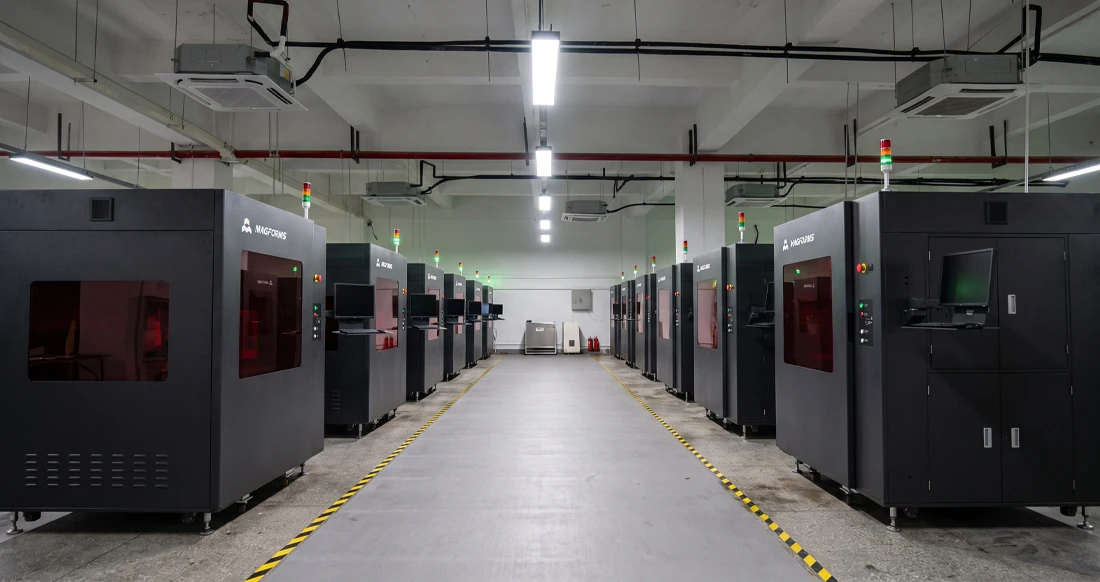
Magforms specializējas augstas precizitātes SLA drukas sistēmu piegādē, kas īpaši izstrādātas prasīgām rūpnieciskām lietojumprogrammām. Mūsu visaptverošā pieeja apvieno progresīvu aparatūras inženieriju ar optimizētām materiālu formulām, lai atrisinātu bieži sastopamas ražošanas problēmas.
Revolucionāra tehnoloģiju integrācija
Mūsu sistēmās ir izmantota maināma punktu izmēra lāzera tehnoloģija, kas nodrošina par 30–50 % ātrāku drukāšanu salīdzinājumā ar tradicionālajām metodēm. Inteliģentā lāzera vadība izmanto 0.5–0.6 mm punktus ātrai iekšējai aizpildīšanai, savukārt 0.18–0.2 mm precīzus punktus detalizētu virsmas elementu iegūšanai. Šī divu punktu pieeja novērš tradicionālo kompromisu starp ātrumu un precizitāti, kas ierobežo daudzas ražošanas vides.
Dziļās mācīšanās algoritmi vēl vairāk uzlabo efektivitāti, optimizējot skenēšanas modeļus reāllaikā, panākot vēl 20% ātruma uzlabojumu. Šie tehnoloģiskie sasniegumi ļauj rūpnieciskajiem klientiem ievērot agresīvus ražošanas grafikus, neapdraudot kvalitātes standartus.
Rūpnieciskās klases uzticamība un precizitāte
Mūsu sistēmas, kas izgatavotas ar vācu Scanlab galvanometriem, AOC lāzeriem un Panasonic servomotoriem, nodrošina nemainīgu veiktspēju sarežģītās ražošanas vidēs. SL800 modelim ir marmora pamatnes konstrukcija, kas sasniedz ±0.1 mm precizitāti detaļām līdz 100 mm, nodrošinot gandrīz rūpnieciskas ražošanas precizitāti kritiski svarīgām lietojumprogrammām.
Mūsu atvērtā pirmkoda dizaina filozofija nodrošina materiālu elastību, atbalstot dažādas fotopolimēru formulas no vairākiem piegādātājiem. Šī saderība samazina ekspluatācijas izmaksas, vienlaikus nodrošinot iepirkumu komandām stratēģiskas piegādes iespējas, ko daudzas patentētas sistēmas nevar piedāvāt.
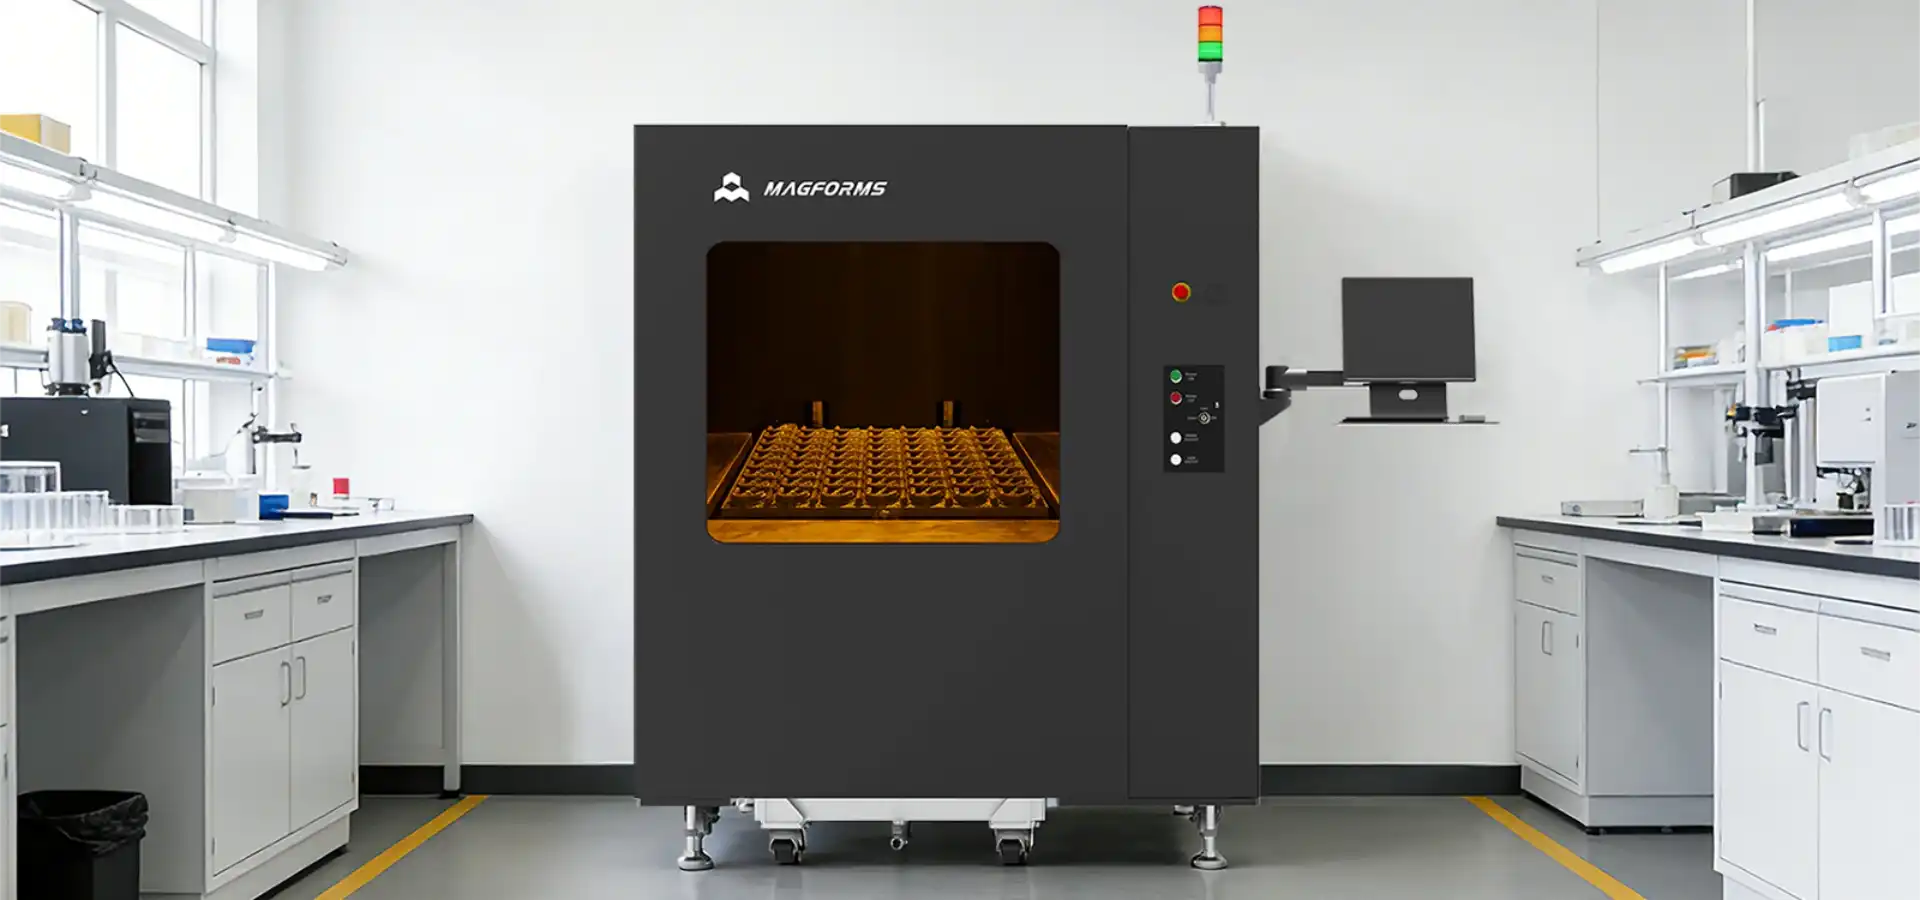
Visaptveroša atbalsta infrastruktūra
Ar 22 patentiem un 30 reģistrētām preču zīmēm, kas atbalsta nepārtrauktas inovācijas, Magforms saglabā tehnoloģisko līderpozīciju rūpnieciskās sveķu drukāšanas jomā. Mūsu globālā klātbūtne aptver desmitiem valstu, apkalpojot vairāk nekā 300 uzņēmumus autobūves, kosmosa, medicīnas un plaša patēriņa elektronikas nozarēs.
Mūsu tehniskā atbalsta komanda nodrošina attālinātas konsultācijas visu diennakti, garantējot atbildi vienas stundas laikā un risinājumus četru stundu laikā. Sarežģītu problēmu gadījumā inženiertehniskais atbalsts uz vietas nodrošina minimālus ražošanas traucējumus. Regulāras apmācību programmas un apkopes norādījumi palīdz komandām optimizēt darbību, vienlaikus maksimāli palielinot iekārtu izmantošanas efektivitāti.
Secinājumi
Lai apgūtu sveķu printera parametrus, ir jāsaprot sarežģītās attiecības starp slāņa augstumu, ekspozīcijas laiku un vides faktoriem. Pareiza optimizācija tieši ietekmē ražošanas efektivitāti, detaļu kvalitāti un ekspluatācijas izmaksas dažādos rūpnieciskos pielietojumos. Sākot ar automobiļu prototipu izstrādi un beidzot ar medicīnas ierīču ražošanu, sistemātiska parametru kontrole nodrošina konsekventus rezultātus, kas atbilst stingriem kvalitātes standartiem. Veiksmīga ieviešana apvieno tehniskās zināšanas ar spēcīgām iekārtu platformām, kas paredzētas prasīgām ražošanas vidēm, radot ilgtspējīgas konkurences priekšrocības, izmantojot pārākas ražošanas iespējas.
FAQ
Kādu slāņa augstumu man vajadzētu izmantot dažādiem lietojumiem?
Automobiļu un plaša patēriņa elektronikas nozarē parasti ir labāk izmantot 0.05–0.1 mm slāņus, līdzsvarojot virsmas kvalitāti ar ražošanas ātrumu. Medicīnas un zobārstniecības lietojumprogrammas, kurām nepieciešama smalka detaļu reproducēšana, vislabāk darbojas ar 0.025–0.075 mm slāņiem. Aviācijas un kosmosa komponentiem, kuriem nepieciešama īpaši precīza atveide, bieži tiek izmantoti 0.025–0.05 mm slāņi, neskatoties uz ilgāku drukāšanas laiku.
Kā noteikt atbilstošu iedarbības laiku jauniem sveķu veidiem?
Sāciet ar ražotāja ieteikumiem un izveidojiet testa matricas, mainot ekspozīciju par 20% soli. Novērtējiet sacietējušo paraugu izmēru precizitāti un mehāniskās īpašības. Pareizi sacietētas detaļas uzrāda pilnīgu detaļu atveidojumu bez trausluma vai izmēru deformācijas. Dokumentējiet veiksmīgus parametrus konsekventai atkārtošanai.
Kādi vides apstākļi optimizē sveķu drukas kvalitāti?
Uzturēt temperatūras stabilitāti 20–25 °C robežās ar svārstībām zem ±2 °C, lai novērstu viskozitātes svārstības. Uzturēt mitrumu zem 60 %, lai novērstu mitruma ietekmi uz fotopolimēru ķīmiju. Stabili apstākļi uzlabo slāņu saķeri un ievērojami samazina drukas kļūmes.
Kā novērst nepastāvīgas drukas kvalitātes problēmas?
Vispirms pārbaudiet drukāšanas plāksnes izlīdzināšanu, jo nelīdzenas virsmas rada saķeres problēmas. Pārbaudiet ekspozīcijas vienmērīgumu visā drukas laukumā, izmantojot kalibrēšanas paraugus. Uzraugiet vides apstākļus, lai noteiktu temperatūras vai mitruma svārstības. Pārskatiet sveķu vecumu un uzglabāšanas apstākļus, jo degradēti materiāli ietekmē sacietēšanas uzvedību.
Sadarbojieties ar Magforms, lai iegūtu augstākās kvalitātes sveķu drukas risinājumus
Magforms piedāvā vismodernākās SLA tehnoloģijas, kas īpaši izstrādātas rūpnieciskiem lietojumiem, kuriem nepieciešama izcila precizitāte un uzticamība. Mūsu integrētā materiālu un iekārtu pieeja novērš saderības problēmas, vienlaikus nodrošinot ievērojamas izmaksu priekšrocības salīdzinājumā ar patentētām sistēmām. Kā vadošais sveķu printeru ražotājs, mēs apvienojam vācu precīzijas komponentus ar inovatīvu lāzertehnoloģiju, lai sasniegtu nozarē vadošos veiktspējas rādītājus. Sazinieties ar mūsu inženieru komandu pa e-pastu info@magforms.com, lai apspriestu savas īpašās prasības un uzzinātu, kā mūsu visaptverošie drukāšanas risinājumi var pārveidot jūsu ražošanas iespējas.
Atsauces
1. "Uzlabota fotopolimēru 3D drukāšana: procesu optimizācija rūpnieciskiem lietojumiem" - Ražošanas zinātnes un inženierijas žurnāls, 145. sējums, 3. nr.
2. "SLA, DLP un LCD tehnoloģiju salīdzinošā analīze precīzās ražošanas jomā" - Additive Manufacturing International, 2023. gada pārskats
3. "Slāņa augstuma optimizācijas stratēģijas liela apjoma sveķu 3D drukāšanai" - Industrial 3D Printing Quarterly, 4. izdevums, 2023. gads
4. "Ekspozīcijas parametru kalibrēšana inženiertehniskajiem fotopolimēriem" - Materials Processing Technology Letters, 78. sējums, 2. nr.
5. "Vides kontroles sistēmas nemainīgai sveķu 3D drukāšanas kvalitātei" — Manufacturing Technology Today, 2023. gada septembra izdevums
6. "Rūpnieciskās sveķu 3D drukāšanas parametru optimizācijas izmaksu un ieguvumu analīze" - Ražošanas inženierekonomikas apskats, 2023. gada 3. ceturkšņa izdevums
Magforms atvieglo projektēšanu un ražošanu.
Populāri emuāri
-
 Nozares atziņasRažošanas industrija
FDM un SLA printeris: kura tehnoloģija ir vispiemērotākā jūsu projektam?
-
 Nozares atziņasRažošanas industrija
5 galvenie rūpniecisko 3D printeru pielietojumi ražošanā mūsdienās
-
 Nozares atziņasRažošanas industrija
Kāpēc stereolitogrāfijas 3D printeri ir nepārspējami mikrofluidisko ierīču prototipu veidošanā?
