Kādas ir biežāk sastopamās problēmas ar 3D drukas iekārtām?
Lai gan 3D drukas iekārtas izmantošana ne vienmēr ir vienkārša, rūpnieciskā aditīvā ražošana joprojām revolucionāri maina uzņēmumu pieeju izstrādei un ražošanai. Bieži sastopamās problēmas ir nevienmērīga drukas kvalitāte locīšanas un slāņu pārvietošanās dēļ, problēmas ar materiālu saderību, kas padara darbības mazāk elastīgas, 3D drukas iekārtas , kas bieži sabojājas mehāniska nodiluma dēļ, un produktivitātes zudums, jo operatori nav pietiekami apmācīti. Vides faktori, piemēram, temperatūras izmaiņas, mitrums un gaisā esošo daļiņu piesārņojums, pasliktina šīs problēmas. Programmatūras kļūdas un slikta materiālu apstrāde arī apgrūtina darbu paveikšanu. Lai pārvarētu šīs problēmas, jums ir jāzina to cēlonis un pēc tam jāievieš mērķtiecīgi risinājumi, kas līdzsvaro tehnisko veiktspēju ar uzņēmuma vajadzībām.
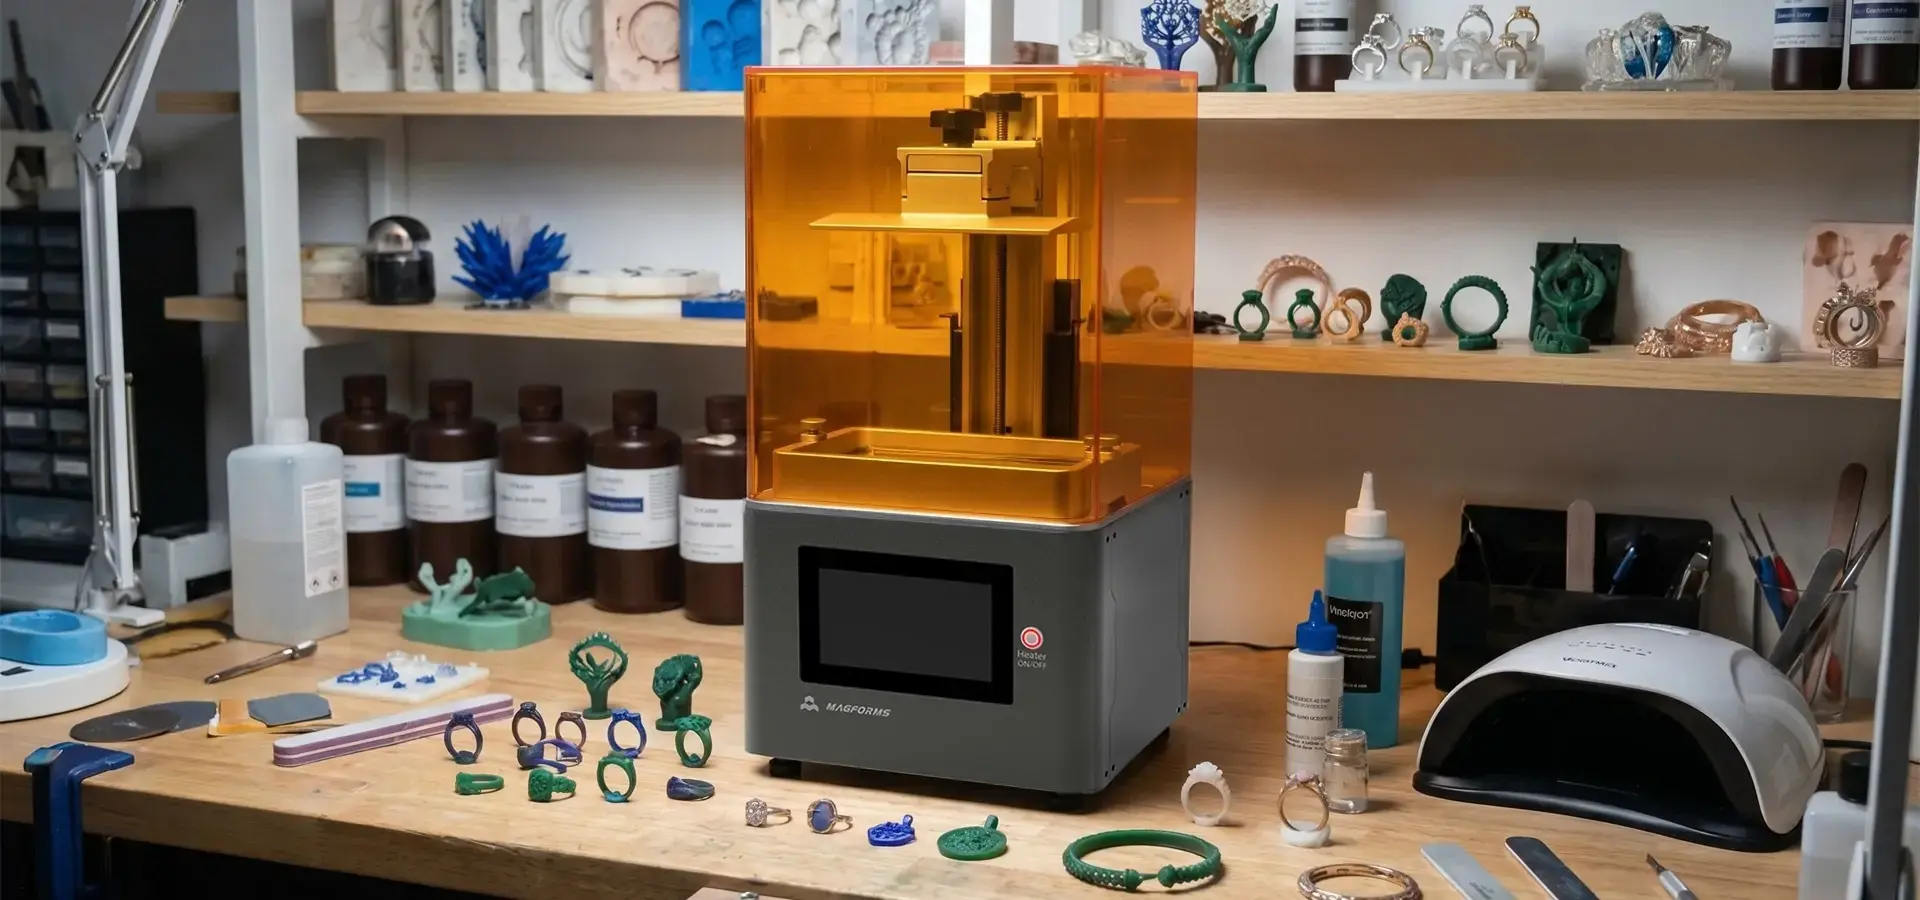
Izpratne par bieži sastopamajām problēmām, ar kurām saskaras 3D drukas iekārtas
Drukas kvalitātes neatbilstības un to pamatcēloņi
Viena no kaitinošākajām problēmām, ar ko saskaras ražotāji un pakalpojumu sniedzēji, ir drukas defekti. Kad detaļas atdziest nevienmērīgi, stūri var atdalīties no platformas un padarīt mērījumus mazāk precīzus. To sauc par deformāciju. Kad mehāniskās detaļas zaudē sinhronizāciju, notiek slāņu nobīde. Tas izraisa izmēru neatbilstību un strukturālas neprecizitātes drukātajās detaļās, kas padara detaļas nelietojamas. Šīs problēmas zaudē resursus, rada ražošanas kavējumus un grauj klientu uzticību. Kustīgo detaļu nodilums bieži vien ir problēmas cēlonis. Laika gaitā vadošās skrūves kļūst vaļīgas, lineārajās sliedēs uzkrājas netīras daļiņas, un siksnas spriegojums pēc kāda laika lietošanas samazinās. Ļoti svarīga ir arī vide. Apkārtējās vides temperatūras izmaiņas ietekmē gan mašīnas rāmja, gan drukāto detaļu termiskās izplešanās ātrumu, un mitrums ietekmē to, cik daudz ūdens uzsūc higroskopiski materiāli, piemēram, neilons. Pat nelielas izmaiņas var izraisīt procesu pārsniegšanu, īpaši, ražojot precīzas detaļas medicīniskai vai lidmašīnu lietošanai.
Materiālu saderības ierobežojumi un izmaksu ietekme
Ir daudz rūpniecisko sistēmu, kas piespiež cilvēkus izmantot privātus materiālus, kas apgrūtina uzņēmējdarbību. Kad 3D drukas iekārtas ir veidotas, izmantojot slēgta pirmkoda fotopolimēru sveķu sistēmas, pircējiem ir jārēķinās ar augstākām materiālu cenām un mazāku izvēli, kas apgrūtina labāko recepšu atrašanu katram pielietojumam. Tā ir liela problēma, ja projektiem ir nepieciešamas noteiktas īpašības, piemēram, automašīnu dzinēju detaļas, kas var izturēt augstu temperatūru, zobu breketes, kas nebojā zobus, vai elektronikas korpusi, kas iztur kritienus. Šīs problēmas vēl vairāk pasliktina fakts, ka trešo pušu materiāli un instrumenti ne vienmēr labi sader kopā. Izmēru kļūdas rodas, ja līmes biezums neatbilst sistēmas kalibrēšanai. Drukas kļūmes biežāk rodas, ja temperatūras profili neatbilst sveķu formulu sastāvam, un nekonsekventa sacietēšanas uzvedība vai pārmērīga viskozitāte var palielināt atteices līmeni un saīsināt plastmasas plēves kalpošanas laiku. Kad uzņēmumi cenšas samazināt izmaksas, atrodot lētākus materiālus, tie bieži vien atklāj, ka ietaupījumi tiek zaudēti lielāka atteices līmeņa un vairāk darba problēmu risināšanā veidā.
Mehāniskās dīkstāves un apkopes slogs
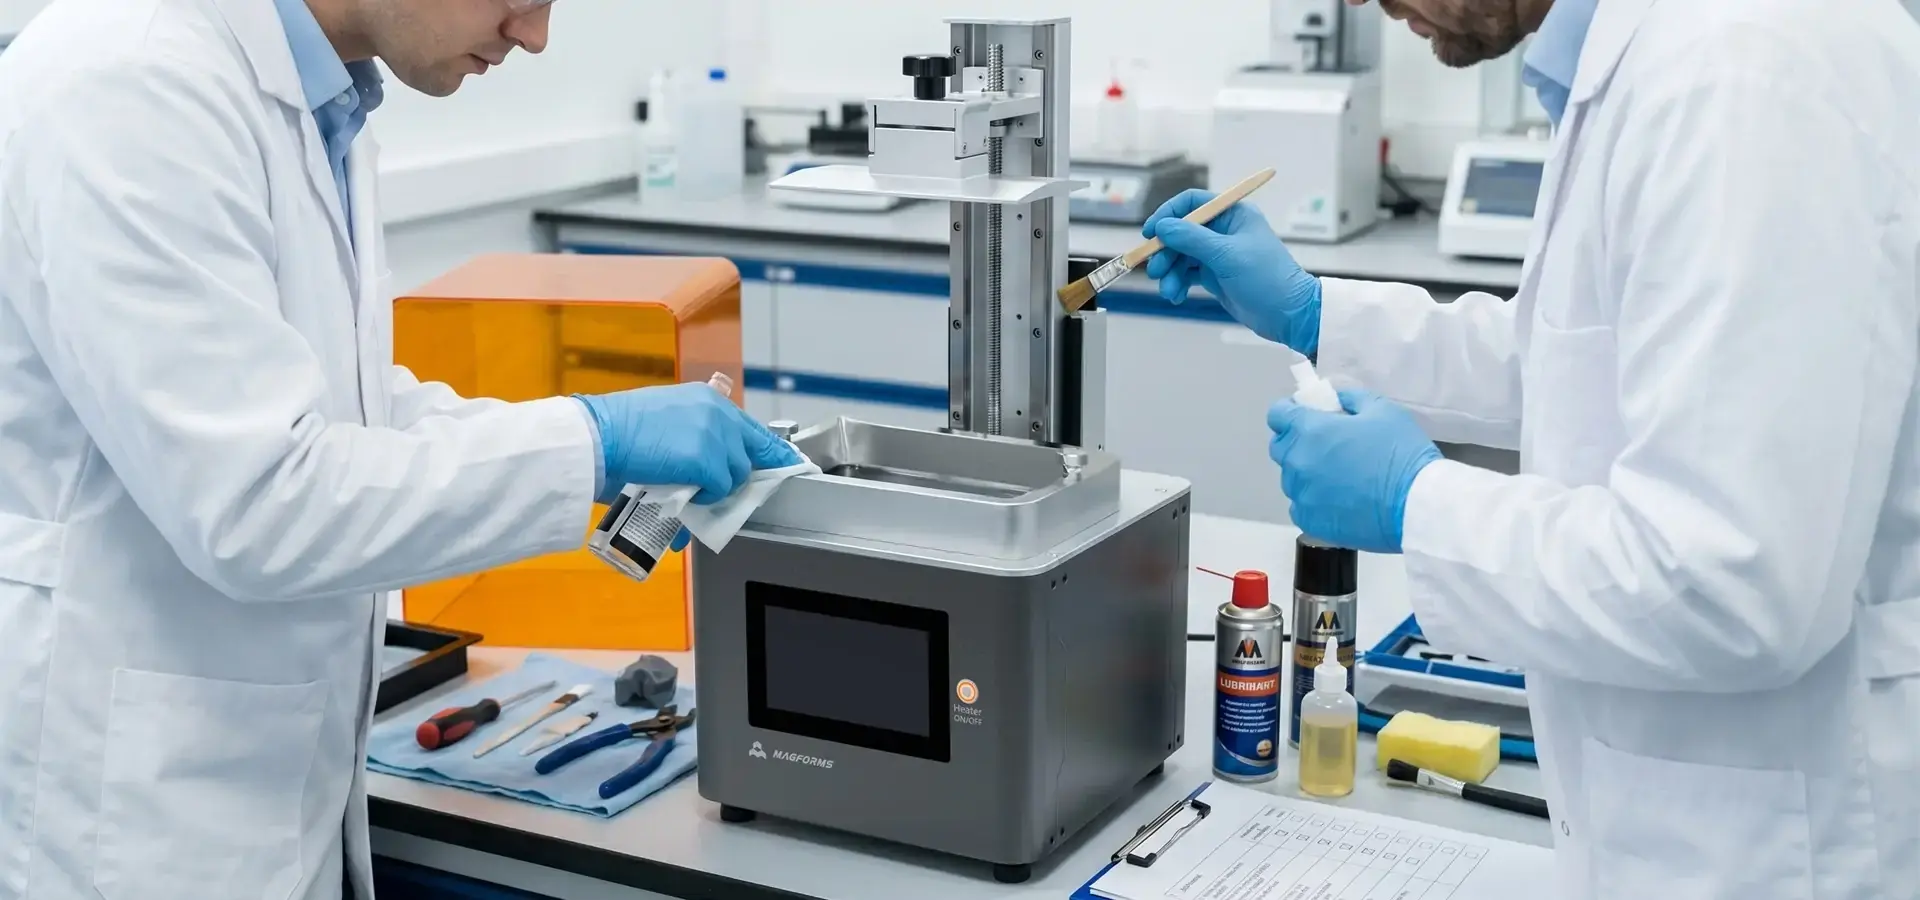
Biežas iekārtu salūšanas aptur ražošanu un palielina kopējās ekspluatācijas izmaksas. Daudzas precīzijas iekārtu daļas laika gaitā var salūzt. Piemēram, kausētās uzklāšanas modelēšanas sistēmām regulāri jātīra un jānomaina sprauslas un karstie gali; sveķu printeriem nepieciešama regulāra sveķu tvertņu, LCD ekspozīcijas ekrānu un optiskās gaismas caurlaidības sistēmu apkope, lai uzturētu nemainīgu drukas kvalitāti. Savukārt selektīvām lāzera saķepināšanas iekārtām ir nepieciešama pulvera apstrādes sistēmu apkope. Uzņēmumiem, kuriem nav specializēta tehniskā personāla, ir grūti ievērot regulārus preventīvās apkopes plānus. Tas noved pie reaktīviem apkopes modeļiem, kas palielina dīkstāves laiku un remonta izmaksas. Situācija pasliktinās, ja pakalpojumu sniedzēji pēc pārdošanas reaģē ilgi, atstājot ražošanas līnijas dīkstāvē, kamēr viņi gaida tehnisko palīdzību.
Darbības neefektivitāte prasmju trūkuma dēļ
Ja darbiniekiem nav atbilstošas apmācības, pat augsto tehnoloģiju aprīkojums nedarbojas tik labi, kā vajadzētu. Lai labi pārzinātu aditīvo ražošanu, jums jāzina, kā novietot atbalsta konstrukcijas, optimizēt veidošanas virzienu, pielāgot parametrus dažādām formām un novērst problēmas. Darbinieki, kas nesaprot šīs idejas, izmanto pārāk daudz atbalsta materiāla, izvēlas sliktus veidošanas leņķus, kas tērē laiku un sveķus, izmanto nepareizus slāņu augstumus, kas palēnina vai sabojā darba kvalitāti, un pieļauj kļūdas, diagnosticējot problēmas, kas izraisa nevajadzīgus servisa izsaukumus. Kad tiek izmantoti rūpnieciskas klases instrumenti, mācīšanās līkne kļūst stāvāka. Uzlabotas funkcijas, piemēram, pelēktoņu ekspozīcijas pārvaldība, augstas izšķirtspējas LCD maskēšana un inteliģenta sildīšanas kontrole, spēja apstrādāt vairākus materiālus un mākslīgā intelekta optimizēti skenēšanas ceļi, piedāvā lielu veiktspējas pieaugumu, taču ekspertiem tie jāizmanto pareizi. Uzņēmumi, kas iegādājas augstas veiktspējas aprīkojumu, bet kuriem nav apmācību programmu, nesaņem atdevi no saviem ieguldījumiem. Tie galu galā izmanto dārgu aprīkojumu ar daļu no tā pilnā potenciāla, kamēr konkurenti uzlabo savu efektivitāti.
Detalizēta galveno elementu analīze 3D drukas mašīna Problēmas
Tehnoloģijām raksturīgi defektu modeļi un risinājumi
Dažādi aditīvo ražošanas procesi var neizdoties dažādos veidos. Vairumā gadījumu kausētās uzklāšanas sistēmām ir problēmas ar elementu savienošanu, nepietiekamu ekstrūziju plānās sienās un ziloņa pēdas formas izliekumu apakšējos slāņos. Uz sveķiem balstītām tehnoloģijām ir tādas problēmas kā daļēji sacietējušas sveķu saķere un virsmas piesārņojums, dobas struktūras ar nepietiekamu drenāžas dizainu un UV pārcietināšana, kas apgrūtina precīzu mērījumu iegūšanu. Pulverveida uzklāšanai ir problēmas ar pulvera sacietēšanu, temperatūras gradienta plaisām un virsmas cietības izmaiņām. Šo problēmu novēršanai ir jāizmanto pareiza tehnoloģija. Kausētās uzklāšanas kvalitāte ir labāka, ja temperatūra tiek precīzi kontrolēta visā karstajā kamerā, retrakcijas iestatījumi tiek noregulēti, lai apturētu sulu, un pirmā slāņa līme ir precīzi noregulēta. Pēccietināšanas standarti, vieda drenāžas caurumu izvietošana un iedarbības laika pārbaude, kas ir saskaņota ar konkrētām receptēm, ir labi sveķu sistēmām. Lai pulverveida procesi darbotos, gaiss ir rūpīgi jāpārvalda, lai slāņa temperatūra paliktu nemainīga un nebūtu skābekļa vai citu gāzu.
Lielformāta drukāšanas sarežģījumi
Veidojumu skaita palielināšana rada jaunas problēmas. Lielākas detaļas, visticamāk, salieksies un plaisās, ja formēšanas laikā netiek pareizi pārvaldīta siltuma pārvaldība, jo tām jātiek galā ar lielāku iekšējo spriegumu. Atbalsta sistēmas noņemšana prasa vairāk darba un var sabojāt gatavās virsmas. Pēcapstrādes posmiem, piemēram, apdarei, žāvēšanai un tīrīšanai, ir nepieciešami īpaši instrumenti, kas var strādāt ar lielākām detaļām. Jaunās tehnoloģijas ir ļāvušas rast mūsdienīgus risinājumus šīm problēmām. P7 Pro 153.36 × 77.76 × 160 mm veidošanas tilpums ir optimizēts augstas precizitātes galda sveķu drukāšanas lietojumprogrammām, piemēram, rotaslietu liešanai, zobu modeļiem, izglītības prototipu veidošanai un detalizētam radošajam darbam. Tā kompaktais, bet ļoti precīzais veidošanas laukums ir labāk piemērots maziem un vidēji detalizētiem komponentiem, kuriem nepieciešama smalka virsmas kvalitāte un izmēru konsekvence. Integrētā viedā gaisa sildīšanas sistēma automātiski uztur iekšējās kameras temperatūru aptuveni 38 °C (100 °F) līmenī, uzlabojot sveķu stabilitāti un samazinot slāņu atdalīšanās problēmas zemas temperatūras darbības laikā. Tas uztur stabilu temperatūru, kas ir svarīgi augstiem panākumu rādītājiem pat sarežģītos apstākļos. Šī iespēja ir īpaši vērtīga rotaslietu prototipu izgatavošanā, zobārstniecības lietojumprogrammās, miniatūru kolekcionējamo priekšmetu un izglītības modelēšanas projektos, kuriem nepieciešama smalka detaļu konsistence un stabila sveķu sacietēšana.
Kalibrēšanas un apkopes labākā prakse
Lai pagarinātu 3D drukas iekārtu kalpošanas laiku un saglabātu to izvades vienmērīgumu, ir nepieciešamas disciplinētas remonta procedūras. Regulāri jāveic kalibrēšanas pārbaudes, lai pārliecinātos, ka drukas platforma ir līdzena, optiskā ekspozīcijas sistēma ir izlīdzināta, temperatūras sensori ir precīzi un kustību sistēma ir precīza. Pateicoties šīm pārbaudēm, nevar notikt lēna nobīde, kas laika gaitā rada lielus kvalitātes zudumus. Šeit ir galvenās apkopes stratēģijas, kas samazina dīkstāves laiku un saglabā veiktspēju: Preventīvu pārbaužu grafiki: Reizi nedēļā veiciet vizuālas pārbaudes, lai noteiktu acīmredzamas nodiluma pazīmes, piemēram, siksnas nodilumu vai duļķainību sveķu tvertnē; katru mēnesi veiciet precīzus mērījumus, lai pārliecinātos, ka ass ir taisnstūrveida un izmēri ir pareizi; un ik pēc trim mēnešiem veiciet padziļinātu apkopi, kas ietver svaigu eļļošanu un elektrisko savienojumu pārbaudi. Pārbaudes datu reģistrēšana ļauj veikt tendenču analīzi, kas var paredzēt, kad komponents sabojāsies, pirms tas rada problēmu.
Vides kontroles pasākumi: uzturiet gaisa temperatūru ražotāja norādītajā diapazonā. Uzturējiet darba temperatūru ražotāja ieteiktajā diapazonā no 18 °C līdz 28 °C (no 64 °F līdz 82 °F), lai nodrošinātu stabilu sveķu viskozitāti un vienmērīgu sacietēšanas uzvedību. Uzstādiet HEPA filtru sistēmas, lai uztvertu gaisā esošās daļiņas, pirms tās nolaižas uz optiskajām detaļām vai materiālu avotiem un tos netīra. Nepārtraukti pārbaudiet apstākļus ar tīklā savienotiem monitoriem, kas informē darbiniekus, kad rodas problēmas un nepieciešama viņu palīdzība. Prognozējošās analītikas integrācija: modernās iekārtas izmanto sensoru tīklus, lai reģistrētu vibrācijas modeļus, temperatūras profilus un veiktspējas rādītājus, ko izmanto prognozējošās apkopes algoritmi. Šīs sistēmas atklāj jaunas problēmas, izmantojot modeļu atpazīšanu — atklājot gultņu degradāciju vibrācijas izmaiņu dēļ, prognozējot sildelementa atteici pretestības nobīdes dēļ un prognozējot optisko nobīdi no drukas kvalitātes tendencēm. Prognozējošās atziņas, kas noved pie proaktīvas komponentu nomaiņas, samazina negaidītu dīkstāvi un maksimāli izmanto remonta budžetus. Šīs pieejas kopā pārveido apkopi no reaktīvās ugunsdzēsības par stratēģisku aktīvu pārvaldību. Organizācijas, kas ievieš visaptverošus protokolus, ziņo par ievērojamiem uzlabojumiem iekārtu pieejamībā, izlaides konsekvencē un ekspluatācijas izmaksu paredzamībā. Investīcijas strukturētās apkopes procedūrās parasti atgūst izmaksas dažu mēnešu laikā, pateicoties samazinātam avārijas remontam un uzlabotai ražošanas caurlaidspējai.
Kā orientēties tehnoloģiskajos un darbības ierobežojumos
Programmatūras integrācija un darbplūsmas optimizācija
Aparatūras veiktspēju bieži ierobežo programmatūras saderība un darbplūsmas integrācija. Kad projektēšanas rīki, griešanas programmatūra un mašīnkods nesadarbojas viens ar otru, tas palēnina projekta progresu. Ģeometriskās kļūdas rodas failu tulkošanas kļūdu, parametru pārsūtīšanas kļūmju, optimizēto iestatījumu atgriešanas uz vispārējiem noklusējuma iestatījumiem un grūti saprotamu saderības brīdinājumu dēļ, ko izraisa versiju atšķirības. Pārbaudītu programmatūras rīku ķēžu iestatīšana atbrīvojas no šīm problēmām, ļaujot datiem vienmērīgi pārvietoties no pirmajiem CAD modeļiem līdz G-koda ģenerēšanas beigām. Darbplūsmas optimizēšana sniedzas tālāk par tikai pārliecināšanos, ka viss darbojas kopā. Uzlabotiem griešanas algoritmiem ir milzīga ietekme uz to, cik labi un efektīvi tiek izgatavotas izdrukas. Piemēram, inteliģenta atbalsta ģenerēšana samazina izmantotā materiāla daudzumu un darbu, kas jāveic pēc tam, adaptīva slāņa augstuma regulēšana līdzsvaro ātrumu ar detaļu saglabāšanu, un ceļa plānošanas optimizācija samazina laikietilpīgās pārvietošanās. Sistēmas ar atvērtu dizainu un pielāgotu moduļu mijiedarbību ļauj mainīt procesus, lai tie atbilstu katras lietojumprogrammas vajadzībām, nevis uzspiest uzdevumus, lai tie ietilptu stingros modeļos.
Apmācības programmas un zināšanu attīstība
Lai novērstu prasmju trūkumu, ir nepieciešamas organizētas apmācību programmas. Pilnīgām apmācību programmām jāietver pamata aditīvās ražošanas idejas, tehnoloģijas lietošanas soļi, iekārtām pielāgoti aprūpes plāni, bieži sastopamu problēmu novēršanas veidi un progresīvas metodes, lai uzlabotu darbību. Praktiska prakse vadībā uzlabo prasmes ātrāk nekā tikai instrukciju lasīšana, un tā palīdz operatoriem attīstīt savu intuīciju mainīt parametrus un noskaidrot, kāda ir problēma. Ražotāji, kas piedāvā spēcīgu ekspertu palīdzību, paātrina mācīšanās līknes. Piekļuve lietojumprogrammu inženieriem, kuri pārzina jūsu uzņēmuma vajadzības, ir ļoti noderīga, strādājot pie sarežģītiem projektiem. Mainoties tehnoloģijām, apmācības materiāli, piemēram, tiešsaistes nodarbības, tehniskie paziņojumi un lietotāju grupas, palīdz cilvēkiem uzturēt savas prasmes aktuālas. Kad uzņēmumi izlemj, ko pirkt, tiem jāaplūko gan aprīkojuma specifikācijas, gan piegādātāja atbalsta iespējas. Tas ir tāpēc, ka ātrai ekspertu palīdzībai ir tieša ietekme uz ražošanas panākumiem.
Drošības un atbilstības apsvērumi
Rūpnieciskās aditīvās ražošanas vidē pastāv drošības riski, kas rūpīgi jāpārvalda. Gaismjutīgas ķīmiskas vielas sveķu sistēmās kairina ādu un padara plaušas jutīgākas. Tas nozīmē, ka ir nepieciešama atbilstoša ventilācija, individuālie drošības līdzekļi un reaģēšanas pasākumi noplūdes gadījumā. Termoplastu apstrāde augstā temperatūrā rada toksiskas organiskas ķīmiskas vielas, kas ir jāattīra un jāpārbauda gaisa kvalitāte. Lāzera sistēmām ir nepieciešami savienoti konteineri un drošības apmācība, jo tās var kaitēt acīm ar tiešiem vai atstarotiem stariem. Dažādās vietās un noteikumu veidos ir atšķirīgi noteikumi to ievērošanai. Medicīnisko ierīču ražošanā jāievēro FDA kvalitātes sistēmas noteikumi un ISO 13485 medicīnas ierīču kvalitātes vadība. Aviācijas un kosmosa detaļām jāatbilst AS9100 standartiem, un materiāliem, ko izmanto pārtikas saskarē, jābūt apstiprinātiem saskaņā ar FDA pārtikas sastāvdaļu noteikumiem. Atbilstība IATF 16949 standartam kļūst arvien svarīgāka automobiļu lietošanai. Izvēloties 3D drukas iekārtu , jums jādomā par to, kāda veida pierādījumi ir nepieciešami, cik daudz dokumentu ir nepieciešams un kādas procesa kontroles funkcijas ir nepieciešamas, lai palīdzētu ar normatīvajiem ziņojumiem un audita takām.
Salīdzinājumi un lēmumu pieņemšanas apsvērumi 3D drukāšanas izaicinājumu pārvarēšanai
Aditīvā ražošana salīdzinājumā ar tradicionālajām metodēm
Izvēloties, ko pirkt, ir lietderīgi salīdzināt aditīvās metodes ar citām iespējām, piemēram, CNC griešanu vai iesmidzināšanas formēšanu. Runājot par fizisko sarežģītību, aditīvā ražošana ir lieliska. Tā var izveidot sarežģītus iekšējos kanālus, organiskas formas un kombinētas struktūras, kurām būtu nepieciešamas daudzas izgatavotas detaļas. Izgatavošanas laiki tiek ievērojami samazināti — detaļas tiek izgatavotas stundās, nevis nedēļās, kas nepieciešamas instrumentu izgatavošanai. Tā kā aditīvās metodes izmanto tikai to, kas nepieciešams detaļas izgatavošanai, tās ir efektīvākas ar materiāliem, jo tām nav jāizgriež lielapjoma krājumi. Dažās situācijās tradicionālās metodes joprojām ir labākas. Izmantojot CNC griešanu, var iegūt stingrākas pielaides galvenajiem mērījumiem, labāku apdari uz noderīgajām virsmām un detaļas ar pilnībā izotropiskām mehāniskām īpašībām. Kad instrumentu cenas ir apmaksātas, iesmidzināšanas liešanai ir vislabākā vienības ekonomika liela apjoma ražošanai. Labākā izvēle ir atkarīga no pielietojuma vajadzībām. Piemēram, aditīvās metodes vislabāk darbojas neliela apjoma pielāgošanai, savukārt standarta metodes labāk darbojas vienkāršu formu masveida ražošanai.
Iekārtu izvēles kritēriji un tirgus iespējas
Lai izvēlētos pareizo 3D drukas iekārtu , tās iespējas ir jāpielāgo lietojumprogrammas vajadzībām. Lielākais detaļas izmērs ir balstīts uz drukas apjomu. Kompaktās galda virsmas iekārtas vislabāk piemērotas mazām detaļām, savukārt rūpnieciskās sistēmas var apstrādāt lielus sekcijas. Materiālu piemērotība nosaka, kuras lietojumprogrammas var izmantot. Atvērto materiālu platformas nodrošina lielāku dizaina brīvību, savukārt slēgtās sistēmas nodrošina pārbaudītu veiktspēju. Pielaides prasībām ir jāatbilst precizitātes prasībām. Piemēram, medicīnas un precīzās inženierijas lietojumprogrammās bieži vien ir nepieciešamas ļoti konsekventas izmēru pielaides un precīza elementu reproducēšana, savukārt arhitektūras modeļi var apstrādāt mazāk stingras pielaides. Šeit ir kritiski faktori, kas nosaka iekārtu izvēli rūpnieciskiem lietojumiem: Ražošanas apjoms un caurlaidspēja: pārliecinieties, vai iekārtas jauda atbilst veicamā darba apjomam, ņemot vērā gan katras detaļas izmēru, gan partijas vajadzības. P7 Pro kompaktais augstas precizitātes ražošanas apjoms ir optimizēts detalizētai mazu partiju ražošanai, ļaujot lietotājiem vienlaikus drukāt vairākas mazas detaļas, vienlaikus saglabājot labu virsmas kvalitāti. Šī funkcija samazina katras detaļas izmaksas, maksimāli izmantojot iekārtas produktivitāti, nevis atstājot ražošanas telpas daļēji tukšas.
Termiskās pārvaldības sistēmas: Lai nodrošinātu stabilus izmērus un nemainīgu veiksmes līmeni, ir svarīgi, lai drukāšanas kameras vide visā tās garumā paliktu nemainīga. Inteliģentas kameras sildīšanas sistēmas palīdz stabilizēt iekšējo temperatūru, samazinot sveķu viskozitātes svārstības un uzlabojot drukas konsekvenci. Tas ir īpaši svarīgi, strādājot ar inženiertehniskiem materiāliem, kuriem ir mazi apstrādes logi. Šī funkcija ir īpaši noderīga, strādājot vietās, kur nav perfektas temperatūras kontroles. Darbības pieejamības funkcijas: Saskarnes, kuras ir viegli lietojamas, palīdz operatoriem ātrāk kļūt prasmīgākiem un pieļaut mazāk kļūdu. Sistēmas, kas ļauj mainīt parametrus tieši pašā ierīcē, atvieglo darbu nekā sistēmas, kurām nepieciešama datorprogrammatūra katrai iestatījumu maiņai. Iebūvēta atmiņa drukāšanai, kad nav izveidots savienojums ar internetu, atbrīvo datorus citiem darbiem, vienlaikus turpinot ražošanu. Skārienekrāna parametru regulēšana un bezsaistes drukāšanas atbalsts uzlabo darbplūsmas elastību un operatora ērtības.
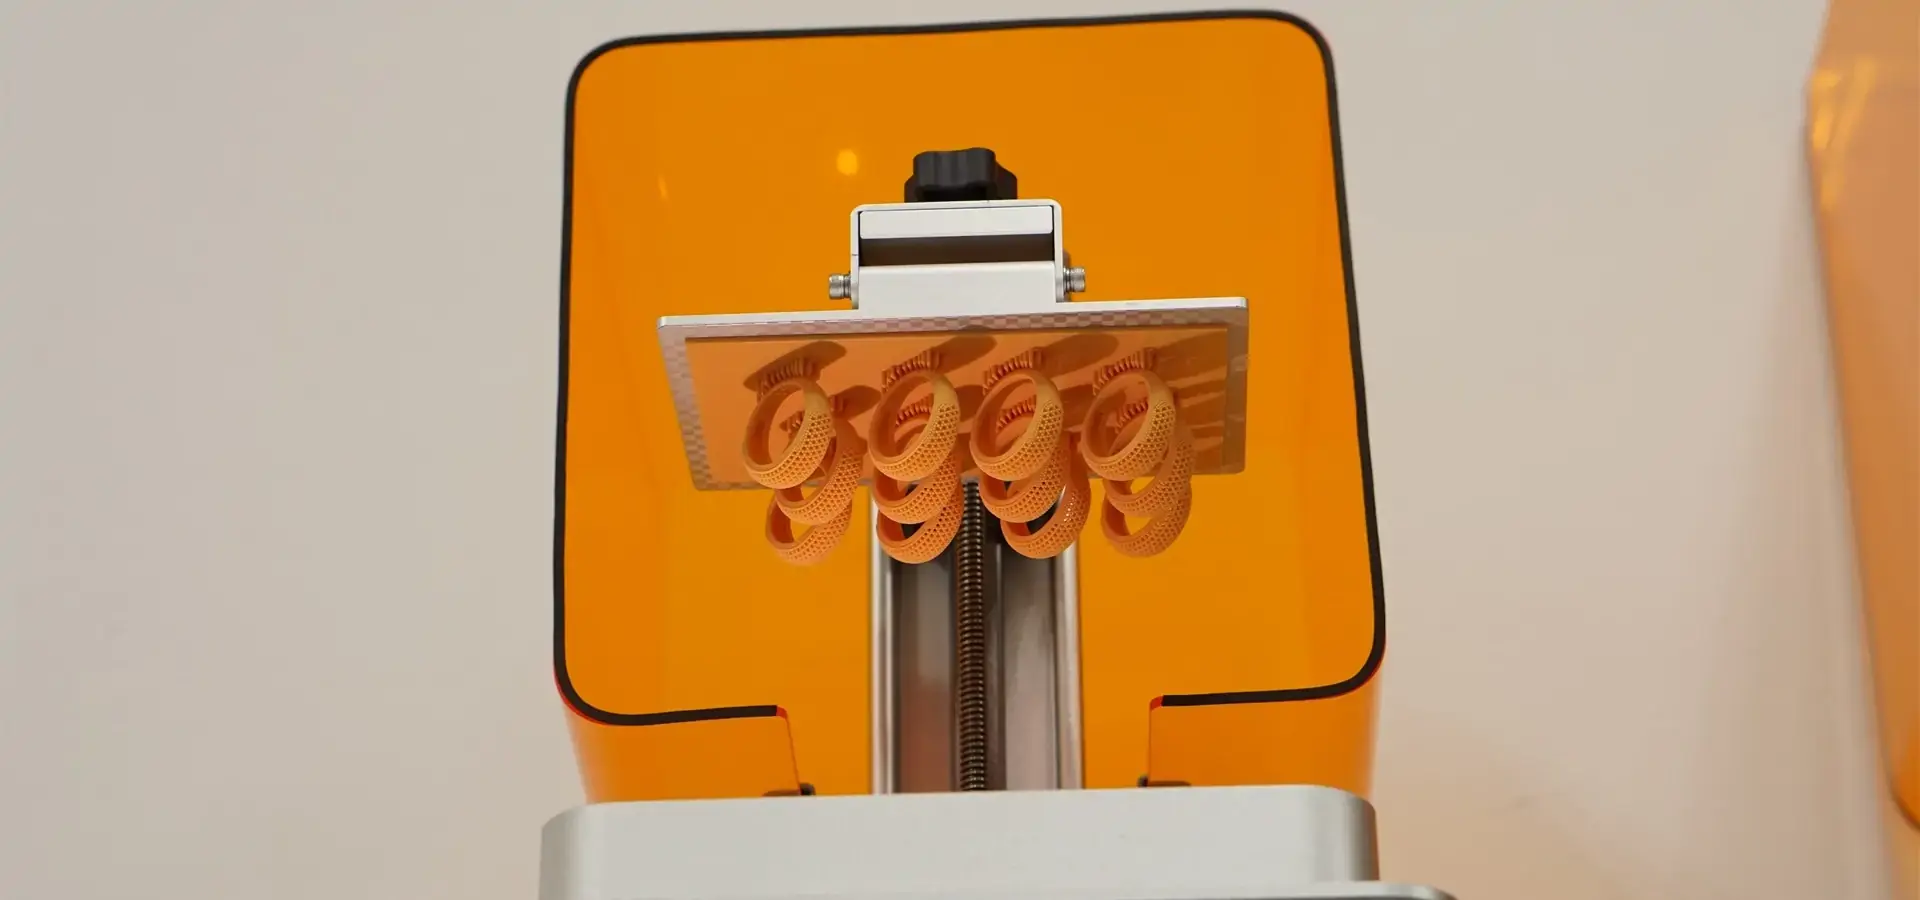
Labākā prakse un padomi izplatītāko 3D drukāšanas problēmu mazināšanai
Proaktīvas apkopes protokoli
Ir efektīvāk novērst problēmas, nekā tās novērst, kad tās rodas. Strukturēti remonta plāni, kas pielāgoti lietošanas līmenim, palielina 3D drukas iekārtu kalpošanas laiku un saglabā produkcijas kvalitāti. Katru dienu jātīra drukas platforma, jāfiltrē sveķi vai jāpārbauda kvēldiega ceļš un jāmeklē skaidras nodiluma pazīmes. Iknedēļas uzdevumu ietvaros optiskās detaļas vai adatu sistēmas ir jātīra rūpīgāk, jāpārbauda rezerves daļas un jāpārbauda drukas žurnāli, lai redzētu, vai ir kādas kvalitātes tendences. Katru mēnesi apkope pārbauda izmēru precizitāti, ieeļļo kustīgās daļas un instalē programmatūras izmaiņas, kas uzlabo iekārtas darbību. Dokumentācija pārveido apkopi no atbilstības kontrolsarakstam par stratēģisku aktīvu pārvaldību, kad tā tiek dokumentēta. Sekojot līdzi pārbaužu rezultātiem, jaunu detaļu uzstādīšanas laikiem un veiktspējas rādītājiem, varat izmantot tendenču analīzi, lai pamanītu problēmas, pirms tās kļūst par problēmu. Digitālās apkopes pārvaldības sistēmas apstrādā grafikus, seko līdzi papildu detaļām un piederumiem un nosūta brīdinājumus, kad tuvojas laiki. Tas nodrošina, ka viss ir vienāds, pat vietās ar vairākām maiņām vai izkliedētām vietām.
Materiālu iegādes un uzglabāšanas standarti
Materiāla kvalitātei ir liela ietekme uz to, cik labi tas tiek drukāts un kā tas darbojas mehāniski. Iegādājoties materiālus no uzticamiem avotiem, tiek garantēta vienota recepte, kas atbilst publicētajām specifikācijām. No otras puses, lētiem materiāliem bieži vien ir atšķirības starp partijām, kas noved pie neizskaidrojamiem defektiem. Gan kvalitātes kontroli, gan atbilstību tiesību aktiem var nodrošināt ar sertifikācijas dokumentiem, kas apstiprina materiālu sastāvu, mehānisko testu rezultātus un drošības datu lapas. Pareizi uzglabājot, to funkcionālās īpašības tiek saglabātas. Higroskopiskie pavedieni absorbē ūdeni no gaisa, kas izraisa ekstrūzijas burbuļošanu un vājina slāņu saites. Ar desikantu noslēgti korpusi uztur vidi sausu. Gaismjutīga plastmasa sadalās spēcīgā apgaismojumā un augstā vai zemā temperatūrā. Tomēr reaģējošas vielas saglabā stabilitāti caurspīdīgās pudelēs, kas tiek glabātas telpās ar kontrolētu klimatu. Pulverveida materiāli jāuzglabā tīri un sausi, un ar tiem jāapietas uzmanīgi, lai daļiņas paliktu pareizajā vietā.
Procesu kontrole un vides regulēšana
Ja ārējie faktori paliek nemainīgi, tiek novērsti lieli variāciju avoti. Temperatūras stabilitāte aptur izmēru izmaiņas, ko izraisa atšķirības termiskajā izplešanās, un uztur materiāla darba īpašības specifikāciju diapazonā. Mitruma kontrole nodrošina ūdens jutīgu materiālu drošību un novērš kondensāciju uz aukstām virsmām. Daļiņu filtrs neļauj putekļiem nokļūt vizuālajās sistēmās vai pielipt pie darba virsmām, kur tie var tās sabojāt. Augstas efektivitātes gaisa filtru sistēmas aizsargā gan vidi, gan cilvēkus, kas tajās strādā. Aktivētās ogles filtri likvidē gaistošos organiskos savienojumus, un HEPA filtri atbrīvojas no daļiņām. Tas aizsargā gan izdruku kvalitāti, gan darbinieku veselību.
Ražotāju atbalsta resursu izmantošana
Iekārtu ražotāji piedāvā noderīgus rīkus, kas sniedzas tālāk par aparatūru. Tehniskā dokumentācija, piemēram, detalizētas lietošanas instrukcijas, remonta rokasgrāmatas un problēmu risināšanas blokshēmas, ļauj cilvēkiem risināt problēmas uzņēmumā. Operatoru prasmes tiek plānoti veidotas, izmantojot apmācību programmas, kas aptver visu, sākot no pamata darbības līdz pat sarežģītiem uzlabojumiem. Lietojumprogrammu inženierijas atbalsts palīdz sarežģītos projektos, kuriem nepieciešama palīdzība konkrētu parametru izstrādē vai materiālu izvēlē. Kopienas rīki papildina to, ko piedāvā ražotāji. Lietotāju grupās operatori ar lielu pieredzi dalās pieredzē par to, kā risināt bieži sastopamas problēmas, ar citiem operatoriem. Izpratni par aditīvās ražošanas koncepcijām uzlabo trešo pušu apmācības materiāli, piemēram, video nodarbības, tehniskie dokumenti un tiešsaistes nodarbības. Nozares sanāksmes un nodarbības atvieglo tikšanos ar citiem ekspertiem un jaunu metožu apguvi. Kad uzņēmumi izmanto šos rīkus, tie veido spēcīgākas prasmes, kas dod tiem konkurences priekšrocības, atvieglojot procesu kontroli un ātrāku problēmu risināšanu.
Secinājumi
Lai 3D drukas iekārta veiksmīgi darbotos , ir nepieciešams izprast tādas grūtības kā nepastāvīga drukas kvalitāte, materiālu piemērotības ierobežojumi, apkopes vajadzības un lietotāja prasmju attīstība. Lai pārvarētu šīs problēmas, ir jāizmanto visaptveroša pieeja, kas ietver pareizo instrumentu izvēli, organizētu remonta rutīnu ievērošanu, apkārtējās vides kontroli un ieguldījumus pastāvīgā apmācībā. Mūsdienu aditīvās ražošanas darbplūsmas uzlabo uzticamību, apvienojot validētus materiālu profilus, kalibrētas aparatūras sistēmas un kontrolētus vides apstākļus. Uzņēmumi sasniedz labākus ilgtermiņa rezultātus, ja iekārtas iespējas ir saskaņotas ar faktiskajām ražošanas prasībām, operatora zināšanām un apkopes jaudu. Rūpīga kopējo īpašumtiesību izmaksu, tostarp materiālu izmaksu, enerģijas patēriņa un pakalpojumu kvalitātes, apsvēršana palīdz cilvēkiem pieņemt pārdomātus pirkšanas lēmumus, kas līdzsvaro sākotnējo ieguldījumu ar ilgtermiņa uzticamību un veiktspēju.
FAQ
Kas izraisa lielāko daļu rūpniecisko 3D drukas iekārtu kļūmju?
Viens no galvenajiem iemesliem, kāpēc lietas salūzt, ir mehānisks nodilums. Tas jo īpaši attiecas uz kustību sistēmām, kur vadošās skrūves kļūst vaļīgas un lineārās sliedes kļūst netīras. Vides izmaiņas, piemēram, temperatūras un mitruma izmaiņas, rada problēmas ar mērījumu konsekvenci un materiālu apstrādi. Problēmas saasina programmatūras kļūdas, nepareizi izmantoti materiāli un sliktas apkopes procedūras. Lai novērstu šīs problēmas, ir jāveic regulāra profilaktiskā apkope, jāveic pasākumi vides kontrolei un jāpārliecinās, ka jūsu darbības procesi ir pareizi un rada pēc iespējas mazākas svārstības.
Kā organizācijas var pagarināt iekārtu kalpošanas laiku ar ierobežotu tehnisko personālu?
Vislabāk darbojas strukturēta regulāra apkope, kas ir pielāgota pieejamajiem resursiem. Prioritāti piešķiriet svarīgiem tīrīšanas un pārbaudes soļiem, kas novērš kļūmju izplatīšanos, pierakstiet rutīnas, lai visi darbinieki tās varētu precīzi ievērot, un veidojiet attiecības ar ātrajiem pakalpojumu sniedzējiem lielu remontdarbu veikšanai. Ieguldot līdzekļus operatoru apmācībā, viņi uzlabo remonta prasmes, kas samazina izsaukumu skaitu. Operatori var paši novērst bieži sastopamas problēmas, izmantojot modernas tehnoloģijas ar viegli lietojamām saskarnēm un pilnām testēšanas iespējām.
Vai atjaunotas iekārtas ir uzticamas profesionālām ražošanas vidēm?
Atjaunots aprīkojums var būt laba izvēle, ja tas tiek iegādāts no cienījamiem pārdevējiem, kuri piedāvā rūpīgu atjaunošanu un svarīgas garantijas. Pārbaudiet atjaunošanas apjomu — pilnīgs remonts, kurā tiek nomainītas nolietotās detaļas un atjaunināta programmatūra, ir vērtīgāks nekā virspusēja tīrīšana. Padomājiet par to, cik svarīgs ir pielietojums — pilotražošana un pētniecības darbs var tikt galā ar lielāku risku nekā ražošanas līnijas, kas nepieciešamas misijām. Lai noteiktu patieso vērtību, salīdziniet kopējās izmaksas, kurās jāiekļauj paredzamās uzturēšanas izmaksas, ar jaunu 3D drukas iekārtu cenu.
Sadarbojieties ar Magforms, lai iegūtu uzticamus aditīvās ražošanas risinājumus
Lai pārvarētu problēmas, kas rodas rūpnieciskās 3D drukāšanas procesā, ir nepieciešams vairāk nekā tikai spēcīgs aprīkojums. Jums ir nepieciešami kombinēti risinājumi, kuros tiek izmantoti labākie materiāli, pārbaudīti instrumenti un ātra klientu apkalpošana. Pateicoties daudzu gadu pieredzei šajā jomā un rūpīgai tehnoloģiju attīstībai, Magforms piedāvā tieši šo kombināciju. Daudzām darbībām ir problēmas ar materiālu un iekārtu nepareizu darbību kopā. Mūsu kombinētā metode novērš šīs problēmas, nodrošinot, ka mērījumi vienmēr ir pareizi un 3D drukas iekārtas darbojas droši visos ražošanas posmos. P13 Pro parāda, cik ļoti mēs esam apņēmušies risināt reālas darbības problēmas. Tam ir ārkārtīgi liels drukāšanas apjoms, divkārša sildīšanas sistēma, kas uztur nemainīgu temperatūru, un viedas darbības funkcijas, piemēram, tieša parametru iestatīšana un iespēja drukāt bezsaistē. Šīs funkcijas nodrošina rūpnieciskai lietošanai nepieciešamo stabilitāti un efektivitāti. Magforms apvieno tehnoloģiju inovācijas ar reālās pasaules ražošanas zināšanām. Tam ir 22 patenti, un tas sadarbojas ar vairāk nekā 300 uzņēmumiem visā pasaulē. Ja jūs vadāt 3D drukas pakalpojumu centru, automašīnu izstrādes iestādi, zobārstniecības laboratoriju vai lidmašīnu detaļu piegādātāju, Magforms piedāvā materiālus, instrumentus un ekspertu atbalstu, kas nepieciešams jūsu uzņēmumam. Sazinieties ar mūsu komandu, rakstot uz info@magforms.com , lai pārrunātu savas unikālās pielietojuma vajadzības ar ekspertiem, kuri iepriekš ir strādājuši jūsu jomā un izprot jūsu problēmas. Pieprasiet tikšanos, lai uzzinātu, kā Magforms kombinētie risinājumi var palīdzēt jums izgatavot vairāk lietu, ietaupīt naudu un nodrošināt nemainīgu produkcijas kvalitāti. Sazinieties ar uzticamu 3D drukas iekārtu ražotāju, kas ir apņēmies nodrošināt jūsu rūpnieciskos panākumus.
Atsauces
1. Gibsons, I., Rozens, D. un Stakers, B. (2021). "Aditīvās ražošanas tehnoloģijas: 3D drukāšana, ātrā prototipēšana un tiešā digitālā ražošana", trešais izdevums, Springer.
2. Diegel, O., Nordin, A. un Motte, D. (2019). "Praktiska rokasgrāmata aditīvās ražošanas projektēšanā", Springer sērija žurnālā "Advanced Manufacturing".
3. Gebhardt, A. (2019). "Aditīvā ražošana: 3D drukāšana prototipu veidošanai un ražošanai", Hanser Publications.
4. ISO/ASTM 52900:2021. "Aditīvā ražošana — vispārīgie principi — pamati un terminoloģija", Starptautiskā standartizācijas organizācija.
5. Pham, DT un Gault, RS (2018). "Ātrās prototipēšanas tehnoloģiju salīdzinājums", International Journal of Machine Tools and Manufacturing, 38. sējums, 10.–11. numurs.
6. Volerss, T. un Kempbels, I. (2022). "Volersa ziņojums 2022: 3D drukāšanas un aditīvās ražošanas nozares globālais stāvoklis," Wohlers Associates.
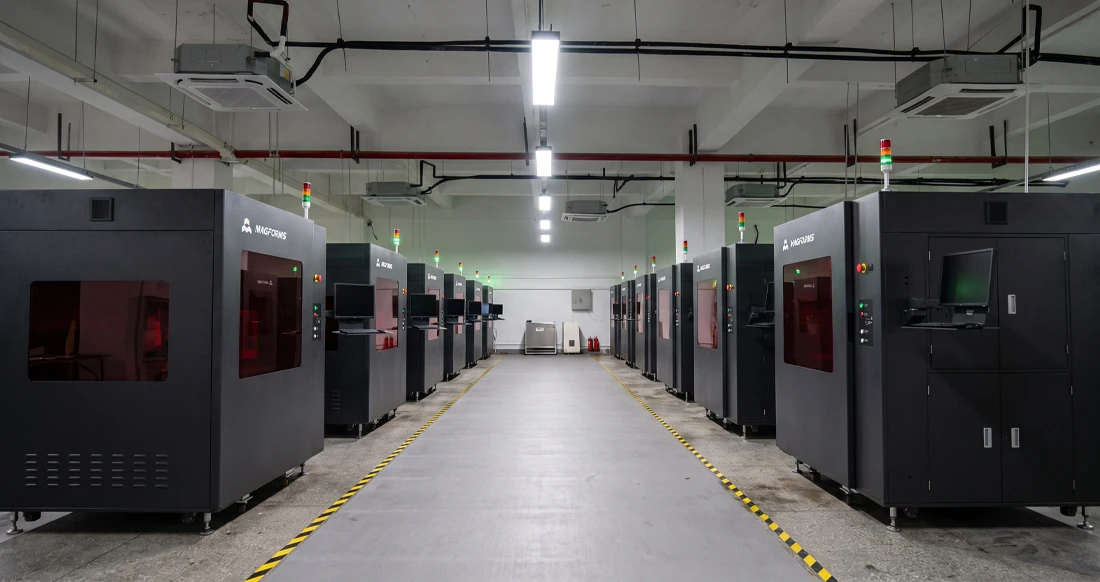
Magforms atvieglo projektēšanu un ražošanu.
Populāri emuāri
-
 Nozares atziņasRažošanas industrija
FDM un SLA printeris: kura tehnoloģija ir vispiemērotākā jūsu projektam?
-
 Nozares atziņasRažošanas industrija
5 galvenie rūpniecisko 3D printeru pielietojumi ražošanā mūsdienās
-
 Nozares atziņasRažošanas industrija
Kāpēc stereolitogrāfijas 3D printeri ir nepārspējami mikrofluidisko ierīču prototipu veidošanā?
