Демистифицирање на поставките за печатач со смола: висина на слој, време на експозиција и друго
Технологијата на печатачи со смола го револуционизираше производството низ сите индустрии, од автомобилско прототипирање до производство на медицински уреди. Разбирањето на критичните поставки како што се висината на слојот, времето на изложеност и контролите на животната средина директно влијае на квалитетот на печатењето, ефикасноста на производството и трошоците за материјали. За индустриските купувачи и инженерските тимови, совладувањето на овие параметри обезбедува оптимални перформанси, а воедно го максимизира повратот на инвестицијата. Без разлика дали користите LCD, DLP или SLA системи, соодветната калибрација ги трансформира сложените технички спецификации во сигурни производствени решенија што ги исполнуваат строгите стандарди за квалитет.
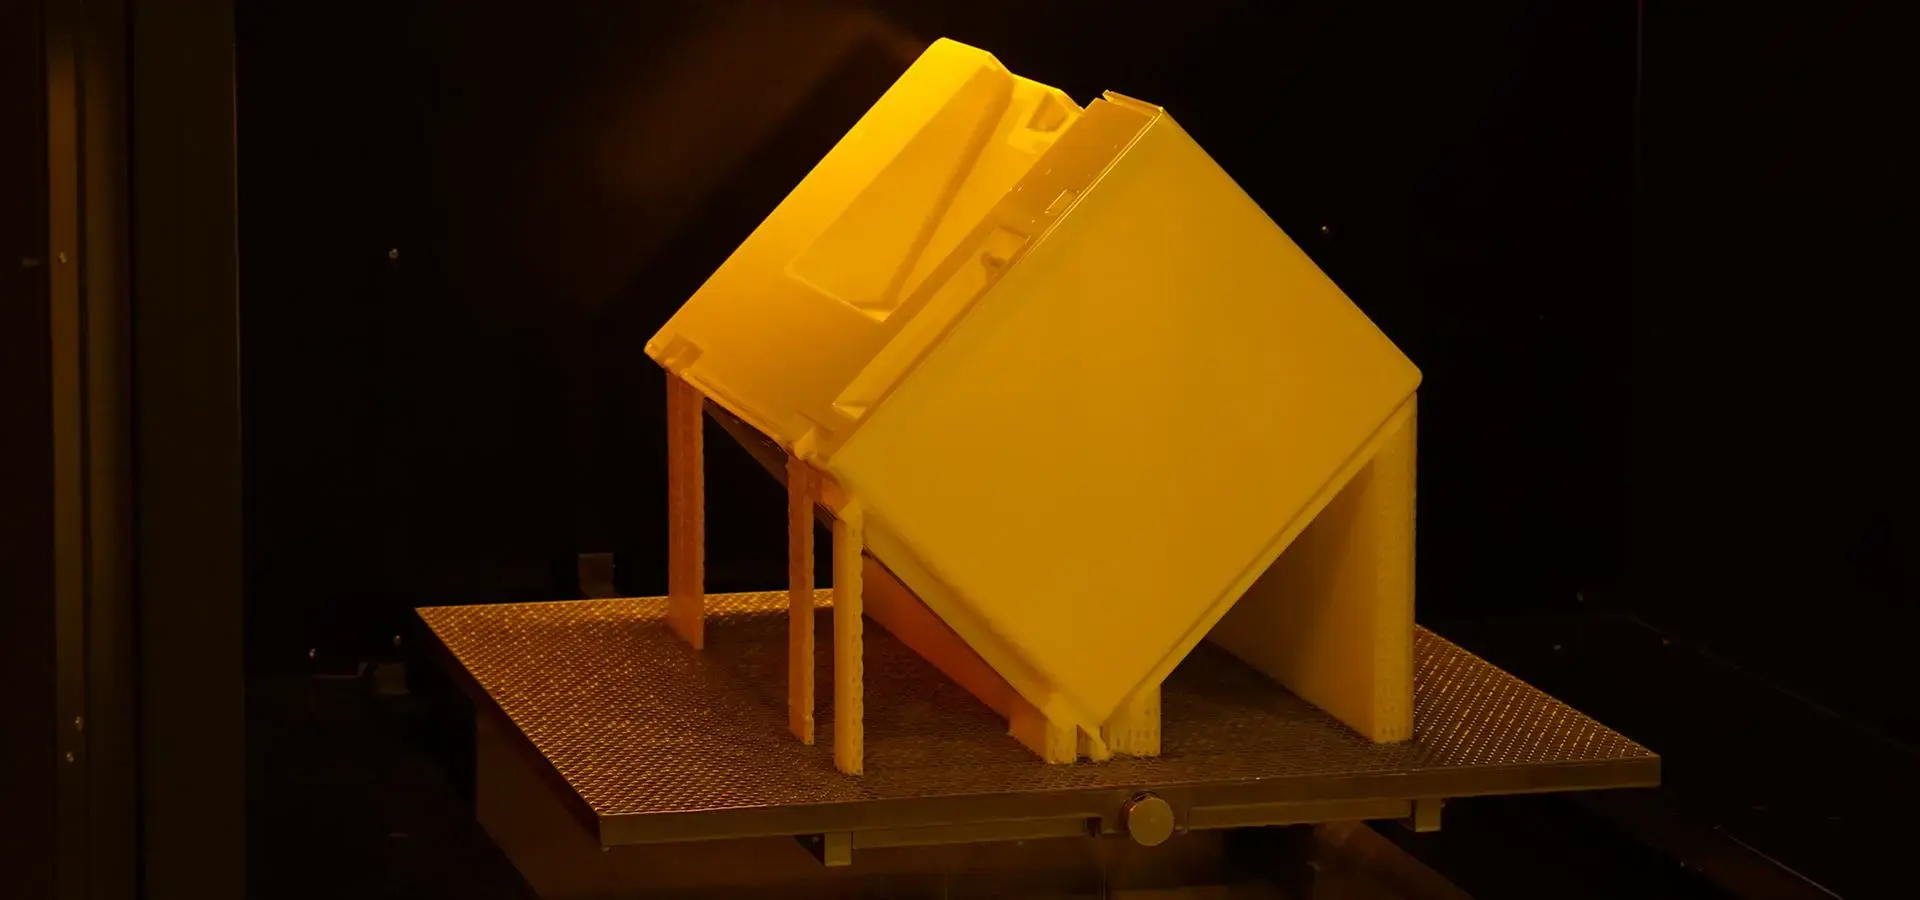
разбирање Смолен печатач Поставки: Сеопфатен преглед
Фотополимерното 3D печатење зависи од точната контрола на параметрите за да се постигне стабилен резултат во различни апликации. Главните поставки - дебелина на слојот, должина на презентација, брзина на печатење и природни услови - работат синергистички за да го одредат квалитетот на конечната порција и продукцискиот капацитет.
Врски на основните параметри
Смолестиот печатач влијае и на обвиткувањето на површината и на времето на изработка. Потенките слоеви ги прават помазните површини совршени за стоматолошки модели или прецизни компоненти, додека подебелите слоеви го забрзуваат создавањето на корисни модели. Времето на печатење ја контролира длабочината на стврднување на непцата, директно влијаејќи на механичките својства и димензионалната прецизност. Брзината на печатење влијае на лепењето на слојот и, генерално, на цврстината, особено клучно за сценарија за создавање грутки.
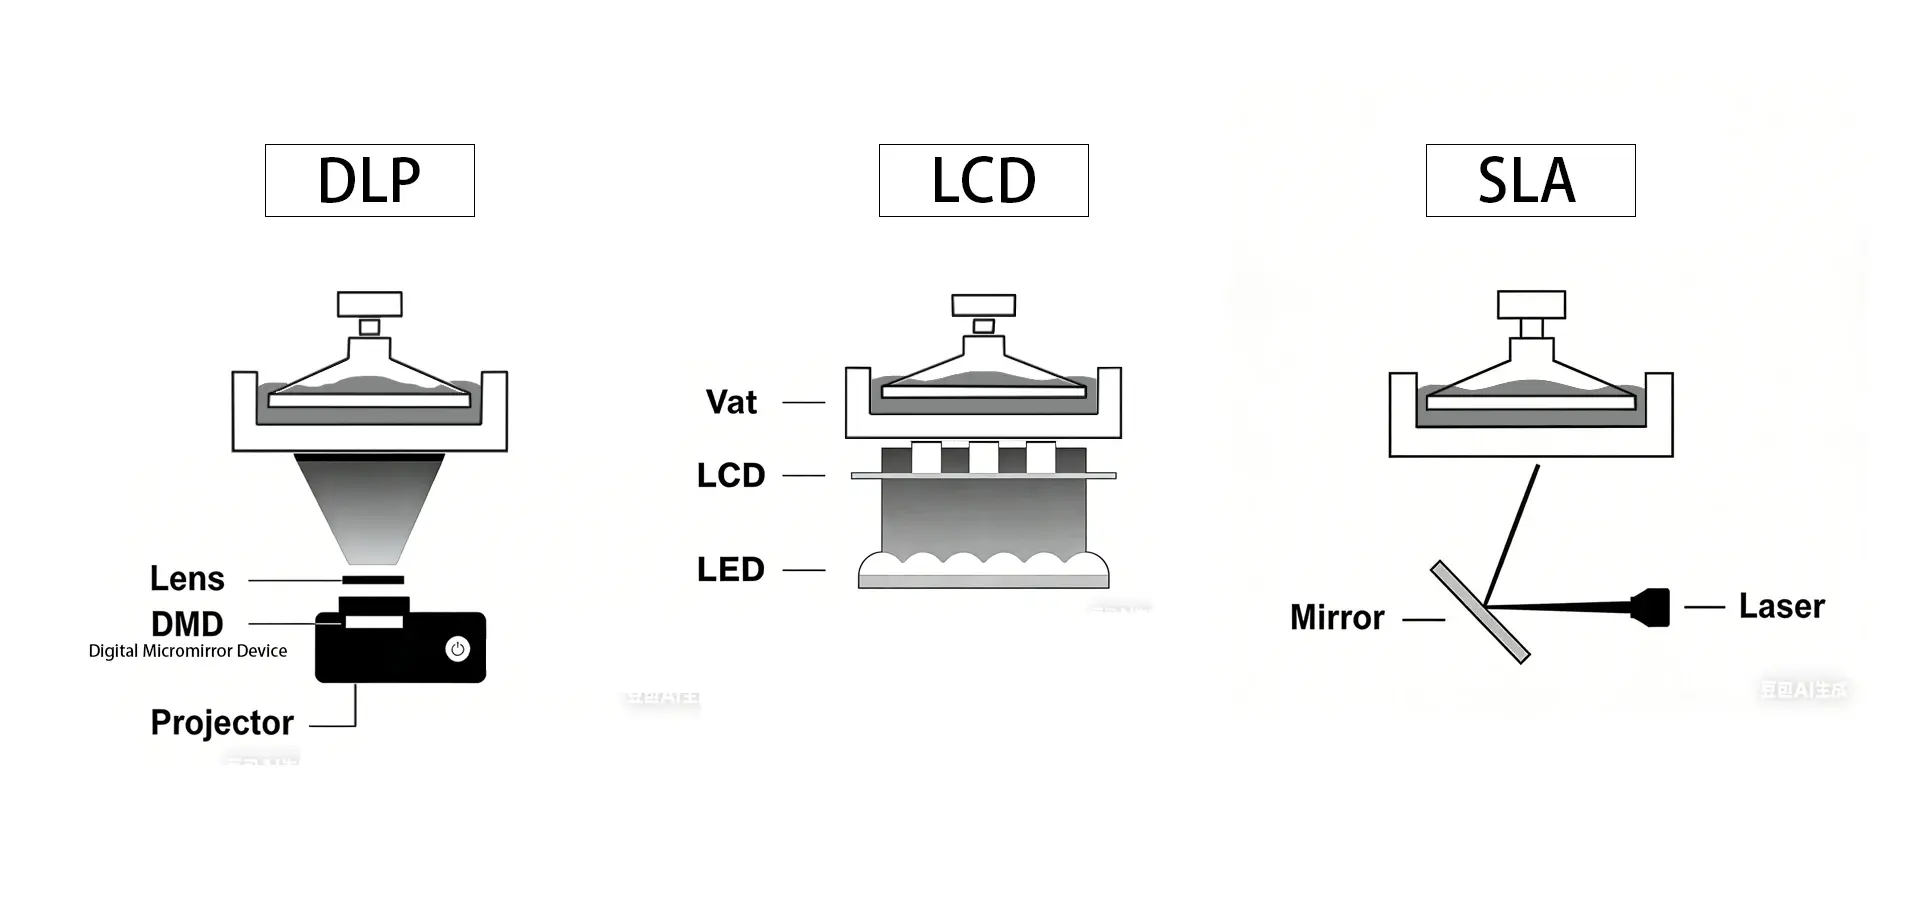
Споредба на технологии: LCD наспроти DLP наспроти SLA
Различните напредоци во печатењето со гума за џвакање бараат посебни пристапи кон параметрите. LCD печатачите нудат униформно воведување во текот на целата фаза на конструкција, што ги прави погодни за сериско производство на мали компоненти. DLP рамките даваат доминантна острина на рабовите преку дизајни со предвидена светлина, совршени за сложени геометрии. SLA иновацијата пренесува извонреден квалитет на површината преку стврднување базирано на ласер, идеално за високопрецизни апликации во авијацискиот и терапевтскиот сектор.
Разбирањето на овие механички суптилности прави разлика кога групите за аквизиција избираат соодветен хардвер за одредени механички апликации, додека ги оптимизираат оперативните параметри за максимална ефикасност.
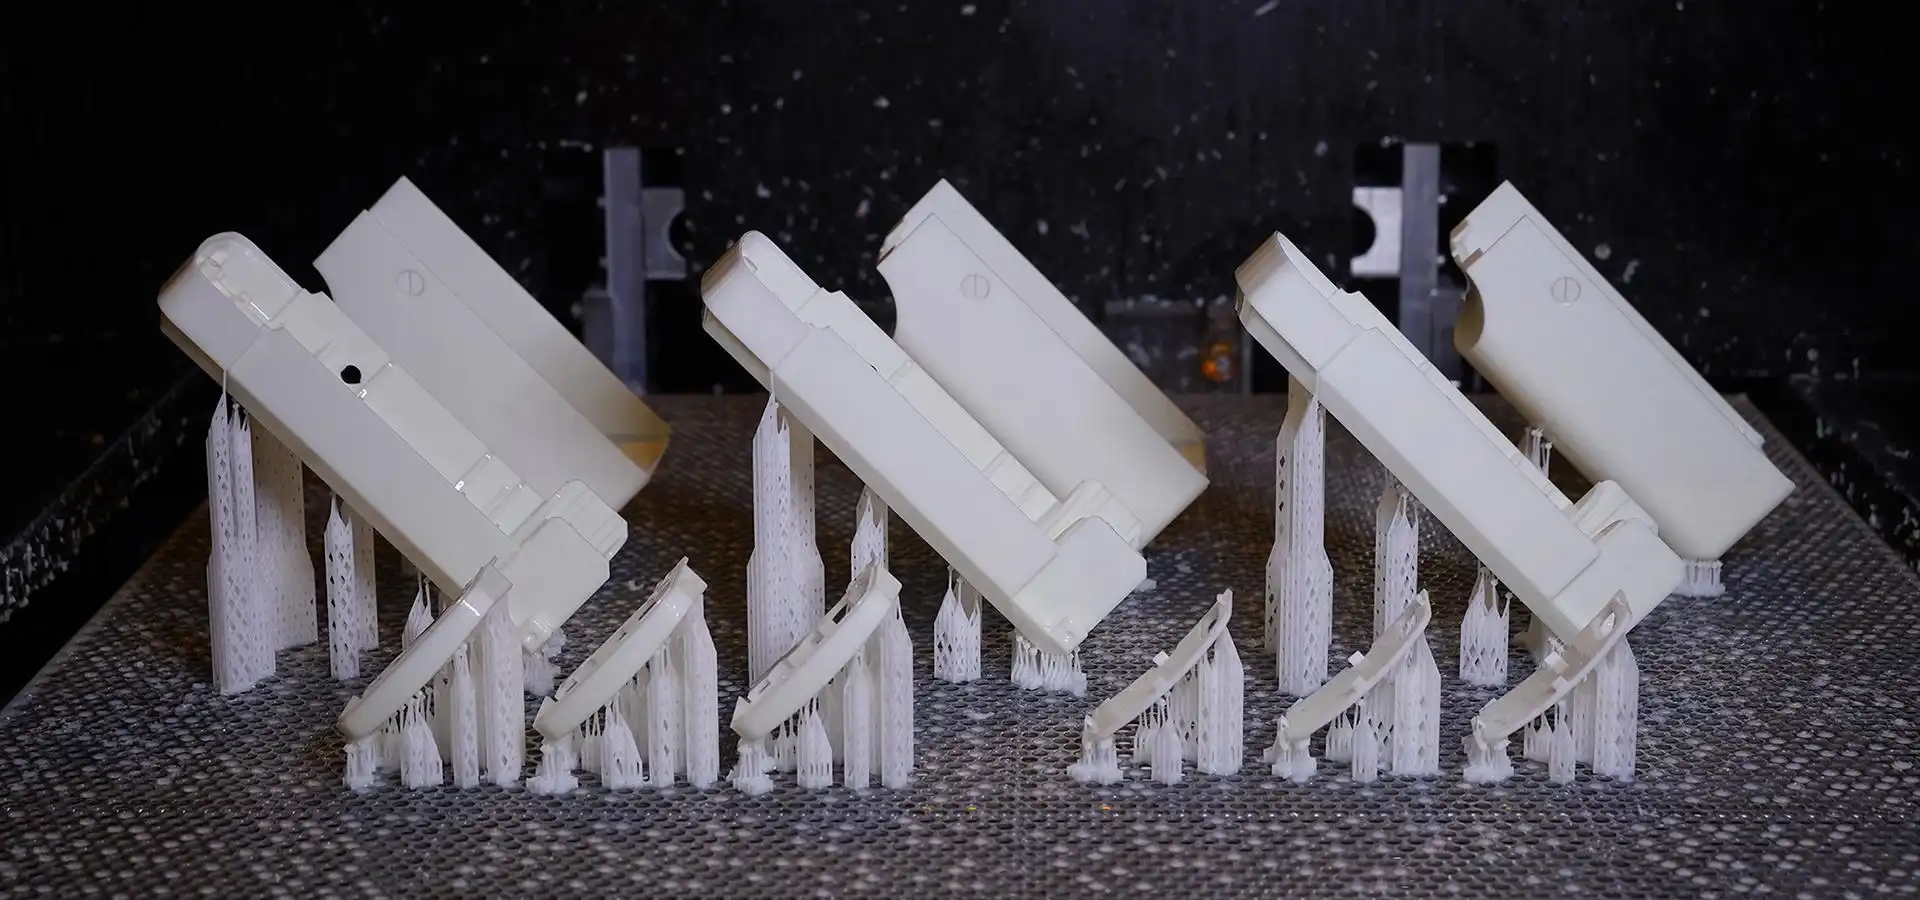
Оптимизација на висината на слојот: Балансирање на деталите и брзината на производство
Изборот на висина на слојот претставува клучен компромис помеѓу квалитетот на површината и ефикасноста на производството. Овој параметар значително влијае и на визуелниот изглед и на механичките својства на завршените делови.
Специфични за индустријата упатства за висина на слој
За делови од ентериерот на автомобилите и уредите за купувачи, слоевите со дебелина од 0.05-0.1 mm даваат одлично заокружување на површината, додека одржуваат разумни брзини на печатење. Авијациските апликации кои бараат ултрапрецизност често користат слоеви од 0.025-0.05 mm за да ги фатат фините точки на интерес и да гарантираат димензионална точност. Реставративните апликации, особено стоматолошките модели и хируршките водичи, имаат корист од слоеви од 0.025-0.075 mm за прецизно реплицирање на анатомските точки на интерес.
Решавање проблеми со адхезија на слоеви
Лошото прицврстување на слојот редовно произлегува од поставките за воведување надвор од основата или недоволниот распоред на конструктивната плоча. Продолжувањето на времето за воведување на слојот на дното за 20-30% обично ги решава проблемите со прицврстувањето на првиот слој. Природните варијабли како што се температурните флуктуации можат да предизвикаат деламинација, особено во ситуации на генерирање. Одржувањето стабилни услови на околината помеѓу 20-25°C гарантира стабилно држење на слојот во текот на подолги тиражи печатење.
Супервизорите на производството кои извршуваат конвенции за печатење во серии треба да постават мерки за висина на слојот врз основа на сложеноста на порцијата и барањата за квалитет. Оваа стандардизација го намалува времето на поставување и го минимизира отпадот од ткаенина, а воедно гарантира репродуцибилни резултати во текот на производствените циклуси.
Совладување на времето на експозиција: Обезбедување прецизно стврднување и јачина
Времетраењето на експозицијата ја контролира густината на вкрстено поврзување на фотополимерот, директно влијаејќи на механичката цврстина, димензионалната точност и квалитетот на површината. Правилната калибрација спречува и недоволно и прекумерно стврднување, што може да го наруши интегритетот на делот.
Калибрација на експозиција за различни типови смоли
Стандардните катрани вообичаено бараат 8-15 секунди време на воведување по слој, во зависност од пигментацијата и дефиницијата. Градежните катрани со поголема дебелина на вкрстено поврзување бараат зголемено време на воведување од 12-20 секунди за да се постигне целосно заздравување. Прилагодливите катрани бараат внимателна рамнотежа - недоволната содржина ги прави деловите немоќни, додека прекумерната содржина ја намалува флексибилноста и ја зголемува кршливоста.
Напредни техники на експозиција
Променливи методологии за воведување, локализација на делови од печатачот со смола во исто време. Користењето подолга презентација за силни области гарантира основна острина, додека намалувањето на презентацијата за фини светли делови спречува прекумерно стврднување и губење на детали. Овој пристап е особено корисен за сложени геометрии со променливи дебелини на преградите, што е вообичаено кај компонентите за автомобили и авијација.
Промените во воведувањето компензирани со температурата ги објаснуваат редовните варијации и промените во животната средина. Остварувањето на зголемувања на воведувањето од 5-10% во текот на постудените месеци одржува стабилен квалитет на стврднување во текот на целата година. Машинските канцеларии со климатизација можат да одржат поцврсти отпори на подготовка, подобрувајќи ја конзистентноста од серија до серија.
Дополнително критично Смолен печатач Поставки за максимизирање на квалитетот на печатење
Освен основните параметри на слојот и експозицијата, неколку дополнителни поставки значително влијаат врз резултатите од производството и оперативната ефикасност.
Брзина на печатење и контрола на движење
Брзината на печатење влијае на конзистентноста на слојот и механичките својства. Побавните брзини на лупење го намалуваат истегнувањето на кршливите делови, а воедно гарантираат целосна поделба на слојот. За печатење со поширок опсег, актуелизирањето на профилите на постепена брзина - побавни почетни брзини кои постепено се зголемуваат - спречува разочарувања при печатење, а воедно ги оптимизира времињата на циклусот.
Оптимизација на платформата за градење
Правилното нивелирање на конструкциската плоча гарантира стабилно прицврстување на првиот слој низ целата површина за печатење. Прогресивните рамки со нивелирање од повеќе точки даваат доминантна конзистентност за апликации со широк опсег. Нормалните планови за калибрација го избегнуваат бавното лебдење што може да го загрози квалитетот на печатењето при проширени генерации.
Системи за контрола на животната средина
Стабилноста на температурата во рамките на ±2°C ги избегнува варијациите на дебелината на гумата што влијаат на карактеристиките на млазот и однесувањето на стврднување. Контролата на влага под 60% го избегнува задржувањето на влага што може да се меша со хемијата на фотополимерот. Производните канцеларии што извршуваат системи за природно тестирање известуваат за намалување од 15-20% на неуспесите при печатење и подобрена димензионална конзистентност.
Овие сеопфатни контроли на параметрите им овозможуваат на механичките клиенти да постигнат сигурни, повторувачки резултати кои се фундаментални за генерирање на волумен и процеси на сертификација на квалитет.
Практична имплементација: Студии на случај и најдобри практики за B2B набавки
Имплементацијата во реалниот свет покажува како оптимизираните поставки директно влијаат врз ефикасноста на производството и контролата на трошоците во различни индустриски сектори.
Студија на случај за производство со голем обем
Добавувач на автомобили кој создаваше компоненти за ентериер по нарачка се соочи со предизвици за конзистентност со конвенционалните параметри за печатење. Со извршување на градуирани висини на слоеви - 0.05 mm за очигледни површини и 0.1 mm за внатрешни структури - тие постигнаа 40% побрзо генерирање, додека ги одржуваа стандардите за квалитет на површината. Стандардизираните профили за презентација го намалија времето на поставување за 60% во однос на различните видови гуми за џвакање.
Контролна листа за имплементација на најдобри практики
Успешно користење на пристапот со печатач со смола за оптимизација на параметри. Еве ги основните чекори што треба да ги следат групите за генерирање:
- Карактеризација на материјалот: Тестирањето на современи катрански грутки со стандардизирани воведни решетки гарантира стабилно извршување преку различни броеви на делови и добавувачи.
- Калибрација на опремата: Недела по недела, нивелирање на конструкциската плоча и месечни проверки на конзистентноста на презентацијата одржуваат идеални услови за печатење.
- Набљудување на животната средина: Непрекинатото евидентирање на температурата и лепливоста ги избегнува проблемите со квалитетот предизвикани од природни варијации.
- Конвенции за документација: Снимањето ефективни сетови параметри за одредени апликации овозможува брзо поставување и ја намалува варијабилноста на администраторот.
Овие домови целосно го намалуваат отпадот од ткаенина и доцнењата во генерирањето, додека пак напредувањето генерално произведува висококвалитетно. Групите што вршат сеопфатна администрација на параметри пријавуваат зголемување од 25-35% во стапките на отфрлање од прв премин.
Magforms: Напредни решенија за печатење со смола за индустриска извонредност
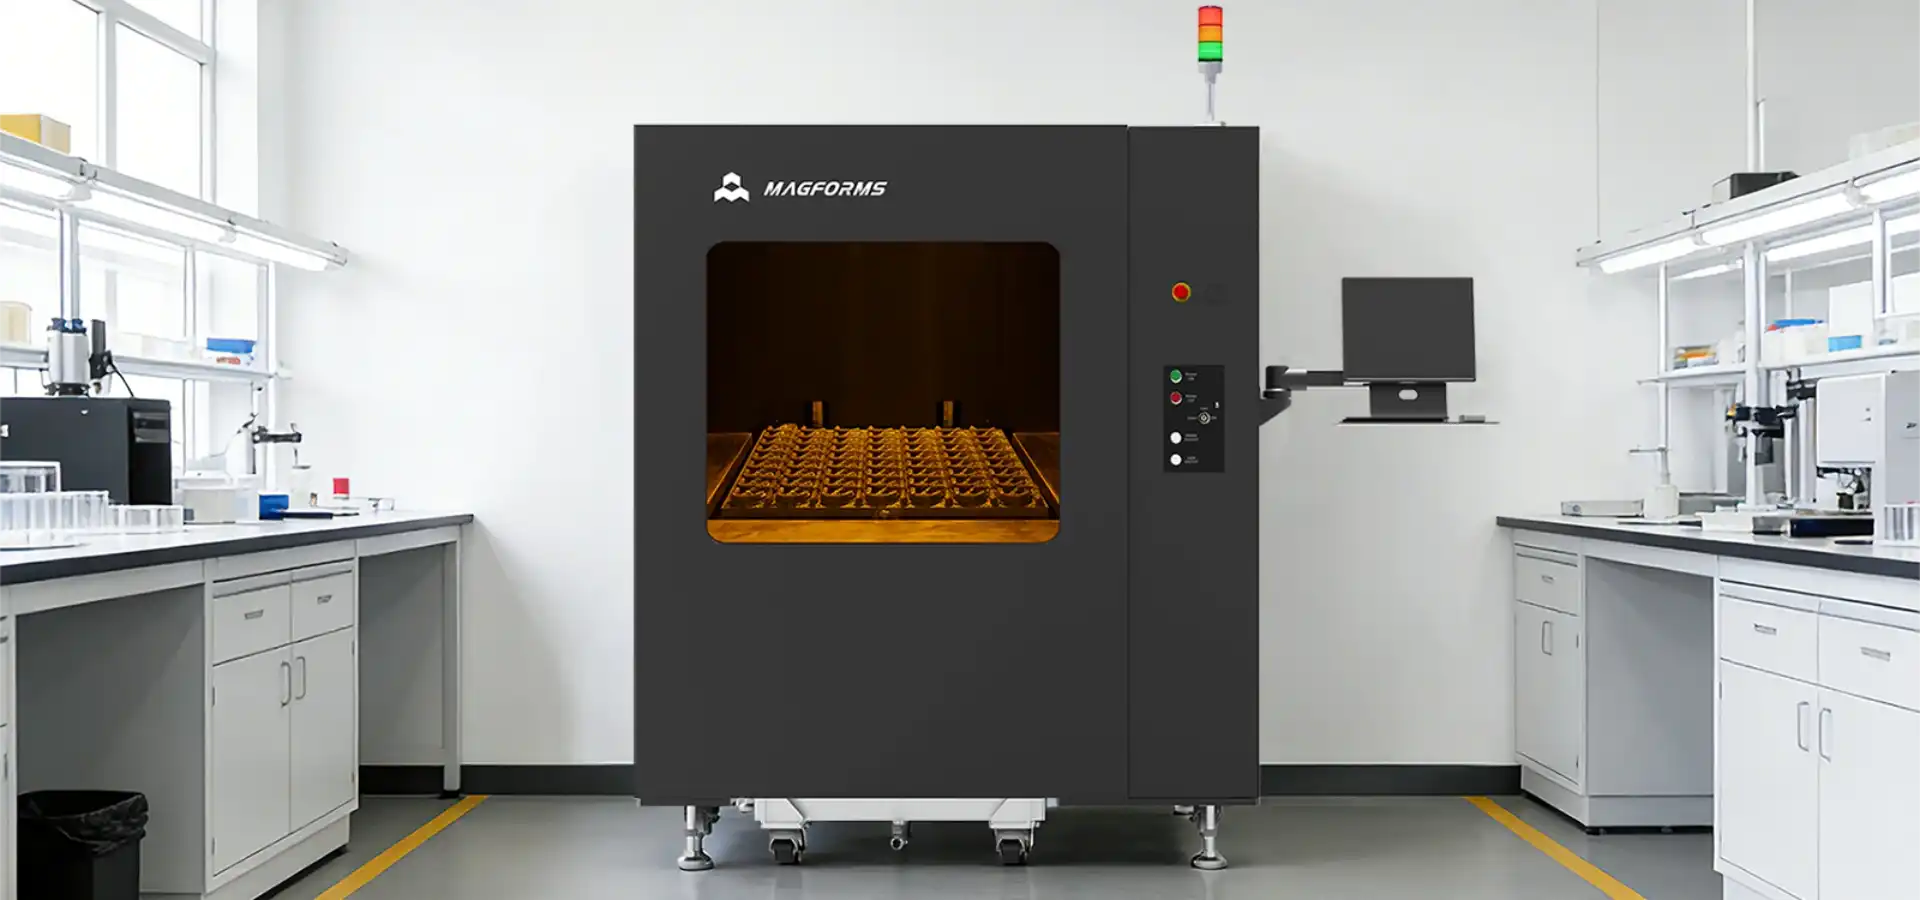
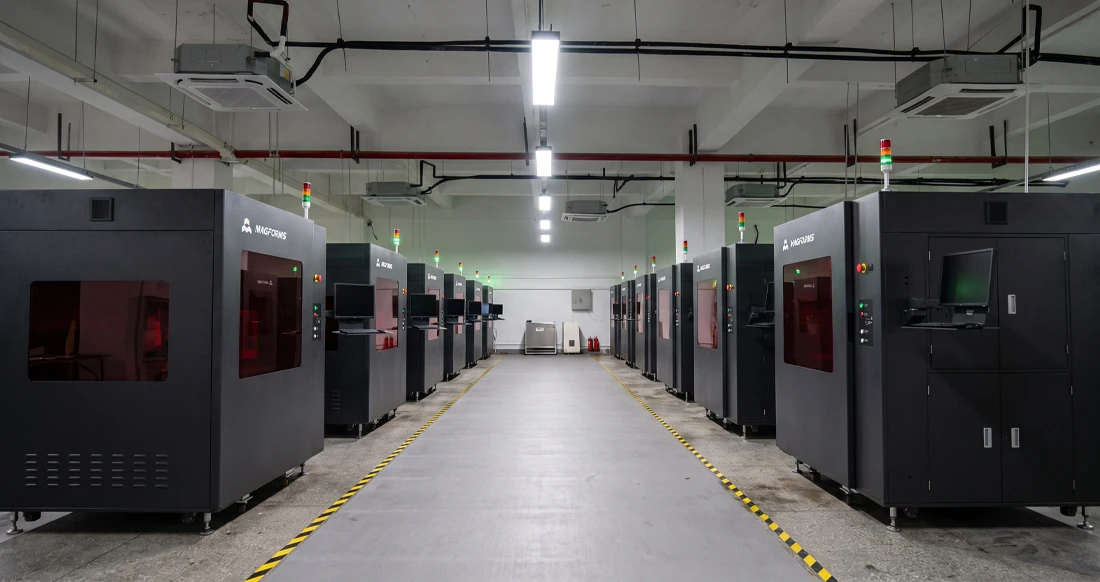
Magforms е специјализиран за испорака на високопрецизни SLA системи за печатење дизајнирани специјално за индустриски апликации со високи барања. Нашиот сеопфатен пристап комбинира напредно инженерство на хардвер со оптимизирани формулации на материјали за решавање на вообичаените предизвици во производството.
Револуционерна технолошка интеграција
Нашите системи се одликуваат со ласерска технологија со променлива големина на точки што овозможува печатење од 30-50% побрзо во споредба со конвенционалните методи. Интелигентната ласерска контрола користи точки од 0.5-0.6 mm за брзо внатрешно полнење, додека користи прецизни точки од 0.18-0.2 mm за детални површински карактеристики. Овој пристап со двојни точки го елиминира традиционалниот компромис помеѓу брзината и прецизноста што ограничува многу производствени средини.
Алгоритмите за длабоко учење дополнително ја зголемуваат ефикасноста преку оптимизирање на шемите за скенирање во реално време, постигнувајќи дополнително подобрување на брзината од 20%. Овие технолошки достигнувања им овозможуваат на индустриските клиенти да исполнат агресивни распореди за производство без да се загрозат стандардите за квалитет.
Индустриска сигурност и прецизност
Изградени со германски галванометри од Scanlab, AOC ласери и Panasonic серво мотори, нашите системи испорачуваат конзистентни перформанси во тешки производствени средини. Моделот SL800 има конструкција со мермерна основа што постигнува точност од ±0.1 mm за делови до 100 mm, обезбедувајќи речиси индустриска прецизност во производството за критични апликации.
Нашата филозофија за дизајн со отворен код овозможува флексибилност на материјалите, поддржувајќи различни формулации на фотополимери од повеќе добавувачи. Оваа компатибилност ги намалува оперативните трошоци, а воедно им обезбедува на тимовите за набавки стратешки опции за снабдување што многу сопственички системи не можат да ги понудат.
Сеопфатна инфраструктура за поддршка
Со 22 патенти и 30 регистрирани трговски марки кои поддржуваат континуирана иновација, Magforms одржува технолошко водство во индустриското печатење со смола. Нашето глобално присуство опфаќа десетици земји, опслужувајќи над 300 претпријатија во автомобилскиот, воздухопловниот, медицинскиот и секторот за потрошувачка електроника.
Нашиот тим за техничка поддршка обезбедува 24/7 далечински консултации со загарантиран одговор во рок од еден час и решенија во рок од четири часа. За сложени проблеми, инженерската поддршка на лице место обезбедува минимални прекини во производството. Редовните програми за обука и упатствата за одржување им помагаат на тимовите да ги оптимизираат операциите, а воедно да го максимизираат користењето на опремата.
Заклучок
Совладувањето на параметрите на печатачот со смола бара разбирање на сложените врски помеѓу висината на слојот, времето на изложеност и факторите на животната средина. Соодветната оптимизација директно влијае на ефикасноста на производството, квалитетот на деловите и оперативните трошоци низ различни индустриски апликации. Од автомобилско прототипирање до производство на медицински уреди, систематската контрола на параметрите овозможува конзистентни резултати што ги исполнуваат строгите стандарди за квалитет. Успешната имплементација комбинира техничка експертиза со робусни платформи за опрема дизајнирани за тешки производствени средини, создавајќи одржливи конкурентски предности преку супериорни производствени капацитети.
NAJČESTO POSTAVUVANI PRAŠANJA
Која висина на слој треба да ја користам за различни апликации?
Автомобилската и потрошувачката електроника обично имаат корист од слоеви од 0.05-0.1 mm, балансирајќи го квалитетот на површината со брзината на производство. Медицинските и стоматолошките апликации што бараат репродукција на фини детали најдобро функционираат со слоеви од 0.025-0.075 mm. Аеродромските компоненти што бараат ултрапрецизност често користат слоеви од 0.025-0.05 mm и покрај подолгото време на печатење.
Како да го одредам соодветното време на експозиција за нови типови смола?
Започнете со препораките на производителот и креирајте тест матрици со менување на изложеноста за 20% зголемување. Оценете ги стврднатите примероци за димензионална точност и механички својства. Правилно стврднатите делови покажуваат целосна репродукција на детали без кршливост или димензионално нарушување. Документирајте ги успешните параметри за конзистентна репликација.
Кои услови на животната средина го оптимизираат квалитетот на печатење со смола?
Одржувајте ја стабилноста на температурата помеѓу 20-25°C со варијации под ±2°C за да спречите флуктуации на вискозитетот. Одржувајте ја влажноста под 60% за да спречите мешање на влагата со хемијата на фотополимерот. Стабилните услови ја подобруваат адхезијата на слоевите и значително ги намалуваат неуспесите при печатење.
Како можам да го решам проблемот со неконзистентен квалитет на печатење?
Прво проверете го израмнувањето на плочата за градење, бидејќи нерамните површини предизвикуваат проблеми со адхезијата. Проверете ја униформноста на изложеноста низ целата површина за печатење користејќи калибрациски шеми. Следете ги условите на животната средина за варијации на температурата или влажноста. Проверете ја староста на смолата и условите за складирање, бидејќи деградираните материјали влијаат на однесувањето на стврднување.
Соработувајте со Magforms за врвни решенија за печатење со смола
Magforms испорачува најсовремена SLA технологија специјално дизајнирана за индустриски апликации кои бараат исклучителна прецизност и сигурност. Нашиот интегриран пристап кон материјалите и опремата ги елиминира проблемите со компатибилноста, а воедно обезбедува значителни предности во однос на трошоците во однос на сопственичките системи. Како водечки производител на печатачи со смола , ние ги комбинираме германските прецизни компоненти со иновативна ласерска технологија за да постигнеме водечки метрики за перформанси во индустријата. Контактирајте го нашиот инженерски тим на info@magforms.com за да разговарате за вашите специфични барања и да откриете како нашите сеопфатни решенија за печатење можат да ги трансформираат вашите производствени можности.
Референци
1. „Напредно фотополимерно 3D печатење: Оптимизација на процесите за индустриски апликации“ - Весник за наука и инженерство за производство, том 145, бр. 3
2. „Компаративна анализа на SLA, DLP и LCD технологии во прецизно производство“ - Additive Manufacturing International, годишен преглед за 2023 година
3. „Стратегии за оптимизација на висината на слоевите за 3D печатење со смола со голем волумен“ - Индустриско 3D печатење Квартал, Број 4, 2023
4. „Калибрација на параметрите на експозиција за инженерски фотополимери“ - Писма за технологија за обработка на материјали, том 78, бр. 2
5. „Системи за контрола на животната средина за конзистентен квалитет на 3D печатење со смола“ - Manufacturing Technology Today, издание за септември 2023 година
6. „Анализа на трошоците и придобивките од оптимизација на параметрите за 3D печатење со индустриска смола“ - Преглед на економијата на производственото инженерство, издание од третиот квартал од 2023 година
Magforms го олеснува дизајнирањето и производството.
Популарни блогови
-
 Индустрија УвидПреработувачка индустрија
FDM наспроти SLA печатач: Која технологија е вистинската за вашиот проект?
-
 Индустрија УвидПреработувачка индустрија
5 најдобри примени на индустриските 3D печатачи во производството денес
-
 Индустрија УвидПреработувачка индустрија
Зошто стереолитографските 3D печатачи се неспоредливи за прототипирање на микрофлуидни уреди?
