FDM-printer versus SLA-printer: welke technologie is geschikt voor uw project?
De keuze tussen FDM- en SLA-printtechnologieën hangt voornamelijk af van de behoeften en precisie-eisen van uw project. Voor toepassingen die een superieure oppervlakteafwerking, fijne details en precisie op micronniveau vereisen, blinken SLA-printers uit in medische apparaten, sieraden en precisieprototypes. FDM-technologie daarentegen is zeer geschikt voor functionele prototypes, grootschalige modellen en toepassingen waarbij materiaalsterkte belangrijker is dan oppervlaktekwaliteit. Inzicht in deze fundamentele verschillen helpt bedrijven bij het selecteren van de optimale additive manufacturing-oplossing op basis van hun specifieke productiedoelen.
Inzicht in de kerntechnologieën achter 3D-printen
Moderne additive manufacturing draait om twee technologieën die elk een andere markt bedienen. Fused Deposition Modeling (FDM) bouwt objecten op door thermoplastische filamenten laagje voor laagje te verhitten en af te zetten. Deze methode biedt uitstekende mechanische eigenschappen en een breed scala aan materiaalkeuzes, geschikt voor diverse functionele toepassingen.
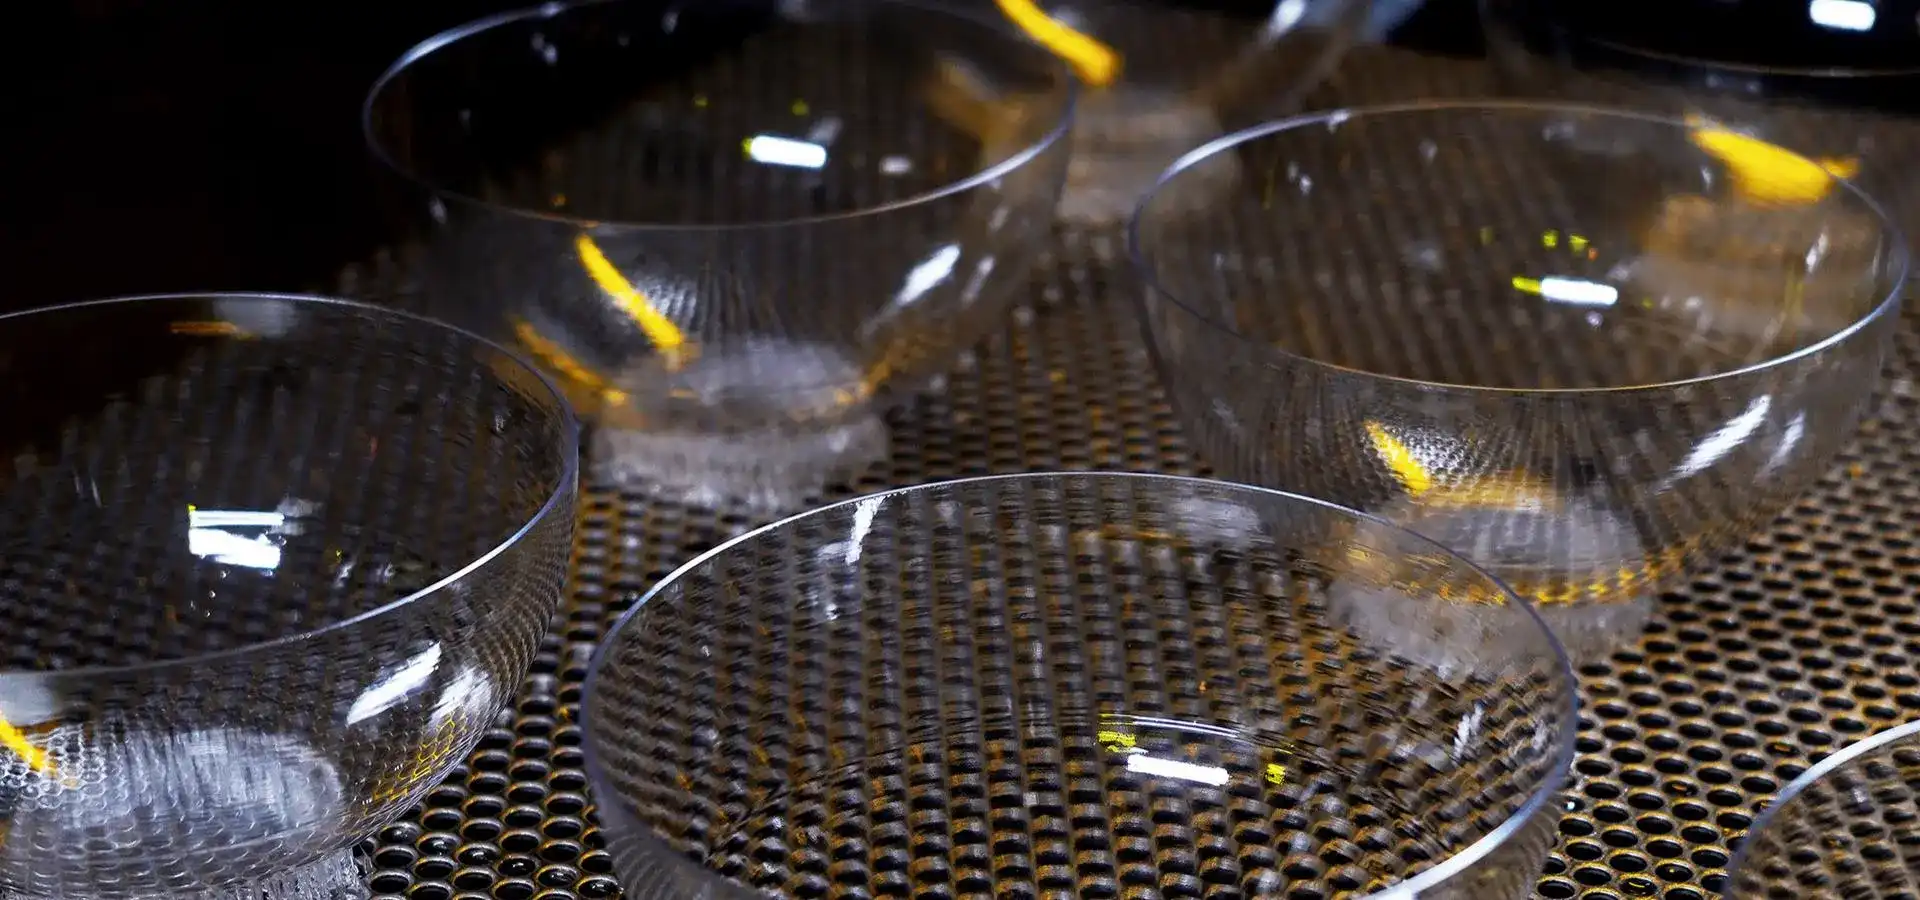
Stereolithografie vertegenwoordigt een radicaal andere benadering dan traditionele 3D-modellering en -productie. SLA-printers gebruiken ultraviolette lasertechnologie om vloeibare lichtgevoelige hars met extreem hoge precisie uit te harden. Het laserscansysteem hardt selectief harslagen uit, waardoor onderdelen met een uitzonderlijke oppervlakteafwerking en maatnauwkeurigheid worden geproduceerd – iets wat met traditionele productieprocessen niet haalbaar is.
Het laaghardingsproces van stereolithografie maakt printresoluties van 25-50 micrometer mogelijk, wat aanzienlijk hoger is dan de typische laagdikte van 100-300 micrometer van FDM. Dit precisievoordeel maakt SLA een onmisbare keuze voor industrieën met strenge tolerantie- en hoge eisen aan de oppervlaktekwaliteit.
De belangrijkste technologische verschillen zijn onder meer:
- De materiaaltoestand tijdens het printen verschilt: bij FDM worden vaste filamenten gebruikt, terwijl bij SLA vloeibare hars wordt gebruikt.
- Laagvormingsmethoden – Thermische extrusie en fotopolymerisatie
- Haalbare resolutie – FDM bereikt doorgaans resoluties van meer dan 100 micrometer, terwijl SLA resoluties van slechts 25 micrometer kan bereiken.
- Mechanismen voor bouwplatformen – mobiele extruders en vaste lasersystemen
Als je snel functionele prototypes wilt maken en streeft naar uitstekende mechanische eigenschappen, is FDM-technologie geschikter. Omgekeerd is SLA-technologie voordeliger voor projecten die een fijne detailweergave en gladde oppervlakken vereisen.
Precisie en kwaliteit: de voordelen van elke technologie?
In professionele productieomgevingen is de printresolutie het fundamentele verschil tussen deze technologieën. SLA-printers bereiken fijne laagdikte van 10-25 micrometer, waardoor complexe geometrieën kunnen worden gerepliceerd die met traditionele methoden onmogelijk zijn. Deze precisie is te danken aan een gecontroleerd fotopolymerisatieproces waarbij UV-belichting de grenzen van elke laag nauwkeurig definieert.
De oppervlakteafwerking is een andere belangrijke onderscheidende factor. SLA-onderdelen hebben gladde oppervlakken, vergelijkbaar met spuitgieten, waardoor vrijwel geen nabewerking nodig is. Het laag-voor-laag uithardingsmechanisme elimineert zichtbare laaglijnen die vaak voorkomen bij FDM-printing, wat cruciaal is voor toepassingen voor consumenten en precisievormen.
Nauwkeurigheidstests onthullen aanzienlijke prestatieverschillen. Onafhankelijke studies tonen aan dat SLA-systemen toleranties binnen ±0.05 mm kunnen handhaven op complexe geometrieën, terwijl FDM-systemen doorgaans een nauwkeurigheid van ±0.15-0.3 mm bereiken, afhankelijk van de complexiteit van het onderdeel en de printerkalibratie.
Nauwkeurigheidsvergelijkingsgegevens:
- Laagresolutie - SLA: 10-50 micron, FDM: 50-400 micron
- Oppervlakteruwheid - SLA: Ra 0.5-2 micron, FDM: Ra 5-15 micron
- Maatnauwkeurigheid - SLA: ±0.05-0.1 mm, FDM: ±0.15-0.3 mm
- Gedetailleerde weergave van kenmerken—SLA blinkt uit in het weergeven van fijne texturen en kleine details.
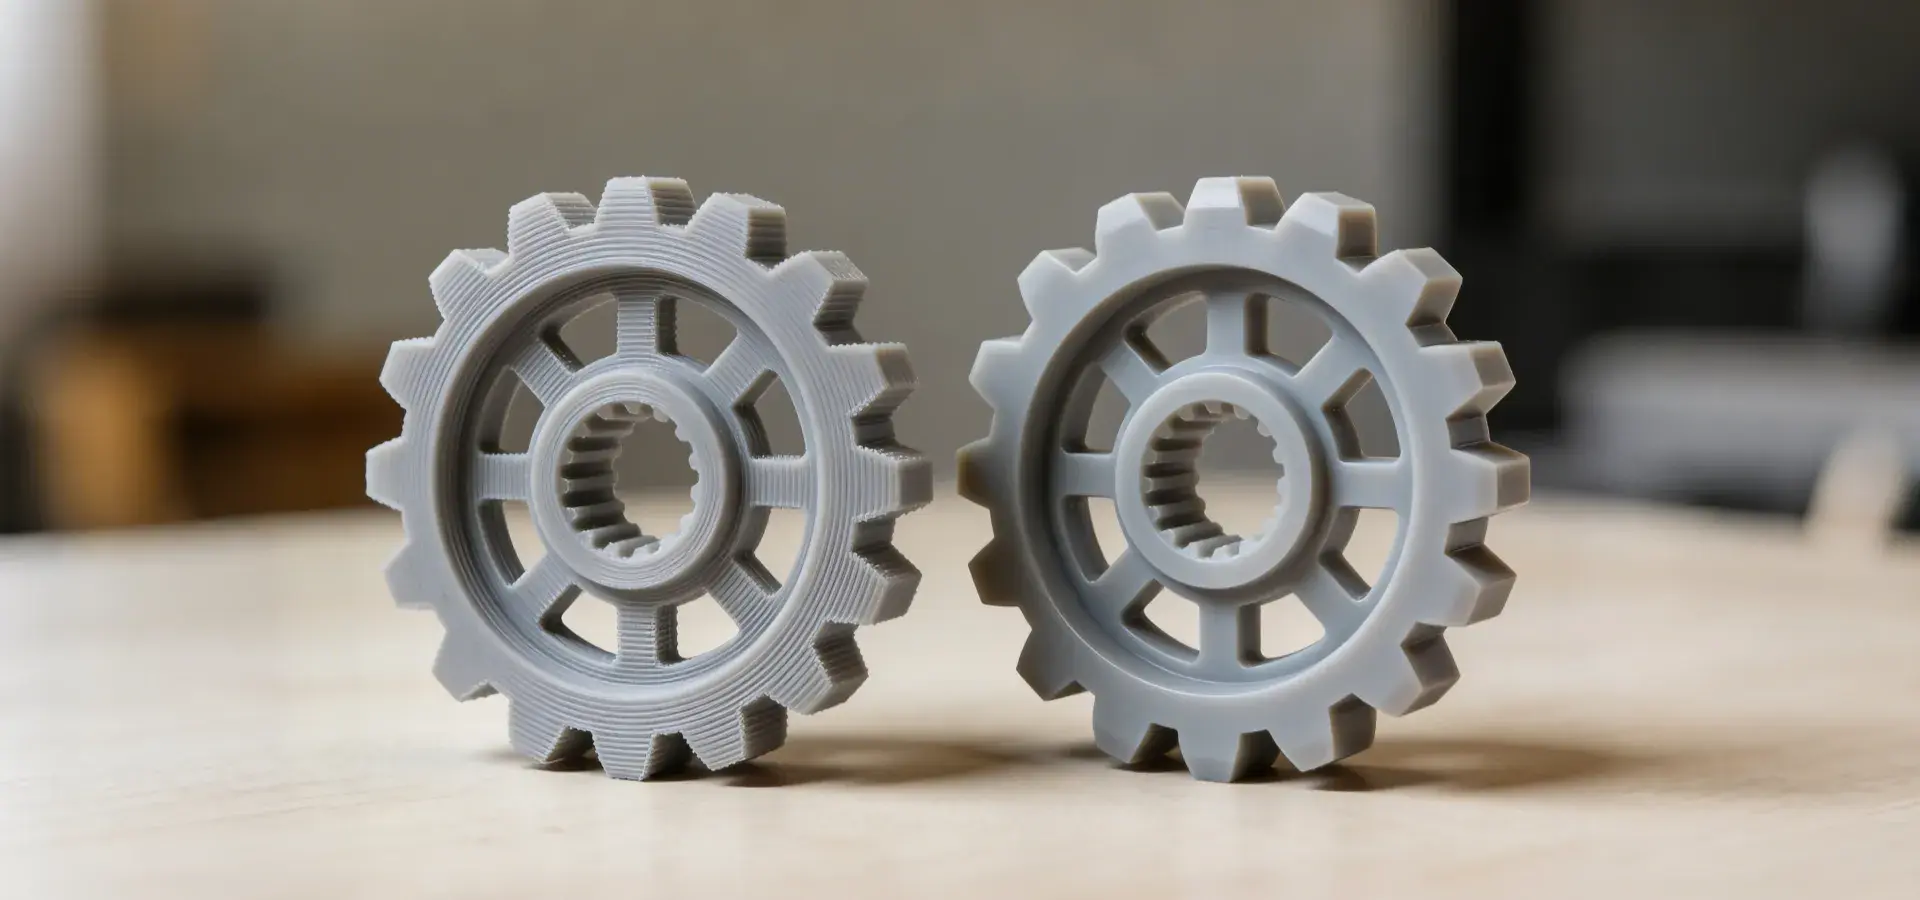
De viscositeit van het harssysteem maakt het mogelijk om complexe holtes en scherpe hoeken volledig te vullen. Deze eigenschap maakt SLA-technologie uitermate geschikt voor tandheelkundige toepassingen, het maken van sieraden en de productie van precisieonderdelen, waar de nauwkeurigheid van details direct van invloed is op de functionaliteit.
Als u onderdelen met een hoge oppervlaktekwaliteit en nauwe toleranties nodig hebt, biedt SLA-technologie superieure prestaties. Voor toepassingen waarbij snelheid en materiaalsterkte belangrijker zijn dan oppervlaktekwaliteit, is FDM-technologie wellicht geschikter.
Snelheid en efficiëntie: overwegingen bij de productie
Analyse van de printsnelheid onthult subtiele verschillen in prestatiekarakteristieken die aanzienlijk variëren afhankelijk van de geometrie van het onderdeel en de kwaliteitseisen. FDM-systemen blinken uit in het printen van grote, eenvoudige geometrieën, omdat de laagdikte direct gerelateerd is aan de printtijd. Complexe onderdelen met veel ondersteuningsstructuren hebben echter doorgaans aanzienlijk langere printtijden met FDM-systemen.
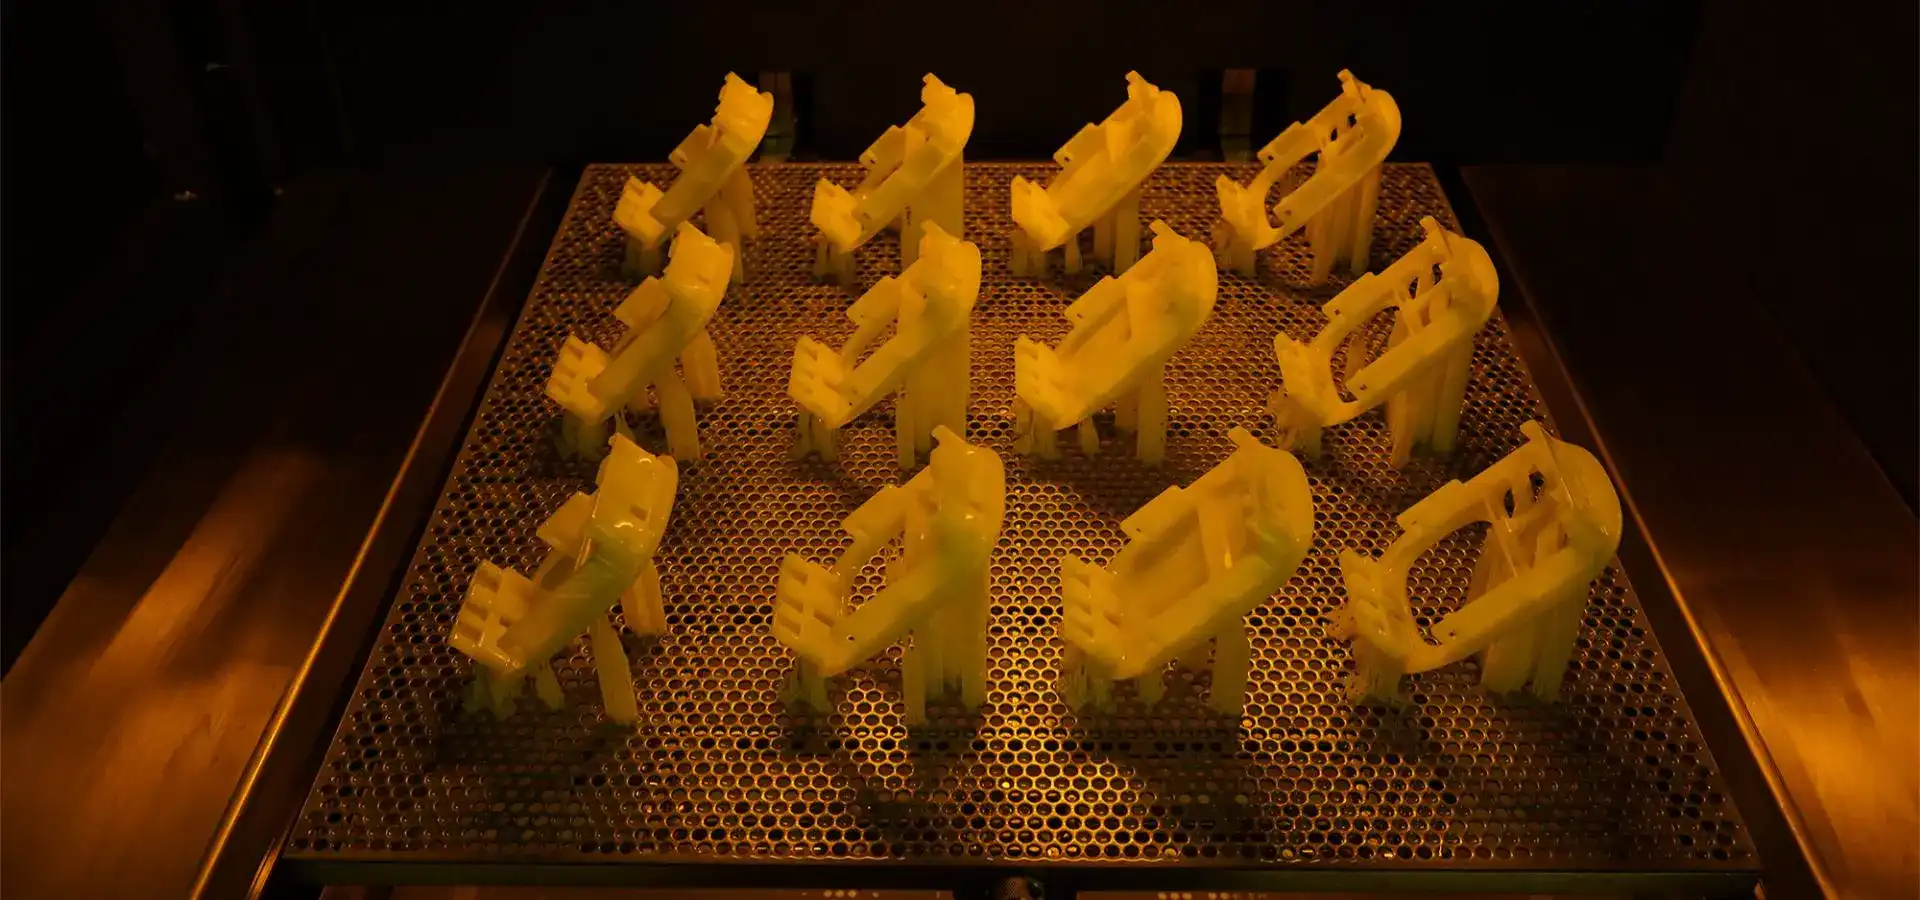
De efficiëntie van een SLA-printer hangt voornamelijk af van het aantal lagen, niet van de complexiteit van het onderdeel of het aantal onderdelen dat tegelijkertijd wordt geprint. Het printen van meerdere componenten tegelijk duurt even lang als het printen van één enkel onderdeel met dezelfde hoogte. Deze eigenschap biedt een aanzienlijk voordeel voor grootschalige productieprocessen, zoals die vaak voorkomen in professionele dienstverleningsomgevingen.
Geavanceerde SLA-printers met variabele spotgrootte-technologie verbeteren de efficiëntie aanzienlijk. Grotere spotgroottes versnellen het opvullen, terwijl kleinere spotgroottes zorgen voor een nauwkeurige contourdefinitie. Tests tonen aan dat de snelheid met 30-50% toeneemt ten opzichte van traditionele systemen met één spotgrootte, zonder dat dit ten koste gaat van de nauwkeurigheid.
Factoren die de productie-efficiëntie beïnvloeden:
- Mogelijkheid tot batchprinten: SLA-technologie is uitermate geschikt voor het printen van meerdere onderdelen tegelijk.
- Impact van complexiteit – De SLA-snelheid wordt niet beïnvloed door geometrische complexiteit.
- Nabewerkingstijd – FDM vereist meer tijd voor het verwijderen van ondersteuningsstructuren en afwerking.
- Materiaalverspilling – SLA vermindert materiaalverspilling door een nauwkeurige harsdosering.
Het printen met hars met behulp van digitale lichtverwerkingstechnologie verbetert de printsnelheid verder doordat de gehele laag gelijktijdig uithardt in plaats van afzonderlijke punten te scannen. Deze vooruitgang is met name gunstig voor productie op grote schaal.
De efficiëntie van CAD-integratie komt ook SLA-workflows voor complexe geometrieën ten goede. Softwareoptimalisatie maakt geautomatiseerde generatie van ondersteuningsstructuren en analyse van de bouworiëntatie mogelijk, waardoor de voorheen tijdrovende voorbereidingsfase wordt vereenvoudigd.
Als u snel complexe prototypes wilt ontwikkelen, biedt SLA-technologie een superieure productie-efficiëntie. Voor grotere, eenvoudigere onderdelen die slechts minimale nabewerking vereisen, is de gestroomlijnde workflow van FDM geschikter.
Materiaalselectie en toepassingsdiversiteit
Materiaaldiversiteit is een belangrijk selectiecriterium dat van invloed is op de operationele flexibiliteit en kostenbeheersing op lange termijn. FDM-technologie biedt een ruime keuze aan thermoplastische materialen, waaronder technische materialen zoals PEEK, PEI en koolstofvezelcomposieten. Deze materialen beschikken over superieure mechanische eigenschappen die geschikt zijn voor functionele eindproducten.
De materiaaleigenschappen van SLA-printers zijn aanzienlijk verbeterd door de komst van toepassingsspecifieke fotopolymeerformuleringen. Biocompatibele harsen worden gebruikt voor het prototypen van medische apparaten, terwijl hittebestendige formuleringen bestand zijn tegen de omstandigheden onder een motorkap. Flexibele harsen bieden rubberachtige eigenschappen die met traditionele stereolithografiematerialen niet te bereiken zijn.
Compatibiliteit van open-source materialen lost grote problemen op met betrekking tot afhankelijkheid van leveranciers en kostenbeheersing tijdens het inkoopproces. Toonaangevende fabrikanten van SLA-printers kiezen steeds vaker voor open harssystemen, waardoor klanten materialen van meerdere leveranciers kunnen betrekken en de kosten kunnen optimaliseren op basis van de toepassingsvereisten.
Vergelijking van materiaalcategorieën:
- Technische thermoplasten – Voordelen van FDM bij PEEK, ULTEM en koolstofvezel
- Precisiegietharsen – SLA is speciaal ontworpen voor precisiegieten.
- Biocompatibele materialen – Beide technologieën bieden certificeringsmogelijkheden.
- Transparante materialen – Met SLA-technologie kunnen optisch transparante onderdelen worden geproduceerd.
- Flexibele materialen – Flexibele SLA-harsen zijn over het algemeen beter dan TPU-filamenten.
De viscositeitseigenschappen van het harssysteem zorgen ervoor dat fijne structuren volledig worden bevochtigd en luchtinsluiting, een veelvoorkomend probleem bij filamentprinten, wordt voorkomen. Deze eigenschap is cruciaal voor toepassingen die een holtevrije interne structuur of complexe interne kanalen vereisen.
De eisen aan de ondersteuningsstructuur verschillen aanzienlijk tussen de verschillende technologieën. SLA-ondersteuningsstructuren kunnen worden ontworpen met minimale contactpunten, waardoor de nabewerkingstijd en oppervlaktebeschadigingen worden verminderd. Geavanceerde wateroplosbare ondersteuningsharsen maken handmatige verwijdering overbodig, wat de workflow verder vereenvoudigt.
Als u hoogwaardige thermoplasten nodig heeft voor functionele toepassingen, biedt FDM superieure materiaalkeuzes. Voor projecten die optische transparantie, een fijne oppervlaktestructuur of speciale chemische eigenschappen vereisen, heeft u echter vaak de voorkeur voor de prestaties van SLA-materialen.
Kostenanalyse: Initiële investering en operationele kosten
De initiële investering in apparatuur varieert afhankelijk van de technologie en de functionele eisen. Instapmodellen van FDM-systemen beginnen bij minder dan $500, terwijl industriële SLA-printers met grote printformaten tussen de $50,000 en meer dan $200,000 kunnen kosten. Bij het vergelijken van producten met vergelijkbare functionaliteiten worden de kostenverhoudingen echter complexer.
Professionele SLA-printers hebben doorgaans een lagere totale eigendomskostprijs als rekening wordt gehouden met productie-efficiëntie, materiaalgebruik en arbeidskosten. Minder nabewerking betekent lagere arbeidskosten per afgewerkt onderdeel, wat vooral belangrijk is in markten met hoge lonen.
Materiaalkosten zijn een complex proces en vereisen een zorgvuldige analyse van de toepassing. Hoogwaardige lichtgevoelige harsen kosten doorgaans $100 tot $300 per liter, terwijl speciaal ontwikkelde filamenten $50 tot $150 per kilogram kosten. SLA-technologie produceert echter zeer weinig afval en levert onderdelen met een hogere dichtheid op, voordelen die de hogere materiaalkosten per eenheid compenseren.
Kader voor kostenoverwegingen:
- Apparatuur aanschaffen – FDM-apparatuur heeft een lagere instapdrempel, maar SLA brengt hogere capaciteitskosten met zich mee.
- Materiaalkosten – Variëren afhankelijk van de toepassing en het gebruik.
- Arbeidsbehoeften – SLA vereist doorgaans minder nabewerking.
- Faciliteitseisen – SLA vereist ventilatie, terwijl FDM minimale infrastructuur vereist.
- Onderhoudskosten – Bij beide technologieën is regelmatige vervanging van de gloeidraad nodig.
Een kostenanalyse van de bedrijfsvoering moet rekening houden met de vereisten voor de faciliteit en de veiligheidsaspecten. SLA-printers vereisen geavanceerde ventilatiesystemen en procedures voor de harsverwerking, wat extra infrastructuurkosten met zich meebrengt die bij FDM-printers niet voorkomen. Moderne, gesloten systemen minimaliseren echter de milieubelasting en garanderen tegelijkertijd de veiligheid van de gebruiker.
De vervangingscycli van filamenten verschillen per technologie. Bij FDM-systemen zijn regelmatige vervangingen van de nozzle en het vormoppervlak nodig, terwijl bij SLA-systemen onderhoud van de harstank en het optische venster vereist is. Inzicht in deze patronen helpt bij het opstellen van nauwkeurige budgetplanningen voor de lange termijn.
Als u een kosteneffectieve 3D-printoplossing voor beginners zoekt met minimale apparatuurvereisten, is FDM-technologie ongetwijfeld de ideale keuze. Voor toepassingen die een hogere investering in apparatuur vereisen, bieden SLA-systemen doorgaans een grotere waarde op de lange termijn door de productie-efficiëntie en de kwaliteit van de onderdelen te verbeteren.
Industriële toepassingen: succesverhalen uit de praktijk
Het maken van prototypes voor de automobielindustrie is een zeer veeleisende toepassing, en beide technologieën bieden unieke voordelen. FDM-printers blinken uit in het maken van dashboardmodellen, prototypes van ventilatiekanalen en mallen die mechanische duurzaamheid vereisen. SLA-printers daarentegen kunnen nauwkeurige interieurmodellen, prototypes van verlichtingscomponenten en complexe koelsysteemmodellen produceren die gladde oppervlakken en nauwe toleranties vereisen.
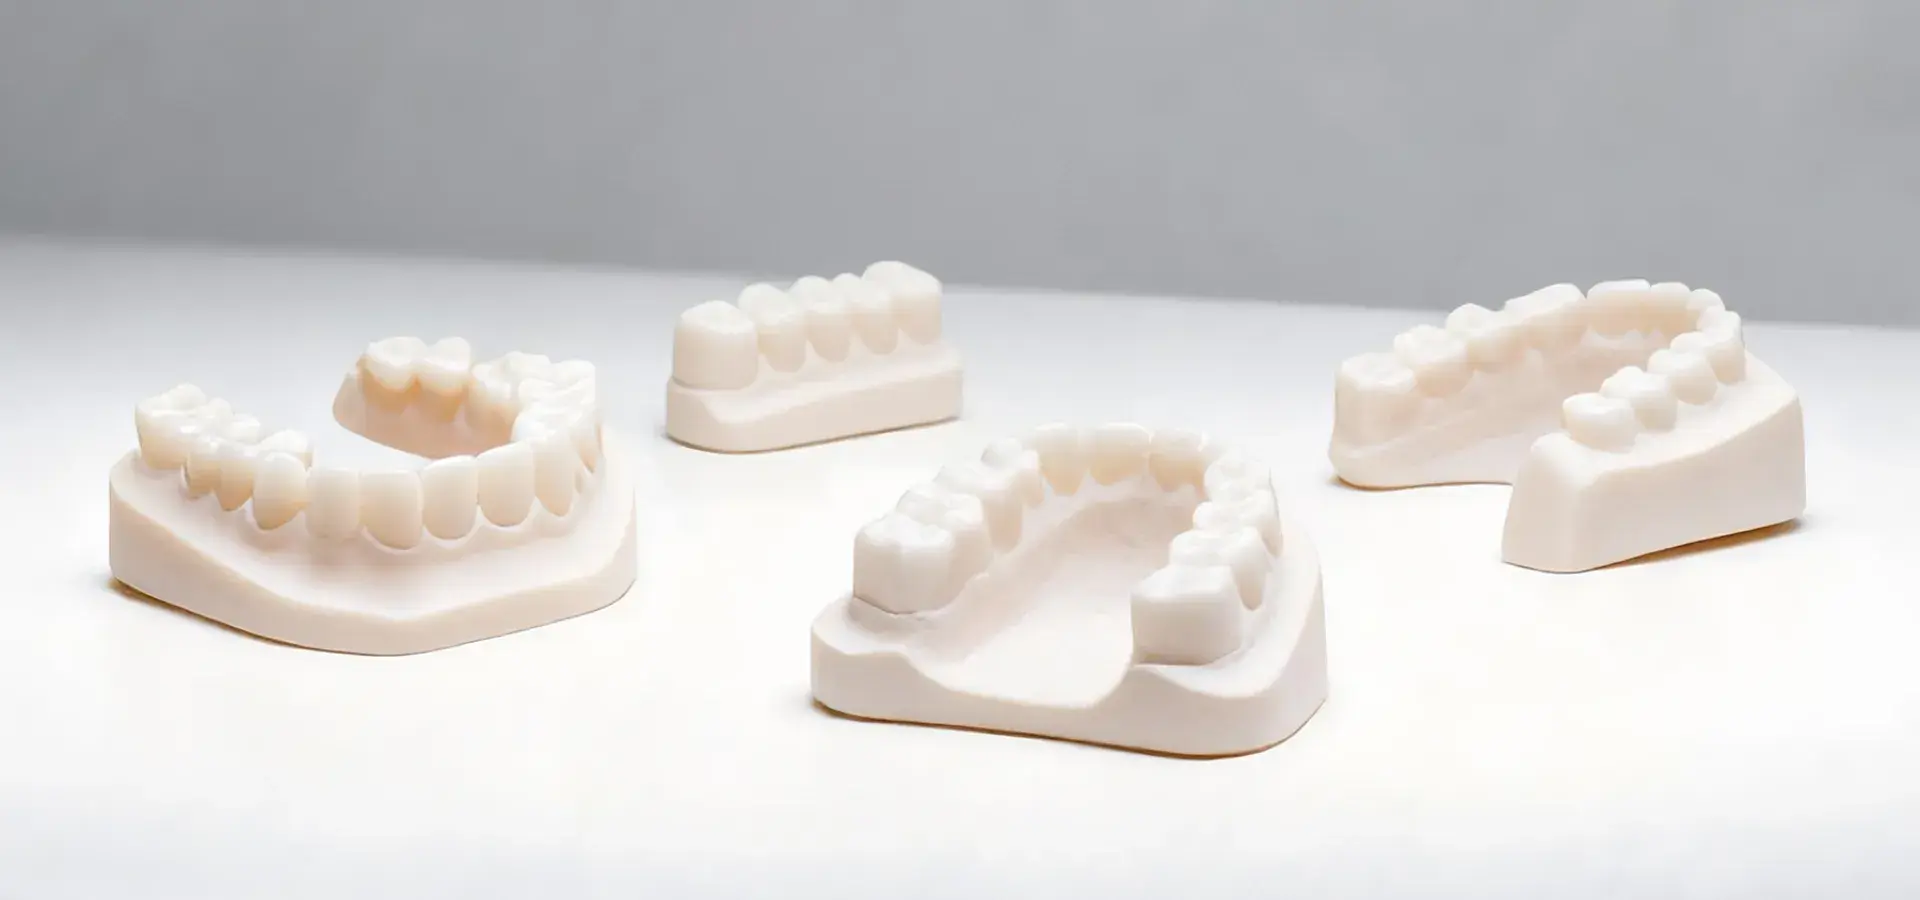
De R&D-sector voor medische hulpmiddelen maakt veelvuldig gebruik van SLA-technologie voor de productie van chirurgische geleiders, de vervaardiging van tandheelkundige modellen en het prototypen van implantaten. Biocompatibele, lichtgevoelige polymeermaterialen, gecombineerd met een superieure oppervlakteafwerking, voldoen niet alleen aan strenge wettelijke eisen, maar maken ook patiëntspecifieke aanpassingen mogelijk die met traditionele productieprocessen onmogelijk zijn.
Lucht- en ruimtevaarttoepassingen stellen extreem hoge eisen aan precisie en materiaaleigenschappen. SLA-printers kunnen snel complexe interne koelkanalen, precisieconnectoren en aerodynamische testmodellen produceren. Door meerdere componenten in één geprint onderdeel te integreren, wordt het aantal onderdelen en de complexiteit van de assemblage verminderd.
Industriële toepassingsgebieden:
- Tandheelkunde/Medisch – SLA-technologie domineert vanwege de biocompatibele harsen en hoge precisie.
- Automotive – Breed toepasbaar, afhankelijk van de componentvereisten.
- Lucht- en ruimtevaart – SLA wordt voornamelijk gebruikt voor precisieonderdelen, terwijl FDM vooral wordt gebruikt voor het maken van mallen.
Consumentenelektronica – SLA is ideaal voor behuizingen die een glad oppervlak vereisen.
Gereedschap/Productiehulpmiddelen – De technologiekeuze hangt af van de duurzaamheidseisen.
Het prototypen van consumentenelektronica is steeds meer afhankelijk van SLA-printers voor componenten die nauwkeurige assemblage en oppervlakteafwerking vereisen, zoals behuizingsontwikkeling, knopmechanismen en interne steunen. De snelle iteratiemogelijkheden van SLA-printers Hiermee kunnen ontwerpteams snel meerdere ontwerpen testen met behoud van professionele esthetische normen.
Onderwijsinstellingen beschouwen beide technologieën als waardevol voor verschillende onderwijsdoelen. FDM-systemen zijn eenvoudig te bedienen en te gebruiken, vergemakkelijken de materiaalverwerking en kunnen basisconcepten van additieve productie aanleren. SLA-technologie introduceert geavanceerde productieprincipes en precisietechniekconcepten, die cruciaal zijn voor technische vakken.
Als u functionele prototypes nodig hebt die bestand zijn tegen mechanische stresstests, biedt FDM vaak voldoende prestaties tegen lagere kosten. Voor toepassingen die hoogwaardige oppervlakken of nauwkeurige assemblage-interfaces vereisen, is SLA-technologie over het algemeen voordeliger.
Conclusie
De keuze tussen FDM- en SLA-technologieën vereist een zorgvuldige afweging van nauwkeurigheidseisen, productieschaal en toepassingsbeperkingen. SLA-printers blinken uit in toepassingen die een extreem hoge oppervlaktekwaliteit, toleranties en complexe geometrieën vereisen, waardoor ze ideaal zijn voor medische apparaten, precisieprototypes en hoogwaardige consumentenproducten. FDM-technologie daarentegen is geschikt voor functionele toepassingen waarbij mechanische sterkte, materiaalveelzijdigheid en kosteneffectiviteit prioriteit hebben. Inzicht in deze fundamentele verschillen helpt bij het nemen van weloverwogen beslissingen, wat zorgt voor succesvolle productie op de lange termijn en een goed rendement op de investering.
Verbeter uw productiecapaciteit met de SLA-oplossingen van Magform.
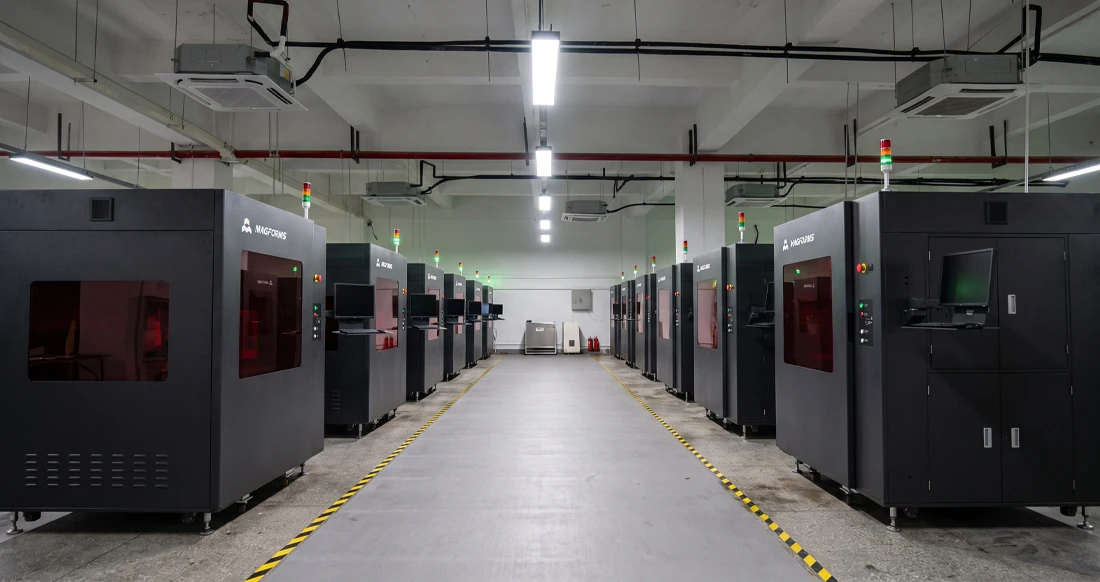
Magforms, een toonaangevende fabrikant van SLA-printers, biedt industriële systemen die Duitse Scanlab-galvanometers, AOC-lasers en Panasonic-servomotoren integreren, wat resulteert in ongeëvenaarde betrouwbaarheid en nauwkeurigheid. De lasertechnologie met variabele spotgrootte maakt 30-50% snellere printsnelheden mogelijk met behoud van een nauwkeurigheid van ±0.1 mm bij grootformaatprinten. Dankzij open-source harscompatibiliteit en uitgebreide technische ondersteuning pakt Magforms veelvoorkomende inkoopuitdagingen aan, zoals afhankelijkheid van leveranciers en trage service. Neem contact op met info@magforms.com om te ontdekken hoe hun geïntegreerde materiaal- en apparatuuroplossingen uw productieprocessen kunnen optimaliseren.
Referenties
1. Gibson, Ian, et al. “Additieve productietechnologieën: 3D-printen, snel prototypen en directe digitale productie.” Springer International Publishing, 2021.
2. Chua, Chee Kai en Kah Fai Leong. “3D-printen en additieve productie: principes en toepassingen.” World Science Press, 2020.
3. Ngo, Tuan D., et al. “Additieve productie voor Industrie 4.0: materialen, technologieën en toepassingen.” Materials Research Foundation, 2019.
4. Lipson, Hod en Melba Kurman. “De nieuwe wereld van 3D-printen: hoop en valkuilen van revolutionaire productie.” ExLibris Corporation, 2020.
5. Redwood, Ben, et al. “3D Printing Handbook: Techniques, Design Rules, and Post-Processing.” 3D Hubs Knowledge Base Publication, 2021.
6. Zhang Jinhui, et al. "3D-printen gebaseerd op stereolithografie: processen, materialen en productietoepassingen." Advanced Manufacturing Processes, 2022.
Magforms maakt ontwerpen en produceren eenvoudiger.
Populaire blogs
-
 Industrie inzichtenVerwerkende industrie
FDM-printer versus SLA-printer: welke technologie is geschikt voor uw project?
-
 Industrie inzichtenVerwerkende industrie
De 5 belangrijkste toepassingen van industriële 3D-printers in de hedendaagse productie.
-
 Industrie inzichtenVerwerkende industrie
Waarom zijn stereolithografie 3D-printers ongeëvenaard voor het prototypen van microfluïdische apparaten?
