ਗਤੀ ਦੀ ਲੋੜ: 3D ਪ੍ਰਿੰਟਿੰਗ ਵਿੱਚ ਤੇਜ਼ ਪ੍ਰਿੰਟਿੰਗ ਰੈਜ਼ਿਨ ਦੀ ਪੜਚੋਲ ਕਰਨਾ
ਅੱਜ, ਨਿਰਮਾਤਾਵਾਂ ਲਈ ਗਤੀ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਚੀਜ਼ ਹੈ, ਅਤੇ ਐਡਿਟਿਵ ਨਿਰਮਾਣ ਇਸ ਨੁਕਤੇ ਨੂੰ ਬਹੁਤ ਸਪੱਸ਼ਟ ਕਰਦਾ ਹੈ। ਇੱਕ ਤੇਜ਼ ਰੇਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਰ ਵੈਟ ਫੋਟੋਪੋਲੀਮਰਾਈਜ਼ੇਸ਼ਨ ਤਕਨਾਲੋਜੀ ਵਿੱਚ ਇੱਕ ਕਦਮ ਅੱਗੇ ਹੈ। ਇਹ ਅਨੁਕੂਲਿਤ ਹਾਲਤਾਂ ਵਿੱਚ 100 ਮਿਲੀਮੀਟਰ/ਘੰਟਾ ਤੋਂ ਵੱਧ ਦੀ ਪ੍ਰਿੰਟਿੰਗ ਸਪੀਡ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਮੋਨੋਕ੍ਰੋਮ LCD ਸਕ੍ਰੀਨਾਂ, ਉੱਨਤ ਰਿਲੀਜ਼ ਫਿਲਮਾਂ ਅਤੇ ਅਨੁਕੂਲਿਤ ਫੋਟੋਪੋਲੀਮਰ ਰੇਜ਼ਿਨ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ। ਇਹ ਨਵੀਨਤਾ ਉਦਯੋਗ ਵਿੱਚ ਇੱਕ ਵੱਡੀ ਸਮੱਸਿਆ ਨੂੰ ਹੱਲ ਕਰਦੀ ਹੈ: ਵਿਚਾਰ ਅਤੇ ਅਸਲ ਪ੍ਰੋਟੋਟਾਈਪ ਵਿਚਕਾਰ ਦੇਰੀ। ਇਲੈਕਟ੍ਰਾਨਿਕਸ, ਮੈਡੀਕਲ ਅਤੇ ਆਟੋਮੋਬਾਈਲ ਉਦਯੋਗਾਂ ਵਿੱਚ ਕੰਪਨੀਆਂ ਦਿਨਾਂ ਦੀ ਬਜਾਏ ਘੰਟਿਆਂ ਵਿੱਚ ਡਿਜ਼ਾਈਨ ਵਿੱਚ ਬਦਲਾਅ ਕਰਨ ਦੇ ਯੋਗ ਹੋਣਗੀਆਂ।
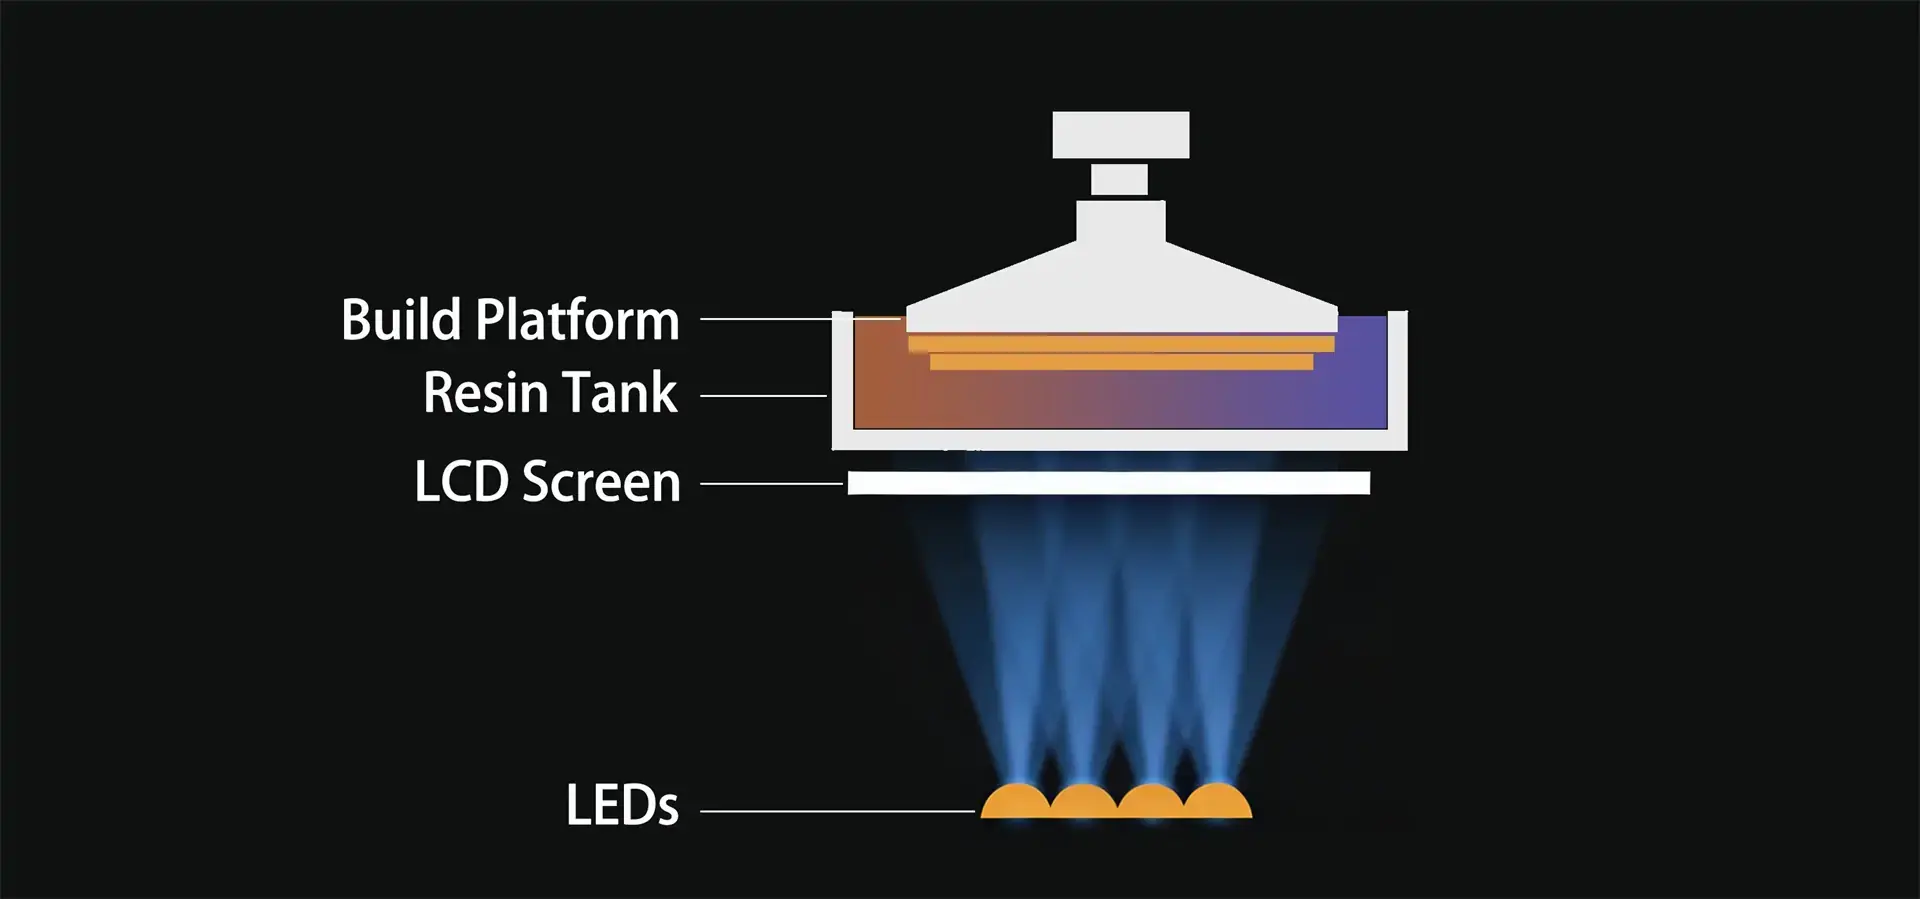
ਫਾਸਟ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਿੰਗ ਤਕਨਾਲੋਜੀ ਨੂੰ ਸਮਝਣਾ
ਨਿਯਮਤ ਸਟੀਰੀਓਲਿਥੋਗ੍ਰਾਫੀ ਤਰੀਕਿਆਂ ਦੇ ਮੁਕਾਬਲੇ, ਤੇਜ਼ ਰਾਲ ਪ੍ਰਿੰਟਿੰਗ ਦੀ ਇੱਕ ਬਹੁਤ ਹੀ ਵੱਖਰੀ ਬੁਨਿਆਦੀ ਬਣਤਰ ਹੁੰਦੀ ਹੈ। ਪਰੰਪਰਾਗਤ SLA ਮਸ਼ੀਨਾਂ ਲੇਜ਼ਰ-ਅਧਾਰਿਤ ਪੁਆਇੰਟ ਐਕਸਪੋਜ਼ਰ ਦੀ ਵਰਤੋਂ ਕਰਦੀਆਂ ਹਨ, ਜਦੋਂ ਕਿ ਤੇਜ਼ ਰਾਲ ਸਿਸਟਮ ਆਮ ਤੌਰ 'ਤੇ LCD-ਅਧਾਰਿਤ ਮਾਸਕਡ ਸਟੀਰੀਓਲਿਥੋਗ੍ਰਾਫੀ (mSLA) ਨੂੰ ਅਪਣਾਉਂਦੇ ਹਨ, ਜਿੱਥੇ ਇੱਕ UV LED ਬੈਕਲਾਈਟ ਇੱਕ LCD ਮਾਸਕ ਵਿੱਚੋਂ ਲੰਘਦੀ ਹੈ ਤਾਂ ਜੋ ਪੂਰੀਆਂ ਪਰਤਾਂ ਨੂੰ ਇੱਕੋ ਸਮੇਂ ਠੀਕ ਕੀਤਾ ਜਾ ਸਕੇ। ਜਦੋਂ ਤੁਸੀਂ ਇਸ ਵਿਧੀ ਨੂੰ ਘੱਟ-ਲੇਸਦਾਰ ਫੋਟੋਪੋਲੀਮਰ ਮਿਸ਼ਰਣਾਂ ਨਾਲ ਜੋੜਦੇ ਹੋ ਜਿਨ੍ਹਾਂ ਵਿੱਚ ਉੱਚ-ਸੰਵੇਦਨਸ਼ੀਲਤਾ ਫੋਟੋਇਨੀਸ਼ੀਏਟਰ ਹੁੰਦੇ ਹਨ, ਤਾਂ ਉੱਚ-ਪ੍ਰਤੀਕਿਰਿਆਸ਼ੀਲਤਾ ਰਾਲ ਅਤੇ ਉੱਚ-ਤੀਬਰਤਾ ਵਾਲੇ ਪ੍ਰਕਾਸ਼ ਸਰੋਤਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਸਮੇਂ ਐਕਸਪੋਜ਼ਰ ਸਮਾਂ ਪ੍ਰਤੀ ਪਰਤ 0.5-1.5 ਸਕਿੰਟ ਤੱਕ ਪਹੁੰਚ ਸਕਦਾ ਹੈ।
ਗਤੀ ਦੇ ਪਿੱਛੇ ਦੇ ਮਕੈਨਿਕਸ
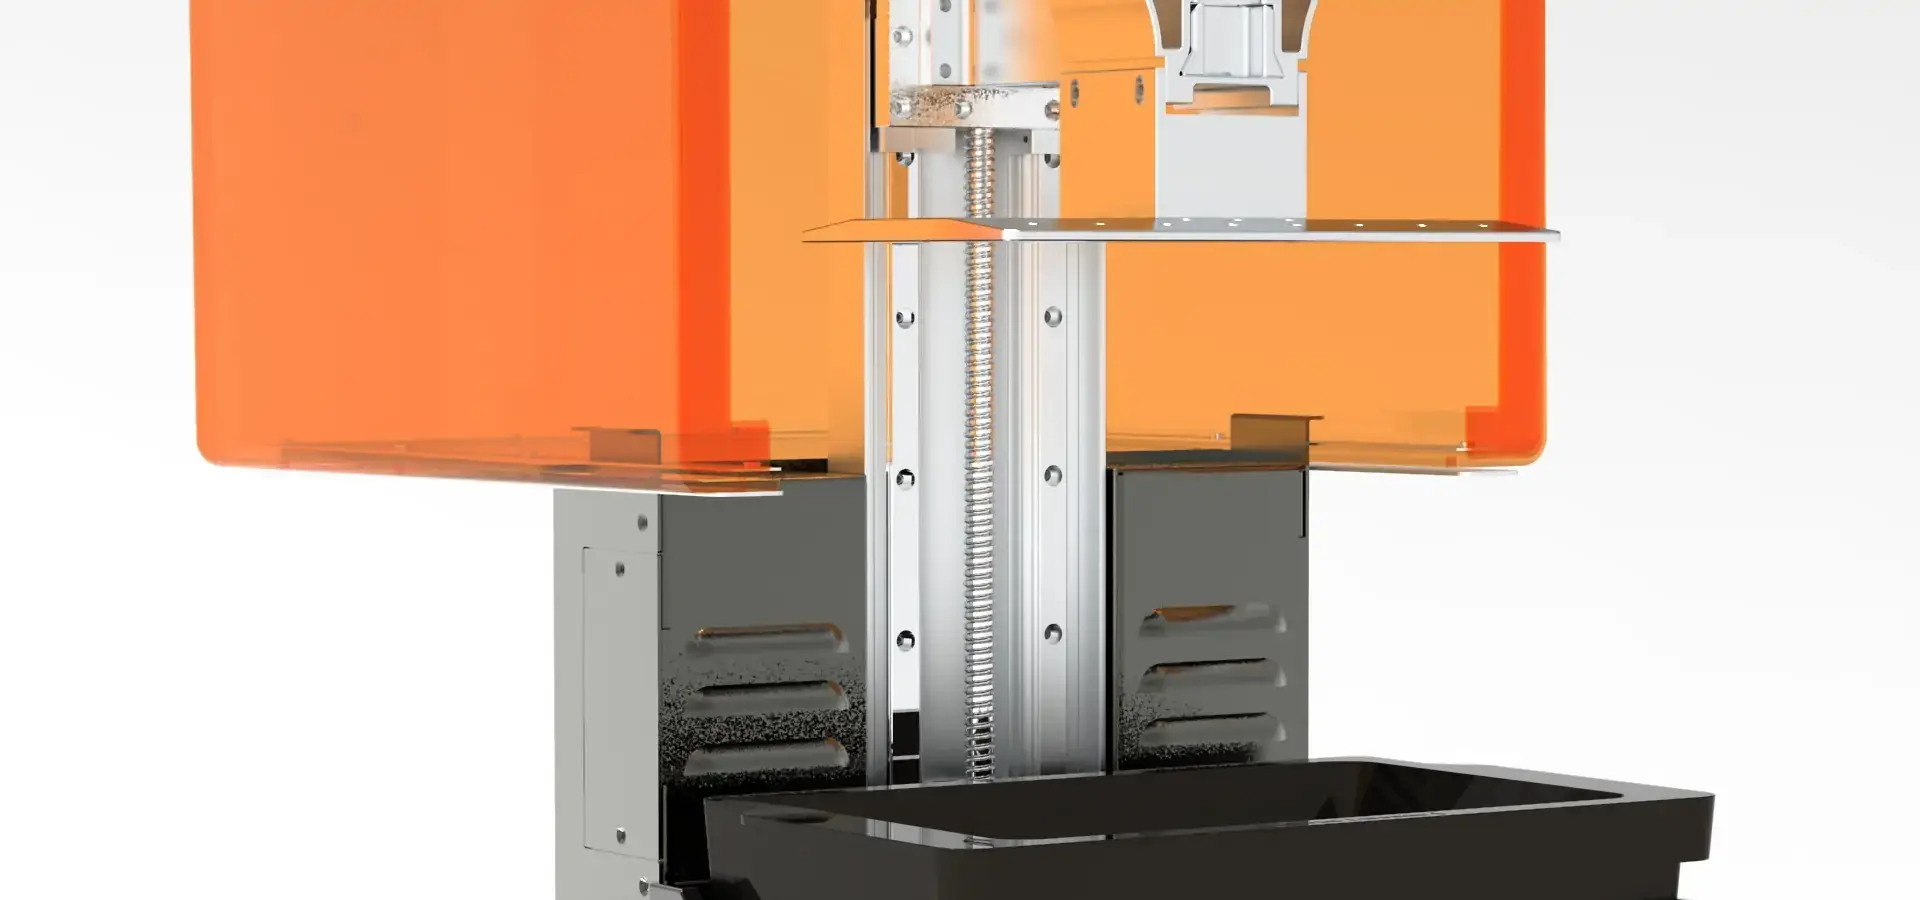
ਤੇਜ਼ ਛਪਾਈ ਨੂੰ ਸੰਭਵ ਬਣਾਉਣ ਵਾਲੇ ਮਕੈਨੀਕਲ ਹਿੱਸਿਆਂ ਵਿੱਚ ਦੋ ਸੈੱਟ ਲੀਨੀਅਰ ਰੇਲ ਸ਼ਾਮਲ ਹਨ ਜਿਨ੍ਹਾਂ ਨੂੰ ਬਾਲ ਸਕ੍ਰੂਆਂ ਨਾਲ ਮਜ਼ਬੂਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਹ Z-ਧੁਰੇ ਨੂੰ 0.01 ਮਿਲੀਮੀਟਰ ਤੋਂ ਘੱਟ ਵੌਬਲ 'ਤੇ ਸਥਿਰ ਰੱਖਦਾ ਹੈ, ਇੱਥੋਂ ਤੱਕ ਕਿ ਹਾਈ-ਸਪੀਡ ਲਿਫਟ ਸਥਿਤੀਆਂ ਵਿੱਚ ਵੀ (ਆਮ ਤੌਰ 'ਤੇ ਪ੍ਰਕਿਰਿਆ ਸੈਟਿੰਗਾਂ ਦੇ ਅਧਾਰ ਤੇ 200-300 ਮਿਲੀਮੀਟਰ/ਮਿੰਟ ਤੱਕ)। ਰਿਲੀਜ਼ ਫਿਲਮ ਤਕਨੀਕ ਵੀ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹੈ। ਐਡਵਾਂਸਡ ਕੰਪੋਜ਼ਿਟ ਫਿਲਮਾਂ (ACF) ਅਤੇ ਗੈਰ-ਫਲੋਰੀਨੇਟਿਡ ਈਥੀਲੀਨ ਪ੍ਰੋਪੀਲੀਨ (nFEP) ਸਮੱਗਰੀਆਂ ਘੱਟ ਸਤਹ ਊਰਜਾ ਅਤੇ ਘੱਟ ਅਡੈਸ਼ਨ ਪ੍ਰਦਰਸ਼ਿਤ ਕਰਦੀਆਂ ਹਨ, ਨਤੀਜੇ ਵਜੋਂ ਮਿਆਰੀ FEP ਫਿਲਮਾਂ ਦੇ ਮੁਕਾਬਲੇ ਪੀਲ ਫੋਰਸ ਕਾਫ਼ੀ ਘੱਟ ਹੁੰਦੀ ਹੈ, ਜਿਸਦਾ ਮਤਲਬ ਹੈ ਕਿ ਉਹਨਾਂ ਵਿੱਚ ਨਿਯਮਤ FEP ਫਿਲਮਾਂ ਨਾਲੋਂ ਲਗਭਗ ਅੱਧਾ ਪੀਲ ਫੋਰਸ ਹੁੰਦਾ ਹੈ। ਇਹ ਬਿਲਡ ਪਲੇਟਫਾਰਮ ਅਤੇ ਰੈਜ਼ਿਨ ਵੈਟ ਨੂੰ ਵੱਖ ਕਰਨ ਵਿੱਚ ਲੱਗਣ ਵਾਲੇ ਸਮੇਂ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ, ਜੋ ਪਰਤ-ਦਰ-ਪਰਤ ਬਣਾਉਣ ਵਿੱਚ ਇੱਕ ਵੱਡੀ ਸਮੇਂ ਦੀ ਰੁਕਾਵਟ ਤੋਂ ਛੁਟਕਾਰਾ ਪਾਉਂਦਾ ਹੈ।
ਆਪਟੀਕਲ ਸਿਸਟਮ ਅਤੇ ਇਲਾਜ ਕੁਸ਼ਲਤਾ
ਆਧੁਨਿਕ ਤੇਜ਼ ਰੇਜ਼ਿਨ ਸਿਸਟਮ ਚਿੱਪ-ਆਨ-ਬੋਰਡ (COB) ਪ੍ਰਕਾਸ਼ ਸਰੋਤਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ ਜੋ ਬਿਲਡ ਖੇਤਰ ਵਿੱਚ 90-95% ਤੋਂ ਵੱਧ ਪ੍ਰਕਾਸ਼ ਇਕਸਾਰਤਾ ਦੇ ਨਾਲ 6 mW/cm² ਤੋਂ ਉੱਪਰ ਕਿਰਨਾਂ ਦੇ ਪੱਧਰ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਨ। ਊਰਜਾ ਦਾ ਇਹ ਸਮਾਨ ਫੈਲਾਅ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ ਕਿ ਪੋਲੀਮਰਾਈਜ਼ੇਸ਼ਨ ਪ੍ਰਕਿਰਿਆ ਬਿਲਡ ਖੇਤਰ ਵਿੱਚ ਪੂਰੇ ਤਰੀਕੇ ਨਾਲ ਵਾਪਰਦੀ ਹੈ, ਬਿਨਾਂ ਕਿਸੇ ਹਲਕੇ ਖੂਨ ਵਹਿਣ ਜਾਂ ਮਾਪਾਂ ਦੇ ਵਾਰਪਿੰਗ ਦੇ। ਉੱਚ ਕਿਰਨਾਂ ਅਤੇ ਸਟੀਕ ਆਪਟੀਕਲ ਕੋਲੀਮੇਸ਼ਨ ਪਿਕਸਲ ਆਕਾਰ ਨੂੰ ਸਮਰੱਥ ਬਣਾਉਂਦੀ ਹੈ ਜੋ ਆਮ ਤੌਰ 'ਤੇ 19-35 μm ਤੱਕ ਹੁੰਦੇ ਹਨ, ਜੋ ਕਿ 8K–12K LCD ਸੰਰਚਨਾਵਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਇਸਦਾ ਮਤਲਬ ਹੈ ਕਿ ਜਦੋਂ ਮਸ਼ੀਨ ਪੂਰੀ ਗਤੀ 'ਤੇ ਚੱਲ ਰਹੀ ਹੋਵੇ, ਤਾਂ ਵੀ ਛੋਟੇ ਵੇਰਵਿਆਂ ਨੂੰ ਮਾਈਕ੍ਰੋਸਕੇਲ ਸੀਮਾਵਾਂ 'ਤੇ ਰੱਖਿਆ ਜਾਂਦਾ ਹੈ।
ਰਵਾਇਤੀ ਤਰੀਕਿਆਂ ਨਾਲੋਂ ਤੁਲਨਾਤਮਕ ਫਾਇਦੇ
ਜਦੋਂ ਫਿਲਾਮੈਂਟ-ਅਧਾਰਿਤ ਡਿਪਾਜ਼ਿਸ਼ਨ ਵਿਧੀਆਂ ਨਾਲ ਤੁਲਨਾ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਰੈਜ਼ਿਨ ਪ੍ਰਿੰਟਿੰਗ ਦੀ ਸਤ੍ਹਾ ਨਿਰਵਿਘਨ ਅਤੇ ਵਧੇਰੇ ਗੁੰਝਲਦਾਰ ਆਕਾਰ ਹੁੰਦੇ ਹਨ। ਜਦੋਂ ਤੁਸੀਂ ਇੱਕ ਫਾਸਟ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਰ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋ , ਤਾਂ FDM ਪ੍ਰਕਿਰਿਆਵਾਂ ਦੇ ਮੁਕਾਬਲੇ ਪਰਤ ਲਾਈਨਾਂ ਕਾਫ਼ੀ ਘੱਟ ਜਾਂਦੀਆਂ ਹਨ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਨਿਰਵਿਘਨ ਸਤ੍ਹਾ ਬਣ ਜਾਂਦੀ ਹੈ। ਇਸਦਾ ਮਤਲਬ ਹੈ ਕਿ ਇਸ ਪ੍ਰਿੰਟਰ ਨਾਲ ਬਣੇ ਹਿੱਸੇ ਆਮ ਤੌਰ 'ਤੇ ਬਿਲਡ ਪਲੇਟਫਾਰਮ ਤੋਂ ਹੀ ਪ੍ਰਕਿਰਿਆ ਪੈਰਾਮੀਟਰਾਂ ਅਤੇ ਸਮੱਗਰੀਆਂ ਦੇ ਆਧਾਰ 'ਤੇ Ra 1.6–3.2 μm ਦੀ ਰੇਂਜ ਵਿੱਚ ਸਤ੍ਹਾ ਦੀ ਖੁਰਦਰੀ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੇ ਹਨ। ਜਦੋਂ ਨਿਯਮਤ SLA ਉਪਕਰਣਾਂ ਨਾਲ ਤੁਲਨਾ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਤੇਜ਼ ਰੈਜ਼ਿਨ ਸਿਸਟਮ ਆਕਾਰ ਵਿੱਚ ਸ਼ੁੱਧਤਾ ਦੇ ਉਸੇ ਪੱਧਰ ਨੂੰ ਰੱਖਦੇ ਹੋਏ ਉਤਪਾਦਨ ਦੇ ਸਮੇਂ ਨੂੰ ਲਗਭਗ 300% ਘਟਾਉਂਦੇ ਹਨ। ਆਮ ਤੌਰ 'ਤੇ , ਤੇਜ਼ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਰ ਆਮ ਤੌਰ 'ਤੇ ਕੰਮ ਕਰਨ ਵਾਲੇ ਨਮੂਨਿਆਂ ਅਤੇ ਇੰਜੀਨੀਅਰਿੰਗ ਹਿੱਸਿਆਂ ਲਈ ਕੈਲੀਬਰੇਟ ਕੀਤੀਆਂ ਸਥਿਤੀਆਂ ਅਧੀਨ ਛੋਟੇ ਤੋਂ ਦਰਮਿਆਨੇ ਆਕਾਰ ਦੇ ਹਿੱਸਿਆਂ ਲਈ ±0.05 ਮਿਲੀਮੀਟਰ ਦੇ ਅੰਦਰ ਹੁੰਦੇ ਹਨ। ਜਦੋਂ ਇਹਨਾਂ ਪ੍ਰਣਾਲੀਆਂ ਨੂੰ ਫੈਕਟਰੀਆਂ ਵਿੱਚ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਮਸ਼ੀਨ ਡਾਊਨਟਾਈਮ ਅਤੇ ਸਮੱਗਰੀ ਦੀ ਰਹਿੰਦ-ਖੂੰਹਦ ਨੂੰ ਵੱਡੀ ਮਾਤਰਾ ਵਿੱਚ ਘਟਾਇਆ ਜਾਂਦਾ ਹੈ। ਬੰਦ-ਲੂਪ ਮੋਟਰ ਕੰਟਰੋਲ ਸਿਸਟਮ ਲਗਾਤਾਰ ਵੱਖ ਕਰਨ ਵਾਲੀਆਂ ਤਾਕਤਾਂ ਦੀ ਜਾਂਚ ਕਰਦੇ ਹਨ ਅਤੇ ਉੱਡਦੇ ਸਮੇਂ ਲਿਫਟ ਸਪੀਡ ਨੂੰ ਬਦਲਦੇ ਹਨ। ਇਹ ਖਰਾਬ ਡੀਟੈਚਮੈਂਟ ਦੇ ਕਾਰਨ ਪ੍ਰਿੰਟਸ ਨੂੰ ਅਸਫਲ ਹੋਣ ਤੋਂ ਰੋਕਦਾ ਹੈ। ਇਸ ਸਮਾਰਟ ਪ੍ਰਕਿਰਿਆ ਨਿਯੰਤਰਣ ਦਾ ਮਤਲਬ ਹੈ ਕਿ ਬੈਚ ਇਕਸਾਰਤਾ ਦਰਾਂ 98% ਤੋਂ ਵੱਧ ਹਨ, ਜੋ ਕਿ ਸੇਵਾ ਦਫਤਰਾਂ ਲਈ ਇੱਕ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਉਪਾਅ ਹੈ ਜੋ ਕਈ ਗਾਹਕਾਂ ਲਈ ਉਤਪਾਦਨ ਕਤਾਰਾਂ ਨੂੰ ਸੰਭਾਲਦੇ ਹਨ।
ਤੁਲਨਾ ਤੇਜ਼ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਰ: ਸਹੀ ਹੱਲ ਚੁਣਨਾ
ਸਹੀ ਔਜ਼ਾਰਾਂ ਦੀ ਚੋਣ ਕਰਨ ਲਈ, ਤੁਹਾਨੂੰ ਇਹ ਜਾਣਨ ਦੀ ਜ਼ਰੂਰਤ ਹੈ ਕਿ ਗਤੀ, ਤਿੱਖਾਪਨ ਅਤੇ ਸਮੱਗਰੀ ਅਨੁਕੂਲਤਾ ਸਾਰੇ ਇਕੱਠੇ ਕਿਵੇਂ ਕੰਮ ਕਰਦੇ ਹਨ। ਚੋਣ ਪ੍ਰਕਿਰਿਆ ਉਹਨਾਂ ਐਪਲੀਕੇਸ਼ਨਾਂ ਲਈ ਬਹੁਤ ਵੱਖਰੀ ਹੈ ਜਿਨ੍ਹਾਂ ਨੂੰ ਤੇਜ਼ ਪ੍ਰੋਟੋਟਾਈਪਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਅਤੇ ਉਹਨਾਂ ਲਈ ਜਿਨ੍ਹਾਂ ਨੂੰ ਵਧੀਆ ਟੂਲਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਕਾਰਗੁਜ਼ਾਰੀ ਮੈਟ੍ਰਿਕਸ ਜੋ ਮਹੱਤਵਪੂਰਨ ਹਨ
ਪ੍ਰਿੰਟ ਸਪੀਡ ਮਸ਼ੀਨ ਕੀ ਕਰ ਸਕਦੀ ਹੈ ਇਸਦਾ ਸਿਰਫ਼ ਇੱਕ ਪਹਿਲੂ ਹੈ। ਪੂਰੀ ਸਮੀਖਿਆ ਵਿੱਚ, ਹਰੇਕ ਪਰਤ ਦਾ ਇਲਾਜ ਕਰਨ ਦਾ ਸਮਾਂ, Z-ਧੁਰੇ ਦੀ ਗਤੀ, ਬਿਲਡ ਸਪੇਸ ਦੀ ਵਰਤੋਂ, ਅਤੇ ਨਿਰੰਤਰ ਕਾਰਜ ਦੌਰਾਨ ਥਰਮਲ ਪ੍ਰਬੰਧਨ ਸਭ ਨੂੰ ਧਿਆਨ ਵਿੱਚ ਰੱਖਿਆ ਗਿਆ ਹੈ। ਉਪਕਰਣ ਦੀ 150mm ਪ੍ਰਤੀ ਘੰਟਾ ਲੰਬਕਾਰੀ ਗਤੀ ਲੰਬੇ ਪ੍ਰਿੰਟ ਸੈਸ਼ਨਾਂ ਦੌਰਾਨ ਇਸ ਗਤੀ ਨੂੰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਗਰਮ ਹੋਣ ਜਾਂ ਆਪਣੀ ਸ਼ੁੱਧਤਾ ਗੁਆਏ ਬਿਨਾਂ ਬਣਾਈ ਰੱਖਣ ਦੇ ਯੋਗ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਗਹਿਣਿਆਂ ਦੀ ਕਾਸਟਿੰਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਵਿੱਚ ਜੋ ਬਹੁਤ ਸਾਰੇ ਗਹਿਣੇ ਬਣਾਉਂਦੀਆਂ ਹਨ, ਜਿੱਥੇ ਸਿਸਟਮ ਦਿਨ ਵਿੱਚ 24 ਘੰਟੇ ਚੱਲਦੇ ਹਨ, ਸੈਂਕੜੇ ਮੋਮ-ਕਾਸਟੇਬਲ ਡਿਜ਼ਾਈਨ ਬਣਾਉਂਦੇ ਹਨ, ਥਰਮਲ ਡਿਸਸੀਪੇਸ਼ਨ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹੈ। ਪਰਤ ਸਪਸ਼ਟਤਾ ਲਈ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਬਹੁਤ ਧਿਆਨ ਨਾਲ ਦੇਖਣ ਦੀ ਜ਼ਰੂਰਤ ਹੈ। ਬਹੁਤ ਸਾਰੇ ਸਿਸਟਮ ਪ੍ਰੋਜੈਕਸ਼ਨ ਸਪੈਕਸ ਦੇ ਅਧਾਰ ਤੇ ਮਾਈਕ੍ਰੋਨ-ਪੱਧਰ XY ਰੈਜ਼ੋਲਿਊਸ਼ਨ ਹੋਣ ਦਾ ਦਾਅਵਾ ਕਰਦੇ ਹਨ, ਪਰ ਅਸਲ ਰੈਜ਼ੋਲਿਊਸ਼ਨ ਰੈਜ਼ਿਨ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਅਤੇ ਐਕਸਪੋਜ਼ਰ ਕਿਵੇਂ ਸੈੱਟ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਇਸ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਜ਼ਿਆਦਾਤਰ ਸਮਾਂ, ਇੰਜੀਨੀਅਰਿੰਗ-ਗ੍ਰੇਡ ਸਖ਼ਤ ਰੈਜ਼ਿਨ ਨੂੰ ਆਮ ਫਾਰਮੂਲਿਆਂ ਨਾਲੋਂ ਲੰਬੇ ਐਕਸਪੋਜ਼ਰ ਸਮੇਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜਿਸਦਾ ਮਤਲਬ ਹੈ ਕਿ ਤੇਜ਼ ਗਤੀ ਸੰਭਵ ਨਹੀਂ ਹੁੰਦੀ। ਸਮੱਗਰੀ ਪ੍ਰਦਰਸ਼ਨ ਅਤੇ ਪ੍ਰੋਸੈਸਿੰਗ ਗਤੀ ਦੇ ਵਿਚਕਾਰ ਇਸ ਵਪਾਰ-ਬੰਦ ਦੇ ਕਾਰਨ, ਐਪਲੀਕੇਸ਼ਨ ਦੇ ਅਧਾਰ ਤੇ ਟੂਲ ਚੁਣੇ ਜਾਣੇ ਚਾਹੀਦੇ ਹਨ।
ਐਪਲੀਕੇਸ਼ਨ-ਵਿਸ਼ੇਸ਼ ਉਪਕਰਣ ਚੋਣ
ਡਿਜੀਟਲ ਤਰੀਕੇ ਨਾਲ ਕੀਤੀ ਜਾਣ ਵਾਲੀ ਦੰਦਾਂ ਦੀ ਦੇਖਭਾਲ ਇੱਕ ਬਹੁਤ ਹੀ ਮੰਗ ਵਾਲੀ ਵਰਤੋਂ ਦਾ ਮਾਮਲਾ ਹੈ। ਮਰੀਜ਼ਾਂ ਦਾ ਉਸੇ ਦਿਨ ਇਲਾਜ ਕਰਨ ਦੇ ਯੋਗ ਹੋਣ ਲਈ, ਚੇਅਰਸਾਈਡ ਡੈਂਟਿਸਟਰੀ ਲੈਬਾਂ ਨੂੰ ਅਜਿਹੇ ਔਜ਼ਾਰਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਜੋ 20 ਤੋਂ 40 ਮਿੰਟਾਂ ਵਿੱਚ ਪੂਰੇ ਆਰਚ ਮਾਡਲ, ਸਰਜੀਕਲ ਗਾਈਡ ਅਤੇ ਆਰਥੋਡੋਂਟਿਕ ਅਲਾਈਨਰ ਬੇਸ ਬਣਾ ਸਕਣ। ਇਸ ਮਾਰਕੀਟ ਖੇਤਰ ਵਿੱਚ, ਸਹੀ ਉਪਕਰਣ ਇਸਦੀ ਗਤੀ ਅਤੇ ਬਾਇਓਕੰਪਟੀਬਲ ਸਮੱਗਰੀ ਪ੍ਰਵਾਨਗੀ ਦੁਆਰਾ ਪਰਿਭਾਸ਼ਿਤ ਕੀਤੇ ਜਾਂਦੇ ਹਨ। ਅੰਦਰੂਨੀ ਵਰਤੋਂ ਲਈ, ਪ੍ਰਿੰਟਰਾਂ ਨੂੰ FDA-ਪ੍ਰਵਾਨਿਤ ਜਾਂ CE-ਮਾਰਕ ਕੀਤੇ ਰੈਜ਼ਿਨਾਂ ਨੂੰ ਸੰਭਾਲਣ ਦੇ ਯੋਗ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਕਲਾਸ II ਸ਼ੁੱਧਤਾ ਹੈ। ਵੱਖ-ਵੱਖ ਆਟੋਮੋਟਿਵ ਵਿਕਾਸ ਟੀਮਾਂ ਲਈ ਵੱਖ-ਵੱਖ ਮਾਪਦੰਡ ਵਧੇਰੇ ਮਹੱਤਵਪੂਰਨ ਹਨ। ਸਨੈਪ-ਫਿੱਟ ਪ੍ਰਣਾਲੀਆਂ ਅਤੇ ਮਕੈਨੀਕਲ ਹਾਊਸਿੰਗਾਂ ਦੇ ਡਿਜ਼ਾਈਨ ਟੈਸਟਿੰਗ ਲਈ, ਇੰਜੀਨੀਅਰਿੰਗ ਰੈਜ਼ਿਨਾਂ ਵਿੱਚ 55MPa ਤੋਂ ਵੱਧ ਦੀ ਟੈਂਸਿਲ ਤਾਕਤ ਅਤੇ 80°C ਤੋਂ ਵੱਧ ਗਰਮੀ ਡਿਫਲੈਕਸ਼ਨ ਤਾਪਮਾਨ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ। ਇਹ ਮਿਸ਼ਰਣ ਆਮ ਤੌਰ 'ਤੇ ਨਿਯਮਤ ਰੈਜ਼ਿਨਾਂ ਨਾਲੋਂ ਹੌਲੀ ਹੌਲੀ ਸਖ਼ਤ ਹੁੰਦੇ ਹਨ, ਇਸ ਲਈ ਪ੍ਰਵਾਹ ਨੂੰ ਇੱਕ ਚੰਗੇ ਪੱਧਰ 'ਤੇ ਰੱਖਣ ਲਈ ਉੱਚ ਆਪਟੀਕਲ ਆਉਟਪੁੱਟ (LED ਤੀਬਰਤਾ ਅਤੇ ਐਕਸਪੋਜ਼ਰ ਕੁਸ਼ਲਤਾ) ਵਾਲੇ ਉਪਕਰਣਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਆਮ ਆਟੋਮੋਟਿਵ ਹਿੱਸਿਆਂ ਦੇ ਮੁਕਾਬਲੇ ਵਾਲੀਅਮ ਬਣਾਓ - ਆਮ ਤੌਰ 'ਤੇ ਘੱਟੋ ਘੱਟ 190 x 120 x 200 ਮਿਲੀਮੀਟਰ - ਹਿੱਸਿਆਂ ਨੂੰ ਵੱਖ ਕਰਨ ਅਤੇ ਇਕੱਠੇ ਰੱਖਣ ਦੀ ਜ਼ਰੂਰਤ ਤੋਂ ਬਚਣ ਲਈ। ਬਹੁਤ ਹੀ ਉੱਚ-ਰੈਜ਼ੋਲਿਊਸ਼ਨ ਵਾਲੇ ਟੂਲ ਜੋ XY ਸ਼ੁੱਧਤਾ ਨੂੰ 25 ਮਾਈਕਰੋਨ 'ਤੇ ਰੱਖਦੇ ਹਨ, ਉਹਨਾਂ ਲੋਕਾਂ ਦੀ ਮਦਦ ਕਰਦੇ ਹਨ ਜੋ ਇਲੈਕਟ੍ਰਾਨਿਕਸ ਅਤੇ ਛੋਟੇ ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਹਿੱਸਿਆਂ ਲਈ ਹਾਊਸਿੰਗ 'ਤੇ ਕੰਮ ਕਰਦੇ ਹਨ। ਹੈੱਡਫੋਨ ਸ਼ੈੱਲ ਅਤੇ ਸਮਾਰਟਵਾਚ ਕੇਸਾਂ ਵਿੱਚ 0.3mm ਸਨੈਪ ਟੈਬ ਅਤੇ ਲੋਗੋ ਹੋਲ ਵਰਗੇ ਛੋਟੇ ਵੇਰਵਿਆਂ ਦੇ ਨਾਲ ਗੁੰਝਲਦਾਰ ਆਕਾਰ ਹੁੰਦੇ ਹਨ ਜਿਨ੍ਹਾਂ ਨੂੰ ਇਸ ਪੱਧਰ ਦੇ ਰੈਜ਼ੋਲਿਊਸ਼ਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇੱਕ ਤੇਜ਼ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਰ ਜੋ ਇਹਨਾਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦਾ ਹੈ, ਵਿੱਚ ਆਮ ਤੌਰ 'ਤੇ 12K ਮੋਨੋਕ੍ਰੋਮ LCD ਸਕ੍ਰੀਨਾਂ ਹੁੰਦੀਆਂ ਹਨ ਜਿਨ੍ਹਾਂ ਦੇ ਪਿਕਸਲ 20 ਮਾਈਕਰੋਨ ਤੋਂ ਘੱਟ ਆਕਾਰ ਦੇ ਹੁੰਦੇ ਹਨ।
ਸਮੱਗਰੀ ਦੀ ਬਹੁਪੱਖੀਤਾ ਦੇ ਵਿਚਾਰ
ਵੱਖ-ਵੱਖ ਗੂੰਦ ਫਾਰਮੂਲਿਆਂ ਨਾਲ ਅਨੁਕੂਲਤਾ ਦਾ ਸਿੱਧਾ ਪ੍ਰਭਾਵ ਇਸ ਗੱਲ 'ਤੇ ਪੈਂਦਾ ਹੈ ਕਿ ਕਾਰਜ ਕਿੰਨੇ ਲਚਕਦਾਰ ਹੋ ਸਕਦੇ ਹਨ ਅਤੇ ਲਾਗਤਾਂ ਦਾ ਪ੍ਰਬੰਧਨ ਕਿੰਨੀ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਮਲਕੀਅਤ ਸਮੱਗਰੀ ਵਾਤਾਵਰਣ ਉਹਨਾਂ ਵਿਕਰੇਤਾਵਾਂ ਨੂੰ ਸੀਮਤ ਕਰਦੇ ਹਨ ਜਿਨ੍ਹਾਂ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ ਅਤੇ ਖਪਤਕਾਰਾਂ ਦੀਆਂ ਲਾਗਤਾਂ ਵਧਾਉਂਦੇ ਹਨ, ਜੋ ਕਿ ਖਾਸ ਤੌਰ 'ਤੇ ਛੋਟੇ ਕਾਰੋਬਾਰਾਂ ਲਈ ਮਾੜਾ ਹੈ ਜੋ ਤੰਗ ਚੱਲ ਰਹੇ ਬਜਟ ਨਾਲ ਜੁੜੇ ਰਹਿਣ ਦੀ ਕੋਸ਼ਿਸ਼ ਕਰ ਰਹੇ ਹਨ। ਓਪਨ-ਪਲੇਟਫਾਰਮ ਸਿਸਟਮ ਜੋ ਤੀਜੀ-ਧਿਰ ਦੇ ਰੈਜ਼ਿਨ ਨਾਲ ਕੰਮ ਕਰਦੇ ਹਨ, ਤੁਹਾਨੂੰ ਬਹੁਤ ਸਾਰੇ ਸਰੋਤਾਂ ਤੋਂ ਥੋਕ ਵਿੱਚ ਖਰੀਦਣ ਦੀ ਆਗਿਆ ਦੇ ਕੇ ਤੁਹਾਨੂੰ ਖਰੀਦ ਸ਼ਕਤੀ ਦਿੰਦੇ ਹਨ। ਹਾਲਾਂਕਿ, ਇਸ ਬਹੁਪੱਖੀਤਾ ਨੂੰ ਮਜ਼ਬੂਤ ਪ੍ਰਕਿਰਿਆ ਪੈਰਾਮੀਟਰ ਪ੍ਰਬੰਧਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਕਿਉਂਕਿ ਸਮੱਗਰੀ ਅਤੇ ਮਸ਼ੀਨਾਂ ਦੇ ਜੋੜੇ ਜੋ ਐਡਜਸਟ ਨਹੀਂ ਕੀਤੇ ਜਾਂਦੇ ਹਨ, ਅਯਾਮੀ ਤਬਦੀਲੀਆਂ ਜਾਂ ਸਤਹ ਦੀਆਂ ਕਮੀਆਂ ਦਾ ਕਾਰਨ ਬਣ ਸਕਦੇ ਹਨ।
ਵੱਧ ਤੋਂ ਵੱਧ ਗਤੀ ਲਈ ਤੇਜ਼ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਿੰਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਨੂੰ ਅਨੁਕੂਲ ਬਣਾਉਣਾ
ਸੰਭਵ ਵੱਧ ਤੋਂ ਵੱਧ ਥਰੂਪੁੱਟ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ, ਤੁਹਾਨੂੰ ਕਈ ਕਾਰਕਾਂ ਨੂੰ ਧਿਆਨ ਵਿੱਚ ਰੱਖਦੇ ਹੋਏ ਯੋਜਨਾਬੱਧ ਤਰੀਕੇ ਨਾਲ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਅਨੁਕੂਲ ਬਣਾਉਣਾ ਪਵੇਗਾ। ਇਹ ਸਮਝ ਕੇ ਕਿ ਪਰਤ ਦੀ ਮੋਟਾਈ, ਐਕਸਪੋਜ਼ਰ ਸਮਾਂ, ਅਤੇ ਲਿਫਟ ਗਤੀਸ਼ੀਲਤਾ ਇੱਕ ਦੂਜੇ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਭਾਵਤ ਕਰਦੇ ਹਨ, ਪੇਸ਼ੇਵਰ ਆਪਣੇ ਔਜ਼ਾਰਾਂ ਦਾ ਵੱਧ ਤੋਂ ਵੱਧ ਲਾਭ ਉਠਾ ਸਕਦੇ ਹਨ।
ਪਰਤ ਦੀ ਮੋਟਾਈ ਅਤੇ ਐਕਸਪੋਜ਼ਰ ਕੈਲੀਬ੍ਰੇਸ਼ਨ
ਗਤੀ ਅਤੇ ਗੁਣਵੱਤਾ ਵਿਚਕਾਰ ਮੁੱਖ ਸਮਝੌਤਾ ਪਰਤ ਦੀ ਉਚਾਈ ਚੁਣਨਾ ਹੈ। 50-ਮਾਈਕ੍ਰੋਨ ਪਰਤਾਂ ਤੋਂ 100-ਮਾਈਕ੍ਰੋਨ ਪਰਤਾਂ ਤੱਕ ਜਾਣ ਨਾਲ ਪਰਤਾਂ ਦੀ ਕੁੱਲ ਗਿਣਤੀ ਅੱਧੀ ਹੋ ਜਾਂਦੀ ਹੈ, ਜਿਸਦਾ ਮਤਲਬ ਹੈ ਕਿ ਪ੍ਰਿੰਟ ਸਮਾਂ ਵੀ ਅੱਧਾ ਹੋ ਜਾਂਦਾ ਹੈ। ਇਹ ਬਦਲਾਅ ਵਿਹਾਰਕ ਪ੍ਰੋਟੋਟਾਈਪਾਂ ਲਈ ਵਧੀਆ ਕੰਮ ਕਰਦਾ ਹੈ, ਜਿੱਥੇ ਤੇਜ਼ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਰ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਸਮੇਂ ਸਤਹ ਦੀ ਬਣਤਰ ਦੀ ਗੁਣਵੱਤਾ ਨਾਲੋਂ ਕਾਰਜਸ਼ੀਲ ਪ੍ਰੋਟੋਟਾਈਪਾਂ ਲਈ ਮਕੈਨੀਕਲ ਗੁਣ ਅਤੇ ਮਾਪਾਂ ਦੀ ਸ਼ੁੱਧਤਾ ਵਧੇਰੇ ਮਹੱਤਵਪੂਰਨ ਹੁੰਦੀ ਹੈ । ਪਰ ਉੱਚ ਪਰਤ ਉਚਾਈ 'ਤੇ, ਵਕਰ ਸਤਹਾਂ ਅਤੇ ਕੋਣ ਵਾਲੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ 'ਤੇ ਸਟੈਪਿੰਗ ਮਾਰਕ ਦੇਖੇ ਜਾ ਸਕਦੇ ਹਨ। ਭਾਵੇਂ ਪ੍ਰਿੰਟ ਕਰਨ ਵਿੱਚ ਜ਼ਿਆਦਾ ਸਮਾਂ ਲੱਗਦਾ ਹੈ, 25 ਤੋਂ 50 ਮਾਈਕ੍ਰੋਨ ਪਰਤਾਂ ਰੱਖਣ ਨਾਲ ਉਹਨਾਂ ਹਿੱਸਿਆਂ ਦੀ ਮਦਦ ਮਿਲਦੀ ਹੈ ਜਿਨ੍ਹਾਂ ਨੂੰ ਨਿਰਵਿਘਨ ਕਰਵ ਜਾਂ ਵਧੀਆ ਟੈਕਸਟ ਵੇਰਵਿਆਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਐਕਸਪੋਜ਼ਰ ਦਾ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਅੰਡਰ-ਕਿਊਰਿੰਗ ਅਤੇ ਓਵਰ-ਕਿਊਰਿੰਗ ਅਸਫਲਤਾ ਮੋਡ ਦੋਵਾਂ ਨੂੰ ਰੋਕਦਾ ਹੈ। ਜਦੋਂ ਕਾਫ਼ੀ UV ਊਰਜਾ ਨਹੀਂ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਪਰਤਾਂ ਸਰੀਰਕ ਤੌਰ 'ਤੇ ਕਮਜ਼ੋਰ ਹੁੰਦੀਆਂ ਹਨ ਅਤੇ ਪ੍ਰਿੰਟਿੰਗ ਦੌਰਾਨ ਜਾਂ ਪ੍ਰੋਸੈਸਿੰਗ ਤੋਂ ਬਾਅਦ ਵੱਖ ਹੋ ਸਕਦੀਆਂ ਹਨ। ਬਹੁਤ ਜ਼ਿਆਦਾ ਐਕਸਪੋਜਰ ਲੇਟਰਲ ਲਾਈਟ ਬਲੀਡਿੰਗ (ਓਵਰਕਿਊਰਿੰਗ) ਵੱਲ ਲੈ ਜਾਂਦਾ ਹੈ, ਜੋ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਨੂੰ ਉਹਨਾਂ ਤੋਂ ਵੱਡਾ ਬਣਾਉਂਦਾ ਹੈ ਅਤੇ ਛੇਕ ਛੋਟੇ ਬਣਾਉਂਦਾ ਹੈ। ਸਹੀ ਢੰਗ ਨਾਲ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਕਰਨ ਲਈ, ਤੁਹਾਨੂੰ ਵੱਖ-ਵੱਖ ਐਕਸਪੋਜ਼ਰ ਪੱਧਰਾਂ 'ਤੇ ਸਟੈਂਡਰਡ ਟੈਸਟ ਮਾਡਲਾਂ ਨੂੰ ਪ੍ਰਿੰਟ ਕਰਨ ਦੀ ਲੋੜ ਹੈ, ਮਾਪਾਂ ਦੀ ਸ਼ੁੱਧਤਾ ਦੀ ਜਾਂਚ ਕਰਨ ਲਈ ਡਿਜੀਟਲ ਕੈਲੀਪਰਾਂ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ, ਅਤੇ ਅਜਿਹੇ ਮਾਪਦੰਡ ਚੁਣਨੇ ਚਾਹੀਦੇ ਹਨ ਜੋ CAD ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੇ ±0.02mm ਦੇ ਅੰਦਰ ਮਾਪ ਪੈਦਾ ਕਰਦੇ ਹਨ।
ਓਰੀਐਂਟੇਸ਼ਨ ਅਤੇ ਸਹਾਇਤਾ ਰਣਨੀਤੀ ਬਣਾਓ
ਬਿਲਡ ਪਲੇਟਫਾਰਮ 'ਤੇ ਹਿੱਸੇ ਦੀ ਸਥਿਤੀ ਦਾ ਪ੍ਰਿੰਟ ਕਰਨ ਵਿੱਚ ਕਿੰਨਾ ਸਮਾਂ ਲੱਗਦਾ ਹੈ ਅਤੇ ਅੰਤ ਵਾਲਾ ਹਿੱਸਾ ਕਿੰਨਾ ਵਧੀਆ ਹੈ, ਦੋਵਾਂ 'ਤੇ ਵੱਡਾ ਪ੍ਰਭਾਵ ਪੈਂਦਾ ਹੈ। Z-ਉਚਾਈ ਨੂੰ ਘਟਾਉਣ ਨਾਲ ਲੇਅਰਾਂ ਦੀ ਗਿਣਤੀ ਅਤੇ ਪ੍ਰਿੰਟ ਕਰਨ ਵਿੱਚ ਲੱਗਣ ਵਾਲੇ ਸਮੇਂ ਨੂੰ ਵੀ ਘਟਾਇਆ ਜਾਂਦਾ ਹੈ। ਪਰ ਦਿਸ਼ਾ ਇੱਕ ਸਪੋਰਟ ਸਟ੍ਰਕਚਰ ਦੀ ਜ਼ਰੂਰਤ, ਲੇਅਰਾਂ ਦੇ ਵੱਖ ਹੋਣ 'ਤੇ ਹੋਣ ਵਾਲੇ ਪੀਲ ਫੋਰਸਾਂ ਅਤੇ ਸਤਹ ਫਿਨਿਸ਼ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਵੀ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ। ਸਮਤਲ ਸਤਹਾਂ ਜੋ ਬਿਲਡ ਪਲੇਟਫਾਰਮ ਦੇ ਸਮਾਨਾਂਤਰ ਹੁੰਦੀਆਂ ਹਨ, ਰਿਲੀਜ਼ ਫਿਲਮ ਦੇ ਵਿਰੁੱਧ ਫਿਕਸ ਹੋ ਜਾਂਦੀਆਂ ਹਨ ਅਤੇ ਇਸਦੇ ਪੈਟਰਨ ਨੂੰ ਅਪਣਾਉਂਦੀਆਂ ਹਨ। ਪ੍ਰੋਸੈਸਿੰਗ ਤੋਂ ਬਾਅਦ, ਸਪੋਰਟ ਨੂੰ ਹਟਾਉਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇਹਨਾਂ ਸਤਹਾਂ ਨੂੰ ਖਿਤਿਜੀ ਤੋਂ 15 ਤੋਂ 30 ਡਿਗਰੀ ਝੁਕਾ ਕੇ, ਤੁਸੀਂ ਸਿੱਧੇ ਫਿਲਮ ਸੰਪਰਕ ਤੋਂ ਛੁਟਕਾਰਾ ਪਾ ਸਕਦੇ ਹੋ। ਇਹ Z-ਉਚਾਈ ਨੂੰ ਥੋੜ੍ਹਾ ਜਿਹਾ ਵਧਾਉਂਦੇ ਹੋਏ ਸਤਹ ਦੀ ਗੁਣਵੱਤਾ ਵਿੱਚ ਸੁਧਾਰ ਕਰਦਾ ਹੈ। ਸਪੋਰਟ ਜਨਰੇਸ਼ਨ ਲਈ ਐਲਗੋਰਿਦਮ ਨੂੰ ਉਹਨਾਂ ਦੇ ਪ੍ਰਿੰਟ ਕਰਨ ਅਤੇ ਬਾਅਦ ਵਿੱਚ ਕਿੰਨੀ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕੰਮ ਕਰਨ ਦੇ ਵਿਚਕਾਰ ਇੱਕ ਮਿਸ਼ਰਣ ਲੱਭਣਾ ਚਾਹੀਦਾ ਹੈ। ਸੰਘਣੇ ਸਪੋਰਟ ਸਿਸਟਮ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੇ ਹਨ ਕਿ ਪ੍ਰਿੰਟਿੰਗ ਕੰਮ ਕਰਦੀ ਹੈ, ਪਰ ਉਹਨਾਂ ਨੂੰ ਸਾਫ਼ ਕਰਨ ਅਤੇ ਹੋਰ ਸਮੱਗਰੀ ਦੀ ਵਰਤੋਂ ਕਰਨ ਵਿੱਚ ਵੀ ਜ਼ਿਆਦਾ ਸਮਾਂ ਲੱਗਦਾ ਹੈ। ਟੱਚਪੁਆਇੰਟ ਚੌੜਾਈ ਦੀ ਚੋਣ ਸਪੋਰਟ ਦੇ ਅਟੈਚਮੈਂਟ ਦੀ ਮਜ਼ਬੂਤੀ ਅਤੇ ਹਟਾਉਣ ਦੇ ਨਤੀਜੇ ਵਜੋਂ ਹੋਣ ਵਾਲੇ ਦਾਗ ਦੋਵਾਂ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ। ਵੱਡੇ ਟਿਪਸ ਚੰਗੀ ਤਰ੍ਹਾਂ ਚਿਪਕ ਜਾਂਦੇ ਹਨ, ਪਰ ਉਹ ਨਿਸ਼ਾਨ ਛੱਡਦੇ ਹਨ ਜਿਨ੍ਹਾਂ ਨੂੰ ਰੇਤ ਕੱਢਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਛੋਟੇ ਟੱਚਪੁਆਇੰਟ ਸਤ੍ਹਾ ਦੇ ਪ੍ਰਭਾਵ ਨੂੰ ਘਟਾਉਂਦੇ ਹਨ ਪਰ ਛਪਾਈ ਦੌਰਾਨ ਵੱਖ ਹੋਣ ਦੀ ਸੰਭਾਵਨਾ ਨੂੰ ਵਧਾਉਂਦੇ ਹਨ, ਖਾਸ ਕਰਕੇ ਉਨ੍ਹਾਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ 'ਤੇ ਜੋ ਕਿਨਾਰੇ 'ਤੇ ਲਟਕਦੀਆਂ ਹਨ ਅਤੇ ਤੇਜ਼ ਛਿੱਲਣ ਵਾਲੀਆਂ ਤਾਕਤਾਂ ਦੇ ਅਧੀਨ ਹੁੰਦੀਆਂ ਹਨ।
ਨਿਰੰਤਰ ਪ੍ਰਦਰਸ਼ਨ ਲਈ ਰੱਖ-ਰਖਾਅ ਪ੍ਰੋਟੋਕੋਲ
ਇਕਸਾਰ ਥ੍ਰੂਪੁੱਟ ਲਈ, ਮੁਰੰਮਤ ਯੋਜਨਾਵਾਂ ਬਹੁਤ ਸਖ਼ਤ ਹੋਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ। ਰਿਲੀਜ਼ ਫਿਲਮਾਂ ਲਈ ਬਦਲਣ ਦਾ ਸਮਾਂ ਸਮੱਗਰੀ ਦੀ ਕਿਸਮ ਅਤੇ ਇਸਨੂੰ ਕਿੰਨੀ ਵਾਰ ਛਾਪਿਆ ਜਾਂਦਾ ਹੈ, ਇਸ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ, ਪਰ ਆਮ ਤੌਰ 'ਤੇ 200 ਤੋਂ 500 ਪ੍ਰਿੰਟਿੰਗ ਘੰਟਿਆਂ ਦੇ ਵਿਚਕਾਰ ਹੁੰਦਾ ਹੈ। ਫਿਲਮ ਦਾ ਡਿਗ੍ਰੇਡੇਸ਼ਨ ਬੱਦਲਵਾਈ, ਖੁਰਕਣ, ਜਾਂ ਸਪਸ਼ਟਤਾ ਦੇ ਨੁਕਸਾਨ ਦੇ ਰੂਪ ਵਿੱਚ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ। ਇਹ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਯੂਵੀ ਪ੍ਰਵੇਸ਼ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ ਅਤੇ ਐਕਸਪੋਜ਼ਰ ਸਮਾਂ ਲੰਬਾ ਬਣਾਉਂਦਾ ਹੈ। ਚੀਜ਼ਾਂ ਦੇ ਬੁਰੀ ਤਰ੍ਹਾਂ ਟੁੱਟਣ ਤੋਂ ਪਹਿਲਾਂ ਉਹਨਾਂ ਨੂੰ ਬਦਲ ਕੇ ਹੌਲੀ ਗੁਣਵੱਤਾ ਦੇ ਨੁਕਸਾਨ ਨੂੰ ਰੋਕਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਰਾਲ ਵੈਟ ਨੂੰ ਸਾਫ਼ ਕਰਨ ਨਾਲ ਅੰਸ਼ਕ ਤੌਰ 'ਤੇ ਖਤਮ ਹੋਏ ਕਣਾਂ ਤੋਂ ਛੁਟਕਾਰਾ ਮਿਲਦਾ ਹੈ ਜੋ ਪ੍ਰਿੰਟਿੰਗ ਦੌਰਾਨ ਬਣਦੇ ਹਨ। ਇਹ ਅਸ਼ੁੱਧੀਆਂ ਬਾਅਦ ਦੇ ਪ੍ਰਿੰਟਸ ਨਾਲ ਚਿਪਕ ਸਕਦੀਆਂ ਹਨ ਅਤੇ ਸਤ੍ਹਾ ਨੂੰ ਖਰਾਬ ਦਿਖਾ ਸਕਦੀਆਂ ਹਨ ਜਾਂ ਕੁਝ ਖੇਤਰਾਂ ਵਿੱਚ ਸਥਾਨਕ ਇਲਾਜ ਅਸਫਲਤਾਵਾਂ ਦਾ ਕਾਰਨ ਬਣ ਸਕਦੀਆਂ ਹਨ। ਹਫ਼ਤੇ ਵਿੱਚ ਇੱਕ ਵਾਰ 190-ਮਾਈਕ੍ਰੋਨ ਜਾਲ ਸਟਰੇਨਰਾਂ ਰਾਹੀਂ ਫਿਲਟਰੇਸ਼ਨ ਮਲਬੇ ਤੋਂ ਛੁਟਕਾਰਾ ਪਾਉਂਦੀ ਹੈ ਅਤੇ ਰਾਲ ਨੂੰ ਉਪਯੋਗੀ ਰੱਖਦੀ ਹੈ। ਛਪਾਈ ਦੇ ਹਰ 40 ਤੋਂ 60 ਘੰਟਿਆਂ ਬਾਅਦ ਆਈਸੋਪ੍ਰੋਪਾਈਲ ਅਲਕੋਹਲ ਨਾਲ ਵੈਟ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਸਾਫ਼ ਕਰਨ ਨਾਲ ਰਾਲ ਦੇ ਗੁਣ ਟੁੱਟਣ ਤੋਂ ਰੁਕ ਜਾਂਦੇ ਹਨ ਕਿਉਂਕਿ ਵਾਰ-ਵਾਰ ਯੂਵੀ ਐਕਸਪੋਜ਼ਰ ਕਾਰਨ ਫੋਟੋਇਨੀਸ਼ੀਏਟਰ ਡਿਗ੍ਰੇਡੇਸ਼ਨ ਹੌਲੀ-ਹੌਲੀ ਹੁੰਦਾ ਹੈ। ਆਪਟੀਕਲ ਵਿੰਡੋਜ਼ ਨੂੰ ਬਣਾਈ ਰੱਖਣ ਨਾਲ ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾਂਦਾ ਹੈ ਕਿ ਰੌਸ਼ਨੀ ਹਮੇਸ਼ਾ ਰਾਲ ਵੈਟ ਤੱਕ ਪਹੁੰਚੇ। LCD ਸਕ੍ਰੀਨ ਜਾਂ LED ਐਰੇ ਕਵਰ 'ਤੇ ਫਿੰਗਰਪ੍ਰਿੰਟ, ਧੂੜ ਅਤੇ ਰਾਲ ਫੈਲਣ ਨਾਲ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਰੌਸ਼ਨੀ ਘੱਟ ਜਾਂਦੀ ਹੈ। ਇਸਦਾ ਮਤਲਬ ਹੈ ਕਿ ਐਕਸਪੋਜ਼ਰ ਸਮਾਂ ਲੰਬਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ, ਜੋ ਸਪੀਡ ਲਾਭਾਂ ਨੂੰ ਰੱਦ ਕਰਦਾ ਹੈ। ਹਫ਼ਤੇ ਵਿੱਚ ਇੱਕ ਵਾਰ ਆਪਟੀਕਲ-ਗ੍ਰੇਡ ਅਲਕੋਹਲ ਅਤੇ ਸੂਤੀ ਕੱਪੜਿਆਂ ਨਾਲ ਸਫਾਈ ਕਰਨ ਨਾਲ ਟ੍ਰਾਂਸਮਿਸ਼ਨ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕੰਮ ਕਰਦਾ ਰਹਿੰਦਾ ਹੈ। ਇਹ ਆਸਾਨ ਰੱਖ-ਰਖਾਅ ਦਾ ਕੰਮ ਐਕਸਪੋਜ਼ਰ ਸੈਟਿੰਗਾਂ ਨੂੰ ਕੈਲੀਬਰੇਟ ਕਰਦਾ ਹੈ ਅਤੇ ਆਉਟਪੁੱਟ ਨੂੰ ਹੌਲੀ-ਹੌਲੀ ਹੇਠਾਂ ਜਾਣ ਤੋਂ ਰੋਕਦਾ ਹੈ।
ਖਰੀਦ ਗਾਈਡ: ਖਰੀਦਣਾ ਤੇਜ਼ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਰ B2B ਵਰਤੋਂ ਲਈ
ਰਣਨੀਤਕ ਔਜ਼ਾਰ ਖਰੀਦਦੇ ਸਮੇਂ, ਮਾਲਕੀ ਦੀ ਕੁੱਲ ਲਾਗਤ, ਸਪਲਾਇਰ ਸਥਿਰਤਾ, ਅਤੇ ਲੰਬੇ ਸਮੇਂ ਦੇ ਸਹਾਇਤਾ ਬੁਨਿਆਦੀ ਢਾਂਚੇ ਨੂੰ ਧਿਆਨ ਵਿੱਚ ਰੱਖਿਆ ਜਾਂਦਾ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ਼ ਸ਼ੁਰੂਆਤੀ ਖਰੀਦ ਕੀਮਤ ਨੂੰ। ਜਦੋਂ ਕਾਰੋਬਾਰ ਚੀਜ਼ਾਂ ਖਰੀਦਦੇ ਹਨ, ਤਾਂ ਉਹਨਾਂ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਮੁਲਾਂਕਣ ਪ੍ਰਣਾਲੀਆਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਜੋ ਕਈ ਸਾਲਾਂ ਦੀ ਤੈਨਾਤੀ ਦੌਰਾਨ ਵਿਹਾਰਕ ਤੱਥਾਂ ਨੂੰ ਧਿਆਨ ਵਿੱਚ ਰੱਖਦੇ ਹਨ।
ਨਿਵੇਸ਼ ਵਿਸ਼ਲੇਸ਼ਣ ਅਤੇ ਬਜਟ
ਉਦਯੋਗਿਕ-ਗ੍ਰੇਡ ਫਾਸਟ ਰੈਜ਼ਿਨ ਸਿਸਟਮਾਂ ਦੀਆਂ ਕੀਮਤਾਂ $3,000 ਤੋਂ $25,000 ਤੱਕ ਹੁੰਦੀਆਂ ਹਨ, ਜੋ ਕਿ ਲੋੜੀਂਦੇ ਹਿੱਸਿਆਂ ਦੀ ਗਿਣਤੀ, ਰੈਜ਼ੋਲਿਊਸ਼ਨ ਅਤੇ ਆਟੋਮੈਟਿਕ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੇ ਆਧਾਰ 'ਤੇ ਹੁੰਦੀਆਂ ਹਨ। ਛੋਟੀਆਂ ਡਿਜ਼ਾਈਨ ਕੰਪਨੀਆਂ ਅਤੇ ਨਵੇਂ ਸੇਵਾ ਪ੍ਰਦਾਤਾਵਾਂ ਲਈ ਵਧੀਆ ਐਂਟਰੀ-ਲੈਵਲ ਯੂਨਿਟਾਂ ਦੀ ਕੀਮਤ ਆਮ ਤੌਰ 'ਤੇ $3,000 ਅਤੇ $7,000 ਦੇ ਵਿਚਕਾਰ ਹੁੰਦੀ ਹੈ। ਉਨ੍ਹਾਂ ਨੇ ਲਗਭਗ 130 x 80 x 160 ਮਿਲੀਮੀਟਰ ਦੇ ਆਕਾਰ ਬਣਾਏ ਹਨ ਅਤੇ ਮਿਆਰੀ ਰੈਜ਼ਿਨ ਨਾਲ ਕੰਮ ਕਰਦੇ ਹਨ। ਮਿਡ-ਰੇਂਜ ਉਪਕਰਣ, ਜਿਸਦੀ ਕੀਮਤ $8,000 ਅਤੇ $15,000 ਦੇ ਵਿਚਕਾਰ ਹੁੰਦੀ ਹੈ, ਵਿੱਚ 190 x 120 x 200 ਮਿਲੀਮੀਟਰ ਨਾਲੋਂ ਵੱਡੇ ਬਿਲਡ ਖੇਤਰ, ਆਟੋ-ਰੇਜ਼ਿਨ ਪੋਰਿੰਗ ਵਰਗੀਆਂ ਵਧੇਰੇ ਸਵੈਚਾਲਿਤ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ, ਅਤੇ ਇੰਜੀਨੀਅਰਿੰਗ-ਗ੍ਰੇਡ ਫਾਰਮੂਲੇ ਵਰਗੀਆਂ ਸਮੱਗਰੀ ਪ੍ਰਮਾਣੀਕਰਣਾਂ ਦੀ ਇੱਕ ਵਿਸ਼ਾਲ ਸ਼੍ਰੇਣੀ ਹੈ। $16,000 ਅਤੇ $25,000 ਦੇ ਵਿਚਕਾਰ ਲਾਗਤ ਵਾਲੇ ਉੱਚ-ਅੰਤ ਦੇ ਉਤਪਾਦਨ ਪ੍ਰਣਾਲੀਆਂ ਵਿੱਚ 245 x 138 x 250 ਮਿਲੀਮੀਟਰ ਤੱਕ ਦੇ ਵੱਡੇ ਬਿਲਡ ਸਾਈਜ਼, ਵਿਸ਼ੇਸ਼ ਰੈਜ਼ਿਨ ਲਈ ਬਿਲਟ-ਇਨ ਹੀਟਿੰਗ ਸਿਸਟਮ, ਅਤੇ ਉੱਨਤ ਪ੍ਰਕਿਰਿਆ ਸੌਫਟਵੇਅਰ ਹੁੰਦੇ ਹਨ ਜਿਨ੍ਹਾਂ ਦੀ ਦੂਰੋਂ ਨਿਗਰਾਨੀ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ। ਇਹ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦਰਮਿਆਨੇ ਅਤੇ ਵੱਡੇ ਕਾਰਖਾਨਿਆਂ ਲਈ ਵਧੀਆ ਹਨ ਜਿਨ੍ਹਾਂ ਨੂੰ ਇੱਕੋ ਸਮੇਂ ਬਹੁਤ ਸਾਰੀਆਂ ਚੀਜ਼ਾਂ ਬਣਾਉਣ ਅਤੇ ਬਹੁਤ ਸਾਰੀਆਂ ਵੱਖ-ਵੱਖ ਸਮੱਗਰੀਆਂ ਨਾਲ ਕੰਮ ਕਰਨ ਦੇ ਯੋਗ ਹੋਣ ਦੀ ਜ਼ਰੂਰਤ ਹੁੰਦੀ ਹੈ।
ਮਾਲਕੀ ਵਿਚਾਰਾਂ ਦੀ ਕੁੱਲ ਲਾਗਤ
ਲੰਬੇ ਸਮੇਂ ਦੇ ਵਪਾਰਕ ਅਰਥਸ਼ਾਸਤਰ ਖਪਤਯੋਗ ਲਾਗਤਾਂ ਤੋਂ ਬਹੁਤ ਪ੍ਰਭਾਵਿਤ ਹੁੰਦੇ ਹਨ। ਲੋੜੀਂਦੀ ਰਾਲ ਦੀ ਮਾਤਰਾ ਹਿੱਸੇ ਦੀ ਸ਼ਕਲ ਅਤੇ ਇਸਨੂੰ ਕਿੰਨੀ ਸਹਾਇਤਾ ਦੀ ਲੋੜ ਹੈ ਇਸ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ, ਪਰ ਔਸਤਨ, ਆਮ ਪਕਵਾਨਾਂ ਵਿੱਚ ਪ੍ਰਤੀ ਲੀਟਰ ਰਾਲ ਲਗਭਗ $150 ਦੀ ਵਰਤੋਂ ਹੁੰਦੀ ਹੈ, ਜਦੋਂ ਕਿ ਵਿਸ਼ੇਸ਼ ਇੰਜੀਨੀਅਰਿੰਗ ਜਾਂ ਬਾਇਓਕੰਪਟੀਬਲ ਸਮੱਗਰੀ $250 ਤੋਂ $400 ਪ੍ਰਤੀ ਲੀਟਰ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ। ਸਮੱਗਰੀ ਦੇ ਆਕਾਰ ਅਤੇ ਕਿਸਮ ਦੇ ਅਧਾਰ ਤੇ, ਰਿਪਲੇਸਮੈਂਟ ਰਿਲੀਜ਼ ਫਿਲਮ ਦੀ ਕੀਮਤ ਪ੍ਰਤੀ ਯੂਨਿਟ $50 ਅਤੇ $150 ਦੇ ਵਿਚਕਾਰ ਹੁੰਦੀ ਹੈ। ਆਮ ਸਥਿਤੀਆਂ ਵਿੱਚ, ਹਰ 300 ਕੰਮਕਾਜੀ ਘੰਟਿਆਂ ਵਿੱਚ ਬਦਲਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਸਫਾਈ ਲਈ ਨਾਈਟ੍ਰਾਈਲ ਦਸਤਾਨੇ, ਸੂਤੀ ਸਫਾਈ ਕੱਪੜੇ, ਅਤੇ ਆਈਸੋਪ੍ਰੋਪਾਈਲ ਅਲਕੋਹਲ ਵਰਗੀਆਂ ਰੱਖ-ਰਖਾਅ ਸਪਲਾਈਆਂ ਲਈ ਹਰ ਮਹੀਨੇ ਪ੍ਰਤੀ ਕੰਮ ਕਰਨ ਵਾਲੀ ਮਸ਼ੀਨ $30 ਤੋਂ $50 ਵਾਧੂ ਖਰਚ ਹੁੰਦੀ ਹੈ। ਇੱਕ ਤੋਂ ਵੱਧ ਯੂਨਿਟਾਂ ਵਾਲੀਆਂ ਸਹੂਲਤਾਂ ਨੂੰ ਵਾਧੂ ਬਿਲਡ ਪਲੇਟਫਾਰਮ ਅਤੇ ਰਾਲ ਵੈਟ ਵਰਗੇ ਬੈਕਅੱਪ ਮੁੱਖ ਹਿੱਸੇ ਰੱਖਣ ਦੀ ਯੋਜਨਾ ਬਣਾਉਣੀ ਚਾਹੀਦੀ ਹੈ ਤਾਂ ਜੋ ਜਦੋਂ ਪੁਰਜ਼ੇ ਅਚਾਨਕ ਫੇਲ੍ਹ ਹੋ ਜਾਣ ਤਾਂ ਉਹਨਾਂ ਨੂੰ ਅਕਸਰ ਬੰਦ ਨਾ ਕਰਨਾ ਪਵੇ।
ਸਪਲਾਇਰ ਮੁਲਾਂਕਣ ਅਤੇ ਸਾਥੀ ਚੋਣ
ਮਹੱਤਵਪੂਰਨ ਗੈਰ-ਤਕਨੀਕੀ ਚੋਣ ਕਾਰਕ ਸਪਲਾਇਰ ਦੀ ਸਾਖ ਅਤੇ ਵਿਕਰੀ ਤੋਂ ਬਾਅਦ ਮਦਦ ਪ੍ਰਦਾਨ ਕਰਨ ਲਈ ਪ੍ਰਣਾਲੀ ਹਨ। ਜਦੋਂ ਉਪਕਰਣ ਟੁੱਟ ਜਾਂਦੇ ਹਨ, ਉਤਪਾਦਨ ਸਮਰੱਥਾ ਖਤਮ ਹੋ ਜਾਂਦੀ ਹੈ, ਅਤੇ ਗਾਹਕਾਂ ਨੂੰ ਡਿਲੀਵਰੀ ਵਿੱਚ ਦੇਰੀ ਹੁੰਦੀ ਹੈ। ਇਸ ਲਈ ਤੇਜ਼ ਮਾਹਰ ਮਦਦ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹੈ। ਕੁਝ ਚੀਜ਼ਾਂ ਜਿਨ੍ਹਾਂ ਦੀ ਵਰਤੋਂ ਕਿਸੇ ਕੰਪਨੀ ਦਾ ਨਿਰਣਾ ਕਰਨ ਲਈ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ ਉਹ ਹਨ ਕਿ ਉਹ ਆਮ ਤੌਰ 'ਤੇ ਤਕਨੀਕੀ ਸਵਾਲਾਂ ਦੇ ਜਵਾਬ ਕਿੰਨੀ ਜਲਦੀ ਦਿੰਦੀਆਂ ਹਨ, ਕਿੰਨੇ ਸਥਾਨਕ ਸੇਵਾ ਤਕਨੀਕੀ ਉਪਲਬਧ ਹਨ, ਅਤੇ ਉਨ੍ਹਾਂ ਕੋਲ ਸਟਾਕ ਵਿੱਚ ਕਿੰਨੇ ਨਵੇਂ ਹਿੱਸੇ ਹਨ। ਵਾਰੰਟੀ ਦੀਆਂ ਸ਼ਰਤਾਂ ਨੂੰ ਧਿਆਨ ਨਾਲ ਦੇਖਣ ਦੀ ਲੋੜ ਹੈ ਅਤੇ ਸਿਰਫ਼ ਮਿਆਦਾਂ ਵਜੋਂ ਨਹੀਂ ਦਿੱਤਾ ਜਾਣਾ ਚਾਹੀਦਾ। ਪੂਰੀ ਤਰ੍ਹਾਂ ਵਿਆਪਕ ਕਵਰੇਜ ਵਿੱਚ LCD ਸਕ੍ਰੀਨਾਂ ਅਤੇ LED ਐਰੇ ਵਰਗੇ ਆਪਟੀਕਲ ਹਿੱਸੇ ਸ਼ਾਮਲ ਹੋਣੇ ਚਾਹੀਦੇ ਹਨ, ਜੋ ਕਿ ਮਹਿੰਗੇ ਬਦਲ ਹਨ। ਵਾਰੰਟੀ ਸੀਮਾਵਾਂ ਨੂੰ ਸਪੱਸ਼ਟ ਕਰਨ ਨਾਲ ਮੁਰੰਮਤ ਦੀ ਲਾਗਤ ਓਪਰੇਟਿੰਗ-ਵੇਅਰ ਆਈਟਮਾਂ ਜਾਂ ਮਾੜੇ ਸਮੱਗਰੀ ਦੀ ਵਰਤੋਂ ਤੋਂ ਨੁਕਸਾਨ ਕਾਰਨ ਅਚਾਨਕ ਵਧਣ ਤੋਂ ਬਚਦੀ ਹੈ।
ਸਿਖਲਾਈ ਅਤੇ ਸ਼ੁਰੂਆਤ ਕਰਨ ਵਿੱਚ ਮਦਦ ਓਪਰੇਟਿੰਗ ਹੁਨਰਾਂ ਨੂੰ ਤੇਜ਼ ਕਰਦੀ ਹੈ ਅਤੇ ਸ਼ੁਰੂਆਤ ਵਿੱਚ ਕੀਤੀਆਂ ਗਈਆਂ ਗਲਤੀਆਂ ਦੀ ਗਿਣਤੀ ਨੂੰ ਘਟਾਉਂਦੀ ਹੈ। ਸਪਲਾਇਰ ਜੋ ਸਾਈਟ 'ਤੇ ਇੰਸਟਾਲੇਸ਼ਨ, ਹੱਥੀਂ ਉਪਭੋਗਤਾ ਸਿਖਲਾਈ, ਅਤੇ ਪ੍ਰਵਾਨਿਤ ਸਮੱਗਰੀ ਲਈ ਪੂਰੀ ਪ੍ਰਕਿਰਿਆ ਪੈਰਾਮੀਟਰ ਨਿਯਮਾਂ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦੇ ਹਨ, ਇਹ ਦਰਸਾਉਂਦੇ ਹਨ ਕਿ ਉਹ ਵਿਕਰੀ ਖਤਮ ਹੋਣ ਤੋਂ ਬਾਅਦ ਆਪਣੇ ਗਾਹਕਾਂ ਦੀ ਸਫਲਤਾ ਦੀ ਪਰਵਾਹ ਕਰਦੇ ਹਨ।
ਅੰਤਰਰਾਸ਼ਟਰੀ ਖਰੀਦ ਲੌਜਿਸਟਿਕਸ
ਸਰਹੱਦਾਂ ਤੋਂ ਪਾਰ ਔਜ਼ਾਰ ਖਰੀਦਦੇ ਸਮੇਂ, ਸੋਚਣ ਲਈ ਵਾਧੂ ਚੀਜ਼ਾਂ ਹਨ, ਜਿਵੇਂ ਕਿ ਆਯਾਤ ਟੈਕਸ, ਸ਼ਿਪਿੰਗ ਮੁੱਦੇ, ਅਤੇ ਵੋਲਟੇਜ ਅਨੁਕੂਲਤਾ। ਵੱਖ-ਵੱਖ ਦੇਸ਼ਾਂ ਵਿੱਚ ਬਹੁਤ ਵੱਖ-ਵੱਖ ਡਿਊਟੀਆਂ ਅਤੇ ਟੈਕਸ ਹੁੰਦੇ ਹਨ ਜੋ ਲੈਂਡਿੰਗ ਸਾਮਾਨ ਦੀ ਕੀਮਤ ਵਿੱਚ 10% ਤੋਂ 25% ਤੱਕ ਕਿਤੇ ਵੀ ਜੋੜ ਸਕਦੇ ਹਨ। ਹਾਰਮੋਨਾਈਜ਼ਡ ਟੈਰਿਫ ਸ਼ਡਿਊਲ ਕੋਡ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਸਾਮਾਨ ਨੂੰ ਸਹੀ ਢੰਗ ਨਾਲ ਵਰਗੀਕ੍ਰਿਤ ਕਰਨ ਨਾਲ ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾਂਦਾ ਹੈ ਕਿ ਸਹੀ ਡਿਊਟੀਆਂ ਲਾਗੂ ਕੀਤੀਆਂ ਗਈਆਂ ਹਨ ਅਤੇ ਕਸਟਮ ਕਲੀਅਰਿੰਗ ਵਿੱਚ ਕੋਈ ਦੇਰੀ ਨਹੀਂ ਹੈ। ਨਾਜ਼ੁਕ ਆਪਟੀਕਲ ਹਿੱਸਿਆਂ ਨੂੰ ਭੇਜਣ ਲਈ ਵਿਸ਼ੇਸ਼ ਪੈਕਿੰਗ ਅਤੇ ਹੈਂਡਲਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਵਿਦੇਸ਼ੀ ਸਰਹੱਦਾਂ ਤੋਂ ਪਾਰ ਭੇਜੇ ਜਾਣ ਵੇਲੇ ਉਪਕਰਣਾਂ ਦੀ ਰੱਖਿਆ ਕਰਨ ਲਈ, ਨਾਮਵਰ ਪ੍ਰਦਾਤਾ ਕਸਟਮ ਫੋਮ ਇਨਸਰਟਸ ਅਤੇ ਸ਼ੌਕ ਸੈਂਸਰਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ। ਆਵਾਜਾਈ ਦੌਰਾਨ ਨੁਕਸਾਨ ਦੇ ਵਿੱਤੀ ਜੋਖਮ ਨੂੰ ਘਟਾਉਣ ਲਈ, ਬੀਮੇ ਨੂੰ ਪੂਰਾ ਬਦਲ ਮੁੱਲ ਕਵਰ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਜਿਸ ਵਿੱਚ ਟੈਕਸ ਅਤੇ ਭਾੜੇ ਦੀ ਲਾਗਤ ਸ਼ਾਮਲ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਬਿਜਲੀ ਅਨੁਕੂਲਤਾ ਦੀ ਜਾਂਚ ਇੰਸਟਾਲੇਸ਼ਨ ਦੌਰਾਨ ਸਮੱਸਿਆਵਾਂ ਤੋਂ ਬਚਦੀ ਹੈ। 220V ਖੇਤਰਾਂ ਵਿੱਚ ਵਰਤੇ ਜਾਣ 'ਤੇ, 110V ਬਾਜ਼ਾਰਾਂ ਲਈ ਬਣਾਏ ਗਏ ਉਪਕਰਣਾਂ ਨੂੰ ਵੋਲਟੇਜ ਕਨਵਰਟਰਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜੋ ਲਾਗਤ ਜੋੜਦਾ ਹੈ ਅਤੇ ਸੰਭਾਵਿਤ ਅਸਫਲਤਾ ਬਿੰਦੂ ਬਣਾਉਂਦਾ ਹੈ। ਇਹਨਾਂ ਸਮੱਸਿਆਵਾਂ ਤੋਂ ਇਹ ਯਕੀਨੀ ਬਣਾ ਕੇ ਬਚਿਆ ਜਾ ਸਕਦਾ ਹੈ ਕਿ ਵੋਲਟੇਜ ਮਿਆਰ ਪੂਰੇ ਹੋਣ ਅਤੇ ਖਰੀਦ ਦੌਰਾਨ ਖੇਤਰ ਲਈ ਸਹੀ ਪਾਵਰ ਸਰੋਤ ਪ੍ਰਾਪਤ ਕਰਕੇ।
ਫਾਸਟ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਿੰਗ ਵਿੱਚ ਭਵਿੱਖ ਦੇ ਰੁਝਾਨ ਅਤੇ ਨਵੀਨਤਾਵਾਂ
ਜਿਵੇਂ-ਜਿਵੇਂ ਰਾਲ ਪ੍ਰਿੰਟਿੰਗ ਤਕਨਾਲੋਜੀ ਅੱਗੇ ਵਧਦੀ ਹੈ, ਗਤੀ ਤੇਜ਼ ਹੁੰਦੀ ਜਾਵੇਗੀ, ਸਮੱਗਰੀ ਵਿੱਚ ਬਿਹਤਰ ਗੁਣ ਹੋਣਗੇ, ਅਤੇ ਵਰਕਫਲੋ ਵਧੇਰੇ ਏਕੀਕ੍ਰਿਤ ਹੋਣਗੇ। ਨਵੇਂ ਵਿਕਾਸ ਨੂੰ ਸਮਝਣ ਨਾਲ ਖਰੀਦ ਕਰਮਚਾਰੀਆਂ ਨੂੰ ਅਜਿਹੇ ਔਜ਼ਾਰ ਖਰੀਦਣ ਵਿੱਚ ਮਦਦ ਮਿਲਦੀ ਹੈ ਜੋ ਭਵਿੱਖ ਵਿੱਚ ਕੰਮ ਕਰਨਗੇ ਅਤੇ ਲੰਬੇ ਸਮੇਂ ਦੇ ਟੀਚਿਆਂ ਦੇ ਅਨੁਸਾਰ ਹੋਣਗੇ।
ਏਆਈ-ਇਨਹਾਂਸਡ ਪ੍ਰੋਸੈਸ ਔਪਟੀਮਾਈਜੇਸ਼ਨ
ਆਰਟੀਫੀਸ਼ੀਅਲ ਇੰਟੈਲੀਜੈਂਸ (AI) ਦੀ ਵਰਤੋਂ ਅਨੁਕੂਲ ਐਕਸਪੋਜ਼ਰ ਕੰਟਰੋਲ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦੀ ਹੈ, ਜੋ ਇੱਕ ਤੇਜ਼ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਰ ਨੂੰ ਅਸਲ ਸਮੇਂ ਵਿੱਚ ਫੀਡਬੈਕ ਦੇ ਅਧਾਰ ਤੇ ਕਿਊਰਿੰਗ ਸੈਟਿੰਗਾਂ ਨੂੰ ਬਦਲਣ ਦੀ ਆਗਿਆ ਦਿੰਦੀ ਹੈ। ਮਸ਼ੀਨ ਵਿਜ਼ਨ ਸਿਸਟਮ ਜੋ ਲੇਅਰ ਪੋਲੀਮਰਾਈਜ਼ੇਸ਼ਨ ਦੀ ਗੁਣਵੱਤਾ ਦੀ ਜਾਂਚ ਕਰਦੇ ਹਨ, ਘੱਟ-ਕਿਊਰਿੰਗ ਜਾਂ ਓਵਰ-ਕਿਊਰਿੰਗ ਦੇ ਮਾਮਲਿਆਂ ਨੂੰ ਲੱਭ ਸਕਦੇ ਹਨ ਅਤੇ ਪ੍ਰਿੰਟ ਦੇ ਵਿਚਕਾਰ ਉਹਨਾਂ ਨੂੰ ਠੀਕ ਕਰਨ ਲਈ ਪ੍ਰਿੰਟਿੰਗ ਪੈਰਾਮੀਟਰਾਂ ਵਿੱਚ ਬਦਲਾਅ ਕਰ ਸਕਦੇ ਹਨ। ਇਹ ਬੰਦ-ਲੂਪ ਸੁਧਾਰ ਲੋੜੀਂਦੇ ਟੈਸਟ ਪ੍ਰਿੰਟਸ ਦੀ ਗਿਣਤੀ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ ਅਤੇ ਨਵੀਂ ਸਮੱਗਰੀ ਨੂੰ ਯੋਗ ਬਣਾਉਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਤੇਜ਼ ਕਰਦਾ ਹੈ। ਮੋਟਰ ਕਰੰਟ ਡਰਾਅ, ਤਾਪਮਾਨ ਵਕਰਾਂ ਅਤੇ ਪ੍ਰਿੰਟ ਸਫਲਤਾ ਦਰਾਂ ਨੂੰ ਦੇਖ ਕੇ, ਭਵਿੱਖਬਾਣੀ ਰੱਖ-ਰਖਾਅ ਪ੍ਰੋਗਰਾਮ ਦੱਸ ਸਕਦੇ ਹਨ ਕਿ ਇੱਕ ਹਿੱਸਾ ਅਸਲ ਵਿੱਚ ਟੁੱਟਣ ਤੋਂ ਪਹਿਲਾਂ ਕਦੋਂ ਟੁੱਟ ਜਾਵੇਗਾ। ਯੋਜਨਾਬੱਧ ਮੁਰੰਮਤ ਵਿੰਡੋਜ਼ ਦੌਰਾਨ ਨਿਯਮਿਤ ਤੌਰ 'ਤੇ ਖਰਾਬ ਹੋਏ ਹਿੱਸਿਆਂ ਨੂੰ ਬਦਲਣ ਨਾਲ ਯੋਜਨਾਬੱਧ ਡਾਊਨਟਾਈਮ ਤੋਂ ਬਚਿਆ ਜਾਂਦਾ ਹੈ ਅਤੇ ਵਾਧੂ ਹਿੱਸਿਆਂ ਦੀ ਵਸਤੂ ਸੂਚੀ ਦੇ ਪ੍ਰਬੰਧਨ ਵਿੱਚ ਸੁਧਾਰ ਹੁੰਦਾ ਹੈ।
ਐਡਵਾਂਸਡ ਰੈਜ਼ਿਨ ਕੈਮਿਸਟਰੀ
ਅਗਲੀ ਪੀੜ੍ਹੀ ਦੇ ਫੋਟੋਪੋਲੀਮਰ ਫਾਰਮੂਲੇ ਇੱਕੋ ਸਮੇਂ ਇਲਾਜ ਦੀ ਗਤੀ, ਮਕੈਨੀਕਲ ਗੁਣਾਂ ਅਤੇ ਮੌਸਮ ਸੁਰੱਖਿਆ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਣ ਦਾ ਉਦੇਸ਼ ਰੱਖਦੇ ਹਨ। ਫੋਟੋਇਨੀਸ਼ੀਏਟਰ ਸਿਸਟਮ ਜੋ ਤੰਗ ਤਰੰਗ-ਲੰਬਾਈ ਬੈਂਡਾਂ ਦੁਆਰਾ ਚਾਲੂ ਹੁੰਦੇ ਹਨ, ਮੌਜੂਦਾ ਅਧਿਐਨ ਦਾ ਵਿਸ਼ਾ ਹਨ। ਇਹ ਸਿਸਟਮ ਵਧੇਰੇ ਸਹੀ ਊਰਜਾ ਡਿਲੀਵਰੀ ਅਤੇ ਘੱਟ ਓਵਰ-ਕਿਊਰ ਖੂਨ ਵਗਣ ਦੀ ਆਗਿਆ ਦਿੰਦੇ ਹਨ। ਇਹ ਫਾਰਮੂਲੇ ਅਨੁਪਾਤਕ ਤੌਰ 'ਤੇ ਗਤੀ ਨੂੰ ਹੌਲੀ ਕੀਤੇ ਬਿਨਾਂ ਘੱਟ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਪਰਤ ਉਚਾਈ ਦੀ ਆਗਿਆ ਦਿੰਦੇ ਹਨ। ਬਾਇਓ-ਅਧਾਰਤ ਰਾਲ ਰਚਨਾ ਜਲਵਾਯੂ ਅਤੇ ਸਰਕਾਰੀ ਨਿਯਮਾਂ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦੀ ਹੈ ਜਦੋਂ ਕਿ ਉਹੀ ਪ੍ਰਦਰਸ਼ਨ ਪੱਧਰ ਰੱਖਦੇ ਹਨ। ਪੌਦੇ-ਅਧਾਰਤ ਮੋਨੋਮਰਾਂ ਵਿੱਚ ਤੇਲ ਤੋਂ ਬਣੇ ਵਿਕਲਪਾਂ ਦੇ ਸਮਾਨ ਮਕੈਨੀਕਲ ਗੁਣ ਹੁੰਦੇ ਹਨ, ਪਰ ਉਹ ਘੱਟ ਖਤਰਨਾਕ ਕੂੜਾ ਪੈਦਾ ਕਰਦੇ ਹਨ। ਡਾਕਟਰੀ ਅਤੇ ਦੰਦਾਂ ਦੀ ਵਰਤੋਂ ਲਈ, ਰੈਗੂਲੇਟਰੀ ਪ੍ਰਵਾਨਗੀਆਂ ਚੰਗੀ ਤਰ੍ਹਾਂ ਸਥਾਪਿਤ ਸੁਰੱਖਿਆ ਰੇਟਿੰਗਾਂ ਵਾਲੇ ਬਾਇਓ-ਅਨੁਕੂਲ ਉਤਪਾਦਾਂ ਵੱਲ ਵੱਧ ਤੋਂ ਵੱਧ ਝੁਕਦੀਆਂ ਹਨ।

ਵਰਕਫਲੋ ਆਟੋਮੇਸ਼ਨ ਅਤੇ ਏਕੀਕਰਣ
ਆਟੋਮੇਟਿਡ ਪੋਸਟ-ਪ੍ਰੋਸੈਸਿੰਗ ਡਿਵਾਈਸ ਲੋਕਾਂ ਨੂੰ ਹੱਥਾਂ ਨਾਲ ਧੋਣ, ਠੀਕ ਕਰਨ ਅਤੇ ਸਪੋਰਟਾਂ ਨੂੰ ਹਟਾਉਣ ਦੀ ਜ਼ਰੂਰਤ ਤੋਂ ਛੁਟਕਾਰਾ ਪਾਉਂਦੇ ਹਨ। ਏਕੀਕ੍ਰਿਤ ਵਰਕਸਟੇਸ਼ਨ ਜੋ ਸਿੱਧੇ ਪ੍ਰਿੰਟਰਾਂ ਤੋਂ ਬਿਲਡ ਪਲੇਟਫਾਰਮ ਲੈਂਦੇ ਹਨ, ਸਾਫ਼ ਕਰਦੇ ਹਨ, ਯੂਵੀ ਲਾਈਟ ਨਾਲ ਠੀਕ ਕਰਦੇ ਹਨ, ਅਤੇ ਉਪਭੋਗਤਾ ਦੀ ਥੋੜ੍ਹੀ ਜਿਹੀ ਮਦਦ ਨਾਲ ਡੀਟੈਚਮੈਂਟ ਦਾ ਸਮਰਥਨ ਕਰਦੇ ਹਨ। ਇਹ ਤਕਨਾਲੋਜੀ ਹਰੇਕ ਹਿੱਸੇ ਨੂੰ ਸੰਭਾਲਣ ਲਈ ਲੋੜੀਂਦੇ ਸਮੇਂ ਨੂੰ ਘਟਾਉਂਦੀ ਹੈ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਵਧੇਰੇ ਇਕਸਾਰ ਬਣਾਉਂਦੀ ਹੈ, ਜੋ ਕਿ ਖਾਸ ਤੌਰ 'ਤੇ ਸੇਵਾ ਦਫਤਰਾਂ ਲਈ ਮਦਦਗਾਰ ਹੈ ਜਿਨ੍ਹਾਂ ਨੂੰ ਲੰਬੀਆਂ ਉਤਪਾਦਨ ਲਾਈਨਾਂ ਨੂੰ ਸੰਭਾਲਣਾ ਪੈਂਦਾ ਹੈ। ਇੱਕ ਨਿਰਮਾਣ ਐਗਜ਼ੀਕਿਊਸ਼ਨ ਸਿਸਟਮ (MES) ਨੂੰ ਏਕੀਕ੍ਰਿਤ ਕਰਨ ਨਾਲ ਇੱਕ ਪੂਰੀ ਕੰਪਨੀ ਆਉਟਪੁੱਟ ਅਤੇ ਯੋਜਨਾ ਸਰੋਤਾਂ ਦਾ ਧਿਆਨ ਰੱਖ ਸਕਦੀ ਹੈ। ਪ੍ਰਿੰਟ ਜੌਬ ਦੀ ਪ੍ਰਗਤੀ, ਸਮੱਗਰੀ ਦੀ ਵਰਤੋਂ ਅਤੇ ਗੁਣਵੱਤਾ ਦੇ ਮਾਪਾਂ ਨੂੰ ਕੇਂਦਰੀਕ੍ਰਿਤ ਸਕ੍ਰੀਨਾਂ ਨਾਲ ਸੰਚਾਰ ਕਰਨ ਨਾਲ ਸਮਰੱਥਾ ਯੋਜਨਾਬੰਦੀ ਆਸਾਨ ਹੋ ਜਾਂਦੀ ਹੈ ਅਤੇ ਕਈ ਪ੍ਰਿੰਟਰਾਂ ਵਾਲੀਆਂ ਸਹੂਲਤਾਂ ਵਿੱਚ ਰੁਕਾਵਟਾਂ ਨੂੰ ਲੱਭਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਦ੍ਰਿਸ਼ਟੀ ਦਾ ਇਹ ਪੱਧਰ ਡੇਟਾ ਦੇ ਅਧਾਰ ਤੇ ਵਿਹਾਰਕ ਚੋਣਾਂ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਦਾ ਹੈ ਅਤੇ ਬਿਹਤਰ ਹੁੰਦੇ ਰਹਿਣ ਦੇ ਯਤਨਾਂ ਦਾ ਸਮਰਥਨ ਕਰਦਾ ਹੈ।
ਸਪਲਾਈ ਚੇਨ ਦੇ ਪ੍ਰਭਾਵ
ਡਿਸਟ੍ਰੀਬਿਊਟਡ ਮੈਨੂਫੈਕਚਰਿੰਗ ਤਰੀਕਿਆਂ ਵਿੱਚ ਤੇਜ਼ ਰਾਲ ਪ੍ਰਿੰਟਿੰਗ ਦੀ ਵਰਤੋਂ ਗਾਹਕਾਂ ਦੇ ਨੇੜੇ ਮੰਗ ਅਨੁਸਾਰ ਆਉਟਪੁੱਟ ਲਿਆਉਣ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਕਾਰੋਬਾਰਾਂ ਨੂੰ ਕੇਂਦਰੀਕ੍ਰਿਤ ਉਤਪਾਦਨ ਸਥਾਨਾਂ ਨੂੰ ਜਾਰੀ ਰੱਖਣ ਦੀ ਲੋੜ ਨਹੀਂ ਹੁੰਦੀ। ਇਸ ਦੀ ਬਜਾਏ, ਉਹ ਖੇਤਰੀ ਸੇਵਾ ਕੇਂਦਰਾਂ 'ਤੇ ਉਪਕਰਣ ਰੱਖ ਸਕਦੇ ਹਨ, ਜੋ ਆਵਾਜਾਈ ਦੀਆਂ ਲਾਗਤਾਂ ਅਤੇ ਡਿਲੀਵਰੀ ਸਮੇਂ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ। ਸਥਾਨਕ ਉਤਪਾਦਨ ਆਪਣੀ ਤੇਜ਼ ਪ੍ਰਿੰਟਿੰਗ ਗਤੀ ਅਤੇ ਸਮੱਗਰੀ ਦੀ ਵਿਸ਼ਾਲ ਸ਼੍ਰੇਣੀ ਦੇ ਕਾਰਨ ਅਨੁਕੂਲਿਤ ਪੁਰਜ਼ੇ ਅਤੇ ਨਵੇਂ ਪੁਰਜ਼ੇ ਬਣਾਉਣ ਦਾ ਇੱਕ ਲਾਗਤ-ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਤਰੀਕਾ ਹੈ। ਡਿਜੀਟਲ ਵਸਤੂ ਸੂਚੀ ਵਿਚਾਰਾਂ ਵਿੱਚ, ਅਸਲ ਵਾਧੂ ਪੁਰਜ਼ਿਆਂ ਦੇ ਸਟਾਕ ਦੀ ਬਜਾਏ ਡਿਜੀਟਲ ਫਾਈਲਾਂ ਅਤੇ ਸਾਂਝੇ ਪ੍ਰਿੰਟਿੰਗ ਸਰੋਤਾਂ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਅਸਲ ਭੰਡਾਰ ਰੱਖਣ ਦੀ ਬਜਾਏ, ਮੈਡੀਕਲ ਡਿਵਾਈਸ ਡੀਲਰ ਅਤੇ ਆਟੋ ਮੁਰੰਮਤ ਦੀਆਂ ਦੁਕਾਨਾਂ ਲੋੜ ਅਨੁਸਾਰ ਬਦਲਵੇਂ ਪੁਰਜ਼ੇ ਬਣਾ ਸਕਦੀਆਂ ਹਨ। ਇਹ ਬਦਲਾਅ ਪੂੰਜੀ ਨੂੰ ਖਾਲੀ ਕਰਦਾ ਹੈ ਜੋ ਵਸਤੂ ਸੂਚੀ ਵਿੱਚ ਰੱਖੀ ਜਾ ਰਹੀ ਸੀ ਅਤੇ ਪੁਰਾਣੇ ਜਾਂ ਘੱਟ-ਵਾਲੀਅਮ ਵਾਲੇ ਪੁਰਜ਼ਿਆਂ ਲਈ ਪੁਰਜ਼ੇ ਪ੍ਰਾਪਤ ਕਰਨਾ ਆਸਾਨ ਬਣਾਉਂਦਾ ਹੈ।
ਸਿੱਟਾ
ਤੇਜ਼ ਰਾਲ ਪ੍ਰਿੰਟਿੰਗ ਤਕਨਾਲੋਜੀ ਵਿੱਚ ਹੋਈ ਤਰੱਕੀ ਨੇ ਕਈ ਵੱਖ-ਵੱਖ ਉਦਯੋਗਾਂ ਵਿੱਚ ਬਣਾਉਣ ਦੀਆਂ ਲਾਗਤਾਂ ਅਤੇ ਯੋਗਤਾਵਾਂ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਬਦਲ ਦਿੱਤਾ ਹੈ। ਆਧੁਨਿਕ ਪ੍ਰਣਾਲੀਆਂ ਥਰੂਪੁੱਟ ਪੱਧਰ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੀਆਂ ਹਨ ਜੋ ਪਹਿਲਾਂ ਵੈਟ ਫੋਟੋਪੋਲੀਮਰਾਈਜ਼ੇਸ਼ਨ ਪ੍ਰਕਿਰਿਆਵਾਂ ਵਿੱਚ ਅਸੰਭਵ ਸਨ। ਉਹ ਇੱਕ ਸਕਿੰਟ ਤੋਂ ਘੱਟ ਦੇ ਪਰਤ ਐਕਸਪੋਜ਼ਰ ਸਮੇਂ ਨੂੰ ਸੁਧਰੇ ਹੋਏ ਰੀਲੀਜ਼ ਵਿਧੀਆਂ ਅਤੇ ਸਭ ਤੋਂ ਵਧੀਆ ਕੰਮ ਕਰਨ ਵਾਲੇ ਸਮੱਗਰੀ ਫਾਰਮੂਲੇਸ਼ਨਾਂ ਨਾਲ ਮਿਲਾ ਕੇ ਅਜਿਹਾ ਕਰਦੇ ਹਨ। ਕਾਰੋਬਾਰ ਛੋਟੀਆਂ ਵਿਕਾਸ ਪ੍ਰਕਿਰਿਆਵਾਂ ਅਤੇ ਤੇਜ਼ ਛੋਟੇ-ਬੈਚ ਉਤਪਾਦਨ ਦੁਆਰਾ ਇੱਕ ਮੁਕਾਬਲੇ ਵਾਲੀ ਕਿਨਾਰੀ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੇ ਹਨ ਜੋ ਵੱਖ-ਵੱਖ ਸਮੱਗਰੀਆਂ ਨਾਲ ਗਤੀ, ਸਪਸ਼ਟਤਾ ਅਤੇ ਅਨੁਕੂਲਤਾ ਨੂੰ ਸੰਤੁਲਿਤ ਕਰਦੇ ਹਨ। ਜਿਵੇਂ ਕਿ AI-ਵਧਾਇਆ ਪ੍ਰਕਿਰਿਆ ਨਿਯੰਤਰਣ ਅਤੇ ਅਗਲੀ ਪੀੜ੍ਹੀ ਦੇ ਰਾਲ ਰਸਾਇਣ ਵਿਗਿਆਨ ਵਿੱਚ ਸੁਧਾਰ ਜਾਰੀ ਹੈ, ਪ੍ਰਦਰਸ਼ਨ ਹੋਰ ਵੀ ਬਿਹਤਰ ਹੋਣ ਦੀ ਉਮੀਦ ਹੈ। ਇਸਦਾ ਮਤਲਬ ਹੈ ਕਿ ਖਰੀਦਦਾਰੀ ਬਾਰੇ ਹੁਣ ਕੀਤੇ ਜਾ ਰਹੇ ਵਿਕਲਪ ਲੰਬੇ ਸਮੇਂ ਦੀ ਵਪਾਰਕ ਮੁਕਾਬਲੇਬਾਜ਼ੀ ਲਈ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹਨ।
ਸਵਾਲ
1. ਰਾਲ ਪ੍ਰਣਾਲੀਆਂ ਵਿੱਚ ਪ੍ਰਿੰਟ ਗਤੀ ਨੂੰ ਕਿਹੜੇ ਕਾਰਕ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਤੌਰ 'ਤੇ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ?
ਪ੍ਰਿੰਟ ਸਪੀਡ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਨ ਵਾਲੀਆਂ ਮੁੱਖ ਚੀਜ਼ਾਂ ਹਨ ਹਰੇਕ ਪਰਤ ਨੂੰ ਠੀਕ ਹੋਣ ਵਿੱਚ ਲੱਗਣ ਵਾਲਾ ਸਮਾਂ, Z-ਐਕਸਿਸ ਲਿਫਟ ਦੀ ਗਤੀ, ਅਤੇ ਰਿਲੀਜ਼ ਫਿਲਮ ਤੋਂ ਬਿਲਡ ਪਲੇਟਫਾਰਮ ਨੂੰ ਵੱਖ ਕਰਨ ਵਾਲਾ ਬਲ। ਕਿਉਂਕਿ ਉਹ ਜ਼ਿਆਦਾ UV ਰੋਸ਼ਨੀ ਨੂੰ ਲੰਘਣ ਦਿੰਦੇ ਹਨ, ਮੋਨੋਕ੍ਰੋਮ LCD ਸਕ੍ਰੀਨਾਂ RGB ਸਕ੍ਰੀਨਾਂ ਨਾਲੋਂ ਬਹੁਤ ਤੇਜ਼ੀ ਨਾਲ ਪਰਤਾਂ ਨੂੰ ਠੀਕ ਕਰਦੀਆਂ ਹਨ। ਘੱਟ-ਵਿਸਕੋਸਿਟੀ ਰੈਜ਼ਿਨਾਂ ਨਾਲ ਘੱਟ ਐਕਸਪੋਜ਼ਰ ਸਮਾਂ ਸੰਭਵ ਹੈ ਜਿਨ੍ਹਾਂ ਵਿੱਚ ਬਹੁਤ ਸਾਰਾ ਫੋਟੋਇਨੀਸ਼ੀਏਟਰ ਹੁੰਦਾ ਹੈ। ਨਵੀਆਂ ਰਿਲੀਜ਼ ਫਿਲਮਾਂ ਪੀਲ ਫੋਰਸ ਨੂੰ ਘਟਾਉਂਦੀਆਂ ਹਨ, ਜੋ ਤੁਹਾਨੂੰ ਬਿਨਾਂ ਕਿਸੇ ਪ੍ਰਿੰਟ ਨੂੰ ਗੁਆਏ ਫਿਲਮ ਨੂੰ ਤੇਜ਼ੀ ਨਾਲ ਚੁੱਕਣ ਦਿੰਦੀਆਂ ਹਨ। ਵਿਹਾਰਕ ਆਉਟਪੁੱਟ ਇਸ ਗੱਲ 'ਤੇ ਅਧਾਰਤ ਹੈ ਕਿ ਇਹ ਕਾਰਕ ਇੱਕ ਦੂਜੇ ਨਾਲ ਕਿਵੇਂ ਪਰਸਪਰ ਪ੍ਰਭਾਵ ਪਾਉਂਦੇ ਹਨ।
2. ਕੀ ਤੇਜ਼ ਰਾਲ ਪ੍ਰਿੰਟਰ ਇੰਜੀਨੀਅਰਿੰਗ-ਗ੍ਰੇਡ ਸਮੱਗਰੀ ਨੂੰ ਅਨੁਕੂਲਿਤ ਕਰ ਸਕਦੇ ਹਨ?
ਆਧੁਨਿਕ ਤਰੀਕੇ ਕਈ ਤਰ੍ਹਾਂ ਦੀਆਂ ਸਮੱਗਰੀਆਂ ਨਾਲ ਕੰਮ ਕਰ ਸਕਦੇ ਹਨ, ਜਿਵੇਂ ਕਿ ਸਖ਼ਤ ਪਲਾਸਟਿਕ ਜੋ ABS ਦੇ ਸਮਾਨ ਹਨ, ਉੱਚ-ਤਾਪਮਾਨ ਫਾਰਮੂਲੇ, ਅਤੇ ਲਚਕਦਾਰ ਇਲਾਸਟੋਮਰ। ਹਾਲਾਂਕਿ, ਉਹਨਾਂ ਨੂੰ ਰਸਾਇਣਕ ਤੌਰ 'ਤੇ ਬਣਾਏ ਜਾਣ ਦੇ ਤਰੀਕੇ ਦੇ ਕਾਰਨ, ਉਦਯੋਗਿਕ ਸਮੱਗਰੀਆਂ ਨੂੰ ਆਮ ਪਲਾਸਟਿਕਾਂ ਨਾਲੋਂ ਲੰਬੇ ਐਕਸਪੋਜ਼ਰ ਸਮੇਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਇਹ ਪ੍ਰਿੰਟ ਸਪੀਡ ਨੂੰ ਥੋੜ੍ਹਾ ਹੌਲੀ ਕਰ ਦਿੰਦਾ ਹੈ। ਇਹਨਾਂ ਸਖ਼ਤ ਫਾਰਮੂਲਿਆਂ ਦੇ ਨਾਲ, ਉੱਚ ਆਪਟੀਕਲ ਆਉਟਪੁੱਟ ਵਾਲੇ ਉਪਕਰਣ ਇੱਕ ਵਧੀਆ ਪ੍ਰਵਾਹ ਬਣਾਈ ਰੱਖਦੇ ਹਨ। ਸਮੱਗਰੀ ਦੀ ਪ੍ਰਵਾਨਗੀ ਅਤੇ ਮਕੈਨੀਕਲ ਪ੍ਰਾਪਰਟੀ ਡੇਟਾ ਜਾਂਚਾਂ ਇਹ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਕੀਤੀਆਂ ਜਾਂਦੀਆਂ ਹਨ ਕਿ ਚੁਣੇ ਗਏ ਰੈਜ਼ਿਨ ਐਪਲੀਕੇਸ਼ਨ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਦੇ ਅਨੁਕੂਲ ਹਨ।
3. ਤੁਸੀਂ ਤੇਜ਼ ਛਪਾਈ ਦਰਾਂ 'ਤੇ ਗੁਣਵੱਤਾ ਦੀ ਇਕਸਾਰਤਾ ਕਿਵੇਂ ਬਣਾਈ ਰੱਖਦੇ ਹੋ?
ਗੁਣਵੱਤਾ ਨੂੰ ਇੱਕੋ ਜਿਹਾ ਰੱਖਣ ਲਈ, ਐਕਸਪੋਜ਼ਰ ਨੂੰ ਧਿਆਨ ਨਾਲ ਕੈਲੀਬਰੇਟ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਰਿਲੀਜ਼ ਫਿਲਮ ਨੂੰ ਨਿਯਮਿਤ ਤੌਰ 'ਤੇ ਬਦਲਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਰੋਕਥਾਮ ਵਾਲੇ ਰੱਖ-ਰਖਾਅ ਦੀ ਪਾਲਣਾ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ। ਨਿਯਮਤ ਅਧਾਰ 'ਤੇ ਟੈਸਟ ਮਾਡਲਾਂ ਨੂੰ ਛਾਪਣਾ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ ਕਿ ਮਾਪਾਂ ਦੀ ਸ਼ੁੱਧਤਾ ਨਿਰਧਾਰਤ ਸੀਮਾਵਾਂ ਦੇ ਅੰਦਰ ਰਹੇ। ਪੀਲ ਫੋਰਸ ਸੰਕੇਤਾਂ ਨੂੰ ਦੇਖਣ ਨਾਲ ਰਿਲੀਜ਼ ਫਿਲਮ ਵਿੱਚ ਜਲਦੀ ਗਿਰਾਵਟ ਆਉਂਦੀ ਹੈ, ਇਸ ਤੋਂ ਪਹਿਲਾਂ ਕਿ ਇਹ ਪ੍ਰਿੰਟ ਦੀ ਸਫਲਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰੇ। ਵਾਯੂਮੰਡਲ ਦੇ ਤਾਪਮਾਨ ਅਤੇ ਰਾਲ ਲੇਸ ਨੂੰ ਸਥਿਰ ਰੱਖ ਕੇ ਪੈਰਾਮੀਟਰ ਡ੍ਰਿਫਟ ਨੂੰ ਰੋਕਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਇਹ ਸੰਗਠਿਤ ਕਦਮ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੇ ਹਨ ਕਿ ਗਤੀ ਦੇ ਲਾਭ ਹਿੱਸੇ ਦੀ ਗੁਣਵੱਤਾ ਦੀ ਕੀਮਤ 'ਤੇ ਨਾ ਆਉਣ।
ਮੈਗਫਾਰਮਜ਼ ਨਾਲ ਭਾਈਵਾਲ: ਤੁਹਾਡਾ ਤੇਜ਼ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਰ ਸਪਲਾਇਰ
ਮੈਗਫਾਰਮਸ ਇੱਕ ਤੋਂ ਵੱਧ ਪ੍ਰਦਾਤਾਵਾਂ ਦੀ ਵਰਤੋਂ ਕਰਨ ਵਾਲੀਆਂ ਪ੍ਰਕਿਰਿਆਵਾਂ ਵਿੱਚ ਆਉਣ ਵਾਲੀਆਂ ਅਨੁਕੂਲਤਾ ਸਮੱਸਿਆਵਾਂ ਤੋਂ ਛੁਟਕਾਰਾ ਪਾਉਣ ਲਈ ਤਿਆਰ ਕੀਤੇ ਗਏ ਇੱਕ ਏਕੀਕ੍ਰਿਤ ਸਮੱਗਰੀ ਅਤੇ ਉਪਕਰਣ ਹੱਲ ਪੇਸ਼ ਕਰਦਾ ਹੈ। ਸਾਡੇ ਵਿਸ਼ੇਸ਼ ਫਾਸਟ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਰ ਉਦਯੋਗ ਵਿੱਚ ਔਸਤ ਨਾਲੋਂ 30% ਤੋਂ ਵੱਧ ਤੇਜ਼ੀ ਨਾਲ ਪ੍ਰਿੰਟ ਕਰ ਸਕਦੇ ਹਨ। ਇਹ ਉੱਨਤ ਉੱਚ-ਯੂਨੀਫਾਰਮਟੀ LED ਆਪਟੀਕਲ ਪ੍ਰਣਾਲੀਆਂ ਅਤੇ ਅਨੁਕੂਲਿਤ LCD ਮਾਸਕਿੰਗ ਐਲਗੋਰਿਦਮ ਅਤੇ AI-ਅਨੁਕੂਲਿਤ ਸਕੈਨਿੰਗ ਮਾਰਗਾਂ ਨਾਲ ਸੰਭਵ ਹੈ, ਜਿਸਦਾ ਮਤਲਬ ਹੈ ਕਿ ਤੁਸੀਂ ਪ੍ਰੋਟੋਟਾਈਪ ਅਤੇ ਉਤਪਾਦਨ ਹਿੱਸੇ ਬਹੁਤ ਤੇਜ਼ੀ ਨਾਲ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੇ ਹੋ। ਸਾਡੀ ਤਕਨਾਲੋਜੀ 22 ਪੇਟੈਂਟਾਂ ਦੁਆਰਾ ਸਮਰਥਤ ਹੈ ਅਤੇ ਦੁਨੀਆ ਭਰ ਦੇ 300 ਤੋਂ ਵੱਧ ਕਾਰੋਬਾਰਾਂ ਦੁਆਰਾ ਸਫਲਤਾਪੂਰਵਕ ਵਰਤੀ ਗਈ ਹੈ। ਇਸਦੀ ਵਰਤੋਂ ਆਟੋਮੋਬਾਈਲ, ਏਰੋਸਪੇਸ, ਦੰਦਾਂ ਦੇ ਇਲਾਜ ਅਤੇ ਖਪਤਕਾਰ ਇਲੈਕਟ੍ਰਾਨਿਕਸ ਵਰਗੇ ਮੁਸ਼ਕਲ ਉਦਯੋਗਾਂ ਵਿੱਚ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
ਸਮੱਗਰੀ ਅਤੇ ਔਜ਼ਾਰਾਂ ਦਾ ਸਾਡਾ ਜੁੜਿਆ ਹੋਇਆ ਵਿਕਾਸ ਮਾਪਾਂ ਵਿੱਚ ਮਾਈਕ੍ਰੋਨ ਪੱਧਰ ਤੱਕ ਸ਼ੁੱਧਤਾ ਦੀ ਗਰੰਟੀ ਦਿੰਦਾ ਹੈ ਜਦੋਂ ਕਿ ਅਸਫਲਤਾ ਦਰਾਂ ਨੂੰ ਉਦਯੋਗ ਦੁਆਰਾ ਨਿਰਧਾਰਤ ਮਾਪਦੰਡਾਂ ਤੋਂ ਬਹੁਤ ਹੇਠਾਂ ਰੱਖਦਾ ਹੈ। ਜਦੋਂ ਤੀਜੀ-ਧਿਰ ਸਮੱਗਰੀਆਂ ਨੂੰ ਆਮ ਡਿਵਾਈਸਾਂ ਨਾਲ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਪ੍ਰਿੰਟ ਗਲਤੀਆਂ ਅਤੇ ਅਚਾਨਕ ਡਾਊਨਟਾਈਮ ਅਕਸਰ ਹੁੰਦੇ ਹਨ। ਇਹ ਏਕੀਕਰਨ ਉਹਨਾਂ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਵਾਪਰਨ ਤੋਂ ਰੋਕਦਾ ਹੈ। ਸਾਡੀ ਤਜਰਬੇਕਾਰ ਇੰਜੀਨੀਅਰਿੰਗ ਟੀਮ ਤਕਨੀਕੀ ਸਹਾਇਤਾ ਅਤੇ ਵਿਹਾਰਕ ਸਵਾਲਾਂ ਦੇ ਤੁਰੰਤ ਜਵਾਬ ਪ੍ਰਦਾਨ ਕਰਦੀ ਹੈ। ਉਹ ਪੂਰੀ ਤਰ੍ਹਾਂ ਸਿਖਲਾਈ ਪ੍ਰੋਗਰਾਮ ਵੀ ਪੇਸ਼ ਕਰਦੇ ਹਨ ਜੋ ਤੁਹਾਡੀ ਟੀਮ ਨੂੰ ਤੇਜ਼ੀ ਨਾਲ ਵਧੇਰੇ ਹੁਨਰਮੰਦ ਬਣਨ ਵਿੱਚ ਮਦਦ ਕਰਦੇ ਹਨ। ਆਪਣੀਆਂ ਵਿਲੱਖਣ ਉਤਪਾਦਨ ਜ਼ਰੂਰਤਾਂ ਬਾਰੇ ਗੱਲ ਕਰਨ ਲਈ info@magforms.com ' ਤੇ ਸਾਡੇ ਨਾਲ ਸੰਪਰਕ ਕਰੋ ਅਤੇ ਇਹ ਪਤਾ ਲਗਾਓ ਕਿ ਸਾਡੇ ਤੇਜ਼ ਰੈਜ਼ਿਨ 3D ਪ੍ਰਿੰਟਰ ਮੇਕਰ ਹੁਨਰ ਤੁਹਾਨੂੰ ਹੋਰ ਚੀਜ਼ਾਂ ਬਣਾਉਣ ਵਿੱਚ ਕਿਵੇਂ ਮਦਦ ਕਰ ਸਕਦੇ ਹਨ।
ਹਵਾਲੇ
1. ਗਿਬਸਨ, ਆਈ., ਰੋਜ਼ਨ, ਡੀ., ਅਤੇ ਸਟਕਰ, ਬੀ. (2021)। ਐਡੀਟਿਵ ਮੈਨੂਫੈਕਚਰਿੰਗ ਟੈਕਨਾਲੋਜੀਜ਼: 3D ਪ੍ਰਿੰਟਿੰਗ, ਰੈਪਿਡ ਪ੍ਰੋਟੋਟਾਈਪਿੰਗ, ਅਤੇ ਡਾਇਰੈਕਟ ਡਿਜੀਟਲ ਮੈਨੂਫੈਕਚਰਿੰਗ (ਤੀਜਾ ਐਡੀ.)। ਸਪ੍ਰਿੰਗਰ ਇੰਟਰਨੈਸ਼ਨਲ ਪਬਲਿਸ਼ਿੰਗ।
2. ਜੈਕਬਸ, ਪੀਐਫ (2019)। ਰੈਪਿਡ ਪ੍ਰੋਟੋਟਾਈਪਿੰਗ ਅਤੇ ਮੈਨੂਫੈਕਚਰਿੰਗ: ਸਟੀਰੀਓਲਿਥੋਗ੍ਰਾਫੀ ਦੇ ਬੁਨਿਆਦੀ ਤੱਤ । ਸੋਸਾਇਟੀ ਆਫ਼ ਮੈਨੂਫੈਕਚਰਿੰਗ ਇੰਜੀਨੀਅਰਜ਼।
3. ਲਿਗਨ, ਐਸਸੀ, ਲਿਸਕਾ, ਆਰ., ਸਟੈਂਪਫਲ, ਜੇ., ਗੁਰ, ਐਮ., ਅਤੇ ਮਲਹੌਪਟ, ਆਰ. (2017). 3D ਪ੍ਰਿੰਟਿੰਗ ਅਤੇ ਕਸਟਮਾਈਜ਼ਡ ਐਡੀਟਿਵ ਮੈਨੂਫੈਕਚਰਿੰਗ ਲਈ ਪੋਲੀਮਰ। ਕੈਮੀਕਲ ਸਮੀਖਿਆਵਾਂ , 117(15), 10212-10290।
4. ਸਟੈਨਸਬਰੀ, ਜੇਡਬਲਯੂ, ਅਤੇ ਇਡਾਕਾਵੇਜ, ਐਮਜੇ (2016)। ਪੋਲੀਮਰਾਂ ਨਾਲ 3D ਪ੍ਰਿੰਟਿੰਗ: ਵਿਸਤਾਰ ਕਰਨ ਵਾਲੇ ਵਿਕਲਪਾਂ ਅਤੇ ਮੌਕਿਆਂ ਵਿੱਚ ਚੁਣੌਤੀਆਂ। ਦੰਦਾਂ ਦੀਆਂ ਸਮੱਗਰੀਆਂ , 32(1), 54-64।
5. ਕੁਆਨ, ਐੱਚ., ਝਾਂਗ, ਟੀ., ਜ਼ੂ, ਐੱਚ., ਲੂਓ, ਐੱਸ., ਨੀ, ਜੇ., ਅਤੇ ਜ਼ੂ, ਐਕਸ. (2020)। ਫੋਟੋ-ਕਿਊਰਿੰਗ 3D ਪ੍ਰਿੰਟਿੰਗ ਤਕਨੀਕ ਅਤੇ ਇਸਦੀਆਂ ਚੁਣੌਤੀਆਂ। ਬਾਇਓਐਕਟਿਵ ਮਟੀਰੀਅਲਜ਼ , 5(1), 110-115।
6. ਬਘੇਰੀ, ਏ., ਅਤੇ ਜਿਨ, ਜੇ. (2019). 3D ਪ੍ਰਿੰਟਿੰਗ ਵਿੱਚ ਫੋਟੋਪੋਲੀਮਰਾਈਜ਼ੇਸ਼ਨ। ACS ਅਪਲਾਈਡ ਪੋਲੀਮਰ ਮਟੀਰੀਅਲਜ਼ , 1(4), 593-611।
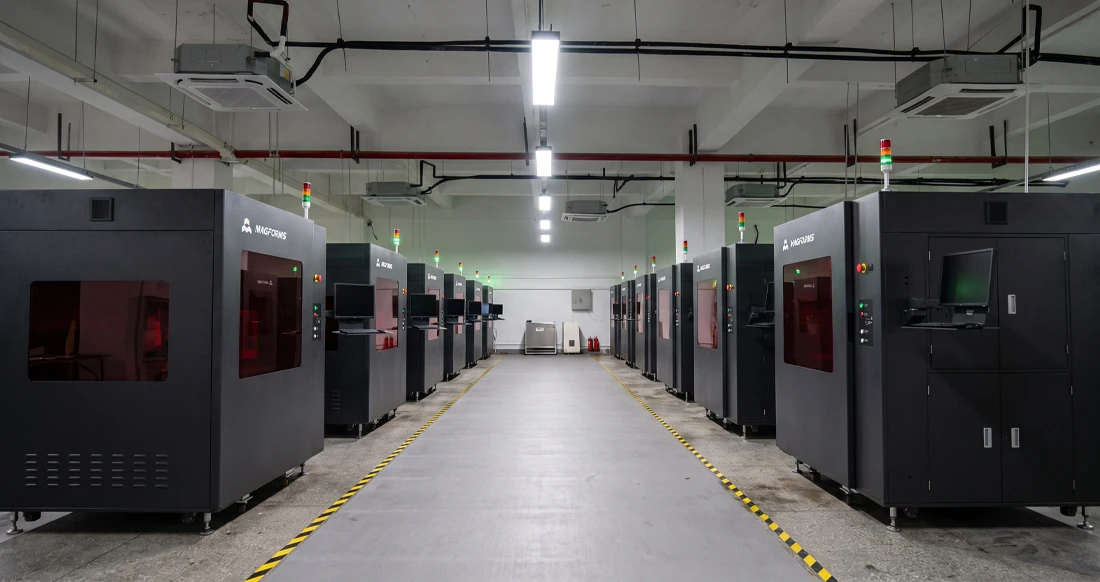
ਮੈਗਫਾਰਮ ਡਿਜ਼ਾਈਨ ਅਤੇ ਨਿਰਮਾਣ ਨੂੰ ਆਸਾਨ ਬਣਾਉਂਦੇ ਹਨ।
ਪ੍ਰਸਿੱਧ ਬਲੌਗ


