Czy drukarki 3D wykorzystujące technologię stereolitografii mogą wydajnie drukować złożone modele?
Drukarki 3D wykorzystujące technologię stereolitografii doskonale sprawdzają się w szybkim i łatwym tworzeniu złożonych modeli, co czyni je niezbędnymi w dziedzinach wymagających dokładności i niezawodności. Systemy te wykorzystują fotopolimeryzację laserową do utrwalania ciekłej żywicy warstwa po warstwie. Drukarki SLA osiągają dokładność warstw zazwyczaj w zakresie 0.01–0.05 mm, w zależności od kalibracji lasera, właściwości żywicy i precyzji mechanicznej, wytwarzając powierzchnie porównywalne z formowaniem wtryskowym w przypadku większości potrzeb związanych z prototypowaniem i produkcją małoseryjną. Technologia ta rozwiązuje istotne problemy produkcyjne, eliminując linie warstw, zapewniając poprawność pomiarów i tworząc złożone kształty z podcięciami, kratownicami i drobnymi detalami, które są trudne do uzyskania w przypadku innych metod addytywnych.
Zrozumienie działania druku 3D metodą stereolitografii
W druku stereolitograficznym 3D lasery ultrafioletowe precyzyjnie kreślą każdy przekrój modelu CAD na ciekłym fotopolimerze w ramach złożonego procesu fotopolimeryzacji. Skoncentrowana energia lasera rozpoczyna proces chemiczny, który przekształca ciekły materiał w stały polimer z precyzyjną kontrolą głębokości.
Proces fotopolimeryzacji rdzenia
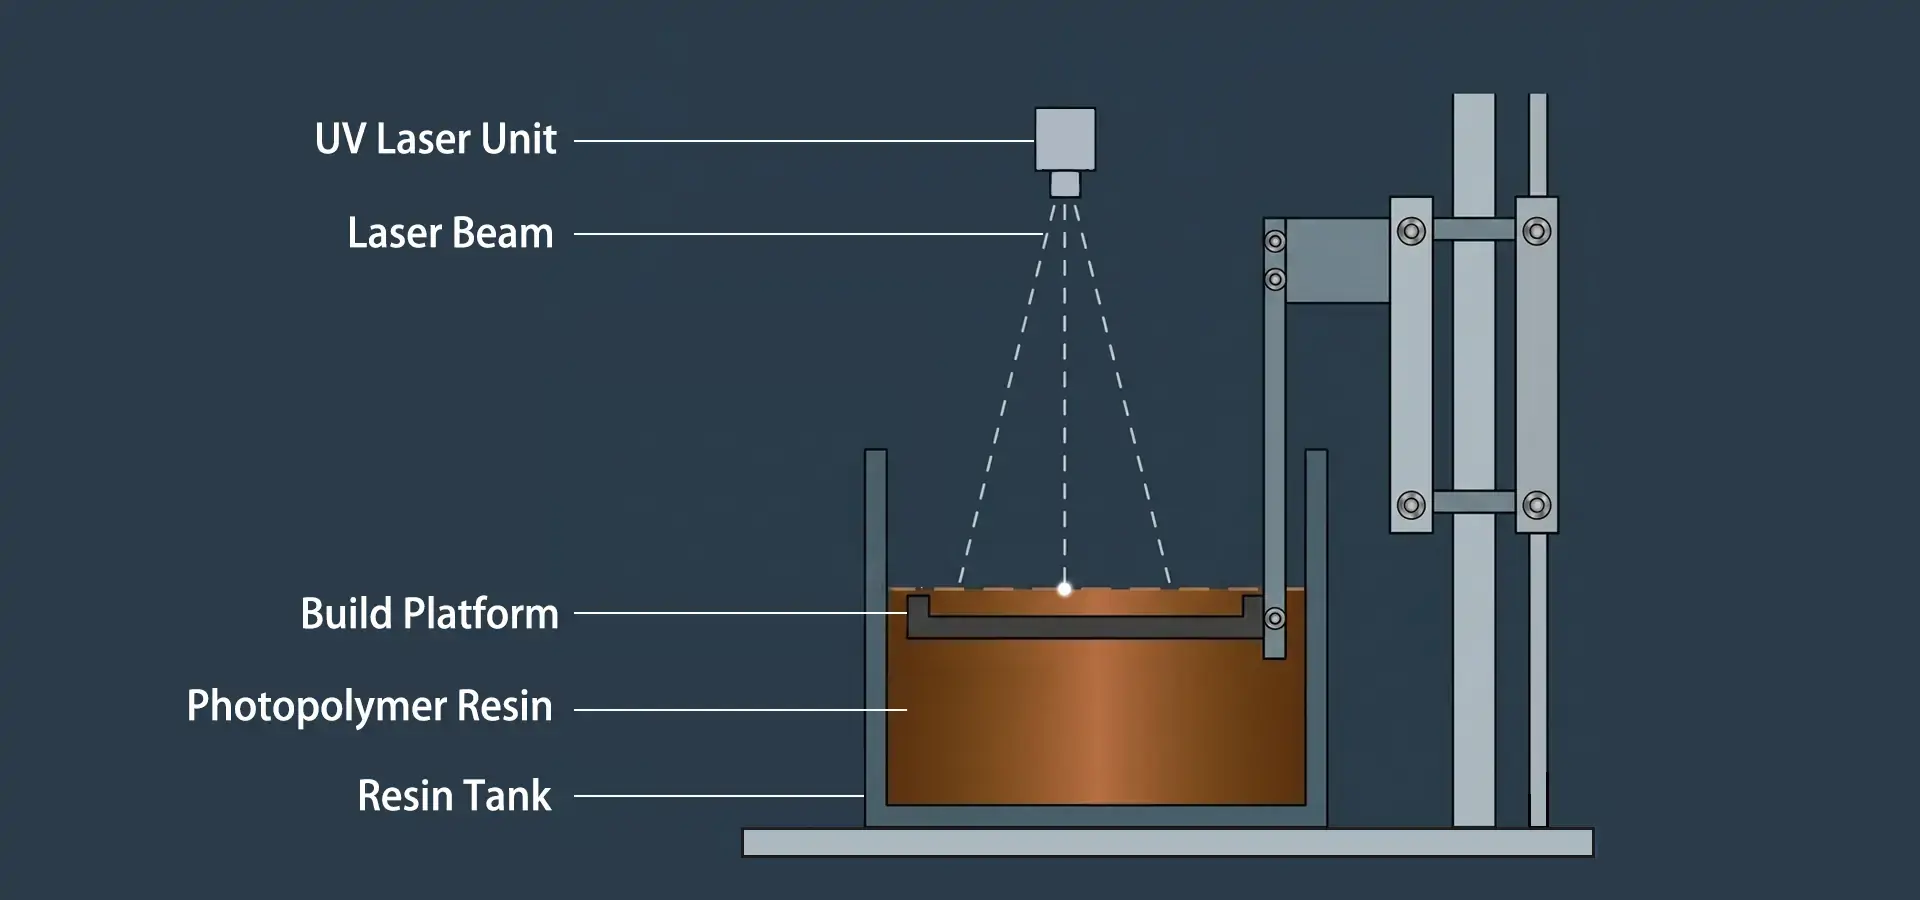
Po rozpoczęciu drukowania podstawa znajduje się tuż pod powierzchnią plastiku. Laser tworzy wzór dla bieżącej warstwy, utwardzając żywicę do pożądanej grubości, która zazwyczaj wynosi od 25 do 100 mikronów, ale może się różnić w zależności od wymagań jakościowych. Po zakończeniu drukowania podstawa powoli przesuwa się w dół, umożliwiając napływ nowego kleju na utwardzoną powierzchnię. Cykl ten będzie powtarzany aż do ukończenia części. Druk stereolitograficzny 3D idealnie nadaje się do tworzenia modeli dentystycznych, złączy lotniczych i obudów elektroniki użytkowej, ponieważ umożliwia precyzyjne kopiowanie detali mniejszych niż 0.1 mm dzięki zwierciadłom sterowanym galwanometrem, które kierują wiązkę lasera.
Chemia materiałów i wydajność
Wybór żywicy ma bezpośredni wpływ na jej właściwości mechaniczne i przydatność do użycia. Standardowe żywice fotopolimerowe zapewniają równowagę między wytrzymałością, opłacalnością i łatwością przetwarzania w modelowaniu ogólnego przeznaczenia. Żywice inżynieryjne i elastyczne umożliwiają testy funkcjonalne, odporność na wysokie temperatury, stabilność chemiczną i elastyczność zbliżoną do gumy. Żywice klasy stomatologicznej spełniają normy biokompatybilności. Ze względu na swoją elastyczność, producenci mogą dopasować skład chemiczny żywicy do potrzeb produktu końcowego. Dzięki temu próbki dokładnie odzwierciedlają zachowanie produktu końcowego podczas testów walidacyjnych.
SLA a inne technologie druku 3D w przypadku złożonych modeli
Przyglądając się różnym technologiom wytwarzania addytywnego w przypadku skomplikowanych kształtów, wiedza o głównych różnicach pomaga zespołom ds. zakupów nabyć odpowiednie narzędzia, które pozwolą im osiągnąć założone cele produkcyjne.
Porównywanie precyzji w różnych technologiach
W technologii Fused Deposition Modeling (osadzania topionego materiału), gorące włókno polimerowe jest przepychane przez rurkę, aby budować części warstwa po warstwie. Mimo że jest to tania metoda, FDM zazwyczaj pozwala uzyskać wysokość warstwy od 100 do 300 mikronów, a na zakrzywionych powierzchniach widoczne są schodki. Natomiast drukarki 3D stereolitograficzne wytwarzają warstwy o grubości od 25 do 50 mikronów z rozmiarami plamki lasera mniejszymi niż 140 mikronów, co daje wykończenie gładkie jak szkło bez potrzeby dodatkowej obróbki. Cyfrowe przetwarzanie światła (DLP) utwardza całą warstwę na raz za pomocą rzutowanego światła. Rozmiar piksela zazwyczaj mieści się w zakresie od 50 do 100 mikronów, co ogranicza precyzję. Drukarki mSLA oparte na wyświetlaczach LCD również wyświetlają całe warstwy, a precyzja jest ograniczona rozdzielczością ekranu, chociaż monochromatyczne ekrany i diody LED o wysokiej intensywności światła mogą poprawić prędkość i skrócić czas naświetlania. Selektywne spiekanie laserowe (SLS) topi cząstki proszku, tworząc wytrzymałe części. Jednak powierzchnie są twardsze, więc wymagają dużo pracy, aby były gotowe do prezentacji.
Korzyści są widoczne przy produkcji elementów cienkościennych, gwintowanych lub zatrzaskowych. Metoda drukowania stereolitograficznego 3D pozwala zachować dokładność pomiarów nawet przy skomplikowanych kształtach, podczas gdy FDM wymagałaby dużej ilości materiału podporowego i obróbki końcowej. Technologia Multi Jet Fusion doskonale sprawdza się w produkcji wielu identycznych elementów, ale nie zapewnia jakości powierzchni, jakiej producenci wyrobów medycznych potrzebują do produkcji szablonów chirurgicznych. Drobnych detali wymaganych w przypadku szablonów jubilerskich lub aparatów ortodontycznych nie da się uzyskać za pomocą druku metalowego, mimo że jest on wytrzymały. Z tego powodu systemy laserowe na bazie żywicy są najlepszym rozwiązaniem, gdy do skomplikowanych kształtów potrzebne są precyzyjne pomiary i wysoka jakość wykończenia. Dotyczy to wielu dziedzin, od tworzenia szybkich prototypów samochodów po kopiowanie artefaktów kulturowych.
Zastosowania specyficzne dla branży
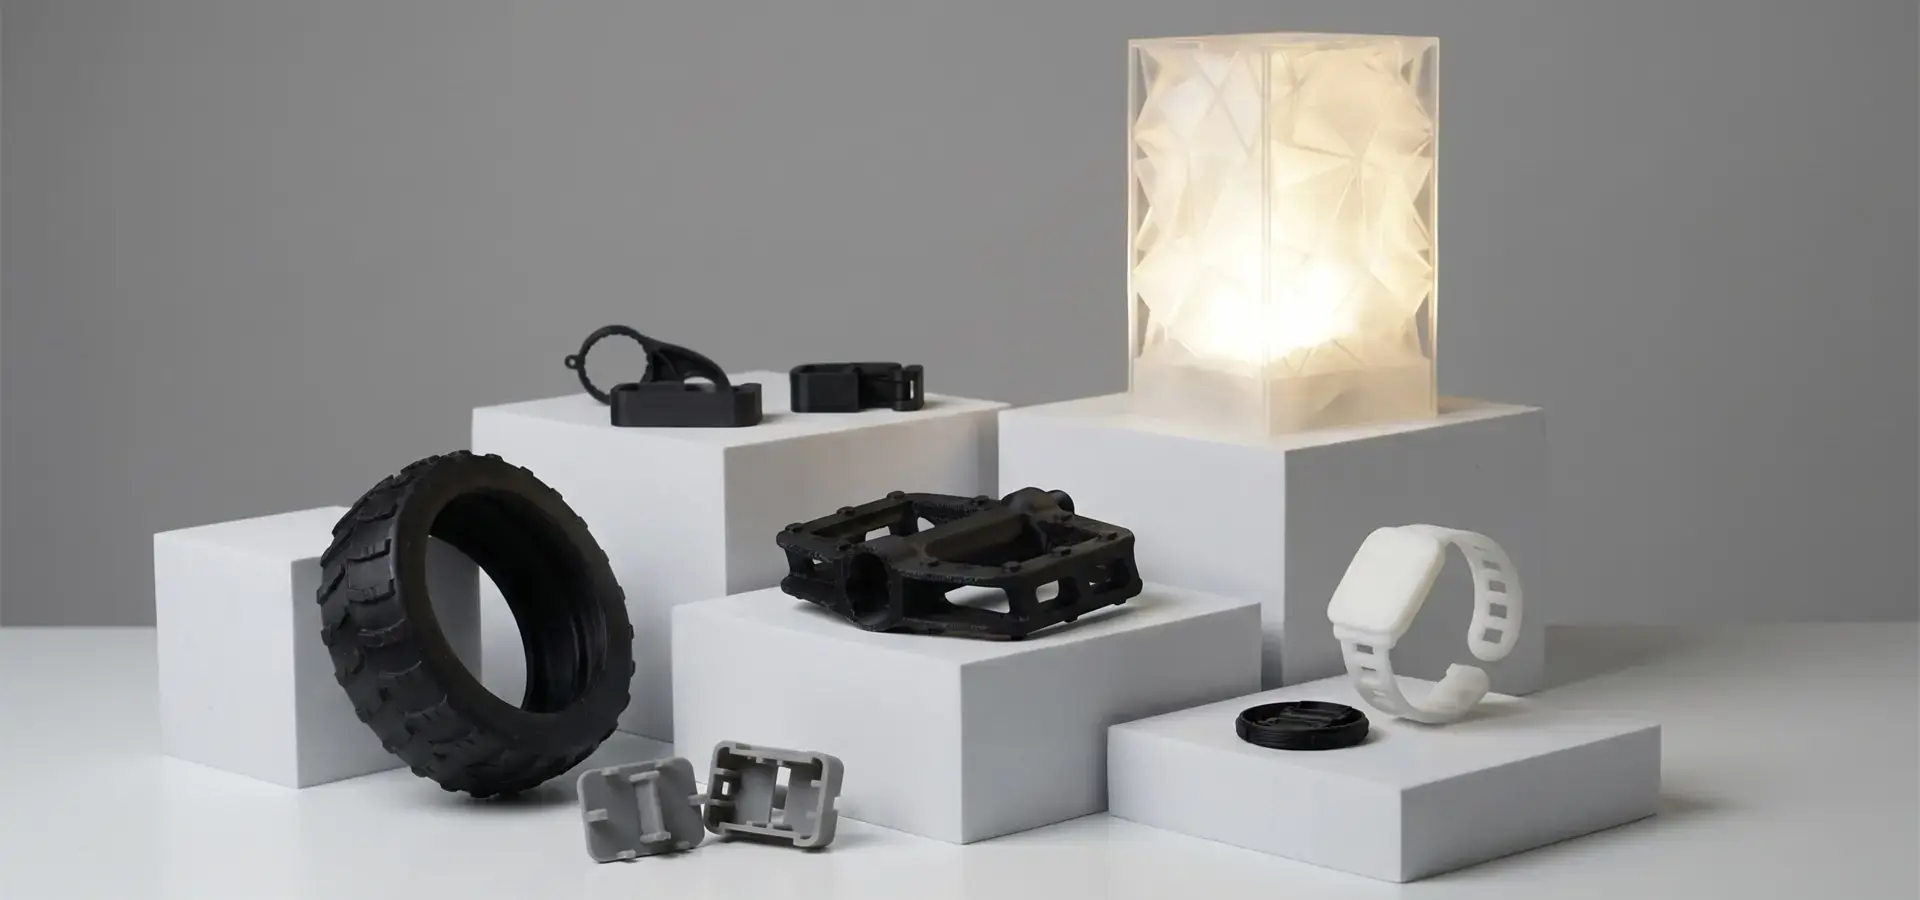
Przed zakupem drogich narzędzi inżynierowie lotnictwa i kosmonautyki korzystają ze stereolitograficznych drukarek 3D i technologii SLA, aby zapewnić prawidłowe działanie skomplikowanych ścieżek przepływu powietrza i lekkich struktur kratowych. Zespoły projektowe samochodów tworzą modele użytecznych elementów wykończenia wnętrza, które mają taką samą fakturę powierzchni, jak finalne elementy formowane wtryskowo. Pracownicy służby zdrowia drukują szablony chirurgiczne dostosowane do każdego pacjenta i charakteryzujące się precyzją anatomiczną, co poprawia efekt zabiegu. Producenci elektroniki użytkowej przechodzą przez wiele procesów projektowania obudów urządzeń inteligentnych w ciągu dni, a nie tygodni. Jednym z wymagań wszystkich tych zastosowań jest możliwość spójnego odtwarzania drobnych detali przy dużej prędkości produkcji bez utraty ich kształtu.
Optymalizacja wydajności drukarki 3D SLA w przypadku złożonych modeli
Aby uzyskać wiarygodne rezultaty w przypadku skomplikowanych kształtów, należy zwrócić uwagę na szereg czynników technicznych, które wpływają na jakość wydruków i podzespołów.
Projektowanie wsparcia strategicznego
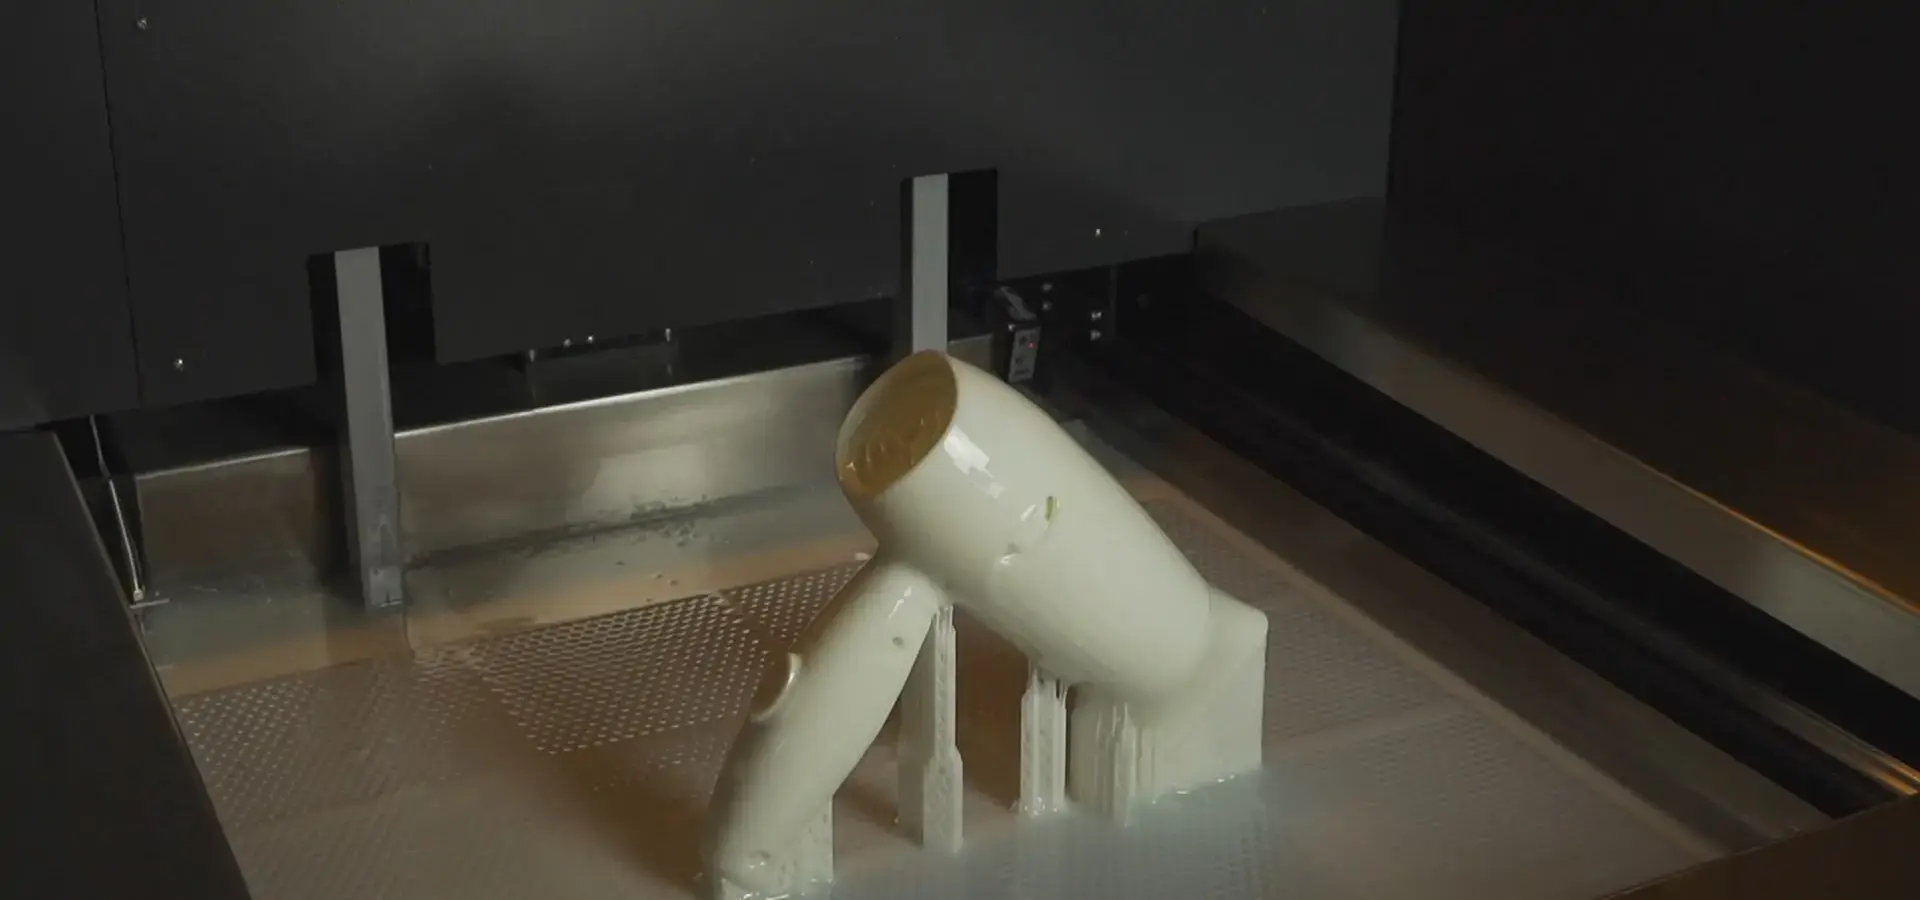
Konstrukcje podporowe spełniają dwie funkcje: utrzymują elementy do podstawy i zapewniają ich stabilność podczas procesu odklejania, który ma miejsce po utwardzeniu każdej warstwy. Niewystarczająca liczba podpór może powodować wyginanie lub oddzielanie, a zbyt duża liczba podpór marnuje więcej materiału i wydłuża późniejszy proces obróbki. Problemy te można zrównoważyć, rozmieszczając podpory w taki sposób, aby rozmieścić je wzdłuż punktów naprężeń i w jak najmniejszym stopniu ograniczyć ich kontakt z odsłoniętymi powierzchniami. Nowoczesne oprogramowanie do cięcia określa optymalną gęstość podpór, zmieniając pole przekroju poprzecznego i kąt nałożenia. Umieszczanie elementów pod precyzyjnymi kątami ogranicza potrzebę stosowania podpór w ważnych obszarach i ułatwia odpływ nieutwardzonej żywicy z otworów.
Protokóły dotyczące obsługi materiałów
Gęstość żywicy wpływa na jej przepływ i równomierność utwardzania. Zmiany temperatury mogą wpływać na lepkość, co może prowadzić do nierównomiernego schnięcia lub zmian rozmiaru. Utrzymywanie kleju w temperaturze od 25°C do 30°C zapewnia jego spójną charakterystykę przez wiele godzin drukowania. Filtrowanie kleju między warstwami pozwala pozbyć się resztek, które są tylko częściowo utwardzone i mogą powodować wady. Prawidłowo przechowywane w zamkniętych pojemnikach, naturalne światło nie powoduje zbyt szybkiego utwardzania. Te metody postępowania mają bezpośredni wpływ na 99% skuteczność, jaką systemy mogą osiągnąć, gdy są odpowiednio konserwowane.
Kalibracja i konserwacja
Wypoziomowanie podstawy roboczej tworzy ważne połączenie pierwszej warstwy, które wpływa na powodzenie całego wydruku. Aby utrzymać wysoką jakość zasilania lasera i ostrość, elementy optyczne należy regularnie czyścić. Przezroczysta folia pokrywająca dno zbiornika z żywicą stopniowo zaparowuje z czasem, utrudniając przenikanie światła i zmniejszając skuteczność naprawy. Wymiana folii zgodnie z instrukcjami producenta zapobiega stopniowemu zmniejszaniu się dokładności pomiarów. Mechaniczne systemy wskazywania należy regularnie kalibrować, aby zapewnić ich dokładność 0.01 mm wymaganą w przypadku skomplikowanych konstrukcji z idealnie dopasowanymi elementami.

Wybór odpowiedniej drukarki 3D SLA w przypadku złożonych wymagań dotyczących modeli
Proces wyboru sprzętu obejmuje dopasowanie specyfikacji technicznych do wolumenu produkcji, skomplikowanych potrzeb, budżetu i długoterminowych kosztów eksploatacji.
Krytyczne parametry techniczne
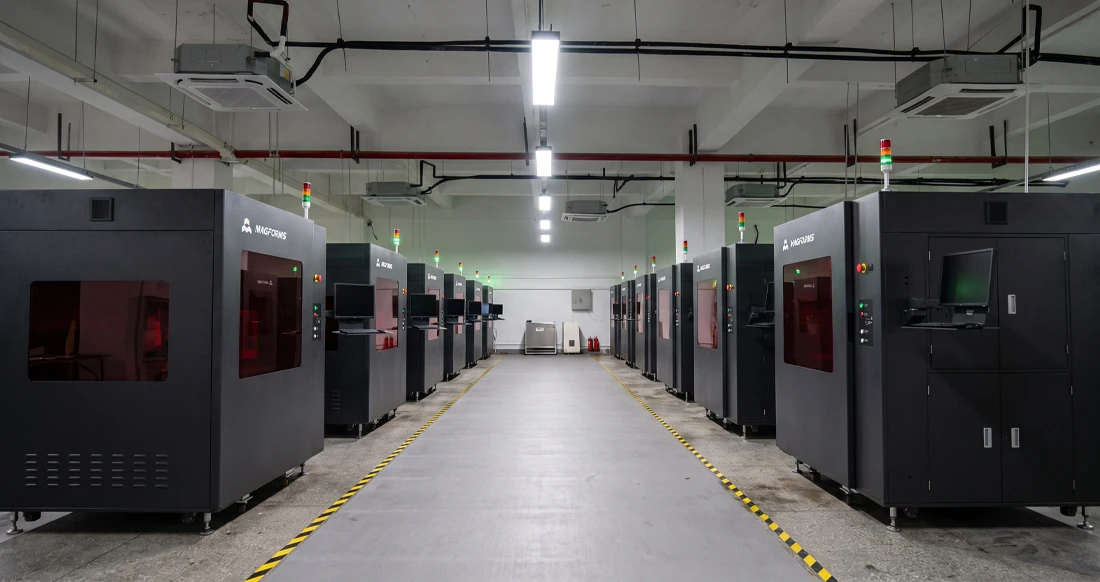
Maksymalny rozmiar części i numer partii są ustalane przez objętość wydruku. Model Helios-P450 firmy Magforms ma objętość wydruku 450×450×400 mm (17.7×17.7×15.75 cala), co pozwala na jednoczesne drukowanie większych części lub wielu komponentów, co zwiększa wydajność produkcji. Rozdzielczość pozwala określić najmniejszy rozmiar elementu, który można odtworzyć, co jest istotne w przypadku drobnego tekstu, cienkich ścianek lub złożonych tekstur powierzchni. Ogólne odwzorowanie szczegółów opiera się na szerokości plamki lasera i dokładności jej rozmieszczenia. Terminy realizacji projektów i zwrot z inwestycji (ROI) w narzędzia zależą od prędkości drukowania. Bardziej zaawansowane systemy wykorzystują zmienne rozmiary plamki, aby połączyć dokładność konturu z wydajnością wypełniania powierzchni.
Zaleta Helios-P450 w zastosowaniach przemysłowych
Helios-P450 składa się z podzespołów klasy przemysłowej i konstrukcji zoptymalizowanej pod kątem stabilnej, precyzyjnej i szybkiej produkcji:
- Stabilność: Kluczowe komponenty pochodzą od międzynarodowych marek, co gwarantuje minimalny czas przestoju. Wydajność lasera AOC jest stabilna i umożliwia całodobowe użytkowanie w przemyśle, galwanometry Scanlab idealnie współpracują z laserem, a serwosilniki Panasonic z wysoką precyzją napędzają płytę sterującą, skrobak i blok poziomu żywicy. Układ maszyny i metalowa obudowa o grubości 2 mm minimalizują wibracje.
- Wysoka dokładność: pozycjonowanie płyty roboczej ±8 μm, poziom żywicy ±0.03 mm, precyzja platformy skrobaka <0.02 mm. Galwanometry Scanlab i laser AOC zapewniają niemal idealne okrągłe kształty punktów, co pozwala na precyzyjne formowanie.
- Wysoka prędkość: Prędkość skanowania do 12 m/s (typowo 6–10 m/s) dzięki technologii zmiennej plamki: duża plamka 0.5–0.6 mm do wypełnienia, mała plamka 0.15–0.2 mm do podpór i konturów, co przyspiesza prędkość drukowania o 30–50% w porównaniu z tradycyjną technologią SLA.
- Dokładność: ±0.1 mm dla części ≤100 mm, ±0.1%×L dla części >100 mm. Zmienna plamka i wbudowane algorytmy skali szarości redukują schodkowość warstw w celu uzyskania gładkich powierzchni.
- Zgodność materiałowa: Otwarty system dla większości żywic 355 nm.
- 6–10. Projekty zorientowane na człowieka i bezpieczeństwo: Łatwa wymiana tacek z żywicą, pomocna konstrukcja wsporcza, osłona zabezpieczająca układ optyczny, blokady bezpieczeństwa oraz certyfikowane przez SGS/CE zabezpieczenia elektryczne i mechaniczne.
Zakup drukarek 3D z gwarancją SLA: co powinni wiedzieć klienci B2B
Strategicznie kupując narzędzia, warto wziąć pod uwagę nie tylko cenę. Należy również wziąć pod uwagę całkowity koszt posiadania, drukarki 3D do stereolitografii , rzetelność sprzedawcy oraz to, jak długofalowe wsparcie ekspertów pozwoli utrzymać ciągłość produkcji.
Kryteria oceny dostawców
Autoryzowani producenci sprzedają wyłącznie oryginalne części, zaprojektowane zgodnie z oryginalnymi specyfikacjami. Dzięki temu sprzęt działa tak samo długo, jak powinien. Firma Magforms posiada 22 patenty i 30 chronionych logotypów, co świadczy o tym, że stale wprowadza nowe pomysły i chroni swoją własność intelektualną. Fakt, że firma eksportuje do ponad 30 krajów i współpracuje z ponad 300 firmami, świadczy o tym, że można jej zaufać w szerokim zakresie środowisk pracy. Uczestnicząc w europejskich i azjatyckich targach branżowych, można bezpośrednio porozmawiać z ekspertami technicznymi, którzy znają przepisy i wymagania dotyczące produkcji w tych regionach.
Zintegrowane rozwiązania i wsparcie techniczne
Zintegrowane rozwiązania eliminują problemy z łącznością, w przeciwieństwie do dostawców, którzy sprzedają narzędzia lub materiały oddzielnie. Gdy ta sama firma produkuje zarówno osprzęt do drukarek, jak i chemię tworzyw sztucznych, system jako całość jest głęboko zoptymalizowany. Ta integracja pionowa zapobiega zmianom rozmiaru i nieoczekiwanym przestojom wynikającym z braku współpracy materiałów innych firm z systemami platform otwartych, co często stanowi problem, z którym borykają się menedżerowie ds. zaopatrzenia. Połączenie technologii laserowej o zmiennej wielkości plamki z zoptymalizowanymi pod kątem sztucznej inteligencji ścieżkami skanowania pozwala na wzrost prędkości drukowania o ponad 30% w porównaniu z cenami branżowymi. Oznacza to, że możesz szybciej reagować na pilne zamówienia lub zmiany projektowe. Profesjonalni dostawcy różnią się od firm, które sprzedają tylko narzędzia, ponieważ oferują pełną pomoc posprzedażową.
Programy szkoleń technicznych gwarantują, że Twoi pracownicy wiedzą, jak dobrać najlepsze parametry dla różnorodnych kształtów i materiałów. Aktualizacje oprogramowania zapewniają jego kompatybilność z nowymi formatami CAD i dodają funkcje ułatwiające pracę bez konieczności wymiany sprzętu. W razie konieczności naprawy, responsywny serwis zapewnia maksymalną stabilność produkcji. Te elementy wsparcia są szczególnie przydatne dla małych firm, które chcą rozpocząć druk 3D, ale nie dysponują dużą wiedzą techniczną, a także dla średnich i dużych producentów, których terminy dostaw są bezpośrednio zagrożone przez przestoje w produkcji.
Względy finansowe
Opcje finansowania sprzętu pozwalają rozłożyć koszt inwestycji na okres zwrotu, jednocześnie zachowując wystarczającą ilość gotówki na takie rzeczy, jak materiały eksploatacyjne i szkolenia operatorów. Dłuższe gwarancje chronią przed nieoczekiwanymi kosztami napraw na wczesnych etapach produkcji, gdy metody są testowane i sprawdzane pod kątem skuteczności. Porównując produkcję wewnętrzną z outsourcingiem, dokładniej jest spojrzeć na całkowity koszt pojedynczej części, który obejmuje robociznę, zużycie materiałów oraz zużycie maszyn. Narzędzia do szybkiego prototypowania, które pozwalają na wytwarzanie części o 30% szybciej, obniżają koszt każdej części i umożliwiają krótsze cykle testowania, co skraca czas potrzebny na opracowanie produktu.
Wniosek
Podsumowując, drukarki 3D wykorzystujące technologię stereolitografii doskonale sprawdzają się w tworzeniu kopii skomplikowanych modeli, ponieważ osiągają dokładność rzędu mikronów i jakość powierzchni zbliżoną do tej uzyskiwanej metodą formowania wtryskowego. Technologia ta rozwiązuje istotne problemy w przemyśle motoryzacyjnym, lotniczym, medycznym i elektroniki użytkowej, gdzie odwzorowanie detali i poprawność pomiarów mają bezpośredni wpływ na testowanie produktów i usprawnienie pracy fabryk. Strategiczny dobór narzędzi w oparciu o czynniki techniczne, przydatność materiałów i infrastrukturę wsparcia dla sprzedawców gwarantuje ich prawidłowe dopasowanie do procesów produkcyjnych. Systemy takie jak Helios-P450 pokazują, jak konstrukcja klasy przemysłowej, precyzyjna kompatybilność materiałowa i funkcje zorientowane na człowieka zapewniają klientom B2B niezawodne i powtarzalne rezultaty w przypadku złożonych wymagań produkcyjnych.
FAQ
Jakie typy złożonych modeli najlepiej sprawdzają się w druku stereolitograficznym?
Najlepsze rezultaty uzyskuje się w przypadku części o złożonych kształtach wewnętrznych, cienkich ściankach, delikatnej fakturze powierzchni lub wymagających ścisłego montażu. Najlepiej sprawdza się w implantach stomatologicznych, kanałach wentylacyjnych samolotów z wewnętrznymi kanałami, wykończeniach samochodowych z fakturą oraz obudowach elektroniki użytkowej, które można łączyć zatrzaskowo. Technologia ta doskonale nadaje się do wykonywania podcięć i nawisów, które w tradycyjny sposób wymagałyby skomplikowanych narzędzi.
W jaki sposób umowa SLA integruje się z istniejącymi przepływami pracy produkcyjnymi?
Nowoczesne systemy drukarek 3D wykorzystujące technologię stereolitografii potrafią odczytywać standardowe pliki STL i OBJ z dowolnego programu CAD, co ułatwia przenoszenie projektów między systemami. W zależności od rozmiaru, części schną w ciągu kilku godzin i są gotowe do obróbki. Oznacza to, że zmiany w projekcie można przetestować fizycznie tego samego dnia, w którym zostały wprowadzone. Utwardzanie i wykańczanie odbywają się w taki sam sposób, jak w przypadku standardowych prac warsztatowych. Wiele firm korzysta z technologii SLA do prototypów i modeli, ale w przypadku produkcji masowej stosuje standardowe metody produkcji. To sprawia, że proces mieszany jest szybki i tani.
Jakie są bieżące koszty operacyjne w porównaniu do innych technologii?
W zależności od rodzaju żywicy, koszt materiału waha się od 50 do 200 dolarów za litr. Większość części zużywa od 50 do 500 ml. Jest to lepsze niż materiał FDM do tworzenia szczegółowych elementów, które nie wymagają długiego postprodukcji. Regularna wymiana folii zbiornikowych kosztuje od 30 do 100 dolarów, w zależności od rozmiaru systemu. Systemy laserowe wymagają regularnego czyszczenia optyki, ale nie mają problemów ze zużyciem końcówek, które występują w drukarkach ekstruzyjnych. Podczas użytkowania zużywa tylko od 150 do 400 watów energii elektrycznej. Całkowity koszt na część znacznie różni się w zależności od gęstości wydruku — koszt na jednostkę spada znacząco, gdy przestrzeń robocza jest wypełniona wieloma częściami.
Współpracuj z Magforms dla swojego drukarka 3D stereolitograficzna Potrzeby
Wybierz firmę Magforms jako partnera w zakresie wszystkich potrzeb związanych z drukarkami stereolitograficznymi 3D . Magforms pomoże Twojej firmie wdrożyć rozwiązania do drukarek stereolitograficznych 3D , które spełnią Twoje złożone potrzeby w zakresie modelowania. Firma posiada wieloletnie doświadczenie w druku 3D i oferuje pełne wsparcie techniczne. Nasza łączona metoda łączy precyzyjne narzędzia, takie jak Helios-P450, z najlepszą chemią tworzyw sztucznych. Eliminuje to problemy z kompatybilnością i zapewnia nam najwyższy wskaźnik sukcesu w branży, wynoszący 99%. Niezależnie od tego, czy dopiero zaczynasz tworzyć prototypy, czy zwiększasz liczbę produktów, nasz zespół pomoże Ci w doborze odpowiednich narzędzi, przeszkoli operatorów i zapewni stałe wsparcie techniczne. Skontaktuj się z nami pod adresem info@magforms.com , aby omówić Twoje unikalne potrzeby aplikacyjne z ekspertami, którzy wiedzą, z czym borykają się dostawcy usług, producenci samochodów, producenci lotnictwa i sprzętu medycznego na rynkach globalnych.
Referencje
1. Hull, CW (1986). „Urządzenie do produkcji obiektów trójwymiarowych metodą stereolitografii”. Urząd Patentowy Stanów Zjednoczonych, numer patentu 4 575 330.
2. Gibson, I., Rosen, D. i Stucker, B. (2021). „Technologie wytwarzania addytywnego: druk 3D, szybkie prototypowanie i bezpośrednia produkcja cyfrowa”. Springer International Publishing, wydanie trzecie.
3. Jacobs, PF (1992). „Szybkie prototypowanie i produkcja: podstawy stereolitografii”. Towarzystwo Inżynierów Produkcji, Dearborn, Michigan.
4. ASTM International (2021). „ASTM F2792-12a: Standardowa terminologia dla technologii wytwarzania addytywnego”. Komitet Techniczny ASTM F42 ds. wytwarzania addytywnego.
5. Melchels, FP, Feijen, J. i Grijpma, DW (2010). „Przegląd stereolitografii i jej zastosowań w inżynierii biomedycznej”. Biomaterials, tom 31, numer 24, strony 6121–6130.
6. Stansbury, JW i Idacavage, MJ (2016). „Druk 3D z polimerów: wyzwania pośród rosnących opcji i możliwości”. Dental Materials, tom 32, numer 1, strony 54–64.
Magforms ułatwia projektowanie i produkcję.
Popularne blogi
-
 Informacje branżowePrzemysł wytwórczy
Drukarka FDM czy SLA: Która technologia jest odpowiednia dla Twojego projektu?
-
 Informacje branżowePrzemysł wytwórczy
5 najważniejszych zastosowań przemysłowych drukarek 3D w dzisiejszej produkcji
-
 Informacje branżowePrzemysł wytwórczy
Dlaczego drukarki 3D wykorzystujące technologię stereolitografii nie mają sobie równych w prototypowaniu urządzeń mikroprzepływowych?
