Ustawienia drukarki żywicowej wyjaśnione: wysokość warstwy, czas naświetlania i inne
Technologia drukarek żywicowych zrewolucjonizowała produkcję w wielu branżach, od prototypowania w motoryzacji po produkcję urządzeń medycznych. Zrozumienie kluczowych ustawień, takich jak wysokość warstwy, czas naświetlania i kontrola warunków środowiskowych, ma bezpośredni wpływ na jakość druku, wydajność produkcji i koszty materiałów. Dla nabywców przemysłowych i zespołów inżynierskich, opanowanie tych parametrów zapewnia optymalną wydajność przy jednoczesnym maksymalizowaniu zwrotu z inwestycji. Niezależnie od tego, czy korzystasz z systemów LCD, DLP czy SLA, prawidłowa kalibracja przekształca złożone specyfikacje techniczne w niezawodne rozwiązania produkcyjne, spełniające rygorystyczne standardy jakości.
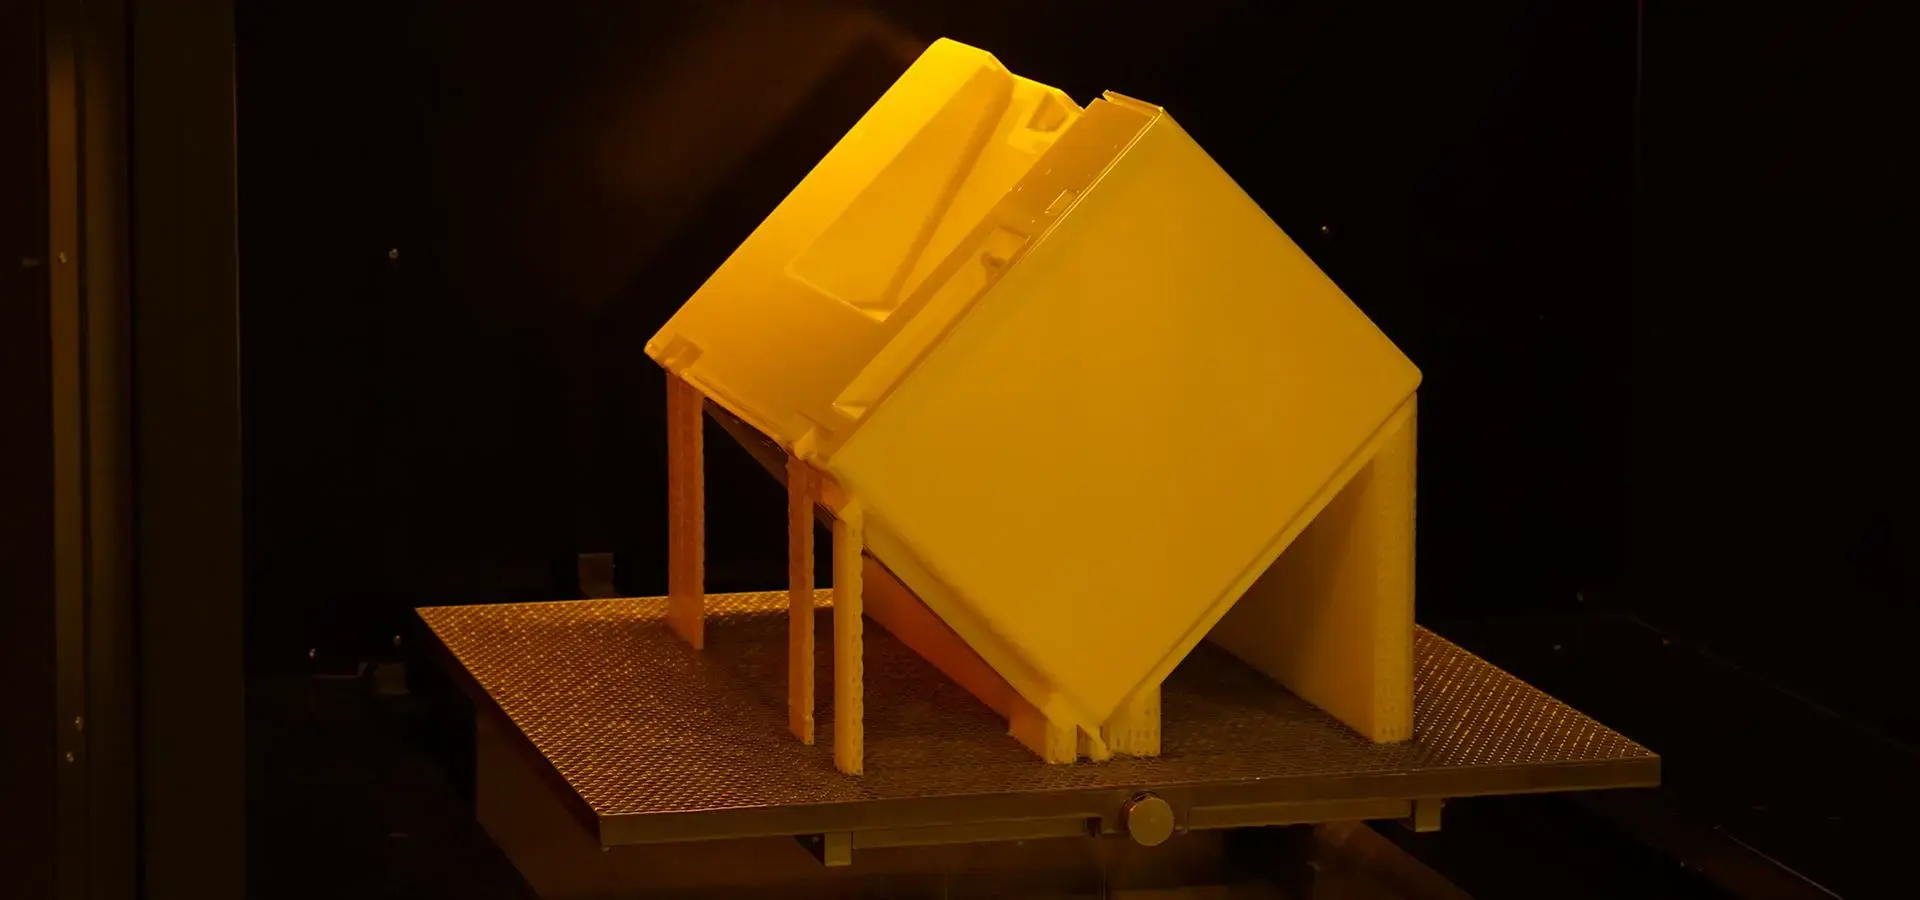
Rozumienie Żywica drukarki Ustawienia: kompleksowy przegląd
Druk 3D z wykorzystaniem fotopolimerów wymaga precyzyjnej kontroli parametrów, aby uzyskać stałe rezultaty w różnych zastosowaniach. Główne ustawienia – grubość warstwy, długość prezentacji, prędkość drukowania i warunki naturalne – działają synergicznie, aby określić ostateczną jakość wydruku i wydajność produkcji.
Relacje parametrów podstawowych
Drukarka żywiczna wpływa zarówno na wiązanie powierzchni, jak i czas produkcji. Cieńsze warstwy tworzą gładsze powierzchnie, idealne do modeli dentystycznych lub elementów precyzyjnych, natomiast grubsze warstwy przyspieszają generowanie modeli użytkowych. Czas prezentacji kontroluje głębokość utwardzania dziąseł, co bezpośrednio wpływa na właściwości mechaniczne i precyzję wymiarową. Prędkość drukowania wpływa na przyczepność warstw i, ogólnie rzecz biorąc, na stabilność, co jest szczególnie istotne w przypadku tworzenia się grudek.
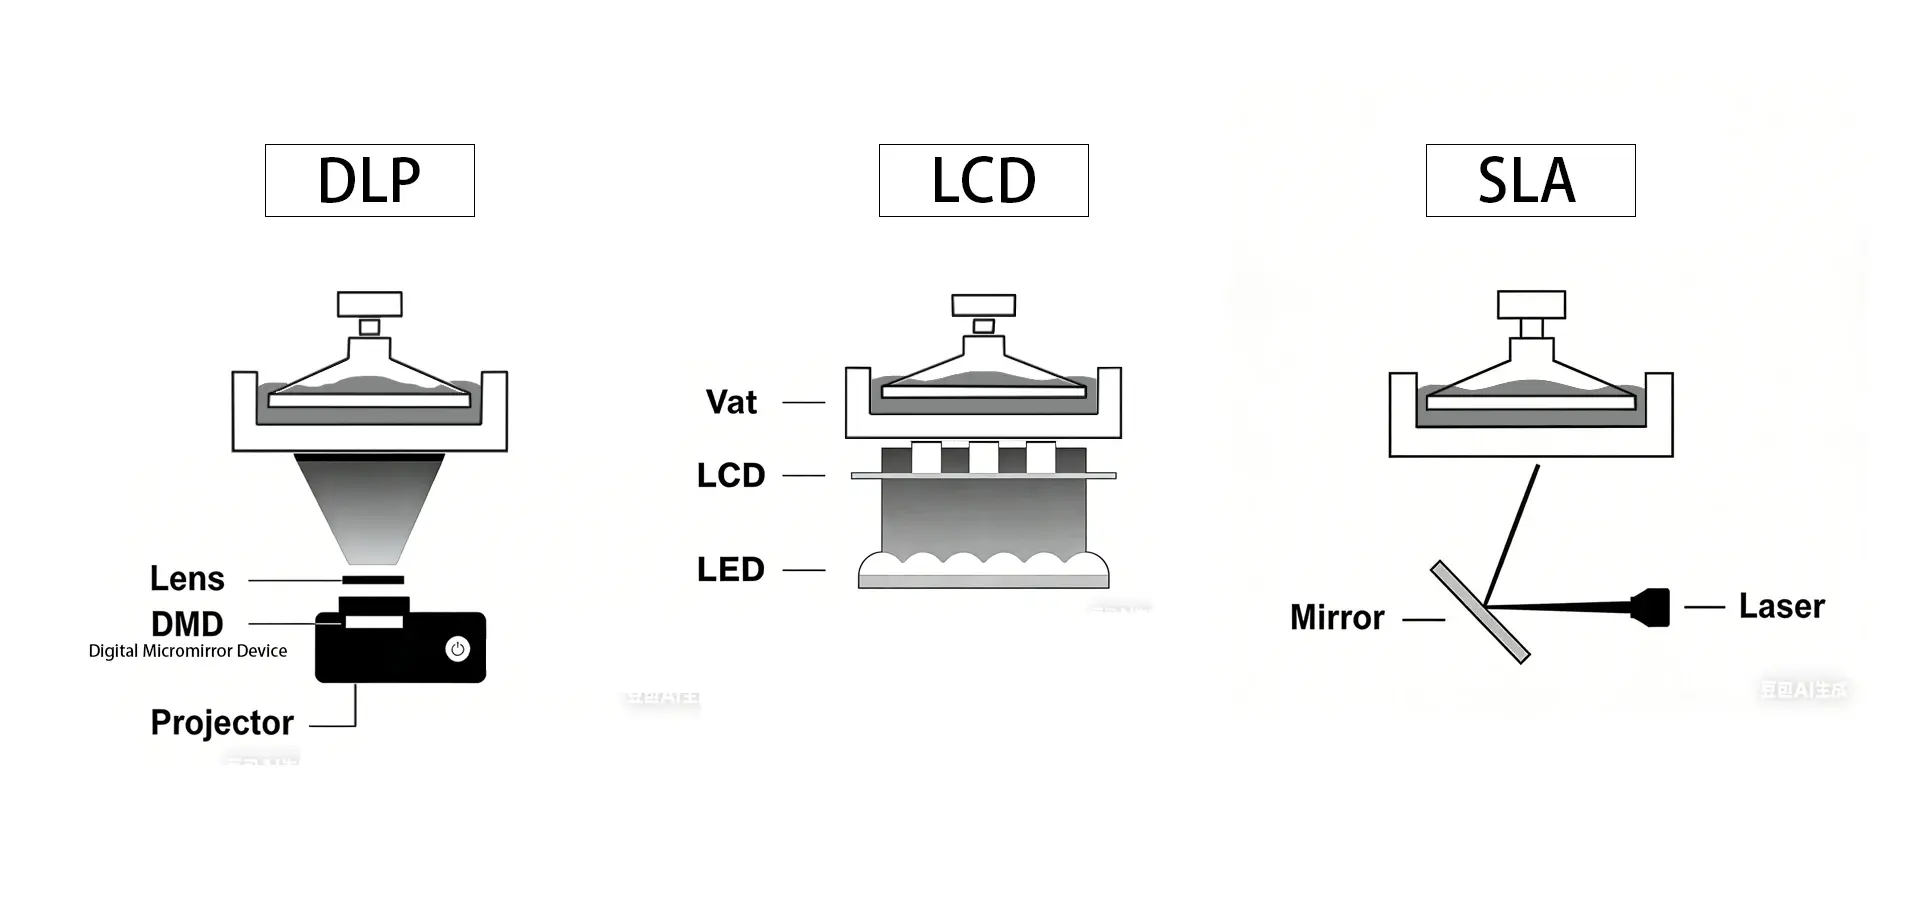
Porównanie technologii: LCD vs. DLP vs. SLA
Różne postępy w druku gumowym wymagają specyficznego podejścia do parametrów. Drukarki LCD oferują równomierne wprowadzenie na całym etapie produkcji, dzięki czemu nadają się do seryjnej produkcji małych elementów. Systemy DLP zapewniają doskonałą ostrość krawędzi dzięki przewidywalnym projektom o niskiej jasności, co idealnie sprawdza się w przypadku złożonych geometrii. Technologia SLA zapewnia wyjątkową jakość powierzchni dzięki utwardzaniu laserowemu, co jest idealne do precyzyjnych zastosowań w lotnictwie i medycynie.
Zrozumienie tych niuansów mechanicznych ma znaczenie, gdy grupy przejęć dokonują wyboru odpowiedniego sprzętu do konkretnych zastosowań mechanicznych, optymalizując jednocześnie parametry operacyjne w celu uzyskania maksymalnej wydajności.
Optymalizacja wysokości warstw: równoważenie szczegółów i szybkości produkcji
Wybór wysokości warstwy stanowi kluczowy kompromis między jakością powierzchni a wydajnością produkcji. Parametr ten ma istotny wpływ zarówno na wygląd, jak i właściwości mechaniczne gotowych elementów.
Wytyczne dotyczące wysokości warstw w zależności od branży
W przypadku elementów wyposażenia wnętrz samochodów i akcesoriów konsumenckich, grubość warstwy 0.05–0.1 mm zapewnia doskonałe pokrycie powierzchni, przy jednoczesnym zachowaniu rozsądnych prędkości druku. Zastosowania lotnicze wymagające ultraprecyzji często wykorzystują warstwy 0.025–0.05 mm, aby uchwycić drobne szczegóły i zagwarantować dokładność wymiarową. Zastosowania odtwórcze, zwłaszcza modele dentystyczne i szablony chirurgiczne, wykorzystują warstwy 0.025–0.075 mm, aby dokładnie odtworzyć szczegóły anatomiczne.
Rozwiązywanie problemów z przyczepnością warstw
Słabe przyleganie warstw często wynika z nieprawidłowych ustawień wprowadzania bazy lub niewystarczającego ułożenia płyty konstrukcyjnej. Wydłużenie czasu wprowadzania warstwy bazowej o 20-30% zazwyczaj rozwiązuje problemy z przyleganiem pierwszej warstwy. Czynniki naturalne, takie jak wahania temperatury, mogą powodować rozwarstwienie, szczególnie w warunkach generowania. Utrzymanie stałych warunków otoczenia w zakresie 20-25°C gwarantuje stabilne przyleganie warstw przez cały czas trwania druku.
Nadzorcy produkcji realizujący druk wsadowy powinni ustalić wysokość warstwy w oparciu o złożoność partii i wymagania jakościowe. Taka standaryzacja skraca czas przygotowania i minimalizuje straty materiału, gwarantując jednocześnie powtarzalność rezultatów w cyklach produkcyjnych.
Opanowanie czasu ekspozycji: zapewnienie precyzyjnego utwardzania i wytrzymałości
Czas naświetlania kontroluje gęstość usieciowania fotopolimeru, co bezpośrednio wpływa na wytrzymałość mechaniczną, dokładność wymiarową i jakość powierzchni. Prawidłowa kalibracja zapobiega zarówno niedotwardzeniu, jak i przetwardzeniu, które może zagrozić integralności elementu.
Kalibracja ekspozycji dla różnych typów żywic
Standardowe smoły wymagają zazwyczaj 8-15 sekund nałożenia na warstwę, w zależności od pigmentacji i definicji. Smoły budowlane o większej grubości sieciowania wymagają dłuższego czasu nałożenia, wynoszącego 12-20 sekund, aby uzyskać pełne wygładzenie. Smoły adaptowalne wymagają ostrożnego wyważenia – niewystarczająca konsystencja powoduje osłabienie części, podczas gdy zbyt wysoka konsystencja zmniejsza adaptowalność i zwiększa kruchość.
Zaawansowane techniki ekspozycji
Zmienne metodologie wprowadzania, a także lokalizacje części drukarki żywicowej . Wykorzystanie dłuższej ekspozycji dla mocnych obszarów gwarantuje podstawową precyzję, podczas gdy krótsza prezentacja dla drobnych detali grozi przegrzaniem i utratą detali. To podejście jest szczególnie korzystne w przypadku złożonych geometrii ze zmienną grubością ścianek, typową dla części samochodowych i lotniczych.
Kompensowane temperaturowo zmiany w procesie wprowadzania uwzględniają regularne wahania temperatury i zmiany środowiskowe. Zwiększenie tempa wprowadzania o 5-10% w chłodniejszych miesiącach zapewnia stałą jakość utwardzania przez cały rok. Mechaniczne pomieszczenia z klimatyzacją pozwalają na utrzymanie większej odporności na obciążenia, poprawiając spójność partii.
Dodatkowe krytyczne Żywica drukarki Ustawienia maksymalizujące jakość wydruku
Oprócz podstawowych parametrów warstwy i ekspozycji, na wyniki produkcji i wydajność operacyjną istotny wpływ ma szereg dodatkowych ustawień.
Prędkość drukowania i kontrola ruchu
Prędkość druku wpływa na spójność warstw i właściwości mechaniczne. Niższe prędkości odklejania zmniejszają rozciąganie delikatnych elementów, gwarantując jednocześnie całkowite rozdzielenie warstw. W przypadku druku w szerokim zakresie, stosowanie profili stopniowanej prędkości – wolniejsze prędkości początkowe rosną stopniowo – zapobiega rozczarowaniom podczas drukowania, optymalizując jednocześnie czas cyklu.
Zbuduj optymalizację platformy
Prawidłowe wypoziomowanie płyty konstrukcyjnej gwarantuje stabilne przyleganie pierwszej warstwy na całym obszarze wydruku. Zaawansowane ramy z wielopunktowym poziomowaniem zapewniają doskonałą spójność w zastosowaniach o szerokim zakresie. Standardowe plany kalibracji zapobiegają wolnemu pływaniu, które może obniżać jakość wydruku w przypadku wydruków o rozszerzonej generacji.
Systemy kontroli środowiska
Stabilność temperatury w zakresie ±2°C pozwala uniknąć wahań grubości gumy, które wpływają na charakterystykę strumienia i proces utwardzania. Kontrola wilgotności poniżej 60% zapobiega gromadzeniu się wilgoci, która może zakłócać chemię fotopolimerów. Biura drukujące stosujące naturalne systemy kontroli jakości odnotowują 15-20% redukcję rozbieżności w druku i lepszą spójność wymiarową.
Te kompleksowe kontrole parametrów umożliwiają klientom z branży mechanicznej osiąganie niezawodnych, powtarzalnych wyników, które są podstawą procesów generowania dużych ilości i certyfikacji jakości.
Praktyczne wdrożenie: studia przypadków i najlepsze praktyki w zakresie zakupów B2B
Realne wdrożenie pokazuje, jak zoptymalizowane ustawienia bezpośrednio wpływają na wydajność produkcji i kontrolę kosztów w różnych sektorach przemysłu.
Studium przypadku produkcji wielkoseryjnej
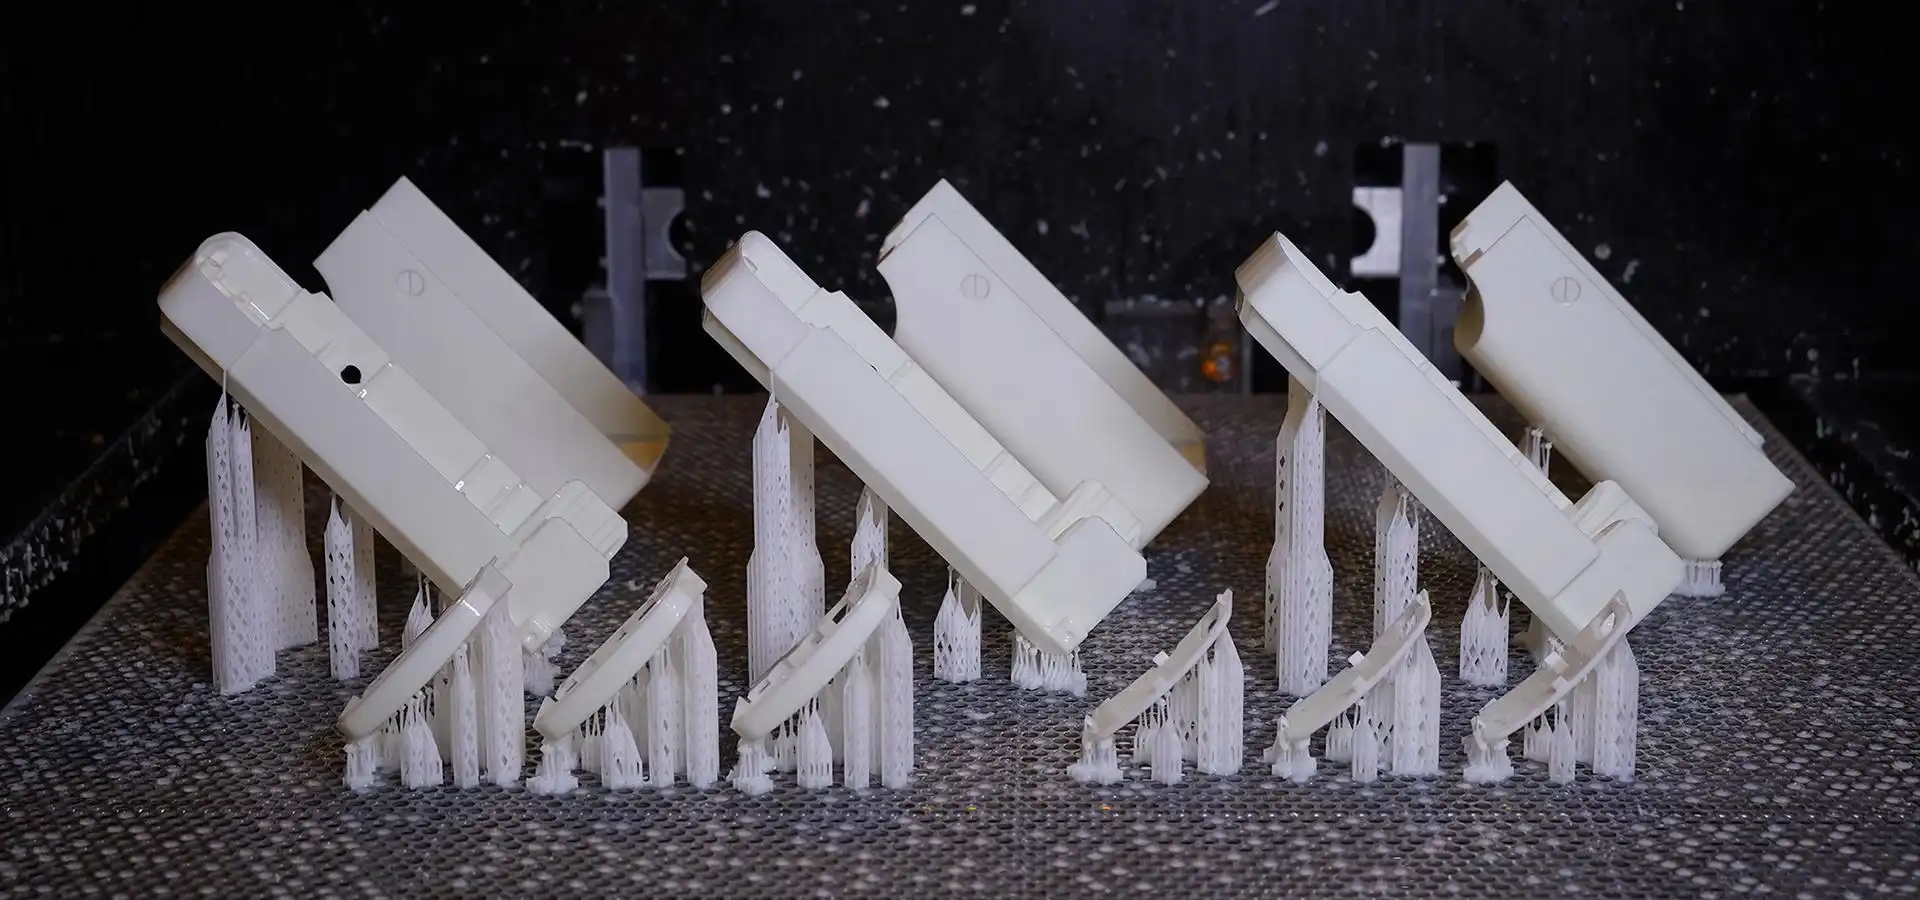
Dostawca samochodów, tworzący niestandardowe elementy wyposażenia wnętrz, napotkał problemy z zapewnieniem spójności druku przy użyciu konwencjonalnych parametrów. Dzięki zastosowaniu stopniowanych wysokości warstw – 0.05 mm dla powierzchni widocznych i 0.1 mm dla struktur wewnętrznych – udało się osiągnąć o 40% szybsze generowanie druku, przy jednoczesnym zachowaniu standardów jakości powierzchni. Standaryzowane profile prezentacji skróciły czas przygotowania druku o 60% w przypadku różnych rodzajów gum.
Lista kontrolna wdrażania najlepszych praktyk
Skuteczne wykorzystanie metody drukarki żywicznej do optymalizacji parametrów. Oto podstawowe kroki, które powinny podjąć grupy generujące:
- Charakterystyka materiału: Testowanie nowoczesnych brył smołowych przy użyciu standardowych kratownic wprowadzających gwarantuje stałą wydajność w przypadku różnych numerów części i dostawców.
- Kalibracja sprzętu: cotygodniowe poziomowanie płyt konstrukcyjnych i comiesięczne kontrole spójności wydruku mają na celu utrzymanie idealnych warunków drukowania.
- Obserwacja środowiska: Stałe rejestrowanie temperatury i lepkości pozwala uniknąć problemów z jakością powodowanych przez naturalne wahania.
- Konwencje dokumentacji: Rejestrowanie efektywnych zestawów parametrów dla konkretnych aplikacji umożliwia szybką konfigurację i zmniejsza zmienność działań administratora.
Te domy w sumie zmniejszają ilość odpadów i opóźnień w produkcji, a postęp technologiczny zazwyczaj zapewnia wysoką jakość. Grupy realizujące kompleksowe zarządzanie parametrami odnotowują 25-35% wzrost wskaźników rezygnacji z pierwszego przejścia.
Magforms: zaawansowane rozwiązania do druku żywicą dla doskonałości przemysłowej
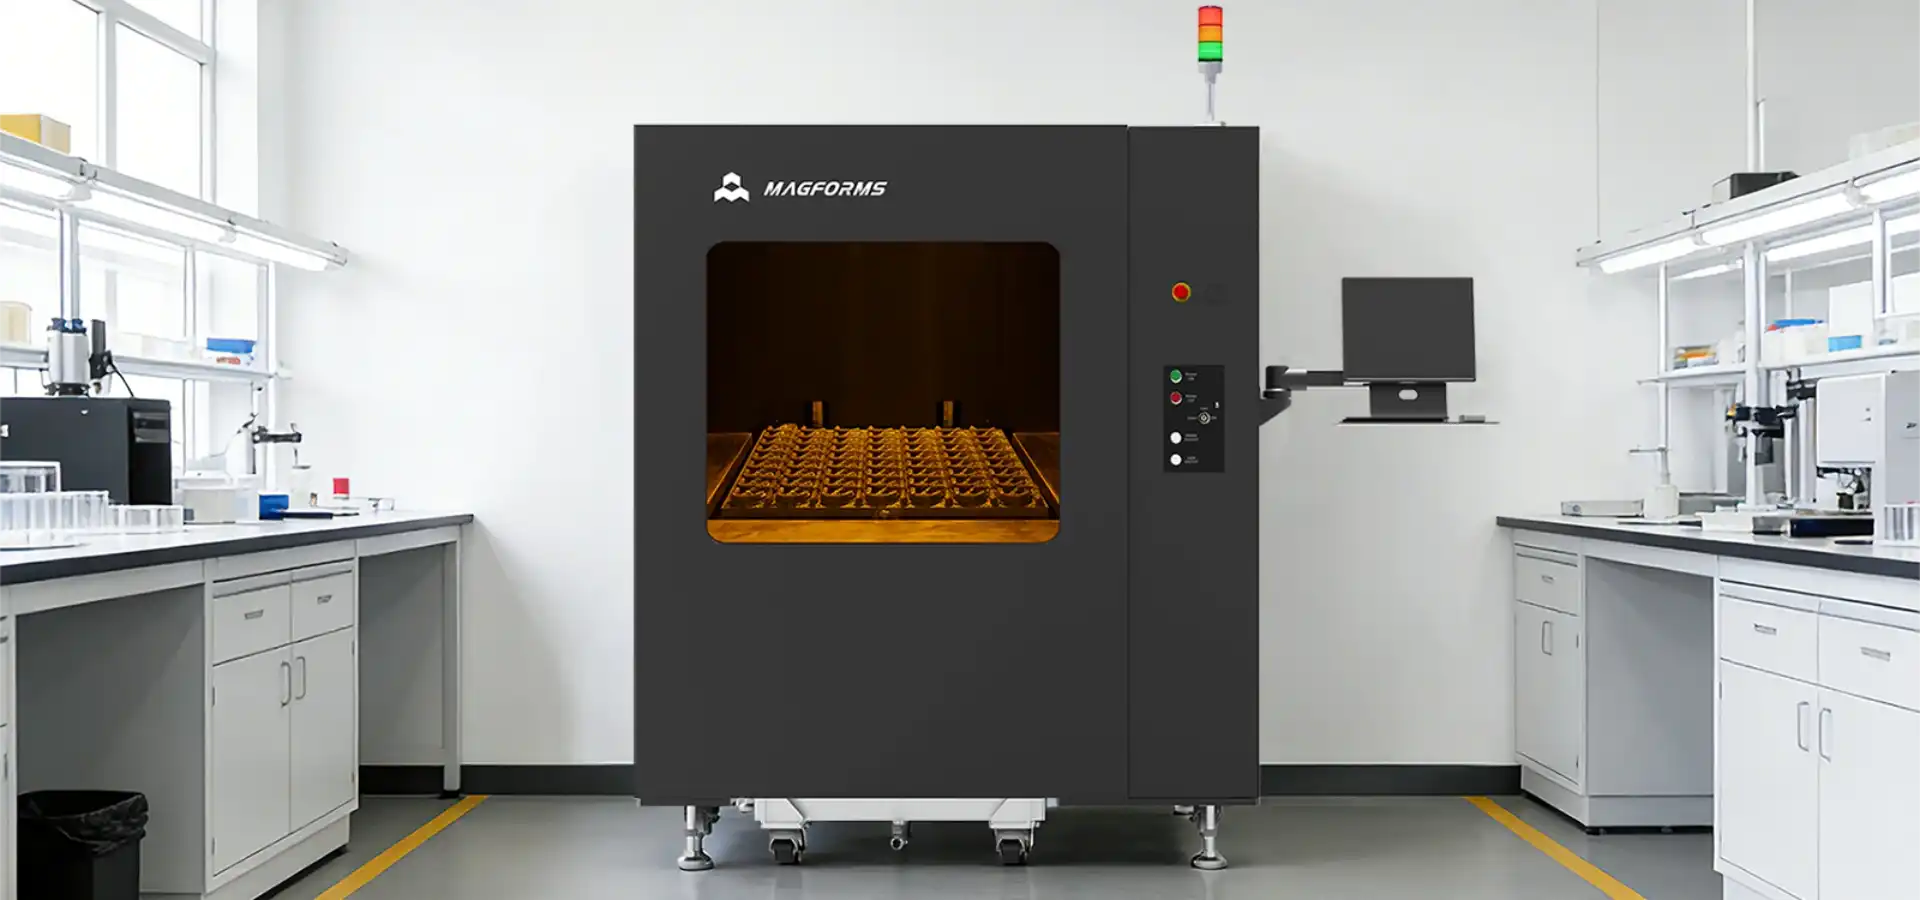
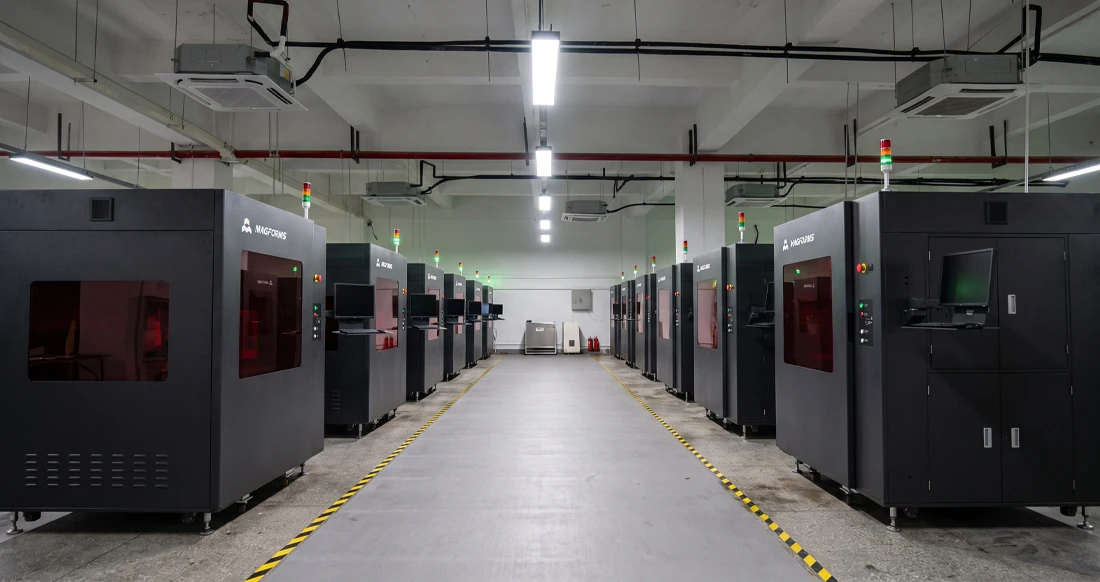
Firma Magforms specjalizuje się w dostarczaniu precyzyjnych systemów druku SLA, zaprojektowanych specjalnie do wymagających zastosowań przemysłowych. Nasze kompleksowe podejście łączy zaawansowaną inżynierię sprzętową ze zoptymalizowanymi recepturami materiałów, aby sprostać typowym wyzwaniom produkcyjnym.
Rewolucyjna integracja technologii
Nasze systemy wykorzystują technologię laserową o zmiennej wielkości plamki, która zapewnia drukowanie o 30-50% szybsze w porównaniu z metodami konwencjonalnymi. Inteligentne sterowanie laserem wykorzystuje plamki o średnicy 0.5-0.6 mm do szybkiego wypełniania wewnętrznego, a także precyzyjne plamki o średnicy 0.18-0.2 mm do precyzyjnego odwzorowania detali powierzchni. To dwupunktowe rozwiązanie eliminuje tradycyjny kompromis między szybkością a precyzją, który ogranicza wiele środowisk produkcyjnych.
Algorytmy głębokiego uczenia dodatkowo zwiększają wydajność poprzez optymalizację wzorców skanowania w czasie rzeczywistym, co pozwala na osiągnięcie dodatkowej 20-procentowej poprawy szybkości. Te postępy technologiczne pozwalają klientom przemysłowym dotrzymywać napiętych harmonogramów produkcji bez obniżania standardów jakości.
Niezawodność i precyzja klasy przemysłowej
Nasze systemy, zbudowane z niemieckich galwanometrów Scanlab, laserów AOC i serwomotorów Panasonic, zapewniają stabilną wydajność w wymagających środowiskach produkcyjnych. Model SL800 charakteryzuje się marmurową podstawą, która zapewnia dokładność ±0.1 mm dla części o średnicy do 100 mm, zapewniając precyzję zbliżoną do przemysłowej w zastosowaniach krytycznych.
Nasza filozofia projektowania open source zapewnia elastyczność materiałów, obsługując różnorodne formulacje fotopolimerów od wielu dostawców. Ta kompatybilność obniża koszty operacyjne, jednocześnie zapewniając zespołom zaopatrzeniowym strategiczne opcje zaopatrzenia, których wiele zastrzeżonych systemów nie jest w stanie zaoferować.
Kompleksowa infrastruktura wsparcia
Dzięki 22 patentom i 30 zarejestrowanym znakom towarowym, wspierającym ciągłe innowacje, Magforms utrzymuje pozycję lidera technologicznego w dziedzinie przemysłowego druku żywicami. Nasza globalna obecność obejmuje dziesiątki krajów, obsługując ponad 300 przedsiębiorstw z sektora motoryzacyjnego, lotniczego, medycznego i elektroniki użytkowej.
Nasz zespół wsparcia technicznego zapewnia całodobowe, zdalne konsultacje z gwarantowaną reakcją w ciągu godziny i rozwiązaniami w ciągu czterech godzin. W przypadku złożonych problemów, wsparcie inżynieryjne na miejscu minimalizuje zakłócenia w produkcji. Regularne programy szkoleniowe i wskazówki dotyczące konserwacji pomagają zespołom optymalizować operacje przy jednoczesnym maksymalnym wykorzystaniu sprzętu.
Wniosek
Opanowanie parametrów drukarek żywicznych wymaga zrozumienia złożonych zależności między wysokością warstwy, czasem naświetlania i czynnikami środowiskowymi. Właściwa optymalizacja ma bezpośredni wpływ na wydajność produkcji, jakość części i koszty operacyjne w różnorodnych zastosowaniach przemysłowych. Od prototypowania w motoryzacji po produkcję urządzeń medycznych, systematyczna kontrola parametrów umożliwia uzyskanie spójnych rezultatów, spełniających rygorystyczne standardy jakości. Skuteczne wdrożenie łączy wiedzę techniczną z solidnymi platformami sprzętowymi zaprojektowanymi do wymagających środowisk produkcyjnych, tworząc trwałą przewagę konkurencyjną dzięki doskonałym możliwościom produkcyjnym.
FAQ
Jaką wysokość warstwy należy stosować w różnych zastosowaniach?
W przemyśle motoryzacyjnym i elektronice użytkowej zazwyczaj stosuje się warstwy o grubości 0.05–0.1 mm, co pozwala na zachowanie równowagi między jakością powierzchni a szybkością produkcji. Zastosowania medyczne i stomatologiczne wymagające precyzyjnego odwzorowania szczegółów najlepiej sprawdzają się przy warstwach o grubości 0.025–0.075 mm. Komponenty lotnicze wymagające ultraprecyzji często wykorzystują warstwy o grubości 0.025–0.05 mm, pomimo dłuższego czasu druku.
Jak określić właściwy czas ekspozycji dla nowych rodzajów żywic?
Zacznij od zaleceń producenta i stwórz matryce testowe, zmieniając ekspozycję co 20%. Oceń utwardzone próbki pod kątem dokładności wymiarowej i właściwości mechanicznych. Prawidłowo utwardzone części charakteryzują się pełną reprodukcją szczegółów, bez kruchości i zniekształceń wymiarowych. Udokumentuj prawidłowe parametry, aby zapewnić powtarzalność.
Jakie warunki środowiskowe optymalizują jakość druku żywicą?
Utrzymuj stabilność temperatury w zakresie 20–25°C z wahaniami poniżej ±2°C, aby zapobiec wahaniom lepkości. Utrzymuj wilgotność poniżej 60%, aby zapobiec zakłóceniom w procesie fotopolimeryzacji spowodowanym wilgocią. Stabilne warunki poprawiają przyczepność warstw i znacząco zmniejszają ryzyko awarii druku.
Jak mogę rozwiązać problemy z nierówną jakością wydruku?
Najpierw sprawdź wypoziomowanie platformy roboczej, ponieważ nierówne powierzchnie mogą powodować problemy z przyczepnością. Sprawdź równomierność naświetlenia na całej powierzchni wydruku za pomocą wzorców kalibracyjnych. Monitoruj warunki otoczenia pod kątem wahań temperatury i wilgotności. Sprawdź wiek żywicy i warunki przechowywania, ponieważ zdegradowane materiały wpływają na proces utwardzania.
Współpracuj z Magforms, aby uzyskać doskonałe rozwiązania w zakresie druku żywicowego
Magforms oferuje najnowocześniejszą technologię SLA, zaprojektowaną specjalnie do zastosowań przemysłowych wymagających wyjątkowej precyzji i niezawodności. Nasze zintegrowane podejście do materiałów i sprzętu eliminuje problemy z kompatybilnością, zapewniając jednocześnie znaczną przewagę kosztową w porównaniu z systemami zastrzeżonymi. Jako wiodący producent drukarek żywicowych , łączymy niemieckie, precyzyjne komponenty z innowacyjną technologią laserową, aby osiągnąć wiodące w branży wskaźniki wydajności. Skontaktuj się z naszym zespołem inżynierów pod adresem info@magforms.com, aby omówić swoje specyficzne wymagania i dowiedzieć się, jak nasze kompleksowe rozwiązania drukujące mogą zmienić Twoje możliwości produkcyjne.
Referencje
1. „Zaawansowany druk 3D z fotopolimerów: optymalizacja procesu w zastosowaniach przemysłowych” – Journal of Manufacturing Science and Engineering, tom 145, nr 3
2. „Analiza porównawcza technologii SLA, DLP i LCD w produkcji precyzyjnej” – Additive Manufacturing International, coroczny przegląd z 2023 r.
3. „Strategie optymalizacji wysokości warstw w druku 3D z żywic w dużych ilościach” – Industrial 3D Printing Quarterly, nr 4, 2023
4. „Kalibracja parametrów ekspozycji dla fotopolimerów inżynieryjnych” – Materials Processing Technology Letters, tom 78, nr 2
5. „Systemy kontroli środowiska zapewniające stałą jakość druku 3D z żywic” – Manufacturing Technology Today, wydanie z września 2023 r.
6. „Analiza kosztów i korzyści optymalizacji parametrów druku 3D z żywic przemysłowych” – Production Engineering Economics Review, wydanie z III kwartału 2023 r.
Magforms ułatwia projektowanie i produkcję.
Popularne blogi
-
 Informacje branżowePrzemysł wytwórczy
Drukarka FDM czy SLA: Która technologia jest odpowiednia dla Twojego projektu?
-
 Informacje branżowePrzemysł wytwórczy
5 najważniejszych zastosowań przemysłowych drukarek 3D w dzisiejszej produkcji
-
 Informacje branżowePrzemysł wytwórczy
Dlaczego drukarki 3D wykorzystujące technologię stereolitografii nie mają sobie równych w prototypowaniu urządzeń mikroprzepływowych?
