Jakie są najczęstsze wyzwania związane z drukarkami 3D?
Chociaż korzystanie z drukarek 3D nie zawsze jest proste, przemysłowe wytwarzanie addytywne wciąż rewolucjonizuje podejście firm do rozwoju i produkcji. Do często pojawiających się problemów należą: nierówna jakość druku spowodowana zginaniem i przesuwaniem warstw, problemy z kompatybilnością materiałów, które zmniejszają elastyczność operacji, częste awarie drukarek 3D z powodu zużycia mechanicznego oraz spadek wydajności spowodowany niedostatecznym przeszkoleniem operatorów. Czynniki środowiskowe, takie jak zmiany temperatury, wilgotności i zanieczyszczenie powietrza cząstkami stałymi, pogłębiają te problemy. Błędy w oprogramowaniu i nieprawidłowe obchodzenie się z materiałami również utrudniają realizację zadań. Aby rozwiązać te problemy, należy zrozumieć ich przyczynę, a następnie wdrożyć ukierunkowane rozwiązania, które równoważą wydajność techniczną z potrzebami biznesowymi.
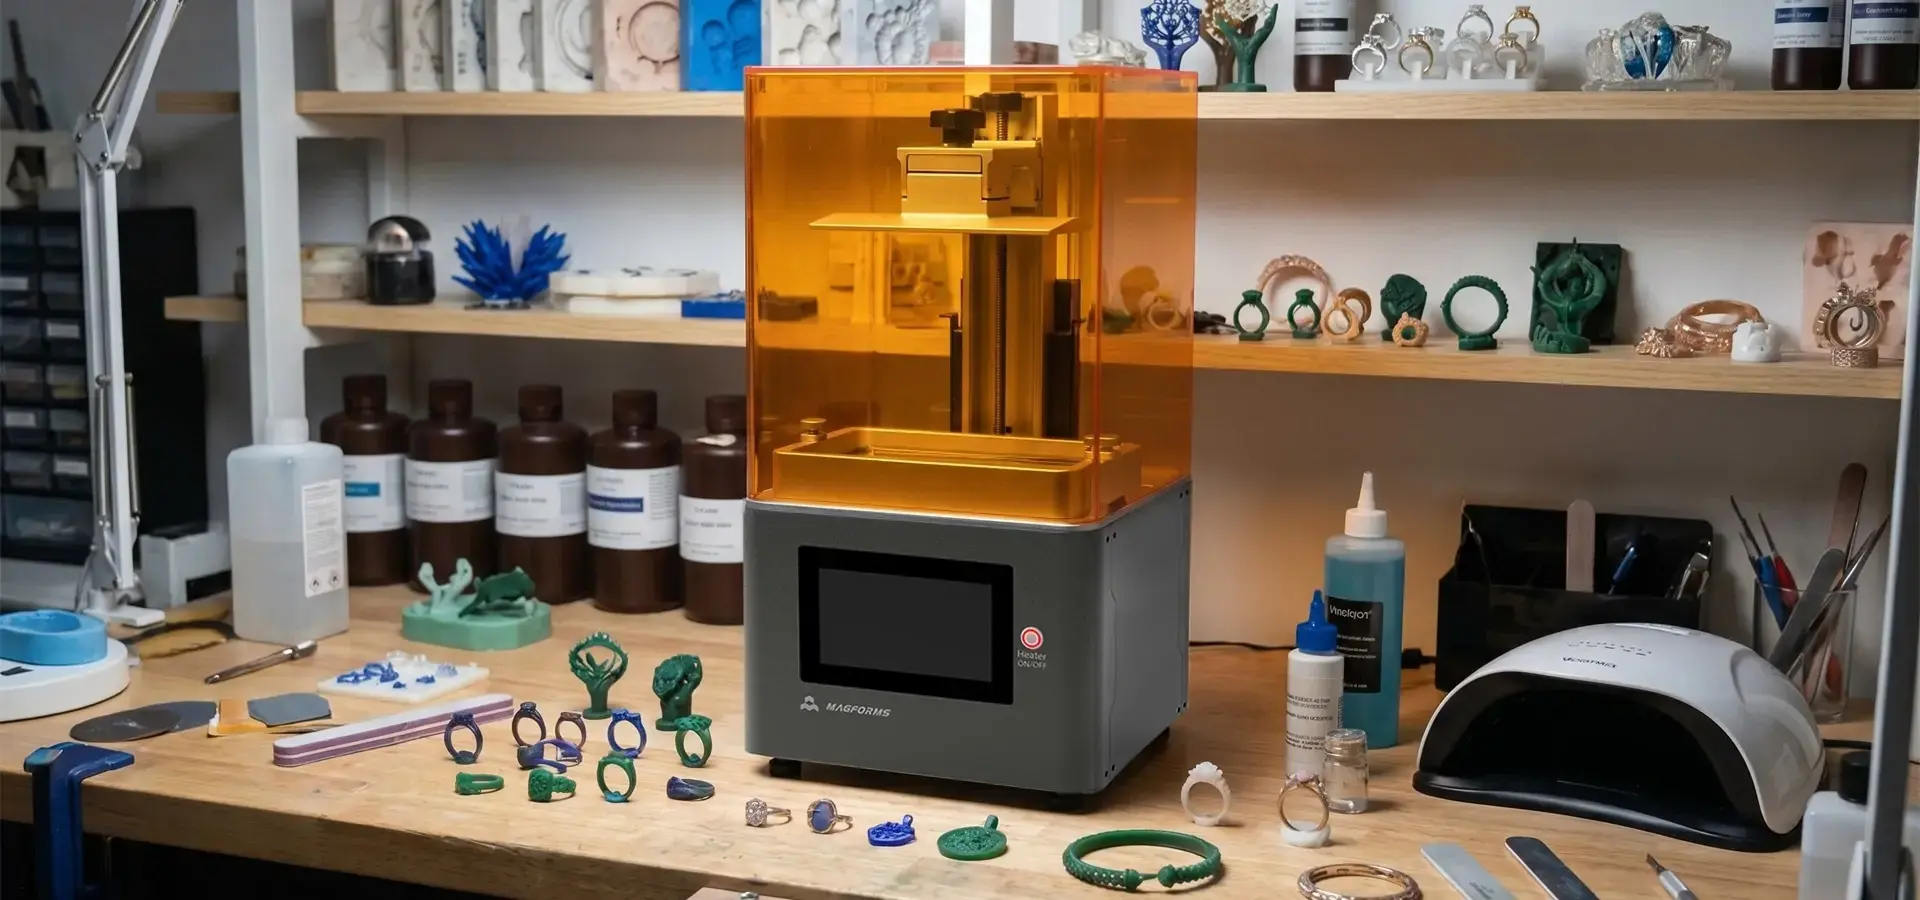
Zrozumienie typowych wyzwań, z którymi się mierzą Maszyny do druku 3D
Niespójności w jakości druku i ich przyczyny
Jednym z najbardziej irytujących problemów, z jakimi borykają się producenci i dostawcy usług, są wady wydruku. Gdy części stygną nierównomiernie, rogi mogą unosić się nad platformą roboczą i zmniejszać dokładność pomiarów. Zjawisko to nazywa się deformacją. Gdy części mechaniczne tracą synchronizację, następuje przesunięcie warstw. Powoduje to niedopasowanie wymiarowe i niedokładności strukturalne drukowanych części, co czyni je bezużytecznymi. Problemy te powodują straty zasobów, opóźnienia w produkcji i nadszarpują zaufanie klientów. Zużycie ruchomych części często leży u podstaw problemu. Z biegiem czasu śruby pociągowe luzują się, tory liniowe gromadzą brudne cząsteczki, a naciąg paska po pewnym czasie użytkowania ulega poluzowaniu. Środowisko ma również ogromne znaczenie. Zmiany temperatury otoczenia wpływają na współczynnik rozszerzalności cieplnej zarówno ramy maszyny, jak i drukowanych części, a wilgotność wpływa na ilość wody wchłanianej przez higroskopijne materiały, takie jak nylon. Nawet niewielkie zmiany mogą spowodować, że procesy wykraczają poza akceptowalne normy, szczególnie w przypadku produkcji precyzyjnych części do zastosowań medycznych lub lotniczych.
Ograniczenia kompatybilności materiałowej i wpływ na koszty
Istnieje wiele systemów przemysłowych, które zmuszają ludzi do korzystania z prywatnych materiałów, co utrudnia prowadzenie działalności. Gdy drukarki 3D są budowane w oparciu o zamknięte systemy żywic fotopolimerowych, kupujący muszą radzić sobie z wyższymi cenami materiałów i mniejszym wyborem, co utrudnia znalezienie najlepszych receptur dla każdego zastosowania. Stanowi to duży problem, gdy projekty wymagają określonych cech, takich jak części do silników samochodowych, które mogą wytrzymać wysokie temperatury, aparaty ortodontyczne, które nie uszkadzają zębów, lub obudowy elektroniki odporne na upadki. Problemy te pogłębia fakt, że materiały i narzędzia innych firm nie zawsze dobrze ze sobą współpracują. Błędy wymiarowe występują, gdy grubość kleju nie odpowiada kalibracji systemu. Awarie druku zdarzają się częściej, gdy profile temperaturowe nie pasują do składu formulacji żywic, a niespójne zachowanie utwardzania lub nadmierna lepkość mogą zwiększyć wskaźnik awaryjności i skrócić żywotność folii kadziowej. Kiedy firmy próbują obniżyć koszty, szukając tańszych materiałów, często okazuje się, że oszczędności przepadają w postaci wyższej awaryjności i większego nakładu pracy niezbędnego do rozwiązania problemów.
Przestoje mechaniczne i obciążenia konserwacyjne
Częste awarie maszyn zatrzymują produkcję i zwiększają całkowity koszt posiadania. Wiele części maszyn precyzyjnych może z czasem ulec awarii. Na przykład, systemy modelowania metodą osadzania topionego materiału wymagają regularnego czyszczenia i wymiany dysz i głowic; drukarki żywicowe wymagają regularnej konserwacji zbiorników żywicy, ekranów naświetlających LCD i systemów optycznej transmisji światła, aby utrzymać stałą jakość druku. Maszyny do selektywnego spiekania laserowego wymagają konserwacji systemów podawania proszku. Firmy nieposiadające wyspecjalizowanego personelu technicznego mają trudności z przestrzeganiem regularnych planów konserwacji zapobiegawczej. Prowadzi to do reaktywnych schematów konserwacji, które zwiększają przestoje i koszty napraw. Sytuacja pogarsza się, gdy dostawcy zwlekają z odpowiedzią po sprzedaży, pozostawiając linie produkcyjne bezczynne w oczekiwaniu na pomoc techniczną.
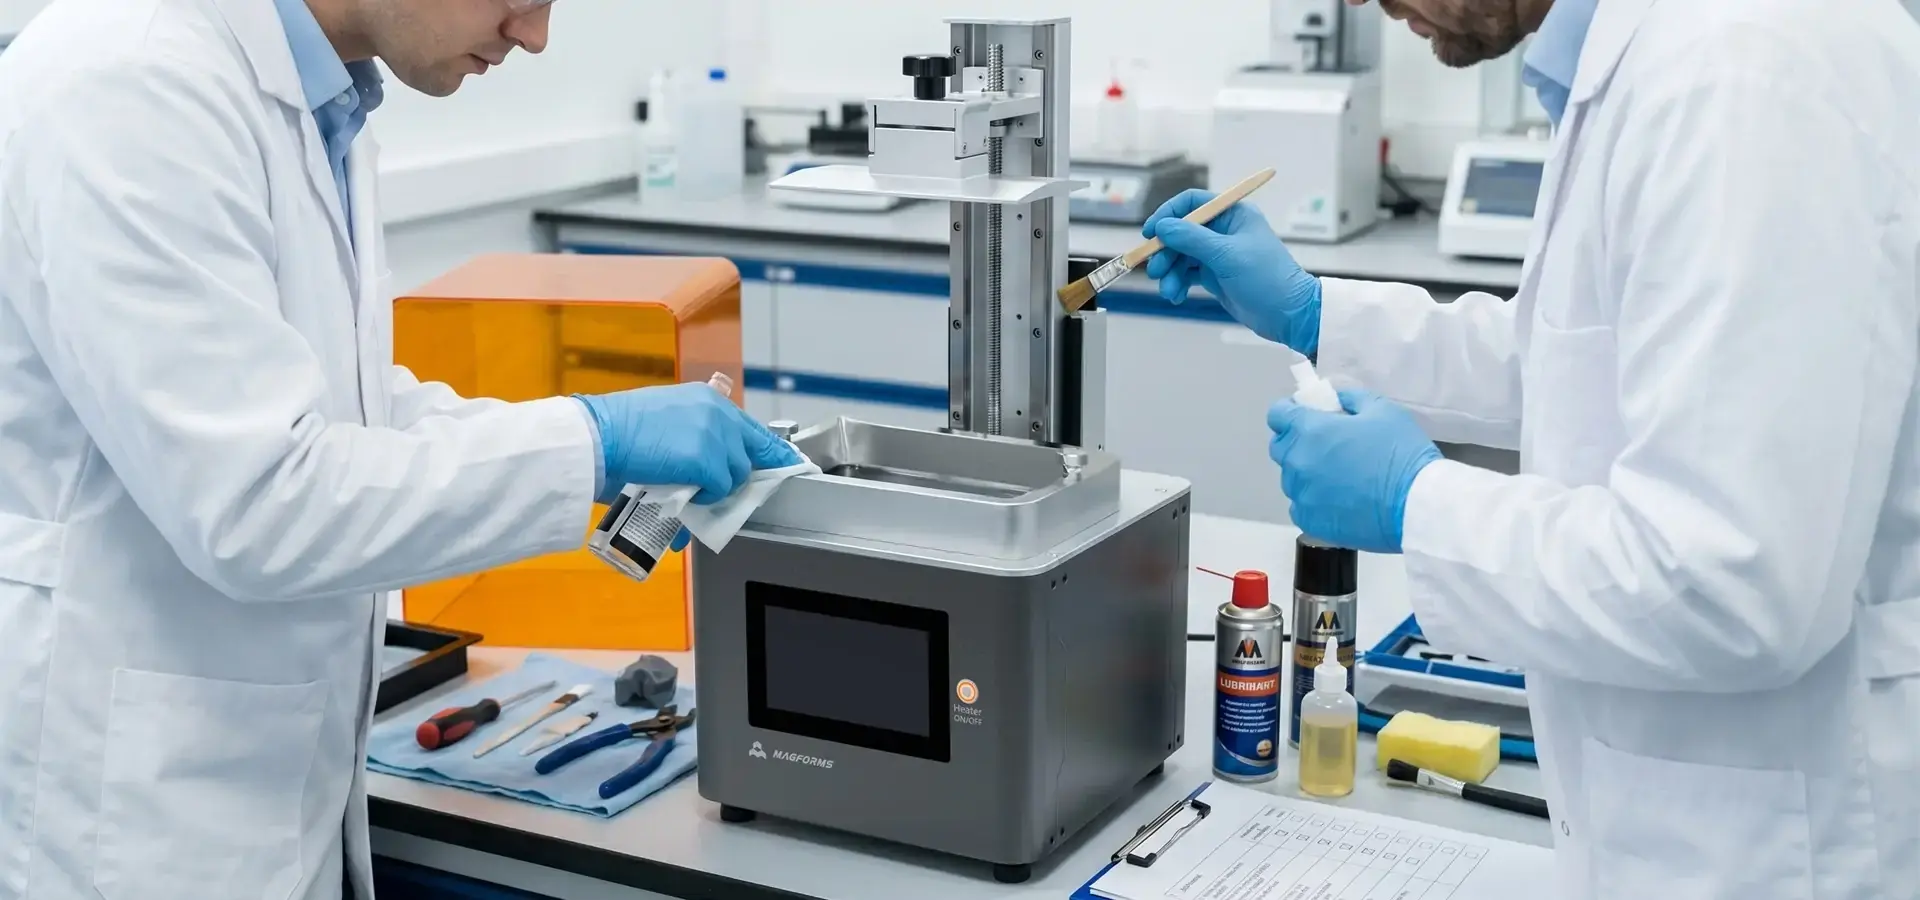
Nieefektywność operacyjna wynikająca z luk w umiejętnościach
Gdy pracownicy nie mają odpowiedniego przeszkolenia, nawet zaawansowany technologicznie sprzęt nie działa tak dobrze, jak powinien. Aby być dobrym w produkcji addytywnej, trzeba wiedzieć, jak umieszczać struktury podporowe, optymalizować kierunek drukowania, dopasowywać parametry do różnych kształtów i rozwiązywać problemy. Pracownicy, którzy nie rozumieją tych zasad, używają zbyt dużej ilości materiału podporowego, wybierają złe kąty drukowania, marnując czas i żywicę, stosują niewłaściwą wysokość warstw, co spowalnia lub obniża jakość pracy, oraz popełniają błędy w diagnozowaniu problemów, co prowadzi do niepotrzebnych wezwań serwisowych. W przypadku narzędzi klasy przemysłowej krzywa uczenia się staje się bardziej stroma. Zaawansowane funkcje, takie jak zarządzanie ekspozycją w skali szarości, maskowanie LCD o wysokiej rozdzielczości i inteligentne sterowanie nagrzewaniem, możliwość obsługi wielu materiałów i ścieżki skanowania zoptymalizowane pod kątem sztucznej inteligencji, oferują znaczny wzrost wydajności, ale muszą być prawidłowo obsługiwane przez ekspertów. Firmy, które kupują sprzęt o dużej wydajności, ale nie mają programów szkoleniowych, nie uzyskują zwrotu z inwestycji. W efekcie wykorzystują drogi sprzęt, wykorzystując jedynie ułamek jego pełnego potencjału, podczas gdy konkurencja zwiększa swoją wydajność.
Szczegółowa analiza kluczowych Maszyna do druku 3D Problemy
Wzorce defektów specyficzne dla technologii i rozwiązania
Różne procesy wytwarzania addytywnego mogą zawodzić na różne sposoby. Najczęściej systemy osadzania topionego materiału mają problemy z łączeniem elementów, niedostatecznym wytłaczaniem w cienkich ściankach oraz krzywizną „stopy słonia” na dolnych warstwach. Technologie oparte na żywicach wiążą się z problemami, takimi jak częściowo utwardzona przyczepność żywicy i zanieczyszczenie powierzchni, puste struktury z niedostatecznym drenażem oraz przegrzanie pod wpływem promieniowania UV, co utrudnia uzyskanie dokładnych pomiarów. Stapianie proszku w złożu wiąże się z problemami z zapiekaniem się proszku, pęknięciami pod wpływem gradientu temperatury i zmianami twardości powierzchni. Rozwiązanie tych problemów wymaga zastosowania odpowiedniej technologii. Jakość osadzania topionego materiału jest lepsza, gdy temperatura w komorze grzewczej jest precyzyjnie kontrolowana, ustawienia retrakcji są dostosowane w celu zapobiegania wyciekaniu, a klej pierwszej warstwy jest precyzyjnie dostrojony. Standardy po utwardzeniu, inteligentne rozmieszczenie otworów drenażowych i testowanie czasu ekspozycji dopasowane do konkretnych receptur to dobre rozwiązania dla systemów żywicznych. Aby procesy proszkowe działały, powietrze musi być starannie kontrolowane, aby temperatura złoża pozostała na stałym poziomie i nie było w nim tlenu ani innych gazów.
Komplikacje druku wielkoformatowego
Zwiększenie liczby modeli niesie ze sobą nowe problemy. Większe części są bardziej podatne na wyginanie i pękanie, jeśli zarządzanie ciepłem nie jest prawidłowo wykonane podczas formowania, ponieważ muszą radzić sobie z większymi naprężeniami wewnętrznymi. Zdjęcie systemu podpierającego wymaga więcej pracy i może uszkodzić finalne powierzchnie. Etapy postprodukcji, takie jak wykańczanie, suszenie i czyszczenie, wymagają specjalistycznych narzędzi, które mogą pracować z większymi częściami. Nowe technologie umożliwiły nowoczesne rozwiązania tych problemów. Przestrzeń robocza drukarki P7 Pro o wymiarach 153.36 × 77.76 × 160 mm jest zoptymalizowana pod kątem precyzyjnych zastosowań druku żywicą na komputerach stacjonarnych, takich jak odlewanie biżuterii, modele dentystyczne, prototypowanie edukacyjne i szczegółowa praca kreatywna. Jej kompaktowa, ale bardzo precyzyjna przestrzeń robocza lepiej nadaje się do małych i średnich, szczegółowych komponentów, które wymagają wysokiej jakości powierzchni i spójności wymiarowej. Zintegrowany, inteligentny system ogrzewania powietrzem automatycznie utrzymuje temperaturę wewnątrz komory na poziomie około 38°C (100°F), poprawiając stabilność żywicy i redukując problemy z oddzielaniem się warstw podczas pracy w niskich temperaturach. Utrzymuje to stabilną temperaturę, co jest ważne dla wysokiej skuteczności nawet w trudnych warunkach. Ta funkcja jest szczególnie cenna w przypadku prototypowania biżuterii, zastosowań stomatologicznych, miniatur kolekcjonerskich oraz projektów modelarskich w edukacji, które wymagają precyzyjnego odwzorowania szczegółów i stabilnego utwardzania żywicy.
Najlepsze praktyki kalibracji i konserwacji
Aby wydłużyć żywotność drukarek 3D i utrzymać ich jednorodną wydajność, konieczne jest stosowanie zdyscyplinowanych procedur naprawczych. Należy regularnie przeprowadzać kontrole kalibracji, aby upewnić się, że platforma robocza jest wypoziomowana, optyczny system ekspozycji jest ustawiony, czujniki temperatury są dokładne, a system ruchu precyzyjny. Dzięki tym kontrolom nie wystąpią powolne dryfty, które z czasem prowadzą do dużych strat jakości. Oto podstawowe strategie konserwacji, które skracają przestoje i chronią wydajność: Harmonogramy przeglądów zapobiegawczych: Raz w tygodniu przeprowadzaj kontrole wizualne pod kątem widocznych oznak zużycia, takich jak przetarcia paska lub zmętnienie w zbiorniku z żywicą; co miesiąc wykonuj precyzyjne pomiary, aby upewnić się, że oś jest prostopadła, a wymiary są prawidłowe; oraz przeprowadzaj gruntowną konserwację co trzy miesiące, która powinna obejmować wymianę środka smarnego i sprawdzenie połączeń elektrycznych. Rejestrowanie danych z inspekcji umożliwia analizę trendów, która pozwala przewidzieć, kiedy dany element ulegnie awarii, zanim spowoduje to problem.
Środki kontroli środowiska: Utrzymuj stałą temperaturę powietrza w zakresie określonym przez producenta. Utrzymuj temperaturę pracy w zakresie zalecanym przez producenta, od 18°C do 28°C (od 64°F do 82°F), aby zapewnić stabilną lepkość żywicy i równomierne utwardzanie. Zainstaluj systemy filtrów HEPA, aby wychwytywać cząsteczki z powietrza, zanim opadną na elementy optyczne lub materiały i spowodują ich zabrudzenie. Stale monitoruj stan za pomocą monitorów sieciowych, które informują pracowników o nieprawidłowościach i potrzebie ich pomocy. Integracja z analityką predykcyjną: Nowoczesne zakłady wykorzystują sieci czujników do rejestrowania wzorców wstrząsów, profili temperatur i wskaźników wydajności, które są wykorzystywane przez algorytmy konserwacji predykcyjnej. Systemy te wykrywają pojawiające się problemy poprzez rozpoznawanie wzorców — wykrywają degradację łożysk spowodowaną zmianami wibracji, przewidują awarie elementów grzejnych na podstawie dryftu rezystancji oraz prognozują rozbieżności optyczne na podstawie trendów jakości druku. Predykcyjne analizy, które prowadzą do proaktywnej wymiany podzespołów, skracają nieoczekiwane przestoje i optymalnie wykorzystują budżety na naprawy. Te podejścia wspólnie przekształcają konserwację z reaktywnego gaszenia pożarów w strategiczne zarządzanie aktywami. Organizacje wdrażające kompleksowe protokoły odnotowują znaczną poprawę dostępności sprzętu, spójności produkcji i przewidywalności kosztów operacyjnych. Inwestycja w ustrukturyzowane procedury konserwacyjne zazwyczaj zwraca się w ciągu kilku miesięcy dzięki zmniejszeniu liczby napraw awaryjnych i poprawie przepustowości produkcji.
Jak radzić sobie z ograniczeniami technologicznymi i operacyjnymi
Integracja oprogramowania i optymalizacja przepływu pracy
Wydajność sprzętu jest często ograniczona przez kompatybilność oprogramowania i integrację przepływu pracy. Brak współpracy narzędzi projektowych, oprogramowania do cięcia i kodu maszynowego spowalnia postęp projektu. Błędy geometryczne są spowodowane błędami translacji plików, błędami transferu parametrów, przywracaniem zoptymalizowanych ustawień do domyślnych oraz trudnymi do zrozumienia ostrzeżeniami o zgodności, wynikającymi z różnic w wersjach. Wdrożenie sprawdzonych łańcuchów narzędzi programowych eliminuje te problemy, umożliwiając płynne przesyłanie danych od pierwszych modeli CAD do końcowego generowania kodu G. Optymalizacja przepływu pracy to coś więcej niż tylko upewnienie się, że wszystko działa razem. Zaawansowane algorytmy cięcia mają ogromny wpływ na jakość i wydajność wykonywania wydruków. Na przykład inteligentne generowanie podpór zmniejsza ilość zużytego materiału i pracy, którą należy wykonać później, adaptacyjna regulacja wysokości warstwy równoważy prędkość z zachowaniem szczegółów, a optymalizacja planowania ścieżki skraca czas marnowania czasu na przemieszczanie się. Systemy o otwartej konstrukcji i niestandardowej interakcji modułów pozwalają dostosowywać procesy do potrzeb każdej aplikacji, zamiast forsowania zadań w celu dopasowania ich do sztywnych modeli.
Programy szkoleniowe i rozwój wiedzy
Aby zniwelować luki w umiejętnościach, potrzebne są zorganizowane programy szkoleniowe. Pełne programy szkoleniowe powinny obejmować podstawowe koncepcje produkcji addytywnej, etapy korzystania z technologii, plany konserwacji dostosowane do sprzętu, sposoby rozwiązywania typowych problemów oraz zaawansowane techniki usprawniania działania. Praktyka praktyczna pod okiem instruktora rozwija umiejętności szybciej niż samo czytanie instrukcji i pomaga operatorom rozwijać instynkt zmiany parametrów i znajdowania źródła problemu. Proces uczenia się jest przyspieszany przez producentów oferujących solidne wsparcie ekspertów. Dostęp do inżynierów aplikacji, którzy znają potrzeby Twojej firmy, jest bardzo pomocny podczas pracy nad skomplikowanymi projektami. Wraz ze zmianami technologicznymi, materiały szkoleniowe, takie jak lekcje online, uwagi techniczne i grupy użytkowników, pomagają ludziom aktualizować swoje umiejętności. Decydując się na zakup, firmy powinny zwrócić uwagę zarówno na specyfikację sprzętu, jak i na opcje wsparcia oferowane przez dostawcę. Wynika to z faktu, że szybka pomoc ekspertów ma bezpośredni wpływ na sukces produkcji.
Zagadnienia bezpieczeństwa i zgodności
W przemysłowych procesach produkcji addytywnej istnieją zagrożenia bezpieczeństwa, którymi należy starannie zarządzać. Światłoczułe substancje chemiczne w systemach żywicowych podrażniają skórę i zwiększają wrażliwość płuc. Oznacza to, że niezbędna jest odpowiednia wentylacja, osobisty sprzęt ochronny i środki reagowania na wycieki. Przetwarzanie tworzyw termoplastycznych w wysokich temperaturach wytwarza toksyczne związki organiczne, które należy oczyścić i sprawdzić jakość powietrza. Systemy laserowe wymagają połączonych pojemników i szkoleń z zakresu bezpieczeństwa, ponieważ mogą one uszkodzić oczy bezpośrednimi lub odbitymi wiązkami. Różne miejsca i rodzaje przepisów mają różne zasady ich przestrzegania. Produkcja wyrobów medycznych musi być zgodna z zasadami systemu jakości FDA oraz normą ISO 13485 dotyczącą zarządzania jakością wyrobów medycznych. Części lotnicze muszą spełniać normy AS9100, a materiały używane do kontaktu z żywnością muszą być zatwierdzone zgodnie z przepisami FDA dotyczącymi składników żywności. Zgodność z normą IATF 16949 staje się coraz ważniejsza w zastosowaniach motoryzacyjnych. Wybierając drukarkę 3D , należy zastanowić się, jakie dowody są potrzebne, ile dokumentacji jest potrzebne oraz jakie funkcje kontroli procesu są potrzebne, aby ułatwić raportowanie regulacyjne i śledzenie audytów.
Porównania i rozważania dotyczące podejmowania decyzji w celu pokonania wyzwań związanych z drukiem 3D
Produkcja addytywna a metody tradycyjne
Dokonując wyboru produktu, warto porównać metody addytywne z innymi opcjami, takimi jak cięcie CNC czy formowanie wtryskowe. Jeśli chodzi o złożoność fizyczną, wytwarzanie addytywne sprawdza się znakomicie. Umożliwia tworzenie złożonych kanałów wewnętrznych, kształtów organicznych i struktur łączonych, które wymagałyby wielu gotowych części. Czas realizacji zamówienia ulega znacznemu skróceniu — części są wytwarzane w ciągu godzin, a nie tygodni potrzebnych na wykonanie narzędzi. Ponieważ metody addytywne wykorzystują tylko to, co jest potrzebne do wykonania części, są bardziej wydajne pod względem materiałów, ponieważ nie wymagają cięcia dużych ilości. W niektórych sytuacjach tradycyjne metody są nadal lepsze. Stosując cięcie CNC, można uzyskać węższe tolerancje kluczowych wymiarów, lepsze wykończenie powierzchni użytkowych oraz części o w pełni izotropowych właściwościach mechanicznych. Po opłaceniu kosztów narzędzi, odlewanie wtryskowe oferuje najlepszą ekonomikę jednostkową w przypadku produkcji wielkoseryjnej. Najlepszy wybór zależy od potrzeb danego zastosowania. Na przykład, metody addytywne najlepiej sprawdzają się w przypadku personalizacji małoseryjnej, podczas gdy metody standardowe lepiej sprawdzają się w masowej produkcji prostych kształtów.
Kryteria wyboru sprzętu i opcje rynkowe
Aby wybrać odpowiednią drukarkę 3D , należy dopasować jej możliwości do potrzeb aplikacji. Największy rozmiar części zależy od objętości druku. Kompaktowe urządzenia stołowe najlepiej sprawdzają się w przypadku małych części, natomiast systemy przemysłowe mogą obsługiwać duże sekcje. Przydatność materiału decyduje o tym, jakie aplikacje mogą być wykorzystane. Platformy z otwartymi materiałami zapewniają większą swobodę projektowania, natomiast systemy zamknięte zapewniają sprawdzoną wydajność. Wymagania dotyczące tolerancji muszą odpowiadać wymaganiom precyzji. Na przykład zastosowania w medycynie i inżynierii precyzyjnej często wymagają bardzo spójnych tolerancji wymiarowych i precyzyjnego odwzorowania cech, natomiast modele architektoniczne mogą obsługiwać mniej rygorystyczne tolerancje. Oto kluczowe czynniki, którymi należy się kierować przy wyborze sprzętu do zastosowań przemysłowych: Objętość wydruku i wydajność: Upewnij się, że wydajność maszyny odpowiada ilości pracy, która musi zostać wykonana, biorąc pod uwagę zarówno rozmiar każdej części, jak i potrzeby partii. Kompaktowa, wysoce precyzyjna objętość wydruku P7 Pro jest zoptymalizowana pod kątem szczegółowej produkcji małych partii, umożliwiając użytkownikom drukowanie wielu małych elementów jednocześnie przy zachowaniu wysokiej jakości powierzchni. Funkcja ta obniża koszt każdej części poprzez maksymalne wykorzystanie wydajności maszyny zamiast pozostawiania częściowo pustych pomieszczeń produkcyjnych.
Systemy zarządzania temperaturą: Aby zachować stabilne wymiary i stały wskaźnik powodzenia, ważne jest, aby środowisko komory roboczej pozostało niezmienne przez cały czas. Inteligentne systemy ogrzewania komory pomagają ustabilizować temperaturę wewnętrzną, redukując wahania lepkości żywicy i poprawiając spójność druku. Jest to szczególnie ważne podczas pracy z materiałami inżynieryjnymi o małych oknach przetwarzania. Funkcja ta jest szczególnie przydatna w miejscach, w których nie ma idealnej kontroli temperatury. Funkcje ułatwiające dostęp operacyjny: Łatwe w obsłudze interfejsy pomagają operatorom szybciej rozwijać umiejętności i popełniać mniej błędów. Systemy umożliwiające zmianę parametrów bezpośrednio na urządzeniu ułatwiają pracę w porównaniu z systemami wymagającymi oprogramowania komputerowego do każdej zmiany ustawień. Wbudowana pamięć masowa do drukowania, gdy nie ma połączenia z internetem, pozwala na wykorzystanie komputerów do innych zadań, jednocześnie utrzymując ciągłość produkcji. Regulacja parametrów za pomocą ekranu dotykowego i obsługa drukowania offline zwiększają elastyczność przepływu pracy i wygodę operatora.
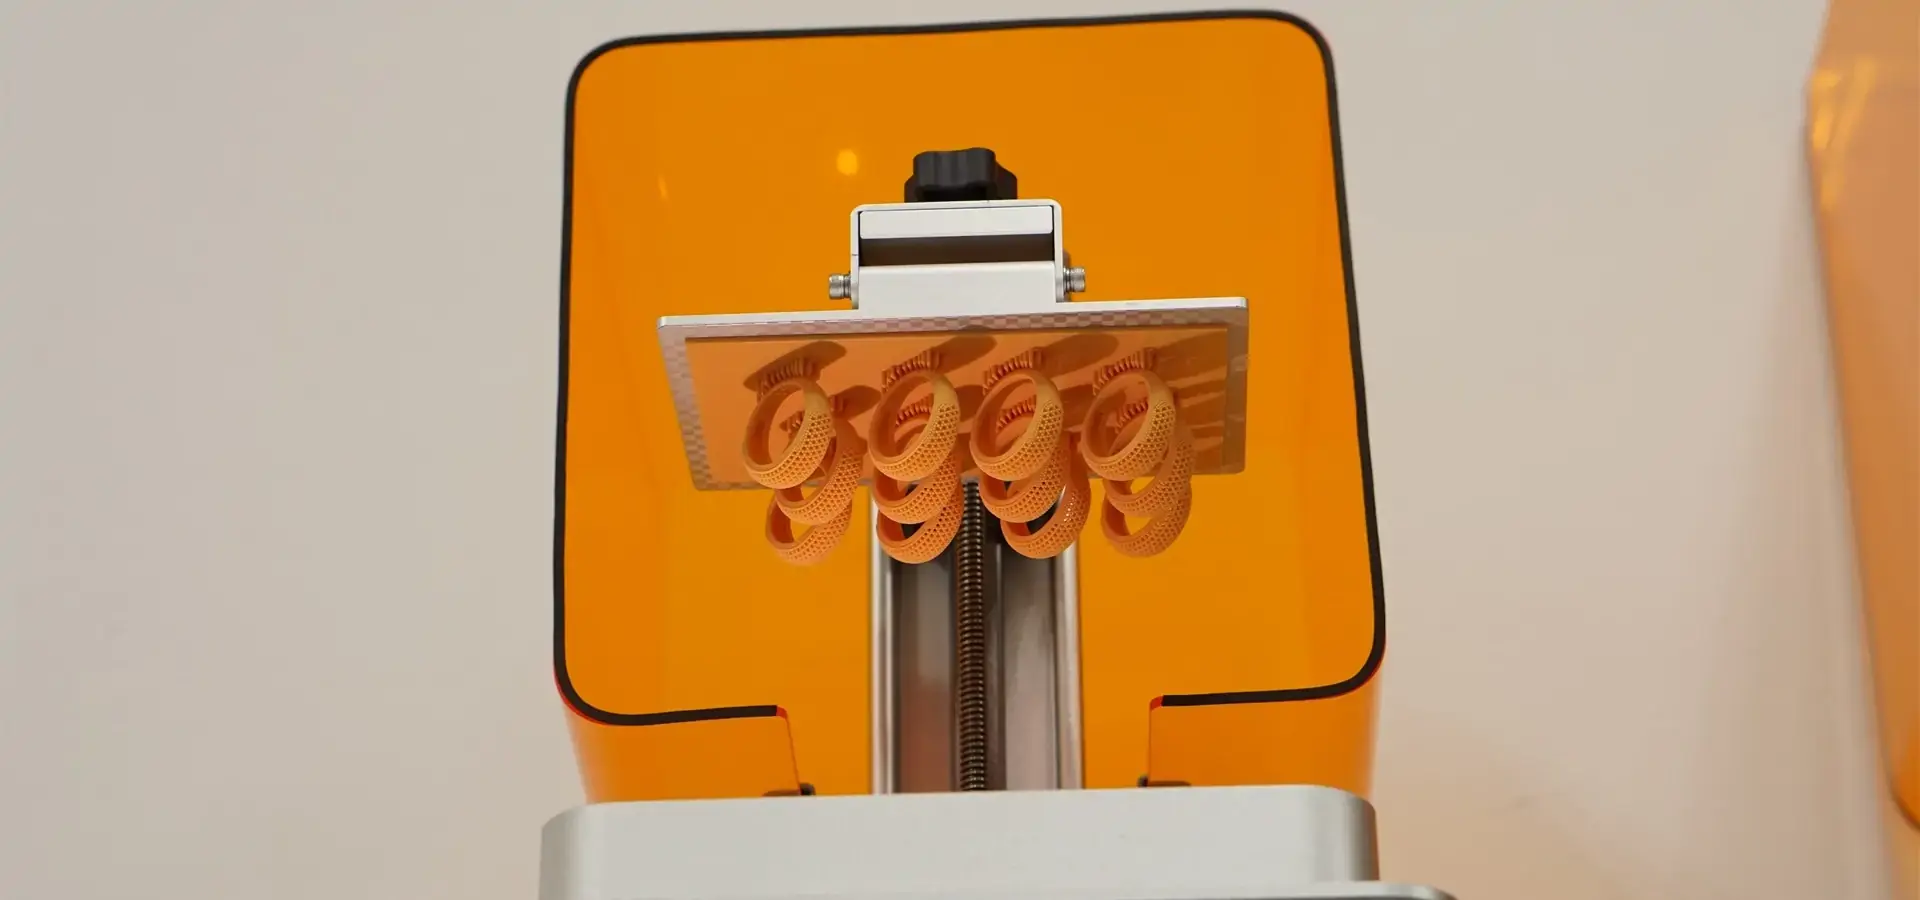
Najlepsze praktyki i wskazówki dotyczące łagodzenia typowych problemów związanych z drukiem 3D
Protokoły konserwacji proaktywnej
Skuteczniej jest unikać problemów niż je naprawiać, gdy już wystąpią. Ustrukturyzowane plany napraw dostosowane do intensywności użytkowania wydłużają żywotność drukarek 3D i zapewniają wysoką jakość wydruków. Codziennie należy czyścić platformę roboczą, filtrować żywicę lub sprawdzać ścieżkę filamentu i szukać wyraźnych śladów zużycia. W ramach cotygodniowych zadań należy dokładniej czyścić części optyczne lub systemy igieł, sprawdzać materiały eksploatacyjne oraz przeglądać dzienniki wydruków, aby sprawdzić, czy występują jakieś trendy jakościowe. Co miesiąc pracownicy działu konserwacji sprawdzają dokładność wymiarów, smarują części ruchome i instalują zmiany w oprogramowaniu, które usprawniają działanie maszyny. Dokumentacja przekształca konserwację z przestrzegania listy kontrolnej w strategiczne zarządzanie aktywami, gdy jest udokumentowana. Śledząc wyniki kontroli, czasy instalacji nowych części i wskaźniki wydajności, można wykorzystać analizę trendów do wykrywania problemów, zanim staną się one problemem. Cyfrowe systemy zarządzania konserwacją zarządzają harmonogramami, śledzą zapasy części i materiałów eksploatacyjnych oraz wysyłają alerty o zbliżających się terminach napraw. Dzięki temu mamy pewność, że wszystko będzie takie samo, nawet w miejscach, gdzie praca odbywa się w wielu zmianach lub w rozproszonych lokalizacjach.
Normy dotyczące zaopatrzenia i magazynowania materiałów
Jakość materiału ma duży wpływ na jakość druku i jego właściwości mechaniczne. Zakup z wiarygodnych źródeł gwarantuje jednolitą recepturę, zgodną z opublikowanymi specyfikacjami. Z drugiej strony, tanie materiały często różnią się między partiami, co prowadzi do niewytłumaczalnych usterek. Zarówno kontrola jakości, jak i zgodność z przepisami prawa mogą być zapewnione dzięki dokumentom certyfikacyjnym potwierdzającym skład materiałów, wyniki testów mechanicznych oraz karty charakterystyki. Prawidłowe przechowywanie pozwala zachować ich właściwości funkcjonalne. Higroskopijne włókna pochłaniają wodę z powietrza, co powoduje powstawanie pęcherzyków powietrza podczas wytłaczania i osłabia wiązania warstw. Szczelne pojemniki z pochłaniaczem wilgoci utrzymują suche środowisko. Tworzywa sztuczne światłoczułe ulegają rozkładowi pod wpływem silnego światła oraz wysokich i niskich temperatur. Substancje reaktywne pozostają stabilne w przezroczystych butelkach przechowywanych w klimatyzowanych pomieszczeniach. Materiały proszkowe muszą być czyste i suche oraz należy obchodzić się z nimi ostrożnie, aby cząsteczki pozostały we właściwym miejscu.
Kontrola procesów i regulacja środowiska
Gdy czynniki zewnętrzne pozostają niezmienne, eliminowane są istotne źródła zmienności. Stabilność temperatury zapobiega zmianom wymiarów spowodowanym różnicami w rozszerzalności cieplnej i utrzymuje właściwości użytkowe materiału w zakresie określonym w specyfikacji. Kontrola wilgotności chroni materiały wrażliwe na działanie wody i zapobiega skraplaniu się zimnych powierzchni. Filtr cząstek stałych zapobiega przedostawaniu się kurzu do układu wzrokowego lub osadzaniu się go na powierzchniach roboczych, gdzie może on je uszkodzić. Wysokowydajne systemy filtrów powietrza chronią zarówno środowisko, jak i ludzi w nim pracujących. Filtry z węglem aktywnym usuwają lotne związki organiczne, a filtry HEPA – cząstki stałe. Chroni to zarówno jakość wydruków, jak i zdrowie pracowników.
Korzystanie z zasobów wsparcia producenta
Producenci sprzętu oferują przydatne narzędzia wykraczające poza sam sprzęt. Dokumentacja techniczna, taka jak szczegółowe instrukcje obsługi, poradniki naprawcze i schematy blokowe, pozwala pracownikom rozwiązywać problemy wewnętrznie. Umiejętności operatorów są rozwijane w sposób zaplanowany poprzez programy szkoleniowe obejmujące wszystko, od podstawowej obsługi po zaawansowane usprawnienia. Wsparcie inżynierii aplikacji pomaga w realizacji trudnych projektów, które wymagają pomocy w opracowaniu określonych parametrów lub doborze materiałów. Narzędzia społecznościowe stanowią uzupełnienie oferty producentów. W grupach użytkowników operatorzy z dużym doświadczeniem dzielą się z innymi operatorami sposobami rozwiązywania typowych problemów. Zrozumienie koncepcji wytwarzania addytywnego jest pogłębiane dzięki materiałom szkoleniowym innych firm, takim jak lekcje wideo, artykuły techniczne i kursy online. Spotkania i kursy branżowe ułatwiają spotkania z innymi ekspertami i poznawanie nowych metod. Firmy korzystające z tych narzędzi rozwijają umiejętności, które dają im przewagę konkurencyjną, ułatwiając kontrolę procesów i szybsze rozwiązywanie problemów.
Wniosek
Zrozumienie trudności, takich jak niespójna jakość druku, ograniczenia dotyczące przydatności materiałów, potrzeby konserwacyjne i rozwój umiejętności użytkowników, jest niezbędne do prawidłowej obsługi drukarek 3D . Aby rozwiązać te problemy, należy zastosować kompleksowe podejście, obejmujące dobór odpowiednich narzędzi, przestrzeganie zorganizowanych procedur napraw, kontrolowanie warunków otoczenia i inwestowanie w ciągłe szkolenia. Nowoczesne procesy wytwarzania addytywnego poprawiają niezawodność poprzez połączenie sprawdzonych profili materiałowych, skalibrowanych systemów sprzętowych i kontrolowanych warunków środowiskowych. Firmy osiągają lepsze długoterminowe rezultaty, gdy możliwości maszyn są dostosowane do rzeczywistych wymagań produkcyjnych, doświadczenia operatorów i możliwości konserwacyjnych. Dokładne rozważenie całkowitego kosztu posiadania (CCO), który obejmuje koszty materiałów, zużycie energii i jakość usług, pomaga klientom dokonywać mądrych wyborów zakupowych, równoważąc początkową inwestycję z długoterminową niezawodnością i wydajnością.
FAQ
Co jest przyczyną większości awarii przemysłowych maszyn drukujących w 3D?
Jednym z głównych powodów psucia się elementów jest zużycie mechaniczne. Dotyczy to szczególnie systemów ruchu, w których śruby pociągowe ulegają poluzowaniu, a tory liniowe ulegają zabrudzeniu. Zmiany w środowisku, takie jak zmiany temperatury i wilgotności, powodują problemy z dokładnością pomiarów i obsługą materiałów. Problemy pogłębiają błędy w oprogramowaniu, niewłaściwe metody postępowania z materiałami oraz nieodpowiednie procedury konserwacyjne. Aby rozwiązać te problemy, należy regularnie przeprowadzać konserwację zapobiegawczą, podejmować kroki w celu kontroli środowiska oraz upewnić się, że procesy operacyjne są prawidłowe i powodują jak najmniejszą zmienność.
W jaki sposób organizacje mogą wydłużyć żywotność maszyn przy ograniczonej liczbie personelu technicznego?
Najlepiej sprawdza się ustrukturyzowana, rutynowa konserwacja dostosowana do dostępnych zasobów. Priorytetowo potraktuj ważne czynności związane z czyszczeniem i inspekcją, aby zapobiec rozprzestrzenianiu się usterek, zapisz procedury, aby wszyscy pracownicy mogli ich dokładnie przestrzegać, i buduj relacje z dostawcami usług, którzy szybko rozwiążą poważne problemy. Inwestowanie w szkolenia operatorów sprawia, że są oni skuteczniejsi w naprawianiu usterek, co zmniejsza liczbę zgłoszeń serwisowych. Operatorzy mogą samodzielnie naprawiać typowe usterki dzięki nowoczesnej technologii z łatwymi w obsłudze interfejsami i pełnymi możliwościami testowania.
Czy odnowione maszyny są niezawodne w profesjonalnych środowiskach produkcyjnych?
Kupując sprzęt od renomowanych sprzedawców, którzy oferują gruntowną renowację i ważne gwarancje, odnowiony sprzęt może być dobrym wyborem. Sprawdź zakres odbudowy – pełna naprawa, obejmująca wymianę zużytych części i aktualizację oprogramowania, jest bardziej wartościowa niż powierzchowne czyszczenie. Zastanów się nad znaczeniem aplikacji – produkcja pilotażowa i prace badawcze wiążą się z większym ryzykiem niż linie produkcyjne potrzebne do realizacji misji. Aby poznać rzeczywistą wartość, porównaj całkowity koszt, który powinien obejmować przewidywane koszty utrzymania, z ceną nowych drukarek 3D.
Współpracuj z Magforms, aby uzyskać niezawodne rozwiązania w zakresie produkcji addytywnej
Aby poradzić sobie z problemami związanymi z przemysłowym drukiem 3D, potrzebujesz czegoś więcej niż tylko solidnego sprzętu. Potrzebujesz kompleksowych rozwiązań wykorzystujących najlepsze materiały, sprawdzone narzędzia i szybką obsługę klienta. Magforms oferuje właśnie takie połączenie dzięki wieloletniemu doświadczeniu w branży i gruntownemu rozwojowi technologii. Wiele zakładów boryka się z problemami z materiałami i maszynami, które nie współpracują ze sobą prawidłowo. Nasza łączona metoda eliminuje te problemy, zapewniając zawsze poprawne pomiary i niezawodną pracę drukarek 3D w całym cyklu produkcyjnym. P13 Pro pokazuje, jak bardzo angażujemy się w rozwiązywanie rzeczywistych problemów operacyjnych. Posiada wyjątkowo dużą przestrzeń roboczą, podwójny system grzania, który utrzymuje stałą temperaturę, oraz inteligentne funkcje obsługi, takie jak bezpośrednie ustawianie parametrów i możliwość drukowania offline. Te funkcje zapewniają użytkownikom przemysłowym niezbędną stabilność i wydajność. Magforms łączy innowację technologiczną z wiedzą z zakresu produkcji. Firma posiada 22 patenty i współpracuje z ponad 300 firmami na całym świecie. Jeśli prowadzisz centrum usług druku 3D, zakład rozwoju samochodów, laboratorium dentystyczne lub dostawcę podzespołów lotniczych, Magforms oferuje materiały, narzędzia i wsparcie ekspertów, których potrzebuje Twoja firma. Skontaktuj się z naszym zespołem pod adresem info@magforms.com , aby omówić swoje unikalne potrzeby w zakresie aplikacji z ekspertami, którzy pracowali wcześniej w Twojej branży i rozumieją Twoje problemy. Umów się na spotkanie, aby dowiedzieć się, jak połączone rozwiązania Magforms mogą pomóc Ci produkować więcej, oszczędzać pieniądze i zapewnić stałą jakość wydruków. Skontaktuj się z niezawodnym producentem drukarek 3D , któremu zależy na Twoim sukcesie przemysłowym.
Referencje
1. Gibson, I., Rosen, D. i Stucker, B. (2021). „Technologie wytwarzania addytywnego: druk 3D, szybkie prototypowanie i bezpośrednia produkcja cyfrowa”, wydanie trzecie, Springer.
2. Diegel, O., Nordin, A. i Motte, D. (2019). „Praktyczny przewodnik po projektowaniu dla produkcji addytywnej”, Springer Series in Advanced Manufacturing.
3. Gebhardt, A. (2019). „Produkcja addytywna: druk 3D w prototypowaniu i produkcji”, Hanser Publications.
4. ISO/ASTM 52900:2021. „Produkcja addytywna — zasady ogólne — podstawy i słownictwo”, Międzynarodowa Organizacja Normalizacyjna.
5. Pham, DT i Gault, RS (2018). „Porównanie technologii szybkiego prototypowania”, International Journal of Machine Tools and Manufacture, tom 38, numery 10–11.
6. Wohlers, T. i Campbell, I. (2022). „Raport Wohlersa 2022: Globalny stan branży druku 3D i produkcji addytywnej”, Wohlers Associates.
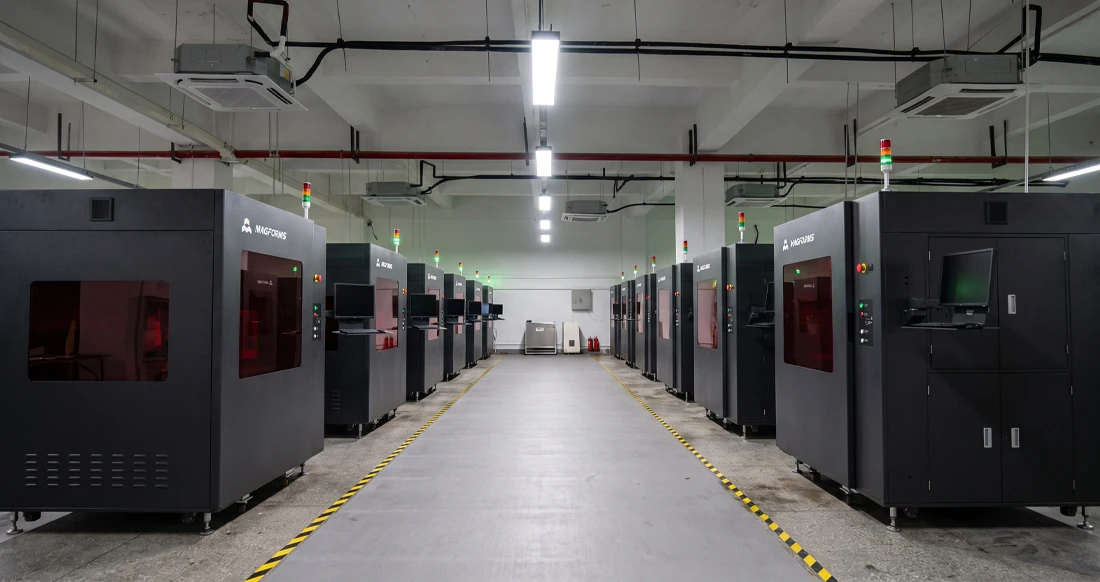
Magforms ułatwia projektowanie i produkcję.
Popularne blogi
-
 Informacje branżowePrzemysł wytwórczy
Drukarka FDM czy SLA: Która technologia jest odpowiednia dla Twojego projektu?
-
 Informacje branżowePrzemysł wytwórczy
5 najważniejszych zastosowań przemysłowych drukarek 3D w dzisiejszej produkcji
-
 Informacje branżowePrzemysł wytwórczy
Dlaczego drukarki 3D wykorzystujące technologię stereolitografii nie mają sobie równych w prototypowaniu urządzeń mikroprzepływowych?
