Могут ли 3D-принтеры, использующие стереолитографию, эффективно обрабатывать сложные модели?
Стереолитографические 3D-принтеры отлично подходят для быстрого и легкого создания сложных моделей, что делает их незаменимыми в областях, требующих точности и надежности. Эти системы используют лазерную фотополимеризацию для послойной фиксации жидкой смолы. SLA-принтеры могут достигать точности послойного нанесения, как правило, в пределах 0.01–0.05 мм, в зависимости от калибровки лазера, свойств смолы и механической точности, создавая поверхности, сравнимые с литьем под давлением, для большинства задач прототипирования и мелкосерийного производства. Эта технология решает важные проблемы в производстве, устраняя линии слоев, обеспечивая точность измерений и создавая сложные формы с подрезами, решетками и мелкими деталями, которые трудно регулярно изготавливать другими аддитивными методами.
Понимание принципов работы стереолитографической 3D-печати
В стереолитографической 3D-печати ультрафиолетовые лазеры аккуратно прослеживают каждое поперечное сечение вашей CAD-модели на жидком фотополимерном пластике в рамках сложного процесса фотополимеризации. Сфокусированная энергия лазера запускает химический процесс, который превращает жидкий материал в твердый полимер с точным контролем глубины.
Основной процесс фотополимеризации
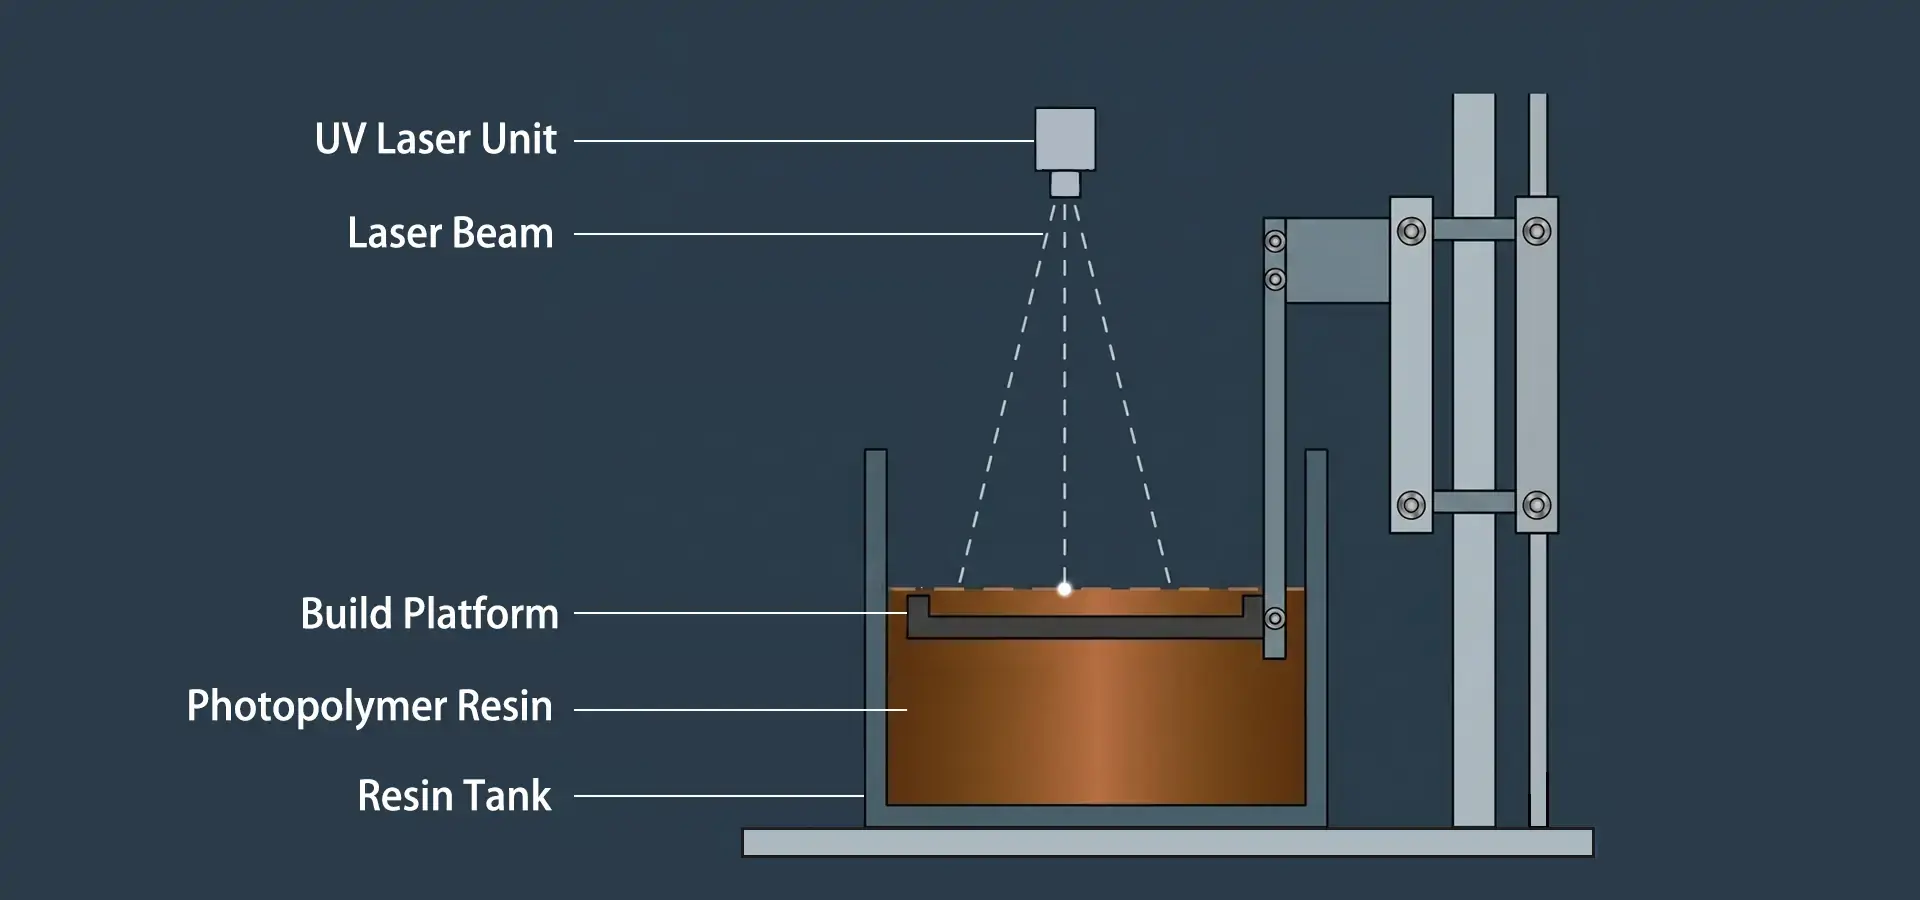
Когда начинается печать, рабочая поверхность находится непосредственно под пластиковой поверхностью. Лазер создает рисунок для текущего слоя, затвердевая смолу до желаемой толщины, которая обычно составляет от 25 до 100 микрон, но может отличаться в зависимости от ваших требований к качеству. После завершения слоя рабочая поверхность медленно опускается вниз, позволяя новому клею растекаться по затвердевшей поверхности. Этот цикл будет продолжаться до тех пор, пока деталь не будет готова. Стереолитографическая 3D-печать идеально подходит для изготовления стоматологических моделей, авиационных разъемов и корпусов бытовой электроники, поскольку она позволяет точно копировать элементы размером менее 0.1 мм благодаря зеркалам с гальванометрическим управлением, которые направляют лазерный луч.
Химия материалов и их характеристики
Выбор смолы напрямую влияет на её механические свойства и пригодность к использованию. Стандартные фотополимерные смолы обеспечивают баланс прочности, экономичности и простоты обработки для моделирования общего назначения. Инженерные и гибкие смолы позволяют проводить функциональные испытания, обладают высокой термостойкостью, химической стабильностью и эластичностью, подобной резине. Смолы стоматологического класса соответствуют стандартам биосовместимости. Благодаря своей гибкости, этот материал позволяет производителям подбирать химический состав смолы в соответствии с потребностями конечного продукта. Это гарантирует, что образцы точно имитируют поведение конечного продукта во время валидационных испытаний.
SLA против других технологий 3D-печати для создания сложных моделей
При рассмотрении различных технологий аддитивного производства сложных форм знание основных различий помогает отделам закупок приобретать подходящие инструменты для достижения целевых показателей выпуска продукции.
Сравнение точности различных технологий
При использовании технологии послойного наплавления (FDM) горячее полимерное волокно проталкивается через трубку для послойного создания деталей. Несмотря на свою дешевизну, FDM обычно обеспечивает высоту слоя от 100 до 300 микрон, а на изогнутых поверхностях могут наблюдаться ступеньки. В отличие от этого, стереолитографические 3D-принтеры создают слои толщиной от 25 до 50 микрон с размером лазерного пятна менее 140 микрон, что обеспечивает идеально гладкую поверхность без необходимости дополнительной обработки. Технология цифровой обработки света (DLP) отверждает весь слой за один раз с помощью проецируемого света. Размер пикселя обычно составляет от 50 до 100 микрон, что ограничивает точность. Принтеры mSLA на основе ЖК-дисплеев также проецируют целые слои, при этом точность ограничена разрешением экрана, хотя монохромные экраны и светодиоды высокой интенсивности могут повысить скорость и сократить время экспозиции. Селективное лазерное спекание (SLS) сплавляет частицы порошка для создания прочных деталей. Однако поверхности получаются более твердыми, поэтому для их подготовки к презентациям требуется много работы.
Преимущества очевидны при изготовлении тонкостенных деталей, деталей с резьбой или деталей с защелкивающимся креплением. Метод стереолитографии на 3D-принтере позволяет сохранять точность измерений даже при сложной форме, в то время как FDM-печать потребовала бы большого количества поддерживающего материала и постобработки. Технология Multi Jet Fusion отлично подходит для изготовления множества одинаковых деталей, но ей не хватает качества поверхности, необходимого производителям медицинских изделий для хирургических шаблонов. Тонкая детализация, необходимая для изготовления ювелирных моделей или ортодонтических брекетов, не может быть достигнута с помощью печати металлом, несмотря на его прочность. Поэтому лазерные системы на основе смолы являются лучшим вариантом, когда требуются точные измерения и высококачественная отделка для сложных форм. Это справедливо для многих областей, от быстрого создания прототипов для автомобилей до копирования культурных артефактов.
Отраслевые приложения
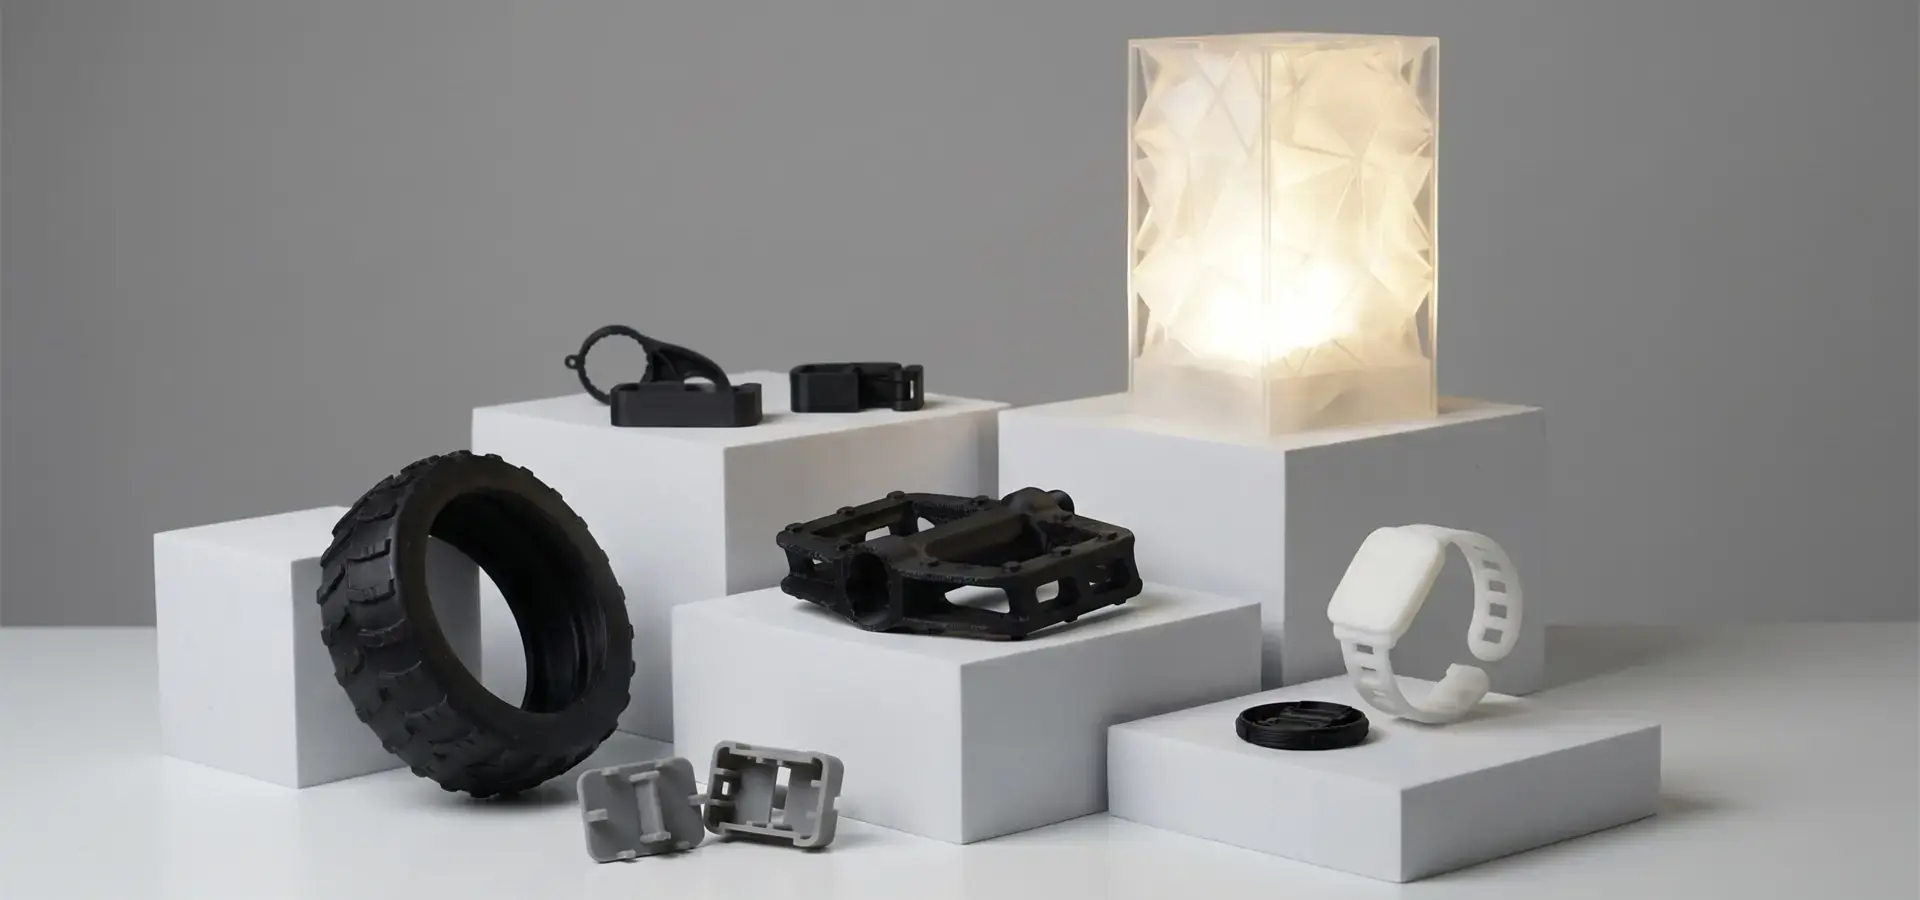
Прежде чем приобретать дорогостоящее оборудование, инженеры аэрокосмической отрасли используют стереолитографические 3D-принтеры и технологию SLA, чтобы убедиться в работоспособности сложных воздушных потоков и легких решетчатых конструкций. Конструкторские группы автомобилей создают модели полезных элементов внутренней отделки, имеющие ту же текстуру поверхности, что и окончательные детали, изготовленные методом литья под давлением. Медицинские работники печатают хирургические шаблоны, разработанные специально для каждого пациента и имеющие точную анатомию, что улучшает результаты процедуры. Производители потребительской электроники проходят множество этапов проектирования корпусов интеллектуальных устройств за считанные дни, а не недели. Всем этим применениям необходима возможность стабильного воспроизведения мелких деталей на высоких скоростях производства без потери их формы.
Оптимизация производительности SLA 3D-принтеров для создания сложных моделей.
Для получения надежных результатов при работе со сложными формами необходимо учитывать ряд технических факторов, влияющих на качество печати и изготовления деталей.
Стратегическое проектирование поддержки
Опорные конструкции выполняют две функции: они удерживают детали на основе модели и обеспечивают их стабильность во время процесса отслаивания, который происходит после затвердевания каждого слоя. Недостаточное количество опор может привести к изгибу или расслоению, а слишком большое количество опор приводит к большему расходу материала и увеличению времени последующей обработки. Эти проблемы можно сбалансировать, размещая опоры таким образом, чтобы они распределялись вдоль точек напряжения и как можно меньше соприкасались с открытыми поверхностями. Современное программное обеспечение для нарезки модели определяет оптимальную плотность опор, изменяя площадь поперечного сечения и угол перекрытия. Размещение деталей под точными углами уменьшает потребность в опорах на важных участках и облегчает отвод незатвердевшей смолы из внутренних отверстий.
Протоколы обработки материалов
Толщина смолы влияет на её текучесть и равномерность отверждения. Изменения температуры могут влиять на липкость, что может привести к неравномерному высыханию или изменению размеров. Поддержание температуры клея в пределах от 25°C до 30°C обеспечивает его стабильное поведение в течение нескольких часов печати. Фильтрация клея между слоями удаляет частицы, которые затвердели лишь частично и могут вызывать дефекты. При правильном хранении в закрытых контейнерах естественный свет не способствует преждевременному отверждению. Эти способы обращения напрямую влияют на 99%-ный процент успешного отверждения, которого можно достичь при надлежащем уходе за системами.
Калибровка и обслуживание
Выравнивание основания создает важный первый слой, который влияет на успех печати в целом. Для поддержания высокого уровня мощности лазера и качества фокусировки оптические компоненты необходимо периодически очищать. Прозрачная пленка, покрывающая дно резервуара со смолой, со временем постепенно запотевает, затрудняя прохождение света и снижая эффективность выравнивания. Замена этой пленки в соответствии с инструкциями производителя предотвратит постепенное снижение точности измерений. Механические системы наведения необходимо регулярно калибровать, чтобы обеспечить точность 0.01 мм, необходимую для сложных конструкций с идеально подогнанными деталями.

Выбор подходящего SLA 3D-принтера для создания сложных моделей.
Процесс выбора оборудования включает в себя сопоставление технических характеристик с объемом производства, сложными потребностями, бюджетом и долгосрочными эксплуатационными расходами.
Критические технические параметры
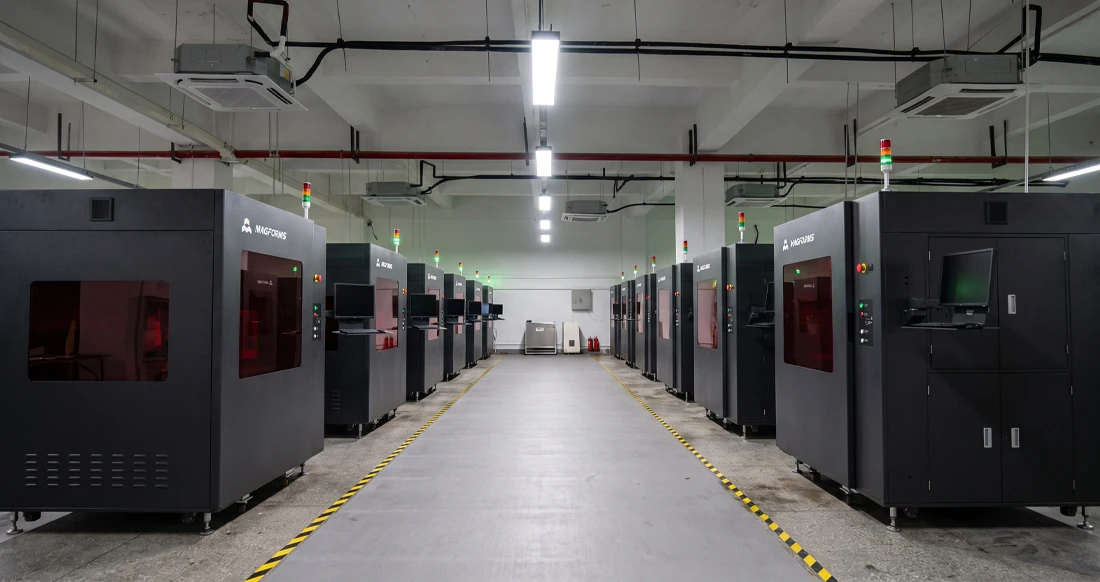
Максимальный размер детали и номер партии определяются объемом рабочей области. Magforms Helios-P450 имеет объем рабочей области 450×450×400 мм (17.7×17.7×15.75 дюймов), что позволяет одновременно обрабатывать детали большего размера или несколько компонентов, повышая эффективность производства. Разрешение показывает минимальный размер элемента, который можно воспроизвести, что важно для мелкого текста, тонких стенок или сложных текстур поверхности. Общая детализация зависит от ширины лазерного пятна и точности его размещения. На сроки выполнения проектов и окупаемость инвестиций (ROI) в инструменты влияет скорость печати. Более совершенные системы используют различные размеры пятна для сочетания точности контура с эффективностью заполнения области.
Преимущества Helios-P450 для промышленного применения
Helios-P450 оснащен компонентами промышленного класса и имеет конструкцию, оптимизированную для стабильного, точного и быстрого производства:
- Стабильность: Ключевые компоненты — это комплектующие международных производителей, что обеспечивает минимальное время простоя. Лазерное излучение AOC стабильно для круглосуточной промышленной эксплуатации, гальванометры Scanlab идеально работают с лазером, а серводвигатели Panasonic с высокой точностью приводят в движение управляющую пластину, скребок и блок уровня смолы. Компоновка машины и металлический корпус толщиной 2 мм минимизируют вибрации.
- Высокая точность: позиционирование рабочей платформы ±8 мкм, уровень смолы ±0.03 мм, точность платформы скребка <0.02 мм. Гальванометры Scanlab и лазер AOC обеспечивают практически идеальную круглую форму пятна для точного формования.
- Высокая скорость: скорость сканирования до 12 м/с (типичная 6–10 м/с) с технологией переменного размера пятна: большое пятно 0.5–0.6 мм для заполнения, малое пятно 0.15–0.2 мм для опор и контуров, что ускоряет скорость печати на 30–50% по сравнению с традиционной SLA-печатью.
- Точная детализация: ±0.1 мм для деталей ≤100 мм, ±0.1%×L для деталей >100 мм. Алгоритмы переменной плотности и встроенные алгоритмы градаций серого уменьшают ступенчатость слоев для гладких поверхностей.
- Совместимость с материалами: Открытая система для большинства смол с длиной волны 355 нм.
- 6–10. Ориентированный на человека и безопасный дизайн: простая замена лотков с полимерным покрытием, помощь в создании опорной конструкции, защитное покрытие для оптики, блокировки безопасности, а также сертифицированные SGS/CE электрические и механические средства безопасности.
Приобретение 3D-принтеров SLA: что должны знать клиенты B2B.
При стратегическом выборе инструментов следует учитывать не только цену. Необходимо также принимать во внимание общую стоимость владения, характеристики 3D-принтеров, работающих по технологии стереолитографии , надежность продавца и возможность долгосрочной профессиональной поддержки для обеспечения бесперебойности производства.
Критерии оценки поставщиков
Авторизованные производители продают только оригинальные детали, разработанные в соответствии с оригинальными техническими характеристиками. Это гарантирует, что оборудование будет работать так же исправно в течение всего предполагаемого срока службы. Компания Magforms имеет 22 патента и 30 защищенных логотипов, что свидетельствует о постоянном поиске новых идей и защите интеллектуальной собственности. Тот факт, что компания экспортирует продукцию более чем в 30 стран и сотрудничает с более чем 300 предприятиями, говорит о ее надежности в самых разных сферах деятельности. Посещая европейские и азиатские отраслевые выставки, вы можете напрямую пообщаться с техническими экспертами, которые знают правила и требования производства в этих регионах.
Комплексные решения и техническая поддержка
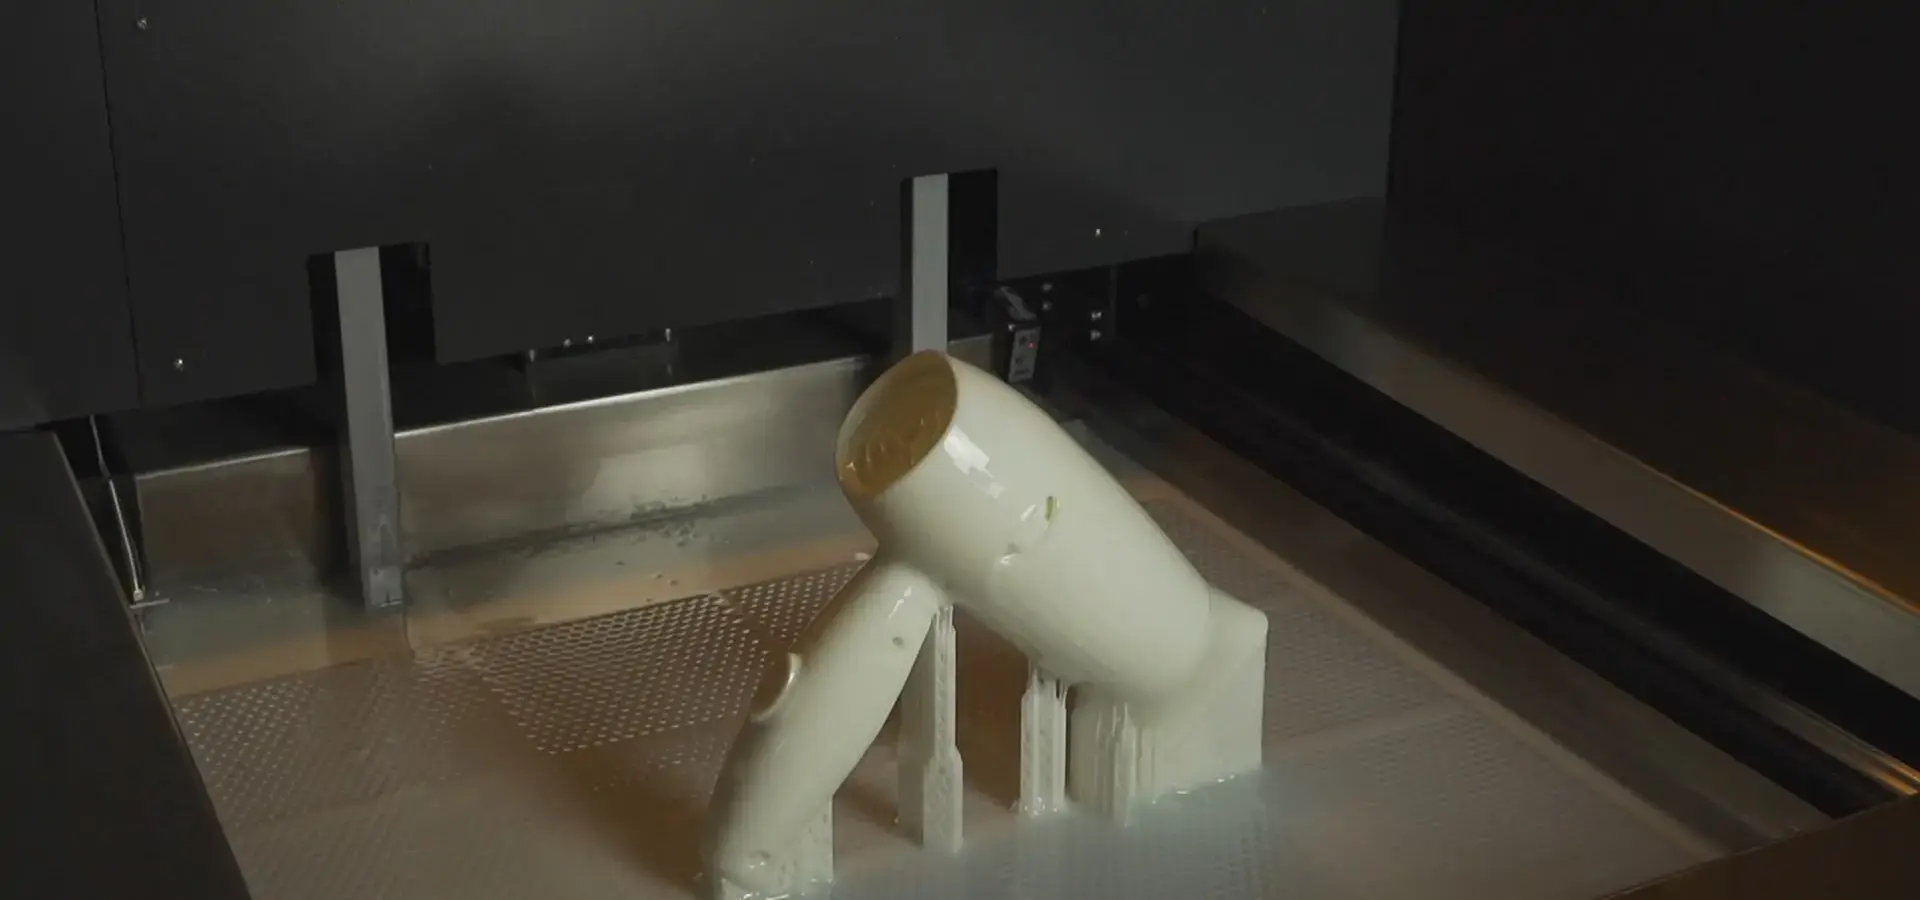
Интегрированные решения избавляют от проблем с подключением, в отличие от поставщиков, которые продают инструменты или материалы по отдельности. Когда одна и та же компания производит как оборудование для принтера, так и химические составы для пластика, вся система в целом значительно оптимизируется. Такая вертикальная интеграция предотвращает изменения размеров и неожиданные простои, возникающие из-за несовместимости материалов сторонних производителей с системами на открытых платформах, что является проблемой, с которой часто сталкиваются менеджеры по закупкам. Сочетание лазерной технологии с переменным размером пятна и оптимизированных с помощью ИИ траекторий сканирования позволяет увеличить скорость печати более чем на 30% по сравнению с отраслевыми показателями. Это означает, что вы можете быстрее реагировать на срочные заказы или изменения в дизайне. Профессиональные поставщики отличаются от тех, кто просто продает инструменты, тем, что предлагают полное послепродажное обслуживание.
Программы технического обучения гарантируют, что ваши сотрудники знают, как выбирать оптимальные параметры для различных форм и материалов. Обновления программного обеспечения обеспечивают совместимость с новыми CAD-моделями и добавляют функции, упрощающие работу без необходимости замены оборудования. В случае необходимости ремонта оперативное обслуживание обеспечивает максимально стабильную работу производства. Эти элементы поддержки особенно полезны для небольших предприятий, которые хотят начать 3D-печать, но не имеют достаточного технического опыта в штате, а также для средних и крупных производителей, чьи сроки поставки напрямую зависят от простоя оборудования.
Финансовые соображения
Варианты финансирования оборудования позволяют распределить стоимость инвестиций на весь период окупаемости, сохраняя при этом достаточные средства для таких нужд, как расходные материалы и обучение операторов. Более длительные гарантии защищают от непредвиденных расходов на ремонт на ранних этапах производства, когда методы тестируются и доказывают свою эффективность. При сравнении собственного производства с аутсорсингом точнее будет рассматривать общую стоимость одной детали, которая включает в себя оплату труда, расход материалов и износ оборудования. Инструменты быстрого прототипирования, позволяющие изготавливать детали на 30% быстрее, снижают стоимость каждой детали и позволяют сократить циклы тестирования, что уменьшает время, необходимое для разработки продукта.
Заключение
В заключение, стереолитографические 3D-принтеры очень хорошо справляются с копированием сложных моделей, поскольку позволяют достигать точности на микронном уровне и качества поверхности, близкого к качеству литья под давлением. Эта технология решает важные проблемы в автомобильной, авиационной, медицинской и электронной промышленности, где воспроизведение деталей и обеспечение точности измерений напрямую влияют на тестирование продукции и повышение эффективности работы заводов. Стратегический выбор инструментов на основе технических факторов, пригодности материалов и инфраструктуры поддержки со стороны продавца гарантирует их интеграцию в производственные процессы. Такие системы, как Helios-P450, демонстрируют, как промышленный дизайн, точная совместимость материалов и ориентированные на пользователя функции обеспечивают B2B-клиентам надежные и воспроизводимые результаты для сложных производственных задач.
FAQ
Какие типы сложных моделей больше всего выигрывают от стереолитографической печати?
Наилучшие результаты достигаются при обработке деталей со сложной внутренней формой, тонкими стенками, мелкозернистой текстурой поверхности или жесткими стандартами сборки. Эта технология идеально подходит для зубных имплантатов, воздуховодов самолетов с внутренними каналами, автомобильной отделки с текстурированным рисунком и корпусов бытовой электроники, которые соединяются между собой защелками. Технология отлично подходит для создания подрезов и выступов, для изготовления которых традиционным способом потребовались бы сложные инструменты.
Как SLA интегрируется в существующие производственные процессы?
Современные системы стереолитографии (SLA) могут считывать стандартные файлы STL и OBJ из любой САПР-программы, что упрощает перенос проектов с одной системы на другую. В зависимости от размера, детали высыхают за несколько часов и готовы к обработке. Это означает, что изменения в конструкции можно физически протестировать в тот же день, когда они были внесены. Постполимеризация и финишная обработка выполняются так же, как и при обычной работе в цехе. Многие компании используют SLA для прототипирования и изготовления моделей, но придерживаются стандартных методов производства для массового выпуска. Это позволяет создать смешанный процесс, который является быстрым и дешевым.
Каковы текущие эксплуатационные расходы по сравнению с другими технологиями?
В зависимости от типа смолы, стоимость материала колеблется от 50 до 200 долларов за литр. Для большинства деталей требуется от 50 до 500 мл. Это лучше, чем материал для FDM-печати, для создания детализированных изделий, не требующих сложной постобработки. Регулярная замена пленок в резервуаре обходится от 30 до 100 долларов, в зависимости от размера системы. Лазерные системы требуют периодической очистки оптики, но у них нет проблем с износом наконечников, которые есть у экструзионных принтеров. Во время работы они потребляют всего от 150 до 400 ватт электроэнергии. Общая стоимость детали сильно варьируется в зависимости от плотности построения — стоимость единицы продукции значительно снижается, когда рабочее пространство заполнено множеством деталей.
Сотрудничайте с Magforms для достижения ваших целей. стереолитография 3D-принтер США
Выберите Magforms в качестве партнера для всех ваших потребностей в стереолитографической 3D-печати . Magforms поможет вашей компании настроить решения для стереолитографической 3D-печати , отвечающие вашим сложным задачам моделирования. Компания обладает многолетним опытом работы с 3D-печатью и предлагает полную техническую поддержку. Наш комбинированный метод сочетает в себе точные инструменты, такие как Helios-P450, с лучшей химией пластика. Это исключает проблемы совместимости и обеспечивает нам лучшие в отрасли показатели успеха — 99%. Независимо от того, начинаете ли вы создавать прототипы или увеличиваете объем выпускаемой продукции, наша команда поможет вам выбрать подходящие инструменты, обучит ваших операторов и обеспечит постоянную техническую поддержку. Свяжитесь с нами по адресу info@magforms.com , чтобы обсудить ваши уникальные потребности с экспертами, которые знают, с какими проблемами сталкиваются поставщики услуг, автопроизводители, аэрокосмические компании и производители медицинского оборудования на мировых рынках.
Референсы
1. Халл, К. У. (1986). «Устройство для создания трехмерных объектов методом стереолитографии». Патентное ведомство США, номер патента 4 575 330.
2. Гибсон, И., Розен, Д., и Штукер, Б. (2021). «Аддитивные производственные технологии: 3D-печать, быстрое прототипирование и прямое цифровое производство». Издательство Springer International Publishing, третье издание.
3. Джейкобс, П.Ф. (1992). «Быстрое прототипирование и производство: основы стереолитографии». Общество инженеров-технологов, Дирборн, Мичиган.
4. ASTM International (2021). «ASTM F2792-12a: Стандартная терминология для технологий аддитивного производства». Технический комитет ASTM F42 по аддитивному производству.
5. Мелчелс, Ф.П., Фейен, Дж., и Грипма, Д.В. (2010). «Обзор стереолитографии и ее применения в биомедицинской инженерии». Биоматериалы, том 31, выпуск 24, страницы 6121-6130.
6. Стэнсбери, Дж. У., и Идакавадж, М. Дж. (2016). «3D-печать полимерами: проблемы среди расширяющихся возможностей и перспектив». Стоматологические материалы, том 32, выпуск 1, страницы 54-64.
Magforms упрощает проектирование и производство.
Популярные блоги
-
 Промышленность InsightsОбрабатывающая промышленность
FDM против SLA-принтера: какая технология подходит для вашего проекта?
-
 Промышленность InsightsОбрабатывающая промышленность
Топ-5 областей применения промышленных 3D-принтеров в современном производстве
-
 Промышленность InsightsОбрабатывающая промышленность
Почему стереолитографические 3D-принтеры не имеют себе равных для прототипирования микрофлюидных устройств?
