Как выбрать подходящий 3D-принтер для стереолитографии?
Выбор подходящего 3D-принтера для стереолитографии требует баланса между точностью, совместимостью материалов, объемом печати и общей стоимостью владения, а также конкретными производственными потребностями. 3D-принтер для стереолитографии использует лазерную фотополимеризацию для обеспечения точности на микронном уровне и гладкой поверхности, что делает его незаменимым для отраслей, требующих жестких допусков — от зубных протезов до прототипирования в аэрокосмической отрасли. Процесс выбора включает в себя оценку технических характеристик, таких как разрешение по осям XY и толщина слоя, оценку гибкости экосистемы смол и подтверждение того, что послепродажная поддержка соответствует масштабу ваших операций и требованиям к времени безотказной работы.
Понимание стереолитографии и технологии 3D-печати
Что такое стереолитография и как она работает?
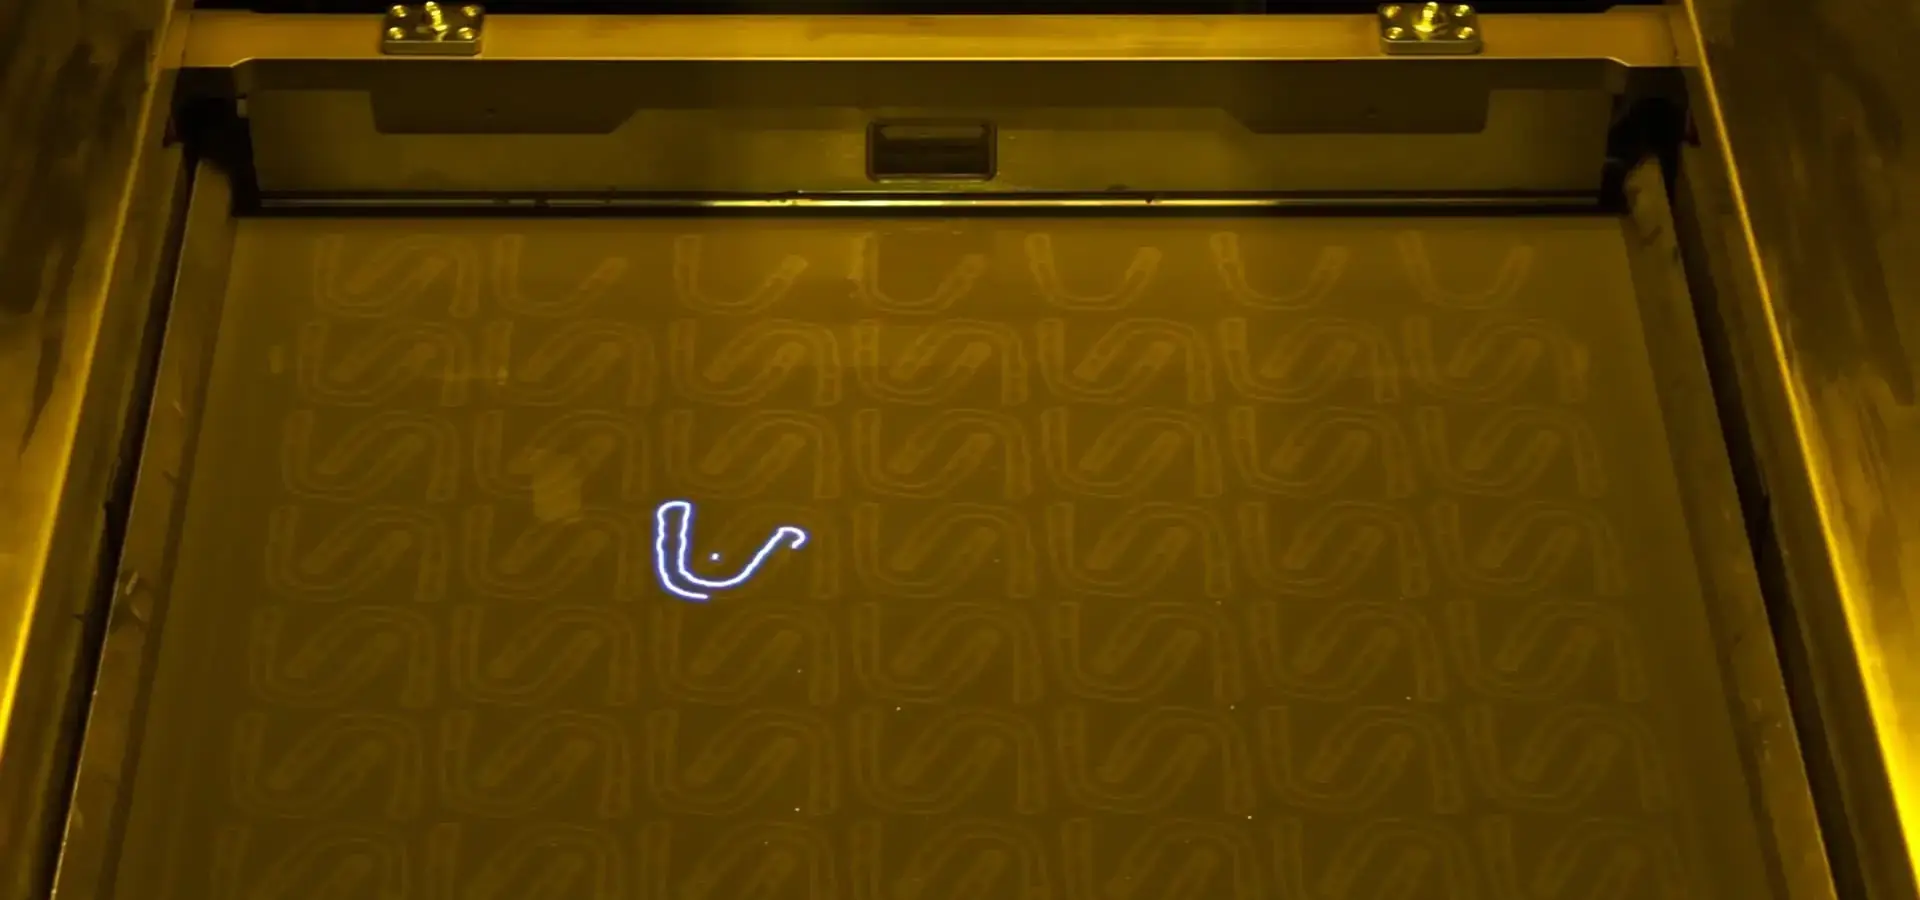
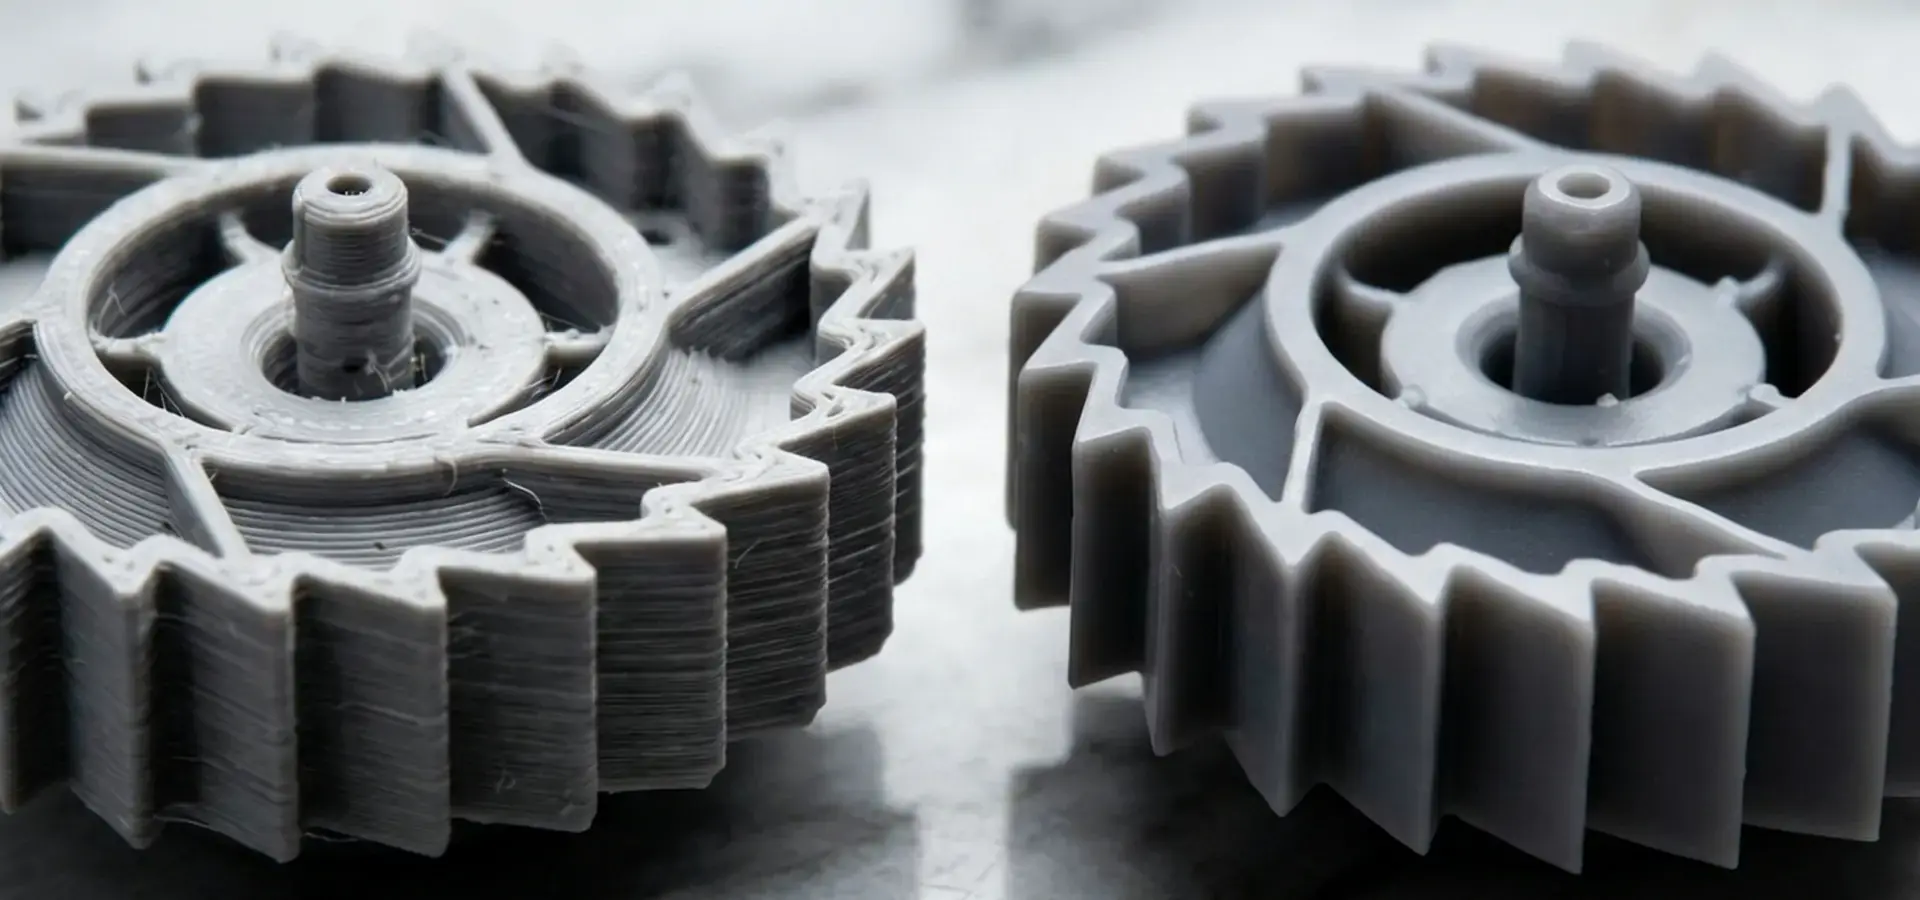
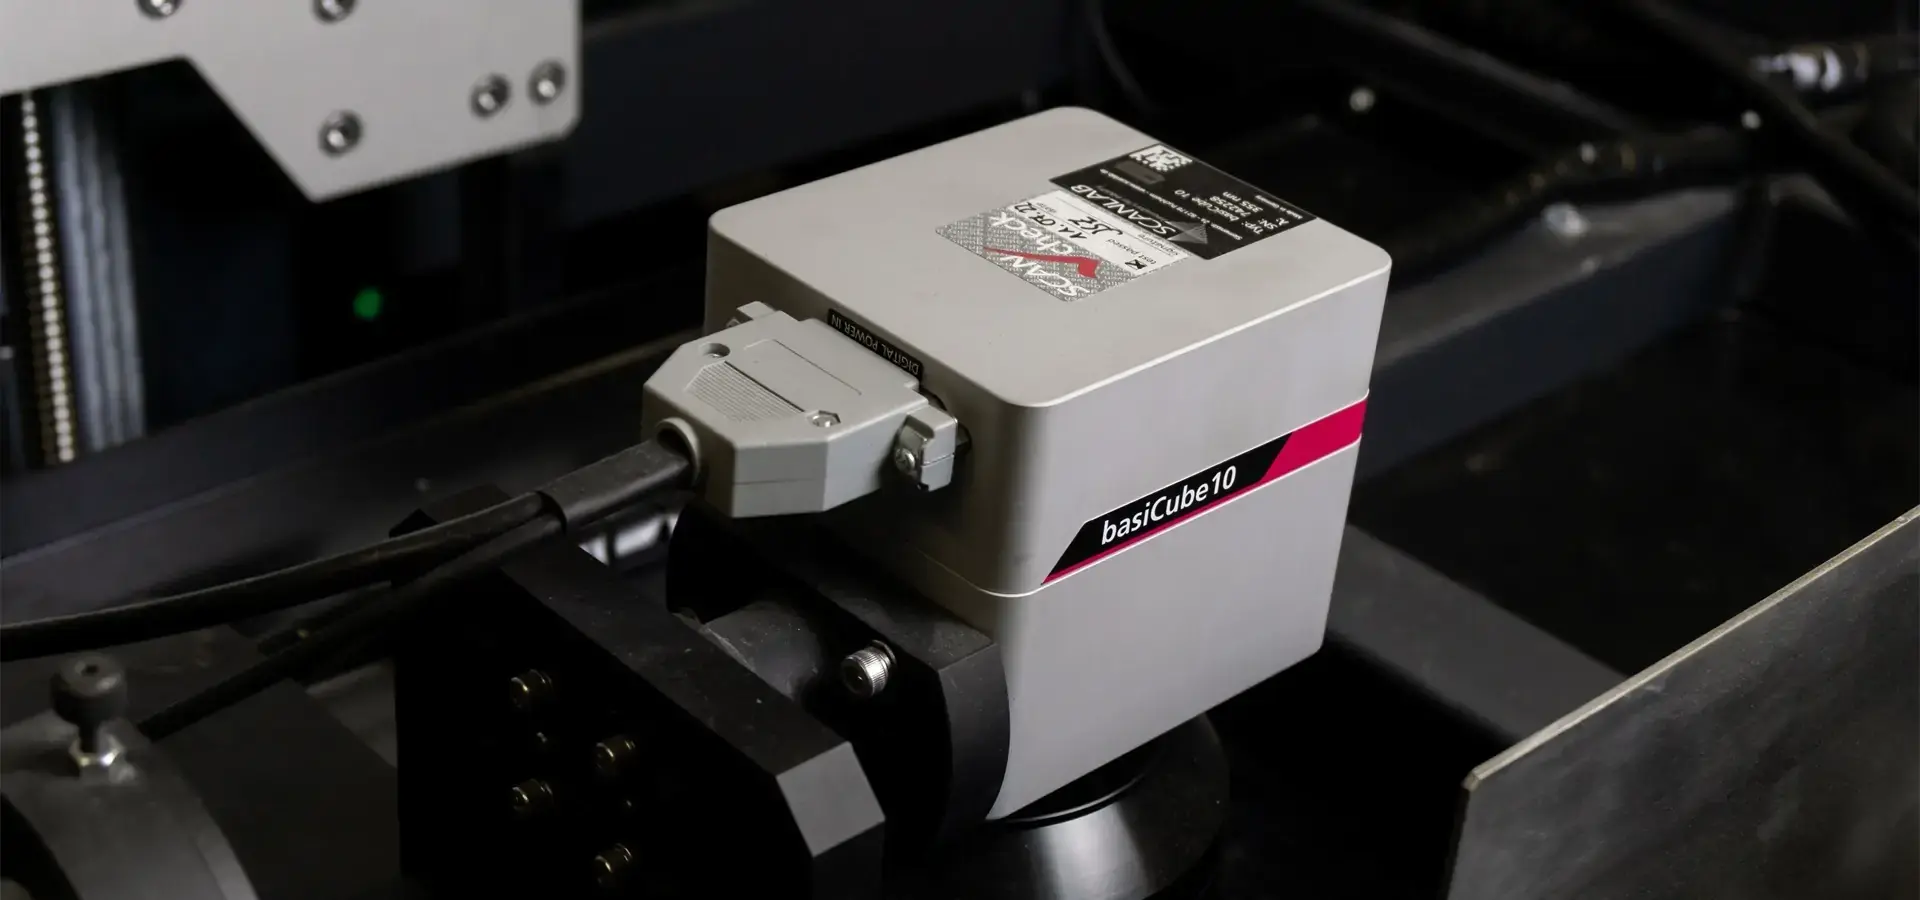
В 1980-х годах Чак Халл создал стереолитографию, которая стала первым типом аддитивного производства. Используемый метод называется фотополимеризацией в ванне. Он работает за счет сканирования поверхности жидкой фотополимерной смолы сфокусированным УФ-лазером на основе данных цифровой модели. Как только лазер попадает на фотополимер, начинается химическое сшивание. Это приводит к послойному затвердеванию материала. Платформа для построения перемещается вниз на заданное расстояние, обычно от 25 до 100 микрон, когда слой высыхает. Для следующего прохода на поверхность наносится новый слой смолы. Основные компоненты включают в себя прецизионную лазерную систему, гальванометрические зеркала для быстрого позиционирования луча, резервуар со смолой с прозрачным дном и привод по оси Z. Детали, изготовленные с помощью стереолитографии, имеют качество поверхности, аналогичное деталям, изготовленным методом литья под давлением, а их механические свойства более изотропны по сравнению с FDM. FDM, с другой стороны, использует термопластичную нить, которая выталкивается наружу, и имеет слоистые линии и неравномерную прочность.
Преимущества перед другими аддитивными технологиями
Стереолитография превосходит другие методы, такие как цифровая обработка света (DLP) или селективное лазерное спекание (SLS). Разрешение системы DLP ограничено количеством пикселей на проекционном экране. 3D-принтер, использующий стереолитографию , напротив, может обеспечить очень высокое разрешение по осям XY, в основном ограниченное размером лазерного пятна, точностью оптической системы и характеристиками отверждения смолы. Порошковые материалы лучше всего работают с SLS, и с её помощью можно создавать работоспособные прототипы. Однако, как правило, при использовании SLS получаются детали с меньшей гладкостью поверхности и прозрачностью по сравнению с методами на основе смолы, хотя она превосходит другие методы по функциональной прочности и сложной геометрии. Одним из главных преимуществ является качество поверхности. Детали, снятые с системы стереолитографии, обычно требуют промывки (например, очистка изопропиловым спиртом), последующего отверждения под контролируемым УФ-излучением, а в некоторых случаях — удаления опор и финишной обработки поверхности в зависимости от требований применения. Защелкивающиеся соединения, шарниры и резьбовые вставки работают надежно, поскольку прочность одинакова по всей поверхности. Это означает, что вам не нужно беспокоиться о расслоении, как это бывает при печати филаментом.
Общие применения в разных отраслях
В зуботехнических лабораториях для изготовления моделей элайнеров, хирургических шаблонов и коронок используется печать на основе смолы. Правильные размеры напрямую влияют на качество лечения пациентов. Внутренние отделочные элементы и специальные шаблоны изготавливаются в качестве прототипов командами разработчиков автомобильной промышленности. Это сокращает время, необходимое для подтверждения конструкции, с недель до дней. Перед отправкой сложных брекетов и гидравлических коллекторов на дорогостоящую обработку на станках с ЧПУ или литье, аэрокосмические компании тестируют их, чтобы убедиться в их работоспособности. Чтобы не отставать от темпов выпуска новых продуктов, компании, производящие бытовую электронику, используют быстрое прототипирование для внесения изменений в дизайн корпусов наушников и чехлов для носимых устройств. Копировальные центры изготавливают копии известных скульптур и ювелирных изделий, а дизайнеры обуви печатают модели подошв и колодок, чтобы убедиться в комфорте обуви перед ее изготовлением.
Ключевые факторы, которые следует учитывать при выборе 3D-принтера SLA.
Разрешение и точность размеров
Разрешение определяется двумя составляющими: XY (горизонтальная плоскость) и Z (вертикальная плоскость). Разрешение по оси XY зависит от диаметра лазерного пятна. Для недорогих станков оно составляет 85 микрон, а для высокопроизводительных — 25 микрон. При меньшем размере пятна можно увидеть более мелкие детали, что важно для микроскопических элементов, таких как решетчатые структуры или микрофлюидные каналы. Разрешение по оси Z, определяемое толщиной слоя, влияет как на гладкость поверхности, так и на скорость её изготовления. Поверхности, похожие на стекло, создаются с использованием более тонких слоев (25–50 микрон), но их печать занимает больше времени. С другой стороны, более толстые слои (100–300 микрон) лучше подходят для крупных функциональных прототипов, где скорость важнее внешнего вида. В большинстве случаев точность измерений составляет 0.05 мм или 0.15% от номинального размера, в зависимости от того, что больше. Для большинства инженерных задач такой допуск вполне приемлем. Однако для медицинских имплантатов или деталей аэрокосмической отрасли может потребоваться более жесткий контроль. Проверьте, был ли интересующий вас стереолитографический 3D-принтер проверен независимой третьей стороной и сохранит ли он точность при длительных производственных циклах.
Скорость печати и производительность
Скорость печати зависит от скорости сканирования лазера, времени высыхания каждого слоя и степени разделения слоев. Современные системы оснащены технологией, позволяющей изменять размер пятна. Это делает луч шире для заполнения больших площадей и уже для мелких деталей. Такой адаптивный метод сканирования может значительно повысить производительность по сравнению с конкурентами, использующими фиксированные пятна. На объем выполняемой работы влияет размер рабочей платформы. Печать занимает меньше времени, поскольку платформа размером 600 мм x 600 мм может вместить множество мелких деталей или одну большую сборку. Чтобы убедиться, что принтер справится с задачей, определите средний размер партии и размер детали. При завышении объема печати увеличиваются первоначальные затраты и расход смолы. При занижении объема печати приходится переключать задания, что нарушает график.
Совместимость смол и материальная экосистема
Способность стереолитографического 3D-принтера работать с различными материалами определяет, насколько хорошо он сможет выполнять различные задачи в вашей лаборатории. Для визуальных прототипов стандартные смолы позволяют сохранять высокую детализацию, а прочные смолы, такие как ABS, выдерживают удары во время функционального тестирования. Поскольку твердость по Шору А гибких смол составляет от 40 до 95, их можно использовать для изготовления прокладок и герметизирующих прототипов. Составы для высоких температур позволяют достигать температуры тепловой деформации выше 200°C для специализированных инженерных смол при определенных условиях постполимеризации. Это делает их подходящими для деталей внутри капотов автомобилей или вставок в литьевые формы. Важно использовать литьевые восковые смолы для литья по выплавляемым моделям, которое используется для изготовления ювелирных изделий и зубных коронок. Правила ISO 10993 и ISO 13485 гласят, что биосовместимые и стерилизуемые смолы могут использоваться для изготовления прототипов медицинских изделий. Платформы с открытыми материалами позволяют использовать смолу от разных компаний. Это снижает цену за литр и избавляет от необходимости покупать смолу только у одной компании. В замкнутых экосистемах проще следить за качеством, но они могут быть менее гибкими и обходиться дороже в эксплуатации.
Требования к техническому обслуживанию и простота эксплуатации
Для регулярного технического обслуживания следует заменить резервуар со смолой, очистить оптические окна и настроить параметры лазера. Это зависит от формы детали и силы отслаивания. Резервуары могут вмещать от 50 до 150 литров материала. Принтеры для стереолитографии с низким усилием (LFS) имеют резервуары, которые служат дольше, поскольку они снижают механическое напряжение, возникающее при разделении слоев. Автоматическое создание опор, оптимизация ориентации и нарезка могут выполняться быстрее с помощью простого в использовании программного обеспечения. Это облегчает операторам обучение работе с программным обеспечением. Вы можете следить за заданиями и обновлять прошивку удаленно с помощью облачных платформ, что сокращает время простоя. Обратите внимание на простые в использовании сенсорные экраны, автоматизированные или полуавтоматизированные системы подачи смолы и самовыравнивающиеся платформы для печати, которые ускоряют процесс настройки и снижают вероятность ошибок.
Факторы затрат и общие инвестиции
Стереолитографические системы, используемые для прототипирования, стоят от 3,500 долларов и подходят для небольших студий и стартапов. Устройства среднего ценового диапазона стоят от 15 000 до 50 000 долларов и могут помочь сервисным центрам производить больше продукции и ускорять процессы. Элитные платформы стоят более 100 000 долларов и имеют два лазера и встроенную постобработку для изготовления большого количества изделий. При покупке следует учитывать не только цену. Смола может стоить от 50 до 800 долларов за литр, а также существуют договоры на техническое обслуживание, которые покрывают запчасти, работу и ежегодные обновления программного обеспечения. Энергопотребление, как правило, ниже, чем у мощных систем порошковой плавки, хотя фактическое потребление зависит от размера машины и условий эксплуатации. Капитальные затраты можно распределить во времени с помощью лизинга и финансирования. Это помогает предприятиям сохранять оборотный капитал для таких целей, как запасы и персонал.
Сравнение Топ Стереолитографические 3D-принтеры
SLA против DLP против MJP: технические различия
В стереолитографии используется точечный лазер. Он обладает лучшим разрешением по осям XY и ограничен только диаметром луча и точностью гальванометра. Для проецирования целого слоя за один раз системы DLP используют пиксельную матрицу. Это ускоряет производство небольших объемов, но разрешение ограничено собственной плотностью пикселей экрана. Фотополимерные капли, используемые в струйной печати материалами (MJP), распыляются, как при струйной печати. Это позволяет осуществлять многокомпонентную печать и получать детали с высоким разрешением, при этом некоторые системы поддерживают цветную печать, хотя и со значительно большей стоимостью. Печать по технологии SLA занимает немного больше времени, поскольку она лучше всего подходит для заданий со сложными формами и гладкими поверхностями. Когда нужно быстро создавать простые формы, лучше использовать DLP. Но когда нужно создавать реалистичные анатомические модели или собирать несколько деталей за один раз, лучше использовать MJP.
Обзор ведущих брендов и моделей
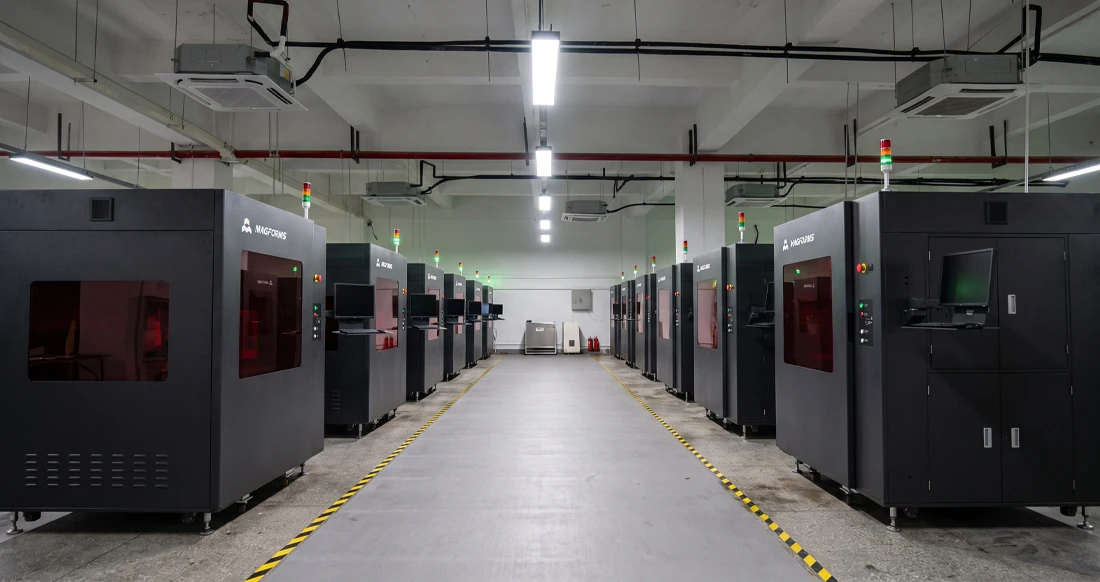
Серия Form от Formlabs заслужила хорошую репутацию благодаря своей надежности и простоте использования как в ювелирной, так и в стоматологической отраслях. Настольные модели от Anycubic доступны по цене, что делает их хорошим выбором для небольших дизайн-студий. Стереолитографические 3D-принтеры Magforms выделяются тем, что интегрируют собственные системы смол с оптимизацией оборудования, обеспечивая стабильное поведение при отверждении, более высокую надежность печати и сокращение времени на настройку параметров. Это создает синергию между материалами и оборудованием. 3D Systems и Stratasys — две компании, ориентированные на крупносерийное производство. Они достигают этого за счет автоматизации обработки материалов и объединения постобработки. Технические характеристики оборудования — не единственное, что может вас порадовать в долгосрочной перспективе. Инструменты для производства смол, сервисные сети и библиотеки смол также очень важны. Прежде чем сделать выбор, проверьте, насколько быстро реагирует служба поддержки клиентов, насколько легко получить запасные части и насколько развито сообщество пользователей.
Принтеры для высокоточных приложений
Для медицинских и стоматологических целей необходима повторяемость на микронном уровне и сертификация биосовместимости материала. Стереолитографический 3D-принтер Magforms Lab300 может печатать пятна размером менее 50 микрон и слои толщиной всего 25 микрон. Ортодонтические элайнеры могут идеально подходить, а хирургические шаблоны — идеально совпадать с контурами тела пациента. При проверке аэродинамических профилей и механических интерфейсов в аэрокосмической и автомобильной технике важна точность измерений. Высокоточные стереолитографические 3D-принтеры тщательно калибруются и часто сертифицируются в соответствии со стандартами ISO/ASTM 52900 (общая терминология) и ISO/ASTM 52902 (тестовые образцы для проверки точности). Они также оснащены системами контроля температуры, благодаря которым вязкость смолы остается неизменной в течение длительных циклов печати.
Бюджетные варианты для стартапов
Недорогие системы стереолитографии могут использоваться стартапами и небольшими лабораториями прототипирования для получения профессиональных результатов без больших затрат. Эти машины, стоимость которых составляет менее 5,000 долларов, могут изготавливать изделия размером примерно 150 мм х 150 мм х 200 мм. Этого достаточно для изготовления ювелирных изделий, небольших моделей и механических деталей. При использовании таких устройств вы теряете в скорости и выборе материалов, но зато проще протестировать технологию SLA и проверить, подходит ли она для вашего метода. Еще меньше средств тратится на эксплуатацию, если использовать платформы с открытым исходным кодом и смолы от сторонних поставщиков, но чаще приходится вручную устранять неполадки и проводить профилирование материалов. Независимо от того, производите ли вы детали для сторонних клиентов или для государственных учреждений, следует сравнить стоимость поддержки поставщика и сертифицированных характеристик материалов с экономией на начальном этапе.
Вопросы закупок и коммерции для покупателей B2B
Поставки от авторизованных дистрибьюторов
Приобретаемое вами оборудование будет оригинальным, и гарантия будет распространяться на него, если вы купите его через официальные каналы. Вы также можете получить помощь от компании-производителя. У неавторизованного дилера вы можете получить выгодное предложение, но при этом приобрести поддельные детали, устаревшее программное обеспечение или сервисные соглашения, которые больше не работают. Чтобы узнать больше о репутации дистрибьютора, посетите веб-сайты производителей или запросите подтверждение партнерства. У большинства дистрибьюторов вы можете получить техническую поддержку на своем языке, быстрее получить запасные части и пройти обучение на своем языке. Международным покупателям следует выяснить, существует ли глобальная сервисная сеть, поддерживающая установку оборудования в разных местах. Это обеспечит большую стабильность оборудования и уменьшит необходимость переобучения операторов.
Гарантия, поддержка и послепродажное обслуживание
Большинство гарантий покрывают запчасти и работу в течение 12-24 месяцев. Однако некоторые могут продлеваться до пяти лет, если включают ежегодные визиты для профилактического обслуживания. Четко объясните, что считается нормальным износом (например, сроки годности резервуаров со смолой и щеток стеклоочистителя), и спросите, сколько времени потребуется для устранения серьезных проблем. В период ремонта очень полезно обещание выездного обслуживания на следующий рабочий день или предоставления подменного оборудования на время ремонта. Для получения технической поддержки вы должны иметь возможность позвонить, написать по электронной почте или связаться через онлайн-чат в рабочее время и на нужном вам языке. Операторы могут найти информацию, видеоинструкции и форумы сообщества в интернете, а также получить прямую помощь для самостоятельного устранения мелких неполадок.
Оптовые закупки и логистика
Приобретая одновременно несколько 3D-принтеров для стереолитографии , вы можете сэкономить деньги, пройти обучение работе со всеми сразу и убедиться, что время установки согласуется друг с другом. Обсудите соглашения, которые фиксируют цену на смолу на несколько лет. Это защитит вас от сбоев в цепочке поставок и роста цен. Логистика доставки крупных промышленных принтеров включает в себя перемещение грузов, таможенное оформление и установку специального оборудования. Чтобы избежать задержек и повреждений, сотрудничайте с партнерами, которые уже имеют подобный опыт. Запасные части должны включать новые резервуары, платформы для печати и оптические компоненты, чтобы избежать слишком длительного ожидания при необходимости проведения технического обслуживания без предварительного уведомления. Некоторые компании позволяют подписаться на расходные материалы и автоматически пополнять их запасы. Таким образом, затраты распределяются на четыре квартала года.
Принятие окончательного решения: подбор SLA 3D-принтеров под нужды вашего бизнеса

Определение требований проекта
Составьте список деталей, которые вы хотите изготовить, указав их размеры, способ соединения, материал изготовления и необходимое количество. Зуботехническая лаборатория, которая производит 50 моделей элайнеров каждую неделю, нуждается в других навыках, чем поставщик аэрокосмической продукции, проверяющий пять сложных брекетов каждый месяц. Запись желаемой чистоты поверхности, технологических процессов постобработки и требований к соответствию нормативным требованиям поможет вам составить подробную спецификацию. Чтобы избежать финансовых трудностей, важно оценить стоимость эксплуатации в течение трех-пяти лет. Это включает в себя естественный износ оборудования, расход смолы, оплату труда, изменения в здании и договоры на техническое обслуживание. Определите моменты, когда вы больше не можете позволить себе производить что-либо самостоятельно, а можете нанять для этого сервисную компанию. Не забывайте защищать интеллектуальную собственность и следите за сроками выполнения заказа.
Показатели оценки производительности принтера
Стандарт ISO/ASTM 52902 следует использовать в качестве руководства для установления стандартов разрешения и точности при проверке допусков размеров. Чтобы оценить реальное качество печати, запросите образцы или посетите уже работающие установки. Скорость печати зависит от расположения слоев и формы детали. Используйте программное обеспечение, поставляемое с принтером, для запуска собственных CAD-файлов и получите представление о времени, необходимом для печати. Список материалов, совместимых с вашим портфелем приложений, должен соответствовать этому стандарту. Убедитесь, что стереолитографический 3D-принтер может работать со всеми необходимыми вам смолами. Он должен уметь работать с биосовместимыми, гибкими и литьевыми смолами без необходимости внесения каких-либо изменений в оборудование или замедления работы. Чтобы убедиться в пригодности материалов для испытаний в реальных условиях эксплуатации, изучите их технические характеристики и узнайте их прочность на разрыв, относительное удлинение при разрыве и температуру деформации при нагреве.
Персонализированные рекомендации по сегментам закупок
Когда производители оригинального оборудования (OEM) используют высокопроизводительные системы с автоматизированной постобработкой, они могут сэкономить на затратах на рабочую силу на единицу детали и производить больше одинаковых деталей. Лабораториям прототипирования, работающим с различными клиентами, необходимы 3D-принтеры для стереолитографии , способные работать с различными материалами и создавать платформы, которые можно быстро модифицировать. При продаже подержанного оборудования дистрибьюторам следует отдавать предпочтение брендам с развитой сетью поддержки в своих регионах и хорошей маржой канала продаж. Университеты и исследовательские институты ценят платформы с открытым исходным кодом и расширяемое программное обеспечение, поскольку это позволяет им производить собственные смолы и использовать инструменты проектирования от других компаний. Производители медицинских изделий должны следовать системам качества ISO 13485. При выборе поставщика очень важно искать того, у кого есть проверенные рабочие процессы и журналы аудита.
Тестирование посредством демонстраций и консультаций.
Практические демонстрации показывают детали работы, которые невозможно определить по техническим характеристикам, например, насколько легко использовать программное обеспечение, насколько шумно оно работает и насколько комфортно работать с полимерной смолой. Принесите примеры ваших самых сложных CAD-файлов и понаблюдайте за всем процессом, от подготовки файлов до их последующего отверждения. Узнайте у операторов, как исправлять часто возникающие проблемы, и используйте эту сессию, чтобы проверить, насколько оперативно реагирует поставщик. Консультативные отделы продаж должны предлагать индивидуальные решения, а не навязывать флагманские модели. Технические эксперты Magforms анализируют ваши производственные данные, чтобы определить ваши потребности, предложить оптимальные конфигурации и оценить рентабельность инвестиций. Вы можете протестировать продукт в течение более длительного времени, прежде чем совершить покупку, с помощью пилотных программ или договоров аренды. Это снижает риски и повышает уверенность в своих силах.
Заключение
При выборе лучшего 3D-принтера для стереолитографии важно учитывать, как технические характеристики, экосистема материалов и уровень обслуживания клиентов будут соответствовать целям вашего бизнеса. Точность, скорость и адаптивность по-прежнему очень важны. Но для долгосрочного успеха еще важнее общая стоимость владения, надежность поставщиков и возможность расширения. Интегрированный подход Magforms, сочетающий собственные смолы с разработанным ими оборудованием, обеспечивает компаниям в самых разных областях необходимую стабильность и производительность. Демонстрации, тестовые образцы и тщательный анализ рентабельности инвестиций (ROI) помогут вам найти решение, отвечающее строгим требованиям вашей отрасли, ускоряющее инновации и сокращающее время простоя.
FAQ
Чем технология SLA отличается от других технологий на основе смол?
Гальванометр управляет точечным лазером, используемым в стереолитографии. Это делает разрешение по осям XY практически безграничным; единственное, что его ограничивает, — это размер пятна. Системы DLP используют проекторы с фиксированными пикселями, но разрешение низкое, и пиксели проявляются на изогнутых поверхностях. MSLA (Masked SLA) использует ЖК-маску с УФ-подсветкой для одновременного отверждения целых слоев, обеспечивая высокую производительность для мелких деталей, хотя разрешение ограничено размером пикселя.
Как свести к минимуму время простоя за счет эффективного технического обслуживания?
Установите время для очистки оптических окон раз в неделю, меняйте емкость каждые 50–150 литров и калибруйте лазер каждые три месяца. Вместо ручной работы используйте автоматизированные системы управления смолой, чтобы поддерживать чистоту и предотвращать пролитие. Имейте запас расходных материалов и прямой доступ к технической поддержке на случай возникновения проблем. Использование удаленной диагностики и тщательных программ обучения позволяет Magforms расширить возможности ваших операторов.
Совместимы ли полимерные смолы сторонних производителей с закрытыми системами?
Принтеры в закрытой экосистеме используют картриджи с RFID-метками или специальными составами, предотвращающими попадание посторонних материалов. На открытой платформе можно использовать любую смолу, но время экспозиции, скорость отслаивания и параметры поддержки необходимо устанавливать вручную для достижения наилучших результатов. Прежде чем использовать материалы сторонних производителей, следует сравнить экономию на материалах с возможными проблемами, связанными с качеством и гарантией.
Сотрудничайте с Magforms для достижения ваших целей. Стереолитографический 3D-принтер США
Компания Magforms — надежный поставщик 3D-принтеров для стереолитографии , обладающий 22 патентами и 30 товарными знаками, а также подтвержденным глобальным охватом более чем 300 предприятий. Наши унифицированные решения по материалам и оборудованию устраняют проблемы совместимости, позволяя печатать на 30% быстрее, с точностью до микрона и с самым высоким временем безотказной работы в отрасли. Наш квалифицированный персонал гарантирует, что ваши установки будут оптимально соответствовать вашему бюджету и рабочему процессу, независимо от того, управляете ли вы зуботехнической лабораторией, научно-исследовательским центром аэрокосмической отрасли или студией культурного дизайна. Напишите нам прямо сейчас по адресу info@magforms.com , чтобы назначить встречу, получить образцы деталей или лично ознакомиться с нашими новейшими системами. Благодаря стабильной цепочке поставок мы можем предложить полные гарантии, варианты финансирования и быстрый доступ к запасным частям. Вы можете доверить нам быстрое и точное создание прототипов ваших дизайнерских идей.
Референсы
1. Халл, К. У. (1986). Аппарат для создания трехмерных объектов методом стереолитографии . Ведомство по патентам и товарным знакам США.
2. Гибсон, И., Розен, Д., и Штукер, Б. (2015). Технологии аддитивного производства: 3D-печать, быстрое прототипирование и прямое цифровое производство (2-е изд.). Springer.
3. ISO/ASTM 52900:2021. Аддитивное производство — Общие принципы — Основы и терминология . Международная организация по стандартизации.
4. Джейкобс, П.Ф. (1992). Быстрое прототипирование и производство: основы стереолитографии . Общество инженеров-технологов.
5. Мелчелс, Ф.П., Фейен, Дж., и Грипма, Д.В. (2010). Обзор стереолитографии и ее применения в биомедицинской инженерии. Биоматериалы , 31(24), 6121-6130.
6. Шартрейн, Н.А., Уильямс, К.Б., и Уиттингтон, А.Р. (2018). Обзор методов изготовления тканевых каркасов с использованием фотополимеризации в ванне. Acta Biomaterialia , 74, 90-111.
Magforms упрощает проектирование и производство.
Популярные блоги
-
 Промышленность InsightsОбрабатывающая промышленность
FDM против SLA-принтера: какая технология подходит для вашего проекта?
-
 Промышленность InsightsОбрабатывающая промышленность
Топ-5 областей применения промышленных 3D-принтеров в современном производстве
-
 Промышленность InsightsОбрабатывающая промышленность
Почему стереолитографические 3D-принтеры не имеют себе равных для прототипирования микрофлюидных устройств?
