Ali lahko stereolitografski 3D-tiskalniki učinkovito obdelujejo kompleksne modele?
Stereolitografski 3D-tiskalniki so zelo dobri pri hitri in enostavni izdelavi kompleksnih modelov, zaradi česar so bistveni na področjih, ki zahtevajo natančnost in zanesljivost. Ti sistemi uporabljajo lasersko fotopolimerizacijo za fiksiranje tekoče smole po plasteh. SLA-tiskalniki lahko dosežejo natančnost plasti, običajno v območju 0.01–0.05 mm, odvisno od kalibracije laserja, lastnosti smole in mehanske natančnosti, s čimer ustvarijo površine, primerljive z brizganjem, za večino potreb izdelave prototipov in proizvodnje majhnih serij. Tehnologija rešuje pomembne težave v proizvodnji, saj odpravlja linije plasti, zagotavlja pravilnost meritev in ustvarja kompleksne oblike s spodrezi, mrežami in finimi lastnostmi, ki jih je z drugimi aditivnimi metodami težko redno izdelovati.
Razumevanje delovanja stereolitografskega 3D-tiskanja
Pri stereolitografskem 3D-tiskanju ultravijolični laserji skrbno izrisujejo vsak presek vašega CAD modela na tekočo fotopolimerno plastiko kot del kompleksnega procesa fotopolimerizacije. Fokusirana laserska energija sproži kemični proces, ki tekoči material pretvori v trdni polimer z natančnim nadzorom globine.
Osnovni postopek fotopolimerizacije
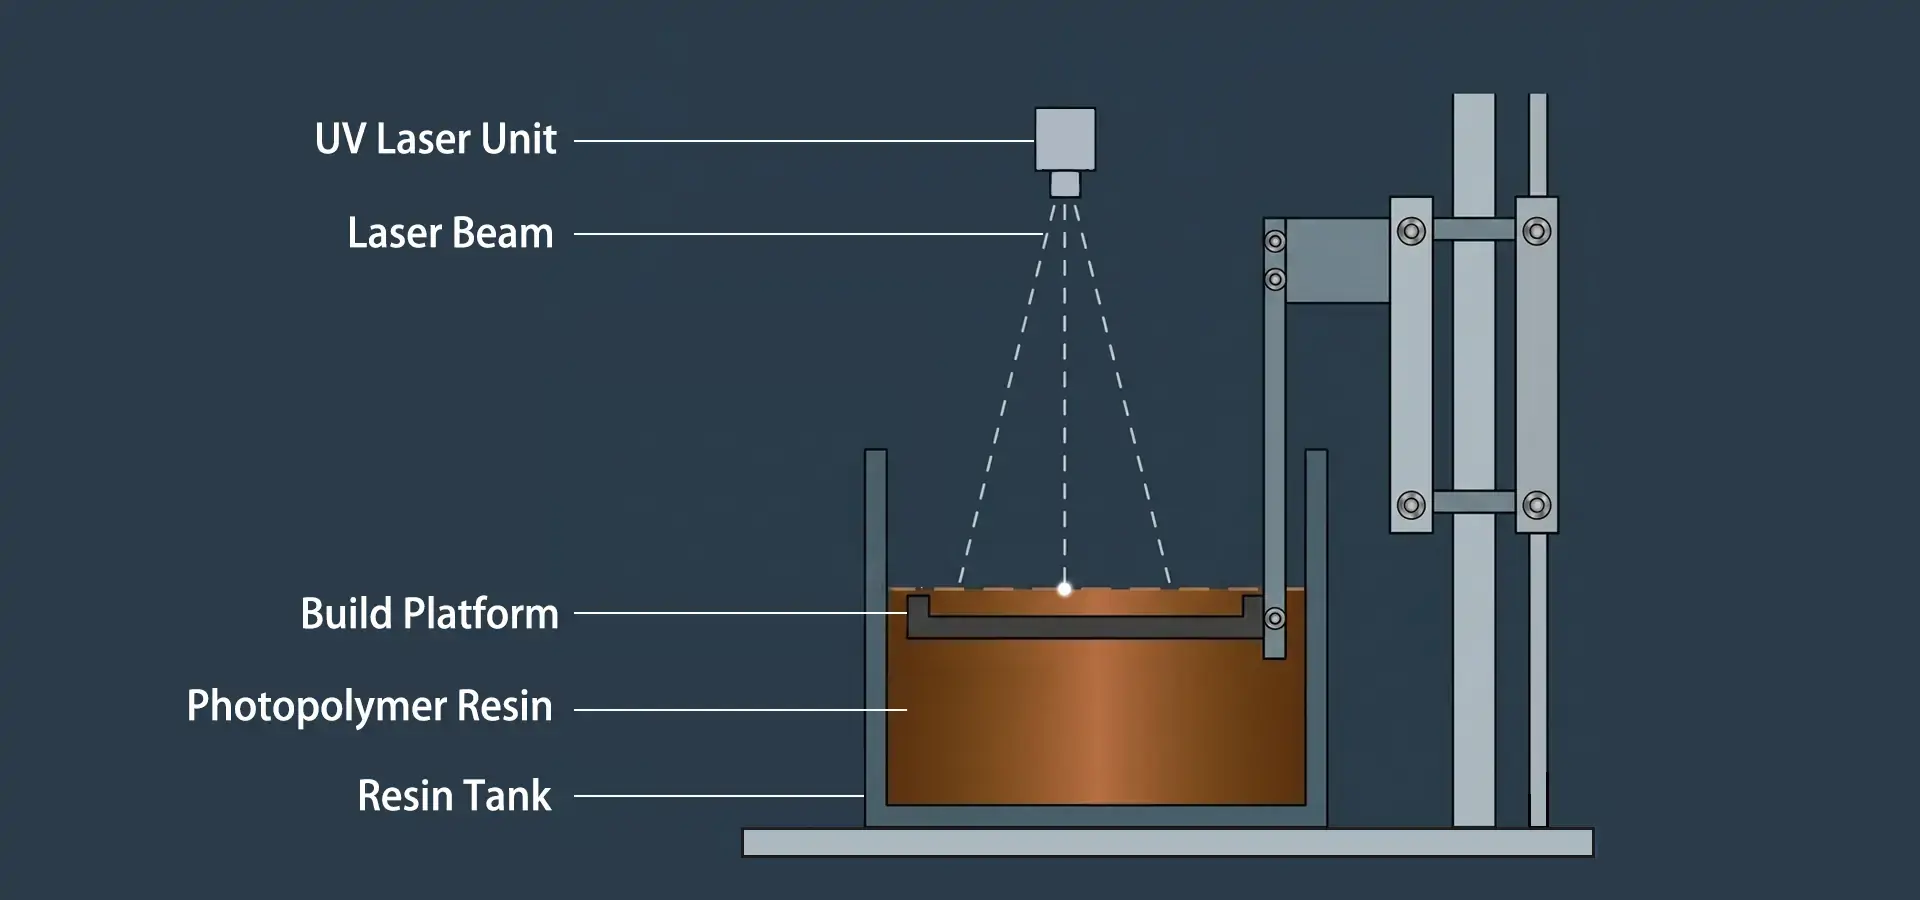
Ko se tiskanje začne, je osnova za izdelavo tik pod plastično površino. Laser ustvari zasnovo za trenutno plast tako, da utrdi smolo na želeno debelino, ki je običajno med 25 in 100 mikroni, vendar se lahko razlikuje glede na vaše potrebe po kakovosti. Ko je plast končana, se osnova počasi premakne navzdol in pusti, da novo lepilo teče po utrjeni površini. Ta cikel se bo nadaljeval, dokler vaš del ni končan. Stereolitografsko 3D-tiskanje je idealno za izdelavo zobnih modelov, konektorjev za letala in ohišij potrošniške elektronike, saj lahko natančno kopira značilnosti, manjše od 0.1 mm, zahvaljujoč galvanometrsko krmiljenim ogledalom, ki usmerjajo laserski žarek.
Kemija in zmogljivost materialov
Izbira smole neposredno vpliva na njene mehanske lastnosti in primernost za uporabo. Standardne fotopolimerne smole zagotavljajo ravnovesje med trdnostjo, stroškovno učinkovitostjo in enostavno obdelavo za splošno modeliranje. Inženirske in fleksibilne smole omogočajo funkcionalno testiranje, odpornost na visoke temperature, kemično stabilnost ali gumijasto elastičnost. Zobozdravstvene smole izpolnjujejo standarde biokompatibilnosti. Ker je ta material tako fleksibilen, lahko proizvajalci prilagodijo kemikalijo smole potrebam končnega izdelka. To zagotavlja, da vzorci natančno posnemajo, kako se bo končni izdelek obnašal med validacijskim testiranjem.
SLA v primerjavi z drugimi tehnologijami 3D-tiskanja za kompleksne modele
Pri preučevanju različnih tehnologij aditivne proizvodnje za zapletene oblike poznavanje glavnih razlik pomaga nabavnim ekipam kupiti prava orodja za doseganje ciljev proizvodnje.
Primerjava natančnosti med različnimi tehnologijami
Z modeliranjem s taljenjem (FDM) se vroča polimerna vlakna potiskajo skozi cev, da se deli izdelujejo plast za plastjo. Čeprav je poceni, FDM običajno doseže višino plasti od 100 do 300 mikronov, na ukrivljenih površinah pa so vidne stopnice. Nasprotno pa stereolitografski 3D-tiskalniki proizvajajo plasti debeline od 25 do 50 mikronov z velikostjo laserske pike, manjšo od 140 mikronov, kar ima za posledico gladke površine kot steklo brez potrebe po dodatni obdelavi. Digitalna obdelava svetlobe (DLP) strdi celotno plast naenkrat z uporabo projicirane svetlobe. Velikost slikovnih pik se običajno giblje med 50 in 100 mikroni, kar omejuje natančnost. Tudi mSLA-tiskalniki na osnovi LCD-ja projicirajo celotne plasti, pri čemer je natančnost omejena z ločljivostjo zaslona, čeprav lahko enobarvni zasloni in visokointenzivne LED-diode izboljšajo hitrost in skrajšajo čas osvetlitve. Selektivno lasersko sintranje tali delce prahu skupaj, da se izdelajo močni deli. Vendar so površine trše, zato je za pripravo na predstavitve potrebno veliko dela.
Prednost je enostavno opaziti pri izdelavi tankostenskih delov, navojnih delov ali delov, ki se prilegajo s sponkami. Metoda stereolitografije s 3D-tiskalnikom lahko ohrani natančne meritve, tudi če je oblika zapletena, medtem ko bi FDM potreboval veliko podpornega materiala in naknadne obdelave. Večjetrna fuzija je odlična za izdelavo veliko istih stvari, vendar nima kakovosti površine, ki jo izdelovalci medicinskih pripomočkov potrebujejo za kirurške vodila. Natančnih podrobnosti, potrebnih za mojstre nakita ali ortodontske zobne aparate, ni mogoče doseči s kovinskim tiskanjem, čeprav je močno. Zaradi tega so laserski sistemi na osnovi smole najboljša možnost, kadar so za zapletene oblike potrebne natančne meritve in visokokakovostna končna obdelava. To velja na mnogih področjih, od izdelave hitrih prototipov za avtomobile do kopiranja kulturnih artefaktov.
Aplikacije, specifične za industrijo
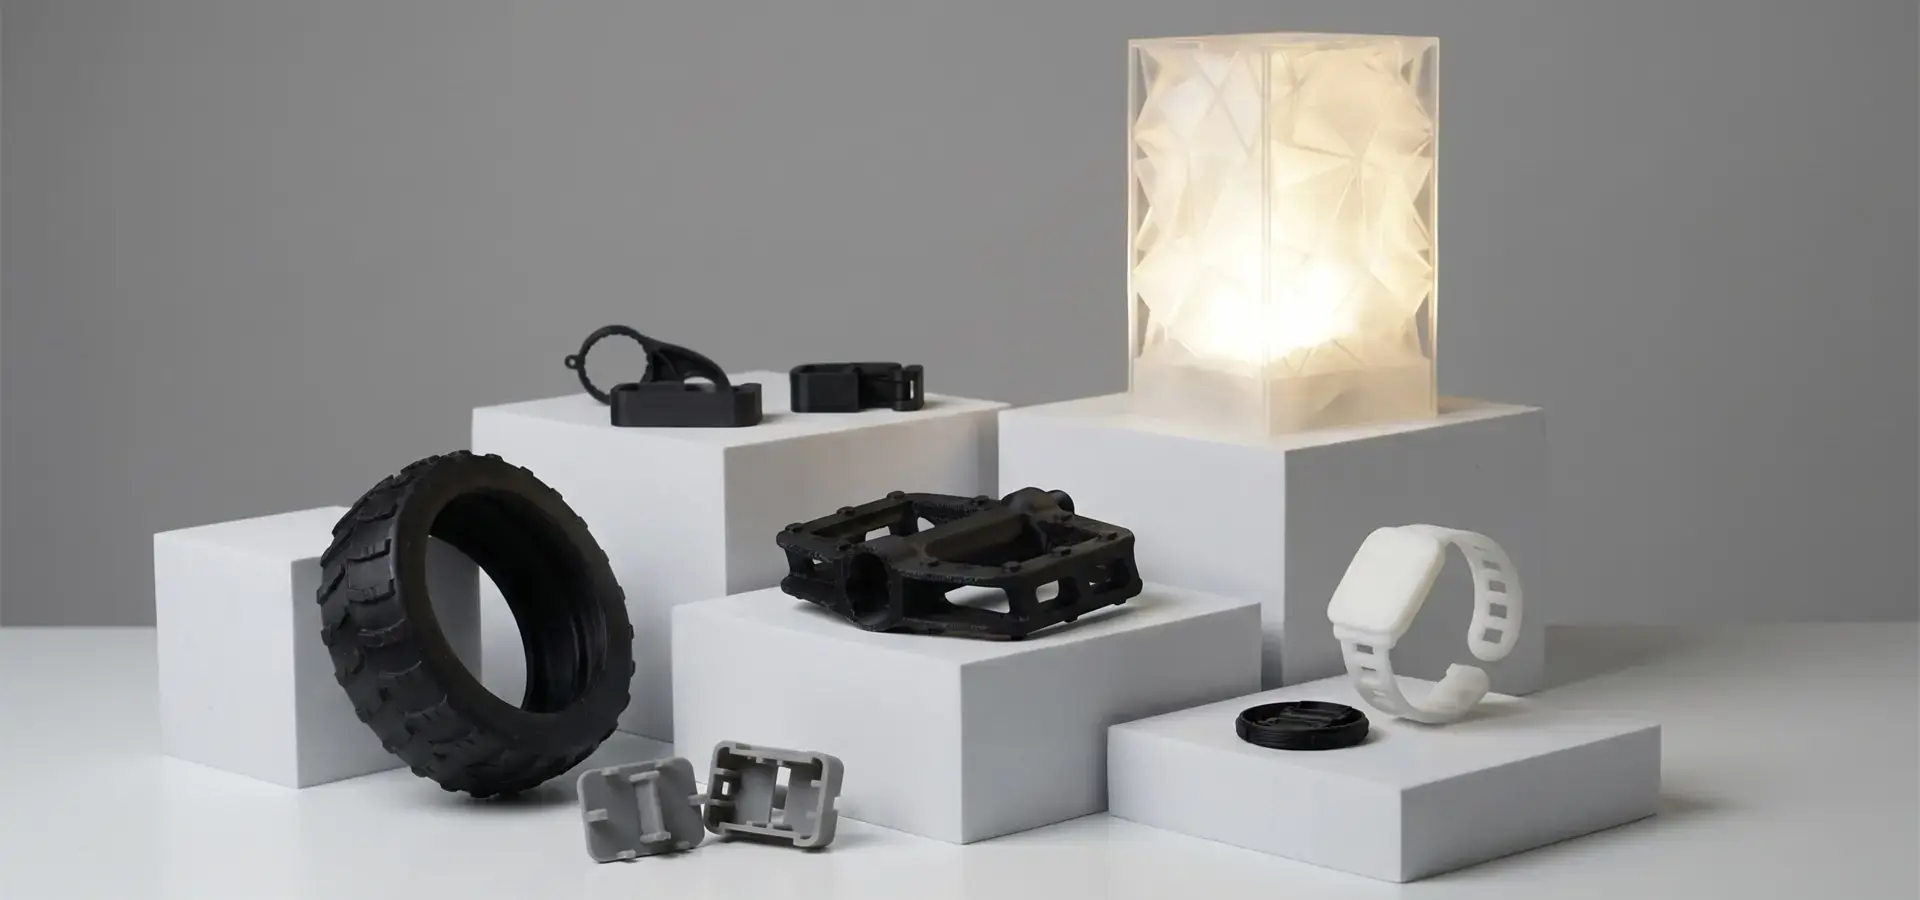
Pred nakupom dragih orodij vesoljski inženirji uporabljajo stereolitografske 3D-tiskalnike in SLA tehnologijo, da zagotovijo delovanje kompleksnih poti pretoka zraka in lahkih mrežastih struktur. Oblikovalske ekipe za avtomobile izdelujejo modele uporabnih notranjih oblog, ki imajo enake površinske teksture kot končni brizgani deli. Zdravstveni delavci tiskajo kirurške priročnike, ki so specifični za vsakega pacienta in imajo natančno anatomijo, kar izboljša rezultat postopka. Proizvajalci potrošniške elektronike v nekaj dneh namesto tednih opravijo več procesov oblikovanja ohišij pametnih naprav. Ena stvar, ki jo potrebujejo vse te uporabe, je sposobnost dosledne reprodukcije finih značilnosti pri visokih proizvodnih hitrostih, ne da bi pri tem izgubile obliko.
Optimizacija delovanja 3D-tiskalnika SLA za kompleksne modele
Da bi dosegli zanesljive rezultate pri kompleksnih oblikah, morate biti pozorni na številne tehnične dejavnike, ki vplivajo na to, kako dobro bodo odtisi potekali in kako kakovostni so deli.
Strateška zasnova podpore
Nosilne strukture opravljajo dve nalogi: držijo dele na podlago in jih ohranjajo stabilne med postopkom luščenja, ki se zgodi po strjevanju vsake plasti. Premalo nosilcev lahko povzroči upogibanje ali ločevanje, preveč nosilcev pa porabi več materiala in njihovo naknadno obdelavo traja dlje. Te težave je mogoče uravnotežiti z namestitvijo nosilcev tako, da se razporedijo vzdolž napetostnih točk in se čim manj dotikajo izpostavljenih površin. Sodobna programska oprema za rezanje določi najboljšo gostoto nosilcev s spreminjanjem površine prečnega prereza in kota prekrivanja. Natančna namestitev delov pod natančnimi koti zmanjša potrebo po nosilcih na pomembnih območjih in olajša odtekanje nestrjene smole iz notranjih lukenj.
Protokoli za ravnanje z materialom
Debelina smole vpliva na njen pretok in enakomernost strjevanja. Spremembe temperature lahko vplivajo na lepljivost, kar lahko povzroči neenakomerno sušenje ali spremembe v velikosti. Ohranjanje temperature lepila med 25 °C in 30 °C zagotavlja, da se obnaša enakomerno več ur tiskanja. S filtriranjem lepila med plastmi se znebimo delcev, ki so le delno strjeni in bi lahko povzročili napake. Pri pravilnem shranjevanju v zaprtih ohišjih stik z naravno svetlobo ne povzroči prehitrega strjevanja. Takšni načini ravnanja neposredno vplivajo na 99-odstotno stopnjo uspešnosti, ki jo lahko sistemi dosežejo, če so dobro vzdrževani.
Kalibracija in vzdrževanje
Izravnavanje podlage za izdelavo ustvari pomembno vezavo prve plasti, ki vpliva na uspeh celotnega tiska. Da bi ohranili visoko kakovost napajanja laserja in ostrenja, je treba optične dele občasno čistiti. Prozorna folija, ki prekriva dno posode s smolo, se sčasoma postopoma zarosi, zaradi česar svetloba težje prehaja skozi in popravilo je manj učinkovito. Z zamenjavo te folije v skladu z navodili proizvajalca se natančnost meritev sčasoma ne bo počasi zmanjševala. Mehanske sisteme za namigovanje je treba redno kalibrirati, da se zagotovi natančnost 0.01 mm, ki je potrebna za zapletene strukture z deli, ki se popolnoma prilegajo drug drugemu.

Izbira pravega SLA 3D-tiskalnika za zahtevne modele
Postopek izbire opreme vključuje usklajevanje tehničnih specifikacij z vašim obsegom proizvodnje, kompleksnimi potrebami, proračunom in dolgoročnimi obratovalnimi stroški.
Kritični tehnični parametri
Največja velikost dela in številka serije sta določeni z obsegom izdelave. Magformsov Helios-P450 ima obseg izdelave 450 × 450 × 400 mm (17.7 × 17.7 × 15.75 palca), kar omogoča hkratno obdelavo večjih delov ali več komponent, kar poveča učinkovitost proizvodnje. Ločljivost vam pove najmanjšo velikost elementa, ki jo je mogoče reproducirati, kar je pomembno za drobno besedilo, tanke stene ali kompleksne teksture površin. Splošno upodabljanje podrobnosti temelji na širini laserske pike in natančnosti namestitve. Na časovne okvire projektov in donosnost naložbe (ROI) orodij vpliva hitrost tiskanja. Naprednejši sistemi uporabljajo različne velikosti pik, da združijo natančnost obrisa z učinkovitostjo polnjenja površine.
Prednost Helios-P450 za industrijsko uporabo
Helios-P450 ima industrijske komponente in zasnovo, optimizirano za stabilno, natančno in hitro proizvodnjo:
- Stabilnost: Ključne komponente so mednarodne blagovne znamke, kar zagotavlja minimalen čas izpada. Laserski izhod AOC je stabilen za 24/7 industrijsko uporabo, galvanometri Scanlab odlično delujejo z laserjem, servo motorji Panasonic pa poganjajo krmilno ploščo, strgalo in blok za nivo smole z visoko natančnostjo. Zasnova stroja in 2 mm debelo kovinsko ohišje zmanjšujeta vibracije.
- Visoka natančnost: pozicioniranje plošče za izdelavo ±8 μm, nivo smole ±0.03 mm, natančnost strgalne plošče <0.02 mm. Galvanometri Scanlab in laser AOC dosegajo skoraj popolne krožne oblike točk za natančno oblikovanje.
- Visoka hitrost: Hitrosti skeniranja do 12 m/s (običajno 6–10 m/s) s tehnologijo spremenljivega mesta: veliko mesto 0.5–0.6 mm za polnilo, majhno mesto 0.15–0.2 mm za nosilce in konture, kar pospeši hitrost tiskanja za 30–50 % v primerjavi s tradicionalnim SLA.
- Fine podrobnosti: ±0.1 mm za dele ≤100 mm, ±0.1 %×L za dele >100 mm. Spremenljiva točka in vgrajeni algoritmi sivine zmanjšujejo stopničasto premikanje plasti za gladke površine.
- Združljivost materialov: Odprt sistem za večino 355 nm smol.
- 6–10. Zasnove, osredotočene na človeka in varnost: Enostavna zamenjava pladnja iz smole, pomoč pri podporni strukturi, optični zaščitni pokrov, varnostne blokade in električne in mehanske varnostne funkcije s certifikatom SGS/CE.
Nabava SLA 3D-tiskalnikov: Kaj morajo vedeti stranke B2B
Pri strateškem nakupu orodij ne smete razmišljati le o ceni. Upoštevati morate tudi skupne stroške lastništva, stereolitografske 3D-tiskalnike , zanesljivost prodajalca in to, kako dolgoročna strokovna pomoč bo ohranila vašo proizvodnjo v teku.
Merila za ocenjevanje prodajalcev
Pooblaščeni proizvajalci prodajajo samo originalne dele, ki so zasnovani tako, da ustrezajo originalnim specifikacijam. To zagotavlja, da oprema deluje enako dolgo, kot je predvideno. Magforms ima 22 patentov in 30 zaščitenih logotipov, kar kaže na to, da nenehno razvijajo nove ideje in ščitijo svojo intelektualno lastnino. Dejstvo, da podjetje izvaža v več kot 30 držav in sodeluje z več kot 300 podjetji, kaže, da mu je mogoče zaupati v najrazličnejših delovnih okoljih. Z udeležbo na evropskih in azijskih industrijskih sejmih se lahko neposredno pogovorite s tehničnimi strokovnjaki, ki poznajo pravila in zahteve za izdelavo stvari v teh regijah.
Integrirane rešitve in tehnična podpora
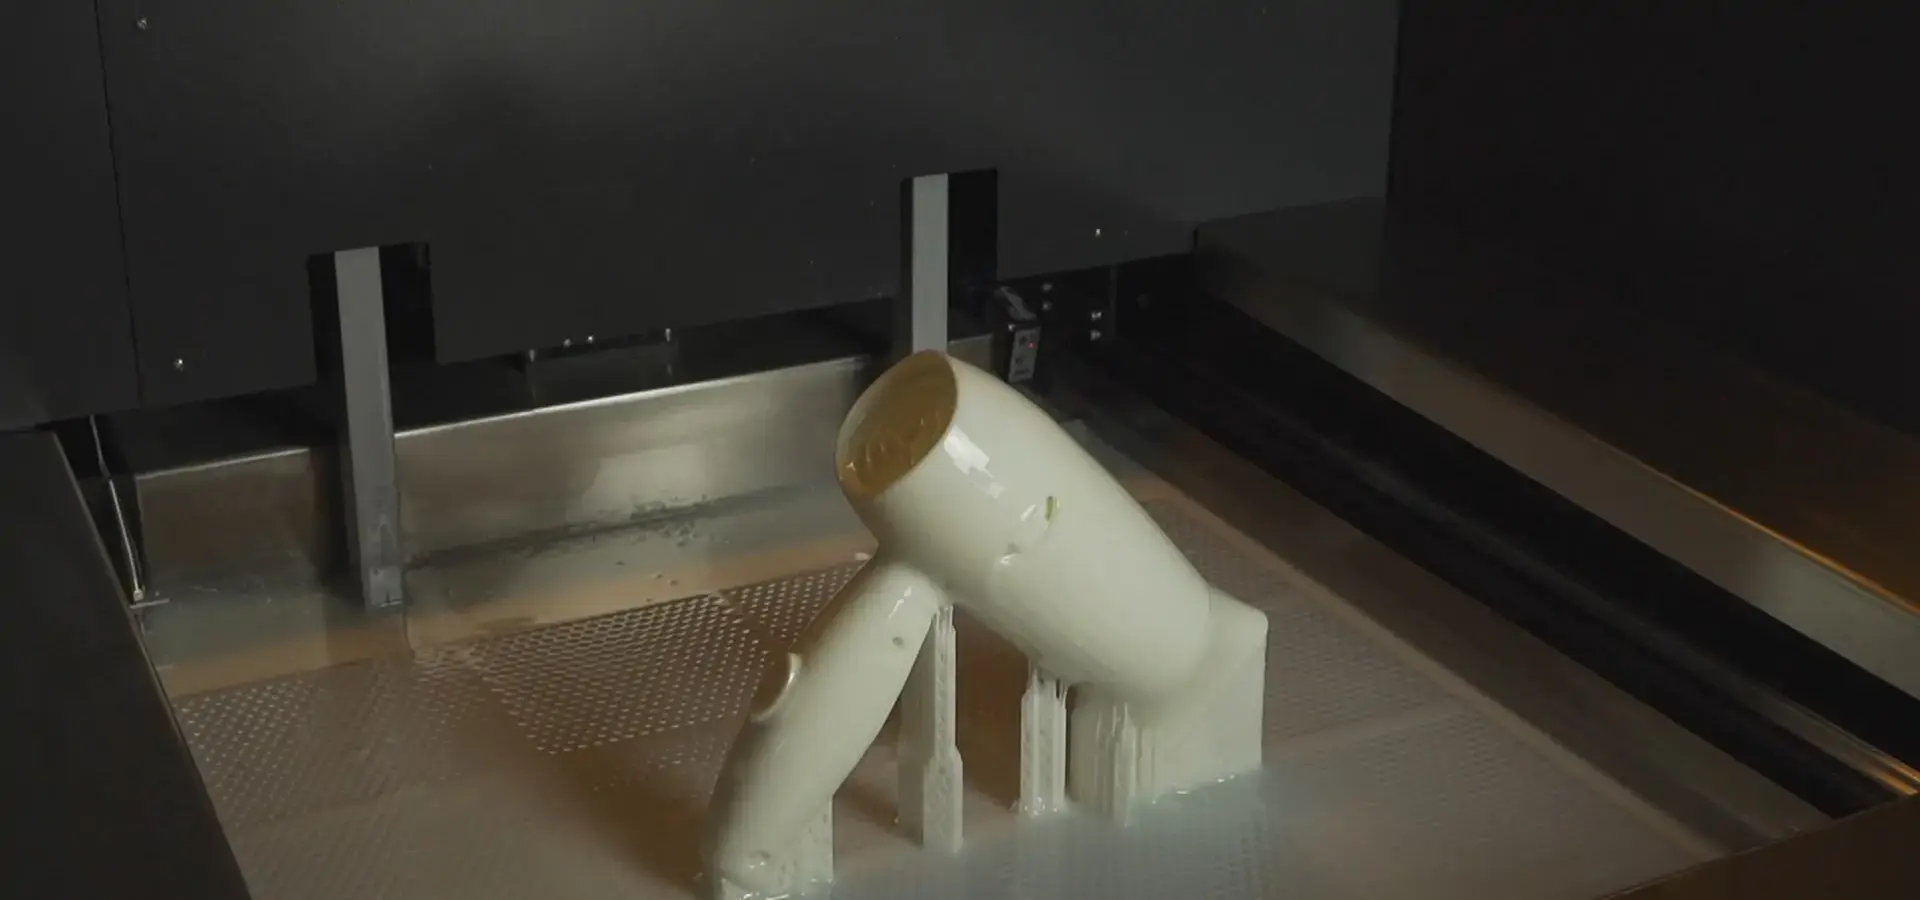
Integrirane rešitve odpravljajo skrbi zaradi težav s povezljivostjo, za razliko od ponudnikov, ki orodja ali materiale prodajajo ločeno. Ko isto podjetje izdeluje tako opremo za tiskalnik kot tudi plastično kemijo, je sistem kot celota globoko optimiziran. Ta vertikalna integracija preprečuje spremembe velikosti in nepričakovane izpade, ki nastanejo zaradi materialov tretjih oseb, ki ne delujejo s sistemi odprte platforme, kar je težava, s katero se pogosto srečujejo vodje nabave. Ko kombinirate lasersko tehnologijo s spremenljivo velikostjo točke s potmi skeniranja, optimiziranimi z umetno inteligenco, se hitrosti tiskanja povečajo za več kot 30 % v primerjavi s stopnjami v panogi. To pomeni, da se lahko hitreje odzovete na hitra naročila ali spremembe zasnove. Profesionalni ponudniki se razlikujejo od ljudi, ki prodajajo samo orodja, saj ponujajo popolno poprodajno pomoč.
Programi tehničnega usposabljanja zagotavljajo, da vaši zaposleni vedo, kako izbrati najboljše parametre za različne oblike in materiale. Posodobitve programske opreme zagotavljajo združljivost z novimi CAD obrazci in dodajajo funkcije, ki olajšajo delo brez menjave strojne opreme. Ko je potrebno popravilo, odzivna storitev zagotavlja čim bolj stabilno proizvodnjo. Ti podporni elementi so še posebej koristni za majhna podjetja, ki želijo začeti s 3D-tiskanjem, vendar nimajo veliko tehničnega znanja v svojem osebju, pa tudi za srednje velika in velika podjetja, katerih obljube o dobavi so neposredno odvisne od izpada opreme.
Finančni vidiki
Možnosti financiranja opreme vam omogočajo, da stroške naložbe porazdelite na čas, ki je potreben za njeno povračilo, hkrati pa ohranite dovolj denarja za stvari, kot so zaloge in usposabljanje operaterjev. Daljše garancije ščitijo pred nepričakovanimi stroški popravil v zgodnjih fazah proizvodnje, ko se metode preizkušajo in dokazujejo za svoje delovanje. Pri primerjavi lastne proizvodnje z zunanjim izvajanjem je natančneje pogledati skupne stroške na del, ki vključujejo delo, porabo materiala in obrabo strojev. Orodja za hitro izdelavo prototipov, ki lahko dele izdelajo 30 % hitreje, znižujejo stroške vsakega dela in omogočajo krajše cikle testiranja, kar skrajša čas, potreben za razvoj izdelka.
zaključek
Skratka, stereolitografski 3D-tiskalniki so zelo dobri pri izdelavi kopij zapletenih modelov, saj lahko dosežejo natančnost na mikronski ravni in kakovost površine, ki je blizu kakovosti brizganja. Tehnologija rešuje pomembne probleme v avtomobilski, letalski, medicinski in industriji potrošniške elektronike, kjer reprodukcija podrobnosti in zagotavljanje pravilnosti meritev neposredno vplivata na testiranje izdelkov in učinkovitejše delovanje tovarn. Strateška izbira orodij na podlagi tehničnih dejavnikov, primernosti materialov in infrastrukture za podporo prodajalcem zagotavlja, da se dobro ujemajo s proizvodnimi procesi. Sistemi, kot je Helios-P450, dokazujejo, kako industrijska zasnova, natančna združljivost materialov in funkcije, osredotočene na človeka, strankam B2B zagotavljajo zanesljiv in ponovljiv rezultat za kompleksne proizvodne zahteve.
FAQ
Katere vrste kompleksnih modelov imajo največ koristi od stereolitografskega tiskanja?
Najboljše rezultate dosežemo pri delih s kompleksnimi notranjimi oblikami, tankimi stenami, finimi površinskimi teksturami ali strogimi standardi sestavljanja. Najboljša mesta za uporabo so zobni vsadki, letalski kanali z notranjimi kanali, avtomobilske obloge s teksturnimi vzorci in ohišja potrošniške elektronike, ki se zaskočijo. Tehnologija je zelo dobra pri izdelavi spodrezov in previsov, za katere bi na star način potrebovali zapletena orodja.
Kako se SLA integrira v obstoječe produkcijske poteke dela?
Sodobni sistemi 3D-tiskalnikov s stereolitografijo lahko berejo standardne datoteke STL in OBJ iz katerega koli CAD programa, kar olajša prenos modelov iz enega sistema v drugega. Glede na velikost se deli posušijo v nekaj urah in so pripravljeni za uporabo. To pomeni, da je mogoče spremembe dizajna fizično preizkusiti isti dan, ko so narejene. Naknadno utrjevanje in končna obdelava se izvajata na enak način kot običajna dela v delavnici. Številna podjetja uporabljajo SLA za prototipe in izdelavo modelov, vendar se za masovno proizvodnjo držijo standardnih proizvodnih metod. To omogoča mešan postopek, ki je hiter in poceni.
Kakšni so tekoči obratovalni stroški v primerjavi z drugimi tehnologijami?
Glede na vrsto smole se cena materiala giblje od 50 do 200 dolarjev na liter. Večina delov porabi med 50 in 500 ml. To je boljše od materiala FDM za izdelavo podrobnih stvari, ki ne potrebujejo veliko naknadne obdelave. Redna menjava folij v rezervoarju stane od 30 do 100 dolarjev, odvisno od velikosti sistema. Laserski sistemi morajo občasno čistiti optiko, vendar nimajo težav z obrabo konic, kot jih imajo ekstruzijski tiskalniki. Med uporabo porabijo le od 150 do 400 vatov električne energije. Skupni stroški na del se zelo razlikujejo glede na gostoto izdelave – stroški na enoto se močno zmanjšajo, ko je prostor za izdelavo napolnjen z več deli.
Sodelujte z Magforms za svoje stereolitografski 3D-tiskalnik Potrebe
Izberite Magforms kot svojega partnerja za vse vaše potrebe po stereolitografskih 3D-tiskalnikih . Magforms lahko vašemu podjetju pomaga pri vzpostavitvi rešitev za stereolitografske 3D-tiskalnike , ki ustrezajo vašim kompleksnim potrebam po modeliranju. Imajo dolgoletne izkušnje s 3D-tiskanjem in ponujajo popolno tehnično podporo. Naša kombinirana metoda združuje natančna orodja, kot je Helios-P450, z najboljšo plastično kemijo. To odpravlja težave z združljivostjo in nam zagotavlja najboljše stopnje uspešnosti v panogi, ki znašajo 99 %. Ne glede na to, ali začenjate izdelovati prototipe ali povečujete število izdelkov, ki jih lahko izdelate, vam lahko naša ekipa pomaga izbrati prava orodja, usposobiti vaše operaterje in zagotoviti stalno tehnično podporo. Stopite v stik z nami na info@magforms.com in se pogovorite o svojih edinstvenih potrebah po uporabi s strokovnjaki, ki vedo, s čim se ponudniki storitev, proizvajalci avtomobilov, proizvajalci letalske in vesoljske opreme ter podjetja za medicinske pripomočke soočajo na svetovnih trgih.
Reference
1. Hull, CW (1986). »Naprava za izdelavo tridimenzionalnih predmetov s stereolitografijo.« Patentni urad Združenih držav Amerike, patent št. 4,575,330.
2. Gibson, I., Rosen, D. in Stucker, B. (2021). »Tehnologije aditivne proizvodnje: 3D-tiskanje, hitra izdelava prototipov in neposredna digitalna proizvodnja.« Springer International Publishing, tretja izdaja.
3. Jacobs, PF (1992). »Hitra izdelava prototipov in proizvodnja: Osnove stereolitografije.« Društvo proizvodnih inženirjev, Dearborn, Michigan.
4. ASTM International (2021). »ASTM F2792-12a: Standardna terminologija za tehnologije aditivne proizvodnje.« Tehnični odbor ASTM F42 za aditivno proizvodnjo.
5. Melchels, FP, Feijen, J. in Grijpma, DW (2010). »Pregled stereolitografije in njene uporabe v biomedicinskem inženirstvu.« Biomaterials, letnik 31, številka 24, strani 6121–6130.
6. Stansbury, JW in Idacavage, MJ (2016). »3D-tiskanje s polimeri: izzivi med rastočimi možnostmi in priložnostmi.« Dental Materials, letnik 32, številka 1, strani 54–64.
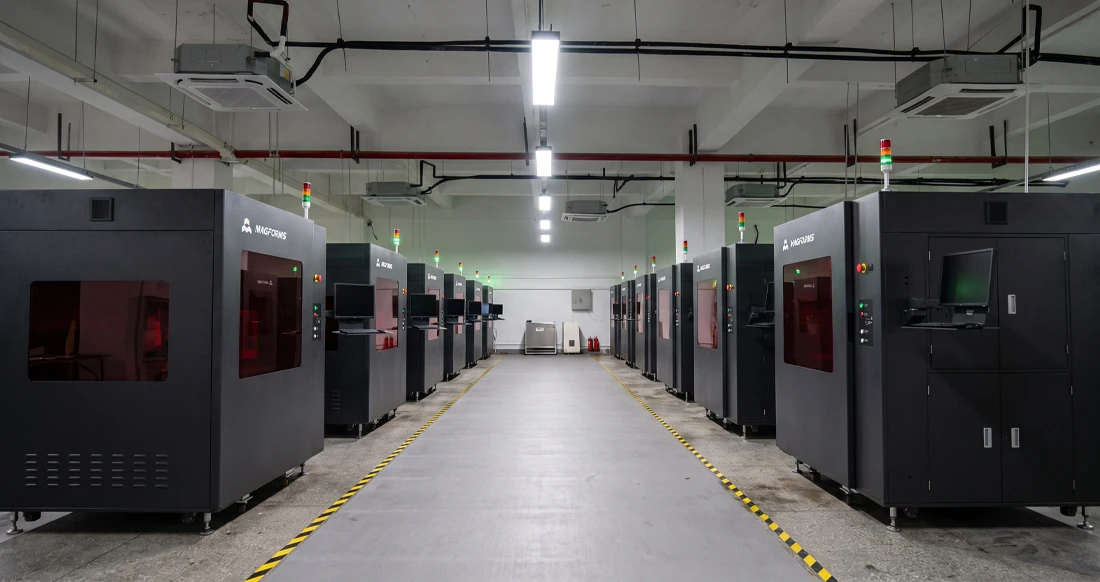
Magforms olajša načrtovanje in proizvodnjo.
Priljubljeni spletni dnevniki
-
 Vpogled v industrijoProizvodna industrija
FDM proti SLA tiskalniku: katera tehnologija je prava za vaš projekt?
-
 Vpogled v industrijoProizvodna industrija
5 najboljših aplikacij industrijskih 3D-tiskalnikov v današnji proizvodnji
-
 Vpogled v industrijoProizvodna industrija
Zakaj so stereolitografski 3D-tiskalniki neprekosljivi za izdelavo prototipov mikrofluidnih naprav?
