Potreba po hitrosti: Raziskovanje hitro tiskarskih smol v 3D-tiskanju
Danes je hitrost najpomembnejša stvar za proizvajalce, aditivna proizvodnja pa to zelo jasno poudari. 3D-tiskalnik s hitro smolo je korak naprej v tehnologiji fotopolimerizacije v kadeh. Uporablja enobarvne LCD-zaslone, napredne ločljive folije in optimizirane fotopolimerne smole za doseganje hitrosti tiskanja nad 100 mm/h v optimiziranih pogojih. Ta inovacija rešuje velik problem v industriji: zamudo med idejo in dejanskim prototipom. Podjetja v elektronski, medicinski in avtomobilski industriji bodo lahko spreminjala zasnove v nekaj urah namesto v dneh.
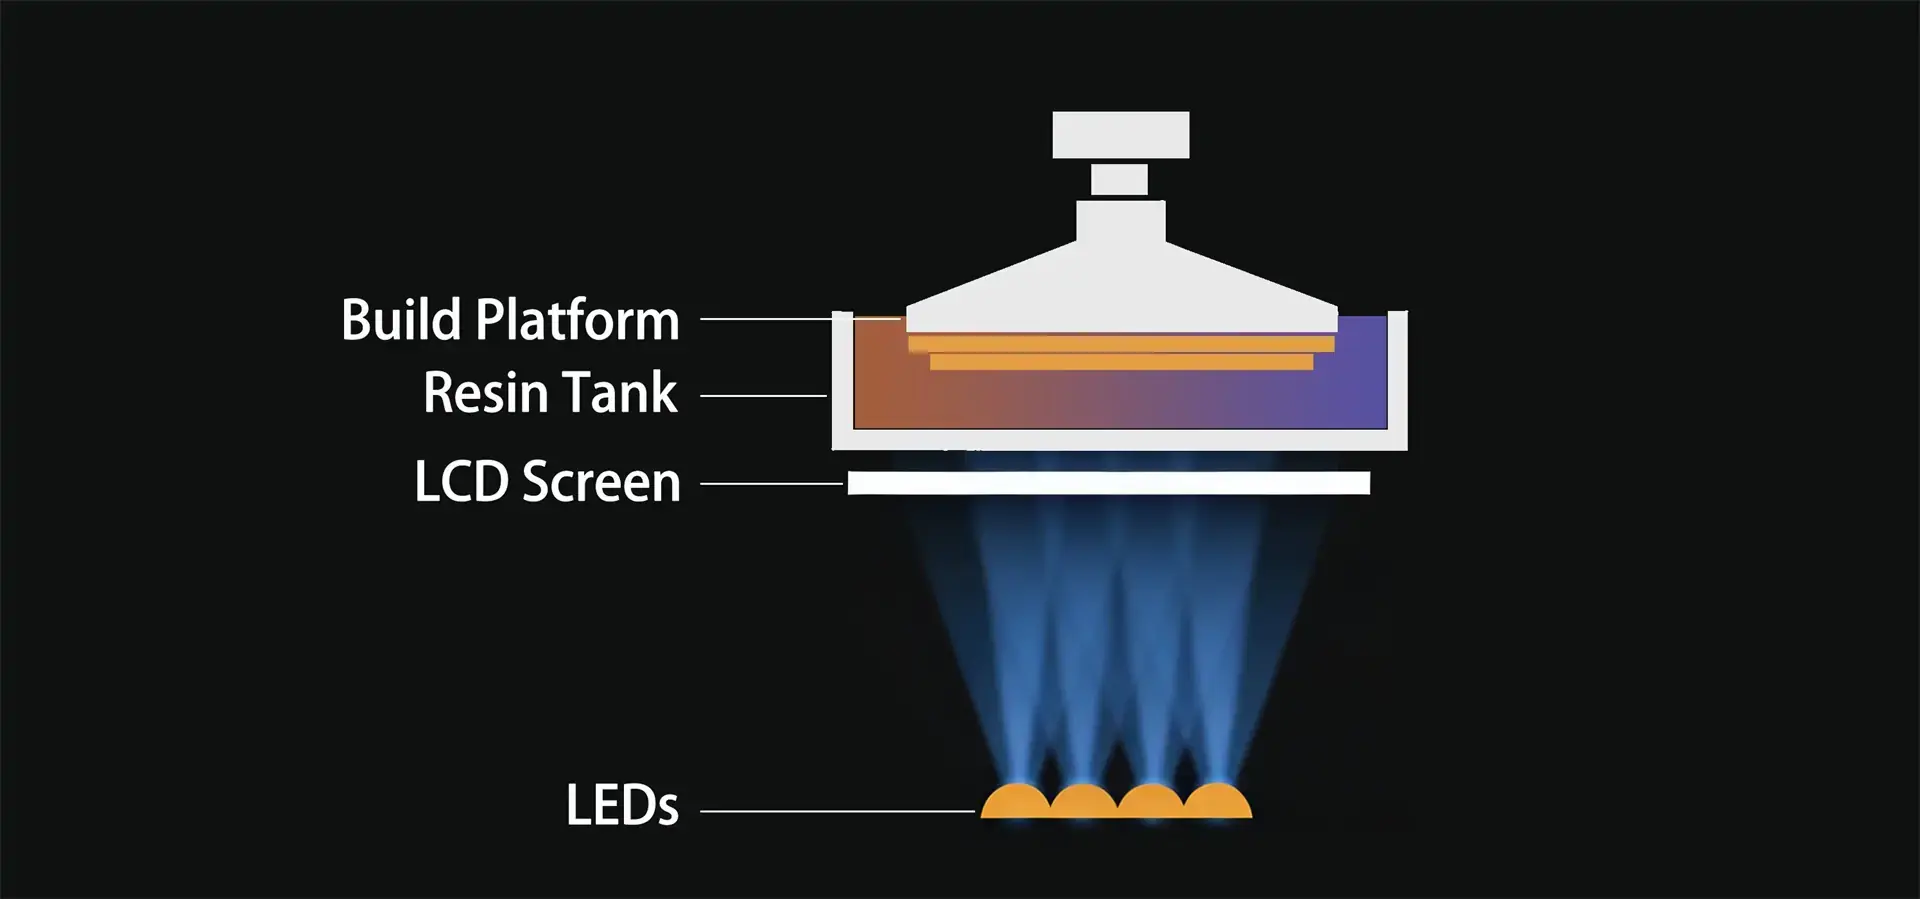
Razumevanje tehnologije hitrega 3D-tiskanja s smolo
V primerjavi z običajnimi stereolitografskimi metodami ima hitro tiskanje s smolo zelo drugačno osnovno strukturo. Tradicionalni SLA stroji uporabljajo lasersko točkovno osvetlitev, medtem ko sistemi za hitro tiskanje s smolo običajno uporabljajo maskirano stereolitografijo (mSLA) na osnovi LCD-ja, kjer UV LED osvetlitev ozadja prehaja skozi LCD-masko, da hkrati strdi celotne plasti. Ko to metodo kombinirate z nizkoviskoznimi fotopolimernimi mešanicami, ki imajo visoko občutljive fotoiniciatorje, lahko časi osvetlitve dosežejo 0.5–1.5 sekunde na plast pri uporabi visokoreaktivnih smol in visokointenzivnih svetlobnih virov.
Mehanika hitrosti
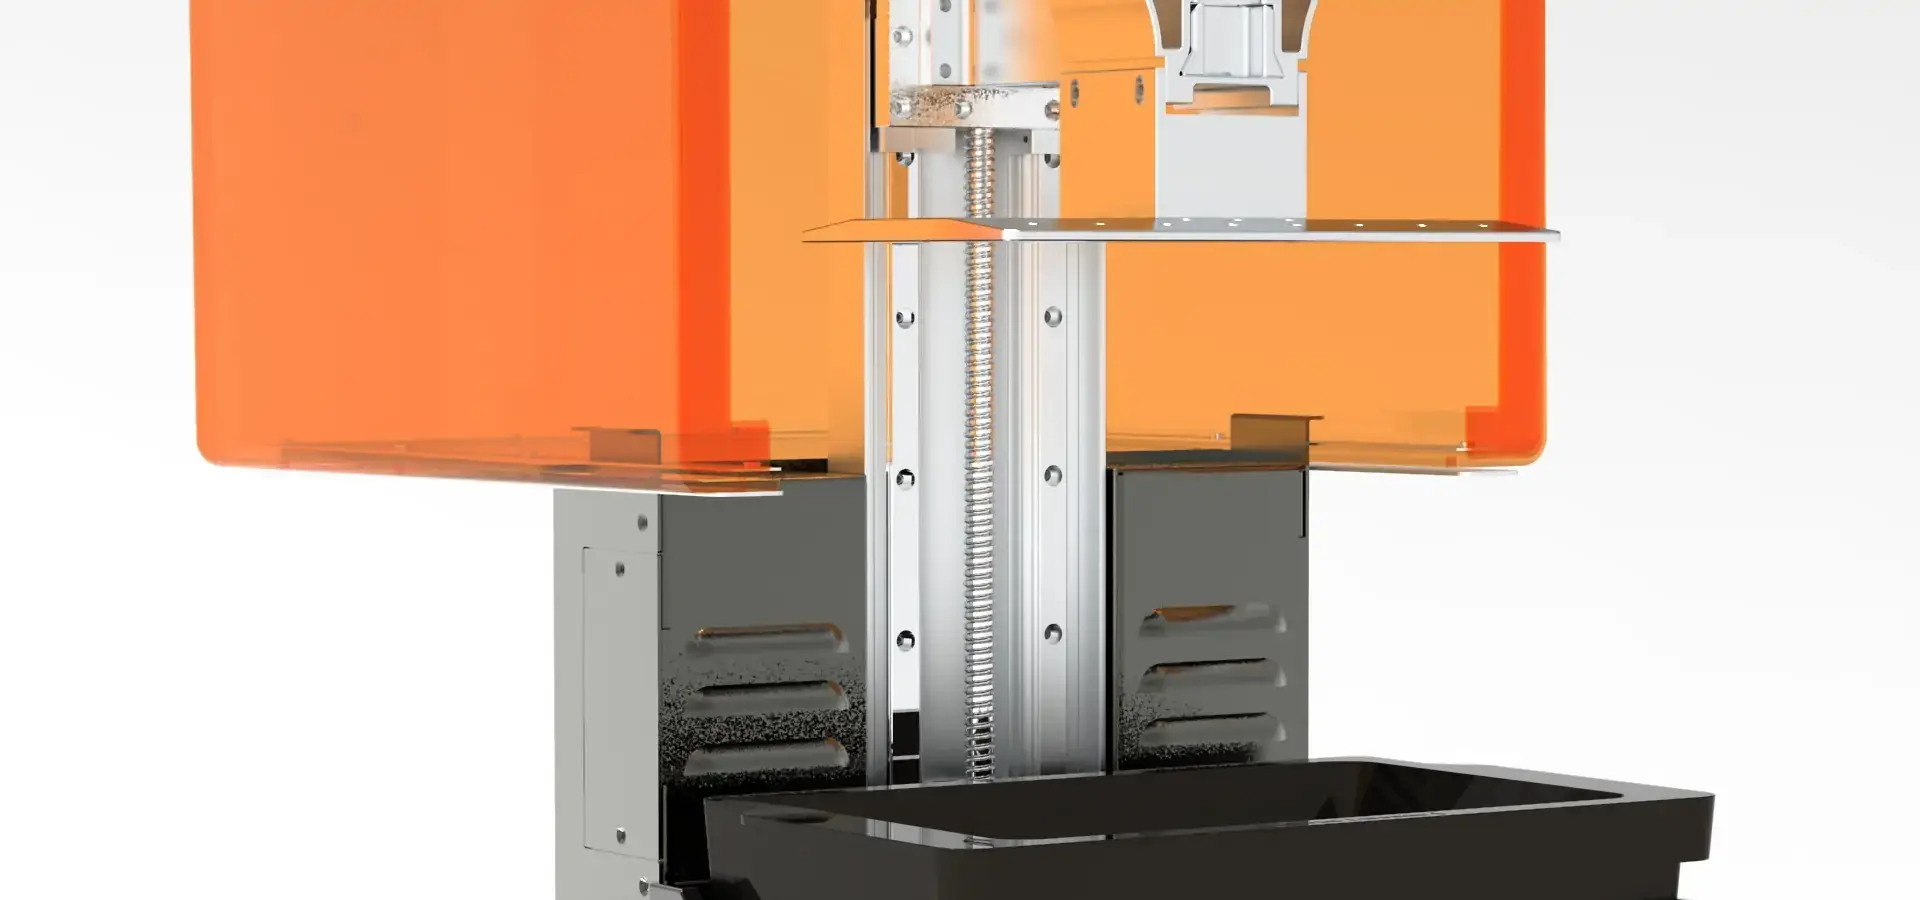
Mehanski deli, ki omogočajo hitro tiskanje, vključujejo dva sklopa linearnih tirnic, ki so ojačane s krogličnimi vijaki. To ohranja os Z stabilno pri manj kot 0.01 mm nihanja, tudi pri pogojih dvigovanja z visoko hitrostjo (običajno do 200–300 mm/min, odvisno od nastavitev procesa). Zelo pomembna je tudi tehnika ločilne folije. Napredne kompozitne folije (ACF) in nefluorirani etilen propilen (nFEP) materiali kažejo nižjo površinsko energijo in zmanjšano oprijemljivost, kar ima za posledico bistveno manjše sile luščenja v primerjavi s standardnimi FEP folijami, kar pomeni, da imajo približno polovico manjšo silo luščenja kot običajne FEP folije. To skrajša čas, potreben za ločitev gradbene ploščadi in kadi s smolo, kar odpravi veliko ozko grlo pri ustvarjanju plast za plastjo.
Optični sistemi in učinkovitost strjevanja
Sodobni sistemi s hitro obdelavo smol uporabljajo svetlobne vire Chip-on-Board (COB), ki zagotavljajo obsevanost nad 6 mW/cm² z več kot 90–95 % enakomernostjo svetlobe po celotnem območju izdelave. Ta enakomerna porazdelitev energije zagotavlja, da se proces polimerizacije odvija po celotnem območju izdelave, brez prelivanja svetlobe ali upogibanja dimenzij. Visoka obsevanost in natančna optična kolimacija omogočata velikosti slikovnih pik, ki se običajno gibljejo od 19 do 35 μm, odvisno od konfiguracij LCD-zaslonov z ločljivostjo 8K–12K. To pomeni, da tudi pri polni hitrosti stroja ostajajo majhne podrobnosti na mikroskopskih mejah.
Primerjalne prednosti pred tradicionalnimi metodami
V primerjavi z metodami nanašanja na osnovi filamentov ima tiskanje s smolo bolj gladko površino in bolj zapletene oblike. Pri uporabi 3D-tiskalnika Fast Resin so linije plasti bistveno manjše v primerjavi s postopki FDM, kar ima za posledico bolj gladke površine. To pomeni, da lahko deli, izdelani s tem tiskalnikom, dosežejo hrapavost površine, običajno v območju Ra 1.6–3.2 μm, odvisno od procesnih parametrov in materialov, že na platformi za izdelavo. V primerjavi z običajno SLA opremo sistemi Fast Resin skrajšajo čas proizvodnje za približno 300 %, hkrati pa ohranijo enako raven natančnosti velikosti. Običajno so 3D-tiskalniki Fast Resin običajno znotraj ±0.05 mm za majhne do srednje velike dele v kalibriranih pogojih za delovne vzorce in inženirske dele. Ko se ti sistemi uporabljajo v tovarnah, se čas izpada strojev in količina odpadnega materiala znatno zmanjšata. Sistemi za krmiljenje motorjev z zaprto zanko nenehno preverjajo sile ločevanja in sproti spreminjajo hitrosti dvigovanja. To preprečuje, da bi tiskanje odpovedalo zaradi slabega ločevanja. Zaradi tega pametnega nadzora procesov so stopnje skladnosti serij višje od 98 %, kar je zelo pomemben ukrep za servisne pisarne, ki obravnavajo proizvodne čakalne vrste za več strank.
Primerjava Hitri 3D-tiskalniki iz smoleIzbira prave rešitve
Za izbiro pravih orodij morate vedeti, kako hitrost, ostrina in združljivost materialov delujejo skupaj. Postopek izbire se zelo razlikuje za aplikacije, ki zahtevajo hitro izdelavo prototipov, in tiste, ki zahtevajo fino orodje.
Meritve uspešnosti, ki so pomembne
Hitrost tiskanja je le en vidik tega, kar stroj zmore. V celotnem pregledu se upoštevajo čas strjevanja vsake plasti, hitrost osi Z, uporaba prostora za izdelavo in upravljanje toplote med stalnim delovanjem. Navpična hitrost opreme 150 mm na uro mora biti sposobna vzdrževati to hitrost med dolgimi sejami tiskanja, ne da bi se preveč segrela ali izgubila natančnost. Pri procesih ulivanja nakita, kjer se izdeluje veliko nakita, kjer sistemi delujejo 24 ur na dan in izdelujejo na stotine modelov, primernih za ulivanje voska, je odvajanje toplote zelo pomembno. Specifikacije za jasnost plasti je treba zelo natančno pregledati. Mnogi sistemi trdijo, da imajo ločljivost XY na ravni mikronov na podlagi projekcijskih specifikacij, vendar je dejanska ločljivost odvisna od lastnosti smole in načina nastavitve osvetlitve. V večini primerov trpežne smole inženirskega razreda potrebujejo daljše čase osvetlitve kot običajne formule, kar pomeni, da večje hitrosti niso mogoče. Zaradi tega kompromisa med zmogljivostjo materiala in hitrostjo obdelave je treba orodja izbrati glede na uporabo.
Izbira opreme za specifično uporabo
Digitalna zobozdravstvena oskrba je zelo zahteven primer uporabe. Da bi lahko paciente zdravili še isti dan, potrebujejo zobozdravstveni laboratoriji orodja, s katerimi lahko v 20 do 40 minutah izdelajo celotne modele zobnega loka, kirurške vodila in podlage za ortodontske poravnalnike. Na tem tržnem področju je prava oprema opredeljena s svojo hitrostjo in odobritvijo biokompatibilnega materiala. Za intraoralno uporabo morajo biti tiskalniki sposobni obdelati smole, ki so odobrene s strani FDA ali imajo oznako CE in imajo natančnost razreda II. Za različne razvojne ekipe v avtomobilski industriji so pomembnejši različni standardi. Za testiranje zasnove sistemov snap-fit in mehanskih ohišij morajo imeti inženirske smole natezno trdnost več kot 55 MPa in temperaturo toplotne deformacije več kot 80 °C. Te mešanice se običajno strjujejo počasneje kot običajne smole, zato je za ohranjanje dobre ravni pretoka potrebna oprema z višjim optičnim izhodom (intenzivnost LED diod in učinkovitost osvetlitve). Izdelajte prostornine, primerljive z običajnimi avtomobilskimi komponentami – običajno vsaj 190 x 120 x 200 mm – da se izognete potrebi po ločevanju in sestavljanju delov. Orodja z zelo visoko ločljivostjo, ki ohranjajo natančnost XY pri 25 mikronih, pomagajo ljudem, ki delajo na ohišjih za nosljivo elektroniko in majhnih preciznih delih. Ohišja slušalk in ohišja pametnih ur imajo kompleksne oblike z majhnimi podrobnostmi, kot so 0.3 mm zaskočni jezički in luknje za logotipe, ki potrebujejo to raven ločljivosti. 3D-tiskalnik s hitro smolo , ki izpolnjuje te potrebe, ima običajno 12K enobarvne LCD-zaslone s slikovnimi pikami, ki so manjše od 20 mikronov.
Premisleki o vsestranskosti materialov
Združljivost z različnimi formulami lepil neposredno vpliva na to, kako prilagodljivo je lahko delovanje in kako dobro se upravljajo stroški. Okolja lastniških materialov omejujejo dobavitelje, ki jih je mogoče uporabiti, in zvišujejo stroške potrošnega materiala, kar je še posebej slabo za mala podjetja, ki se poskušajo držati omejenih tekočih proračunov. Sistemi odprte platforme, ki delujejo s smolami tretjih oseb, vam dajejo kupno moč, saj vam omogočajo nakup v razsutem stanju od številnih virov. Vendar pa ta vsestranskost zahteva močno upravljanje procesnih parametrov, saj lahko pari materialov in strojev, ki niso prilagojeni, povzročijo dimenzijske spremembe ali površinske napake.
Optimizacija hitrih procesov 3D-tiskanja s smolo za maksimalno hitrost
Da bi dosegli maksimalno možno prepustnost, morate načrtno optimizirati postopek glede na številne dejavnike. Z razumevanjem medsebojnega vpliva debeline sloja, časa osvetlitve in dinamike dvigovanja lahko strokovnjaki kar najbolje izkoristijo svoja orodja.
Kalibracija debeline sloja in osvetlitve
Glavni kompromis med hitrostjo in kakovostjo je izbira višine plasti. Prehod s 50-mikronskih na 100-mikronske plasti prepolovi skupno število plasti, kar pomeni, da se prepolovi tudi čas tiskanja. Ta sprememba dobro deluje pri praktičnih prototipih, kjer so mehanske lastnosti in natančnost dimenzij za funkcionalne prototipe pomembnejše od kakovosti teksture površine pri uporabi hitrega 3D-tiskalnika s smolo . Toda pri večjih višinah plasti lahko na ukrivljenih površinah in kotnih elementih opazimo stopničaste sledi. Čeprav tiskanje traja dlje, ohranjanje plasti od 25 do 50 mikronov pomaga delom, ki potrebujejo gladke krivulje ali fine podrobnosti besedila. Kalibracija osvetlitve prepreči tako premajhno kot prekomerno strjevanje, kar lahko povzroči okvare zaradi premajhnega strjevanja. Ko ni dovolj UV-energije, so plasti fizično šibke in se lahko med tiskanjem ali po obdelavi ločijo. Prekomerna osvetlitev povzroči bočno prelivanje svetlobe (prekomerno strjevanje), zaradi česar so elementi večji, kot bi morali biti, luknje pa manjše. Za pravilno kalibracijo morate natisniti standardne testne modele pri različnih ravneh osvetlitve, uporabiti digitalne kljunaste merilnike za preverjanje natančnosti dimenzij in izbrati parametre, ki ustvarijo dimenzije, ki so znotraj ±0.02 mm od specifikacij CAD.
Izgradnja orientacije in strategije podpore
Položaj dela na gradbeni ploščadi ima velik vpliv tako na čas tiskanja kot na kakovost končnega dela. Zmanjšanje višine Z zmanjša število plasti in čas tiskanja. Smer pa vpliva tudi na potrebo po podporni strukturi, sile luščenja, ki nastanejo pri ločevanju plasti, in kakovost površinske obdelave. Ravne površine, ki so vzporedne z gradbeno ploščadjo, se pritrdijo na zaščitno folijo in prevzamejo njen vzorec. Po obdelavi je treba podporo odstraniti. Z nagibanjem teh površin za 15 do 30 stopinj od vodoravnice se lahko znebite neposrednega stika s folijo. To izboljša kakovost površine, hkrati pa nekoliko zviša višino Z. Algoritmi za ustvarjanje podpor morajo najti mešanico med tem, kako dobro se natisnejo in kako dobro delujejo po tem. Gosti podporni sistemi zagotavljajo, da tiskanje deluje, vendar njihovo čiščenje traja tudi dlje in porabijo več materiala. Izbira širine stične točke vpliva tako na trdnost pritrditve podpore kot na brazgotinjenje, ki nastane po odstranitvi. Velike konice se dobro oprimejo, vendar puščajo sledi, ki jih je treba zbrusiti. Majhne stične točke zmanjšajo površinski učinek, vendar povečajo možnost ločitve med tiskanjem, zlasti pri elementih, ki visijo čez rob in so izpostavljeni močnim silam luščenja.
Vzdrževalni protokoli za trajno delovanje
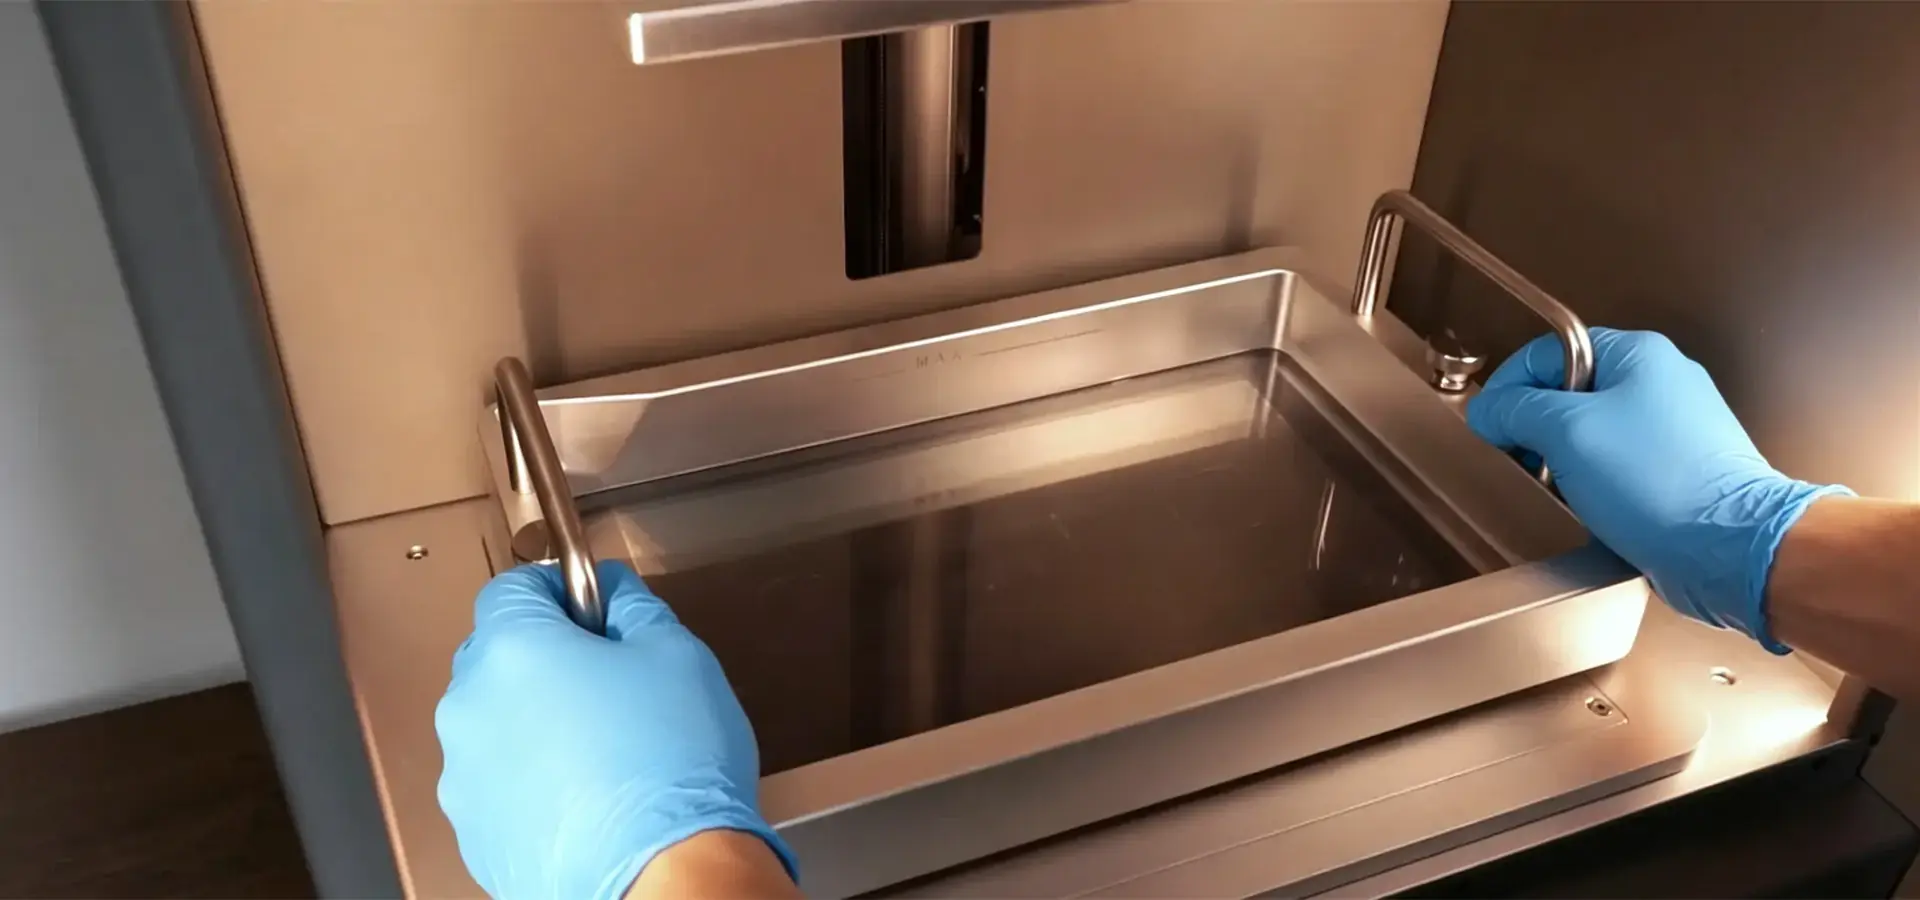
Za dosledno produktivnost morajo biti načrti popravil zelo strogi. Časi zamenjave zaščitnih folij so odvisni od vrste materiala in pogostosti tiskanja, običajno pa so med 200 in 500 urami tiskanja. Degradacija folije se kaže kot motnost, praske ali izguba prosojnosti. To neposredno zmanjša prodiranje UV-žarkov in podaljša čas osvetlitve. Počasno izgubo kakovosti je mogoče ustaviti z zamenjavo materialov, preden se močno pokvarijo. Čiščenje kadi s smolo odstrani delno obdelane delce, ki se naberejo med tiskanjem. Te nečistoče se lahko primejo na kasnejše odtise in povzročijo slab videz površine ali povzročijo lokalizirane napake pri strjevanju na določenih območjih. Filtracija skozi cedila z mrežo 190 mikronov enkrat na teden odstrani ostanke in ohrani smolo uporabno. Temeljito čiščenje kadi z izopropilnim alkoholom vsakih 40 do 60 ur tiskanja prepreči, da bi se lastnosti smole poslabšale zaradi postopne razgradnje fotoiniciatorja zaradi ponavljajoče se izpostavljenosti UV-žarkom. Vzdrževanje optičnih oken zagotavlja, da svetloba vedno pride do kadi s smolo. Prstni odtisi, prah in razlitja smole na LCD-zaslonu ali pokrovu LED-matrike zmanjšajo učinkovito svetlobo. To pomeni, da morajo biti časi osvetlitve daljši, kar izniči prednosti hitrosti. Čiščenje enkrat tedensko z optičnim alkoholom in bombažnimi krpami ohranja dobro delovanje prenosa. To enostavno vzdrževalno opravilo ohranja kalibrirane nastavitve osvetlitve in preprečuje počasno zmanjševanje moči.
Vodnik za javna naročila: Nakup Hitri 3D-tiskalniki iz smole za uporabo med podjetji (B2B)
Pri nakupu strateških orodij se upoštevajo skupni stroški lastništva, stabilnost dobaviteljev in dolgoročna podporna infrastruktura, ne le začetna nakupna cena. Ko podjetja kupujejo stvari, potrebujejo temeljite sisteme ocenjevanja, ki upoštevajo praktična dejstva skozi več let uporabe.
Analiza naložb in proračun
Cene industrijskih sistemov za hitro nanašanje smol se gibljejo od 3,000 do 25,000 dolarjev, odvisno od števila potrebnih delov, ločljivosti in samodejnih funkcij. Osnovne enote, ki so primerne za majhna oblikovalska podjetja in nove ponudnike storitev, običajno stanejo med 3,000 in 7,000 dolarji. Imajo dimenzije približno 130 x 80 x 160 mm in delujejo s standardnimi smolami. Oprema srednjega razreda, ki stane med 8,000 in 15,000 dolarjev, ima večje površine za izdelavo kot 190 x 120 x 200 mm, bolj avtomatizirane funkcije, kot je samodejno vlivanje smole, in širši nabor certifikatov materialov, kot so formule inženirskega razreda. Visokozmogljivi proizvodni sistemi, ki stanejo med 16,000 in 25,000 dolarjev, imajo velike dimenzije za izdelavo do 245 x 138 x 250 mm, vgrajene ogrevalne sisteme za posebne smole in napredno procesno programsko opremo, ki jo je mogoče spremljati od daleč. Te specifikacije so dobre za srednje velike in velike tovarne, ki morajo biti sposobne izdelati veliko stvari hkrati in delati z veliko različnimi materiali.
Premisleki glede skupnih stroškov lastništva
Dolgoročno poslovno ekonomiko močno vplivajo stroški potrošnega materiala. Količina potrebne smole je odvisna od oblike dela in količine podpore, ki jo potrebuje, vendar običajni recepti v povprečju porabijo približno 150 dolarjev na liter smole, medtem ko specializirani inženirski ali biokompatibilni materiali porabijo od 250 do 400 dolarjev na liter. Glede na velikost in vrsto materiala stane nadomestna ločilna folija med 50 in 150 dolarji na enoto. V normalnih pogojih so zamenjave potrebne vsakih 300 delovnih ur. Vzdrževalni materiali, kot so nitrilne rokavice, bombažne čistilne krpe in izopropilni alkohol za čiščenje, stanejo dodatnih 30 do 50 dolarjev na delujoč stroj vsak mesec. Obrati z več kot eno enoto bi morali načrtovati, da imajo na voljo rezervne ključne dele, kot so dodatne gradbene ploščadi in posode za smolo, da jih ni treba prepogosto izklopiti, ko deli nepričakovano odpovejo.
Ocenjevanje dobaviteljev in izbira partnerjev
Pomembna netehnična dejavnika izbire sta ugled dobavitelja in sistem za zagotavljanje pomoči po prodaji. Ko se oprema pokvari, se proizvodne zmogljivosti izgubijo, dobave strankam pa se zavlečejo. Zato je hitra strokovna pomoč tako pomembna. Nekatere stvari, ki jih je treba uporabiti za presojo podjetja, so, kako hitro običajno odgovarjajo na tehnična vprašanja, koliko lokalnih serviserjev je na voljo in koliko novih delov imajo na zalogi. Garancijske pogoje je treba skrbno preučiti in jih ne smejo podati le kot trajanje. Popolnoma celovito kritje mora vključevati optične dele, kot so LCD-zasloni in LED-nizi, ki so drage zamenjave. Jasne omejitve garancije preprečujejo, da bi se stroški popravil nenadoma pojavili zaradi obrabnih delov med delovanjem ali poškodb zaradi slabe uporabe materialov.
Usposabljanje in pomoč pri začetku dela pospešita pridobivanje operativnih veščin in zmanjšata število napak na začetku. Dobavitelji, ki ponujajo namestitev na kraju samem, praktično usposabljanje uporabnikov in temeljita pravila procesnih parametrov za odobrene materiale, kažejo, da jim je mar za uspeh svojih strank po končani prodaji.
Mednarodna nabavna logistika
Pri nakupu orodij čez mejo je treba upoštevati dodatne stvari, kot so uvozni davki, težave s pošiljanjem in združljivost napetosti. Različne države imajo zelo različne dajatve in davke, ki lahko k stroškom pristajanja blaga dodajo od 10 % do 25 %. Pravilna klasifikacija blaga z uporabo kod harmoniziranega tarifnega seznama zagotavlja, da se uporabijo pravilne dajatve in da pri carinjenju ne bo zamud. Za pošiljanje krhkih optičnih komponent je potrebno specializirano pakiranje in ravnanje. Za zaščito opreme med pošiljanjem čez tuje meje ugledni ponudniki uporabljajo penaste vložke po meri in senzorje udarcev. Za zmanjšanje finančnega tveganja poškodb med prevozom mora zavarovanje kriti celotno nadomestno vrednost, ki mora vključevati davke in stroške prevoza. Preverjanje električne združljivosti preprečuje težave med namestitvijo. Pri uporabi na območjih z napetostjo 220 V oprema, izdelana za trge z napetostjo 110 V, potrebuje pretvornike napetosti, kar povečuje stroške in ustvarja morebitne točke okvare. Tem težavam se je mogoče izogniti tako, da se zagotovi izpolnjevanje napetostnih standardov in se med nabavo nabavijo viri napajanja, ki so ustrezni za to območje.
Prihodnji trendi in inovacije v hitrem 3D-tiskanju s smolo
Z napredkom tehnologije tiskanja s smolo se bodo hitrosti še povečevale, materiali bodo imeli boljšo kakovost, delovni procesi pa bodo bolj integrirani. Razumevanje novih dosežkov pomaga nabavnim delavcem pri nakupu orodij, ki bodo delovala v prihodnosti in so v skladu z dolgoročnimi cilji.
Optimizacija procesov z umetno inteligenco
Uporaba umetne inteligence (UI) ponuja prilagodljiv nadzor osvetlitve, ki omogoča hitremu 3D-tiskalniku za smole, da v realnem času spreminja nastavitve strjevanja na podlagi povratnih informacij. Sistemi strojnega vida, ki preverjajo kakovost polimerizacije plasti, lahko odkrijejo primere premajhnega ali prekomernega strjevanja in spremenijo parametre tiskanja, da jih odpravijo sredi tiskanja. Ta izboljšava zaprte zanke zmanjša število potrebnih testnih tiskanj in pospeši postopek kvalifikacije novih materialov. Z opazovanjem porabe toka motorja, temperaturnih krivulj in stopenj uspešnosti tiskanja lahko programi za napovedno vzdrževanje ugotovijo, kdaj se bo del pokvaril, še preden se dejansko pokvari. Redna zamenjava obrabljenih delov med načrtovanimi popravili preprečuje nenačrtovane izpade in izboljšuje upravljanje zalog dodatnih delov.
Napredna kemija smol
Formulacije fotopolimerov naslednje generacije si prizadevajo izboljšati hitrost strjevanja, mehanske lastnosti in hkrati izboljšati vremensko odpornost. Predmet trenutne študije so fotoiniciacijski sistemi, ki jih sprožijo ožji valovni pasovi. Ti sistemi omogočajo natančnejšo dostavo energije in manjše prekomerno strjevanje. Te formule omogočajo nižje efektivne višine plasti, ne da bi se pri tem sorazmerno upočasnila hitrost. Izdelava biosmol izpolnjuje potrebe podnebnih in vladnih predpisov, hkrati pa ohranja enake ravni učinkovitosti. Rastlinski monomeri imajo podobne mehanske lastnosti kot možnosti iz nafte, vendar proizvajajo manj nevarnih odpadkov. Za medicinsko in zobozdravstveno uporabo se regulativne odobritve vse bolj nagibajo k biokompatibilnim izdelkom z dobro uveljavljenimi varnostnimi ocenami.

Avtomatizacija in integracija delovnih procesov
Avtomatizirane naprave za naknadno obdelavo odpravljajo potrebo po ročnem pranju, sušenju in odstranjevanju nosilcev. Integrirane delovne postaje, ki platforme za izdelavo prevzamejo neposredno iz tiskalnikov, jih čistijo, sušijo z UV-svetlobo in ločujejo nosilce z malo pomoči uporabnika. Ta tehnologija skrajša čas, potreben za obdelavo vsakega dela, in naredi postopek bolj dosleden, kar je še posebej koristno za servisne pisarne, ki morajo upravljati z dolgimi proizvodnimi linijami. Integracija sistema za izvajanje proizvodnje (MES) omogoča celotnemu podjetju spremljanje proizvodnje in načrtovanje virov. Sporočanje napredka tiskanja, porabe materiala in meril kakovosti na centralizirane zaslone olajša načrtovanje zmogljivosti in odkriva ozka grla v obratih z več tiskalniki. Ta raven preglednosti pomaga pri sprejemanju praktičnih odločitev na podlagi podatkov in podpira prizadevanja za nenehno izboljševanje.
Posledice za dobavno verigo
Hitro tiskanje s smolo se uporablja v porazdeljenih proizvodnih metodah, da se proizvodnja na zahtevo približa strankam. Podjetjem ni treba vzdrževati centraliziranih proizvodnih lokacij. Namesto tega lahko opremo namestijo v regionalne servisne centre, kar zmanjša stroške prevoza in dobavne roke. Lokalizirana proizvodnja je stroškovno učinkovit način za izdelavo prilagojenih delov in novih delov zaradi hitrih hitrosti tiskanja in široke palete materialov. Pri idejah za digitalno zalogo se namesto dejanskih zalog rezervnih delov uporabljajo digitalne datoteke in skupni viri za tiskanje. Namesto dejanskih zalog lahko prodajalci medicinskih pripomočkov in avtomehanične delavnice po potrebi izdelajo nadomestne dele. Ta sprememba sprosti kapital, ki je bil prej v zalogah, in olajša pridobivanje delov za stare ali manj proizvedene dele.
zaključek
Napredek, dosežen na področju tehnologije hitrega tiskanja s smolo, je popolnoma spremenil stroške in zmogljivosti izdelave v številnih različnih panogah. Sodobni sistemi lahko dosežejo ravni pretočnosti, ki prej niso bile mogoče v postopkih fotopolimerizacije v kadeh. To dosežejo z združevanjem časov osvetlitve plasti, krajših od ene sekunde, z izboljšanimi mehanizmi sproščanja in formulacijami materialov, ki delujejo najbolje. Podjetja lahko pridobijo konkurenčno prednost s krajšimi razvojnimi procesi in hitro proizvodnjo majhnih serij s skrbno izbiro opreme, ki uravnoteži hitrost, jasnost in združljivost z različnimi materiali. Ker se nadzor procesov, izboljšan z umetno inteligenco, in kemija smol naslednje generacije še naprej izboljšujeta, se pričakuje, da bo učinkovitost še boljša. To pomeni, da so odločitve, ki se zdaj sprejemajo glede nabave, zelo pomembne za dolgoročno konkurenčnost podjetij.
FAQ
1. Kateri dejavniki najbolj vplivajo na hitrost tiskanja v smolnih sistemih?
Glavni dejavniki, ki vplivajo na hitrost tiskanja, so čas, potreben za strjevanje posamezne plasti, hitrost dviga po osi Z in sila, ki ločuje platformo za izdelavo od zaščitne folije. Ker enobarvni LCD-zasloni prepuščajo več UV-svetlobe, fiksirajo plasti veliko hitreje kot RGB-zasloni. Krajši časi osvetlitve so možni z nizko viskoznimi smolami, ki vsebujejo veliko fotoiniciatorja. Novejše zaščitne folije zmanjšajo silo luščenja, kar omogoča hitrejše dvigovanje folije brez izgube odtisov. Praktični rezultat temelji na tem, kako ti dejavniki medsebojno vplivajo.
2. Ali lahko tiskalniki s hitro smolo delujejo z materiali inženirske kakovosti?
Sodobne metode lahko delujejo s široko paleto materialov, kot so trpežne plastike, podobne ABS-u, visokotemperaturne formule in fleksibilni elastomeri. Vendar pa industrijski materiali zaradi načina kemične izdelave običajno potrebujejo daljši čas osvetlitve kot običajne plastike. To nekoliko upočasni hitrost tiskanja. Pri teh trpežnih formulah oprema z višjim optičnim izhodom ohranja dober pretok. Izvajajo se preverjanja odobritve materiala in mehanskih lastnosti, da se zagotovi, da izbrane smole ustrezajo potrebam uporabe.
3. Kako ohranjate doslednost kakovosti pri pospešenih hitrostih tiskanja?
Da bi kakovost ostala enaka, je treba osvetlitev skrbno kalibrirati, redno menjati zaščitno folijo in izvajati preventivno vzdrževanje. Redno tiskanje testnih modelov zagotavlja, da natančnost dimenzij ostane znotraj določenih meja. Opazovanje znakov sile luščenja odkrije upad zaščitne folije zgodaj, preden to vpliva na uspeh tiskanja. Z ohranjanjem konstantne atmosferske temperature in viskoznosti smole je mogoče ustaviti drsenje parametrov. Ti organizirani koraki zagotavljajo, da prednosti hitrosti ne pridejo na račun kakovosti dela.
Partner z Magforms: Vaš Hitri 3D-tiskalnik s smolo Dobavitelj
Magforms ponuja enotne rešitve za materiale in opremo, ki so zasnovane tako, da odpravljajo težave z združljivostjo, ki se pojavljajo v procesih, ki uporabljajo več kot enega ponudnika. Naši posebni hitri 3D-tiskalniki s smolo lahko tiskajo s hitrostmi, ki so več kot 30 % hitrejše od povprečja v panogi. To je mogoče z naprednimi visoko enakomernimi optičnimi sistemi LED, optimiziranimi algoritmi za maskiranje LCD-jev in potmi skeniranja, optimiziranimi z umetno inteligenco, kar pomeni, da lahko prototipe in proizvodne dele dobite veliko hitreje. Našo tehnologijo podpira 22 patentov in jo uspešno uporablja več kot 300 podjetij po vsem svetu. Uporablja se v zahtevnih panogah, kot so avtomobilska, vesoljska, zobozdravstvena in potrošniška elektronika.
Naš povezan razvoj materialov in orodij zagotavlja natančnost meritev do mikronske ravni, hkrati pa ohranja stopnje napak precej pod standardi, ki jih določa industrija. Pri uporabi materialov drugih proizvajalcev z generičnimi napravami so pogoste napake pri tiskanju in nepričakovani izpadi. Ta integracija preprečuje nastanek teh težav. Naša izkušena inženirska ekipa ponuja tehnično podporo in hitre odgovore na praktična vprašanja. Ponujajo tudi temeljite programe usposabljanja, ki vaši ekipi pomagajo hitreje postati usposobljena. Za pogovor o vaših edinstvenih proizvodnih potrebah in odkrivanje, kako vam lahko naše znanje izdelovanja hitrih 3D-tiskalnikov s smolo pomaga pri izdelavi več stvari, nas kontaktirajte na info@magforms.com.
Reference
1. Gibson, I., Rosen, D. in Stucker, B. (2021). Tehnologije aditivne proizvodnje: 3D-tiskanje, hitra izdelava prototipov in neposredna digitalna proizvodnja (3. izd.). Springer International Publishing.
2. Jacobs, PF (2019). Hitra izdelava prototipov in proizvodnja: Osnove stereolitografije . Društvo proizvodnih inženirjev.
3. Ligon, SC, Liska, R., Stampfl, J., Gurr, M. in Mülhaupt, R. (2017). Polimeri za 3D-tiskanje in prilagojeno aditivno proizvodnjo. Chemical Reviews , 117(15), 10212–10290.
4. Stansbury, JW in Idacavage, MJ (2016). 3D-tiskanje s polimeri: izzivi med rastočimi možnostmi in priložnostmi. Dental Materials , 32(1), 54–64.
5. Quan, H., Zhang, T., Xu, H., Luo, S., Nie, J. in Zhu, X. (2020). Tehnika 3D-tiskanja s fotosušenjem in njeni izzivi. Bioactive Materials , 5(1), 110–115.
6. Bagheri, A. in Jin, J. (2019). Fotopolimerizacija v 3D-tiskanju. ACS Applied Polymer Materials , 1(4), 593–611.
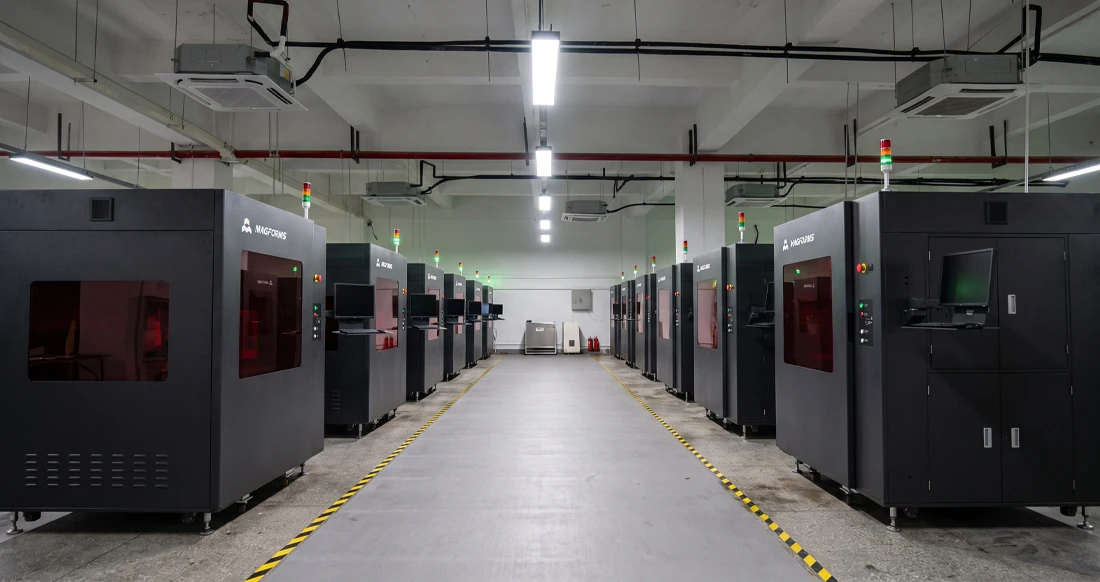
Magforms olajša načrtovanje in proizvodnjo.
Priljubljeni spletni dnevniki
-
 Vpogled v industrijoProizvodna industrija
FDM proti SLA tiskalniku: katera tehnologija je prava za vaš projekt?
-
 Vpogled v industrijoProizvodna industrija
5 najboljših aplikacij industrijskih 3D-tiskalnikov v današnji proizvodnji
-
 Vpogled v industrijoProizvodna industrija
Zakaj so stereolitografski 3D-tiskalniki neprekosljivi za izdelavo prototipov mikrofluidnih naprav?
