Si të zgjidhni printerin e duhur stereolitografik 3D?
Zgjedhja e printerit të duhur stereolitografik 3D kërkon balancimin e saktësisë, përputhshmërisë së materialit, vëllimit të ndërtimit dhe kostos totale të pronësisë kundrejt kërkesave tuaja specifike të prodhimit. Një printer stereolitografik 3D përdor fotopolimerizim të bazuar në lazer për të ofruar saktësi në nivelin e mikronit dhe sipërfaqe të lëmuara, duke e bërë atë të domosdoshëm për industritë që kërkojnë toleranca të ngushta - nga protezat dentare deri te prototipimi i hapësirës ajrore. Procesi i përzgjedhjes përfshin vlerësimin e specifikimeve teknike si rezolucioni XY dhe trashësia e shtresës, vlerësimin e fleksibilitetit të ekosistemit të rrëshirës dhe konfirmimin se mbështetja pas shitjes përputhet me kërkesat tuaja të shkallës operative dhe kohës së funksionimit.
Kuptimi i Teknologjisë së Printimit 3D të Stereolitografisë
Çfarë është stereolitografia dhe si funksionon?
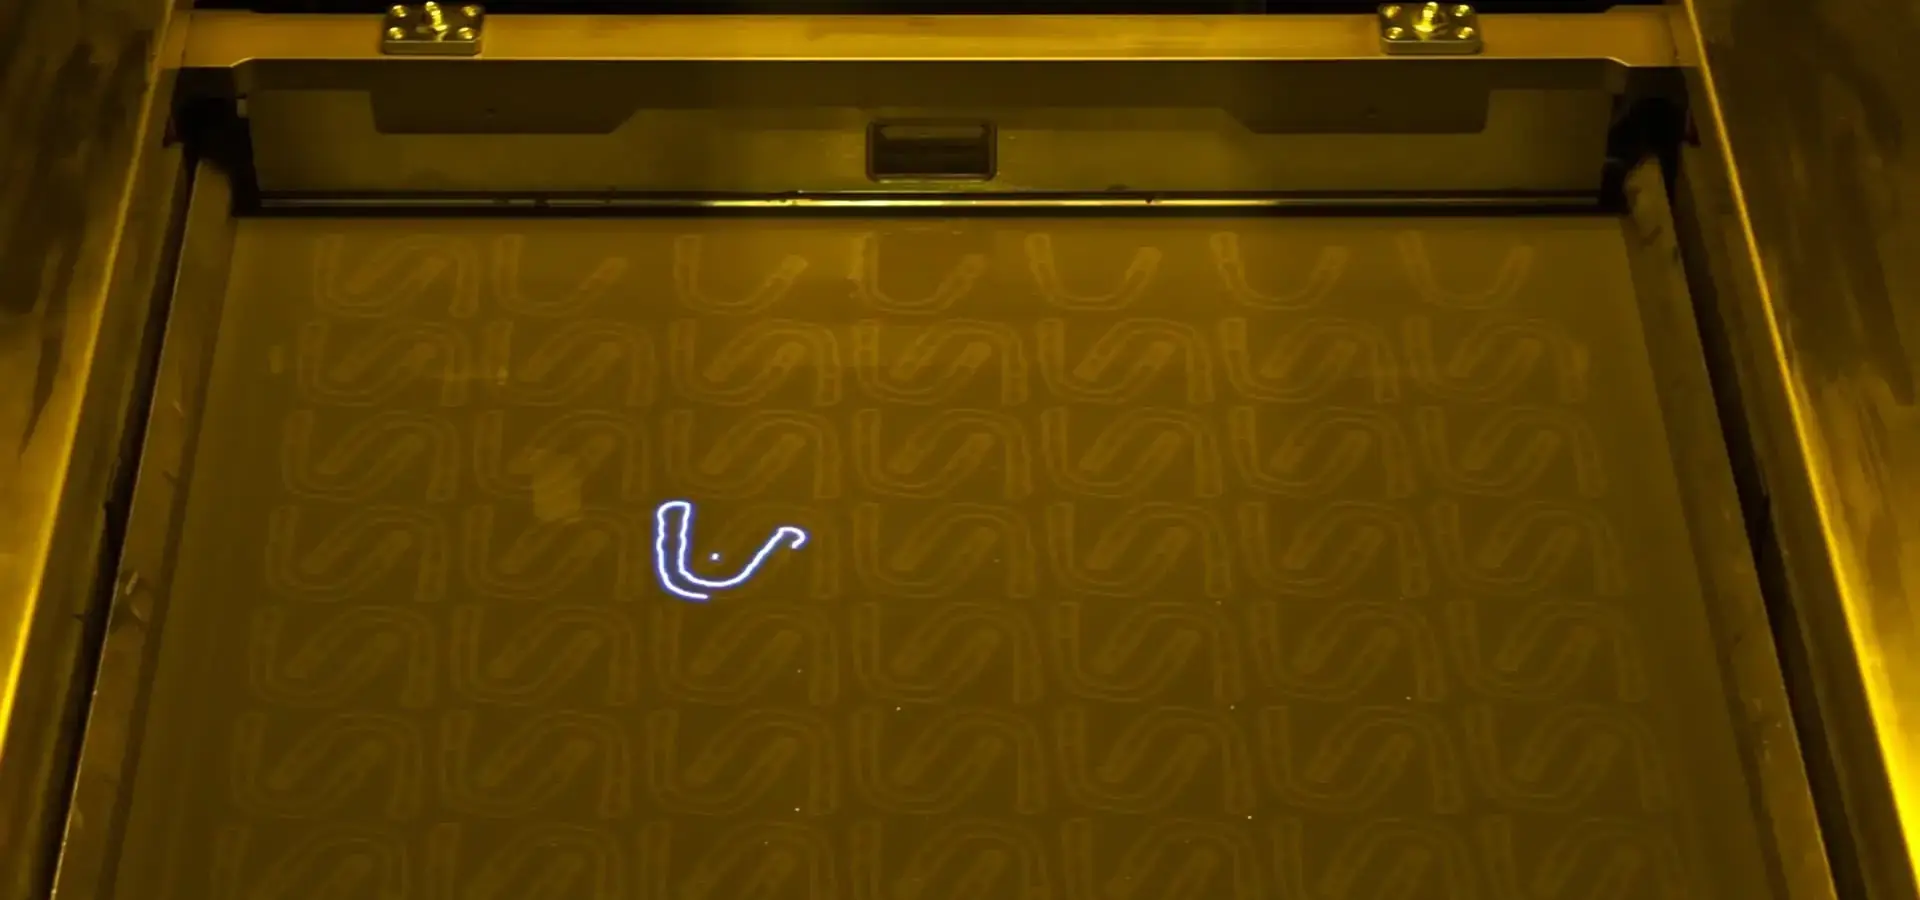
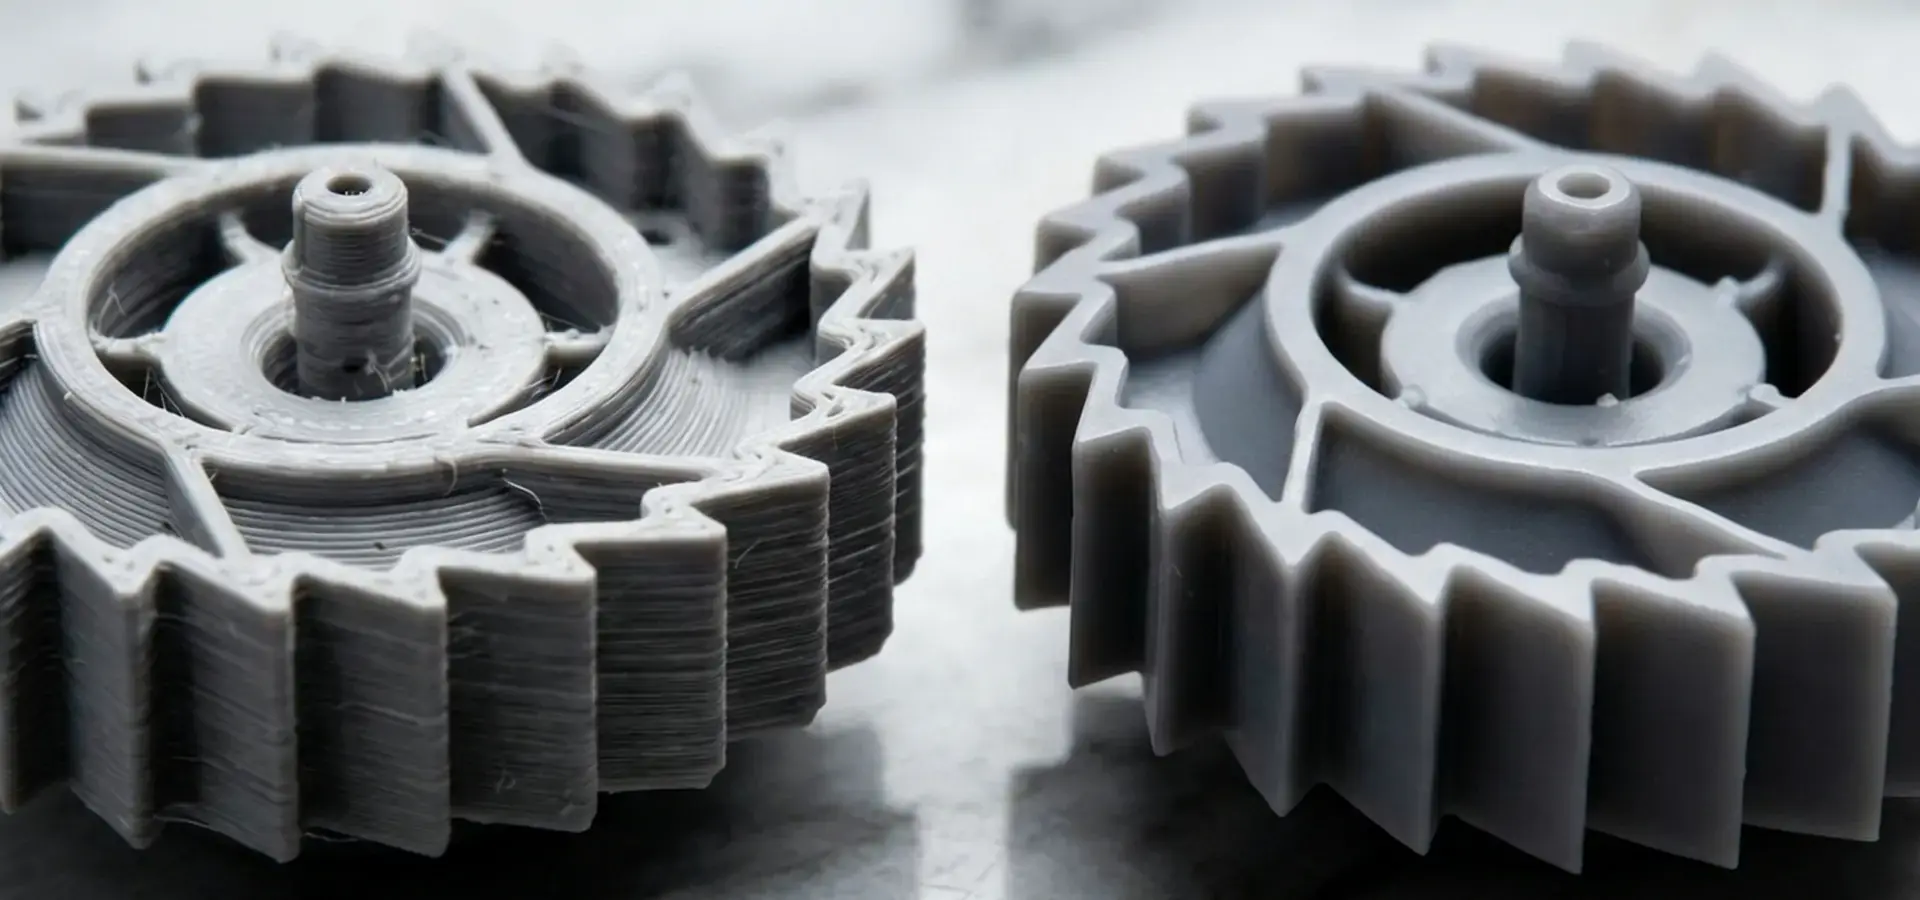
Në vitet 1980, Chuck Hull krijoi stereolitografinë, e cila ishte lloji i parë i prodhimit aditiv. Metoda e përdorur quhet fotopolimerizim i vaskës. Funksionon duke skanuar një sipërfaqe të rrëshirës fotopolimerike të lëngshme me një lazer UV të fokusuar bazuar në të dhënat e modelit dixhital të prerë. Sapo lazeri godet fotopolimerin, fillon të ndodhë lidhja kimike. Kjo e bën materialin të ngurtësohet shtresë pas shtrese. Platforma e ndërtimit lëviz poshtë me një sasi të caktuar, zakonisht 25 deri në 100 mikronë, kur një shtresë është e thatë. Për kalimin tjetër, një shtresë e re rrëshire mbulon sipërfaqen. Pjesët kryesore janë një sistem i saktë lazeri, pasqyra galvanometrike për pozicionim të shpejtë të rrezes, një rezervuar rrëshire me një fund të qartë dhe një aktivizues me boshtin Z. Pjesët e bëra me stereolitografi kanë një cilësi sipërfaqësore si ajo e atyre të bëra me derdhje injeksioni, dhe vetitë e tyre mekanike janë më izotropike krahasuar me FDM. Modelimi i Depozitimit të Shkrirë (FDM), nga ana tjetër, përdor filament termoplastik që shtyhet jashtë dhe ka vija shtresash dhe forcë të pabarabartë.
Avantazhet ndaj teknologjive të tjera shtesë
Stereolitografia është më e mirë se opsionet e tjera, si Përpunimi Dixhital i Dritës (DLP) ose Sinterimi Selektiv me Lazer (SLS). Rezolucioni i një sistemi DLP është i kufizuar nga numri i pikselëve në ekranin e projektorit. Një printer stereolitografik 3D , nga ana tjetër, mund të arrijë rezolucion shumë të lartë XY, i kufizuar kryesisht nga madhësia e pikës së lazerit, saktësia e sistemit optik dhe karakteristikat e kurimit të rrëshirës. Materialet me bazë pluhuri funksionojnë më mirë me SLS dhe mund të krijojnë prototipa që funksionojnë. Megjithatë, zakonisht prodhon pjesë me lëmim dhe transparencë më të ulët sipërfaqësore krahasuar me metodat me bazë rrëshire, megjithëse shkëlqen në forcën funksionale dhe gjeometritë komplekse. Një nga gjërat më të mira në lidhje me të është përfundimi i sipërfaqes. Pjesët që janë hequr nga një sistem stereolitografie zakonisht kërkojnë shpëlarje (p.sh., pastrim IPA), pas-kurim nën ekspozimin e kontrolluar UV dhe në disa raste mbështesin heqjen dhe përfundimin e sipërfaqes në varësi të kërkesave të aplikimit. Fiksimet me kapëse, menteshat e gjalla dhe futjet me fileto funksionojnë në mënyrë të besueshme sepse forca është e njëjtë kudo. Kjo do të thotë që nuk keni pse të shqetësoheni për delaminimin siç bëni me printimin me filament.
Aplikime të zakonshme nëpër industri
Laboratorët dentarë përdorin shtypjen e bazuar në rrëshirë për të bërë modele për rreshtuesit, udhëzuesit kirurgjikalë dhe modelet e kurorave. Marrja e dimensioneve të duhura ka një efekt të drejtpërdrejtë në mënyrën se si pacientët ndihen mirë. Kornizat e brendshme dhe pajisjet e personalizuara bëhen si prototipa nga ekipet e Kërkimit dhe Zhvillimit të automobilave. Kjo e shkurton kohën që duhet për të konfirmuar një dizajn nga javë në ditë. Përpara se të dërgojnë kllapa të ndërlikuara dhe kolektorë fluidikë për t'u përpunuar ose derdhur me makinë CNC të kushtueshme, kompanitë e hapësirës ajrore i testojnë ato për t'u siguruar që funksionojnë. Për të qenë në hap me shpejtësinë e daljes së produkteve të reja, kompanitë që prodhojnë elektronikë të konsumit përdorin prototipizim të shpejtë për të bërë ndryshime në dizajnet e mbulesave të kufjeve dhe mbulesave të veshjes. Dyqanet e kopjimit bëjnë kopje të skulpturave dhe bizhuterive të famshme, dhe dizajnerët e këpucëve shtypin shputat e mesme dhe modelet e fundit për t'u siguruar që këpucët janë të rehatshme për t'u veshur para se të prodhohen.
Faktorët kryesorë që duhen marrë në konsideratë kur zgjidhni një printer 3D SLA
Rezolucioni dhe Saktësia Dimensionale
Dy pjesët që përbëjnë rezolucionin janë XY (plani horizontal) dhe Z (plani vertikal). Rezolucioni XY bazohet në diametrin e pikës së lazerit. Për makinat e nivelit të ulët, është 85 mikronë, dhe për ato të nivelit të lartë, është 25 mikronë. Me një madhësi më të vogël të pikës, mund të shihni detaje më të imëta, gjë që është e rëndësishme për tiparet në shkallë mikro, si strukturat e rrjetës ose kanalet mikrofluidike. Rezolucioni i boshtit Z, i cili përcaktohet nga trashësia e shtresës, ndikon si në sa e lëmuar është sipërfaqja ashtu edhe në sa shpejt mund të ndërtohet. Përfundimet që duken si xham bëhen me shtresa më të holla (25-50 mikronë), por ato kërkojnë më shumë kohë për t'u printuar. Nga ana tjetër, shtresat më të trasha (100-300 mikronë) janë më të mira për prototipa më të mëdhenj funksionalë ku shpejtësia është më e rëndësishme se pamja. Shumicën e kohës, matjet janë të sakta brenda 0.05 mm ose 0.15% të madhësisë nominale, cilado qoftë më e madhe. Për shumicën e detyrave inxhinierike, kjo tolerancë është në rregull. Por për implantet mjekësore ose pjesët hapësinore, mund t'ju duhet kontroll më i rreptë. Kontrolloni nëse printeri stereolitografik 3D që ju intereson është kontrolluar nga një palë e tretë dhe nëse do të mbetet i saktë gjatë prodhimeve të gjata.
Shpejtësia dhe Prodhimi i Printimit
Shpejtësia e printimit bazohet në shpejtësinë e skanimit me lazer, kohën e tharjes së secilës shtresë dhe forcën e shkëputjes së secilës shtresë. Sistemet e sotme kanë teknologji që mund të ndryshojë madhësinë e njollës. Kjo e bën rrezen më të gjerë për mbushjen e sipërfaqeve të mëdha dhe më të ngushtë për detaje të imëta. Kjo metodë adaptive e skanimit mund ta përmirësojë ndjeshëm rendimentin krahasuar me konkurrentët që përdorin njolla fikse. Ajo që bën diferencën në sasinë e punës që bëhet është madhësia e platformës së ndërtimit. Ndërtimi kërkon më pak kohë sepse një shtrat 600 mm x 600 mm mund të mbajë shumë pjesë të vogla ose një montim të madh. Për t'u siguruar që printeri mund ta bëjë punën, zbuloni madhësinë mesatare të serisë dhe madhësinë e pjesës. Kur e specifikoni më shumë vëllimin e ndërtimit, kostoja fillestare dhe përdorimi i rrëshirës rriten. Kur e nën-specifikoni, duhet të ndërroni punë, gjë që e prish orarin tuaj.
Pajtueshmëria e rrëshirës dhe ekosistemi i materialeve
Llojet e materialeve me të cilat mund të punojë një printer 3D stereolitografik përcaktojnë se sa mirë mund të bëjë punë të ndryshme në laboratorin tuaj. Për prototipet vizuale, rrëshirat standarde mund të mbajnë shumë detaje, dhe rrëshirat e forta, të cilat janë si ABS, mund të përballojnë goditjet gjatë testimit funksional. Meqenëse fortësia Shore A e rrëshirave fleksibile është midis 40 dhe 95, mund t'i përdorni ato për të bërë guarnicione dhe prototipe të vulosura. Formulimet për temperatura të larta mund të arrijnë temperatura të devijimit të nxehtësisë mbi 200°C për rrëshira të specializuara inxhinierike në kushte specifike pas tharjes. Kjo i bën ato të mira për pjesët brenda kapotave të makinave ose futjeve të formave të injektimit. Është e rëndësishme të përdorni rrëshira dylli të derdhshme për derdhjen e investimit, e cila përdoret për të bërë bizhuteri dhe kurora dentare. Rregullat e ISO 10993 dhe ISO 13485 thonë se rrëshirat biokompatibile dhe të sterilizueshme mund të përdoren për të bërë prototipe të pajisjeve mjekësore. Platformat me material të hapur ju lejojnë të përdorni rrëshirë nga një kompani e ndryshme. Kjo ul çmimin për litër dhe ju pengon të blini vetëm nga një kompani. Është më e lehtë të monitorosh cilësinë në ekosistemet e mbyllura, por ato mund të jenë më pak fleksibile dhe të kushtojnë më shumë për t'u funksionuar.
Kërkesat e Mirëmbajtjes dhe Lehtësia Operative
Për mirëmbajtje të rregullt, duhet të ndryshoni rezervuarin e rrëshirës, të pastroni dritaret optike dhe të vendosni parametrat e lazerit. Kjo bazohet në formën e pjesës dhe forcat e zhveshjes. Rezervuarët mund të mbajnë 50 deri në 150 litra material. Printerët stereolitografikë me forcë të ulët (LFS) kanë rezervuarë që zgjasin më shumë sepse ulin stresin mekanik që grumbullohet gjatë ndarjes së shtresave. Gjenerimi automatik i mbështetjes, optimizimi i orientimit dhe prerja mund të bëhen më shpejt me softuer që është i lehtë për t’u përdorur. Kjo ua bën më të lehtë operatorëve të mësojnë se si ta përdorin softuerin. Mund të mbani nën vëzhgim punët dhe të përditësoni firmware-in nga larg me platforma të bazuara në cloud, gjë që zvogëlon kohën e ndërprerjes. Kërkoni ekrane me prekje që janë të thjeshta për t’u përdorur, sisteme të automatizuara ose gjysmë-automatizuara të trajtimit të rrëshirës dhe platforma ndërtimi me vetënivel që e bëjnë procesin e konfigurimit më të shpejtë dhe më pak të ngjarë të shkojnë keq.
Faktorët e Kostos dhe Investimi Total
Sistemet stereolitografike që përdoren për prototipimin fillojnë nga rreth 3,500 dollarë për studiot e vogla dhe startup-et. Njësitë në gamën e mesme kushtojnë midis 15,000 dhe 50,000 dollarëve dhe mund të ndihmojnë zyrat e shërbimit të bëjnë më shumë gjëra dhe t'i lëvizin ato më shpejt. Platformat Elite kushtojnë më shumë se 100,000 dollarë dhe kanë dy lazerë dhe përpunim pas të integruar për të bërë shumë gjëra. Mendoni për më shumë sesa vetëm çmimin kur blini diçka. Rrëshira mund të kushtojë nga 50 deri në 800 dollarë për litër, dhe ka edhe kontrata mirëmbajtjeje që mbulojnë pjesët, punën dhe përditësimet e softuerit çdo vit. Konsumi i energjisë është përgjithësisht më i ulët se sistemet e shkrirjes me pluhur me fuqi të lartë, megjithëse përdorimi aktual varet nga madhësia e makinës dhe kushtet e funksionimit. Kostot kapitale mund të shpërndahen me kalimin e kohës me qira dhe financim. Kjo i ndihmon bizneset të mbajnë kapitalin e tyre punues për gjëra të tilla si stoku dhe stafi.
Krahasimi i pjesës kryesore Printerë 3D Stereolitografikë
SLA kundrejt DLP kundrejt MJP: Dallimet Teknike
Një lazer i bazuar në pikë përdoret në stereolitografi. Ai ka rezolucion më të mirë XY dhe kufizohet vetëm nga diametri i rrezes dhe saktësia e galvanometrit. Për të projektuar një shtresë të tërë menjëherë, sistemet DLP përdorin një matricë pikselësh. Kjo përshpejton prodhimin e sasive të vogla, por rezolucioni është i kufizuar nga dendësia e pikselëve vendas të ekranit. Pikat e fotopolimerit të përdorura në Printimin me Avullim Materialesh (MJP) spërkaten si printerët me bojë. Kjo ju lejon të aktivizoni printimin me shumë materiale dhe detaje me rezolucion të lartë, me disa sisteme që mbështesin ngjyrën, megjithëse me kosto dukshëm më të lartë. Duhet pak më shumë kohë për të printuar me SLA sepse funksionon më mirë për punë me forma të ndërlikuara dhe sipërfaqe të lëmuara. Kur duhet të krijoni forma të thjeshta shpejt, DLP është më i mirë. Por kur duhet të krijoni modele anatomike realiste ose të bashkoni pjesë të shumta në një ndërtim, MJP është më i mirë.
Përmbledhje e markave dhe modeleve kryesore
Seria Form nga Formlabs ka një emër të mirë sepse është e besueshme dhe e thjeshtë për t’u përdorur si në tregun e bizhuterive ashtu edhe në atë dentar. Modelet e tavolinës nga Anycubic janë të përballueshme, gjë që i bën ato një zgjedhje të mirë për studiot e vogla të dizajnit. Printerët 3D stereolitografikë Magforms dallohen duke integruar sisteme të patentuara rrëshire me optimizimin e harduerit, duke siguruar sjellje të qëndrueshme kurimi, besueshmëri më të lartë të printimit dhe rregullim të reduktuar të parametrave. Kjo krijon një sinergji midis materialeve dhe pajisjeve. 3D Systems dhe Stratasys janë dy kompani që përqendrohen në cilësimet e prodhimit me vëllim të lartë. Ata e bëjnë këtë duke automatizuar trajtimin e materialeve dhe duke kombinuar përpunimin pasues. Specifikimet e harduerit nuk janë e vetmja gjë që mund t'ju bëjë të lumtur në planin afatgjatë. Mjetet për prodhimin e rrëshirës, rrjetet e shërbimit dhe bibliotekat e rrëshirës janë gjithashtu shumë të rëndësishme. Kontrolloni se sa shpejt përgjigjet shërbimi ndaj klientit, sa e lehtë është të merrni pjesë këmbimi dhe sa i fortë është komuniteti i përdoruesve përpara se të bëni një zgjedhje.
Printerë për Aplikime me Precizion të Lartë
Për përdorime mjekësore dhe dentare, nevojitet përsëritshmëri në nivel mikroni dhe certifikim që materiali është biokompatibël. Printeri stereolitografik 3D Magforms Lab300 mund të printojë me pika që janë më pak se 50 mikronë në të gjithë sipërfaqen dhe shtresa që janë aq të holla sa 25 mikronë në të gjithë sipërfaqen. Rreshtuesit ortodontikë mund të përshtaten në mënyrë të përkryer, dhe udhëzuesit kirurgjikalë mund të përputhen në mënyrë të përkryer me trupin e pacientit. Kur kontrolloni profilet aerodinamike dhe ndërfaqet mekanike në inxhinierinë hapësinore dhe automobilistike, është e rëndësishme të jeni të saktë me matjet. Printerët stereolitografikë 3D që janë shumë të saktë kalibrohen me kujdes dhe shpesh certifikohen për të përmbushur ISO/ASTM 52900 (terminologjia e përgjithshme) dhe ISO/ASTM 52902 (testimi i artefakteve për validimin e saktësisë). Ata gjithashtu kanë sisteme që kontrollojnë nxehtësinë në mënyrë që viskoziteti i rrëshirës të mbetet i njëjtë gjatë ndërtimeve të gjata.
Opsione të përballueshme për bizneset e reja
Sistemet e lira stereolitografike mund të përdoren nga startup-et dhe laboratorët e vegjël të prototipimit për të marrë rezultate profesionale pa pasur nevojë të shpenzojnë shumë para. Këto makina, të cilat kushtojnë më pak se 5,000 dollarë, mund të prodhojnë gjëra që janë rreth 150 mm x 150 mm x 200 mm. Kjo është mjaftueshëm e madhe për bizhuteri, modele të vogla dhe pjesë mekanike. Me këto njësi hiqni dorë nga shpejtësia dhe zgjedhja e materialit, por është më e lehtë të provoni teknologjinë SLA dhe të shihni nëse funksionon për metodën tuaj. Edhe më pak para shpenzohen për drejtimin e një operacioni kur përdorni platforma me burim të hapur dhe rrëshira nga burime të jashtme, por duhet të zgjidhni problemet dhe të profilizoni materialet me dorë më shpesh. Pavarësisht nëse po prodhoni pjesë për klientë të jashtëm apo për qeverinë, duhet të krahasoni koston e mbështetjes së shitësve dhe performancës së certifikuar të materialit me paratë që kurseni paraprakisht.
Konsideratat e Prokurimit dhe Tregtare për Blerësit B2B
Furnizim nga Shpërndarës të Autorizuar
Pajisjet që blini do të jenë të vërteta dhe garancioni juaj do t'i mbulojë ato nëse i blini përmes kanaleve zyrtare. Gjithashtu mund të merrni ndihmë nga kompania që i ka prodhuar. Mund të merrni një marrëveshje nga një rishitës i paautorizuar, por mund të merrni pjesë të falsifikuara, firmware të vjetër ose marrëveshje shërbimi që nuk funksionojnë më. Për të mësuar më shumë rreth historikut të shpërndarësit, vizitoni faqet e internetit të prodhuesve ose kërkoni prova partneriteti. Me shumicën e shpërndarësve, mund të merrni ndihmë teknike në gjuhën tuaj, të merrni pjesë këmbimi më shpejt dhe të trajnoheni në gjuhën tuaj. Blerësit ndërkombëtarë duhet të zbulojnë nëse ekziston një rrjet global shërbimesh që mbështet instalimet në vende të ndryshme. Kjo do ta bënte pajisjen më të qëndrueshme dhe do të zvogëlonte nevojën për të ritrajnuar operatorët.
Garancia, Mbështetja dhe Shërbimi Pas Shitjes
Shumica e garancive mbulojnë pjesët dhe punën për një periudhë midis 12 dhe 24 muajsh. Megjithatë, disa mund të zgjasin deri në pesë vjet nëse përfshijnë vizita vjetore për mirëmbajtje parandaluese. Bëjeni të qartë se çfarë është konsumimi normal (për shembull, datat e skadimit për rezervuarët e rrëshirës dhe fshirëset e fshirëseve) dhe pyetni se sa kohë do të duhet për të rregulluar problemet e mëdha. Ndërsa bëhen riparimet, premtimet për shërbim në vend ditën tjetër të punës ose njësi huazimi ndërsa bëhen riparimet janë shumë të dobishme. Për mbështetje teknike, duhet të jeni në gjendje të telefononi, të dërgoni email ose të bisedoni drejtpërdrejt gjatë orarit të punës dhe në gjuhën që ju nevojitet. Operatorët mund të gjejnë informacione, udhëzues video dhe forume komuniteti në internet, së bashku me ndihmë të drejtpërdrejtë, për t'i ndihmuar ata të rregullojnë vetë problemet e vogla.
Blerje me shumicë dhe logjistikë
Kur blini më shumë se një printer 3D stereolitografik në të njëjtën kohë, mund të kurseni para, të merrni trajnim për të gjithë ata menjëherë dhe të siguroheni që kohët e instalimit të funksionojnë mirë me njëra-tjetrën. Flisni për marrëveshje që fiksojnë çmimin e rrëshirës për disa vite. Kjo do t'ju mbajë të sigurt nga dëmtimet në zinxhirin e furnizimit dhe rritja e çmimeve. Logjistika e transportit për printerët e mëdhenj industrialë përfshin lëvizjen e mallrave, zhdoganimin dhe vendosjen e pajisjeve speciale. Nëse doni të shmangni vonesat dhe dëmtimet, punoni me partnerë që e kanë bërë këtë më parë. Pjesët rezervë duhet të përfshijnë rezervuarë të rinj, platforma ndërtimi dhe pjesë optike në mënyrë që të mos ketë kohë pritjeje shumë të gjata kur mirëmbajtja duhet të bëhet pa paralajmërim. Disa biznese ju lejojnë të abonoheni për materiale të konsumueshme dhe t'i rimbushni ato automatikisht. Në këtë mënyrë, kostot shpërndahen në katër tremujorë të vitit.
Marrja e Vendimit Përfundimtar: Përputhja e Printerëve 3D SLA me Nevojat e Biznesit Tuaj

Përcaktimi i Kërkesave të Projektit
Bëni një listë të pjesëve që dëshironi të bëni, duke përfshirë madhësinë e tyre, si duhet të përshtaten së bashku, si është materiali dhe sa doni të bëni. Një laborator dentar që prodhon 50 modele të aparaturave të drejtimit çdo javë ka nevojë për aftësi të ndryshme nga një furnizues hapësinor që kontrollon pesë kllapa të ndërlikuara çdo muaj. Shkrimi i përfundimit të dëshiruar të sipërfaqes, rrjedhave të punës pas përpunimit dhe nevojave të përputhshmërisë rregullatore do t'ju ndihmojë të bëni një specifikim të detajuar. Për të shmangur mbarimin e parave, është e rëndësishme të mendoni se sa do të kushtojë të zotëroni për më shumë se tre deri në pesë vjet. Kjo përfshin konsumimin normal të makinerive, përdorimin e rrëshirës, punën, ndryshimet në ndërtesë dhe kontratat e mirëmbajtjes. Gjeni pikat në të cilat nuk mund të përballoni më të prodhoni diçka brenda kompanisë në vend që të punësoni një zyrë shërbimesh për ta bërë atë për ju. Mos harroni të mbroni pronën intelektuale dhe të mbani nën vëzhgim kohën e dorëzimit.
Metrikat e Vlerësimit për Performancën e Printerit
Standardi ISO/ASTM 52902 duhet të përdoret si udhëzues për përcaktimin e standardeve të rezolucionit dhe saktësisë për testimin e tolerancës dimensionale. Për të parë se sa i mirë është në të vërtetë rezultati, kërkoni mostra ose caktoni vizita në instalime që janë tashmë në funksion. Shpejtësia e shtypjes së diçkaje varet nga mënyra se si janë vendosur shtresat dhe forma e pjesës. Përdorni softuerin që erdhi me printerin për të ekzekutuar skedarët tuaj CAD dhe për të krijuar një ide të mirë se sa kohë do të duhet. Listat e materialeve që funksionojnë me portofolin tuaj të aplikacioneve duhet të përputhen me to. Sigurohuni që printeri stereolitografik 3D mund të trajtojë të gjitha rrëshirat që mund t'ju nevojiten. Ai duhet të jetë në gjendje të trajtojë rrëshira biokompatibile, fleksibile dhe të derdhshme pa pasur nevojë të bëni ndonjë ndryshim në harduer ose të ngadalësoni. Për t'u siguruar që materialet janë të mira për testimin e përdorimit përfundimtar, shikoni fletët e tyre të të dhënave dhe shikoni se cila është rezistenca e tyre në tërheqje, zgjatja në thyerje dhe temperatura e devijimit të nxehtësisë.
Rekomandime të Personalizuara sipas Segmentit të Prokurimit
Kur prodhuesit e pajisjeve origjinale (OEM) përdorin sisteme me rendiment të lartë me përpunim të automatizuar pas përpunimit, ata mund të kursejnë para në kostot e punës për pjesë dhe të prodhojnë më shumë nga të njëjtat pjesë. Laboratorët e prototipimit që punojnë me një shumëllojshmëri klientësh kanë nevojë për printerë stereolitografikë 3D që mund të punojnë me një shumëllojshmëri materialesh dhe të ndërtojnë platforma që mund të ndryshohen shpejt. Kur shpërndarësit shesin pajisje të përdorura, ata duhet të përqendrohen në markat me rrjete të forta mbështetjeje në rajonet e tyre dhe marzhe të mira kanalesh. Universitetet dhe institucionet kërkimore vlerësojnë platformat dhe softuerët me materiale të hapura që mund të zgjerohen sepse u lejon atyre të prodhojnë rrëshirat e tyre dhe të përdorin mjete projektimi nga kompani të tjera. Prodhuesit e pajisjeve mjekësore duhet të ndjekin sistemet e cilësisë ISO 13485. Kur zgjidhni një furnizues, është shumë e rëndësishme të kërkoni një me flukse pune dhe gjurmë auditimi të validuara.
Testimi përmes Demove dhe Konsultimeve
Demotimet praktike tregojnë detaje operacionale që specifikimet nuk mund t'i paraqesin, si sa i lehtë është për t'u përdorur softueri, sa i zhurmshëm është dhe sa i rehatshëm është të punosh me rrëshirë. Sillni shembuj të skedarëve tuaj më të vështirë CAD dhe shikoni të gjithë procesin, nga përgatitja e skedarëve deri te kurimi i tyre më pas. Zbuloni nga operatorët se si të rregulloni problemet që ndodhin shpesh dhe përdorni seancën për të testuar se sa i përgjegjshëm është shitësi. Ekipet e shitjeve që janë më konsultative duhet të dalin me zgjidhje të personalizuara në vend që të shtyjnë përpara modelet kryesore. Ekspertët teknikë në Magforms shqyrtojnë të dhënat tuaja të prodhimit për të kuptuar se çfarë ju nevojitet, sugjerojnë konfigurimet më të mira dhe ju japin një ide për kthimin tuaj të investimit. Mund të provoni diçka për një kohë më të gjatë para se ta blini përmes programeve pilot ose marrëveshjeve të qirasë. Kjo ul rrezikun tuaj dhe rrit besimin tuaj.
Përfundim
Kur kërkoni printerin më të mirë stereolitografik 3D , është e rëndësishme të mendoni se si do të përshtaten qëllimet e biznesit tuaj me specifikimet teknike, ekosistemet materiale dhe shërbimin ndaj klientit. Megjithatë, saktësia, shpejtësia dhe përshtatshmëria janë shumë të rëndësishme. Por për suksesin afatgjatë, kostoja totale e pronësisë, besueshmëria ndaj furnizuesit dhe aftësia për t'u zgjeruar janë më të rëndësishme. Qasja e integruar e Magforms, e cila kombinon rrëshirat e tyre me pajisjet që i kanë projektuar vetë, u jep kompanive në shumë fusha të ndryshme stabilitetin dhe performancën që u nevojitet. Demotimet, mostrat e testimit dhe një vështrim i kujdesshëm i kthimit të investimit (ROI) do t'ju ndihmojnë të gjeni një zgjidhje që përmbush nevojat strikte të industrisë suaj, përshpejton inovacionin dhe zvogëlon kohën e ndërprerjes.
FAQ
Çfarë e dallon SLA-në nga teknologjitë e tjera të bazuara në rrëshirë?
Një galvanometër kontrollon një lazer të bazuar në pikë që përdoret në stereolitografi. Kjo e bën rezolucionin XY pothuajse të pakufizuar; e vetmja gjë që e ndalon atë është madhësia e pikës. Sistemet DLP përdorin projektorë me piksel të fiksuar, por rezolucioni është i ulët dhe pikselët shfaqen në sipërfaqe të lakuara. MSLA (Masked SLA) përdor një maskë LCD me ndriçim prapa UV për të tharë shtresa të tëra njëkohësisht, duke ofruar rendiment të lartë për pjesë të vogla, megjithëse rezolucioni është i kufizuar nga madhësia e pikselit.
Si mund ta minimizoj kohën e ndërprerjes së punës përmes mirëmbajtjes efektive?
Caktoni orare për pastrimin e dritareve optike një herë në javë, ndërroni rezervuarin çdo 50 deri në 150 litra dhe kalibroni lazerin çdo tre muaj. Në vend që t'i bëni gjërat me dorë, përdorni sisteme të automatizuara të menaxhimit të rrëshirës për t'i mbajtur gjërat të pastra dhe pa derdhje. Mbani furnizime shtesë dhe një linjë të drejtpërdrejtë për mbështetje teknike në dispozicion në rast se diçka shkon keq. Kur përdorni diagnostikim në distancë dhe programe trajnimi të plotë, Magforms u jep operatorëve tuaj më shumë fuqi.
A janë rrëshirat e palëve të treta të pajtueshme me sistemet e mbyllura?
Printerët në një ekosistem të mbyllur përdorin fishekë me etiketa RFID ose formula speciale që i mbajnë jashtë materialet e jashtme. Mund të përdorni çdo rrëshirë në një platformë të hapur, por kohët e ekspozimit, shpejtësitë e zhveshjes dhe parametrat e mbështetjes duhet të vendosen manualisht për të marrë rezultatet më të mira. Para se të vendosni të përdorni burime të palëve të treta, duhet të krahasoni paratë që mund të kurseni në materiale me problemet që mund të ndodhin me cilësinë dhe garancinë tuaj.
Bashkohuni me Magforms për Juajin Printer 3D Stereolitografik nevoja
Magforms qëndron si një furnizues i besueshëm i printerëve 3D stereolitografikë , duke kombinuar 22 patenta dhe 30 marka tregtare me shtrirje të provuar globale në mbi 300 ndërmarrje. Zgjidhjet tona të unifikuara të materialeve dhe pajisjeve eliminojnë problemet me përputhshmërinë, gjë që ju lejon të printoni 30% më shpejt, me saktësi deri në nivelin e mikronit dhe kohën më të lartë të funksionimit në biznes. Stafi ynë i aftë sigurohet që konfigurimet të funksionojnë mirë me buxhetin dhe rrjedhën tuaj të punës, pavarësisht nëse drejtoni një laborator dentar, një qendër kërkimore dhe zhvillimi hapësinor apo një studio dizajni kulturor. Na dërgoni një email menjëherë në info@magforms.com për të caktuar një takim, për të marrë pjesë mostër ose për të parë sistemet tona më të reja personalisht. Meqenëse kemi një zinxhir furnizimi të qëndrueshëm, ne mund të ofrojmë garanci të plota, mundësi financimi dhe qasje të shpejtë në pjesë këmbimi. Mund të na besoni për t'ju ndihmuar të krijoni shpejt dhe me saktësi prototipa të ideve tuaja të dizajnit.
Referencat
1. Hull, CW (1986). Aparat për Prodhimin e Objekteve Tre-Dimensionale me Stereolitografi . Zyra e Patentave dhe Markave Tregtare e Shteteve të Bashkuara.
2. Gibson, I., Rosen, D., & Stucker, B. (2015). Teknologjitë e Prodhimit Aditiv: Printimi 3D, Prototipimi i Shpejtë dhe Prodhimi Dixhital i Drejtpërdrejtë (botimi i 2-të). Springer.
3. ISO/ASTM 52900:2021. Prodhimi Aditiv — Parimet e Përgjithshme — Bazat dhe Fjalori . Organizata Ndërkombëtare për Standardizim.
4. Jacobs, PF (1992). Prototipimi dhe Prodhimi i Shpejtë: Bazat e Stereolitografisë . Shoqata e Inxhinierëve të Prodhimit.
5. Melchels, FP, Feijen, J., & Grijpma, DW (2010). Një përmbledhje e stereolitografisë dhe zbatimeve të saj në inxhinierinë biomjekësore. Biomaterials , 31(24), 6121-6130.
6. Chartrain, NA, Williams, CB, & Whittington, AR (2018). Një përmbledhje mbi prodhimin e skelave të indeve duke përdorur fotopolimerizimin e vazos. Acta Biomaterialia , 74, 90-111.
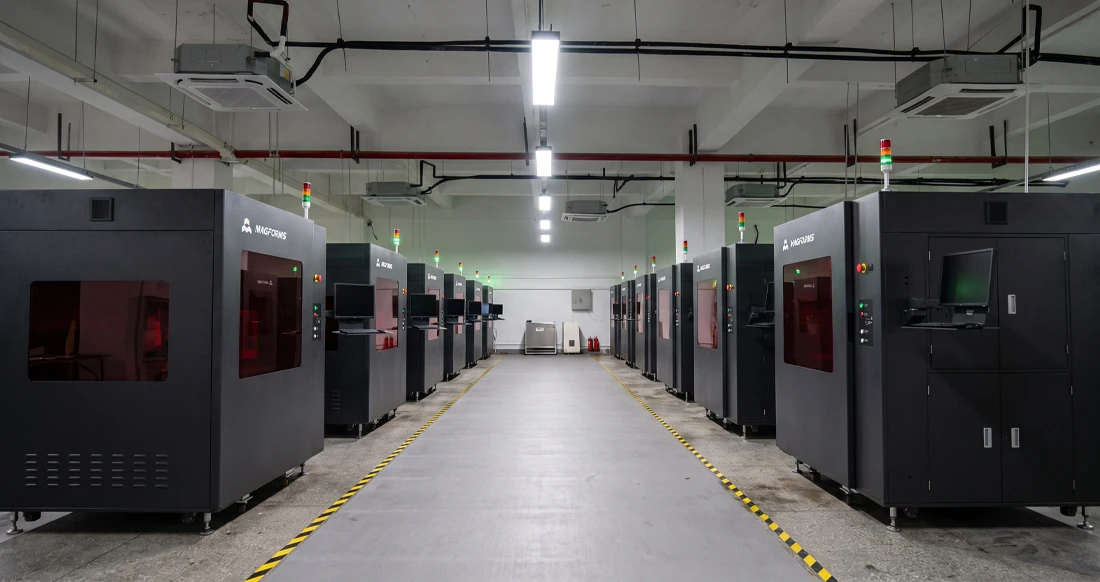
Magforms e bën projektimin dhe prodhimin më të lehtë.
Blogjet e njohura
-
 Pasqyra e industrisëIndustria Prodhuese
Printer FDM vs. SLA: Cila teknologji është e duhura për projektin tuaj?
-
 Pasqyra e industrisëIndustria Prodhuese
5 Aplikimet Kryesore të Printerëve Industrialë 3D në Prodhim Sot
-
 Pasqyra e industrisëIndustria Prodhuese
Pse printerët 3D stereolitografikë janë të pakrahasueshëm për prototipimin e pajisjeve mikrofluidike?
