Hur stöder kinesiska SLA 3D-skrivare högprecisionsarbetsflöden för flera material?
Industriella kinesiska SLA 3D-skrivare är allmänt erkända för sin ultrahöga precision, släta ytkvalitet och exceptionella dimensionella konsistens i krävande industrier som tandvårdstillverkning, prototypframställning för fordon, konsumentelektronik och validering inom flyg- och rymdteknik. Till skillnad från extruderingsbaserade tekniker som prioriterar samtidig materialavsättning är stereolitografisystem främst konstruerade för noggrannhet, finreproduktion och stabil härdningsprestanda för hartset.
Medan de flesta kinesiska SLA 3D-skrivare använder en enda hartsbehållare under varje utskriftscykel, har tillverkare och industriella användare utvecklat praktiska arbetsflöden för flera material genom modulära behållarsystem, kontrollerad hartsväxling, segmenterade monteringsmetoder och avancerade efterbehandlingstekniker. Dessa metoder gör det möjligt för SLA-tekniken att bibehålla sina kärnprecisionsfördelar samtidigt som den stöder komplexa industriella applikationer som kräver flera färger, texturer eller funktionella materialkombinationer.
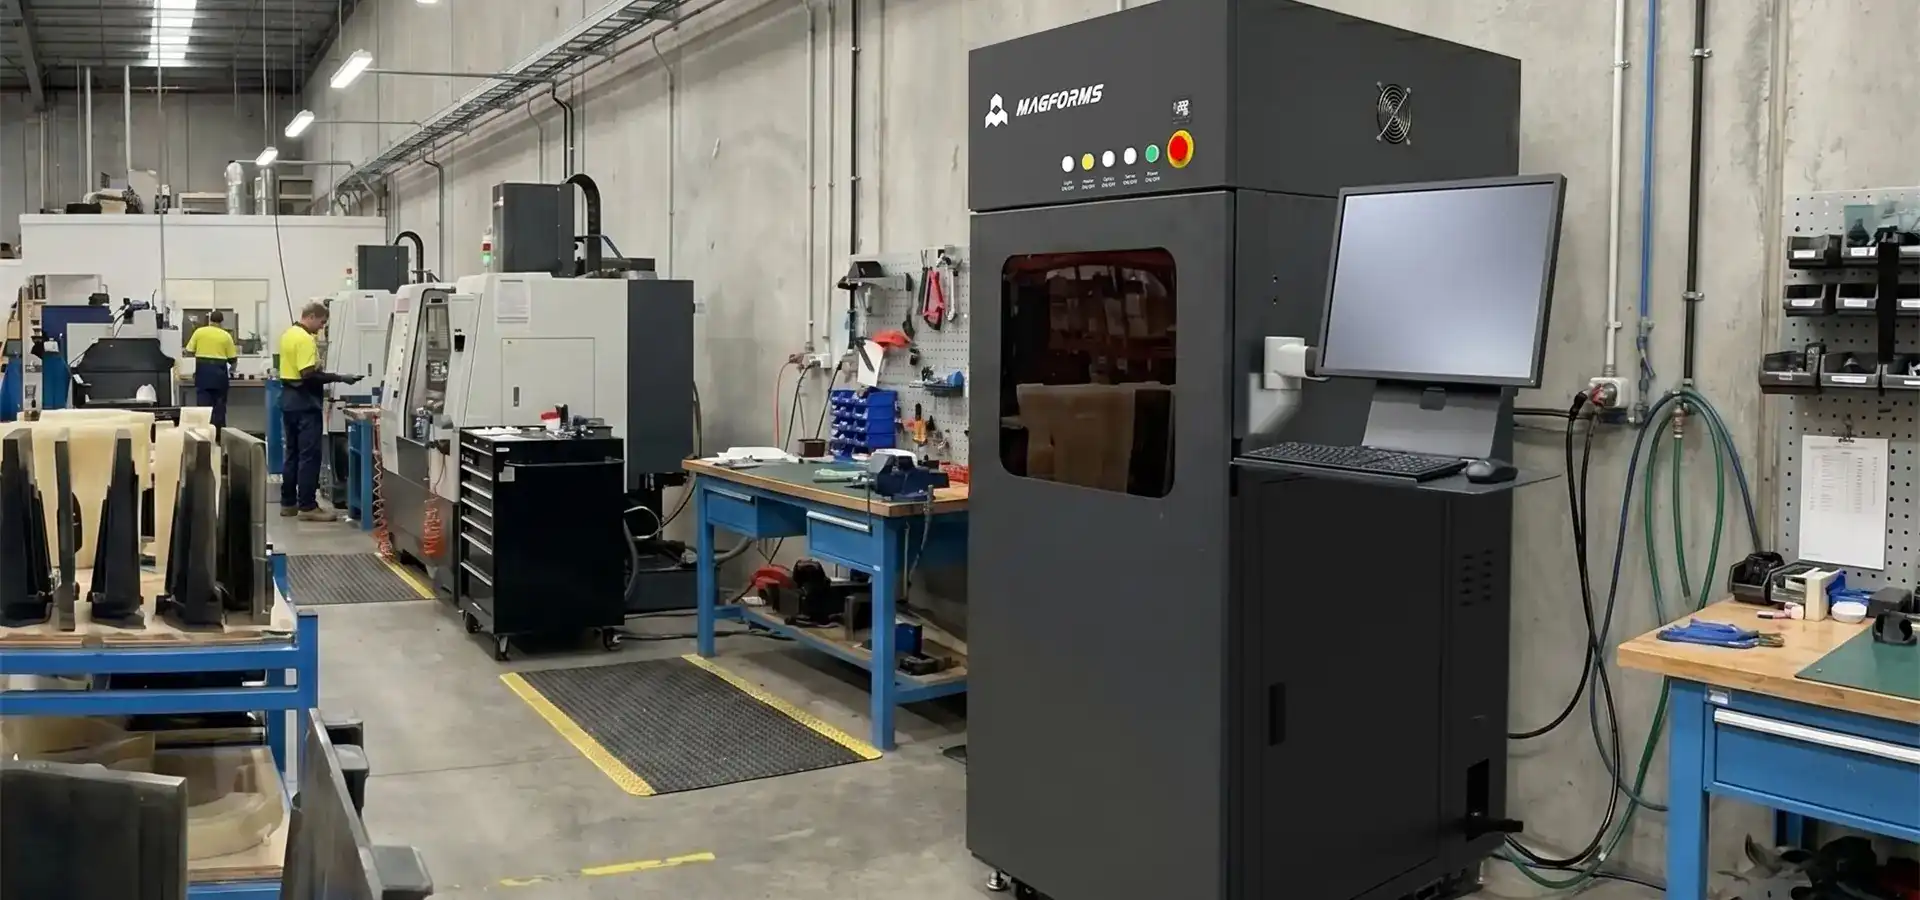
Förstå grunderna i stereolitografiteknik
Kärnprinciper för laserbaserad hartshärdning
En höghastighetsgalvanometerspegel styr en UV-laserstråle som härdar flytande fotopolymerharts lager för lager i stereolitografi. I top-down SLA-system sänks byggplattformen gradvis ner i hartsbehållaren allt eftersom lagren härdas. Denna process gör det möjligt för färskt fotopolymerharts att återbelägga den härdande ytan efter varje lagerexponering. Industriella kinesiska SLA 3D-skrivare använder vanligtvis diodpumpade fasttillståndslasrar med våglängder på 355 nm eller 405 nm. De kan skanna med hastigheter upp till 10–15 meter per sekund och kan göra XY-upplösningar så låga som 50 mikron och Z-axelns lagertjocklekar så tunna som 0.05 mm. Denna metod ger bättre ytfinish än filamentbaserade, vilket gör den lämplig för att producera komplexa smyckesmönster, tandrestaurationer och högdetaljiga prototypkomponenter för flyg- och rymdteknik.
Hartskemi och materialalternativ
Fotopolymerhartser som används i kinesiska SLA 3D-skrivare kan kategoriseras i flera funktionella materialgrupper. Standardmaterial har goda mekaniska egenskaper för att tillverka prototyper i allmänhet. Ingenjörsversioner har hög draghållfasthet och värmebeständighet, vilket gör dem lämpliga för delar under huven på bilar. Transparenta versioner ger linser och ljusledare optisk klarhet. För grepp och tätningar fungerar flexibla material som ser ut som gummi eller silikon bra. För investeringsgjutningsprocesser som används i smycken och tandkronor brinner gjutbara hartser ut helt. Kinesiska materialförsäljare har snabbt utökat dessa sortiment och erbjuder nu tredjepartsalternativ av harts som ger konkurrenskraftig mekanisk prestanda och bredare materialflexibilitet till betydligt lägre kostnader. Detta eliminerar problemet med att vara låst till en källa, vilket var ett problem tidigare.
Flerfärgs- och flermaterialtryck: Utmaningar och möjligheter
Att tänka på gällande arkitektur för en enda kar och materialarbetsflöde
De flesta industriella kinesiska SLA 3D-skrivare är utformade kring enkars-hartsarkitekturer för att bibehålla härdningsstabilitet, dimensionell konsistens och exakt optisk prestanda. Stereolitografienheter delar en hartskar och laserbana, medan filamentextruderingssystem vanligtvis använder flera munstycken eller extrudrar för materialbyte. När applikationer kräver flera material använder operatörer vanligtvis kontrollerade arbetsflöden för hartsbyte i kombination med dedikerade rengöringsprocedurer för att bevara utskriftskvalitet och materialstabilitet. Även mycket små mängder av ett gammalt material kan förändra hur en ny sats harts härdar, vilket kan orsaka ofullkomlig härdning, dimensionsavvikelse eller ytfel. Specialhartser, såsom högtemperatur- eller flexibla formler, har mycket olika viskositeter och fotoinitiatormängder, vilket gör denna kontamineringsrisk högre.
Materialhantering och arbetsflödeskonfiguration
De flesta skivningsmiljöer för kinesiska SLA 3D-skrivare är optimerade för stabila härdningsprofiler för enskilda material, vilket bidrar till att säkerställa konsekvent exponeringskontroll och dimensionell noggrannhet under hela produktionen. Rörelse- och styrkorten har inte inbyggt stöd för de materialväxlingsmetoder som är vanliga i FDM-system med flera extrudrar. För att få olika färgområden i samma utskriftsjobb måste exakta paus-och-växlingsmetoder användas, vilket kan göras manuellt av operatörer eller med anpassade skript. För att undvika lagerfeljustering mellan materialövergångszoner måste galvanometerns noggrannhet förbli densamma även om materialet ändras. Eftersom det inte finns några standardiserade filformat för flera material (som AMF eller 3MF med materialtilldelningar) segmenterar ingenjörer ofta CAD-sammansättningar i oberoende optimerade utskriftskomponenter för förbättrad materialkontroll och efterbehandlingseffektivitet. Detta ökar arbetsflödets komplexitet i avancerade produktionsmiljöer med flera material.
Varför industriella tillämpningar prioriterar precision framför inbyggd multimaterialutskrift
Inom många industrisektorer, inklusive tandtillverkning, smyckesgjutning, validering inom flyg- och rymdteknik och utveckling av precisionsprodukter, är ytkvalitet och dimensionsnoggrannhet ofta viktigare än samtidig kapacitet för flera material. Industriella kinesiska SLA 3D-skrivare är därför främst utformade för att upprätthålla stabila härdningsmiljöer, finreproduktion och repeterbar utskriftskonsistens över långa produktionscykler.
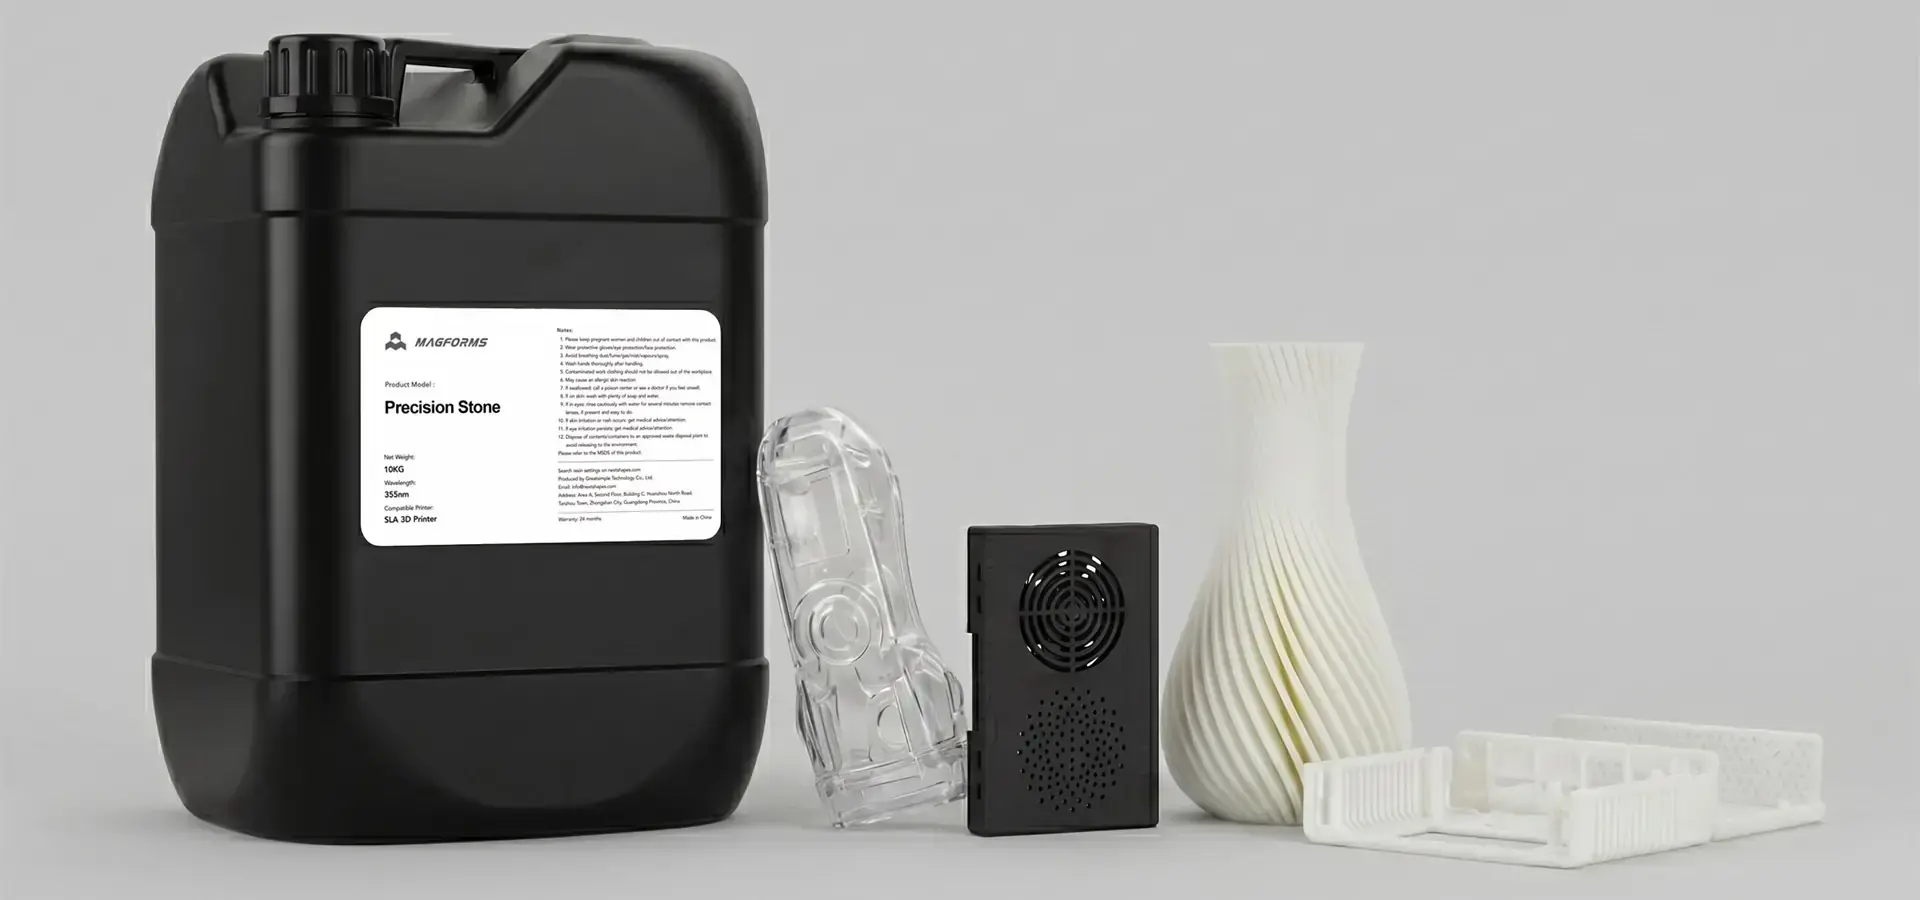
Jämförelse: Stereolitografi kontra andra tekniker inom flerfärgs- och flermaterialfunktioner
FDM-skrivare: Tillgängliga arbetsflöden för flera material
FDM-system stöder enklare extrudering av flera material genom konfigurationer med dubbla eller flera munstycken, vilket gör dem lämpliga för applikationer som främst fokuserar på materialkombinationer och färgvariationer. Vissa FDM-maskiner i mellanklassen kan skriva ut stödstrukturer av filament som löses upp i vatten och bygga användbara delar av industriella termoplaster. Färgblandande hotends kan blanda flera termoplastfilament för att producera gradient- eller flerfärgade yteffekter. Industritillverkare väljer dock ofta kinesiska SLA 3D-skrivare när ytjämnhet, fina detaljer och snäva dimensionstoleranser är viktigare än samtidig materialavsättning. Filamentextruderingstekniker är i allmänhet mindre lämpliga för applikationer som kräver ultrasläta ytor, noggrannhet i fina detaljer och visuell kvalitet av optisk kvalitet. Dessa är vanliga behov inom smyckes-, konsumentelektronik- och tandvårdsindustrin. Det är därför kinesiska SLA 3D-skrivare fortfarande är allmänt använda inom tandvårds-, smyckes-, medicin- och högdetaljprototypindustrin där precision och ytkvalitet är av största vikt.
DLP-system: Avvägningar mellan hastighet och upplösning
Digitala ljusbehandlingssystem (DLP) använder projicerade ljusmotorer för att härda hela hartslager samtidigt, medan LCD-baserade maskerade stereolitografisystem (MSLA) förlitar sig på LCD-paneler för att selektivt blockera UV-ljus under exponering. Jämfört med LCD-baserade system ger industriella SLA-plattformar generellt mer konsekvent laserenergifördelning och överlägsen ytuniformitet över storformatsbyggen. Medan DLP-system erbjuder snabba lagerexponeringshastigheter, ger industriella kinesiska SLA 3D-skrivare större flexibilitet i laserpunktskontroll och skanningsprecision över större byggytor. Industriella kinesiska SLA 3D-skrivare använder lasrar med variabel punktstorlek och optimerade skanningsvägsalgoritmer för att skriva ut med över 30 % snabbare hastigheter än konkurrenter med fast punkttryck. Detta minskar hastighetsgapet med DLP samtidigt som noggrannheten på mikronnivå bibehålls över stora byggvolymer.
Praktiska lösningar och bästa praxis för flerfärgade eller flermaterialapplikationer
Efterbehandlingstekniker för färg- och materialintegration
I industriella SLA-arbetsflöden används ofta efterbehandling och segmenterade monteringsmetoder för att uppnå avancerade visuella och funktionella resultat. Fotorealistiska färgytor kan göras på arkitektoniska modeller och produktmodeller genom att måla helt härdade SLA-delar med airbrushed-färger eller ytbehandlingar av bilkvalitet. När du använder alkoholbaserade färger för att färga transparenta fotopolymerhartser får du ljusa färger som behåller deras optiska egenskaper. Genom att montera separat tryckta komponenter tillverkade av olika material, såsom styva höljen i kombination med flexibla packningar, kan tillverkare uppnå multimaterialfunktionalitet samtidigt som de bibehåller den precision och härdningsstabilitet som är förknippad med stereolitografiteknik. Kulturkreativa verkstäder, prototyplabb för skor och medicintekniska företag som använder kinesiska SLA 3D-skrivare förlitar sig ofta på dessa arbetsflöden för avancerad prototyp- och presentationsproduktion.
Optimering av hartshantering och protokoll för rengöring av kar
Korrekta protokoll för hartshantering är avgörande för att upprätthålla stabil utskriftsprestanda i SLA-arbetsflöden med flera material. Innan hartset läggs undan bör operatörerna köra det genom siktar med 100 mikrons mesh för att bli av med eventuellt skräp. För att bli av med eventuella kvarvarande plastfilmer måste karens ytor rengöras noggrant med isopropylalkohol (IPA) och luddfria våtservetter. Korskontaminering undviks genom att använda separata kar för olika typer av material, till exempel ett för hartser av teknisk kvalitet och ett annat för flexibla hartsmaterial. Programvaruinställningar som kommer ihåg exponeringstider, lagerbredder och lyfthastigheter för varje hartstyp gör installationen enklare och slösar mindre tid på trial and error. Industriella kinesiska SLA 3D-skrivare med materialprofiler med öppen källkod låter användare spara och dela de bästa inställningarna mellan team. Detta gör det enklare att vara konsekvent i produktionssituationer som använder mer än ett material.
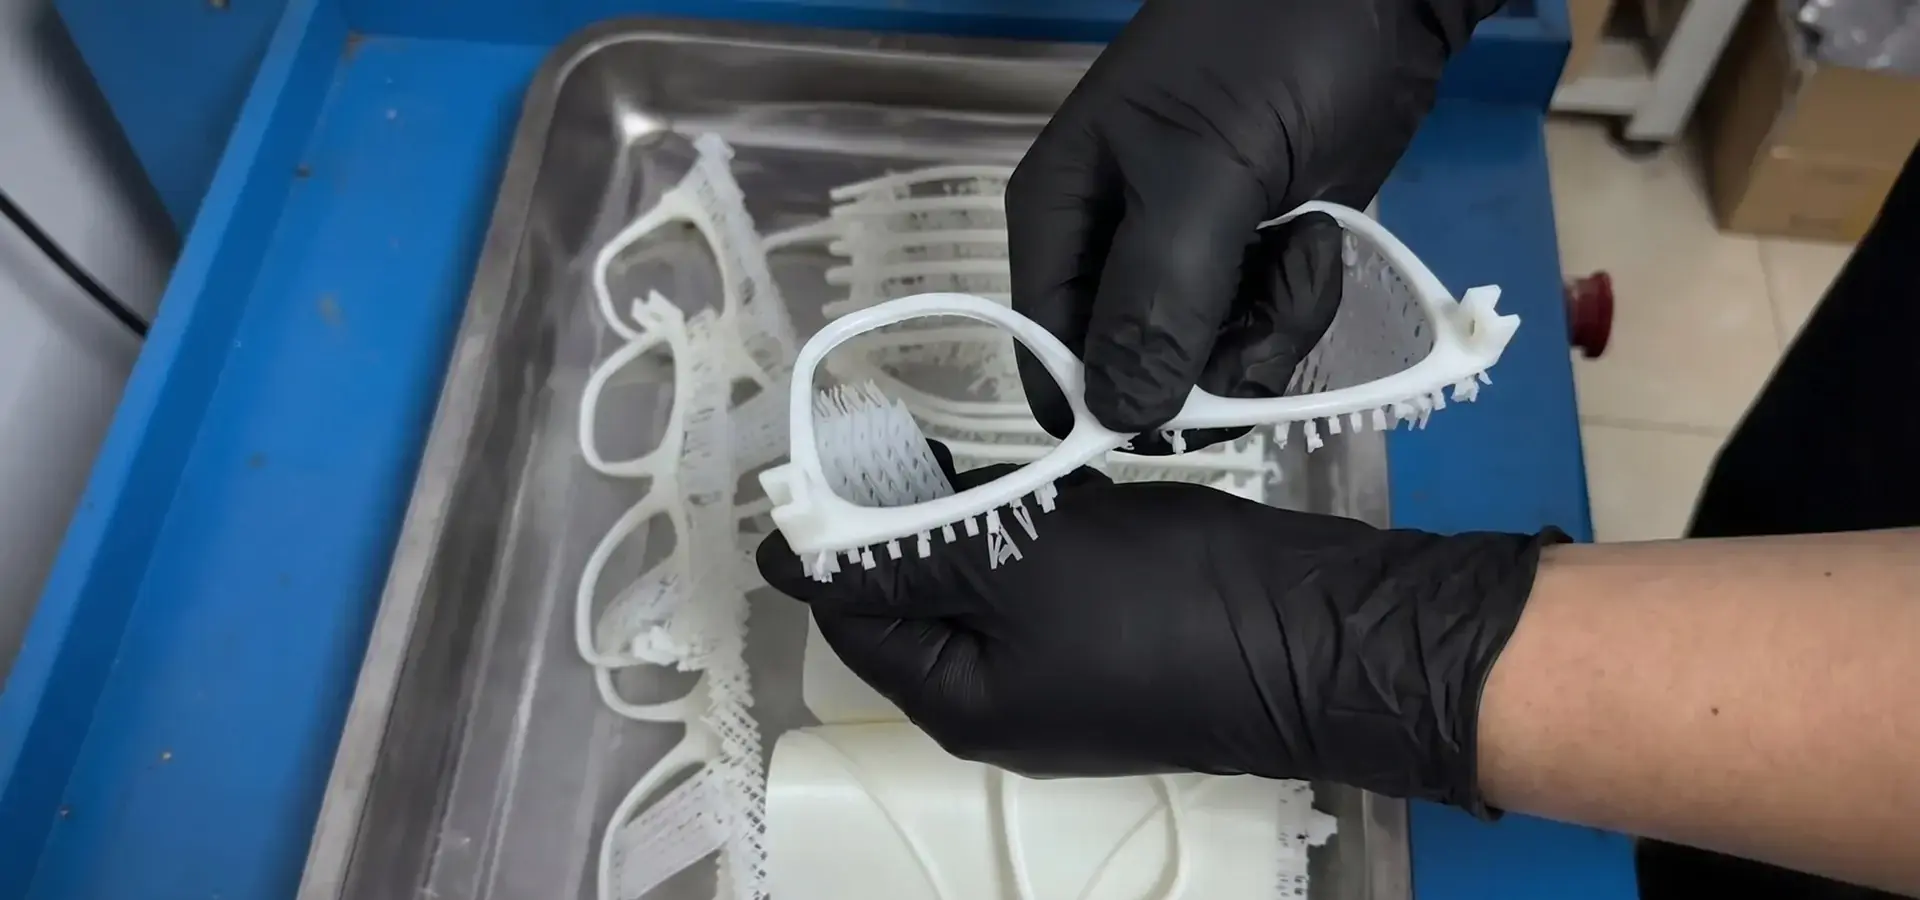
Upphandlingsguide: Att välja rätt stereolitografisystem för komplexa utskriftsbehov
Viktiga specifikationer för beredskap för flera material
När man undersöker kinesiska SLA 3D-skrivare för deras förmåga att skriva ut flera material bör inköpsteam som utvärderar kinesiska SLA 3D-skrivare prioritera specifikationer relaterade till precisionsstabilitet, öppen materialkompatibilitet och flexibilitet i arbetsflödet. Byggvolymen anger om delar kan skrivas ut som enskilda enheter eller om de behöver sättas ihop. Olika hartsviskositeter och härdningsbeteenden kräver noggrant optimerade laserexponeringsparametrar och processinställningar för att bibehålla stabil utskriftskvalitet. Öppen materialdesign gör att alla tredjepartshartser kan användas, vilket är nödvändigt för att få unika formuleringar som utrustningstillverkare inte erbjuder. Materialväxlingsmetoder kan styras av en operatör tack vare flexibel programvara som stöder anpassade hartsprofiler och skriptbara paus- och omstartsfunktioner. Den totala ägandekostnaden och produktionsprestanda påverkas av garantivillkor som täcker hur länge laserdioder håller (vanligtvis 5 000 till 10 000 timmar) och hur snabbt teknisk hjälp svarar. I de flesta industriella tillämpningar är dimensionell konsistens och ytkvalitet fortfarande viktigare än samtidig avsättning av flera material.
Utvärdering av leverantörers tillförlitlighet och eftermarknadssupport
Vid B2B-köp av en kinesisk SLA 3D-skrivare är leverantörens rykte mycket viktigt. Etablerade kinesiska tillverkare av SLA 3D-skrivare med ISO 9001-certifieringar, CE/FCC-efterlevnad och många års erfarenhet visar att de uppvisar mogna tillverknings- och kvalitetsledningsförmågor. Verkliga framgångar stöds av kundfallstudier från medicin-, flyg- och fordonsindustrin. För utländska köpare är risken för driftstopp lägre när det finns servicecenter utomlands och möjlighet att utföra diagnostik på distans. Tydliga kontaktlinjer, såsom specialiserade kundansvariga och tekniska team som talar engelska, gör att onboarding och problemlösning går smidigare. Innan de går med på bulkbeställningar bör inköpsteam till exempel begära utskrifter i en mängd olika material för att kontrollera måttens noggrannhet, ytfinishens kvalitet och de mekaniska egenskaperna.
Navigera prissättning och förhandlingsstrategier
Det finns olika prisklasser för stereolitografiverktyg tillverkade i Kina. Industriella instegssystem börjar på mindre än 5 000 dollar och är bra för små designstudior och nya servicecenter. Mellanstora plattformar, som kostar mellan 15 000 och 50 000 dollar, kan bygga fler saker och är mer automatiserade. De är inriktade på utveckling av medicintekniska produkter och testning av bildelar. Avancerade storformatsverktyg som kostar mer än 100 000 dollar används för arkitekturmodeller och validering av flygplan. När köpare förhandlar om köp av flera enheter kan de få besparingar på 10 till 20 procent, längre garantier och materialuppsättningar som är allt i ett. Att tydliggöra leveransvillkor (FOB vs. DDP), installationshjälp och användarutbildning stoppar hemliga kostnader. Att förse säljare med specifika applikationskrav tidigt, såsom materialvariation, genomströmningsmål och efterbehandlingsbehov, leder till anpassade offerter och tekniska lösningar som är i linje med köpmålen.
Slutsats
Kinesiska SLA 3D-skrivare fortsätter att spela en avgörande roll i industriella tillverkningsapplikationer där precision, ytkvalitet och dimensionsstabilitet är avgörande. Det finns användbara lösningar som gör multimaterialapplikationer användbara på servicekontor, fordonsforskning och utveckling, dentalaboratorier och utveckling av konsumentelektronik. Genom modulära hartsarbetsflöden, kontrollerad materialhantering, segmenterade monteringsmetoder och avancerade efterbehandlingstekniker kan tillverkare effektivt stödja komplexa produktionskrav samtidigt som de bevarar de viktigaste precisionsfördelarna med stereolitografiteknik. Kinesiska tillverkare blir bättre på att matcha prestandan hos västerländska konkurrenter samtidigt som de är mer kostnadseffektiva och ger tillgång till ett bredare utbud av material. När upphandlingsteam har tydliga specifikationer, kriterier för att utvärdera leverantörer och förhandlingsstrategier kan de säkert lägga till dessa system i komplicerade produktionsmiljöer samtidigt som de tar hänsyn till tekniska behov och budgetgränser.
FAQ
1. Kan kinesiska SLA 3D-skrivare uppnå flerfärgsutskrifter i ett enda jobb?
På grund av sin design med ett enda fat är vanliga industriella kinesiska SLA 3D-skrivare vanligtvis inte utformade för samtidig flerfärgsutskrift inom en enda kontinuerlig byggprocess. Du kan få flerfärgsresultat genom att skriva ut separata delar i olika färgade hartser och sedan sätta ihop dem manuellt. Avancerade användare lägger till färg i hartser eller använder efterhärdningsmetoder för att förbättra det visuella utseendet på utskrivna delar.
2. Vilka hartstyper är bäst lämpade för materialvariationer?
Stabila ommålnings- och exponeringsfaktorer gör materialbyten enklare när tekniska hartser har konsekventa viskositetsprofiler. Hartser som är klara och kan gjutas kan färgas och bytas efter bearbetning. För att förhindra att de blir smutsiga behöver flexibla hartser sina egna behållare. För biokompatibla formuleringar och högtemperaturformuleringar är det viktigt att följa strikta rengöringsprocedurer för att undvika korskontaminering som kan påverka materialgodkännanden.
3. Hur förhindrar jag hartskontaminering vid materialbyten?
Använd separata kar för materialgrupper som inte blandas. Hartser bör filtreras och förvaras i behållare med lock när de inte används. Isopropylalkohol och luddfria trasor kan användas för att rengöra karets insida mycket noggrant. Efter materialbyte, kör rensningsutskrifter, vilka är små former som är avsedda att kastas bort, för att bli av med eventuellt kvarvarande harts. För att säkerställa att du följer kvalitetskontrollstandarder, för noggranna register över hur material används och när de rengörs.
Samarbeta med Magforms för högprecisionslösningar inom stereolitografi
Standardutrustning räcker inte för att möta utskriftsbehoven hos företag inom en mängd olika branscher. Magforms kombinerar sina egna fotopolymerplaster med noggrant utformade kinesiska SLA 3D-skrivare för att ge bästa möjliga passform och stabilitet för material och system. Vår öppna materialdesign innebär att du inte behöver hålla dig till en enda leverantör, och vår laserteknik med variabel punktstorlek snabbar upp utskriften med mer än 30 % utan att påverka utskrifternas noggrannhet ner till mikronnivå. Magforms har 22 patent och arbetar med över 300 företag runt om i världen. De erbjuder fullständig eftermarknadssupport, såsom fjärrdiagnostik, teknisk utbildning och snabb reservdelslogistik, för att säkerställa att arbetsflöden för prototypframställning av fordon, tandvårdsanpassning och validering inom flyg- och rymdteknik har så lite driftstopp som möjligt. Maila vårt team på info@magforms.com för att diskutera högprecisionsproduktionsarbetsflöden, avancerade hartsapplikationer och skalbara industriella utskriftslösningar skräddarsydda för dina tillverkningskrav. Be om teknisk rådgivning, anpassade offerter och exempelutvärderingar som baseras på dina produktionsmål. Som en pålitlig kinesisk leverantör av SLA 3D-skrivare erbjuder vi industriell tillförlitlighet och kostnadseffektiv skalbarhet, så att du tryggt kan gå från testning till massproduktion.
Referensprojekt
1. Gibson, I., Rosen, D., & Stucker, B. (2021). Additiva tillverkningstekniker: 3D-utskrift, snabb prototypframställning och direkt digital tillverkning (3:e uppl.). Springer.
2. Wang, L., & Zhang, Y. (2020). "Jämförande analys av multimaterialfunktioner i industriella additiva tillverkningssystem." Journal of Manufacturing Science and Engineering, 142(8), 081004.
3. Chen, H., & Liu, Q. (2022). "Framsteg inom kinesisk stereolitografiutrustning: Prestandajämförelse och marknadspositionering." International Journal of Advanced Manufacturing Technology, 119(5-6), 3421-3438.
4. ISO/ASTM 52900:2021. Additiv tillverkning — Allmänna principer — Grunder och ordförråd. Internationella standardiseringsorganisationen.
5. Formlabs Inc. (2023). Teknisk vitbok: Materialkompatibilitet och hantering av korskontaminering vid 3D-utskrift av harts. Formlabs intern publikation.
6. Zhou, M., & Tang, S. (2023). "Efterbehandlingstekniker för färgförbättring och multimaterialintegration i additiv tillverkning av fotopolymerer." Additive Manufacturing Review, 17(2), 145-162.
Magforms förenklar design och tillverkning.
Populära bloggar
-
 BranschinsikterTillverkningsindustrin
FDM vs. SLA-skrivare: Vilken teknik är rätt för ditt projekt?
-
 BranschinsikterTillverkningsindustrin
Topp 5 tillämpningar av industriella 3D-skrivare inom tillverkning idag
-
 BranschinsikterTillverkningsindustrin
Varför är stereolitografiska 3D-skrivare oöverträffade för prototypframställning av mikrofluidiska enheter?
