Vad är storskalig 3D-utskrift och hur fungerar det?
Den allra senaste tekniken inom industriell additiv tillverkning är storskalig 3D-skrivarteknik med harts, som använder fotopolymerisationsmetoder för att tillverka exakta delar med betydligt större byggvolymer än konventionella 3D-skrivare för skrivbordet. För komplicerade industriella användningsområden inom bil-, flyg-, medicin- och konsumentelektroniksektorerna använder dessa högteknologiska system UV-ljuskällor för att härda flytande fotopolymerhartser lager för lager. Detta ger dem en mycket slät yta och noggranna mätningar.
Förstå storskalig 3D-utskriftsteknik med harts
Storskalig 3D-utskrift av harts har förändrat hur fabriker tillverkar saker genom att minska klyftan mellan snabb utveckling och fullskalig produktion. Vat-fotopolymerisationsteknik används i dessa högteknologiska system, främst genom SLA (laserbaserad stereolitografi) som den dominerande tekniken för industriella storskaliga system, medan DLP- och LCD-baserade system förlitar sig på areaexponeringsarkitekturer och vanligtvis används i maskiner i mindre format.
Grundläggande teknik
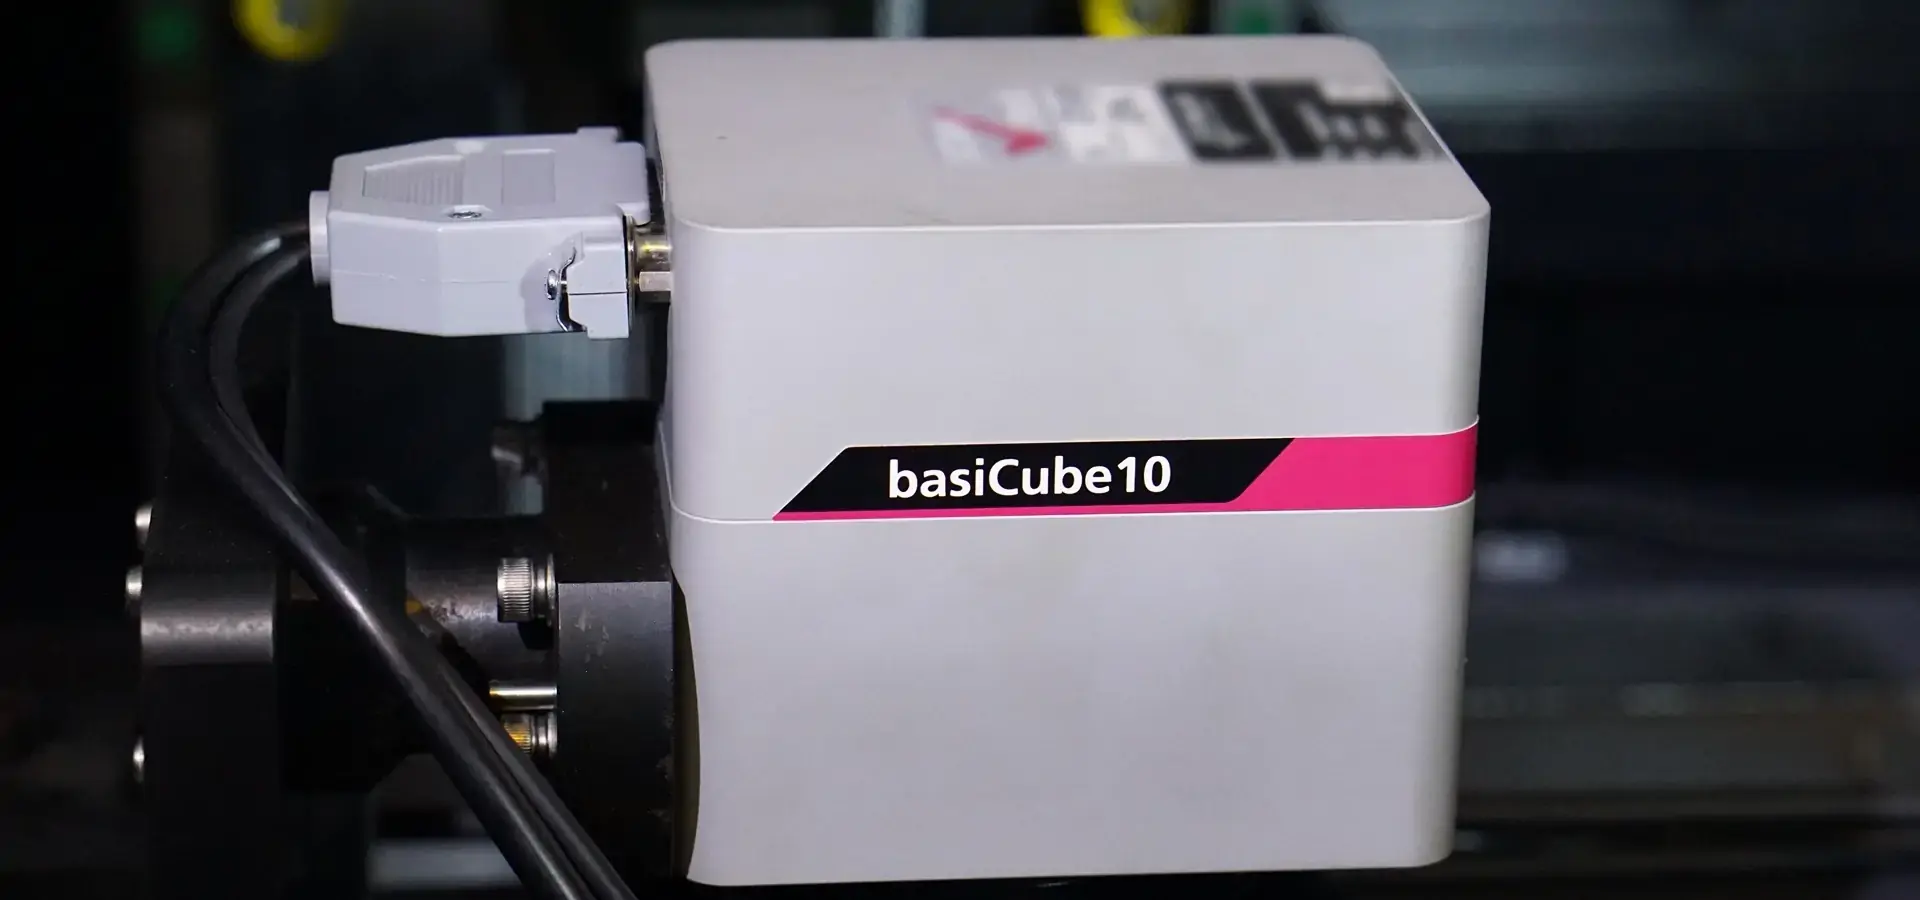
Storformatstryck av harts baseras på dess exakta optiska system och förbättrade förmåga att hantera material. Istället för att använda uppvärmt material som de flesta FDM-skrivare gör, använder dessa maskiner UV-laserskanningssystem för att selektivt härda flytande fotopolymerhartser. För att starta processen skärs en datormodell i mycket tunna lager, vanligtvis från 25 till 150 mikron beroende på applikationskrav och materialegenskaper. Högprecisionsgalvanometersystem (t.ex. Scanlab) i kombination med UV-laserkällor av industriell kvalitet används i industriella SLA-system för att säkerställa utmärkt strålkvalitet och skanningsnoggrannhet. Galvanometerspeglarna styr laserstrålen mycket exakt över hartsytan, och komplexa styralgoritmer optimerar skanningsstrategier för noggrannhet, ytkvalitet och byggeffektivitet.
Teknik för variabel punktstorlek
Moderna storskaliga hartsskrivare använder ny teknik för varierande punktstorlekar för att kringgå den gamla avvägningen mellan hastighet och noggrannhet. Olika laserpunktstorlekar används för olika utskriftssteg i denna nya teknik. Större punkter (0.5 till 0.6 mm) påskyndar fyllnadsprocesserna inuti materialet, medan fina punkter (0.18 till 0.2 mm) säkerställer att former och detaljer skrivs ut exakt. Användningen av djupinlärningstekniker gör utskriften ännu effektivare, vilket gör att hastigheterna kan vara upp till 30–50 % snabbare än med traditionella metoder. Dessa system justerar skanningsparametrar baserat på förbehandling och strategier för optimering av skanningsvägen för att få bästa kvalitet och hastighet.
Viktiga fördelar och tillämpningar av storskalig 3D-utskrift med harts
Att använda storformatsteknik för hartsutskrift har enorma fördelar inom många olika typer av branscher. Dessa fördelar går utöver att bara kunna ändra storlekar; de inkluderar även grundläggande förbättringar av hur väl produkter tillverkas med en storskalig 3D-resinskrivare och hur väl de fungerar.
Fördelar med industriell prestanda
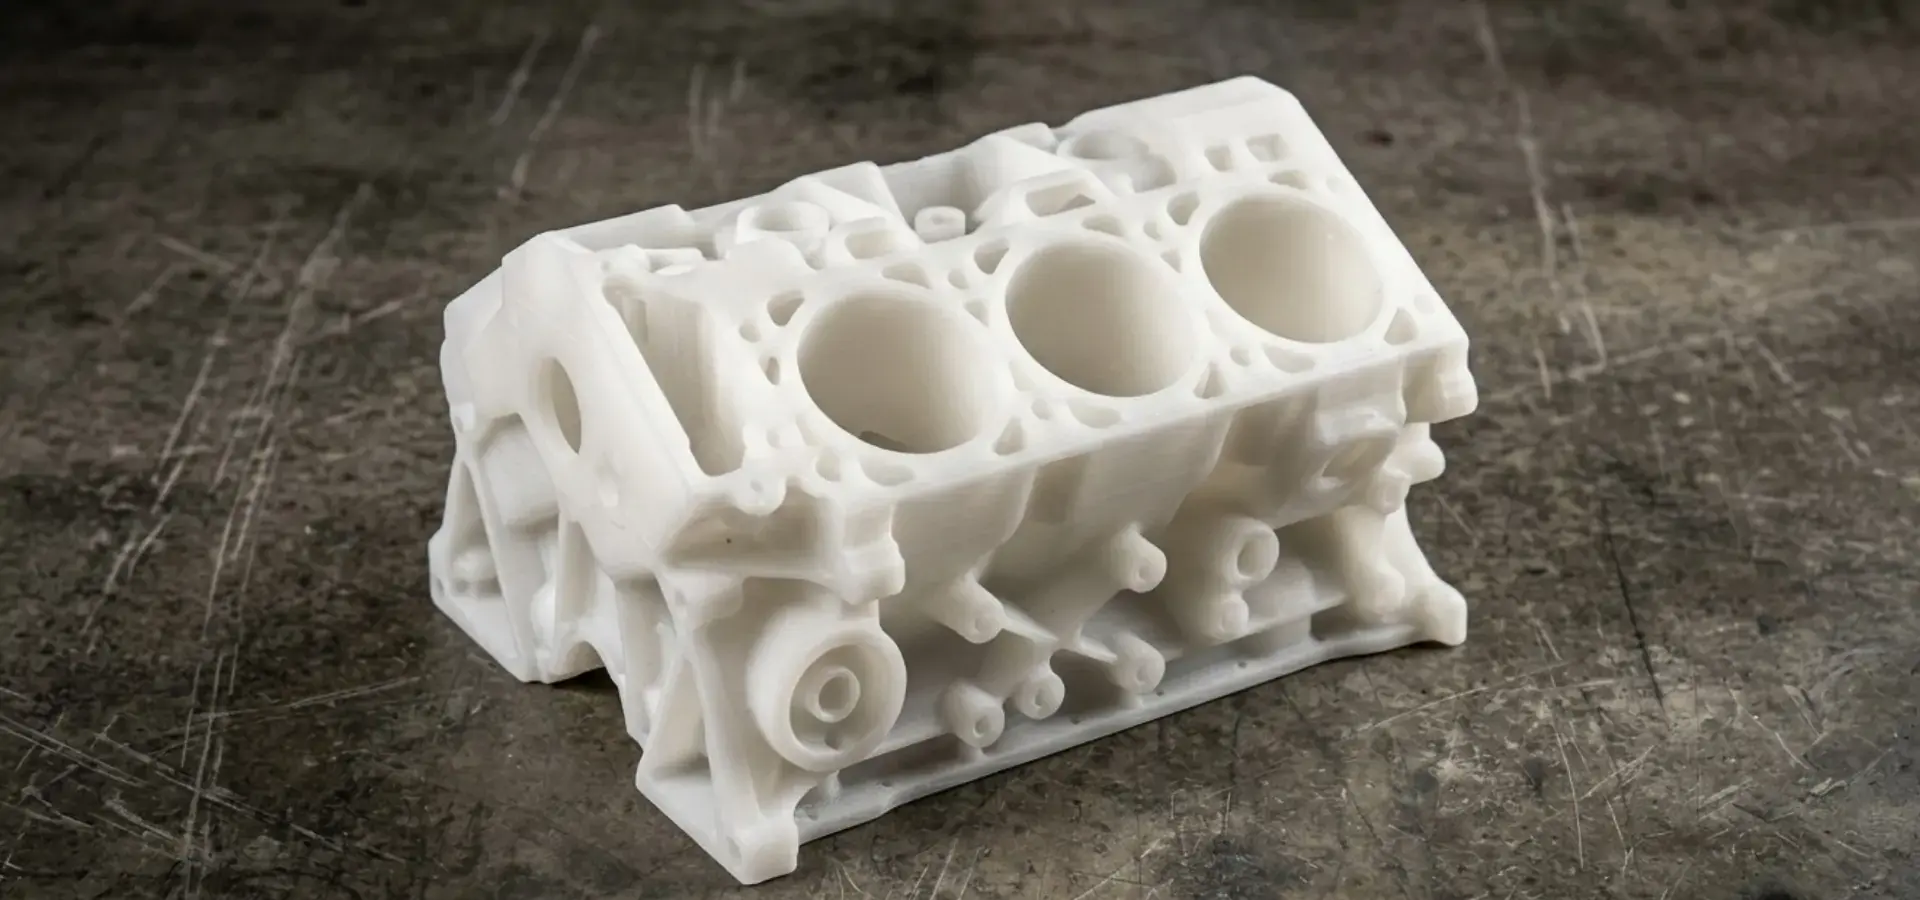
Storskaliga 3D-skrivarsystem i harts eliminerar behovet av delseparation, vilket gör det möjligt för tillverkare att tillverka stora komponenter som en solid struktur. Denna funktion bibehåller strukturens integritet och resulterar i mer enhetliga mekaniska egenskaper jämfört med många filamentbaserade processer, även om sann isotropi fortfarande beror på material- och processförhållanden som inte kan erhållas genom att sätta ihop flerdelade utskrifter. En annan viktig fördel är att dessa system kan uppnå ytfinisher som närmar sig formsprutad kvalitet med lämplig efterbehandling. Med lagerhöjder så låga som 25 mikron kan komplicerade texturer och former kopieras med minimala synliga lagerlinjer jämfört med de flesta additiva tillverkningsmetoder. Detta gör efterbehandlingen mycket enklare.
Sektorspecifika applikationer
Storformatstryck av harts används inom bilindustrin för att snabbt tillverka prototyper av paneldelar, luftintagsgrenrör och anpassade interiördelar. Det är möjligt för ingenjörer att testa passforms- och funktionsegenskaper under värmebelastningsförhållanden samtidigt som de bibehåller den strukturella integriteten hos delar som passar perfekt ihop. Småskalig produktion och prototyptestning av komplext organiserade delar är vad flyg- och rymdteknik handlar om. Tekniken är särskilt användbar för att tillverka exakta fogar och delar med udda former som uppfyller strikta noggrannhetsstandarder och ger konstruktörer friheten att snabbt göra ändringar i designen. Dessa verktyg används inom medicin och tandvård för att tillverka unika proteser, kirurgiska guider och ortodontiska anordningar. Biokompatibla material kan användas för att tillverka produkter som är speciella för varje patient. Detta möjliggör individuella behandlingsplaner som förbättrar kliniska resultat. Snabb iteration är användbar för sko- och konsumentelektronikindustrin. De använder storformatstryck för att tillverka skomodeller, prover för bärbar teknik och komplicerade gitterstrukturer som förbättrar prestandan samtidigt som de använder mindre material.
Välja rätt Storskalig harts 3D-skrivareJämförelse och beslutsfattande
För att välja det bästa systemet för storformatstryck av harts måste du noggrant titta på dess tekniska specifikationer, arbetsbehov och totala ägandekostnad. Beslutsprocessen måste hitta en balans mellan behovet av omedelbar produktion och behovet av att kunna växa i framtiden.
Kritiska utvärderingsparametrar
Den tydligaste standarden är byggvolymen, men köpare bör också tänka på hur storlek och upplösningsenhetlighet förhåller sig till varandra. Avancerade system säkerställer jämn laserpunktsenergi och kalibrerad skanningsfältsnoggrannhet över hela byggområdet. Detta säkerställer kvalitet från kant till kant och förhindrar att stora platta former deformeras. Vid storformatsanvändning är optisk noggrannhet och konsekvens mycket viktiga. För utskriftsstorlekar över 600 mm förlitar sig industriella SLA-system på laserskanningsoptik, vilket säkerställer jämn XY-precision (vanligtvis 25–85 mikron) över stora byggområden. Denna optiska stabilitet säkerställer att kvaliteten på delar som skrivs ut på sidorna av plattformen förblir densamma som delar som skrivs ut i mitten.
Materialkompatibilitet och flexibilitet
Storskaliga tillämpningar som fungerar bäst använder öppna materialsystem som stöder tredjepartshartser som kan fungera med ett antal olika hartsformler från olika tillverkare. Denna anpassningsförmåga hjälper till att hålla kostnaderna nere samtidigt som användarna får tillgång till specialiserade material för vissa användningsområden. När det gäller tillämpningar ger hartser av teknisk kvalitet dig många fler valmöjligheter. Du kan få högtemperaturformler (vanligtvis från 120 °C till över 200 °C beroende på specialiserade högtemperaturformuleringar), tuffa ABS-liknande material och flexibla gummiblandningar. För att hantera högviskösa hartser behövs ofta uppvärmda tankar eller kar för att bibehålla flytegenskaperna på bästa sätt.
Överväganden om systemintegrering
Moderna storskaliga 3D-skrivarsystem för harts använder avancerad teknik för att kontrollera avskalningskraften för att hantera de starka krafter som skapas när stora, solida tvärsnitt separeras från behållarfilmen. Stela behållarstrukturer med fasta optiska bottenfönster, i kombination med kontrollerade mekaniska Z -axelseparationssystem, används för att hantera lossningskrafter under lageravskalning och säkerställa stabil vidhäftning mellan lager. Dubbla linjära skenor och precisionskulskruvar, som ingår i industriella linjära rörelsesystem, håller Z-axeln stabil under dessa tuffa förhållanden. Permanenta nivelleringssystem eller exakta mänskliga justeringsanordningar håller uppriktningen av byggplattan inom några få mikrometers fel.
Underhåll, felsökning och säkerhet vid storskalig 3D-utskrift med harts
För att storskaliga hartstryckeriföretag ska kunna säkerställa stabil produktionskvalitet och utrustningens livslängd behöver de ha bra underhållsrutiner och säkerhetsprocedurer.
Bästa praxis för rutinmässigt underhåll
Regelbunden rengöring och kalibrering av system håller dem i toppskick och undviker kostsamma driftstopp. Hartskärlet och det optiska fönstrets gränssnitt kräver regelbunden inspektion och underhåll baserat på slitageförhållanden och hartskemi. Underhåll för optiska system inkluderar rengöring av optiska linser, speglar och skyddsfönster för att säkerställa jämn laserenergiöverföring. UV-laserkällor bör övervakas för stabilitet över tid. Utbyten bör planeras baserat på faktiska användningstimmar snarare än kalenderdatum. Linjärlager och kulskruvar i de mekaniska systemen fungerar bättre när de oljas regelbundet, och Z-axeln rör sig smidigt när rörelsesystemet kalibreras och underhålls för att säkerställa stabil Z-axelrörelse. Regelbunden kontroll och omjämning av byggplattan behövs för att hålla det första lagrets bindning jämn.
Säkerhetsprotokoll och miljöhänsyn
Eftersom ohärdade fotopolymerer kan vara farliga finns det strikta regler som måste följas vid hantering av harts. Att bära nitrilhandskar, skyddsglasögon och se till att det finns tillräckligt med luftflöde runt dem skyddar dem från hudkontakt och ångexponering. På grund av sina starkare ljuskällor gör storformatsenheter säkerheten vid UV-exponering ännu viktigare. Säkerhetssystem som är korrekt avskärmade och sammankopplade förhindrar att människor oavsiktligt exponeras under drift och underhåll. Reglerna för att bli av med avfall måste omfatta både flytande plastavfall och förorenade förbrukningsartiklar och rengöringsmaterial. Att härda överblivet harts ordentligt innan det slängs skyddar miljön och minskar riskerna med att hantera det.
Upphandlingsguide: Var och hur man köper Storskaliga harts 3D-skrivare
När du köper storformatssystem för hartsutskrift måste du noggrant överväga leverantörens kompetens, infrastrukturen för service och den totala ägandekostnaden, vilket inkluderar mer än bara priset på själva utrustningen.
Utvärderingskriterier för leverantörer
Tillverkare som har funnits ett tag och har en meritlista av framgångar med storskaliga resin-3D-skrivare inom industriell additiv tillverkning är de bästa att börja med. Företag med många patent och utländska godkännanden visar att de har det tekniska djupet för att stödja komplicerade kommersiella användningsområden. Serviceinfrastruktur är särskilt viktig för storformatssystem eftersom de är så komplicerade och måste vara mycket precisa för att fungera bra. Leverantörer som ger teknisk hjälp dygnet runt, sju dagar i veckan, med snabba svarstider och servicekompetens på plats håller produktionen igång smidigt och ser till att tekniska problem åtgärdas snabbt.
Finansiella och logistiska överväganden
Storskaliga 3D-skrivarsystem i harts har vanligtvis en prisstruktur som inkluderar ett antal olika delar, såsom basutrustning, installation och konfigurering, utbildning för användaren och löpande serviceavtal. Att känna till dessa kostnadsfaktorer hjälper dig att beräkna den totala ägandekostnaden korrekt och fatta smarta beslut. Finansieringsalternativ, såsom leasingavtal och rabatter för bulkköp, kan hjälpa till att hantera kassaflödet vid köp av större utrustning. Många leverantörer låter dig välja hur du vill betala, vilket gör att du kan matcha kostnaden för verktyg med planen för att öka produktionen. På grund av deras storlek och noggrannhet behöver dessa system extra omsorg när de skickas och installeras. Professionell installation, noggrann hantering och miljökontroller under transport samverkar för att säkerställa att utrustningen levereras i perfekt skick och börjar fungera som förväntat direkt.
Slutsats
Storskalig 3D-utskrift av harts har utvecklats till en viktig tillverkningsfärdighet som kan användas för både snabb utveckling och produktion inom många olika branscher. Dessa system är utmärkta för företag som vill snabba upp produktutvecklingen samtidigt som de bibehåller högsta kvalitetsstandarder eftersom de har hög ytkvalitet, exakta dimensioner och skalbar produktion. För att få ut det mesta av storformatsutskrift av harts måste du noggrant tänka på de tekniska kraven, driftsbehoven och leverantörernas kompetens. Detta hjälper dig att få bästa möjliga avkastning på din investering och säkerställa pålitlig produktion under lång tid.
FAQ
1. Vilka material fungerar bäst med storskaliga 3D-skrivare av resin?
Många olika fotopolymermaterial kan skrivas ut på storformatsskrivare. Dessa inkluderar standardhartser för framkallning, hårda hartser av teknisk kvalitet för funktionella delar, högtemperaturformler för termisk testning och flexibla material för elastomera delar. Det viktiga är att välja system som är kompatibla med öppen källkod och kan använda hartser från olika tillverkare. Detta ger dig kostnadsalternativ och ett brett användningsområde.
2. Hur lång tid tar det att skriva ut stora delar?
Eftersom byggtiden i SLA-system beror på skanningsbanan och lagertjockleken, även om delhöjden fortfarande är en primär faktor, påverkas utskriftstiden främst av delhöjden och skanningsbanan snarare än den totala volymen. Oavsett hur stor eller liten dess form är, tar en 200 mm hög del vanligtvis 8 till 12 timmar. Inställningen av lagerhöjden (25–100 mikron) har stor effekt på den totala tiden. Till exempel, för mindre värden måste varje lager exponeras längre.
3. Vilka skillnader finns det i underhåll mellan resin- och filamentskrivare?
Jämfört med filamentsystem behöver hartsskrivare rengöras och deras delar bytas ut oftare. Beroende på hur den används kräver gränssnittskomponenterna i karfilmen regelbunden inspektion beroende på systemdesign. Optiska komponenter som lasrar och galvanometersystem har lång livslängd men kräver regelbunden kalibrering och underhåll. Hartssystem behöver dock vanligtvis mindre mekaniskt underhåll än filamentextrudersystem eftersom de har färre rörliga delar.
4. Hur säkerställer jag jämn kvalitet över stora byggytor?
För att kvaliteten ska vara jämn måste ljuset kalibreras korrekt och systemet måste underhållas regelbundet. För att hålla exponeringsnivån densamma över hela byggplattformen använder mer avancerade system ljuskällor som är kollimerade och exakta optiska enheter. Regelbundna testprocesser och korrekt temperaturkontroll av hartset säkerställer att härdningsegenskaperna är desamma från kant till kant.
Förvandla din tillverkning med Magforms storskaliga 3D-utskriftslösningar för harts
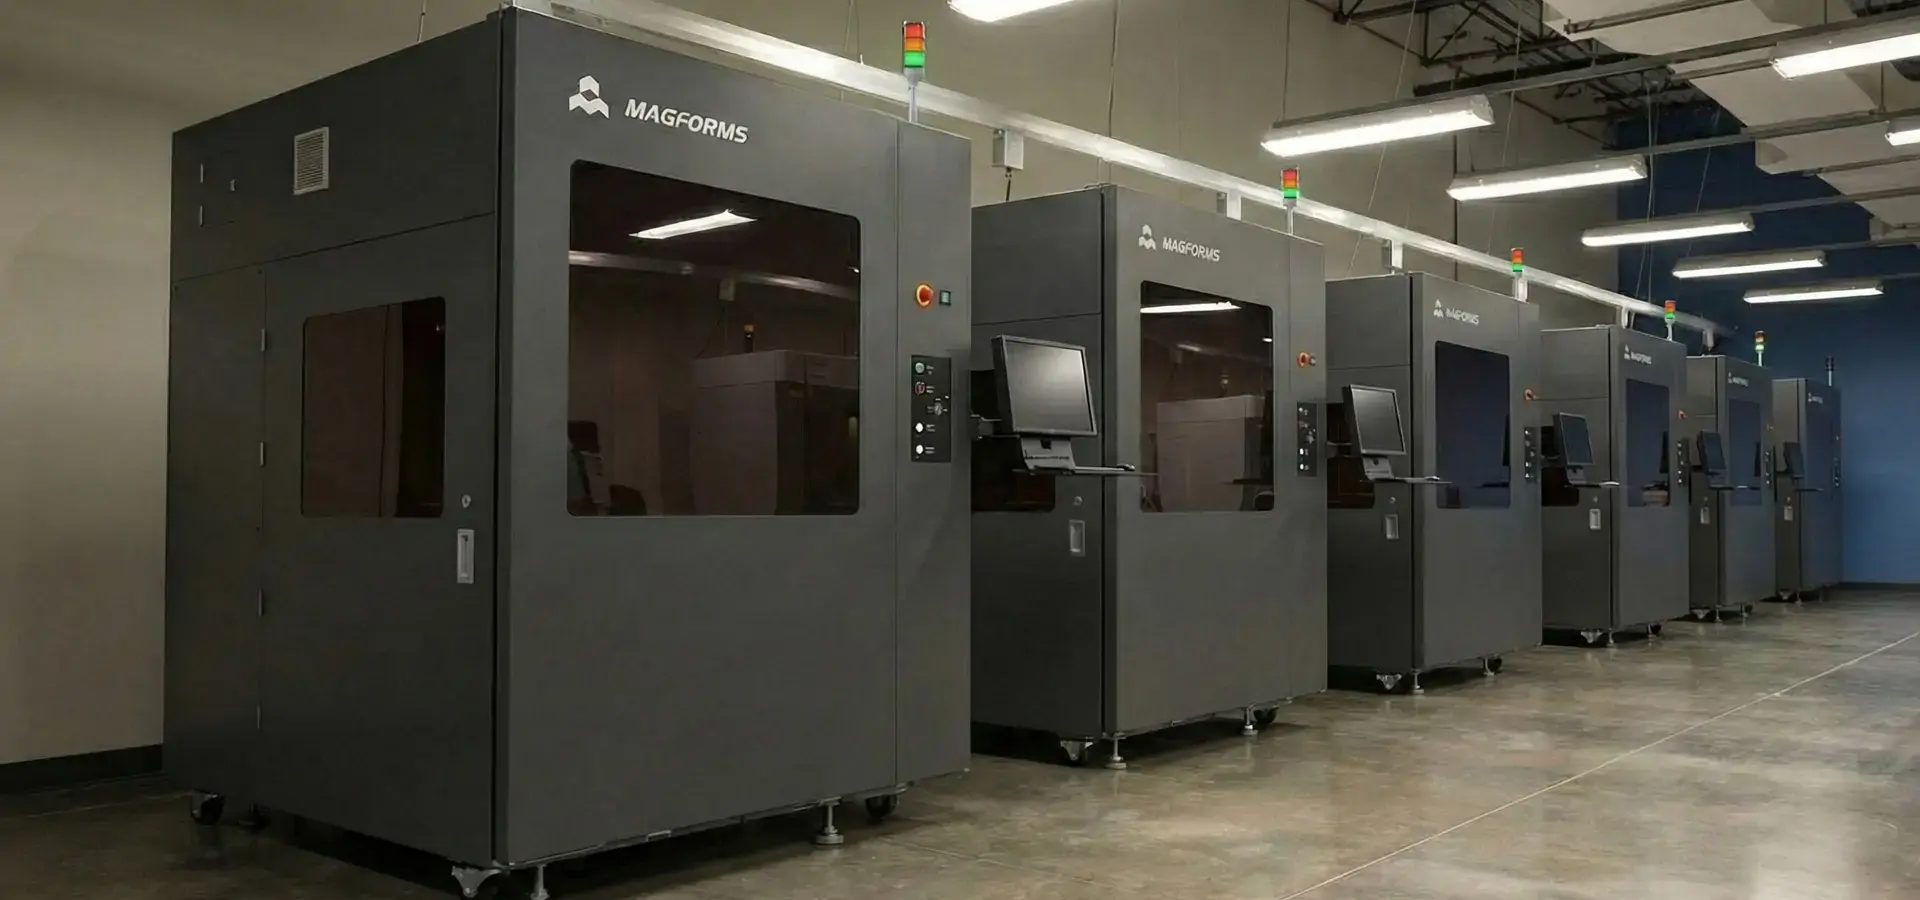
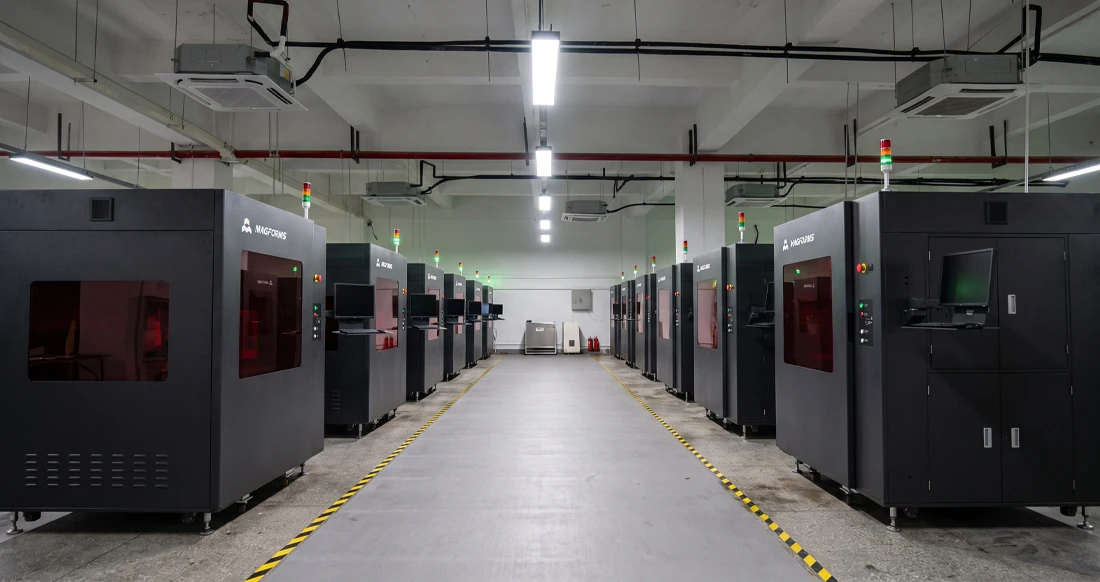
Magforms erbjuder den bästa storskaliga 3D-skrivartekniken i harts på marknaden, vilket kommer att förändra hur du tillverkar saker. Våra högteknologiska SLA-system har tyska Scanlab-galvanometrar och laserteknik med variabel punktstorlek. De kan skriva ut med en noggrannhet på ±0.1 mm. Med mer än 22 patent och många års erfarenhet av att arbeta med mer än 300 företag runt om i världen erbjuder vi paketlösningar som kombinerar de mest pålitliga produkterna och verktygen. När som helst, vilken dag som helst, kommer vårt expertteam att kontakta dig inom en timme och lösa problemet inom fyra timmar. Kontakta oss på info@magforms.com för att ta reda på hur våra tjänster för storskaliga 3D-skrivare i plast kan hjälpa dig att komma på nya idéer snabbare och få dem ut på marknaden tidigare.
Referensprojekt
1. Gibson, Ian, David Rosen och Brent Stucker. "Additiv tillverkningsteknik: 3D-utskrift, snabb prototypframställning och direkt digital tillverkning." 2:a upplagan, Springer, 2015.
2. Chua, Chee Kai och Kah Fai Leong. "3D-utskrift och additiv tillverkning: Principer och tillämpningar." 5:e upplagan, World Scientific Publishing, 2017.
3. Ngo, Tuan D., m.fl. "Additiv tillverkning: Nuvarande tillstånd, framtida potential, brister och behov samt rekommendationer." Journal of Manufacturing Science and Engineering, vol. 140, nr 6, 2018.
4. Internationella ASTM. "Standardterminologi för additiva tillverkningstekniker." 2012, ASTM F2792-12a, West Conshohocken, PA.
5. De är Terry T. Wohlers och Tim Caffrey. "Wohlers-rapport 2020: 3D-utskrift och additiv tillverkning – branschens tillstånd." Wohlers Associates, 2020.
6. I Manufacturing Letters, volym 17, 2018, skrev Groth, Cameron m.fl. en artikel med titeln "Large-Scale Additive Manufacturing: Current State and Future Opportunities" (Storskalig additiv tillverkning: Nuvarande tillstånd och framtida möjligheter).
Magforms förenklar design och tillverkning.
Populära bloggar
-
 BranschinsikterTillverkningsindustrin
FDM vs. SLA-skrivare: Vilken teknik är rätt för ditt projekt?
-
 BranschinsikterTillverkningsindustrin
Topp 5 tillämpningar av industriella 3D-skrivare inom tillverkning idag
-
 BranschinsikterTillverkningsindustrin
Varför är stereolitografiska 3D-skrivare oöverträffade för prototypframställning av mikrofluidiska enheter?
