Розгадка налаштувань принтера для смоли: висота шару, час експозиції та інше
Технологія принтерів на основі смоли здійснила революцію у виробництві в різних галузях промисловості, від створення автомобільних прототипів до виробництва медичних виробів. Розуміння критичних параметрів, таких як висота шару, час експозиції та контроль навколишнього середовища, безпосередньо впливає на якість друку, ефективність виробництва та витрати на матеріали. Для промислових покупців та інженерних команд оволодіння цими параметрами забезпечує оптимальну продуктивність та максимальну рентабельність інвестицій. Незалежно від того, чи використовуєте ви системи LCD, DLP чи SLA, правильне калібрування перетворює складні технічні специфікації на надійні виробничі рішення, що відповідають суворим стандартам якості.
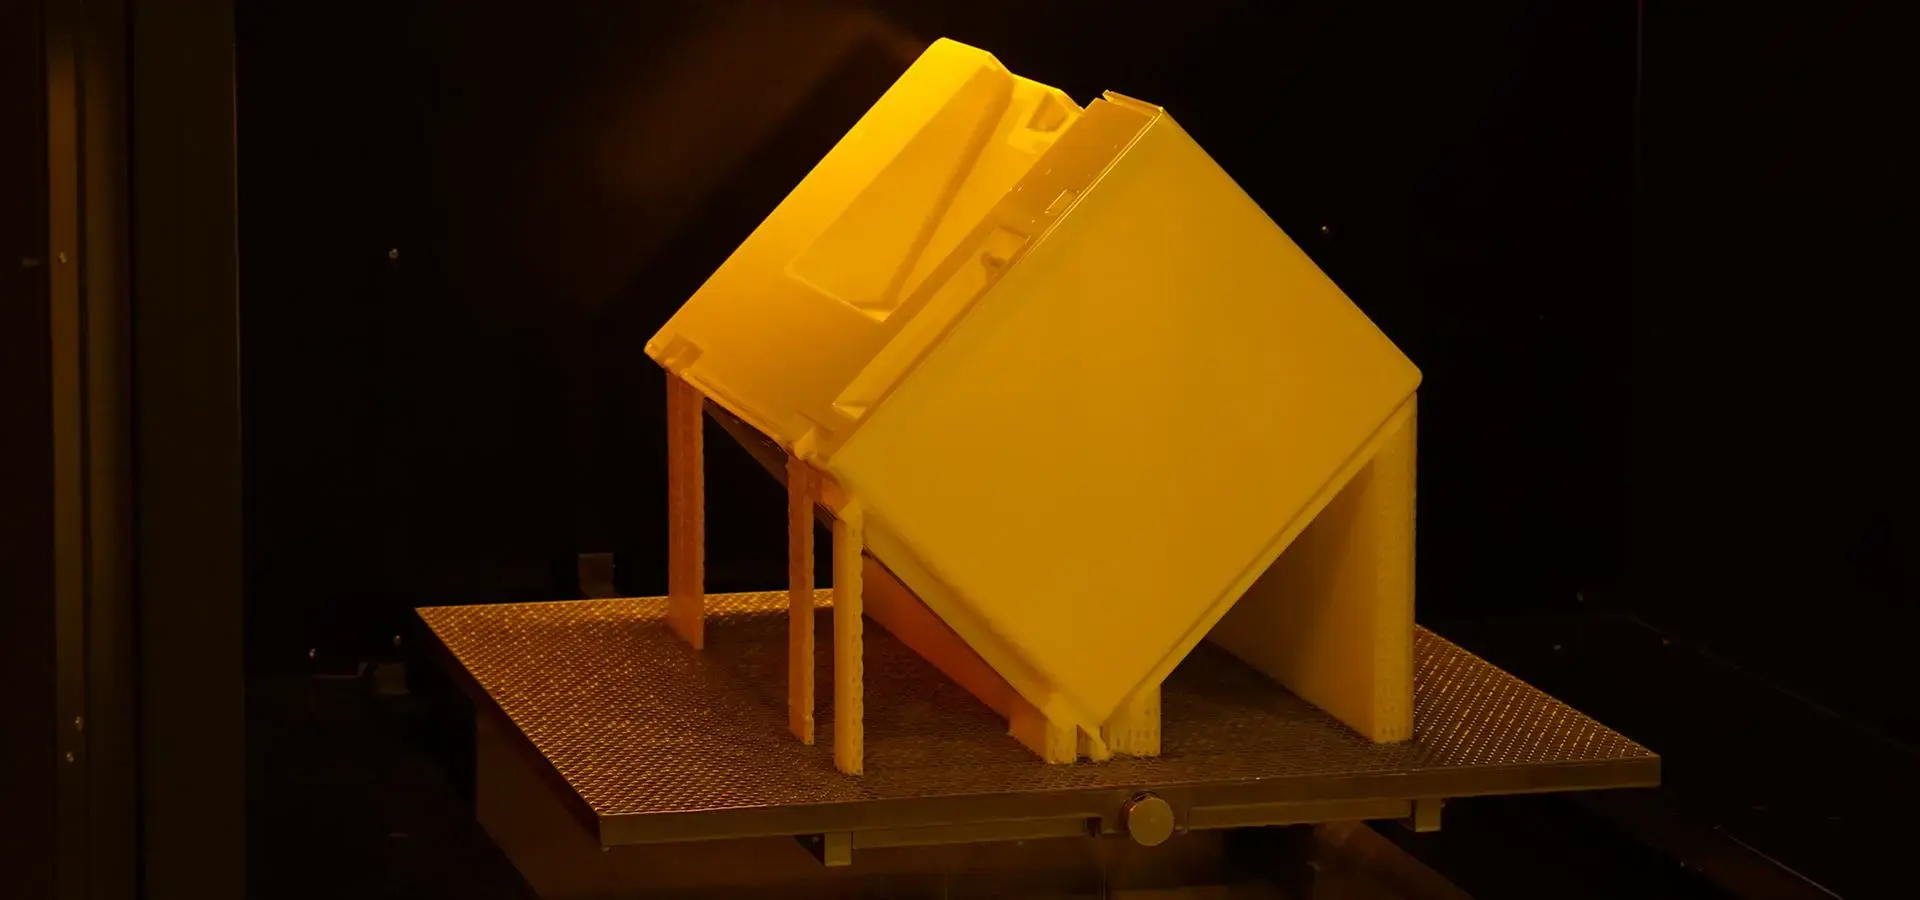
Розуміння Смоляний принтер Налаштування: Вичерпний огляд
Фотополімерний 3D-друк залежить від точного контролю параметрів для досягнення стабільних результатів у різних застосуваннях. Основні параметри – товщина шару, довжина презентації, швидкість друку та природні умови – працюють синергетично, визначають кінцеву якість партії та продуктивність.
Зв'язки основних параметрів
Принтер для друку смоли впливає як на обгортання поверхні, так і на час створення. Більш тонкі шари роблять поверхні гладшими, ідеальними для стоматологічних моделей або точних компонентів, тоді як товстіші шари пришвидшують створення корисних моделей. Час презентації контролює глибину затвердіння смоли, безпосередньо впливаючи на механічні властивості та точність розмірів. Швидкість друку впливає на зчеплення шарів і, загалом, на міцність, що особливо важливо у сценаріях утворення грудочок.
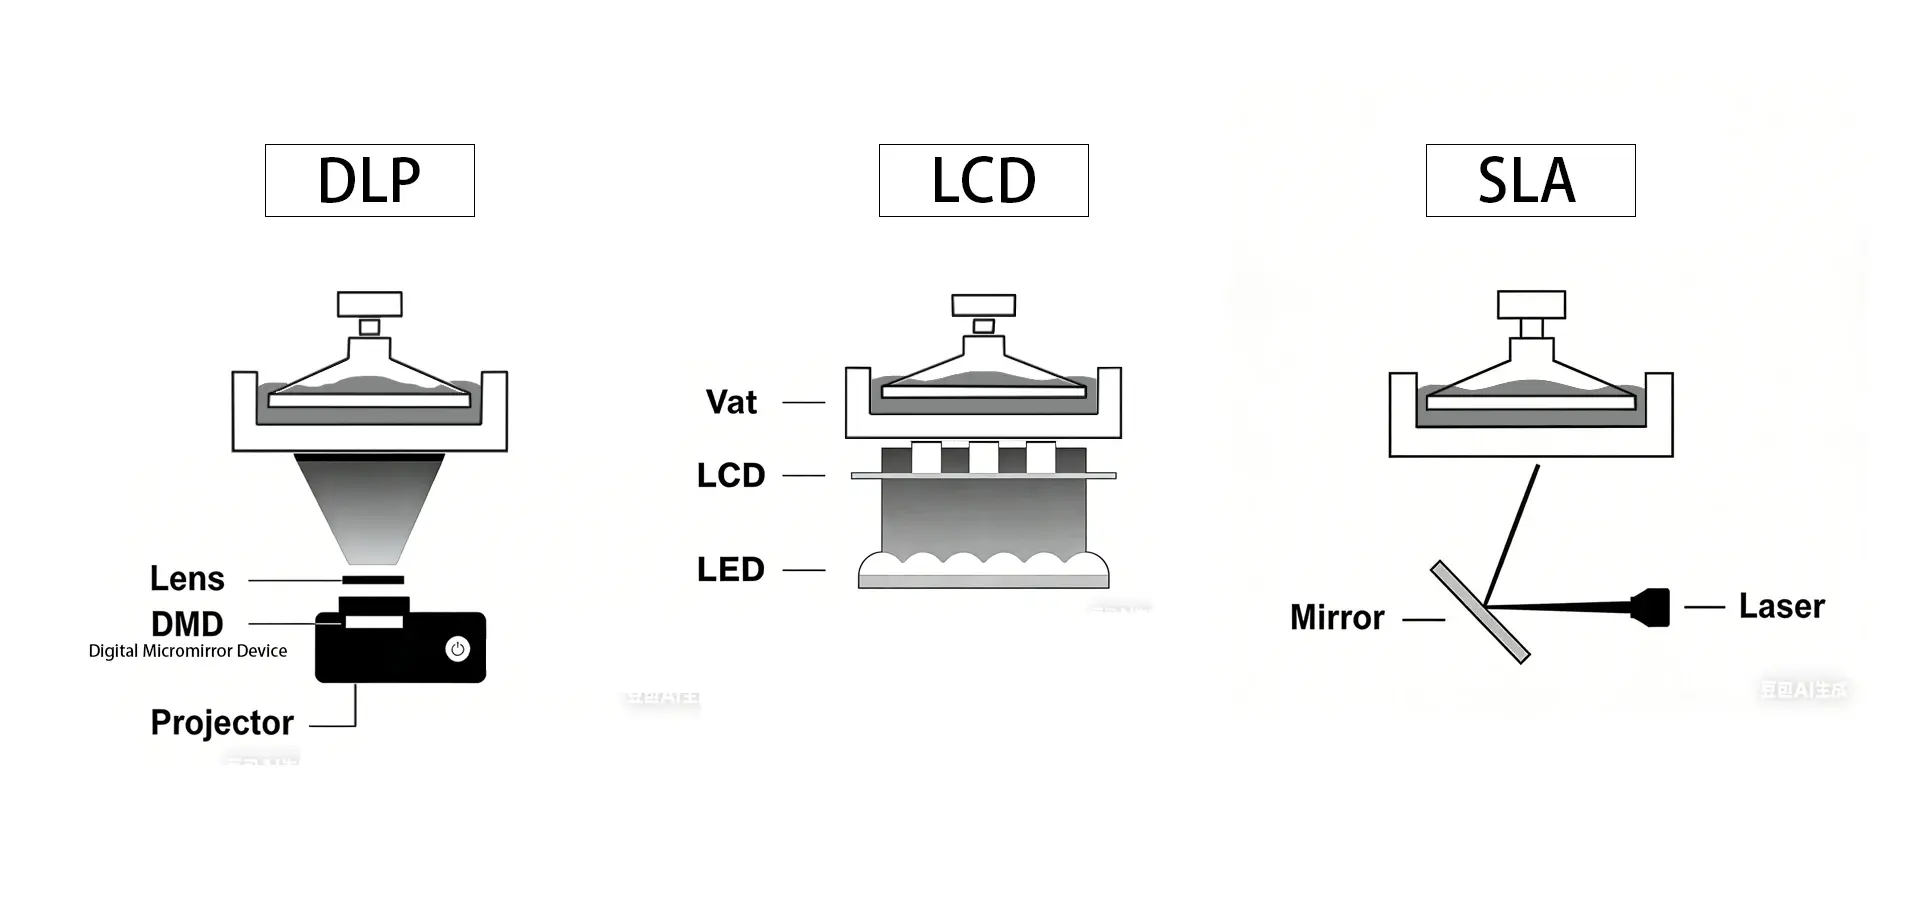
Порівняння технологій: РК-дисплеї, DLP та SLA
Різні технології друку гумкою вимагають певних підходів до параметрів. РК-принтери забезпечують рівномірне введення на всьому етапі виробництва, що робить їх придатними для серійного виробництва невеликих компонентів. DLP-каркаси забезпечують переважну чіткість країв завдяки передбачуваним світловим конструкціям, ідеально підходять для складних геометрій. Інновації SLA забезпечують чудову якість поверхні завдяки лазерному затвердінню, що ідеально підходить для високоточних застосувань в авіаційному та терапевтичному секторах.
Розуміння цих механічних тонкощів має значення, коли групи закупівель вибирають відповідне обладнання для конкретних механічних застосувань, одночасно оптимізуючи робочі параметри для максимальної ефективності.
Оптимізація висоти шарів: балансування деталей та швидкості виробництва
Вибір висоти шару є критичним компромісом між якістю поверхні та ефективністю виробництва. Цей параметр суттєво впливає як на зовнішній вигляд, так і на механічні властивості готових деталей.
Рекомендації щодо висоти шарів для конкретної галузі
Для компонентів салону автомобілів та споживчих гаджетів шари товщиною 0.05-0.1 мм забезпечують чудове покриття поверхні, зберігаючи при цьому розумну швидкість друку. В авіаційних сферах, що вимагають надточності, часто використовуються шари товщиною 0.025-0.05 мм для фіксації дрібних деталей та забезпечення точності розмірів. У реставраційних цілях, особливо для стоматологічних моделей та хірургічних шаблонів, використовуються шари товщиною 0.025-0.075 мм для точного відтворення анатомічних деталей.
Усунення проблем з адгезією шарів
Погане кріплення шарів часто виникає через налаштування введення не за основою або недостатнє розташування конструкційної плити. Збільшення часу введення нижнього шару на 20-30% зазвичай вирішує проблеми з кріпленням першого шару. Природні змінні, такі як коливання температури, можуть спричинити розшарування, особливо в умовах виробництва. Підтримка стабільних умов навколишнього середовища в межах 20-25°C гарантує стабільне кріплення шару протягом тривалих тиражів друку.
Керівники виробництва, які виконують правила пакетного друку, повинні встановлювати міри висоти шарів на основі складності партії та вимог до якості. Така стандартизація скорочує час налаштування та мінімізує втрати тканини, гарантуючи відтворювані результати протягом виробничих циклів.
Контроль часу витримки: забезпечення точного затвердіння та міцності
Тривалість експозиції контролює щільність зшивання фотополімерів, безпосередньо впливаючи на механічну міцність, точність розмірів та якість поверхні. Правильне калібрування запобігає як недостатньому, так і надмірному затвердінню, що може поставити під загрозу цілісність деталі.
Калібрування експозиції для різних типів смол
Стандартні смоли зазвичай потребують 8-15 секунд часу введення на шар, залежно від пігментації та чіткості. Для створення смол з більшою товщиною зшивання потрібен збільшений час введення – 12-20 секунд – для досягнення повного відновлення. Гнучкі смоли вимагають обережного балансу – недостатнє введення робить деталі неміцними, тоді як надмірне введення зменшує пластичність і збільшує крихкість.
Розширені методи експозиції
Змінні методи введення, частинки принтера Resin локалізуються одночасно. Використання довшого періоду експонування для сильних ділянок гарантує базову чіткість, тоді як зменшення періоду експонування для дрібних ділянок передбачає надмірне затвердіння та втрату деталей. Цей підхід особливо корисний для складних геометрій зі змінною товщиною роздільників, що поширене в автомобільних та авіаційних компонентах.
Зміни внесення, компенсовані температурою, враховують регулярні коливання та зміни навколишнього середовища. Збільшення внесення на 5-10% у холодніші місяці забезпечує стабільну якість затвердіння цілий рік. Механічні цехи з клімат-контролем можуть точніше підтримувати стійкість до презентації, покращуючи узгодженість між партіями.
Додаткові критичні Смоляний принтер Налаштування для максимальної якості друку
Окрім основних параметрів шару та експозиції, кілька додаткових налаштувань суттєво впливають на результати виробництва та операційну ефективність.
Швидкість друку та керування рухом
Швидкість друку впливає на консистенцію шарів та механічні властивості. Нижча швидкість відшаровування зменшує розтягнення на крихких ділянках, водночас гарантуючи повне розділення шарів. Для друку з широким діапазоном виконання, реалізація профілів поступового збільшення швидкості — нижча початкова швидкість поступово збільшується — запобігає невдачам у друці, оптимізуючи час циклу.
Оптимізація платформи збірки
Правильне вирівнювання конструкційної пластини гарантує стабільне кріплення першого шару по всій області друку. Удосконалені каркаси з багатоточковим вирівнюванням забезпечують переважну узгодженість для застосувань з широким діапазоном. Звичайні плани калібрування уникають повільного плавання, яке може погіршити якість друку при збільшених тиражах.
Системи контролю навколишнього середовища
Стабільність температури в межах ±2°C запобігає коливанням товщини смоли, які впливають на характеристики потоку та процес затвердіння. Контроль вологості нижче 60% запобігає утриманню вологи, яка може перешкоджати хімії фотополімерів. Виробничі офіси, що використовують системи природного друку, повідомляють про зменшення втрат друку на 15-20% та покращену розмірну стабільність.
Ці комплексні засоби контролю параметрів дозволяють клієнтам з механічної промисловості досягати надійних, повторюваних результатів, що є фундаментальними для процесів генерації обсягів та сертифікації якості.
Практичне впровадження: тематичні дослідження та найкращі практики закупівель B2B
Реальне впровадження демонструє, як оптимізовані налаштування безпосередньо впливають на ефективність виробництва та контроль витрат у різних промислових секторах.
Тематичне дослідження великосерійного виробництва
Постачальник автомобілів, який створював компоненти інтер'єру на замовлення, зіткнувся з проблемами узгодженості традиційних параметрів друку. Завдяки застосуванню градуйованої висоти шарів — 0.05 мм для прозорих поверхонь та 0.1 мм для внутрішніх структур — вони досягли швидшого друку на 40%, дотримуючись при цьому стандартів якості поверхні. Стандартизовані профілі презентації скоротили час налаштування на 60% у порівнянні з різними типами жувальної гумки.
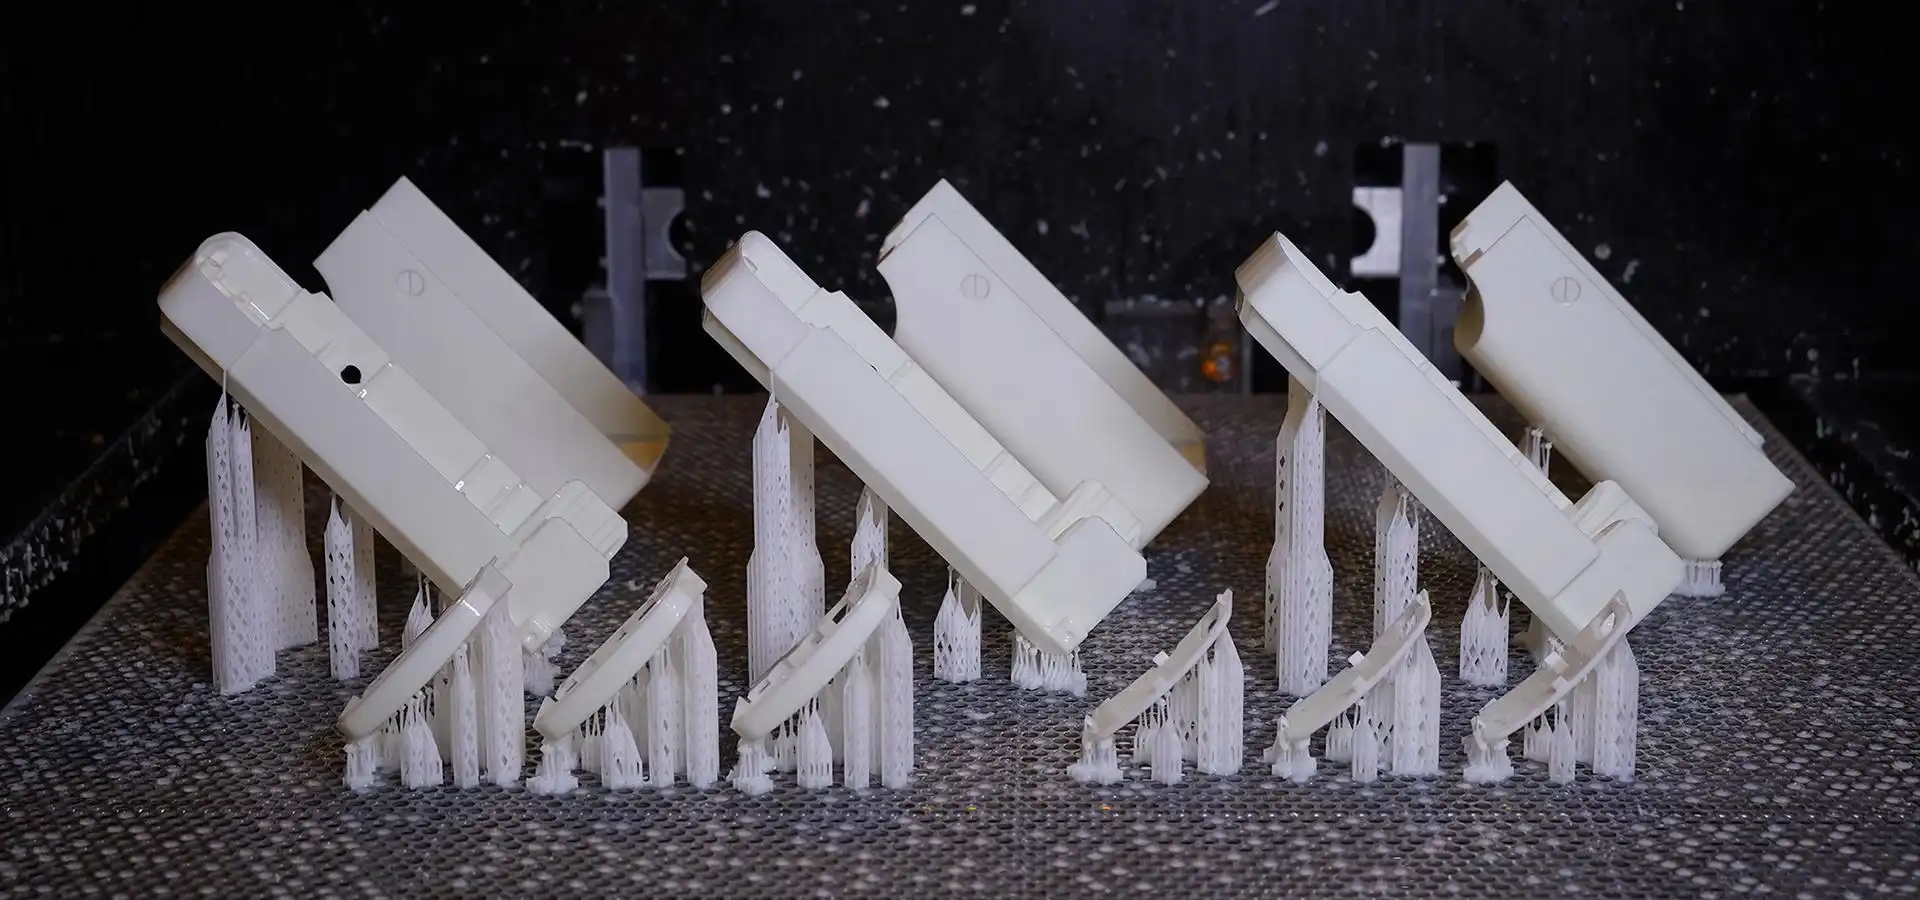
Контрольний список впровадження найкращих практик
Успішне використання підходу принтера на основі смоли для оптимізації параметрів. Ось основні кроки, яких повинні дотримуватися групи генерації:
- Характеристика матеріалу: Випробування сучасних грудок смоли зі стандартизованими вступними ґратами гарантує стабільне виконання для різних номерів деталей та від різних постачальників.
- Калібрування обладнання: щотижня вирівнювання конструкційних форм та щомісячні перевірки узгодженості презентації підтримують ідеальні умови друку.
- Спостереження за станом навколишнього середовища: безперервний облік температури та липкості дозволяє уникнути проблем з якістю, спричинених природними коливаннями.
- Правила документування: Запис ефективних наборів параметрів для конкретних програм забезпечує швидке налаштування та зменшує мінливість дій адміністратора.
Ці будинки загалом зменшують відходи будівлі та затримки виробництва, тоді як подальше виробництво зазвичай виробляє високої якості. Групи, що здійснюють комплексне управління параметрами, повідомляють про 25-35% зростання показників відмов від першої спроби.
Magforms: Передові рішення для друку смолою для промислової досконалості
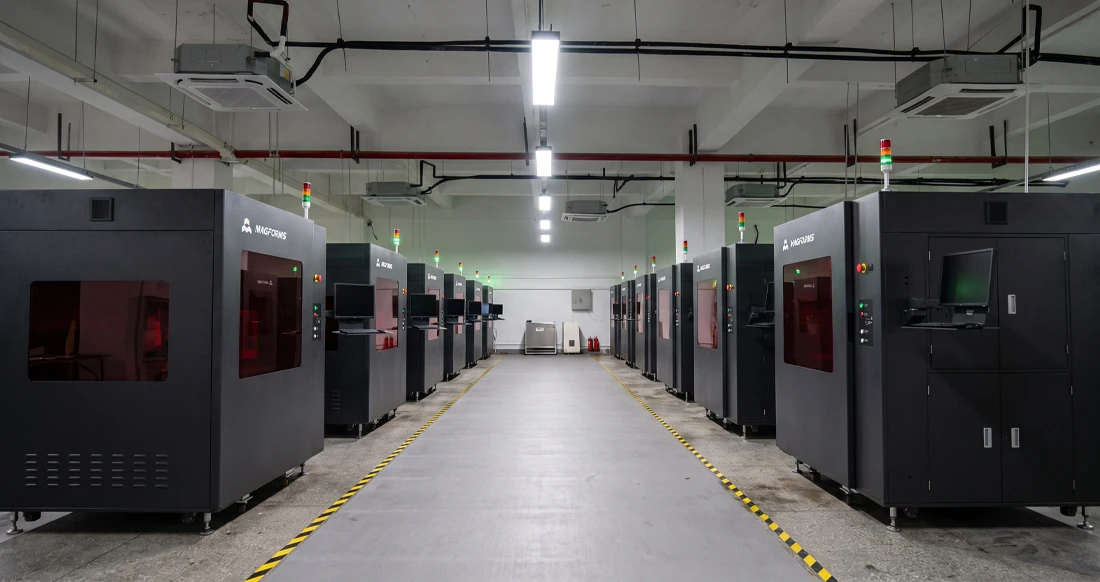
Компанія Magforms спеціалізується на постачанні високоточних систем SLA-друку, розроблених спеціально для вимогливих промислових застосувань. Наш комплексний підхід поєднує передову апаратну розробку з оптимізованими рецептурами матеріалів для вирішення поширених виробничих проблем.
Революційна інтеграція технологій
Наші системи оснащені лазерною технологією зі змінним розміром плями, яка забезпечує друк на 30-50% швидше порівняно з традиційними методами. Інтелектуальне лазерне керування використовує плями розміром 0.5-0.6 мм для швидкого внутрішнього заповнення, а прецизійні плями розміром 0.18-0.2 мм для деталізації поверхневих характеристик. Такий підхід з двома плямами усуває традиційний компроміс між швидкістю та точністю, який обмежує багато виробничих середовищ.
Алгоритми глибокого навчання ще більше підвищують ефективність, оптимізуючи шаблони сканування в режимі реального часу, досягаючи додаткового 20% покращення швидкості. Ці технологічні досягнення дозволяють промисловим клієнтам дотримуватися жорстких виробничих графіків без шкоди для стандартів якості.
Надійність і точність промислового класу
Виготовлені з німецьких гальванометрів Scanlab, лазерів AOC та серводвигунів Panasonic, наші системи забезпечують стабільну продуктивність у складних виробничих умовах. Модель SL800 має мармурову основу, яка досягає точності ±0.1 мм для деталей розміром до 100 мм, забезпечуючи майже промислову точність виробництва для критично важливих застосувань.
Наша філософія відкритого коду забезпечує гнучкість матеріалів, підтримуючи різні рецептури фотополімерів від кількох постачальників. Ця сумісність знижує експлуатаційні витрати, водночас надаючи командам закупівель стратегічні варіанти постачання, які багато власних систем не можуть запропонувати.
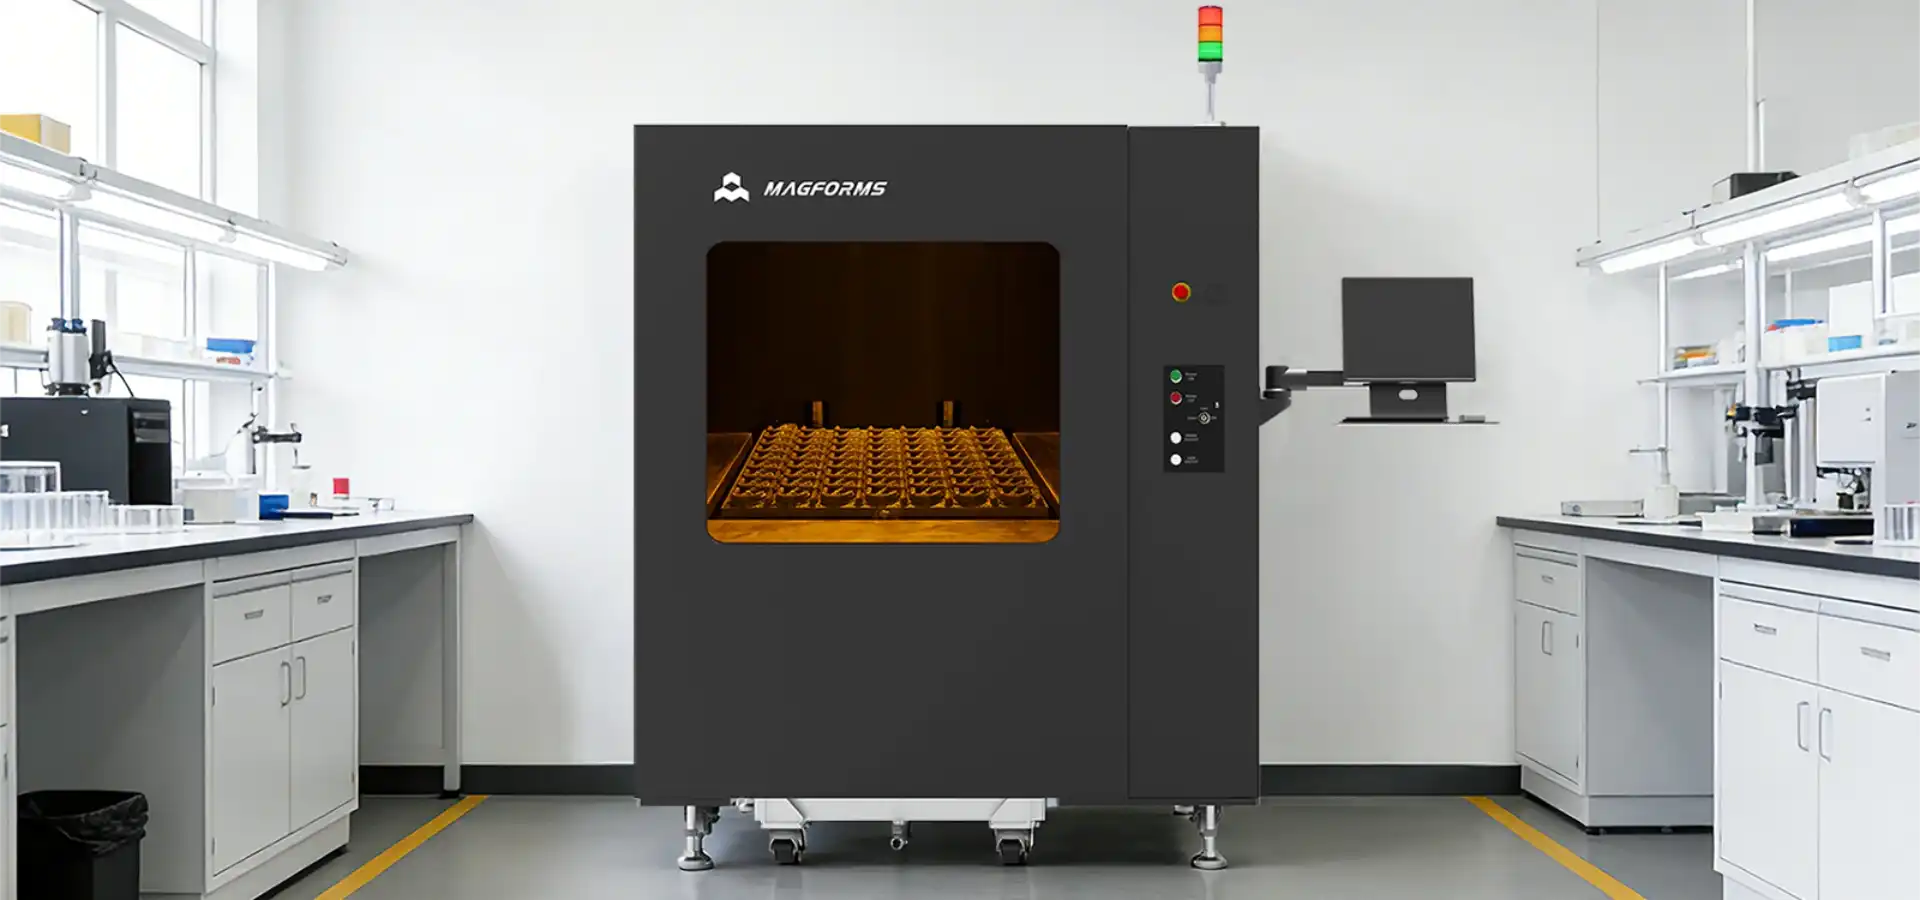
Комплексна інфраструктура підтримки
Маючи 22 патенти та 30 зареєстрованих торгових марок, що підтримують постійні інновації, Magforms утримує технологічне лідерство в галузі промислового друку смолами. Наша глобальна присутність охоплює десятки країн, обслуговуючи понад 300 підприємств в автомобільній, аерокосмічній, медичній галузях та галузях споживчої електроніки.
Наша команда технічної підтримки надає цілодобові дистанційні консультації з гарантованою відповіддю протягом однієї години та рішеннями протягом чотирьох годин. Для складних проблем інженерна підтримка на місці забезпечує мінімальні перебої у виробництві. Регулярні навчальні програми та інструкції з технічного обслуговування допомагають командам оптимізувати операції, максимально використовуючи обладнання.
Висновок
Оволодіння параметрами принтера для друку смолою вимагає розуміння складних взаємозв'язків між висотою шару, часом експозиції та факторами навколишнього середовища. Правильна оптимізація безпосередньо впливає на ефективність виробництва, якість деталей та експлуатаційні витрати в різних промислових застосуваннях. Від створення автомобільних прототипів до виробництва медичних виробів, систематичний контроль параметрів забезпечує стабільні результати, що відповідають суворим стандартам якості. Успішне впровадження поєднує технічний досвід із надійними платформами обладнання, розробленими для вимогливих виробничих середовищ, створюючи стійкі конкурентні переваги завдяки чудовим виробничим можливостям.
FAQ
Яку висоту шару слід використовувати для різних застосувань?
Автомобільна та побутова електроніка зазвичай використовують шари товщиною 0.05-0.1 мм, що дозволяє поєднувати якість поверхні зі швидкістю виробництва. Медичні та стоматологічні застосування, що вимагають відтворення дрібних деталей, найкраще працюють з шарами товщиною 0.025-0.075 мм. Аерокосмічні компоненти, що вимагають надточності, часто використовують шари товщиною 0.025-0.05 мм, незважаючи на довший час друку.
Як визначити правильний час витримки для нових типів смол?
Почніть з рекомендацій виробника та створіть тестові матриці, змінюючи експозицію з кроком 20%. Оцініть затверділі зразки на точність розмірів та механічні властивості. Правильно затверділі деталі демонструють повне відтворення деталей без крихкості або спотворення розмірів. Задокументуйте успішні параметри для послідовного повторення.
Які умови навколишнього середовища оптимізують якість друку смолою?
Підтримуйте стабільну температуру в межах 20-25°C з коливаннями до ±2°C, щоб запобігти коливанням в'язкості. Підтримуйте вологість нижче 60%, щоб запобігти впливу вологи на хімічний склад фотополімерів. Стабільні умови покращують адгезію шарів і значно зменшують кількість помилок друку.
Як можна вирішити проблеми з нестабільною якістю друку?
Спочатку перевірте вирівнювання робочої пластини, оскільки нерівні поверхні можуть спричинити проблеми з адгезією. Перевірте рівномірність експозиції по всій області друку за допомогою калібрувальних шаблонів. Слідкуйте за умовами навколишнього середовища щодо коливань температури або вологості. Перевірте вік смоли та умови зберігання, оскільки деградовані матеріали впливають на поведінку затвердіння.
Співпрацюйте з Magforms для отримання передових рішень для друку смолою
Magforms пропонує передову технологію SLA, спеціально розроблену для промислового застосування, що вимагає виняткової точності та надійності. Наш інтегрований підхід до матеріалів та обладнання усуває проблеми сумісності, водночас забезпечуючи значні переваги у вартості порівняно з запатентованими системами. Як провідний виробник принтерів на основі смоли , ми поєднуємо німецькі прецизійні компоненти з інноваційною лазерною технологією для досягнення провідних у галузі показників продуктивності. Зверніться до нашої інженерної команди за адресою info@magforms.com , щоб обговорити ваші конкретні вимоги та дізнатися, як наші комплексні рішення для друку можуть трансформувати ваші виробничі можливості.
Посилання
1. «Передовий фотополімерний 3D-друк: оптимізація процесу для промислового застосування» - Журнал виробничої науки та інженерії, том 145, № 3
2. «Порівняльний аналіз технологій SLA, DLP та LCD у точному виробництві» – Additive Manufacturing International, щорічний огляд за 2023 рік
3. «Стратегії оптимізації висоти шарів для 3D-друку смолою у великих обсягах» – Industrial 3D Printing Quarterly, випуск 4, 2023
4. «Калібрування параметрів експозиції для інженерних фотополімерів» - Materials Processing Technology Letters, том 78, № 2
5. «Системи екологічного контролю для стабільної якості 3D-друку смолою» – Manufacturing Technology Today, вересень 2023 р.
6. «Аналіз витрат і вигод оптимізації параметрів 3D-друку промисловими смолами» – Огляд економіки виробничої інженерії, випуск за 3 квартал 2023 року
Magforms спрощує проектування та виробництво.
Популярні блоги
-
 Інформація про галузьОбробна промисловість
FDM проти SLA-принтера: яка технологія підходить для вашого проєкту?
-
 Інформація про галузьОбробна промисловість
5 найкращих застосувань промислових 3D-принтерів у виробництві сьогодні
-
 Інформація про галузьОбробна промисловість
Чому стереолітографічні 3D-принтери не мають собі рівних для прототипування мікрофлюїдних пристроїв?
