Industrieller SLA-3D-Drucker SL800: Anwendungsbeispiele aus der Praxis im Ingenieurwesen
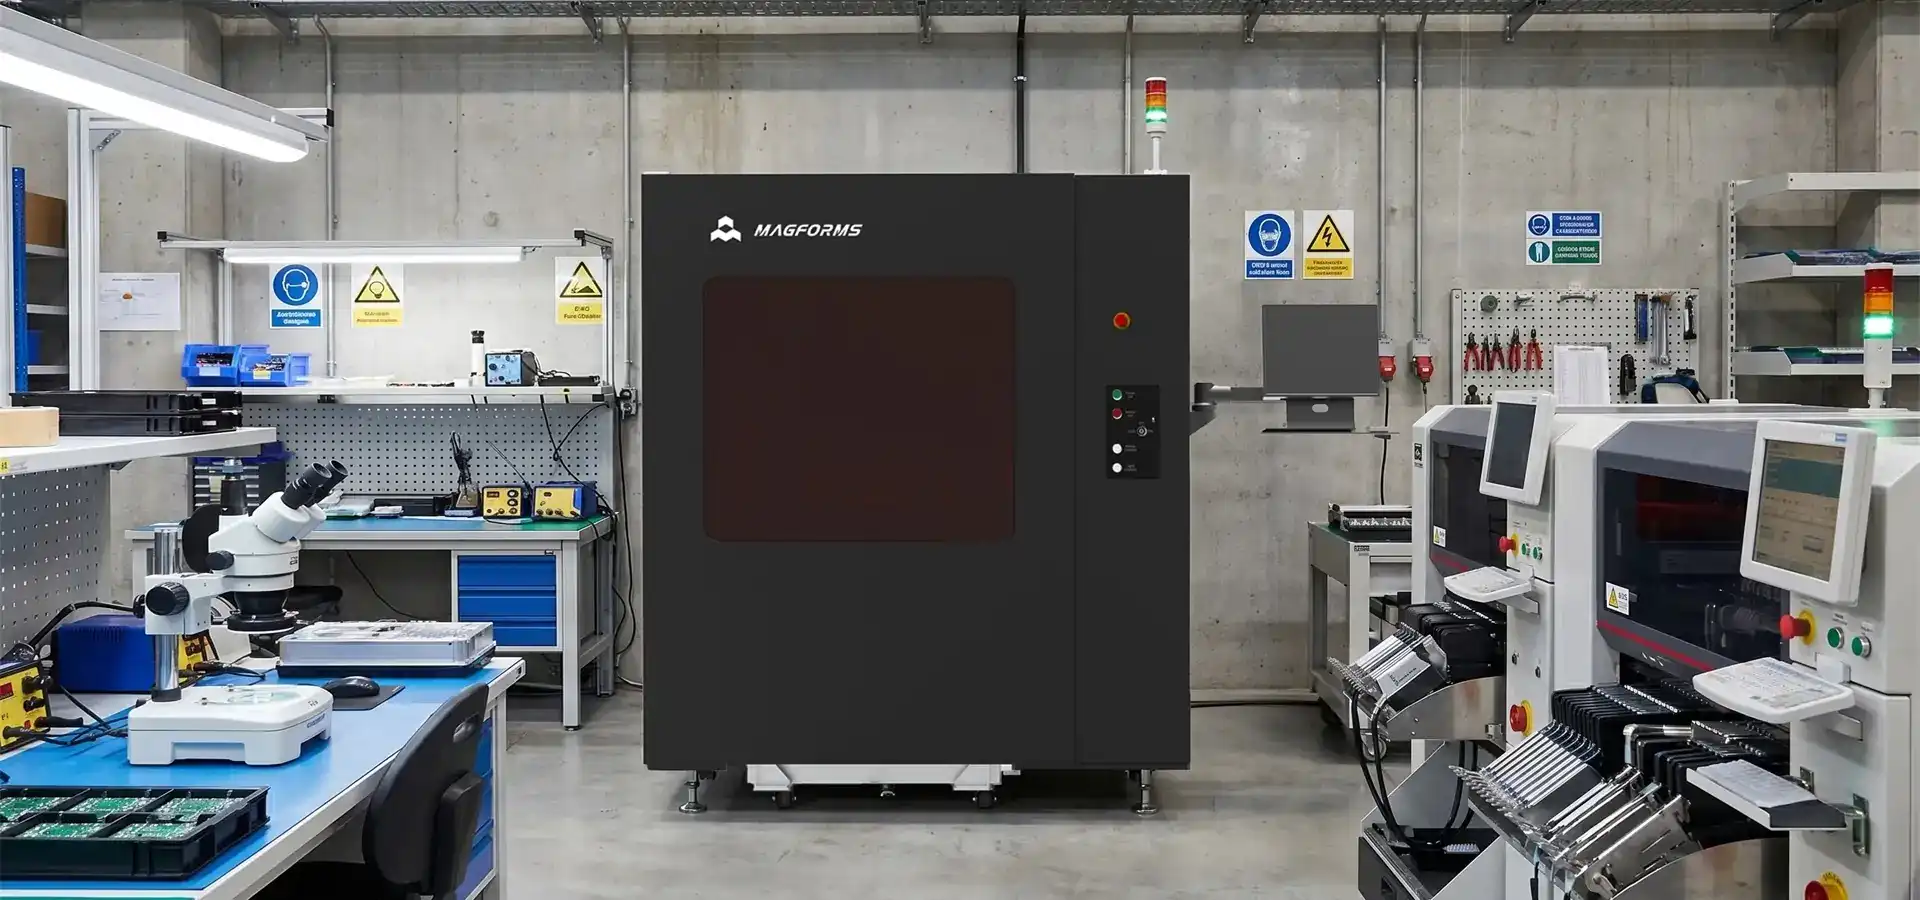
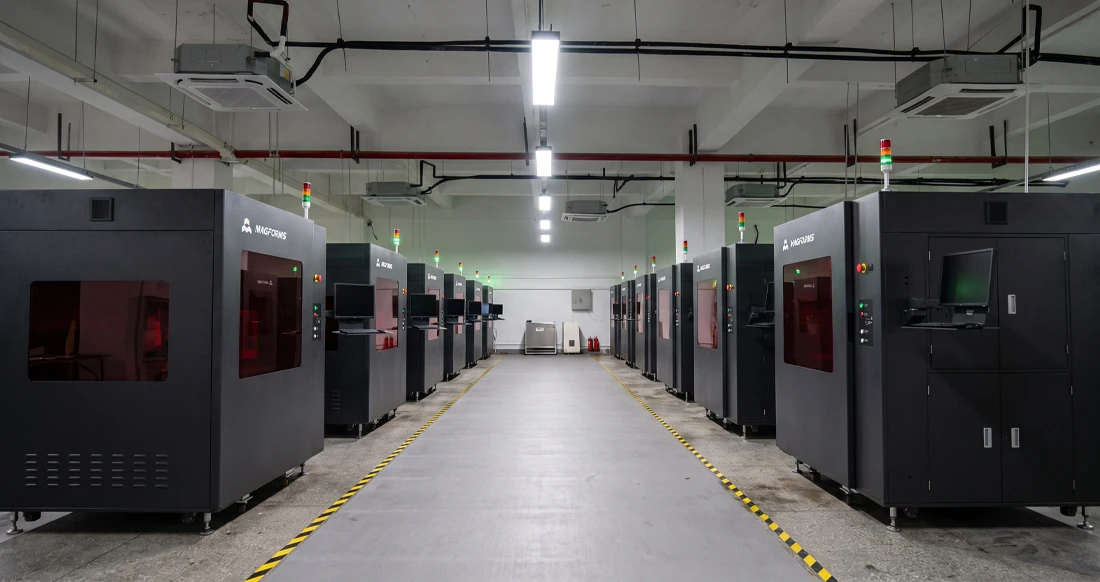
Der SL800 ist ein Meilenstein in der additiven Fertigung mittels Stereolithographie. Er bietet höchste Genauigkeit und Geschwindigkeit für anspruchsvolle technische Anwendungen. Dieser industrielle SLA-3D-Drucker nutzt laserbasierte Stereolithographie-Photopolymerisation in Kombination mit Scanlab-Galvanometersystemen und AOC-Lasermodulen, um großformatige Bauteile mit höchster Maßgenauigkeit im Mikrometerbereich herzustellen. Der SL800 ist für den Einsatz in verschiedensten Branchen konzipiert, von der Prüfung von Flugzeugteilen bis zur Herstellung von Zahnschienen. Er löst einige der größten Probleme traditioneller Fertigungsverfahren, wie instabile Abmessungen, Materialverschwendung und lange Wartezeiten. Dank seiner Kompatibilität mit verschiedenen Harzen und der Technologie zur Einstellung der Spotgröße können Produktionsteams das optimale Verhältnis zwischen Geschwindigkeit und Oberflächenqualität finden. Dies macht ihn zu einem unverzichtbaren Werkzeug für schnelles Prototyping und die Kleinserienfertigung.
Industriellen SLA-3D-Druck und die SL800-Technologie verstehen
Stereolithografie ist nach wie vor eines der am weitesten verbreiteten Verfahren, wenn in der additiven Fertigung hohe Oberflächenqualität und Maßgenauigkeit gefordert sind. Im Gegensatz zum Schmelzschichtverfahren (FDM) oder dem selektiven Lasersintern (SLS) nutzen SLA-Systeme präzise gesteuerte Laserenergie, um flüssiges Photopolymerharz Schicht für Schicht selektiv auszuhärten. Dadurch entstehen Bauteile mit gleichmäßigeren mechanischen Eigenschaften als beim FDM-Verfahren in den meisten praktischen Anwendungen, sowie glatte Oberflächen, die nur minimale Nachbearbeitung erfordern. Dieses Prinzip spiegelt sich im SL800 wider, der zudem neue Funktionen bietet, die langjährige Probleme der Branche lösen.
👉 Erfahren Sie mehr über die Funktionsprinzipien der Stereolithographie in industriellen Anwendungen.
Kernspezifikationen, die die Leistung definieren
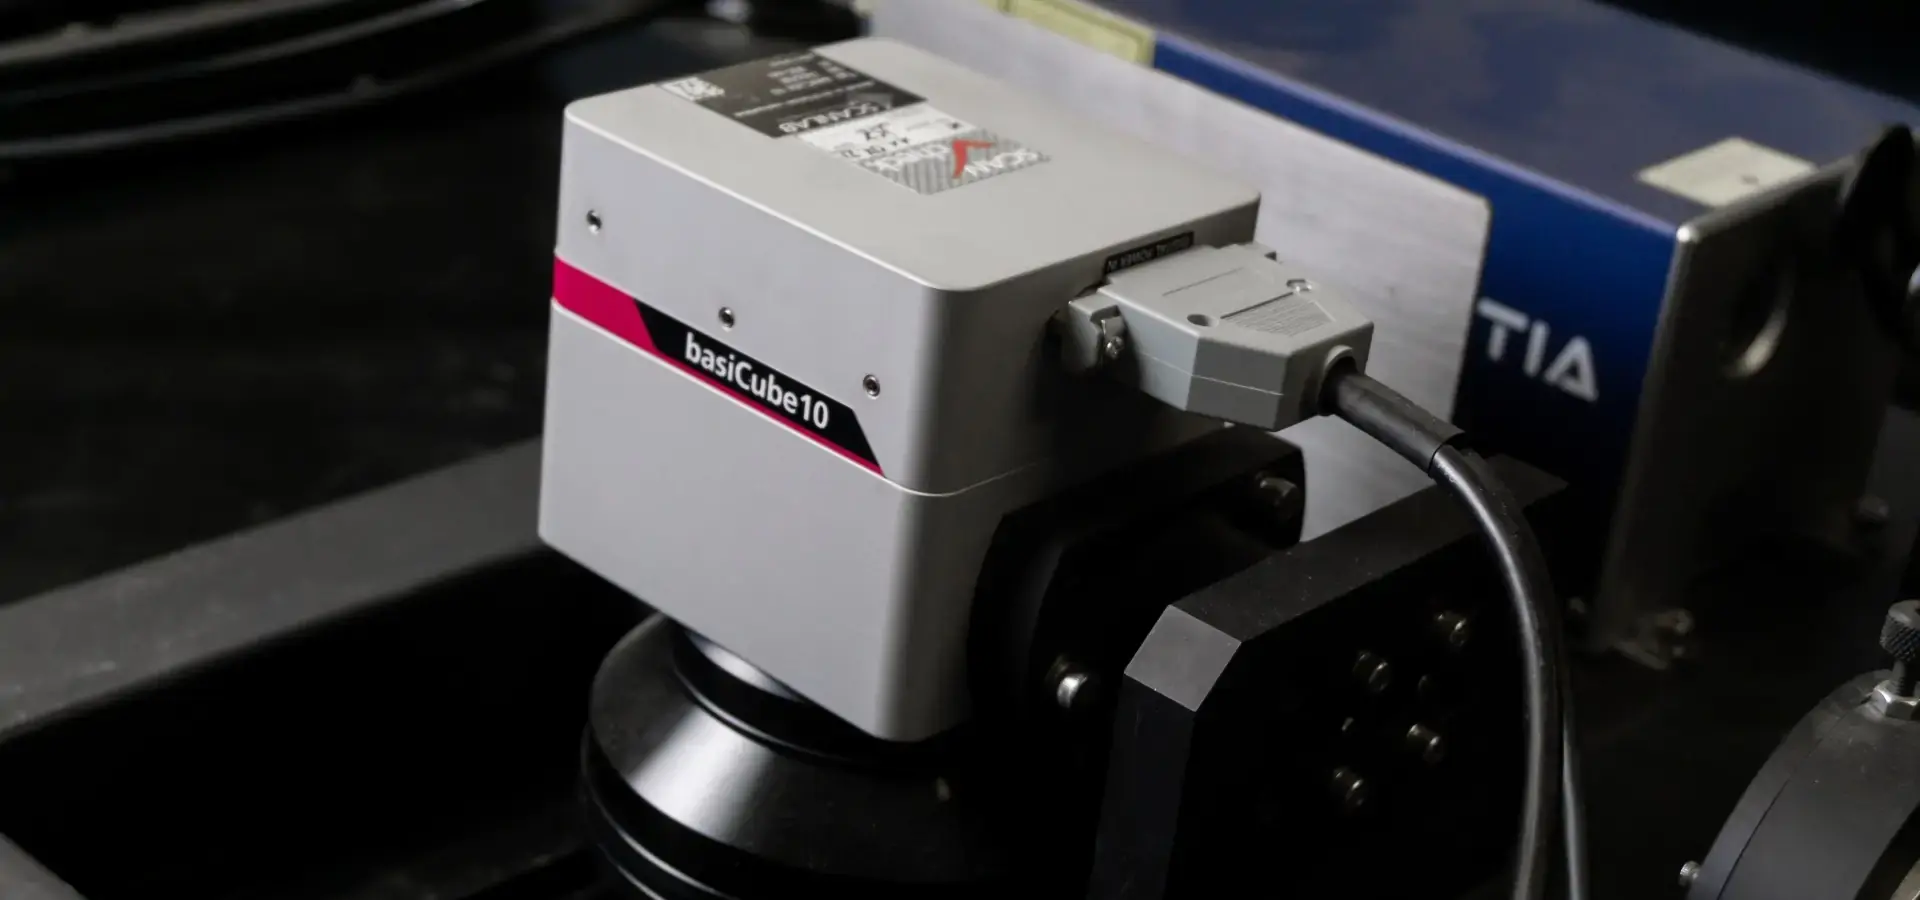
Panasonic-Servomotoren ermöglichen dem SL800 eine präzise Positionierung auf der Bauplattform mit einer Genauigkeit von ±8 μm. Das Scanlab-Galvanometer erreicht Scangeschwindigkeiten von bis zu 12 m/s für eine schnelle Vektorpositionierung. Dieses industrielle SLA-3D-Drucksystem nutzt eine variable Laserpunktsteuerung und passt den Durchmesser zwischen 0.15–0.2 mm für feine Details und 0.5–0.6 mm für die schnelle Flächenfüllung an. Dadurch werden die Bauzeiten im Vergleich zu herkömmlichen Systemen um 30–50 % verkürzt. Das optimierte Scansystem des Druckers verfeinert die Werkzeugwege anhand vorheriger Auftragsparameter und Prozessdaten und steigert so die Effizienz der Maschine im Langzeitbetrieb um bis zu 20 %. In industriellen Produktionsumgebungen werden verschiedene industrielle SLA-3D-Drucksysteme häufig anhand von Geschwindigkeit, Genauigkeit und Skalierbarkeit bewertet.
Die integrierte Temperaturregelung hält die Harzschichtdicke auch bei schwankenden Außentemperaturen konstant. Dadurch werden Probleme mit der Schichthaftung vermieden, die Produktionsläufe über Nacht unterbrechen könnten. Die Marmorplattform und die 2 mm dicken Metallgehäuseplatten sorgen für eine optimale Kühlung des Druckers bei mehrtägigen Druckaufträgen. Die HIWIN-Linearführungen gewährleisten eine reibungslose Z-Achsen-Bewegung, was insbesondere bei hohen Bauteilen wichtig ist.
Materialvielfalt für technische Anwendungen
Das offene Materialsystem verarbeitet die meisten 355-nm-Harze ohne geschlossene Materialauthentifizierungssysteme oder proprietäre Harzbeschränkungen. So können Einkaufsteams kostengünstigere Alternativen finden oder verschiedene Rezepturen testen. Diese Funktion ist besonders wichtig für Unternehmen, die kundenspezifische Materialprofile herstellen, beispielsweise transparente Harze für Lichtleiter in Fahrzeugen, Hochtemperaturmischungen für Motorraumteile oder sichere Materialien für chirurgische Schablonen. Der SL800 erzielt hervorragende Ergebnisse bei transparenten Harzanwendungen und produziert Teile mit hoher optischer Klarheit, die nach dem Polieren unter geeigneten Nachbearbeitungsbedingungen nahezu die visuelle Qualität von spritzgegossenem Polycarbonat erreichen.
Reale technische Anwendungen des SL800 Industrieller SLA-3D-Drucker
Hersteller verschiedenster Branchen nutzen die Stereolithographie, um Innovationen zu beschleunigen und Produktionsprobleme zu beheben. Die folgenden Fallstudien zeigen, wie eine geplante Einführung zu messbaren Renditen und operativen Vorteilen führen kann.
Automobil-Prototypenbau und Werkzeugproduktion
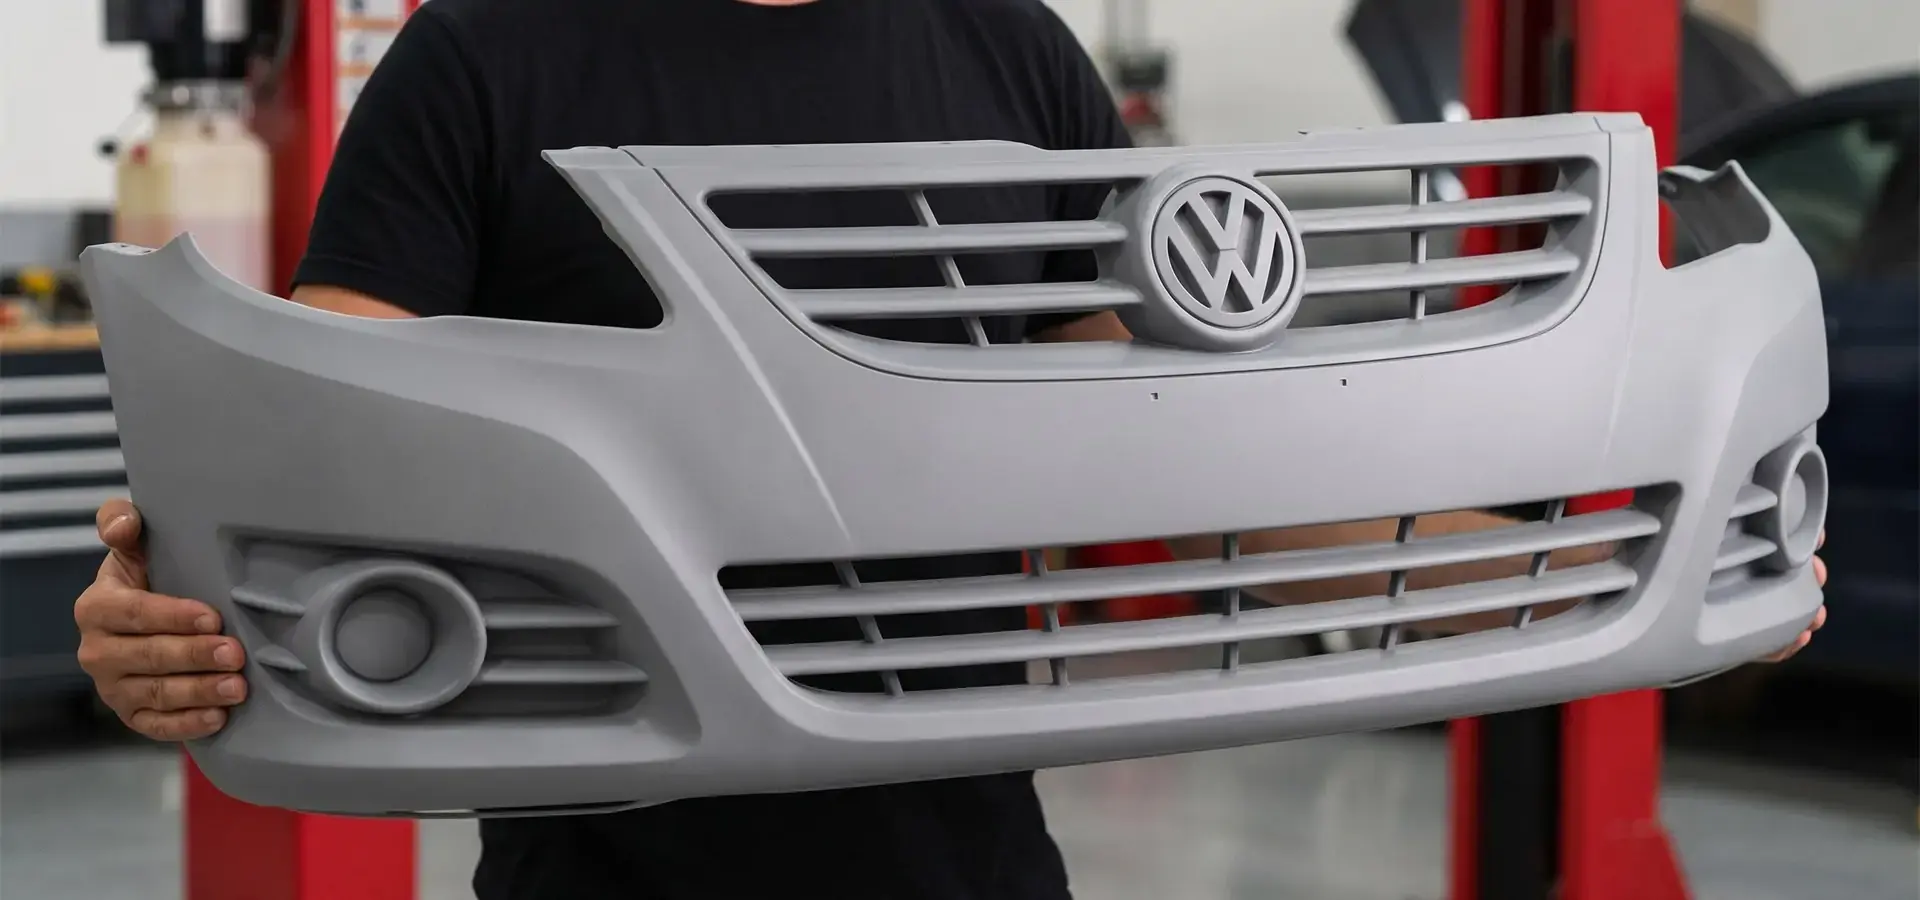
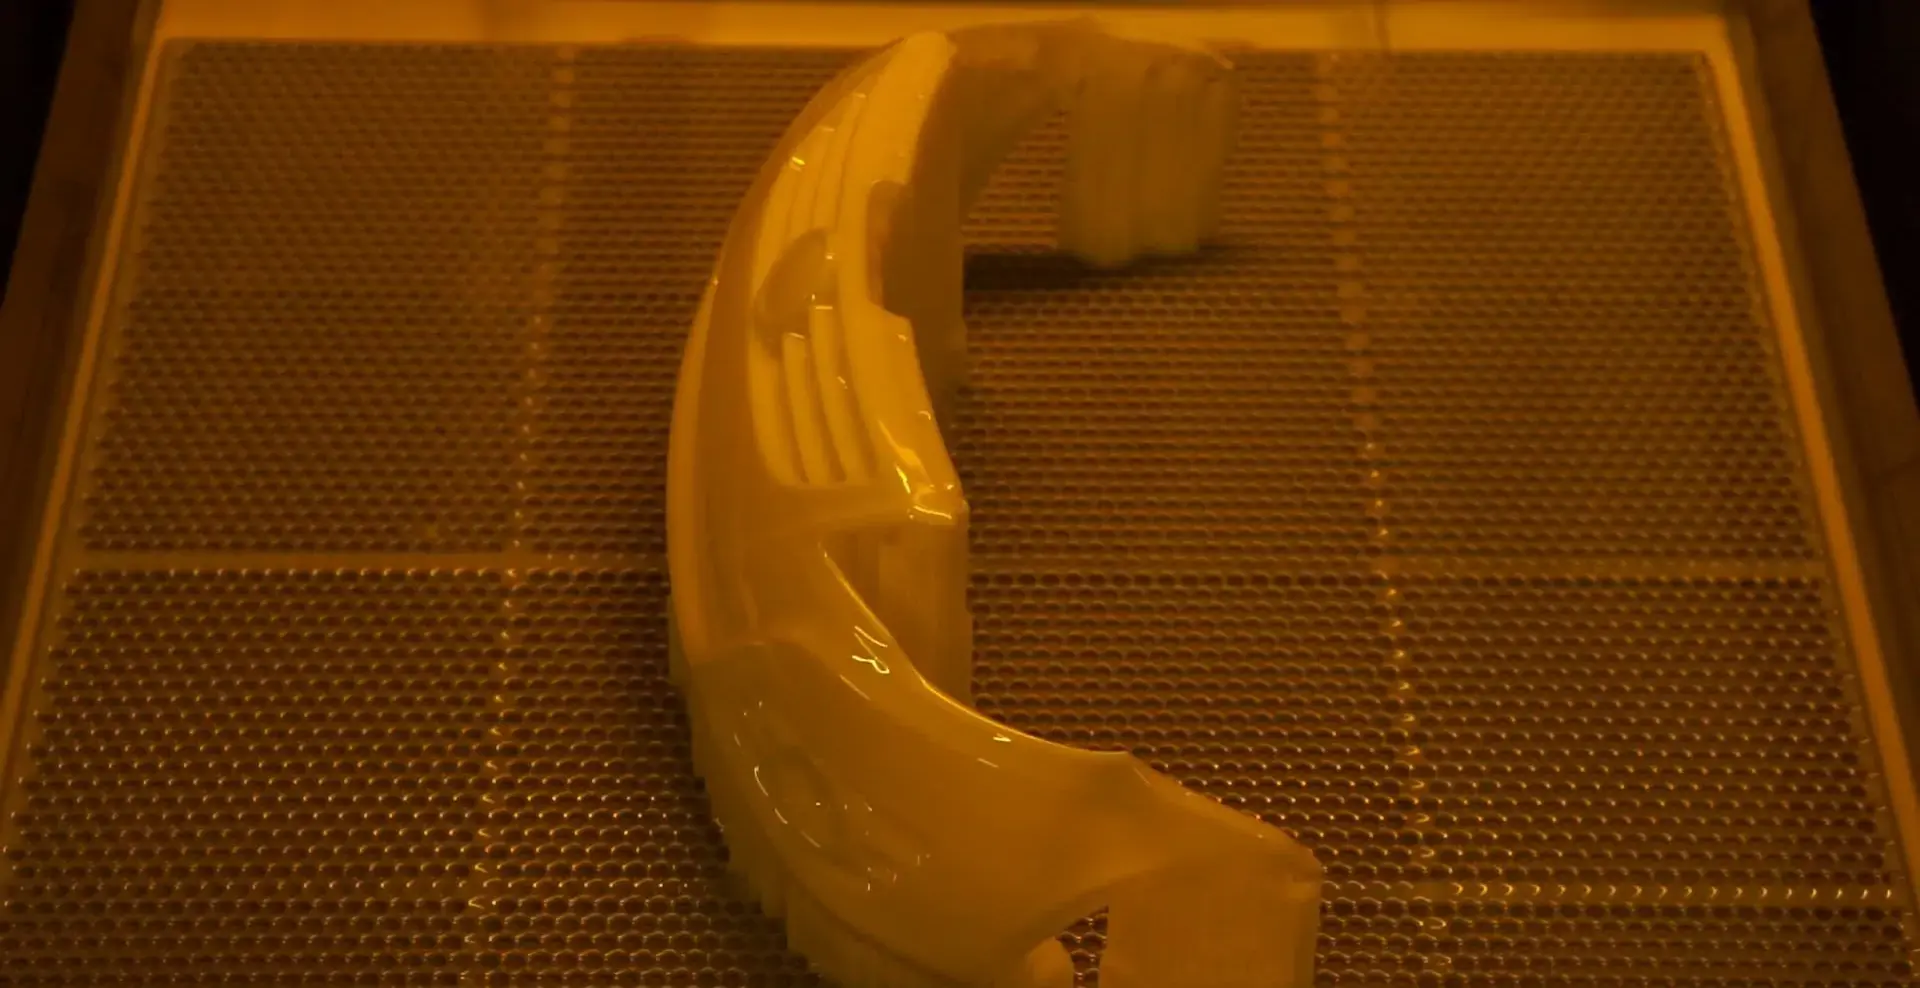
Mit dem SL800-System konnte ein Automobilzulieferer aus dem Mittleren Westen die Produktionszeit für einen Prototyp eines Karosserieteils von sechs Wochen auf vier Tage verkürzen. Diese Verbesserung ist vor allem auf die schnelleren Iterationszyklen zurückzuführen, die die industrielle SLA-Plattform SL800 ermöglicht. Das Team druckt Lüftungsgitter in Originalgröße direkt aus CAD-Dateien, sodass OEM-Partner die Entwürfe noch in derselben Woche prüfen können. Dank des großen Bauraums lassen sich Stoßfängerhalterungen und Mittelteilteile gleichzeitig herstellen, wodurch die Montage mehrerer Teile entfällt. Die variable Spot-Technologie sorgt für Oberflächengüte, die der von Spritzgussteilen entspricht, während die Stützstrukturen im Inneren schnell und mit geringerer Auflösung gedruckt werden.
Das Unternehmen stellt außerdem Vakuumformformen für Innenverkleidungsteile her. Teile, die mit Hochtemperaturharz gedruckt werden, halten je nach Harzzusammensetzung Thermoformzyklen um oder über 80 °C stand, bei reduziertem Verformungsrisiko. Dadurch kann die Form 50 Mal oder öfter verwendet werden, bevor sie ausgetauscht werden muss. Dies spart 60 % der Kosten für bearbeitete Metallwerkzeuge bei Kleinserien.
Validierung von Luft- und Raumfahrtkomponenten
Der SL800 wird von einem Luft- und Raumfahrtunternehmen zur Herstellung von Prüfwerkzeugen und Montagevorrichtungen für die Verbundwerkstoff-Laminierung eingesetzt. Der industrielle SLA-3D-Drucker fertigt komplexe, gekrümmte Oberflächen, die sich mit einer Genauigkeit von ±0.1 mm an die Geometrie von Flugzeugzellen anpassen und anschließend mit einem Koordinatenmessgerät (KMG) überprüft werden können. Diese Vorrichtungen unterstützen die Mitarbeiter bei der korrekten Positionierung der Bauteile während des manuellen Laminierprozesses und reduzieren so Fehler, deren Behebung kostspielig ist.
Das deutsche Scanlab-Galvanometer und der AOC-Laser arbeiten zusammen, um hochpräzise Messungen zu ermöglichen, die für die korrekte Passform und Formgebung von Halterungen und Kabelführungsclips unerlässlich sind. Bevor die flugtauglichen Metallteile mit der 5-Achs-CNC-Bearbeitung gefertigt werden, drucken die Ingenieure innerhalb von 48 Stunden mehrere Versionen des Designs, um mögliche Interferenzen aufzudecken. Dieser Ansatz der frühzeitigen Evaluierung hat die Anzahl der Änderungsaufträge für neue Plattformen um 40 % reduziert.
Medizinische Geräte und zahnmedizinische Anwendungen
Der SL800 wurde von mehreren Dentallaboren eingeführt, um die Herstellung von kieferorthopädischen Alignern zu beschleunigen und zu vereinfachen. Der Drucker fertigt über Nacht mehr als 60 patientenspezifische Zahnbogenmodelle an, die jeweils eine hohe Genauigkeit von unter 0.1 mm erfordern, um den perfekten Sitz der Aligner zu gewährleisten. Die kontrollierte Belichtungsmodulation reduziert sichtbare Schichtübergänge auf gekrümmten Oberflächen und verkürzt so die manuelle Nachbearbeitungszeit jedes Modells von 15 Minuten auf unter drei Minuten.
Ein Medizintechnikunternehmen nutzt für die Operationsplanung anatomische Modelle, die auf CT-Scans von Patienten basieren. So können Ärzte schwierige Eingriffe üben und die optimale Implantatgröße auswählen. Der industrielle SLA-3D-Drucker simuliert mithilfe variierender interner Gitterstrukturen unterschiedliche Knochendichten und liefert so ein haptisches Feedback beim Bohren der Modelle. Diese Anwendung trägt dazu bei, die Operationszeit zu verkürzen und die Patientenergebnisse bei Hüftrekonstruktionen zu verbessern.
Prototyping von Unterhaltungselektronik und Wearables
Die Mikro-Spot-Funktion des SL800 wird von einem Wearable-Tech-Unternehmen zur Herstellung von Prototypen für Smartwatch-Lünetten mit integrierten Tastenmechanismen und einer Passgenauigkeit von unter 0.15 mm eingesetzt. Monatlich testet das Team über 30 verschiedene Designänderungen durch das Hinzufügen von Beschichtungen und Oberflächenveredelungen, um deren Umsetzbarkeit vor der Fertigung der Spritzgusswerkzeuge zu prüfen. Die Möglichkeit, klare Lichtlinien mit darin enthaltenen Prismen zu drucken, erlaubt die Beurteilung der optischen Leistung von LED-Lichtleiterstrukturen während des Montageprozesses.
Da der Drucker mit biegsamen Harzen arbeitet, lassen sich verschiedene Befestigungsmethoden für Armbänder und ergonomische Formen unter Berücksichtigung von Ergonomiekriterien testen. Die Markteinführungszeit verkürzt sich im Vergleich zu herkömmlichen Prototypenverfahren um drei Monate, da die Prototypen ohne zusätzliche Werkzeuge direkt Fokusgruppentests unterzogen werden.
Vergleich des SL800 mit alternativen industriellen 3D-Drucktechnologien
Um die richtigen Kaufentscheidungen zu treffen, müssen Sie wissen, wie die verschiedenen Arten der additiven Fertigung zu den Produktionsanforderungen passen. Viele Technologien geben an, im Ingenieurwesen eingesetzt werden zu können, doch in der Praxis zeigen sich oft Leistungslücken.
Vorteile hinsichtlich Auflösung und Oberflächenqualität
Im Vergleich zu FDM-Systemen (Fused Deposition Modeling) weist der SL800 eine deutlich bessere Oberflächengüte auf, mit Ra-Werten von unter 1 μm an den vertikalen Kanten gegenüber 10–20 μm bei FDM. Dank dieses Unterschieds benötigen kosmetische Proben kein zusätzliches Schneiden oder aufwendiges Schleifen, was die Arbeitskosten erheblich reduziert. Das lasergehärtete Harz erzeugt isotrope mechanische Eigenschaften, d. h. die Zugfestigkeit bleibt in alle Richtungen gleich. Dies ist für praktische Tests von großer Bedeutung, da die Schwachstellen zwischen den Schichten bei FDM zu einem vorzeitigen Versagen der Prototypen führen können.
Selektives Lasersintern (SLS) ermöglicht die Herstellung von Bauteilen aus Pulver ohne Stützstrukturen, was bei bestimmten Formen von Vorteil ist. Das Flüssigharzverfahren des SL800 hingegen macht feine Details wie Gewinde, Schriftzüge und Gitterstrukturen besser sichtbar, was insbesondere bei der Fertigung kleiner Teile für medizinische und elektronische Geräte wichtig ist. Um ein ansprechendes Aussehen zu erzielen, müssen SLS-Bauteile sandgestrahlt werden. SLA-Bauteile hingegen müssen in der Regel nur mit Reinigungsalkohol abgewischt werden, bevor sie lackiert oder beschichtet werden können.
Fertigungsvolumen und Materialwirtschaft
Digitale Lichtprojektordrucker mit LCD-Bildschirmen belichten Schichten zwar schneller, bieten aber weniger Bauraum und eine geringere Bauhöhe. Das Laserscanning-System des SL800 deckt 800 mm große Bauplattformen schnell und präzise ab, selbst an den Rändern. Diese Präzision ist mit DLP-Systemen schwer zu erreichen, da hier die Lichtverteilung an den Rändern je nach optischer Kalibrierung und Projektionslinsendesign variieren kann, was die Maßhaltigkeit großformatiger Bauteile beeinträchtigt.
Die Materialpreise für industrielle SLA-3D-Drucker sollten differenzierter betrachtet werden als nur anhand des Literpreises. Das offene Harzsystem des SL800 ermöglicht es Anwendern, Harz von verschiedenen Anbietern zu beziehen, während geschlossene Kartuschensysteme den Bezug von einem einzigen Anbieter erzwingen, was die Kosten um 40–70 % erhöht. Branchenweite Kosten-Nutzen-Analysen zeigen, dass die Materialvielfalt mittelständischen Dienstleistungsunternehmen über einen Zeitraum von drei Jahren Einsparungen von 25,000 bis 40,000 US-Dollar pro Jahr ermöglicht.
Betriebssicherheit und Wartung
Da die SL800 hochwertige Komponenten wie Scanlab-Galvanometer, Panasonic-Servomotoren, elektrische Systeme von Schneider Electric und UV-Schutzleuchten von Philips verwendet, beträgt die durchschnittliche Betriebsdauer zwischen Ausfällen mehr als 2,000 Stunden. Konkurrenzsysteme mit Standardkomponenten weisen im laufenden Betrieb häufiger Ausfälle auf, was zu ungeplanten Stillstandszeiten und Lieferverzögerungen führt.
Die Handhabung von Harz ist einfacher als die von Pulver. Die Stützstrukturen sind optimiert, um die Bauteilausrichtung und den Harzablauf auf der Bauplattform zu verbessern, sodass nicht ausgehärtetes Harz effizient in den Behälter zurückfließen kann. Diese Konstruktion reduziert Abfall und beschleunigt den Wechsel zwischen Aufträgen – Bediener können das Harz in weniger als 20 Minuten wechseln, anstatt stundenlang Pulver zu sieben und die Kammer zu reinigen.
Beschaffungsleitfaden für Industrielle SLA-3D-DruckerWarum Sie sich für den SL800 entscheiden sollten
Beim Kauf von Stereolithographie-Anlagen sollten Sie die Gesamtbetriebskosten berücksichtigen, die über die ursprüngliche Investition hinausgehen. Das Design des SL800 legt Wert auf langfristigen Nutzen durch langlebige Bauteile, eine Vielzahl von Materialien und ein starkes Supportnetzwerk.
Analyse der Gesamtbetriebskosten
Die HIWIN-Linearführungen und Gewindespindeln des Druckers zeichnen sich durch eine lange Lebensdauer aus; sie sollten nach mehr als 10,000 Betriebsstunden ausgetauscht werden. Diese lange Lebensdauer reduziert Produktionsausfälle aufgrund von Wartungsarbeiten, die bei einfacheren Systemen mit häufigem Lagerwechsel oft auftreten. Der AOC-Laser hat eine Lebensdauer von über 20,000 Stunden, wodurch sich die Kosten für den Austausch größerer Teile hinauszögern. Dies verteilt die Investitionskosten über einen längeren Abschreibungszeitraum.
Die optimierte Drainage der Plattform und die präzise Klebstoffpegelkontrolle (Genauigkeit ±0.03 mm) ermöglichen einen geringeren Materialverbrauch. Durch die Reduzierung von Drainageverlusten und Harzresten in Stützstrukturen lassen sich die Materialkosten pro Bauteil um 12–18 % senken – eine erhebliche Einsparung bei teuren Spezialharzen. Die integrierte Temperaturregelung verhindert durch Viskosität bedingte Druckfehler, die zum Verlust ganzer Bauteile führen können, und steigert so die Materialausbeute.
Kundendienst und Schulungsprogramme
Magforms verfügt über ein technisches Support-Team, das schnell reagiert und Probleme innerhalb von 24 Stunden löst. Dadurch wird ein tagelanger Produktionsstillstand bei Druckerausfällen vermieden. Da das Unternehmen ursprünglich als Materialspezialist gegründet wurde, besitzt es umfassende Anwendungskenntnisse. Die Supportmitarbeiter helfen bei der Auswahl des richtigen Harzes, der Optimierung der Druckparameter und der Behebung von Maßgenauigkeitsproblemen, die allgemeine Geräteanbieter nicht lösen können.
OEMs und Distributoren, die regionale Servicezentren einrichten, können von Mengenrabatten und spezialisierten Installationsleistungen profitieren. Magforms verfügt über ein Netzwerk von 22 patentierten Technologien und 30 eingetragenen Marken, die das Engagement des Unternehmens für ständige Innovation unterstreichen. Magforms stellt sicher, dass seine Geräte mit neuen Materialien kompatibel sind und Software-Updates ihre Nutzungsdauer nach dem Kauf verlängern.
Finanzierungsoptionen für den strategischen Einsatz
Leasingmodelle ermöglichen Zahlungen, die sich an den Einnahmen der 3D-Druckdienstleistungen orientieren. Dies vereinfacht das Cashflow-Management bei wachsenden Kapazitäten. Händler profitieren von Lagerbestandsprogrammen, da diese die Vorabinvestitionen reduzieren und ihnen helfen, einen Kundenstamm in ihrer Region aufzubauen. Diese flexiblen Kaufmodelle erleichtern kleinen und Kleinstunternehmen den Einstieg in den Markt für hochpräzise Fertigung.
Durch die Teilnahme an internationalen Fachmessen in Europa und Asien kann das Unternehmen die Leistungsfähigkeit seiner Anlagen anhand von Live-Demonstrationen und der Prüfung von Musterteilen demonstrieren. Potenzielle Käufer können die angegebene Genauigkeit überprüfen, indem sie Demonstrationsteile mit einem Koordinatenmessgerät (KMG) vermessen. Dies schafft Vertrauen vor der Kaufentscheidung.
Bewährte Verfahren zur Maximierung der SL800-Leistung in industriellen Umgebungen
Um mit Stereolithographie-Anlagen zuverlässige Ergebnisse zu erzielen, müssen Sie die Betriebsanweisungen genau befolgen und die Anlage in einwandfreiem Zustand halten. Die folgenden Schritte gewährleisten, dass die SL800 während ihrer gesamten Nutzungsdauer optimal funktioniert.
Kalibrierung und vorbeugende Wartung
Präzise Nummernschilder werden einmal wöchentlich verwendet, um die Plattform auszurichten und die für großflächige Drucke erforderliche Parallelität sicherzustellen. Alle 200 Betriebsstunden sollte die Beschichtungsklinge auf Harzablagerungen und Beschädigungen an den Kanten überprüft werden. Abgenutzte Klingen führen zu ungleichmäßigem Schichtauftrag, der sich als Oberflächenfehler bemerkbar macht. Die Reinigung des optischen Strahlengangs mit den vom Hersteller empfohlenen fusselfreien Tüchern verhindert Leistungsverluste des Lasers, die die Aushärtungstiefe und Messgenauigkeit beeinträchtigen würden.
Die Überprüfung des Temperaturregelungssystems gewährleistet, dass im Bauraum stets die gleiche Temperatur und Luftfeuchtigkeit herrschen. Saisonale Temperaturschwankungen beeinflussen die Harzdicke und die Aushärtungsgeschwindigkeit. Eine Kammertemperatur zwischen 24 und 28 °C verbessert die Erfolgsquote beim Drucken für alle Materialarten. Die geringe Wärmeausdehnung der Marmorplattform minimiert Messabweichungen bei mehrtägigen Druckvorgängen. Um die Genauigkeit dauerhaft zu gewährleisten, wird die Ebenheit der Plattform jedoch regelmäßig mit Präzisionslinealen überprüft.
Strategien zur Optimierung der Druckparameter
Um die Laserbelichtungseinstellungen optimal auf die jeweiligen Harzformeln des industriellen SLA-3D-Druckers abzustimmen , sind Testdrucke erforderlich, um die Maßgenauigkeit und die mechanischen Eigenschaften zu überprüfen. Eine Überbelichtung führt zu instabilen Bauteilen mit zu kleinen Löchern, während eine Unterbelichtung die Haftung der Schichten beeinträchtigt und das Wachstum der Dimensionen einschränkt. Die variable Spot-Technologie des SL800 ermöglicht die separate Anpassung von Füllung, Kontur und Stützstruktur. Durch die Justierung jeder Zone erzielen Sie schnellste Ergebnisse ohne Qualitätseinbußen bei der Oberflächenqualität.
Die Platzierung von Stützstrukturen hat einen großen Einfluss auf die Bauteilqualität und den Nachbearbeitungsaufwand. Durch das Platzieren von Kontaktpunkten auf unwichtigen Flächen wird die Optik geschützt, und dicke Stützstrukturen an überhängenden Teilen verhindern deren Durchhängen und Druckprobleme. Für wichtige Projekte bietet die Magforms iBuild 2.0 Software die Möglichkeit, die einfache Automatisierung mit dem erforderlichen technischen Urteilsvermögen durch automatische Stützstrukturerstellung und manuelle Eingriffe in Einklang zu bringen.
Häufige Probleme beim Drucken beheben
Schichtablösung deutet in der Regel auf eine zu geringe Laserleistung oder verschmutzten Kunststoff hin. Die Überprüfung der Laserleistung mit einem Leistungsmesser zeigt an, wann eine Neukalibrierung oder der Austausch von Teilen erforderlich ist. Durch das Filtern des Harzes mit 100-Mikron-Sieben lassen sich ausgehärtete Partikel entfernen, die zu Fehlstellen und Messfehlern im Galvanometer führen.
Große, flache Teile verziehen sich aufgrund ungleichmäßiger Wärmeverteilung beim Aushärten der Schichten. Durch das Hinzufügen von Ablauflöchern wird die Menge an eingeschlossener Luft reduziert, die beim Ablösen der Schichten Saugkräfte erzeugt. Dies verbessert die Haftung, ohne die Stützstruktur zu verdichten. Durch Anpassen der Abziehgeschwindigkeit und der Verzögerungszeiten für die erneute Beschichtung können auch dickflüssige Harze verarbeitet werden, die längere Fließzeiten benötigen, um alle Schichten vollständig zu bedecken.
Weichen die Abmessungen um mehr als ±0.1 % ab, muss das Galvanometer mithilfe von Präzisionsprüfmarken kalibriert werden. Das Scanlab-System gewährleistet die gleichmäßige Kreisform des Prüfpunkts über die gesamte Bauplattform, solange die Strahlen korrekt ausgerichtet und die Spiegel sauber sind. Die Werksvorgaben werden durch eine vierteljährliche professionelle Kalibrierung bei gleichbleibender Produktionslast stets aktuell gehalten.
Fazit
Der industrielle SLA-3D-Drucker SL800 bietet klare Vorteile für Ingenieurbüros, die auf Präzision, Zuverlässigkeit und die Verarbeitung verschiedenster Materialien angewiesen sind. Hochwertige Komponenten wie Scanlab-Galvanometer, AOC-Laser und Panasonic-Servos gewährleisten einen stabilen Betrieb und reduzieren ungeplante Ausfallzeiten und Produktionsverluste. Variable Spot-Technologie und selbstlernende Scan-Algorithmen beschleunigen den Prozess um 30–50 %, ohne die Oberflächenqualität zu beeinträchtigen. Dies wirkt sich direkt auf Projektlaufzeiten und Produktionskapazität aus. Anwendungen in der Automobil-, Luftfahrt-, Medizin- und Elektronikindustrie belegen einen deutlichen Return on Investment (ROI) durch geringere Werkzeugkosten, schnellere Designvalidierung und den Wegfall zusätzlicher Nachbearbeitungsschritte. Das offene Materialsystem und die reaktionsschnelle technische Supportinfrastruktur des SL800 machen ihn zu einem wertvollen Werkzeug für Unternehmen, die die Prototypenfertigung intern durchführen und weniger auf externe Servicezentren angewiesen sein möchten.
FAQ
Wie schneidet die Maßgenauigkeit des SL800 im Vergleich zu anderen industriellen SLA-Druckern ab?
In puncto Genauigkeit ist der SL800 vergleichbar mit oder sogar besser als Konkurrenzsysteme: Er erreicht eine Toleranz von ±0.1 mm für Bauteile unter 100 mm und ±0.1 % für größere Bauteile. Das deutsche Scanlab-Galvanometer sorgt für eine gleichmäßige Geometrie der Druckpunkte auf der gesamten Bauplattform und gewährleistet so die Maßgenauigkeit auch bei großformatigen Drucken. Dadurch werden Kantenverzerrungen, wie sie bei günstigeren Druckern auftreten können, vermieden. Dank der Panasonic-Servomotoren erreicht das Z-Achsen-Positionierungssystem eine Genauigkeit von ±8 μm, wodurch die korrekte Ausrichtung der Schichten auch bei mehrtägigen Druckvorgängen sichergestellt wird.
Welche Werkstoffe eignen sich am besten für hochfeste Funktionsteile?
Die meisten industriell gefertigten 355-nm-Kunststoffe sind mit dem Drucker kompatibel. Dazu gehören ABS-ähnliche, PP-ähnliche und Hochtemperaturformulierungen, die Wärmeformbeständigkeitstemperaturen über 100 °C gewährleisten. Die Materialwahl richtet sich nach den mechanischen Anforderungen. Zugversuche gemäß ASTM D638 und Biegeversuche gemäß ASTM D790 dienen der Qualitätsprüfung der infrage kommenden Kunststoffe. Magforms verfügt über Erfahrung in der Werkstofftechnik und kann daher kundenspezifische Kunststoffprofile für Anwendungen mit besonderen Anforderungen wie Chemikalienbeständigkeit oder Shore-Härte entwickeln.
Gibt es Mengenrabatte für Produktionsbetriebe?
Bei Bestellungen von mehr als einer Maschine erhalten Sie Mengenrabatt. Zusätzliche Serviceleistungen wie Installation vor Ort, Bedienerschulungen und verlängerte Versicherungslaufzeiten sind verfügbar. Individuelle Beschaffungspakete, die die Gerätelieferung an die Wachstumspläne Ihrer Anlage anpassen, sind für OEMs und Distributoren gleichermaßen hilfreich. Kontaktieren Sie Magforms, um Finanzierungsmöglichkeiten und Vereinbarungen mit regionalen Distributoren zu besprechen, die Ihre Gesamtbetriebskosten senken.
Transformieren Sie Ihre Fertigung mit bewährter Stereolithographie-Technologie
Bei jedem Einsatz des industriellen SLA-3D-Druckers SL800 bringt Magforms jahrzehntelange Erfahrung mit Materialien und präziser Konstruktion ein. Unser Team weiß, wie wichtig das Zusammenspiel von Hardwareleistung und Materialeigenschaften ist, da wir sowohl die Hardware als auch die Kunststoffe selbst herstellen. Dadurch können wir Ideen schneller umsetzen und von Anfang an bessere Ergebnisse erzielen. Das offene Materialdesign und die hochwertige Komponentenintegration des SL800 beseitigen die Probleme mit Kostenkontrolle und Zuverlässigkeit, die einer Produktionsskalierung im Wege stehen. Ob Sie ein Servicecenter für schnelles Prototyping, eine Forschungs- und Entwicklungsabteilung der Automobilindustrie oder ein Unternehmen für Medizintechnik betreiben – unsere Anwendungstechniker unterstützen Sie bei der Suche nach Lösungen, die Ihren individuellen Anforderungen an Durchsatz und Präzision gerecht werden. Kontaktieren Sie uns unter info@magforms.com , um einen Termin für eine Vorführung des Geräts zu vereinbaren, ein Musterteil anzufordern oder über Mengenrabatte im Rahmen von Partnerschaften mit Lieferanten für industrielle SLA-3D-Drucker zu sprechen . Gehen Sie den nächsten Schritt, um Produktionsprobleme zu lösen und die Markteinführungszeit Ihrer Produkte zu verkürzen. Unser technisches Supportteam meldet sich innerhalb von 24 Stunden bei Ihnen, um sicherzustellen, dass Ihr Betrieb nicht unterbrochen wird.
Referenzen
1. Gibson, I., Rosen, D. & Stucker, B. (2021). Additive Fertigungstechnologien: 3D-Druck, Rapid Prototyping und Direct Digital Manufacturing. Springer International Publishing.
2. Jacobs, PF (2019). Stereolithographie und andere RP&M-Technologien: Vom Rapid Prototyping zum Rapid Tooling. Society of Manufacturing Engineers.
3. Chua, CK, & Leong, KF (2020). 3D-Druck und additive Fertigung: Prinzipien und Anwendungen. World Scientific Publishing.
4. Kruth, JP, Wang, X., Laoui, T., & Froyen, L. (2018). „Laser und Materialien beim selektiven Lasersintern und der Stereolithographie.“ Assembly Automation, 23(4), 357-371.
5. Melchels, FP, Feijen, J., & Grijpma, DW (2020). „Ein Überblick über die Stereolithographie und ihre Anwendungen in der Biomedizintechnik.“ Biomaterials, 31(24), 6121-6130.
6. Stansbury, JW, & Idacavage, MJ (2019). „3D-Druck mit Polymeren: Herausforderungen bei wachsenden Optionen und Möglichkeiten.“ Dental Materials, 32(1), 54-64.
Magforms vereinfacht Design und Fertigung.
Beliebte Blogs
-
 Branchen InsightsFertigungsindustrie
FDM-Drucker vs. SLA-Drucker: Welche Technologie ist die richtige für Ihr Projekt?
-
 Branchen InsightsFertigungsindustrie
Die 5 wichtigsten Anwendungsbereiche von industriellen 3D-Druckern in der heutigen Fertigung
-
 Branchen InsightsFertigungsindustrie
Warum sind Stereolithographie-3D-Drucker unübertroffen für die Prototypenfertigung mikrofluidischer Geräte?
