Zer tolerantzia lor ditzake estereolitografia 3D inprimagailu batek?
0.05 mm eta 0.15 mm arteko tolerantziak, piezaren tamainaren eta geometriaren arabera, ohikoak dira estereolitografia 3D inprimagailuen teknologian. Zehaztasun maila hori dela eta, SLA inprimaketa ezin hobea da muga oso estuak mantendu behar diren arloetarako, hala nola hegazkinetarako, gailu medikoetarako eta doitasun-fabrikaziorako. SLA-n oinarritutako laser bidezko gogortze-prozesuak fotopolimero erretxinen geruzaz geruzako polimerizazio zehatza egiten du. Horri esker, piezei gainazaleko akabera leuna eta beste gehigarri-fabrikazio teknologia batzuek baino dimentsio-egonkortasun hobea lortzen da.

SLA 3D inprimaketan dimentsio-tolerantzia ulertzea
Dimentsio-tolerantzia adierazitako piezaren dimentsioekiko onartutako aldea da. Inprimatutako piezak behar bezala funtzionatzen duten ala ez erabakitzen duen faktore gakoa da. Tolerantziek askoz hobeto funtzionatzen dute SLA teknologian beste gehigarrizko fabrikazio-metodo gehienetan baino. Horregatik da zehaztasuna inprimatze-prozesu honen gauzarik garrantzitsuena.
Tolerantzia-arauak definitzea aplikazio industrialetan
0.05 mm-tik 0.15 mm-ra bitarteko errore-tartearekin, SLA teknologia da oso zehatzak izan behar diren gauzak egiteko modurik onena. Xehetasun-maila honek prototipo funtzionalak, erabiliko diren piezak eta tamaina-eskakizun zorrotzak betetzen dituzten tresnak egitea ahalbidetzen du. Tolerantzia estuak garrantzitsuak dira automobilgintza, hegazkingintza eta gailu medikoen fabrikazioa bezalako industrietan, piezak behar bezala egokitzen direla, behar bezala funtzionatzen dutela eta segurtasun-arauak betetzen dituztela ziurtatzeko.
SLAk hainbat piezen forma eta tamainatan dimentsioak zehatz mantentzeko duen gaitasuna erabilgarria da industria-erabiltzaileentzat. Injekzio-galdaketak tresna garestiak behar ditu pieza bakoitzerako. SLA inprimaketak, berriz, zehaztasun errepikatuarekin inprima dezake zuzenean fitxategi digitaletatik, eta horrek garapen-kostuak murrizten ditu eta produktuen iterazio-zikloak bizkortzen ditu.
Beste Gehigarrizko Fabrikazio Teknologiekin Konparaketa
Dimentsioak kontrolatzeari dagokionez, SLA hobea da Fused Deposition Modeling (FDM) eta beste 3D inprimaketa metodo batzuk baino. FDM-ren tolerantziak normalean 0.2 mm eta 0.5 mm artekoak dira, geruzak elkarri nola itsasten diren eta berotzean zenbat uzkurtzen diren desberdintasunengatik. Argi Digitalaren Prozesamenduko (DLP) inprimagailuak ia SLA inprimagailuak bezain zehatzak dira, baina haien pixel dentsitatea ez da hain altua izango, eta horrek gainazalaren leuntasunari eragin diezaioke.
SLAk erabiltzen duen fotopolimerizazio metodoak lotura kimikoak sortzen ditu geruzen artean. Horri esker, materialari ezaugarri mekaniko uniformeak eta barne-tentsio txikia ditu. Ezaugarri honek harizpietan oinarritutako inprimaketetan gertatzen den norabide-ahultasuna ezabatzen du eta piezaren dimentsioak berdinak direla ziurtatzen du sendotze-prozesu osoan zehar.

SLA 3D inprimaketan tolerantzian eragina duten faktore nagusiak
SLA bidez inprimatutako piezen amaierako tamainaren zehaztasuna elkarren artean erlazionatuta dauden hainbat aldagairen eraginpean dago. Faktore horiek ezagututa, ekoizleek inprimatze-metodoak hobetu ditzakete eta emaitza uniformeak eta fidagarriak lor ditzakete ekoizpen-saio guztietan.
Inprimagailuaren hardwarearen konfigurazioa eta kalibrazioa
SLA inprimaketan, tolerantziak laser sistemak ezartzen ditu guztiz. Ezaugarrien gutxieneko zehaztasuna zuzenean lotuta dago laser puntuaren zabalerarekin, eta hori industria sistemetan normalean 85 eta 140 mikroi artekoa da. Goi-mailako inprimagailuek askotan Alemaniako Scanlab piezak izaten dituzte, galvanometro sistema aurreratuen parte direnak. Sistema hauek laser kokapen zehatza eskaintzen dute, eraikuntza plataforma osoan zehar zehatza izaten jarraitzen duena.
Dimentsioak kontrolatzeari dagokionez, egonkortasun mekanikoa ere garrantzitsua da. Bibrazioa eta tenperaturaren desbideratzea gutxieneko mailan mantentzen dira inprimatzean oinarri harritsuak eta zehaztasun handiko piezak dituzten sistemek. Ohiko proba-metodoek ziurtatzen dute pieza mekanikoak denboran zehar behar bezala funtzionatzen jarraitzen dutela, eta horrek tolerantziak poliki-poliki txikitzea eragozten du.
Erretxina Ezaugarriak eta Materialen Hautaketa
Fotopolimero erretxina desberdinak modu ezberdinetan uzkurtzen dira Estereolitografia 3D inprimagailu batean sendatzen direnean , eta horrek muturreko piezaren tamaina aldatzen du. Polimerizatuta daudenean, erretxina estandarrak % 2 eta % 4 artean uzkurtzeko joera dute, baina industria-erretxina desberdinak modu ezberdinetan uzkurtu daitezke. Material hauek nola jokatzen duten jakinda, langileek inprimatze-prozesuan gerta daitezkeen tamaina-aldaketetarako prestatu daitezke.
Tenperatura kontrolatzeak eragin handia du kolaren lodieran eta nola sendatzen den. Berotutako kola-tangek materialaren ezaugarriak egonkor mantentzen dituzte, eta horrek geruzen lodieran eta lehortze-sakoneran eragina izan dezaketen biskositate-aldaketak murrizten ditu. Tenperatura egonkor honek errazten du dimentsio berdinak mantentzea ekoizpen-saio luzeetan.
Prozesuaren parametroak eta ingurumen-kontrolak
Geruzaren lodiera aukeratzeak inprimatze-abiaduraren eta neurketen zehaztasunaren arteko oreka lortzen du. Geruza meheagoek, normalean 25 eta 50 mikra artekoek, dimentsioen eta gainazalaren akaberaren gaineko kontrol hobea ematen dute, baina denbora gehiago behar dute inprimatzeko. Geruza lodiagoek, 300 mikra artekoek, ekoizpena bizkortzen dute, tolerantziak garrantzi gutxiagoko erabilerarako nahikoa baxuak mantenduz.
Inprimatze-norabideak gainazalaren kalitatea eta tolerantziak betetzeko gaitasuna aldatzen ditu. Geruzen arteko zeharkako sekzioaren azaleraren aldaketak ahalik eta txikienak izan daitezen angeluan dauden piezek egonkortasun fisiko hobea izaten dute normalean. Euskarri-egituraren kokapenak eta diseinuak azken piezaren zehaztasunean eragina dute, bero-presioak kontrolatuz eta inprimatze-prozesuan zehar distortsioak geldituz.
SLA tolerantzien aplikazio praktikoak eta kasu-azterketak
Benetako bizitzako adibideek erakusten dute nola SLA onartzeko gaitasunak negozio-irabazi errealak ekar ditzakeen hainbat arlotan. Kasu-azterketa hauek erakusten dute zein malgua eta zehatza den teknologia ekoizpen-ingurune gogorretan.
Aeroespazial eta Automobilgintza Osagaien Ekoizpena
Aeroespazial enpresek SLA inprimaketa erabiltzen dute ohiko moduan mekanizatzeko gogorregiak edo garestiegiak izango liratekeen forma konplexuko piezak egiteko. SLAk 0.1 mm-ko tolerantziak mantendu ditzake, barneko kanalak eta diseinu arinaren ezaugarriak gehituz motorraren piezen, sistema hidraulikoaren karkasen eta egitura-euskarrien laginei.
Automobilgintzan, etxebizitza elektronikoetarako, barneko osagai berezietarako eta bolumen txikiko ekoizpeneko piezetarako lagin funtzionalak erabiltzen dira. Tolerantzia estuek inprimatutako piezen doikuntza-proba zuzenak ahalbidetzen dituzte, eta horrek garapen-denborak murrizten ditu eta diseinu-proba fasean ekipamendu-aldaketa garestiak saihesten ditu.

Medikuntza eta Hortz Zehaztasun Aplikazioak
Kirurgia gidak, inplante laginak eta gorputz-adar pertsonalizatuak egiteko, SLAren erretxina biobateragarriak eta dimentsioen kontrol zehatza erabiltzen dira gailu medikoak egiteko. SLAren zehaztasuna bereziki erabilgarria da hortz-erabileretarako, gorputzera ezin hobeto egokitu behar diren hortz-eredu zehatzak, ortodontzia-aparatuak eta kirurgia-formak egiteko aukera ematen duelako.
Ortopedia-inplanteak sortzeko kasu-azterketek erakusten dute nola SLA prototipoek kirurgialariei tratamendu konplexuak aldez aurretik planifikatzen laguntzen dieten, paziente bakoitzarentzat bereziak diren ereduak erabiliz. Hiru dimentsioko zehaztasunak ziurtatzen du inprimatutako ereduak giza gorputzaren irudikapen ona direla, eta horrek kirurgia-emaitza hobeak eta ebakuntza laburragoak dakartza.
Elektronika eta Kontsumo Produktuen Garapena
SLA inprimaketa estereolitografia 3D inprimagailu batekin erabiltzen dute kontsumo-ondasunak fabrikatzen dituzten enpresek etxebizitza-laginak egiteko, osagaiak probatzeko eta funtzionatzen dutela ziurtatzeko. Teknologiak gainazal leunak eta estandar zorrotzak sor ditzakeenez, ideia ona izan daiteke produktuak nolako itxura izango duen eta nola funtzionatuko duen beste piezekin injekzio-moldeaketa tresnetan inbertitu aurretik.
Jantzi daitezkeen teknologiak egiterakoan, SLAren zehaztasuna bereziki lagungarria da, elementu hauek ondo egokitu eta itxura izan behar baitute erabiltzailea eroso dagoela eta teknologiak funtzionatzen duela ziurtatzeko. Produktuak sortzeko denborak murrizten dira ereduak azkar aldatu ahal izateak, neurri berdinak mantenduz.
Nola ebaluatu eta aukeratu SLA 3D inprimagailuak tolerantzia-eskakizunen arabera
SLA tresna egokiak aukeratzeko, tolerantzia beharrak, irteera bolumenak eta aplikazioaren beharrizan espezifikoak arretaz aztertu behar dituzu. Ebaluazio prozesu honek ziurtatzen du teknologia onena industriaren helburu eta aurrekontuekin bat datorrela.
Aplikazio espezifikoen zehaztasun beharrak ebaluatzea
Berrikuspen prozesuko lehen urratsa erabiliko diren aplikazioen tolerantzia beharrak argi eta garbi definitzea da. Zorrotz kontrolatu behar diren alderdi kritikoak izendatu eta sailkatu behar dira, xehetasun horiek erabakiko baitute zein ekipamendu aukeratu. Tolerantzia-eremu bat baino gehiago duten piezetarako, piezaren atal desberdinen zehaztasun-maila kontrola dezaketen inprimagailu indartsuagoak behar izan ditzakezu.
Inprimagailuaren aukera industriako estandarrek eta gobernu-arauek ere eragiten dute. Gailu medikoetarako, prozesuak egiaztatu eta dokumentatu behar dira. Hegazkinetan, berriz, trazabilitatea eta errepikagarritasuna egiaztatzea beharrezkoa da. Behar horiek aldez aurretik ezagutzeak ez dizu zure tresnetan aldaketa garestiak egin beharrik izango zure ekoizpena hazten den heinean.
Mahaigaineko eta industriako SLA sistemak alderatzea
Mahaigaineko SLA inprimagailu gehienak nahiko zehatzak dira kostuagatik, baina baliteke ez izatea nahikoa egonkorrak edo koherenteak ekoizpen-inguruneetan erabiltzeko. Sistem industrialak tolerantzien gaineko kontrol hobea eskaintzen dute hardwarearen konfigurazio hobeak, eguraldiaren kontrolak eta prozesua ikusteko gaitasuna direla eta.
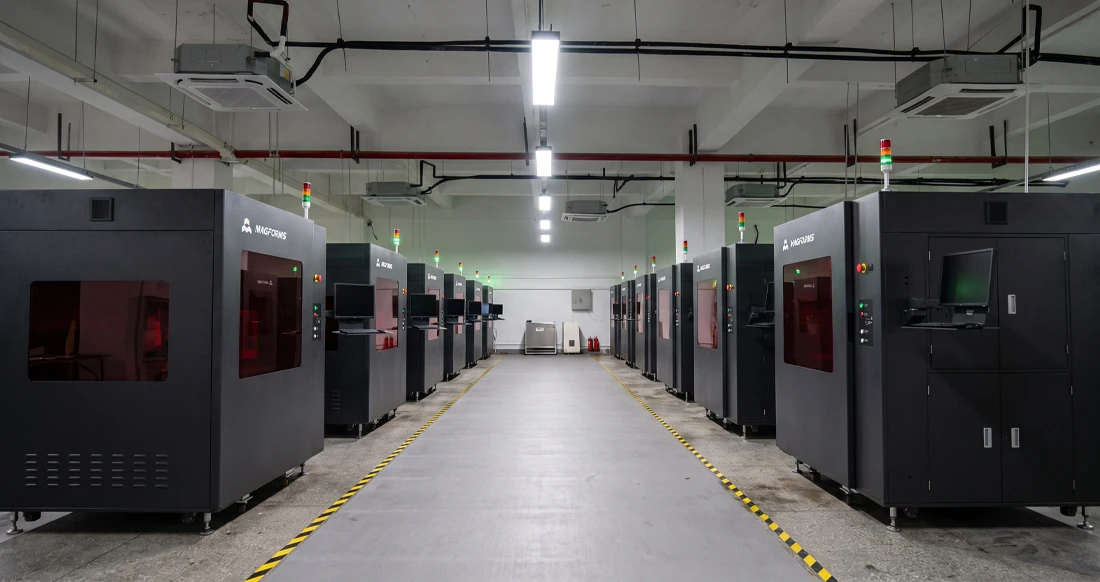
Eraikuntza-espazioak eragina du bai egin daitezkeen piezen tamainan, bai loteak zein eraginkortasunez egin daitezkeen. Formatu handiko industria-inprimagailuek pieza handiak aldi berean egitea edo pieza txiki asko azkar maneiatzea ahalbidetzen dute. Hori erakusten du Magforms Lab300 modeloak, oinarri marmolezko egonkorra duena eta 100 mm-ko luzera duten piezak zehaztasunez moztu ditzakeena, 0.1 mm-ko zehaztasunarekin.

Fabrikatzailearen laguntza eta teknologiaren ezaugarriak ebaluatzea
Ezaugarri tekniko aurreratuek eragin handia izan dezakete tolerantziak nola betetzen diren eta ekoizpena zein eraginkortasunez egiten den. Magforms-en SLA sistemek puntu-tamaina aldakorreko laser teknologia erabiltzen dute, eta horrek abiadura % 30etik % 50era handitzen du, eskaneatze-metodo adimendunen bidez zehaztasuna handia mantenduz. Puntu-tamaina handiek barnealdea betetzea bizkortzen dute, eta puntu txikiek, berriz, ezaugarriak behar bezala definitzen direla ziurtatzen dute.
Epe luzerako tolerantzia-egonkortasuna zuzenean eragiten du fabrikatzaileak bere produktuak nola lagundu ditzakeen. Prestakuntza-programa osoek, laguntza tekniko azkarrak eta mantentze prebentiboak laguntzen dute ekipamenduak tolerantzia-arauak betetzen jarraitzen duela erabiltzen den bitartean. Aplikazioen ingeniaritzaren laguntzak tolerantziekin oso zehatzak izan behar diren aplikazio batzuetarako prozesuak hobetzen lagun dezake.
SLA 3D inprimaketa prozesua optimizatzea tolerantzia koherenteak mantentzeko
Tolerantzia berdinak lortzeko eta mantentzeko, arreta handia jarri behar diezu proba-metodoei, ingurumen-kontrolei eta prozesuen optimizazioari. Urrats hauek dimentsio egonkorrak eta irteera fidagarria bermatzen dituzte denboran zehar.
Kalibrazio eta Mantentze-protokoloak
Kalibrazio-egiaztapen erregularrek ziurtatzen dute laserraren posizioa, geruzen zabalera eta kolaren esposizio-parametroak baimendutako tarteen barruan daudela. Sistema aurreratuek doikuntza automatikoko funtzioak dituzte, eta horiei esker, operadoreen menpe gutxiago egon daitezke, emaitzak beti berdinak direla ziurtatuz. Proba-datuen jarraipena egiteak joerak bilatzeko eta mantentze-lanak planifikatzeko aukera ematen dizu.
Estereolitografia 3D inprimagailu batean tolerantzia-desbideratzearen arrazoi ohikoenak mantentze prebentiboko errutinen bidez konpontzen dira. Horien artean daude laser potentziaren galera, galvanometroaren zehaztasuna eta higadura mekanikoa. Gela garbien praktikek erretxina kutsatzea eragozten dute, eta horrek sendatzeko modua eta bere dimentsioen egonkortasuna alda ditzake. Materialen kalitateetan eragina izan dezaketen tenperatura eta hezetasun aldaketak ingurumen-jarraipen sistemek jarraitzen dituzte.
Dimentsio-egonkortasunerako post-prozesatzeko optimizazioa
Postprozesatzeko urratsek eragin handia dute piezaren azken tamainan eta arretaz kudeatu behar dira ezarritako estandarrak mantentzeko. Garbiketa-metodoek erretxina sendotu gabe kentzen dute pieza deformatu gabe, eta UV sendatze-programazioek polimerizazioa amaitzen dute eta neurriak egonkor mantentzen dituzte. Postprozesatzeko urrats estandarizatuek emaitzak berdinak direla ziurtatzen dute langile eta ekoizpen-txanda guztientzat.
Euskarriak kentzeko metodoek ukipen-eremuetako tokiko neurketen zehaztasuna aldatzen dute. Euskarriak sortzeko metodo aurreratuek euskarriek eragindako gainazaleko akatsak murrizten dituzte, pieza inprimatzeko bezain egonkorra dela ziurtatuz. Euskarriek arretaz diseinatzeak oreka lortzen du erraz kentzeko eta forma mantentzeko.
Kalitate Kontrola eta Neurketa Egiaztapena
Erabili edo prozesatu aurretik, inprimatutako piezek dimentsio-egiaztapen prozesuetatik igaro behar dute estandar batzuk betetzen dituztela ziurtatzeko. Dimentsio garrantzitsuak neurtzeari dagokionez, koordenatuen bidezko neurketa makinak (CMM) oso zehatzak dira, eta eskaneatze optikoko sistemek pieza osoen dimentsio-analisia egin dezakete.
Prozesuen kontrol estatistikoko metodoek tolerantziak denboran zehar nola betetzen diren kontrolatzen dute eta ekipamendua noraezean doala edo prozesua aldatzen ari dela esan nahi duten joerak bilatzen dituzte. Metodo hau datuetan oinarritzen da eta aldaketak tolerantziatik kanpo joan aurretik egiteko aukera ematen dizu, eta horrek lanaren kalitatea uniforme mantentzen du.
Ondorioa
SLA teknologiaren tolerantzia bikainak, 0.05 mm-tik 0.15 mm-ra bitartekoak, aukerarik onena bihurtzen dute gehigarrizko ekoizpen-zereginetarako. Engranaje-konfigurazio aurreratuak, prozesu-parametro optimizatuak eta laguntza-sistemek elkarrekin lan egiten dute negozio-aukera zabal batean dimentsio-eskakizun zorrotzak etengabe betetzea posible egiteko. Tolerantzia garrantzitsua den egoeretan arrakasta izateko, tresna egokiak aukeratu, prozesua gertutik kontrolatu eta gauzak optimizatzen jarraitu behar duzu, dimentsioak ekoizpen-ziklo osoan egonkor mantentzeko.
ohiko galderak
Zein tolerantzia-tarte lor dezakete SLA inprimagailu modernoek?
Estereolitografia-sistemen tolerantziak 0.05 mm eta 0.15 mm artekoak izan ohi dira, baina hori inprimagailuaren formaren, tamainaren eta konfigurazioaren araberakoa da. Erabilera garrantzitsuetarako, laser-kontrol aurreratua eta egonkortasun mekanikoa duten industria-mailako sistemek tarte honen mutur estuena beti egonkor mantendu dezakete.
Nola eragiten dute erretxina mota desberdinek dimentsio-zehaztasunean?
Erretxina desberdinak abiadura desberdinetan uzkurtu eta sendotzen direnez, erretxina egokia aukeratzeak eragin handia du amaierako piezaren mugetan. Polimerizatuta daudenean, erretxina estandarrak % 2tik % 4ra uzkurtu ohi dira, baina erretxina industrialek egonkortasun fisikoaren propietate desberdinak izan ditzakete. Material espezifiko hauek kola egokia erabiliz konpondu daitezke eta prozesua leunago joan dadin.
Zein faktorek eragiten dute gehien ekoizpen-exekuzioetan tolerantzia-koherentzian?
Tolerantzia-uniformetasuna gehienbat ekipamendua zein ondo kalibratuta dagoen, ingurunea zein ondo kontrolatuta dagoen eta prozesu-parametroen egonkortasunaren araberakoa da. Kalibrazio-metodo erregularrek, tenperatura-kontrolak eta lan-prozedura estandarrek ziurtatzen dute neurketetan zehaztasun-maila bera mantentzen dela denbora-tarte luzeetan.
Nola eragiten du piezaren orientazioak lor daitezkeen tolerantzietan?
Inprimatze-norabideak tolerantziak betetzeko gaitasunean eragina du, behar den euskarri-kopurua, geruzak nola itsasten diren elkarri eta bero-tentsioa nola banatzen den aldatuz. Norabide onenak geruzen arteko zeharkako sekzioaren azaleraren aldaketak minimizatzen ditu eta euskarriek eragindako dimentsioen aldaketak mugatzen ditu.
SLA inprimaketak injekzio-moldeaketa tolerantziekin bat etor al daiteke?
Erabilera askotan, SLA inprimaketak injekzio bidezko galdaketaren berdinak diren tolerantziak lor ditzake. Hori bereziki egia da egiteko zailak edo garestiak izango liratekeen forma konplexuetarako. Pieza sinpleetarako, injekzio bidezko moldeatzeak espezifikazioetara hurbildu ahal izango du, baina SLAk diseinu askatasun handiagoa ematen dizu, ez duzulako tresna egokiak egiteaz kezkatu beharrik.
Zein mantentze-praktika dira ezinbestekoak tolerantzia mantentzeko?
Dimentsioen zehaztasuna denboran zehar mantentzen da laser kalibrazio erregularraren, galvanometroaren zehaztasun-egiaztapenen eta eguraldiaren jarraipenaren bidez. Erretxinaren kalitate-kontrolak, lan-eremu garbiek eta idatzizko konponketa-planek ziurtatzen dute tolerantziak beti betetzen direla ekipamenduaren bizitza osoan zehar.
Elkartu Magforms-ekin Zehaztasun SLA Soluzioetarako
Magforms-ek teknologia aurreratua eta laguntza zerbitzu sorta zabala eskaintzen ditu estereolitografia 3D inprimagailu hornitzaile fidagarriak bilatzen dituzten industria ekoizleek erabil ditzaten. Gure SLA sistema industrialek Scanlab galvanometro alemaniarrak, laser kontrol zehatza eta puntu-tamaina aldagarriko teknologia adimenduna erabiltzen dituzte 0.1 mm-ko emaitza zehatzak emateko lan gogorretarako. Magforms-ek material eta ekipamendu irtenbide konbinatuak eskaintzen ditu, laguntza tekniko azkarrak eta industria ezagutza handiak babestuta. 22 patente dituzte eta mundu osoko 300 enpresa baino gehiagorekin lan egin dute beren eraginkortasuna erakusteko. Bidali mezu elektroniko bat gure ingeniaritza taldeari info@magforms.com helbidera doitasun ekoizpenerako zure beharrei buruz hitz egiteko eta SLA aukera pertsonalizatuak aztertzeko.
Erreferentziak
1. Gibson, I., Rosen, D., eta Stucker, B. "Gehigarrizko Fabrikazio Teknologiak: 3D Inprimaketa, Prototipazio Azkarra eta Zuzeneko Fabrikazio Digitala". Springer Science & Business Media, 2015.
2. Jacobs, PF "Estereolitografiaren oinarriak". Fabrikazio Ingeniarien Elkartea, 1992.
3. Melchels, FP, Feijen, J., eta Grijpma, DW "Estereolitografiari eta Ingeniaritza Biomedikoan dituen Aplikazioei buruzko Berrikuspena". Biomaterials Journal, 31. liburukia, 24. zenbakia, 2010.
4. Chartrain, NA, Williams, CB, eta Whittington, AR "Ehunen aldamioak ontziko fotopolimerizazioa erabiliz fabrikatzeari buruzko berrikuspena". Acta Biomaterialia, 74. liburukia, 2018.
5. Quan, H., Zhang, T., Xu, H., Luo, S., Nie, J., eta Zhu, X. "3D inprimaketa-teknika foto-sendatzea eta bere erronkak". Material bioaktiboak, 5. liburukia, 1. alea, 2020.
6. Ligon, SC, Liska, R., Stampfl, J., Gurr, M., eta Mlhaupt, R. "3D inprimaketarako eta gehigarrizko fabrikazio pertsonalizaturako polimeroak". Chemical Reviews, 117. liburukia, 15. zenbakia, 2017.
Magforms-ek diseinua eta fabrikazioa errazten ditu.
Blog ezagunak
-
 Industriaren ikuspegiManufaktura-industria
FDM vs. SLA inprimagailua: Zein teknologia da egokiena zure proiekturako?
-
 Industriaren ikuspegiManufaktura-industria
Gaur egungo fabrikazioan 3D inprimagailu industrialen 5 aplikazio nagusiak
-
 Industriaren ikuspegiManufaktura-industria
Zergatik dira estereolitografia 3D inprimagailuak paregabeak gailu mikrofluidikoen prototipoetarako?
