როგორ გავაუმჯობესოთ ბეჭდვა მაღალი გარჩევადობის 3D პრინტერზე?
მაღალი გარჩევადობის 3D პრინტერიდან საუკეთესო შედეგების მისაღებად , ყურადღება უნდა მიაქციოთ გაზომვებს, შეარჩიოთ სწორი მასალა, აკონტროლოთ გარემო და შეასრულოთ შემდგომი დამუშავება. LCD პრინტერის სწორად დაყენება უზრუნველყოფს მიკრონის დონის სიზუსტეს და გლუვ ზედაპირის დამუშავებას, რაც სასიცოცხლოდ მნიშვნელოვანია სამრეწველო გამოყენებისთვის - განსაკუთრებით მაშინ, როდესაც დაბალანსებულია ხარჯების ეფექტურობა მაღალ გამტარუნარიანობასთან. პრინტერის დაყენებასთან, დაჭრის პარამეტრებთან და ფისის დამუშავებასთან დაკავშირებული პრობლემების გამოსწორებას პირდაპირი გავლენა აქვს განმეორებადობაზე და ამცირებს შეცდომების რაოდენობას პარტიულ გამოშვებაში.
შესავალი
მაღალი გარჩევადობის 3D პრინტერები პროტოტიპების შექმნის ნიშური ინსტრუმენტიდან სამედიცინო, სამომხმარებლო საქონლის, აერონავტიკისა და საავტომობილო ინდუსტრიებში წარმოების აუცილებელ საშუალებად იქცა. B2B შესყიდვების სპეციალისტები სულ უფრო მეტ ზეწოლას განიცდიან, რომ მიაწოდონ პროდუქტები მკაცრი ტოლერანტობით, შეინარჩუნონ დაბალი ფასები და რაც შეიძლება ნაკლები მასალა დახარჯონ. ამ მაღალტექნოლოგიური მანქანებიდან საუკეთესო ანაბეჭდების მიღება გავლენას ახდენს იმაზე, თუ რამდენად სწრაფად და კარგად მზადდება თქვენი ნაწილები და თქვენს ბაზრის კონკურენტუნარიანობაზე.
ჩვენმა გუნდმა ითანამშრომლა ჩრდილოეთ ამერიკის მასშტაბით არსებულ ქარხნებთან, რათა დანერგილიყო ბეჭდვის ოპტიმიზაციის მეთოდები, რომლებიც აუმჯობესებდა სიზუსტეს და ამცირებდა წარუმატებლობის მაჩვენებელს 40%-მდე, მრავალ სამრეწველო განლაგებაში შიდა საველე დანერგვის მონაცემების საფუძველზე. ტექნიკურ დირექტორებთან და წარმოების მენეჯერებთან პირდაპირი მუშაობით, ჩვენ აღმოვაჩინეთ საერთო პრობლემები: ფენები, რომლებიც სწორად არ ეკვრის ერთმანეთს, ფისი, რომელიც ძალიან სწრაფად იშლება და დამხმარე სტრუქტურის წარუმატებლობები, რომლებიც არღვევს წარმოების გეგმებს. ეს სახელმძღვანელო საუბრობს ამ პრობლემებზე და იძლევა მათი გადაჭრის რეალურ მაგალითებს. ის გადაწყვეტილების მიმღებ პირებს აწვდის საჭირო ინსტრუმენტებს, რათა მაქსიმალურად გაზარდონ ინვესტიციები დანამატურ წარმოებაში.
მაღალი გარჩევადობის 3D ბეჭდვის გაგება: ძირითადი ცნებები და უპირატესობები
მაღალი გარჩევადობის განსაზღვრა დანამატურ წარმოებაში
მაღალი გარჩევადობის ტექნოლოგიებს შორის, LCD-ზე დაფუძნებული ნიღბიანი სტერეოლითოგრაფიული (mSLA) პრინტერები, როგორც წესი, აღწევენ დაახლოებით 35-50 მიკრონის XY გარჩევადობას, ბევრი სისტემა კი 35 მიკრონზე ნაკლები სიმძლავრის შესრულებას და 10-50 მიკრონის ფენის სიმაღლეს - რაც დეტალიზაციის, სიჩქარისა და ღირებულების გამორჩეულ ბალანსს გვთავაზობს. სტანდარტული FDM სისტემები, როგორც წესი, უფრო დაბალი გარჩევადობით მუშაობენ (როგორც წესი, 100-300 მიკრონი XY პოზიციონირებისას და 50-300 მიკრონი ფენის სიმაღლეში), ხოლო ლაზერზე დაფუძნებული SLA და DLP უზრუნველყოფენ ალტერნატიულ მაღალი გარჩევადობის გზებს, მაგრამ ხშირად უფრო მაღალი აღჭურვილობის ან მოვლა-პატრონობის ხარჯებით. ფისზე დაფუძნებული ყველა პროცესი - SLA, DLP და mSLA - იყენებს სინათლით გააქტიურებულ პოლიმერიზაციას ფოტოპოლიმერული ფისების ფენა-ფენა გასამყარებლად, როგორც ეს განსაზღვრულია ISO/ASTM 52900 სტანდარტით, თუმცა LCD სისტემები უნიკალურად აშრობენ მთელ ფენას ერთდროულად UV LED მასივის გამოყენებით, რომელიც შენიღბულია მაღალი გარჩევადობის LCD ეკრანით. ეს პარალელური გაშრობა mSLA-ს აძლევს პროდუქტიულობის გამორჩეულ უპირატესობას წარმოების მრავალ სამუშაო პროცესში, ხოლო განზომილებიანი სიზუსტე საბოლოოდ დამოკიდებულია სისტემის კალიბრაციაზე, მასალის ქცევასა და პროცესის კონტროლზე.
ძირითადი ტექნოლოგიები და მათი სამრეწველო გამოყენება
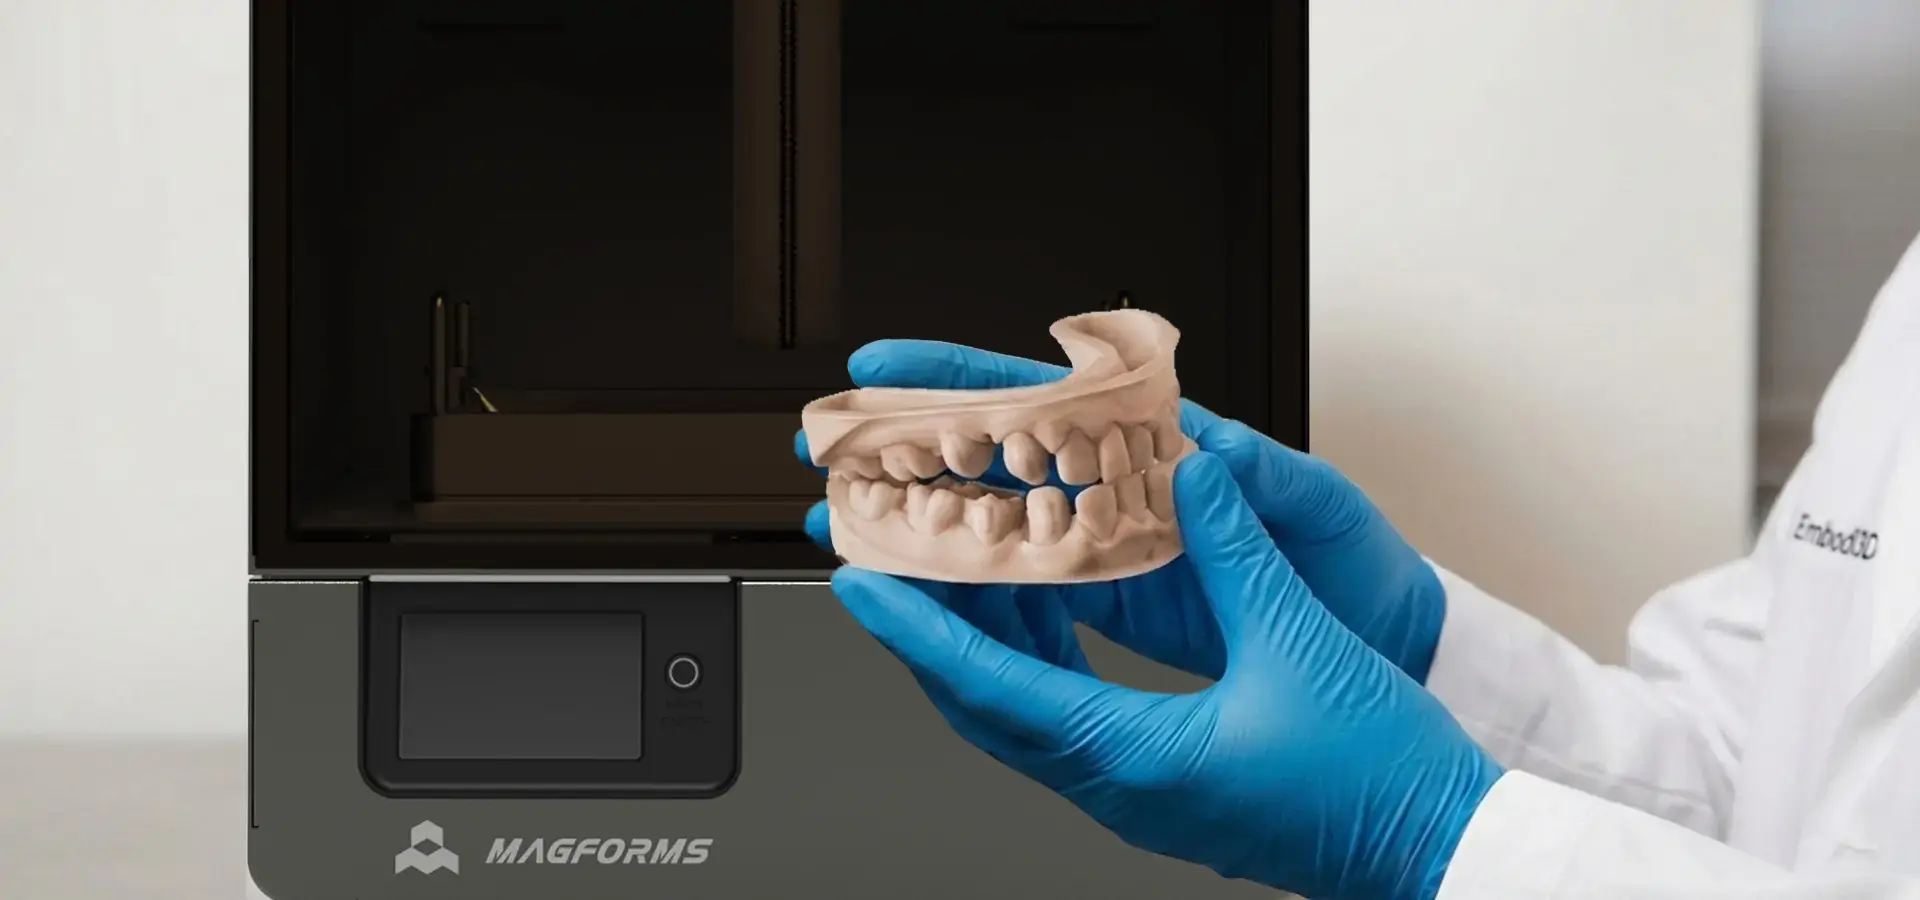
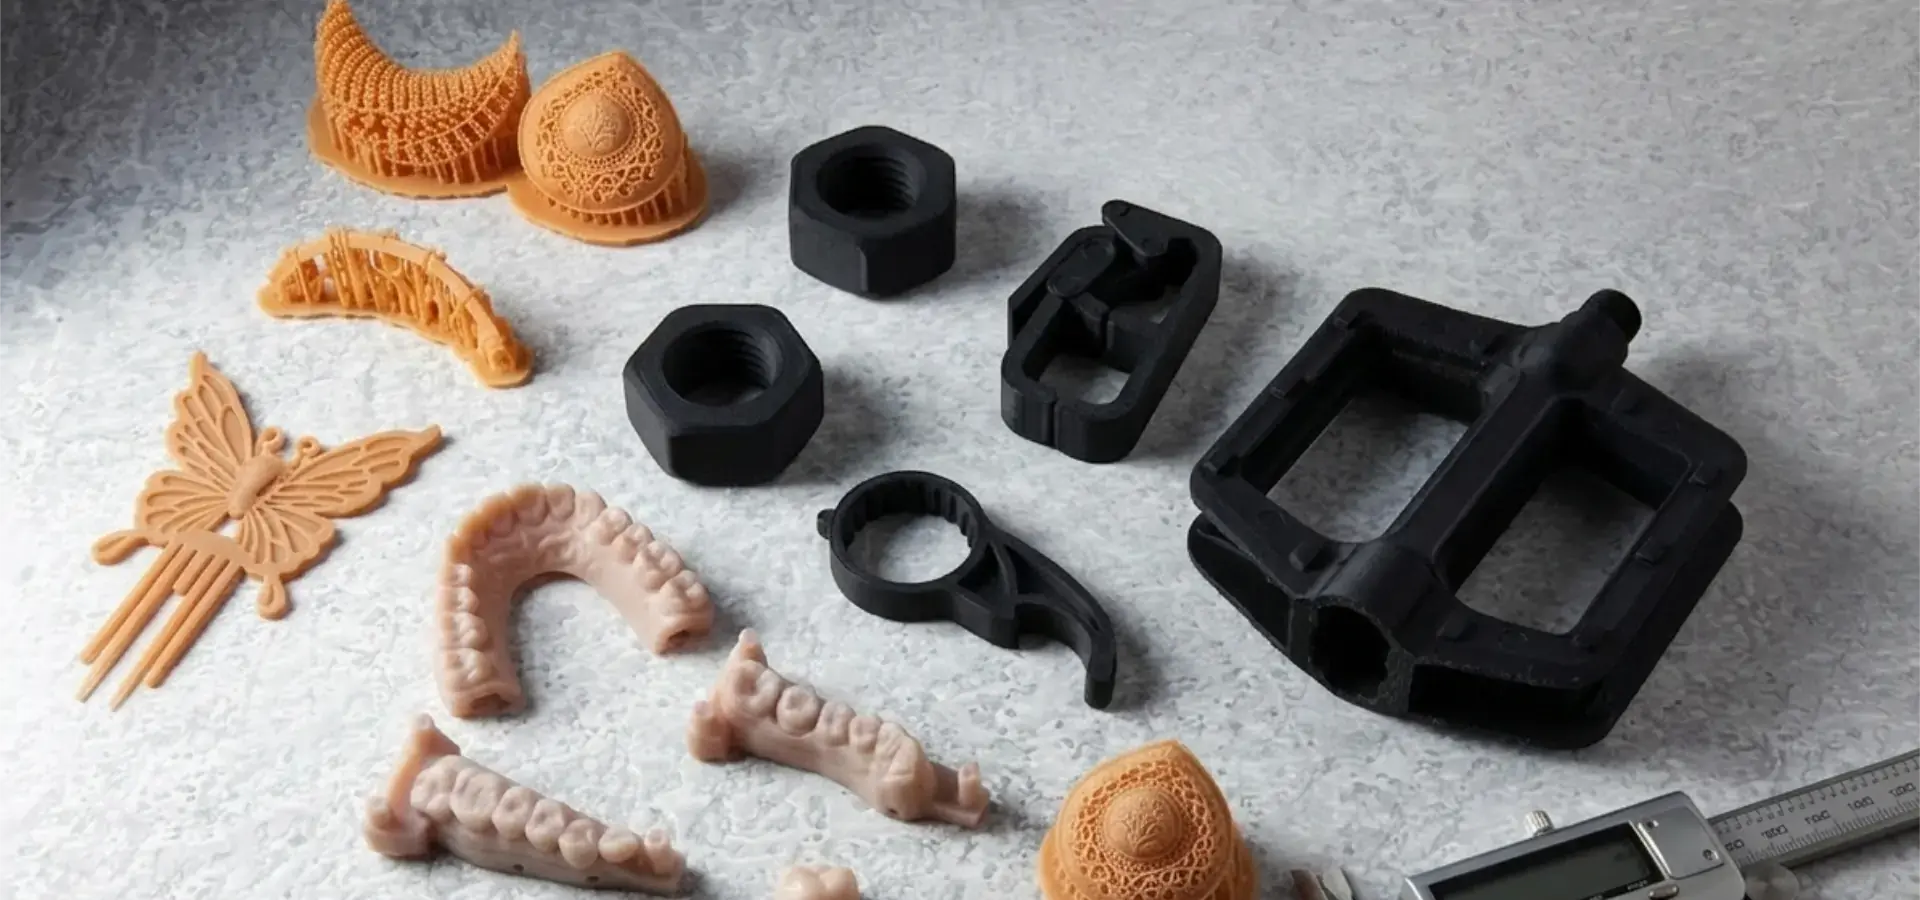
SLA სისტემები იყენებენ ფოკუსირებულ ლაზერულ სხივს თითოეული ფენის კვალის მისაცემად, რაც სტომატოლოგიურ მოდელებსა და საიუველირო ნაკეთობებს მაღალი დონის დეტალიზაციით უზრუნველყოფს. DLP პრინტერები იყენებენ ციფრულ მიკროსარკის მოწყობილობას (DMD) მთელი ფენის ერთდროულად პროეცირებისთვის, რაც უზრუნველყოფს მაღალ სიჩქარეს თანმიმდევრული პიქსელური გარჩევადობით, რაც აჩქარებს წარმოებას და შესაძლებელს ხდის ერთდროულად ბევრი სასმენი აპარატის გარსისა და კბილის ბრეკეტის დამზადებას. MSLA, კერძოდ, LCD-ზე დაფუძნებული ნიღბიანი სტერეოლითოგრაფია, იყენებს LCD ეკრანს UV LED მასივის შერჩევით დასანიღბად, მთელი ფენის ერთდროულად გაშრობით - ისევე როგორც DLP - მაგრამ მნიშვნელოვნად დაბალი აპარატურის ღირებულებით. მიუხედავად იმისა, რომ LCD პანელები ექვემდებარება თანდათანობით ულტრაიისფერი დეგრადაციას და შეიძლება აჩვენოს მცირე განსხვავებები სინათლის ერთგვაროვნებაში DLP-ის ციფრულ მიკროსარკის მოწყობილობასთან შედარებით, თანამედროვე მონოქრომული LCD-ები გაუმჯობესებული გადაცემის სიჩქარით და უფრო ხანგრძლივი სიცოცხლის ხანგრძლივობით მნიშვნელოვნად ამცირებს ამ ხარვეზს. ეს LCD პრინტერებს სასურველ გადაწყვეტად აქცევს ფართო სპექტრის აპლიკაციებისთვის, დაწყებული მცირე პარტიების ინდივიდუალური ხელსაწყოებით და აერონავტიკის კონექტორების პროტოტიპის ტესტირებით და დამთავრებული სტომატოლოგიური მოდელების, სასმენი აპარატების გარსაცმებისა და სამომხმარებლო ელექტრონიკის კორპუსების მასიური წარმოებით. მასალები სცილდება სტანდარტულ ფისებს და მოიცავს საინჟინრო ფოტოპოლიმერებს, რომელთა HDT ტემპერატურა 150–200°C-ზე მეტია, გამჭვირვალე ოპტიკურ ფისებს და ბიოშეთავსებად ფორმულირებებს (სერტიფიცირებულია ISO 10993 სტანდარტით, სადაც საჭიროა), რაც mSLA-ს მრავალმხრივ სამრეწველო პლატფორმად აქცევს. პრინტერისა და მასალის თანამშრომლობა პირდაპირ გავლენას ახდენს საბოლოო ნაწილების მექანიკურ მუშაობასა და ზედაპირის ხარისხზე.
ზუსტი ბეჭდვის ბიზნესზე გავლენა
მიკრონის დონეზე სიზუსტის მიღწევა გამორიცხავს დამატებითი დამუშავების პროცესების საჭიროებას. ეს ამცირებს ლოდინის დროს კვირებიდან დღეებამდე. ავტომწარმოებლები იყენებენ LCD პრინტერებს ინტერიერის მორთვა კომპონენტების სწრაფად განმეორებისთვის, რითაც ამცირებენ კვლევისა და განვითარების ციკლებს ნიშური ავტომობილების მოდელებისთვის და ამავდროულად, ერთ ნაწილზე დამზადების ხარჯებს დაბალს ინარჩუნებენ მრავალნაწილიანი ერთდროული ბეჭდვის გზით. სამედიცინო მოწყობილობების მწარმოებლებს სჭირდებათ განმეორებითი სიზუსტე ±30 მიკრონის ფარგლებში, რათა დარწმუნდნენ, რომ იმპლანტები სწორად ერგება თითოეულ პაციენტს, რაც ამცირებს ოპერაციის დროს პრობლემების რისკს. ფერფლისგან თავისუფალი დამწვრობა მნიშვნელოვანია საიუველირო ნაწარმის ინვესტიციების ჩამოსხმის ცენტრებისთვის, რომლებსაც სურთ ლითონის ჩამოსხმის დროს შეინარჩუნონ წვრილი ფილიგრანული დეტალები.
ოპტიმალური მაღალი გარჩევადობის ბეჭდვის მიღწევის საერთო გამოწვევები და მათი გადაჭრის გზები
ფენების ადჰეზიის ხარვეზები და დეფორმაციის პრობლემები
შემდგომი გამკვრივების დროს დელამინირება ან ბზარები ფენებისშორისი შეერთების ცუდი ნიშანია, რაც, როგორც წესი, გამოწვეულია არასაკმარისი ექსპოზიციის ენერგიით, ზედმეტი აქერცვლის ძალებით, არასწორი საყრდენი დიზაინით ან დაბინძურებული ფისით. დეფორმაცია ხდება მაშინ, როდესაც ბეჭდვის პროცესში შინაგანი დაძაბულობა გროვდება, რაც, როგორც წესი, არათანაბარი გამკვრივების, ტემპერატურის გრადიენტების და მექანიკური აქერცვლის ძალების გამო ხდება - განსაკუთრებით დიდი განივი კვეთის მქონე ნაწილებში. ეს დეფექტები შეიძლება გამოსწორდეს ტემპერატურის სტაბილური 22°C-დან 25°C-მდე შენარჩუნებით და იმის უზრუნველყოფით, რომ სინათლე თანაბრად განაწილდეს სამონტაჟო ფირფიტაზე.
კალიბრაციისა და მექანიკური სტაბილურობის მოთხოვნები
Z ღერძის რხევა იწვევს ფენების შეუსაბამობას, რაც უარესდება აწყობის სიმაღლის ზრდასთან ერთად. ეს იწვევს ნაწილების ფიზიკურ დრიფტს, რომლის ტოლერანტობა ძალიან დიდია. საწყისი დონის LCD პრინტერები ჩვეულებრივ იყენებენ ერთ წრფივ რელსიან ან ტყვიისებურად ხრახნიან Z ღერძს კონსოლური აწყობის პლატფორმებით, რამაც შეიძლება გამოიწვიოს რხევა უფრო მაღალ აწყობის სიმაღლეებზე, თუ ისინი სათანადოდ არ არის შეზღუდული. კარგად შემუშავებულ LCD სისტემებს მაინც შეუძლიათ შეინარჩუნონ ფენების განლაგების სიზუსტე რამდენიმე მიკრონის ფარგლებში ხისტი ჩარჩოს კონსტრუქციის, ხარისხიანი წრფივი მოძრაობის კომპონენტების და ოპტიმიზებული მოძრაობის კონტროლის ალგორითმების მეშვეობით. ნებისმიერ სისტემაში, აწყობის პლატფორმის გასწორება უნდა გადამოწმდეს ყოველი წარმოების დაწყებამდე - 0.05 მმ-იანმა გადახრამაც კი შეიძლება საფრთხე შეუქმნას პირველი ფენის ადჰეზიას და გაავრცელოს შეცდომები მთელ ნაწილში.
გარემოსდაცვითი და მასალების დამუშავების ფაქტორები
ფისის სიბლანტე იზრდება ტემპერატურის ვარდნასთან ერთად. ეს ანელებს ფისის დინებას აშრევების ციკლის დროს და იწვევს ფენების წარმოქმნას, რომლებიც ბოლომდე არ არის ჩამოყალიბებული. საუკეთესო ნაკადის თვისებების შესანარჩუნებლად, მაღალი სიბლანტის მქონე სამრეწველო ფისებს სჭირდებათ გაცხელებული ვაზების სისტემები. გარემოდან მომავალი სინათლე შლის ფოტოინიციატორებს დაუმუშავებელ ფისში, რაც ამცირებს მის მექანიკურ თვისებებს და იწვევს მის ნაადრევ გელის წარმოქმნას. გაუმჭვირვალე შესანახი კონტეინერების და კონტროლირებადი წარმოების პარამეტრების გამოყენება ხელს უშლის მასალის დაშლას.
პრაქტიკული ოპტიმიზაციის საკონტროლო სია სამრეწველო მომხმარებლებისთვის
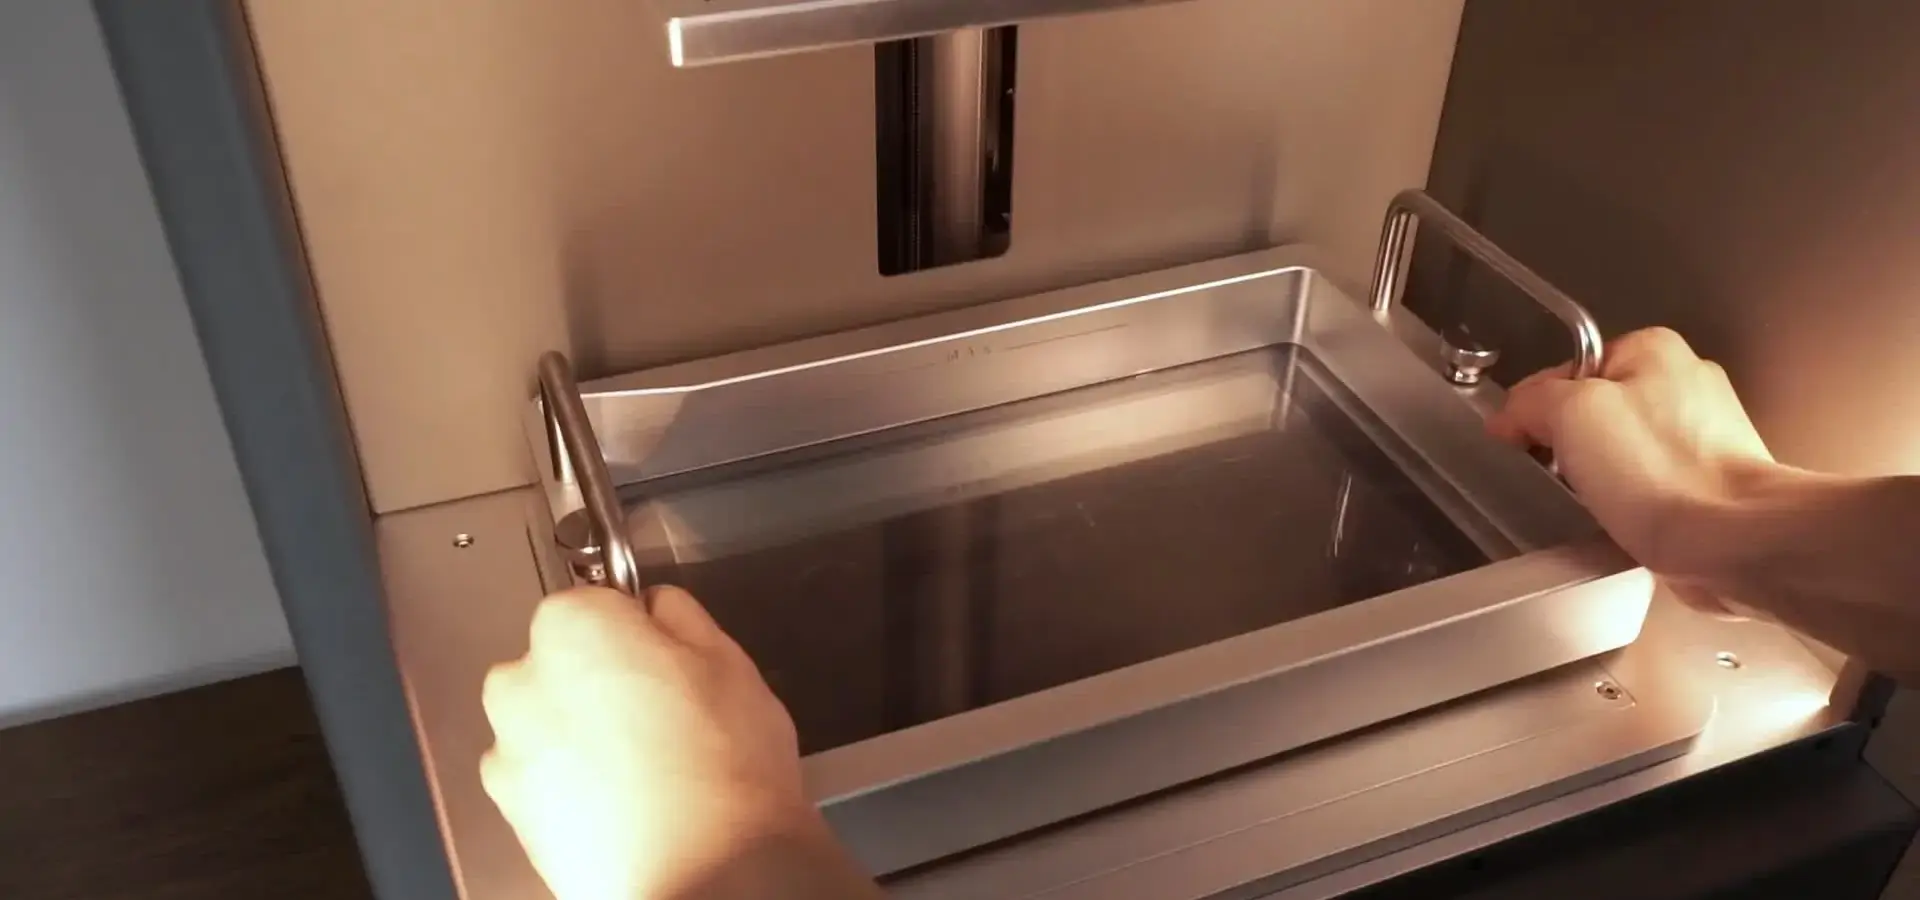
3D ბეჭდვის სერვისის კომპანიებთან თანამშრომლობამ გვაჩვენა, რომ პრობლემების გადაჭრის მეთოდური მიდგომა მუშაობს. თითოეული წარმოების პარტიის წინ დაბეჭდეთ მცირე კალიბრაციის არტეფაქტი, რომელიც ასახავს განკუთვნილი ნაწილების კრიტიკულ გეომეტრიულ მახასიათებლებს (მაგ., ხვრელები, თხელი კედლები, გადმოკიდება). ეს ამოწმებს პირველი ფენის ადჰეზიას, ექსპოზიციის პარამეტრებს და განზომილებიან სიზუსტეს, სანამ სრულ აწყობაზე გადავალთ. შეამოწმეთ ფისის ხარისხი - ღრუბლიანობა ნიშნავს, რომ ის დაბინძურებულია ან შთანთქავს წყალს, რაც ნიშნავს, რომ საჭიროა მისი ფილტრაცია ან შეცვლა. ჩაიწერეთ მასალის თითოეული პარტიის ექსპოზიციის პარამეტრები, რადგან ოპტიმალური გამკვრივების პარამეტრები შეიძლება შეიცვალოს პარტიიდან პარტიამდე ფოტოინიტატორის რაოდენობის სხვაობის გამო. პრობლემების სწრაფად „მანქანის შეცდომაზე“ დაბრალების ნაცვლად, რომელიც მალავს პროცესის პრობლემებს, რომელთა გამოსწორებაც შესაძლებელია, გადახედეთ წარუმატებელ ბეჭდვებს, რათა დაადგინოთ მათი რეალური მიზეზები. ტემპერატურის თვალყურის დევნებისა და ფისის ფილტრაციის დაგეგმილი პრაქტიკის გამოყენებით, შუადასავლეთში ავტომობილების მიმწოდებელმა შეძლო ჯართის მაჩვენებლების 18%-დან 5%-ზე ნაკლებამდე შემცირება. მათმა ტექნიკურმა გუნდმა აღმოაჩინა, რომ ღამით ტემპერატურის ვარდნა დილის წარმოების დროს მეტ ჩავარდნას იწვევდა. ამის გამოსასწორებლად მათ დაამატეს გარემოსდაცვითი კონტროლი, რომელიც წინასწარ ათბობდა სამშენებლო ოთახს.
არჩევანის უფლება მაღალი გარჩევადობის 3D პრინტერი თქვენი ბიზნესის საჭიროებისთვის
ტექნოლოგიის ოპერაციულ მოთხოვნებთან შესაბამისობაში მოყვანა
ხელსაწყოების არჩევისას მნიშვნელოვანია კარგად იცოდეთ წარმოების სიჩქარე, ნაწილების ზომა და მასალების თავსებადობა. დაახლოებით 145 x 145 x 175 მმ აწყობის მოცულობით სამაგიდო LCD პრინტერები ამჟამად მცირე დიზაინის ფირმებისა და მომსახურების ბიუროებისთვის საუკეთესო არჩევანია, რომლებსაც სჭირდებათ მაღალი გარჩევადობის პროტოტიპები სამომხმარებლო ელექტრონიკისთვის, კორპუსებისა და ფეხსაცმლის კომპონენტებისთვის, მათი დაბალი საწყისი ღირებულებისა და ოფისისთვის მოსახერხებელი მუშაობის წყალობით. დიდ ქარხნებს, რომლებსაც ერთდროულად ბევრი მანქანის ნაწილის დამზადება სჭირდებათ, სჭირდებათ სამრეწველო სისტემები 600 x 600 x 400 მმ ან უფრო დიდი აწყობის ფართობით, რათა მათ ერთდროულად შეძლონ მრავალი ნაწილის დაბეჭდვა და მაქსიმალური სამუშაოს შესრულება.
მატერიალური ეკოსისტემა და ღია პლატფორმის მოქნილობა
ღია პლატფორმებთან შედარებით, საკუთრების მასალების სისტემები ფასებს კილოგრამზე 40-60%-ით ზრდის, რადგან ისინი მომხმარებლებს აიძულებენ, შეიძინონ მხოლოდ ერთი გამყიდველისგან. შესყიდვების მენეჯერებმა გამყიდველებთან უნდა გადაამოწმონ, აწესებენ თუ არა შეზღუდვებს firmware-ზე, რომლებიც ხელს უშლის მესამე მხარის ფისის გამოყენებას. ღია პლატფორმის პრინტერები, რომლებსაც შეუძლიათ გამოიყენონ ფოტოპოლიმერის მრავალი განსხვავებული ფორმულა, გაძლევთ მეტ კონტროლს ხარჯებზე და წვდომას სპეციალურ მასალებზე, როგორიცაა კერამიკული ფისები მაღალი ტემპერატურის გამოყენებისთვის ან მოქნილი მასალები შუასადებების ტესტირებისთვის.
ტექნიკური მხარდაჭერისა და გაყიდვების შემდგომი მომსახურების ინფრასტრუქტურა
აღჭურვილობის გათიშვას პირდაპირი გავლენა აქვს სამუშაო გრაფიკზე, ამიტომ სამრეწველო მომხმარებლებმა სწრაფი ექსპერტის დახმარება უნდა მიიღონ. გადაამოწმეთ გარანტიის დაფარვა ისეთი მნიშვნელოვანი ნაწილებისთვის, როგორიცაა მსუბუქი ძრავები, მოძრაობის სისტემები და ფისოვანი ავზის ნაკრებები. უფრო ხანგრძლივი გათიშვების ალბათობა ნაკლებია, თუ მიმწოდებელი ადგილზე მონტაჟს, ოპერატორების ტრენინგს და რეგულარულ ტექნიკური მომსახურების პროგრამებს სთავაზობს. მომხმარებლებს შეუძლიათ თავიდან აიცილონ კვირების განმავლობაში დაგვიანებები და დაპირებების შეუსრულებლობა, როდესაც მიმწოდებლები უზრუნველყოფენ სათადარიგო ნაწილებს და გარანტირებულნი არიან მიწოდების თარიღებზე.
საკუთრების მთლიანი ღირებულების შეფასება
შესყიდვის ფასი მხოლოდ ხუთი წლის განმავლობაში აღჭურვილობის ფლობის ხარჯების 30-40 პროცენტს ფარავს. გაითვალისწინეთ ის ნივთები, რომლებიც ხშირ შეცვლას საჭიროებენ, როგორიცაა ფისები, დღგ-ს ფირები და სამონტაჟო პლატფორმები. ენერგიის მოხმარება მნიშვნელოვნად განსხვავდება ტექნოლოგიების მიხედვით. LCD სისტემები, რომლებიც იყენებენ LED მასივებს, როგორც წესი, ნაკლებ ენერგიას მოიხმარენ სინათლის წყაროდან და ნაკლებ ნარჩენ სითბოს წარმოქმნიან, რაც იწვევს ენერგიის დაბალ გადასახადებს და თერმული მართვის მარტივობას. ამის საპირისპიროდ, ლაზერზე დაფუძნებულ SLA სისტემებს, როგორც წესი, უფრო მაღალი ენერგიის მოხმარება აქვთ გალვანომეტრების, ოპტიკის და აქტიური გაგრილების ქვესისტემების კომბინირებული მოხმარების გამო. ასეთმა განსხვავებებმა შეიძლება გავლენა მოახდინოს მრავალი მანქანა-დანადგარით ობიექტის მუშაობის ხარჯებზე. ინვესტიციის ანაზღაურების სწორი შეფასების მისაღებად, გაყავით მთლიანი საოპერაციო ხარჯები მოსალოდნელ წლიურ გამომუშავებაზე, რათა მიიღოთ თითოეული ნაწილის ღირებულება. კალიფორნიის სტომატოლოგიურმა ლაბორატორიამ შეადარა ორი სისტემა, რომლებსაც შეეძლოთ მსგავსი სამუშაოების შესრულება და დაადგინა, რომ ღია პლატფორმის თავისუფლებამ მასალების ხარჯები 12,000 დოლარით შეამცირა. ამან სწრაფად დაფარა აღჭურვილობის საწყისი ინვესტიციის უფრო მაღალი ღირებულება. მათმა კვლევამ შეისწავლა არა მხოლოდ ფასი; ასევე შეისწავლა გამოყენებული ფისის რაოდენობა, ახალი ნაწილები და ტექნიკური დახმარების პრობლემები.
ბეჭდვის ხარისხის მაქსიმიზაციისთვის დამატებითი რჩევები და ტექნიკა მაღალი გარჩევადობის 3D პრინტერები
დაჭრის პროგრამული უზრუნველყოფის პარამეტრების დაუფლება
ფენის სიგანე პირდაპირ გავლენას ახდენს ზედაპირის დასრულებასა და ბეჭდვის დროზე. 25 მიკრონიანი ფენის სიმაღლის გამოყენება მნიშვნელოვნად ამცირებს ხილულ ფენების ხაზებს გარეგნობისთვის კრიტიკული ზედაპირებისთვის, თუმცა ფენების რაოდენობის გაზრდის გამო ის ზრდის ბეჭდვის მთლიან დროს. სტრუქტურული ნაწილებისთვის, სადაც ესთეტიკა მეორეხარისხოვანია, 50 მიკრონიანი ფენის სიმაღლემ შეიძლება შეამციროს აწყობის დრო დაახლოებით 40%-ით - ფენების რაოდენობის განახევრებით - ხშირად მოცულობითი მექანიკური სიმტკიცის კომპრომისის გარეშე. ექსპოზიციის დროის შეცვლა ანაზღაურებს ფისის ფერს - პიგმენტურ ფისებს სრული პოლიმერიზაციისთვის გამჭვირვალე ფისებთან შედარებით 10-15%-ით მეტი ექსპოზიციის დრო სჭირდება.
სამრეწველო გამოყენების შემდგომი დამუშავების პროტოკოლები
დაბეჭდილი ნაწილების გარეცხვა აშორებს დაუმუშავებელ პლასტმასს, რომელიც წებოვანი რჩება და ხელს უშლის მის სათანადოდ გაშრობას. იზოპროპილის სპირტის აბაზანები 5-10 წუთის განმავლობაში კარგად ასუფთავებს, მაგრამ ულტრაბგერითი გაწმენდა უკეთესია რთული შიდა ფორმის ნაწილებისთვის, რადგან მას შეუძლია მოხვდეს დახურულ ან ძნელად მისადგომ შიდა გეომეტრიებში. ავტომატური სარეცხი სადგურები ინარჩუნებს გამხსნელების კარგად მუშაობას და ამცირებს შეცდომებს, რომლებიც ხდება ხელით დამუშავების დროს, რაც ხშირია დიდი მოცულობის წარმოებაში. ულტრაიისფერი სხივებით შემდგომი გამყარება პოლიმერიზაციის რეაქციას დასრულებამდე მიჰყავს, მნიშვნელოვნად აუმჯობესებს მექანიკურ თვისებებს - მათ შორის დაჭიმვის სიმტკიცეს, მოდულს და თერმულ სტაბილურობას - გაუმჯობესების ხარისხი განსხვავდება ფისის ფორმულირებისა და შემდგომი გამყარების პარამეტრების (დრო, ტემპერატურა და ულტრაიისფერი ტალღის სიგრძე/ინტენსივობა) მიხედვით. გამყარებისთვის საჭირო დრო დამოკიდებულია გამოყენებული ფისის ტიპზე. სტანდარტულ ფისებს სჭირდებათ 15-დან 30 წუთამდე 60°C ტემპერატურაზე 405 ნმ LED მასივების ქვეშ, ხოლო საინჟინრო ფისები უკეთესად მუშაობენ 45-დან 60 წუთიან უფრო ხანგრძლივ წრეებზე. გამყარების დროს ნაწილების ბრუნვა უზრუნველყოფს სინათლის თანაბარ ზემოქმედებას და ხელს უშლის მუქ ლაქებს იქ, სადაც პოლიმერიზაცია არასრულია.
მასალების დამუშავების საუკეთესო პრაქტიკა
როდესაც ფისი ტემპერატურისა და ულტრაიისფერი სხივების ცვლილებას ექვემდებარება, მისი შენახვის ვადა მცირდება. გაუხსნელი ბოთლები შეინახეთ მზის პირდაპირი სხივებისგან მოშორებით და კლიმატ-კონტროლირებად ოთახებში 18-დან 25°C-მდე ტემპერატურაზე. გახსნის შემდეგ, ფოტოინიტატორის დეგრადაციის თავიდან ასაცილებლად, გამოიყენეთ ფისი მწარმოებლის მიერ მითითებული შენახვის ვადის განმავლობაში - როგორც წესი, რამდენიმე თვე შენახვის პირობებიდან გამომდინარე. დეგრადირებულმა ფისმა შეიძლება გამოიწვიოს საჭირო გაშრობის დროის თანდათანობით გახანგრძლივება და საბოლოო მექანიკური თვისებების შემცირება. ინვენტარიზაციის მართვისა და ბოთლების გახსნისთანავე დათარიღების გამოყენება ძველი მასალების გამოყენებისგან თავის შეკავებას უწყობს ხელს.
ხარისხის კონტროლისა და უწყვეტი გაუმჯობესების სისტემები
სტატისტიკური პროცესის კონტროლის გამოყენებით, თქვენ შეგიძლიათ ნახოთ, თუ როგორ იცვლება ზომების სიზუსტე დროთა განმავლობაში და საჭიროა თუ არა კალიბრაციის შეცვლა, სანამ ნაწილები ტოლერანტობის ზღვრებს გადააჭარბებენ. ციფრული კალიპერები ან კოორდინატების საზომი ხელსაწყოები (CMM) ზომავენ X, Y და Z ღერძების სიზუსტეს კალიბრაციის ანაბეჭდებზე საცნობარო მახასიათებლების აღმოჩენით. გაზომვის მონაცემების, გარე ტემპერატურის, ტენიანობის და ფისის პარტიის ნომრების თვალყურის დევნებით, კორელაციის ანალიზს შეუძლია იპოვოს ის ფაქტორები, რომლებიც გავლენას ახდენენ ხარისხზე. დაყენების შეცდომების ალბათობა ნაკლებია და პირველი გავლის მოსავლიანობის მაჩვენებლები უფრო მაღალია, როდესაც ოპერატორები გაწვრთნილები არიან ისეთ საკითხებში, როგორიცაა მასალის თვისებები, პროგრამული უზრუნველყოფის პროცესები და პრობლემების გამოსწორების გზები. ჯვარედინი ტრენინგი წარმოების პერსონალს საშუალებას აძლევს, რომ ყველაფერი გამართულად იმუშაოს მაშინაც კი, როდესაც ძირითადი თანამშრომლები არ არიან ხელმისაწვდომი. ეს ხელს უშლის ცოდნის ხარვეზებს, რომლებიც ოპერაციებს ერთ წერტილში ჩავარდნისკენ უბიძგებს.
მაღალი გარჩევადობის 3D ბეჭდვის გამოყენება კონკურენტული უპირატესობისთვის
პროდუქტის განვითარების ციკლების დაჩქარება
დიზაინის გადახედვის ციკლების კვირებიდან დღეებამდე შემცირება აადვილებს ახალ ბაზრებზე შესვლას და კონკურენტუნარიანობის შენარჩუნებას. სამომხმარებლო საქონლის მწარმოებლები ერთდროულად ამზადებენ რამდენიმე საცხოვრებლის პროტოტიპებს და ამოწმებენ მათ შესაბამისობას და ერგონომიკას დიზაინის დასრულებიდან 48 საათის განმავლობაში. ეს სწრაფი უკუკავშირის ციკლი ადრეულ ეტაპზევე პოულობს დიზაინში არსებულ შეცდომებს, რომელთა გამოსწორება დიდ ფულს არ დაგიჯდებათ, მაგრამ დაზოგავს ათასობით დოლარს აპარატურის ცვლილებებში.
მცირე პარტიული წარმოება და მასობრივი მორგება
როდესაც წარმოებული ერთეულების რაოდენობა 1,000-ზე ნაკლებია და ხელსაწყოების ღირებულება დროთა განმავლობაში ვერ გადანაწილდება, დანამატებითი წარმოება უკეთესი ვარიანტია. სამედიცინო ტექნოლოგიების კომპანიები ამზადებენ ქირურგიული სახელმძღვანელოებს, რომლებიც სპეციფიკურია თითოეული პაციენტისთვის, სპეციალური ფორმების შეძენის გარეშე. ეს ბევრ ადამიანს საშუალებას აძლევს მიიღოს პერსონალიზებული მომსახურება. სმენის აპარატების კომპანიები იყენებენ ციფრულ პროცესებს პაციენტების ყურის არხების სკანირებისთვის, ინდივიდუალური გარსების შესაქმნელად და 24 საათის განმავლობაში მორგებული მოწყობილობების დასაბეჭდად. ეს ცვლის პაციენტებისთვის მომსახურების გაწევის წესს. ინდივიდუალური ხელსაწყოების გამოყენება მოიცავს ინექციური ყალიბის ჩანართებს მოკლე ტირაჟის წარმოებისთვის, ვაკუუმური ფორმირების ფორმებს შესაფუთი ნიმუშებისთვის და ასაწყობ ფიტინგებს, რომლებიც გამოიყენება დაბალი მოცულობის წარმოებისთვის. როდესაც დამუშავებული ლითონის სამაგრების ნაცვლად გამოიყენება დაბეჭდილი ვარიანტები, ლოდინის დრო სამი კვირიდან ორ დღემდე მცირდება და ხარჯები 60-70%-ით მცირდება.
ინვესტიციის ანაზღაურების გაანგარიშება
ინვესტიციის ანაზღაურების დასადგენად, თქვენ უნდა შეადაროთ დანამატებითი წარმოების ფასები სტანდარტული მეთოდების ფასებს, როგორიცაა CNC დამუშავება, ინექციური ჩამოსხმა და ჩამოსხმა. შუადასავლეთში მდებარე კომპანიამ, რომელიც სპეციალიზებულ საავტომობილო სამაგრებს აწარმოებს, ჩაატარა შიდა ხარჯების ანალიზი, რომელშიც შეადარა CNC დამუშავება (~47 აშშ დოლარი თითო ნაწილზე) ფისზე დაფუძნებულ დანამატებით წარმოებას (~12 აშშ დოლარი თითო ნაწილზე), მასალის, შრომისა და აღჭურვილობის ცვეთის ჩათვლით. ეს ხარჯები მოიცავდა მასალას, შრომას და აღჭურვილობის ცვეთას. დიზაინის ცვლილებებისთვის საჭირო მონტაჟის საფასურისა და ხელსაწყოების ხარჯების მოხსნით, ყოველწლიურად 180 000 აშშ დოლარზე მეტი იზოგებოდა.
ახალი ტექნოლოგიები, რომლებიც მომავლის შესაძლებლობებს ქმნიან
ფოტოპოლიმერული ქიმიის გაუმჯობესებასთან ერთად, მასალების ახალი მახასიათებლები ემატება. ესენია ცეცხლგამძლე ფორმულირებები, რომლებიც აკმაყოფილებენ UL94 V-0 რეიტინგებს, ელექტროგამტარი ფისები სასარგებლო ელექტრონიკისთვის და ბიორეზორბციული მასალები დროებითი სამედიცინო იმპლანტებისთვის. ცვლადი ლაქოვანი ზომის ლაზერული სისტემები ბეჭდვის დროს ცვლის სხივის სიგანეს, დიდი ლაქების გამოყენებით დიდი ფართობების შესავსებად და პატარა ლაქების გამოყენებით წვრილი დეტალებისთვის. ეს ამცირებს აწყობის დროს 30%-ით ხარისხის შემცირების გარეშე. ჰიბრიდული წარმოების სისტემები, რომლებიც იყენებენ როგორც დანამატის, ასევე გამოკლების მეთოდებს ერთსა და იმავე პლატფორმაზე, შეუძლიათ რთული ფორმების დაბეჭდვა და შემდეგ CNC მანქანების გამოყენება ძალიან ზუსტი მახასიათებლების შესაქმნელად. ეს ინტეგრაცია გამორიცხავს ნაწილების ხელით გადაცემის და დამატებითი პარამეტრების საჭიროებას. ეს აჩქარებს თვითმფრინავის ნაწილების წარმოების პროცესს, რომლებსაც სჭირდებათ როგორც ორგანული ფორმები, ასევე ზუსტად დამუშავებული სამონტაჟო ინტერფეისები. ხელოვნური ინტელექტის პროგრამები ავტომატურად პოულობენ საუკეთესო ადგილს საყრდენების განსათავსებლად და მოსაწყობად, ნაწილის ფორმის გათვალისწინებით, რათა გამოიყენონ ყველაზე ნაკლები მასალა და შეასრულონ ყველაზე ნაკლები სამუშაო შემდგომში. მანქანური სწავლების მოდელების ათასობით წარმატებულ ბეჭდვაზე სწავლება საშუალებას აძლევს მათ გამოიცნონ ახალი მასალებისთვის საუკეთესო ექსპოზიციის პარამეტრები. ეს ამცირებს პროცესის შესაქმნელად საჭირო საცდელი და შეცდომის ტესტირებისთვის საჭირო დროსა და მასალებს.
დასკვნა
მაღალი გარჩევადობის 3D პრინტერისგან საუკეთესო შედეგების მისაღებად , დიდი ყურადღება უნდა მიაქციოთ კალიბრაციას, გარემოს კონტროლს, მასალების დამუშავების მართვას და შემდგომ პროცესებს. ბიზნესისთვის ნივთების შეძენისას, საკუთრების მთლიანი ღირებულება (TCO) უფრო მნიშვნელოვანია, ვიდრე მხოლოდ შესყიდვის ფასი. TCO მოიცავს ისეთ ფაქტორებს, როგორიცაა მასალისგან თავისუფალი რესურსი, ტექნიკური მხარდაჭერის ინფრასტრუქტურა და წარმოების საჭიროებების ცვლილებასთან ერთად ზრდის შესაძლებლობა. მკაცრი ხარისხის კონტროლის პროცედურების და ოპერატორებისთვის სასწავლო პროგრამების გამოყენება ხელს შეუწყობს იმის უზრუნველყოფას, რომ გამომავალი ყოველთვის თანმიმდევრული იყოს და აკმაყოფილებდეს ინდუსტრიის სტანდარტებს, ამავდროულად, გაახანგრძლივებს აღჭურვილობის სიცოცხლის ხანგრძლივობას. სწრაფი პროტოტიპების შექმნა, მასობრივი პერსონალიზაცია და ხელსაწყოების დაბალი ხარჯები დანამატების წარმოებას კონკურენტულ უპირატესობად აქცევს. ეს მას ძირითად ვარიანტად აქცევს იმ კომპანიებისთვის, რომლებსაც სურთ იყვნენ ინოვაციურები და მოქნილები თავიანთ ოპერაციებში.
კითხვა-პასუხი
როგორ განვსაზღვრო ჩემი აპლიკაციისთვის შესაბამისი გარჩევადობის პარამეტრები?
ყველგან პარამეტრების მაქსიმიზაციის ნაცვლად, ზომა სამუშაოს შეუსაბამეთ. კლიენტის პრეზენტაციებისთვის, 25 მიკრონიანი ფენები ნიმუშებში, რომლებიც კარგად გამოიყურება, აშკარა ფენების ხაზებს აშორებს. მეორეს მხრივ, 50 მიკრონიანი ფენები ბეჭდვის დროს ორჯერ ამცირებს სტრუქტურული ნაწილების სიმტკიცის შემცირების გარეშე. საცდელი ბეჭდვა უნდა გაკეთდეს სხვადასხვა პარამეტრზე, რათა იპოვოთ ზედაპირის ხარისხსა და წარმოების სიჩქარეს შორის საუკეთესო კომბინაცია თქვენი საჭიროებებისთვის.
რით განსხვავდება ფისზე დაფუძნებული მაღალი გარჩევადობის პრინტერები ძაფისებრი სისტემებისგან?
LCD პრინტერები, ლაზერულ SLA-სთან და DLP-თან ერთად, რუტინულად უზრუნველყოფენ ~25–75 მიკრონის XY გარჩევადობას და ფენების სიმაღლეს 10 მიკრონამდე, ხოლო FDM სისტემები, როგორც წესი, უფრო უხეში გარჩევადობით მუშაობენ. კერძოდ, LCD სისტემები ერთდროულად აშრობენ მთელ ფენას LCD ეკრანით შენიღბული UV LED მასივის გამოყენებით, რაც იწვევს გლუვ ზედაპირებს მინიმალური შემდგომი დამუშავებით. ეს LCD-ს აქცევს არჩევით ტექნოლოგიად სტომატოლოგიური მოდელების, საიუველირო ნაკეთობების ოსტატების და ზუსტი ინჟინერიის პროტოტიპების დასამზადებლად, სადაც კრიტიკულად მნიშვნელოვანია წვრილი დეტალები, თხელი კედლები და რთული გეომეტრია - ყველაფერი ეს ლაზერულ SLA-ში არსებული სიჩქარის შემცირების გარეშე.
შემიძლია ბეჭდვის ხარისხის გაუმჯობესება აღჭურვილობის განახლების გარეშე?
ბეჭდვის ხარისხის მნიშვნელოვანი გაუმჯობესება შესაძლებელია აპარატურის განახლების გარეშე, სათანადო კალიბრაციაზე, გარემოს კონტროლსა და მასალის დამუშავებაზე ფოკუსირებით. დარწმუნდით, რომ ასაწყობი პლატფორმა ზუსტად არის გასწორებული და დამოწმებული, შეინარჩუნეთ სტაბილური გარემოს ტემპერატურა ფისის მითითებულ სამუშაო დიაპაზონში (როგორც წესი, 22–28°C) და დანერგეთ ფისის რეგულარული ფილტრაციის გრაფიკი ნაწილობრივ გამყარებული ნაწილაკებისა და დამაბინძურებლების მოსაშორებლად. უმეტეს შემთხვევაში, ჭრის პროგრამული უზრუნველყოფის ისეთი ფაქტორების დაუფლება, როგორიცაა საყრდენის განთავსება და ექსპოზიციის პარამეტრები, უკეთეს ხარისხს მოგცემთ, ვიდრე თქვენი აღჭურვილობის განახლება.
ინდუსტრიული დონის პროდუქციის მისაღებად, Magforms-თან პარტნიორობა მაღალი გარჩევადობის 3D პრინტერი გადაწყვეტილებები.
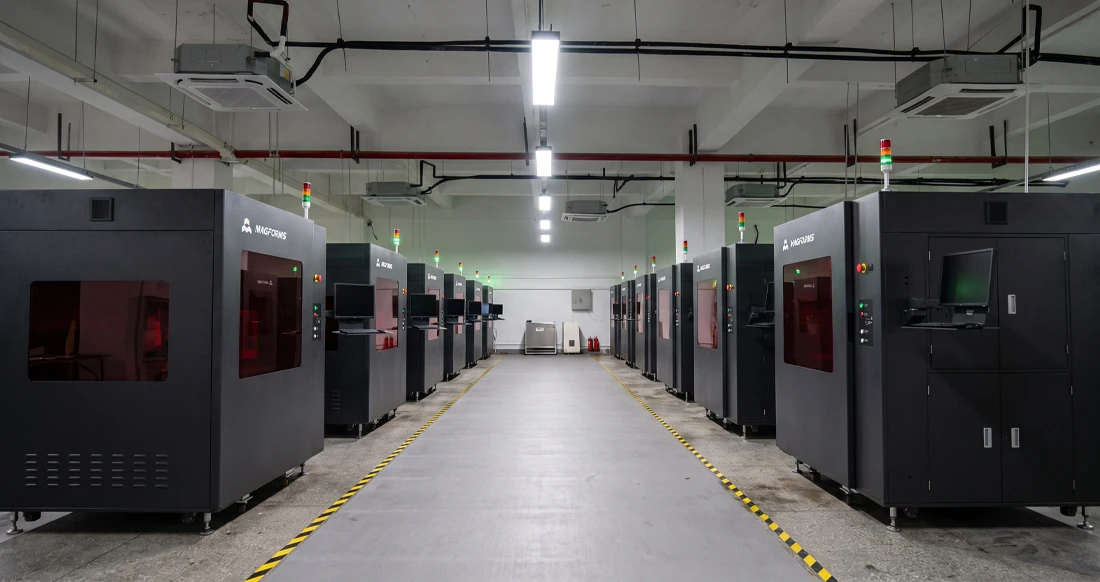
Magforms აწვდის სამრეწველო დონის LCD 3D პრინტერებს , რომლებიც დაპროექტებულია და დამოწმებულია ჩვენივე მოწინავე ფოტოპოლიმერული ფისების გამოყენებით იდეალური თავსებადობისთვის. ჩვენი უახლესი მაღალი გამტარობის მონოქრომული LCD პანელებით, ერთგვაროვანი ულტრაიისფერი LED მასივებითა და ხელოვნური ინტელექტით ოპტიმიზირებული ექსპოზიციის ალგორითმებით, ჩვენ ვაღწევთ ინდუსტრიის საშუალო მაჩვენებელზე 30 პროცენტით უფრო სწრაფ ბეჭდვის სიჩქარეს, ამავდროულად ვინარჩუნებთ მიკრონული დონის სიზუსტეს, რომელიც მოთხოვნილია აერონავტიკის, სამედიცინო მოწყობილობებისა და საავტომობილო აპლიკაციების მიერ. მიუხედავად იმისა, რომ ერთი წყაროს მომწოდებლები ზღუდავენ გამოსაყენებელი მასალების ტიპებს, ჩვენი ღია პლატფორმის დიზაინი საშუალებას გვაძლევს გამოვიყენოთ ფისოვანი ფორმულების ფართო სპექტრი. ეს საშუალებას გვაძლევს გავაკონტროლოთ ხარჯები და მივიღოთ უნიკალური მასალები, რომლებიც აკმაყოფილებს სპეციფიკურ შესრულების საჭიროებებს.
ჩვენს ტექნიკური მხარდაჭერის გუნდს 22 პატენტი აქვს და თანამშრომლობს 300-ზე მეტ ბიზნესთან ჩრდილოეთ ამერიკაში, ევროპასა და აზიაში. ისინი ადგილზე ახორციელებენ ინსტალაციას, მომხმარებელთა ტრენინგს და პრევენციული ტექნიკური მომსახურების პროგრამებს, რაც უზრუნველყოფს მანქანების მაქსიმალურად შეუფერხებელ მუშაობას. აღჭურვილობის უწყვეტი ტესტირება ათასობით საათის განმავლობაში უზრუნველყოფს, რომ გაუმართაობის მაჩვენებელი მნიშვნელოვნად დაბალი იყოს ინდუსტრიის სტანდარტებთან შედარებით. ეს კეთდება იმისათვის, რომ უზრუნველყოფილი იყოს წარმოების სიმძლავრე სტაბილური ფართომასშტაბიანი წარმოებისთვის. არ აქვს მნიშვნელობა, ფლობთ თუ არა მცირე დიზაინის სახელოსნოს თუ ხართ კვლევისა და განვითარების ხელმძღვანელი Fortune 500 კომპანიისთვის, ჩვენი გადაწყვეტილებები შეიძლება შეესაბამებოდეს თქვენს ბიუჯეტს და შემოგთავაზოთ გაუმჯობესების გზები, რაც ხელს შეუწყობს თქვენი ბიზნესის ზრდას.
დაუკავშირდით ჩვენს შესყიდვების სპეციალისტებს info@magforms.com- ზე , რათა განიხილოთ, თუ როგორ დაგეხმარებათ Magforms-ის მაღალი გარჩევადობის 3D პრინტერის სისტემები და მასალები თქვენი ნივთების დამზადების პროცესის გაუმჯობესებაში. მოითხოვეთ მოდელის ნაწილები, რომლებიც აჩვენებს ზედაპირის დამუშავების ხარისხს და ზომების სიზუსტეს, ან დანიშნეთ შეხვედრა, რათა განიხილოთ, თუ როგორ დააყენოთ აღჭურვილობა თქვენს საჭიროებებს. გაარკვიეთ, რატომ ირჩევენ წამყვანი მწარმოებლები Magforms-ს მაღალი გარჩევადობის 3D პრინტერების მიმწოდებლად კრიტიკული ამოცანებისთვის, რომლებიც საჭიროებენ თანმიმდევრულ ხარისხს და სწრაფ ტექნიკურ მხარდაჭერას.
ლიტერატურა
1. ჩენი, ი. და ჟანგი, ლ. (2022). მაღალი გარჩევადობის სტერეოლითოგრაფიული აპლიკაციებისთვის განკუთვნილი მოწინავე ფოტოპოლიმერული მასალები. გამოყენებითი პოლიმერული მეცნიერების ჟურნალი, 139(18), 52156-52168.
2. გიბსონი, ი., როზენი, დ., სტაკერი, ბ. და ხორასანი, მ. (2021). დანამატებითი წარმოების ტექნოლოგიები (მე-3 გამოცემა). Springer International Publishing, შამი, შვეიცარია.
3. ISO/ASTM 52900:2021. დანამატური წარმოება — ზოგადი პრინციპები — საფუძვლები და ლექსიკა. სტანდარტიზაციის საერთაშორისო ორგანიზაცია, ჟენევა, შვეიცარია.
4. ლიგონი, ს.კ., ლისკა, რ., სტამპფლი, ჯ., გურრი, მ. და მიულჰაუპტი, რ. (2023). პოლიმერები 3D ბეჭდვისა და ინდივიდუალური დანამატებითი წარმოებისთვის. Chemical Reviews, 117(15), 10212-10290.
5. სტენსბერი, ჯ.ვ. და აიდაკავაჯი, მ.ჯ. (2021). 3D ბეჭდვა პოლიმერებით: გამოწვევები გაფართოებად ვარიანტებსა და შესაძლებლობებს შორის. სტომატოლოგიური მასალები, 37(1), 37-52.
6. ვოჰლერსი, თ., კემპბელი, ი., დიეგელი, ო., ჰაფი, რ. და კოუენი, ჯ. (2023). ვოჰლერსის ანგარიში 2023: 3D ბეჭდვა და დანამატური წარმოება: ინდუსტრიის გლობალური მდგომარეობა. ვოჰლერს ასოშიეითსი, ფორტ კოლინზი, კოლორადო.
Magforms აადვილებს დიზაინსა და წარმოებას.
პოპულარული ბლოგები
-
 ინდუსტრიის ინსაითიწარმოების ინდუსტრია
FDM vs. SLA პრინტერი: რომელი ტექნოლოგიაა შესაფერისი თქვენი პროექტისთვის?
-
 ინდუსტრიის ინსაითიწარმოების ინდუსტრია
სამრეწველო 3D პრინტერების ტოპ 5 გამოყენება დღევანდელ წარმოებაში
-
 ინდუსტრიის ინსაითიწარმოების ინდუსტრია
რატომ არის სტერეოლითოგრაფიული 3D პრინტერები შეუდარებელი მიკროფლუიდური მოწყობილობების პროტოტიპების შესაქმნელად?
