Wat fir Faktoren sollt Dir berécksiichtegen wann Dir en SLA 3D-Drucker auswielt?
Wann Dir en SLA 3D-Drécker fir Äert Geschäft auswielt, musst Dir Präzisiounskapazitéiten, Materialkompatibilitéit, Ufuerderunge fir de Bauvolumen an d'laangfristeg Betribskäschten evaluéieren. Dat richtegt Stereolithographiesystem soll eng konsequent Genauegkeet liwweren, verschidden Harztypen ënnerstëtzen, Ärer Produktiounsskala gerecht ginn a verlässlech technesch Ënnerstëtzung ubidden. Schlësselfaktore sinn d'Laserqualitéit, d'Galvanometerpräzisioun, d'Ufuerderunge fir d'Noveraarbechtung an d'Expertise vun de Fournisseuren an Ären spezifeschen Industrieapplikatiounen.
D'SLA 3D-Drécktechnologie verstoen
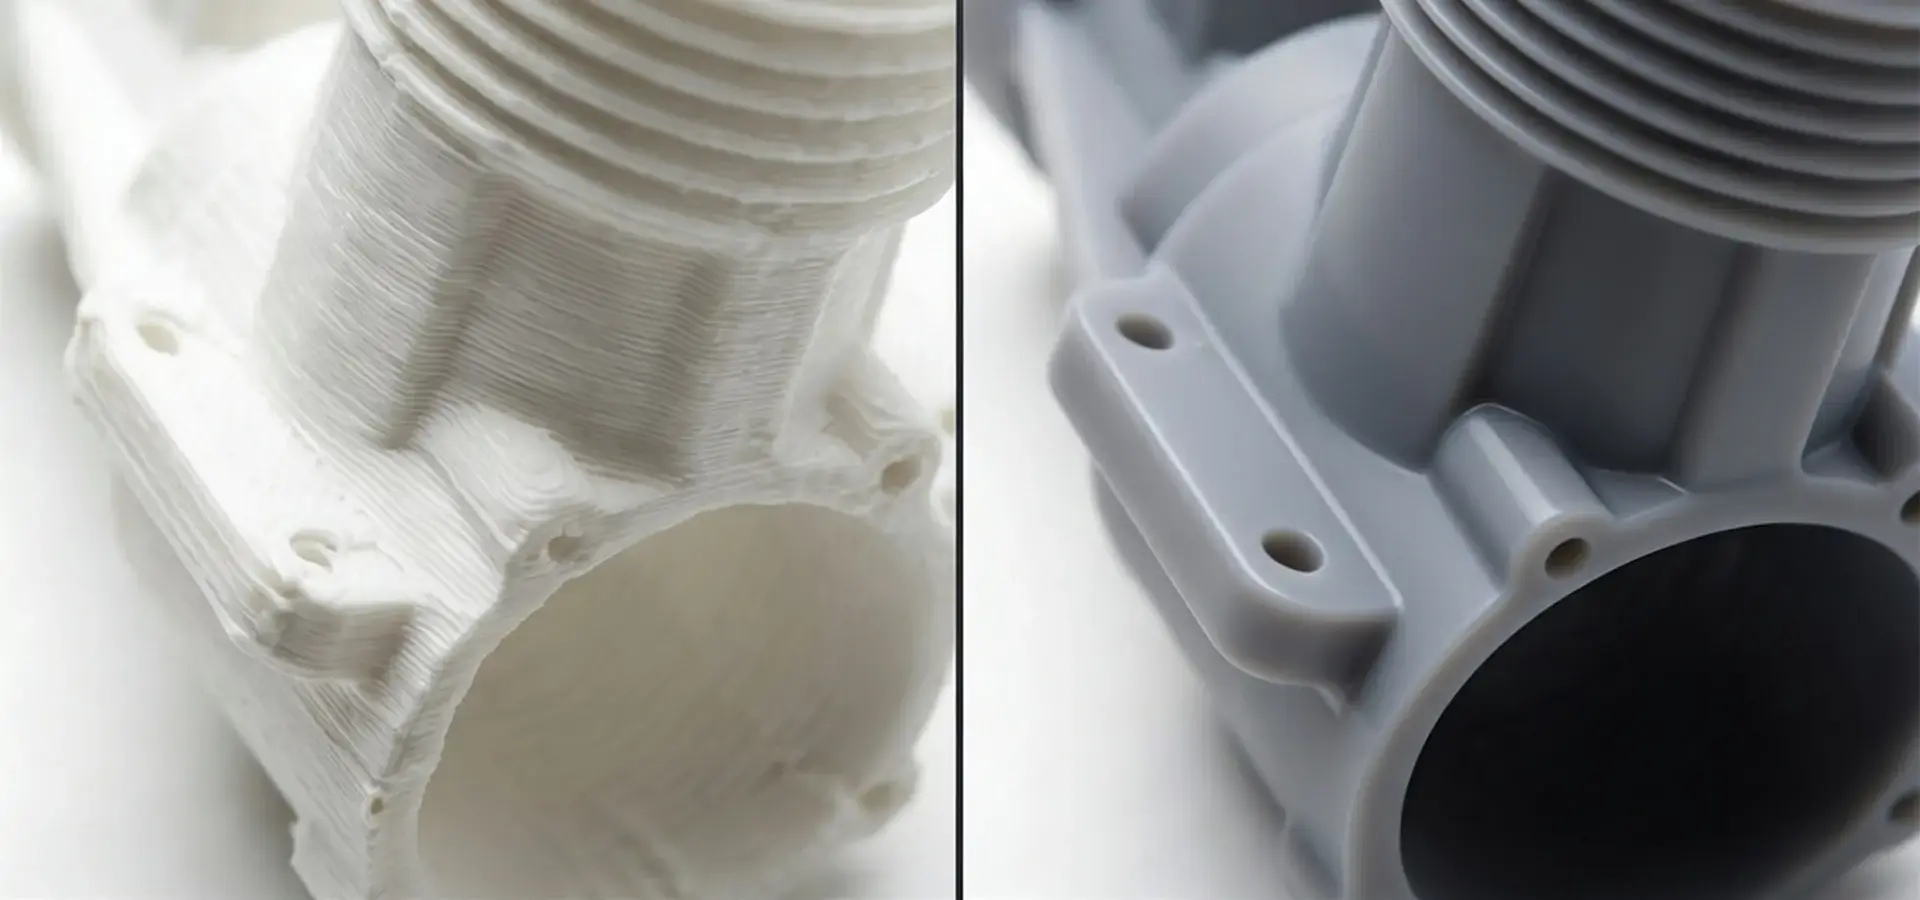
Duerch d'Benotzung vun UV-Laseren, fir flësseg Photopolymerharzer eng Schicht no der anerer ze härten, ass d'Stereolithographie d'Basis vun der präziser additiver Produktioun. E staarke Laserstrahl zitt Querschnittsmuster op der Uewerfläch vun engem Harzbehälter. Dëst start Photopolymerisatiounsreaktiounen, déi d'Material a exakt geometresch Formen härten. Wann all Schicht fäerdeg ass, kann d'Bauplattform e bëssen beweegen, wouduerch Plaz fir neie Plastik iwwer déi gehärtet Uewerfläch fléisst. Déi Haaptstäerkt vun der Technologie ass, datt se Uewerflächenofschlëss ka maachen, déi gutt genuch fir Sprëtzguss sinn, mat wéineg Bedierfnes fir Noveraarbechtung. Am Géigesaz zu Filamentbaséierte Systemer, déi Problemer mat Schichthaftung a klore Drocklinnen hunn, suergen SLA 3D-Dréckersystemer dofir, datt all gedréckte Deeler déiselwecht mechanesch Qualitéiten hunn. Dës Funktioun ass ganz praktesch fir Uwendungen, déi waasserdicht Ofdeckungen, glat Kanten a präzis Miessunge bannent enke Toleranzen brauchen.
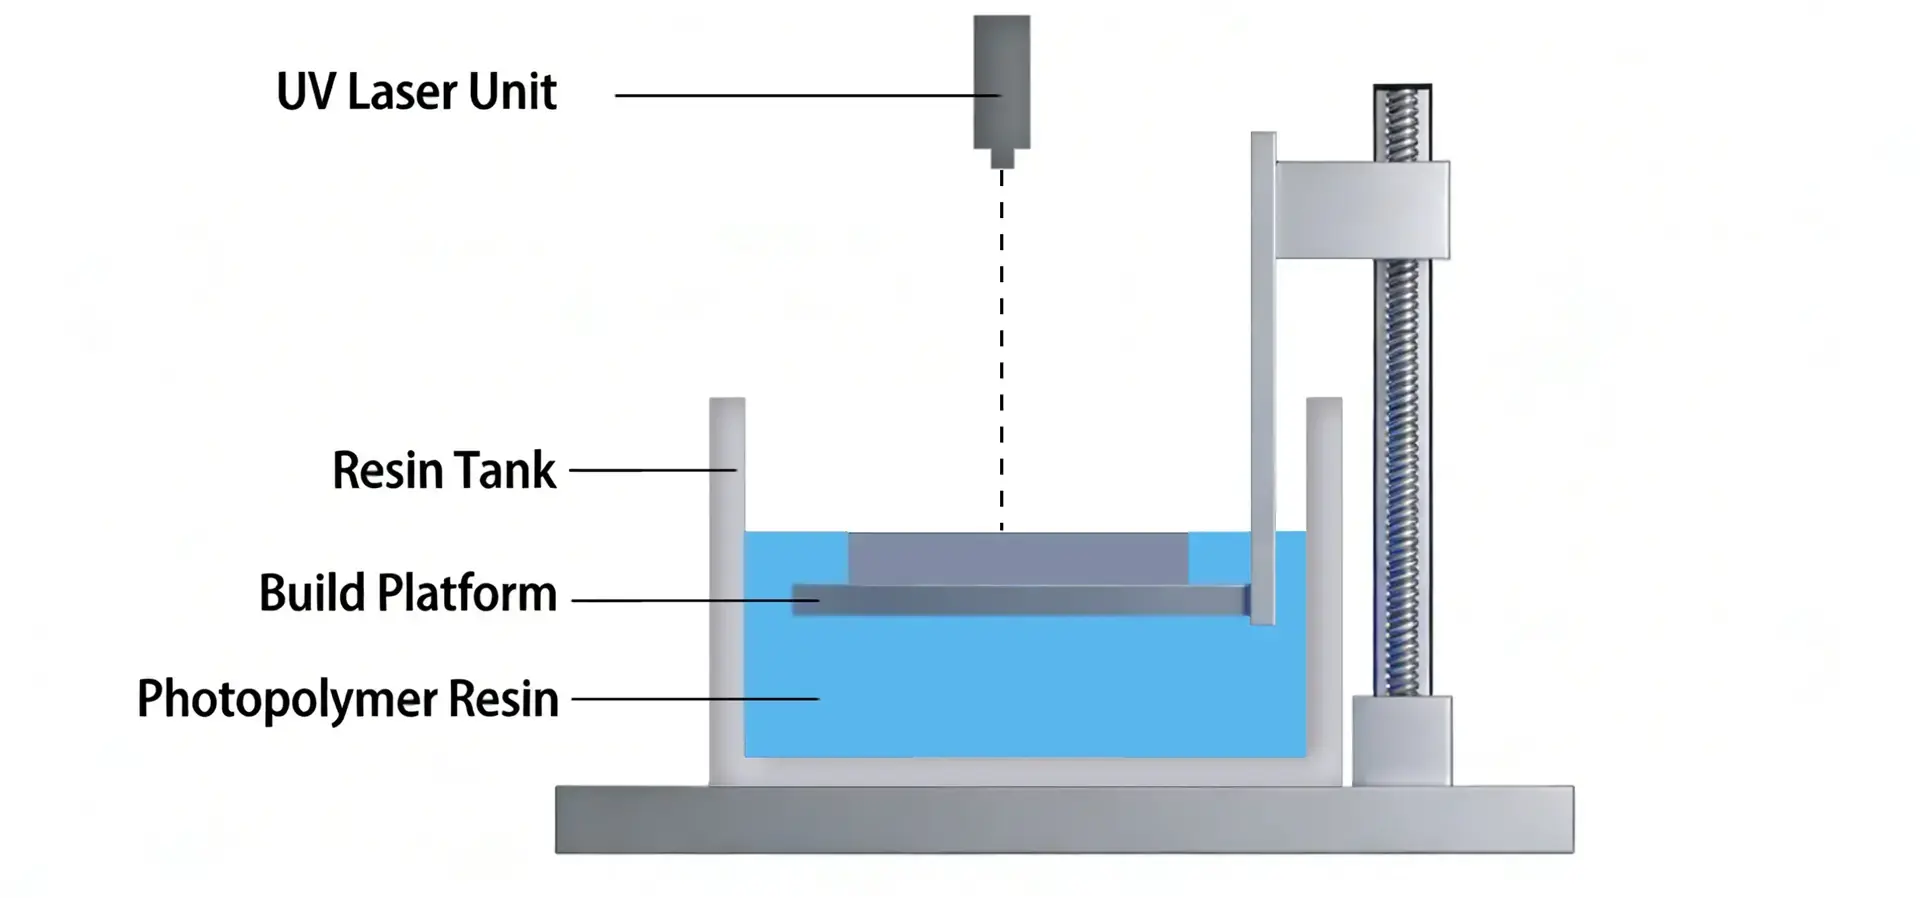
E professionellt Stereolithographiesystem huet verschidde wichteg Deeler, déi zesumme schaffen, fir d'Drockqualitéit an d'Zouverlässegkeet ze garantéieren. D'Laserquell schéckt konsequent UV-Energie eraus, an d'Galvanometerspigelen riichten de Stral mat enger Genauegkeet vu manner wéi engem Mikrometer. Bauplattforme suergen dofir, datt d'Z-Achs präzis a Bewegung bleift, an d'Harzbehandlungssystemer suergen dofir, datt de Materialfloss iwwer laang Drockzyklen konstant bleift. Modern Systemer benotzen d'Lasertechnologie mat variabler Punktgréisst, déi et hinnen erlaabt, séier mat groussen Duerchmiesser vum Stral ze drécken, während d'Uewerflächenfeatures ëmmer nach eng fein Detailopléisung hunn. Dës nei Iddi léist de Problem, mat deem d'Dréckereiindustrie zënter Jore konfrontéiert ass: wéi ee Geschwindegkeet a Genauegkeet am Gläichgewiicht hält.
Schlësselkriterien fir déi richteg Auswiel SLA 3D Dréckerspäicher
Erfollegräich Beschaffung fänkt domat un, Är spezifesch Ufuerderungen unzepassen an se un déi entspriechend Systemfäegkeeten unzepassen. Dréckqualitéitsmetriken, Spezifikatioune vum Produktiounsvolumen a Materialkompatibilitéit stellen déi grondleeënd Critèren duer, déi bestëmmen, ob e System Är Produktiounsziler erfëlle kann.
Präzisiouns- a Resolutiounsufuerderungen
Déi klengst Funktiounen, déi Äert System präzis reproduzéiere kann, sinn duerch seng XY-Opléisung limitéiert, déi normalerweis tëscht 25 an 140 Mikrometer läit, jee no Gréisst vum Laserpunkt. D'Schichthéicht op der Z-Achs beaflosst souwuel d'Glattheet vun der Uewerfläch wéi och d'Geschwindegkeet vum Opbau. D'Schichthéichte kënnen vun 10 Mikrometer bis 300 Mikrometer ugepasst ginn, sou datt se fir Detailer oder Ausgab optimiséiert kënne ginn. Modern industriell Systemer kënnen Deeler mat enger Genauegkeet vun ±0.1 mm fir Deeler placéieren, déi manner wéi 100 mm laang sinn. Dëst erfëllt déi streng Ufuerderunge fir medizinesch Geräter, Loftfaart-Uwendungen an Automobildeeler. Präzisiounsgalvanometersystemer SLA 3D-Drucker vun Top-Hiersteller gi benotzt fir sécherzestellen, datt de Stral während laange Produktiounsläufe op der selwechter Plaz bleift.
Material Kompatibilitéit a Leeschtung
D'Flexibilitéit an de laangfristege Wäert vun Ärem System hänken dovun of, wéi gutt et mat verschiddene Harzchemien ëmgoe kann. Fir allgemeng Prototyping funktionéieren Standard-Photopolymere gutt. Op der anerer Säit sinn Ingenieursmaterialien, wéi ABS, Polypropylen a Polymere mat héijen Temperaturen, wéi industriell Plastik. Biokompatibel Harzer kënnen an der Zänndoktermedizin a Medizin benotzt ginn, fir eenzegaarteg chirurgesch Guiden, orthodontistesch Modeller an temporär Prothesen ze maachen. Gossbar Materialien erliichteren d'Hierstellung vu Bijouen an Investitiounsgoss, well se reibungslos ausbrennen a keng Réckstänn hannerloossen. Fir Dichtungen, Dichtungen a Prototypen vu Maartwueren kënne flexibel Harzer d'Eegeschafte vu Gummi imitéieren.
Iwwerleeunge beim Bauvolumen
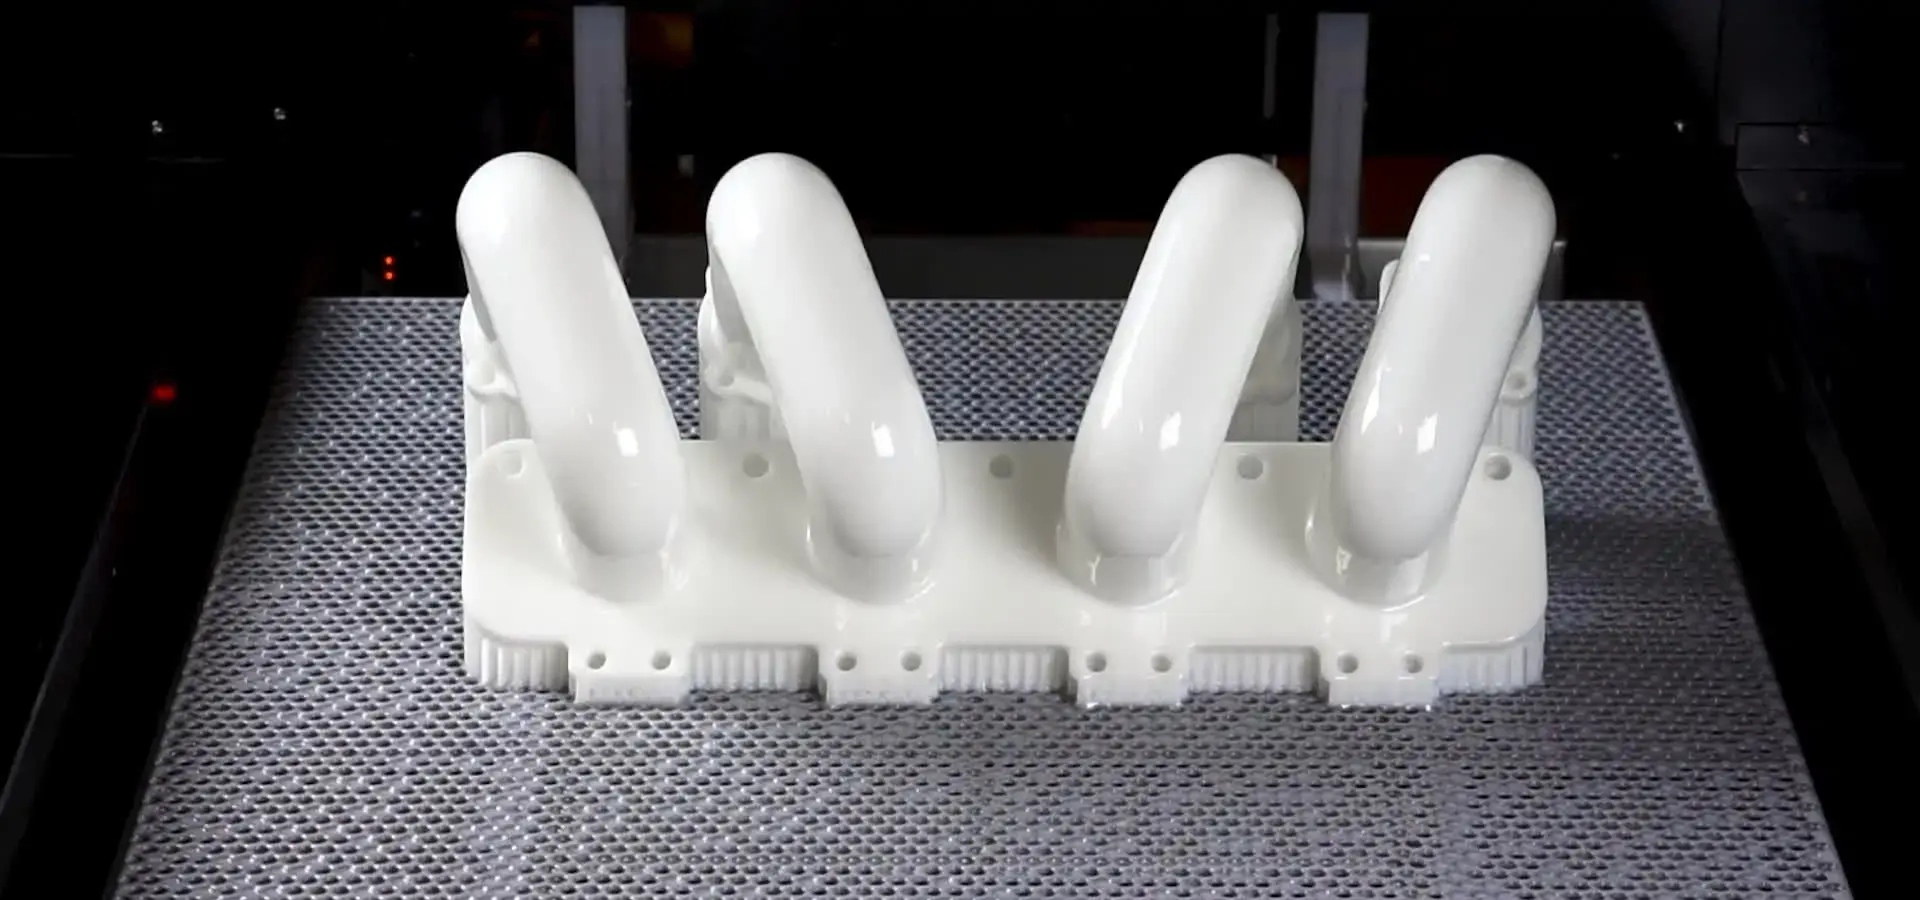
Déi néideg Baufläche fir Är Uwendungen hänkt vun der Produktiounsgréisst of. Déi meescht Desktop-Systemer kënnen Saache mat engem Volumen vun 100 bis 200 mm pro Achs bauen, wat gutt fir kleng Deeler a Bijouen ass. Industriell Plattforme kënnen Dimensioune vu 600 mm oder méi handhaben, wat et erlaabt, vill Deeler oder eng eenzeg grouss Baugrupp gläichzäiteg ze produzéieren. Wann Dir méi wéi Standardquantitéite vun Autosinterieurpaneelen, Architekturmodeller oder Loftfaart-Kanalkomponenten hierstelle musst, musst Dir fäeg sinn, a groussem Moossstaf ze drécken. Fir d'Produktioun a klenge Chargen erhéicht d'Fäegkeet, verschidde Deeler gläichzäiteg ze drécken, den Duerchgank an ze senken d'Käschte pro Deel.
d`Vergläiche SLA 3D-DréckerMaartoptiounen a Performance
De Maart fir Stereolithographie ëmfaasst Léisunge vun Desktop-Geräter fir Ufänger bis hin zu industrielle Systemer a Produktiounsgréisst. D'Verständnis vun den Ënnerscheeder tëscht dëse Kategorien hëlleft Investitiounsentscheedungen op operationell Ufuerderungen a Wuesstemsprognosen ofzestëmmen.
Desktop vs. Industriell Systemer
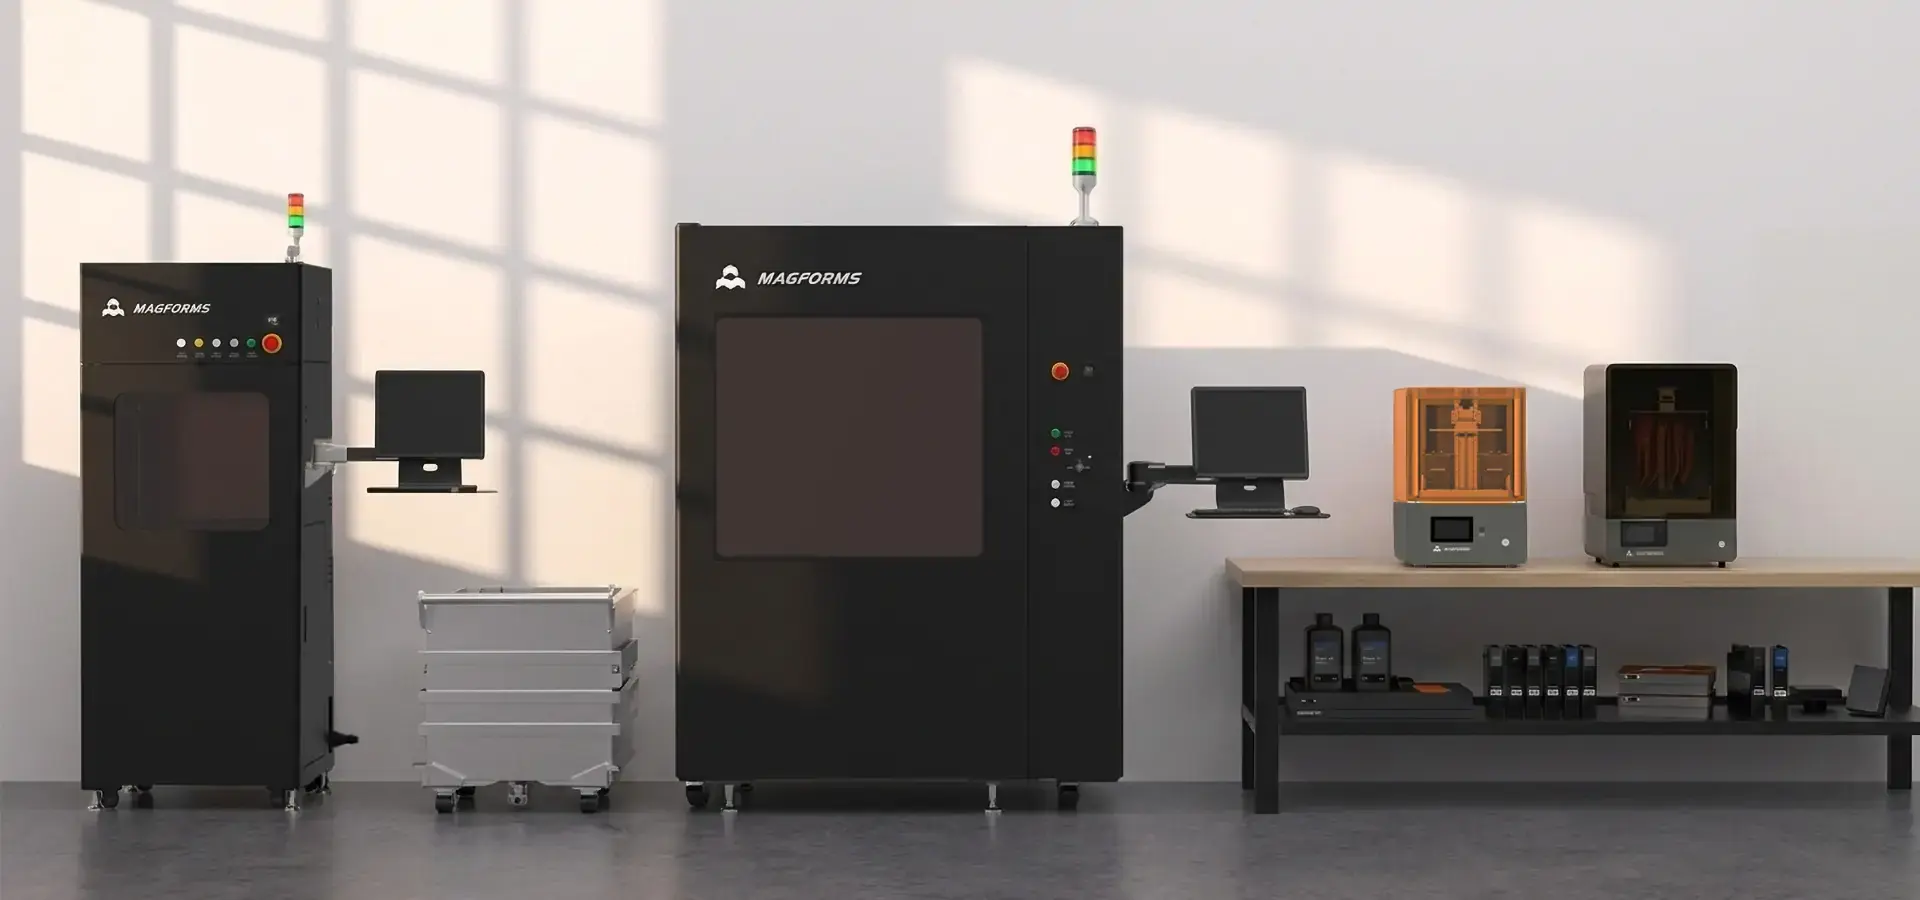
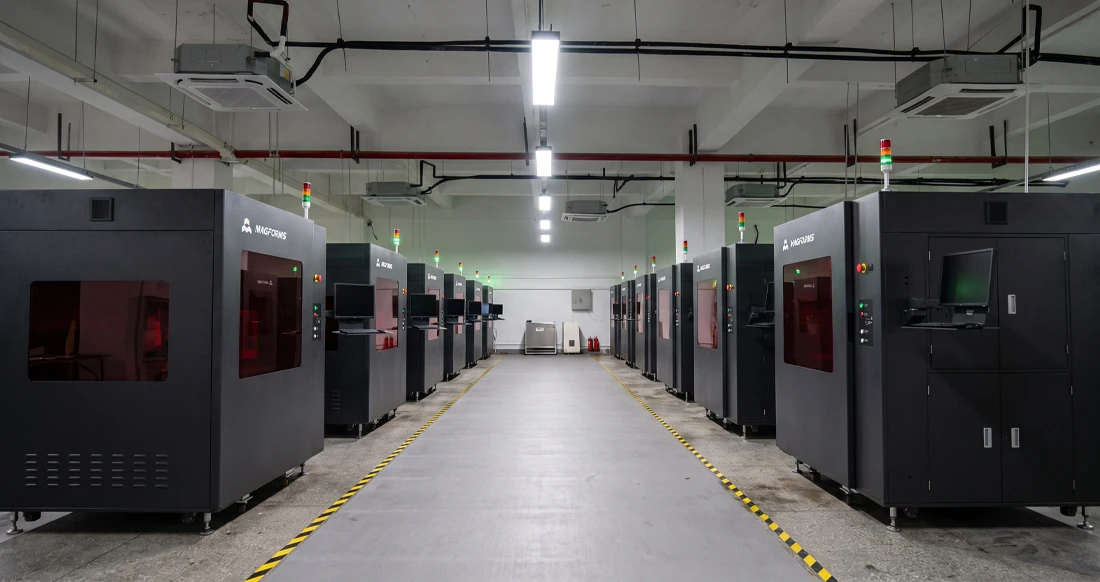
Desktop SLA 3D-Dréckermodeller bidden zougänglech Zougangspunkten fir Designstudios, Prototyping a klengem Moossstaf a spezialiséiert Uwendungen ewéi Bijouproduktioun. Dës Systemer kaschten typescherweis tëscht 3,000 an 15,000 Dollar a bidden zouverlässeg Leeschtung fir Deeler ënner 150 mm Dimensiounen. Industriell Plattforme liwweren verbessert Funktiounen duerch robust mechanesch Konstruktioun, méi grouss Bauvolumen a fortgeschratt Prozesskontrollfunktiounen. D'Integratioun vu Präzisiounskomponenten ewéi däitsch Scanlab Galvanometer an AOC Lasersystemer garantéiert eng konsequent Leeschtung bei Produktiounszyklen a grousse Volumen. Marmorfundamenter an temperaturkontrolléiert Ëmfeld miniméieren Vibratiounen an thermesch Variatiounen, déi d'Dimensiounsgenauegkeet beaflosse kënnen.
Technologievergläicher
Wann een d'Stereolithographie géint alternativ additiv Fabrikatiounstechnologien evaluéiert, ginn et e puer Schlësselënnerscheeder. Am Verglach mat FDM-Systemer eliminéiert d'SLA-Technologie Schwächten an der Schichthaftung a erreecht eng iwwerleeën Uewerflächenqualitéit ouni extensiv Noveraarbechtung. Déi isotrop Stäerktcharakteristike vu Photopolymerdeeler garantéieren konsequent mechanesch Eegeschaften, onofhängeg vun der Bauorientéierung. Digital Light Processing (DLP) Systemer bidden eng méi séier Schichthärtung duerch Vollflächenbeliichtung, kënnen awer d'Opléisung an d'Materialkompatibilitéit a Gefor bréngen. Selective Laser Sintering (SLS) behandelt Thermoplaste a Produktiounsqualitéit, erfuerdert awer eng extensiv Noveraarbechtungs- an Infrastruktur fir d'Pulverbehandlung.
Féierend Hierstellerfäegkeeten
Etabléiert Hiersteller wéi Formlabs hunn e staarke Ruff duerch konsequent Qualitéit an ëmfaassend Materialökosystemer opgebaut. Hir Systemer integréiere sech nahtlos mat propriétaire Harzer a Softwareplattformen, obwuel d'Materialkäschte d'Flexibilitéit fir käschtebewosst Operatiounen limitéiere kënnen. Opkomende Hiersteller konzentréiere sech op Open-Source-Kompatibilitéit, sou datt d'Clienten Harzer vu verschiddene Fournisseuren auswielen kënnen. Dësen Usaz reduzéiert d'Materialkäschten a bitt méi Flexibilitéit bei der Optimiséierung vu Formuléierungen fir spezifesch Uwendungen. Den Ofwägung ëmfaasst dacks eng méi komplex Parameteroptimiséierung a potenziell eng reduzéiert Déift vum techneschen Support.
Praktesch Iwwerleeunge fir d'Beschaffung an d'Maintenance
Iwwer déi technesch Spezifikatioune eraus erfuerdert eng erfollegräich Beschaffung vun engem SLA 3D-Drécker eng grëndlech Evaluatioun vun de Gesamtbesëtzkäschten an den operationellen Ufuerderungen. Déi initial Investitioun an der Ausrüstung stellt nëmmen den Ufank vun Ärem finanziellen Engagement duer, woubäi lafend Käschte fir Material, Ënnerhalt an Ënnerstëtzung d'laangfristeg Rentabilitéit wesentlech beaflossen.
Total Käschte vum Besëtz Analyse
Um Enn vum Auswielprozess ginn déi technesch Fäegkeeten mat spezifesche Geschäftsziler a praktesche Grenzen ofgestëmmt. Fir gutt am Beschaffungsberäich ze sinn, musst Dir déi bescht Optioune fir Är spezifesch Bedierfnesser fannen, andeems Dir Leeschtungsufuerderungen, Budgetbeschränkungen a laangfristeg Wuesstemspläng ausbalancéiert.
Ënnerhalt an Service Ufuerderunge
Verschidde Branchen hunn ënnerschiddlech Bedierfnesser, déi d'Reiefolleg vun den Ziler fir d'Systemauswiel beaflossen. Fir praktesch Tester vu Prototypdeeler an der Automobilindustrie sinn Héichtemperaturharzer a knapp Toleranzen noutwendeg. Fir d'Konformitéit mat de Reglementer musse Firmen, déi medizinesch Geräter hierstellen, biokompatibel Materialien a verifizéiert Prozesskontrollen benotzen. Beim Testen vu komplexe Geometrien ënner haarde Bedéngungen leeë Loftfaartapplikatiounen e groussen Wäert op Dimensiounsstabilitéit an fortgeschratt Materialeigenschaften. Déi séier Entwécklung an eng Villfalt u Materialwahlen maachen d'Prototyping vun der Konsumentelektronik nëtzlech fir d'Testung vun der Ergonomie a Funktionalitéit.
Supply Chain Considératiounen
D'Evaluatioun vun den Hiersteller geet iwwer d'Spezifikatioune vun der Ausrüstung eraus a kuckt och d'Qualitéit vum techneschen Support, den Trainingsprogrammer an d'Méiglechkeet vun enger laangfristeger Bezéiung un. Firmen, déi schonn zënter laanger Zäit am Geschäft sinn a gutt Resultater hunn, ginn Iech méi Vertrauen an d'Ëmsetzung an d'kontinuéierlech Hëllef. Wéi gutt Dir Prozesser optimiséiere kënnt a komplizéiert Problemer léise kënnt, hänkt direkt domat zesummen, wéi vill technesch Hëllef Dir iwwer de Clientsservice kritt. Wann d'Produzenten komplett Trainingsprogrammer an Dokumentatiounsinstrumenter ubidden, kënnen d'Mataarbechter méi séier léieren a méi effizient schaffen.
Déi definitiv Entscheedung treffen: Léisunge fir Är Geschäftsbedürfnisser upassen
Um Enn vum Auswielprozess ginn déi technesch Fäegkeeten mat spezifesche Geschäftsziler a praktesche Grenzen ofgestëmmt. Fir gutt am Beschaffungsberäich ze sinn, musst Dir déi bescht Optioune fir Är spezifesch Bedierfnesser fannen, andeems Dir Leeschtungsufuerderungen, Budgetbeschränkungen a laangfristeg Wuesstemspläng ausbalancéiert.
Applikatioun-spezifesch Ufuerderunge
Verschidde Branchen hunn ënnerschiddlech Bedierfnesser, déi d'Reiefolleg vun den Ziler vun der Systemauswiel beaflossen. Fir praktesch Tester vu Prototypdeeler an der Automobilindustrie sinn Héichtemperaturharzer a knapp Toleranzen noutwendeg. Fir d'Konformitéit mat de Reglementer musse Firmen, déi medizinesch Geräter hierstellen, biokompatibel Materialien, en SLA-3D-Drécker a verifizéiert Prozesskontrollen benotzen. Beim Testen vu komplexe Geometrien ënner haarde Bedéngungen leeë Loftfaartapplikatiounen e groussen Wäert op Dimensiounsstabilitéit an fortgeschratt Materialeigenschaften. Eng séier Entwécklung an eng Villfalt u Materialwahlen maachen d'Prototyping vu Konsumentelektronik nëtzlech fir d'Testung vun Ergonomie a Funktionalitéit.
Verkeefer Auswiel Critèren
D'Evaluatioun vun den Hiersteller geet iwwer d'Spezifikatioune vun der Ausrüstung eraus a kuckt och d'Qualitéit vum techneschen Support, den Trainingsprogrammer an d'Méiglechkeet vun enger laangfristeger Bezéiung un. Firmen, déi schonn zënter laanger Zäit am Geschäft sinn a gutt Resultater hunn, ginn Iech méi Vertrauen an d'Ëmsetzung an d'kontinuéierlech Hëllef. Wéi gutt Dir Prozesser optimiséiere kënnt a komplizéiert Problemer léise kënnt, hänkt direkt domat zesummen, wéi vill technesch Hëllef Dir iwwer de Clientsservice kritt. Wann d'Produzenten komplett Trainingsprogrammer an Dokumentatiounsinstrumenter ubidden, kënnen d'Mataarbechter méi séier léieren a méi effizient schaffen.
Integratioun Planung
Fir datt d'Systemintegratioun reibungslos verleeft, mussen Ännerungen am Workflow, d'Ausbildungsbedürfnisser vum Personal an d'Virbereedung vum Gebai suergfälteg geplangt ginn. Virun der Installatioun vun der Nofveraarbechtungsausrüstung mussen d'Plaz, de Loftbedarf an d'Sécherheetsregelen definéiert sinn. D'Ausbildung vum Personal ëmfaasst sécher Methoden fir Saachen ze handhaben, Methoden fir Prozesser méi reibungslos ze gestalten, a reegelméisseg Ënnerhaltsregelen. Well d'Stereolithographie sou komplizéiert ass, musst Dir vill iwwer Harzchemie, UV-Beliichtungsparameter a Qualitéitskontrollprozesser wëssen, fir all Kéier déiselwecht Resultater ze kréien.
Conclusioun
D'Auswiel vum optimalen SLA 3D Drécker erfuerdert eng grëndlech Evaluatioun vun de Präzisiounsufuerderungen, der Materialkompatibilitéit, dem Bauvolumen an de Gesamtbesëtzkäschten. D'Fäegkeet vun der Technologie fir héichqualitativ Prototypen a funktionell Deeler ze produzéieren, mécht se onschätzbar wäertvoll a verschiddenen Industrien, vun der Automobilindustrie an der Loftfaart bis hin zu medizineschen Apparater a Konsumentelektronik. Den Erfolleg hänkt dovun of, datt d'Systemfäegkeeten un déi spezifesch Applikatiounsufuerderunge ugepasst ginn, während gläichzäiteg laangfristeg Betribskäschten an Ënnerstëtzungsbedürfnisser berécksiichtegt ginn. Andeems se sech op dës kritesch Faktoren konzentréieren a mat erfuerene Produzenten zesummeschaffen, kënnen Organisatiounen Stereolithographie-Léisungen implementéieren, déi d'Produktivitéit erhéijen, d'Entwécklungskäschte reduzéieren an d'Innovatiounszyklen beschleunegen.
FAQ
1. Wat ass den Haaptunterschied tëscht SLA- an FDM-3D-Drécktechnologien?
D'SLA-Technologie benotzt UV-Laseren fir flëssegt Harz Schicht fir Schicht ze härten, wouduerch Deeler mat glatter Uewerflächen an isotropen Stäerkteigenschaften entstinn. FDM-Systemer extrudéieren erhëtzte Filamenter, wat zu siichtbare Schichtlinnen a potenzieller Schwächt tëscht de Schichten féiert. SLA erreecht eng iwwerleeën Dimensiounsgenauegkeet a Uewerflächenqualitéit, awer erfuerdert eng Noveraarbechtung fir d'Entfernung vum net gehärte Harz.
2. Wéi wichteg ass d'Nofärdung fir SLA-gedréckte Deeler?
D'Nofärdung mat UV-Liicht a kontrolléierter Temperatur ass essentiell fir spezifizéiert mechanesch Eegeschaften a Biokompatibilitéit z'erreechen. Ënnergehäert Deeler kënnen dimensional Instabilitéit a potenziell Toxizitéit opweisen, während eng richteg Aushärtung eng vollstänneg Vernetzung vun de Polymerketten garantéiert. Déi meescht Uwendungen erfuerderen 15-60 Minutte weider UV-Beliichtung, ofhängeg vun der Déckt vun den Deeler an de Materialspezifikatiounen.
3. Wéi eng Ënnerhaltsaarbecht ass fir eng konsequent SLA-Drockleistung noutwendeg?
Déi deeglech Ënnerhaltsaarbechte beinhalten d'Botzen vun den Harzbehälter, d'Kontroll vun de Laseroptikkomponenten an d'Kalibrierung vun de Bauplattformen. Eng wöchentlech Déifreinigung läscht gehärteten Harzreschter a ersetzt d'Filterkomponenten. Déi monatlech Kalibrierung iwwerpréift d'Dimensiounsgenauegkeet an d'Laserleistung. Fir komplex Systemer kann e professionnelle Service all véiereljährlech noutwendeg sinn, fir eng optimal Leeschtung ze garantéieren.
4. Kënne SLA-Systemer Drëttubidder-Harzer effektiv benotzen?
Open-Source-Systemer erlaben d'Kompatibilitéit mat Drëttubidder-Harzer, wat Käschtenerspuernisser a Materialflexibilitéit erméiglecht. Optimal Resultater erfuerderen awer Parameteroptimiséierung fir all Harzformuléierung. Zou Systemer mat proprietäre Materialien bidden eng vereinfacht Operatioun a garantéiert Kompatibilitéit, kënnen awer d'Käschtekontroll an d'Materialoptioune limitéieren.
5. Wéi eng Sécherheetsaspekter gëllen fir SLA 3D-Dréckoperatiounen?
Net gehärte Photopolymerharzer erfuerderen e virsiichtege Gebrauch mat passender perséinlecher Schutzausrüstung, dorënner Handschuesch a Sécherheetsbrëll. Eng adäquat Belëftung entfernt potenziell schiedlech Dämp beim Drock an der Noveraarbechtung. Fir kontaminéiert Verbrauchsmaterialien a fehlgeschloenen Drockmaterialien musse richteg Entsuergungsprozedure festgeluecht ginn.
Partner mat Magforms fir fortgeschratt SLA 3D Dréckléisungen
Magforms liwwert modern Stereolithographie-Systemer, déi fir usprochsvoll industriell Uwendungen am Automobil-, Loft- a Raumfaart-, Medizin- a Produktiounssecteur entwéckelt sinn. Eis Systemer integréieren héichwäerteg däitsch Scanlab-Galvanometer, AOC-Laseren a Panasonic-Servomotoren, fir aussergewéinlech Präzisioun a Zouverlässegkeet ze garantéieren. Mat der Technologie vu variabler Spotgréisst, déi d'Dréckgeschwindegkeet ëm 30-50% erhéicht, wärend d'Genauegkeet op Mikrometerniveau bäibehale gëtt, adresséiert d'Ausrüstung vu Magforms dat entscheedend Gläichgewiicht tëscht Effizienz a Qualitéit, dat erfollegräich Produktiounsoperatiounen definéiert.
Eis Open-Source-Designphilosophie bitt komplett Materialflexibilitéit, eliminéiert d'Lock-in vun den Ubidder a reduzéiert gläichzäiteg d'Betribskäschten. Den integréierten Usaz, deen optiméiert Materialien an Hardware kombinéiert, liwwert eng iwwerleeën Leeschtung mat bewährter Zouverlässegkeet duerch extensiv Tester a global Asaz. Kontaktéiert eis technesch Experten op info@magforms.com fir Är Ufuerderungen un Ären SLA 3D-Drécker ze diskutéieren an erauszefannen, wéi eis Léisunge Är Produktiounskapazitéite verbesseren kënnen, wärend d'Entwécklungskäschte reduzéiert ginn an d'Innovatiounszyklen beschleunegt ginn.
Referenze
1. ibson, I., Rosen, D., Stucker, B., & Khorasani, M. (2021). Additiv Produktiounstechnologien: 3D-Dréckerei, Rapid Prototyping a direkt digital Produktioun. Springer International Publishing.
2. Ngo, TD, Kashani, A., Imbalzano, G., Nguyen, KT, & Hui, D. (2018). Additiv Fabrikatiounstechnologien fir fortgeschratt Kompositmaterialien: E kritesche Réckbléck. Composites Part B: Engineering, 143, 172-196.
3. Standard Testmethod fir Zuchkraaft vu Plastik (ASTM D638-14). (2014). Amerikanesch Gesellschaft fir Tester a Materialien International.
4. ISO/ASTM 52900:2015 Additiv Fabrikatioun - Allgemeng Prinzipien - Terminologie. (2015). International Organisatioun fir Standardiséierung.
5. Melchels, FP, Feijen, J., & Grijpma, DW (2010). E Réckbléck op d'Stereolithographie an hir Uwendungen an der biomedizinescher Ingenieurswiesen. Biomaterials, 31(24), 6121-6130.
6. Quan, H., Zhang, T., Xu, H., Luo, S., Nie, J., & Zhu, X. (2020). Photohärtungstechnik fir 3D-Dréckerei an hir Erausfuerderungen. Bioactive Materials, 5(1), 110-115.
Magforms vereinfacht Design a Produktioun.
Populär Blogs
-
 Industrie AbléckFabrikatioun Industrie
FDM vs. SLA-Drécker: Wéi eng Technologie ass déi richteg fir Äert Projet?
-
 Industrie AbléckFabrikatioun Industrie
Top 5 Uwendungen vun industriellen 3D-Drécker an der Produktioun haut
-
 Industrie AbléckFabrikatioun Industrie
Firwat sinn Stereolithographie-3D-Drécker ouni Gläichen fir d'Prototypiséierung vu mikrofluideschen Apparater?
