Kan en 3D-printer med høy oppløsning redusere materialsvinn?
Sammenlignet med konvensjonelle produksjonsprosesser (som sprøytestøping i prototypefaser) og additive produksjonssystemer med lavere oppløsning (som FDM på inngangsnivå og lavdensitetsharpiksprintere), kan en 3D-printer med høy oppløsning redusere materialsvinn betydelig. Den høyere nøyaktigheten – som vanligvis oppnår XY-pikselstørrelser på omtrent 18 til 50 mikron og Z-akselaghøyder som vanligvis varierer fra 10 til 25 mikron, avhengig av harpiks og maskinkonfigurasjon – reduserer utskriftsfeil, behovet for ekstra støttestrukturer og antallet mislykkede utskrifter betydelig. Når disse faktorene settes sammen, fører de til mindre materialsvinn, bedre delkvalitet og lavere kostnader over tid. Mange bedriftskunder har redusert harpikssvinnet sitt med opptil 40 % etter å ha byttet til presisjons-SLA-utstyr. Dette betyr at disse systemene er smarte investeringer for felt der fortjeneste og bærekraft er viktig.
Forstå materialsvinn i 3D-printing
Materialsvinn er et av de mest irriterende problemene 3D-printingbedrifter må hanskes med hver dag. Hver gang en prototype går i stykker midt i utskriften, koster hver ekstra støttestruktur som må fjernes, og hver feil i dimensjonene som må fikses gjennom en andre utskrift, penger, tid og harpiks. Tradisjonelle FDM-skrivebordsskrivere og harpikssystemer med lav oppløsning sliter ofte med å oppnå jevn dimensjonsnøyaktighet, noe som fører til overflatefeil, geometriske forvrengninger og svake overheng som faller av under produksjonen. På grunn av disse feilene må bedrifter lage for mange deler, kaste ødelagte deler og bruke mye mer råmaterialer enn de trenger.
Vanlige kilder til materialavfall
Trykkfeil forårsakes av en rekke teknologiske problemer. I harpikstrykksystemer oppstår optisk diffusjon når XY-oppløsning og lyskollimering er utilstrekkelig, noe som forårsaker utilsiktet herding utover målgrensene. Når Z-aksens bevegelser ikke er presise, dannes det svake ledd mellom lag som brytes fra hverandre når de utsettes for belastning. Støttestrukturer, som ofte er overkonstruert for å kompensere for maskinvarefeil, bruker mye plast som ikke kan brukes igjen når de først er tatt av.
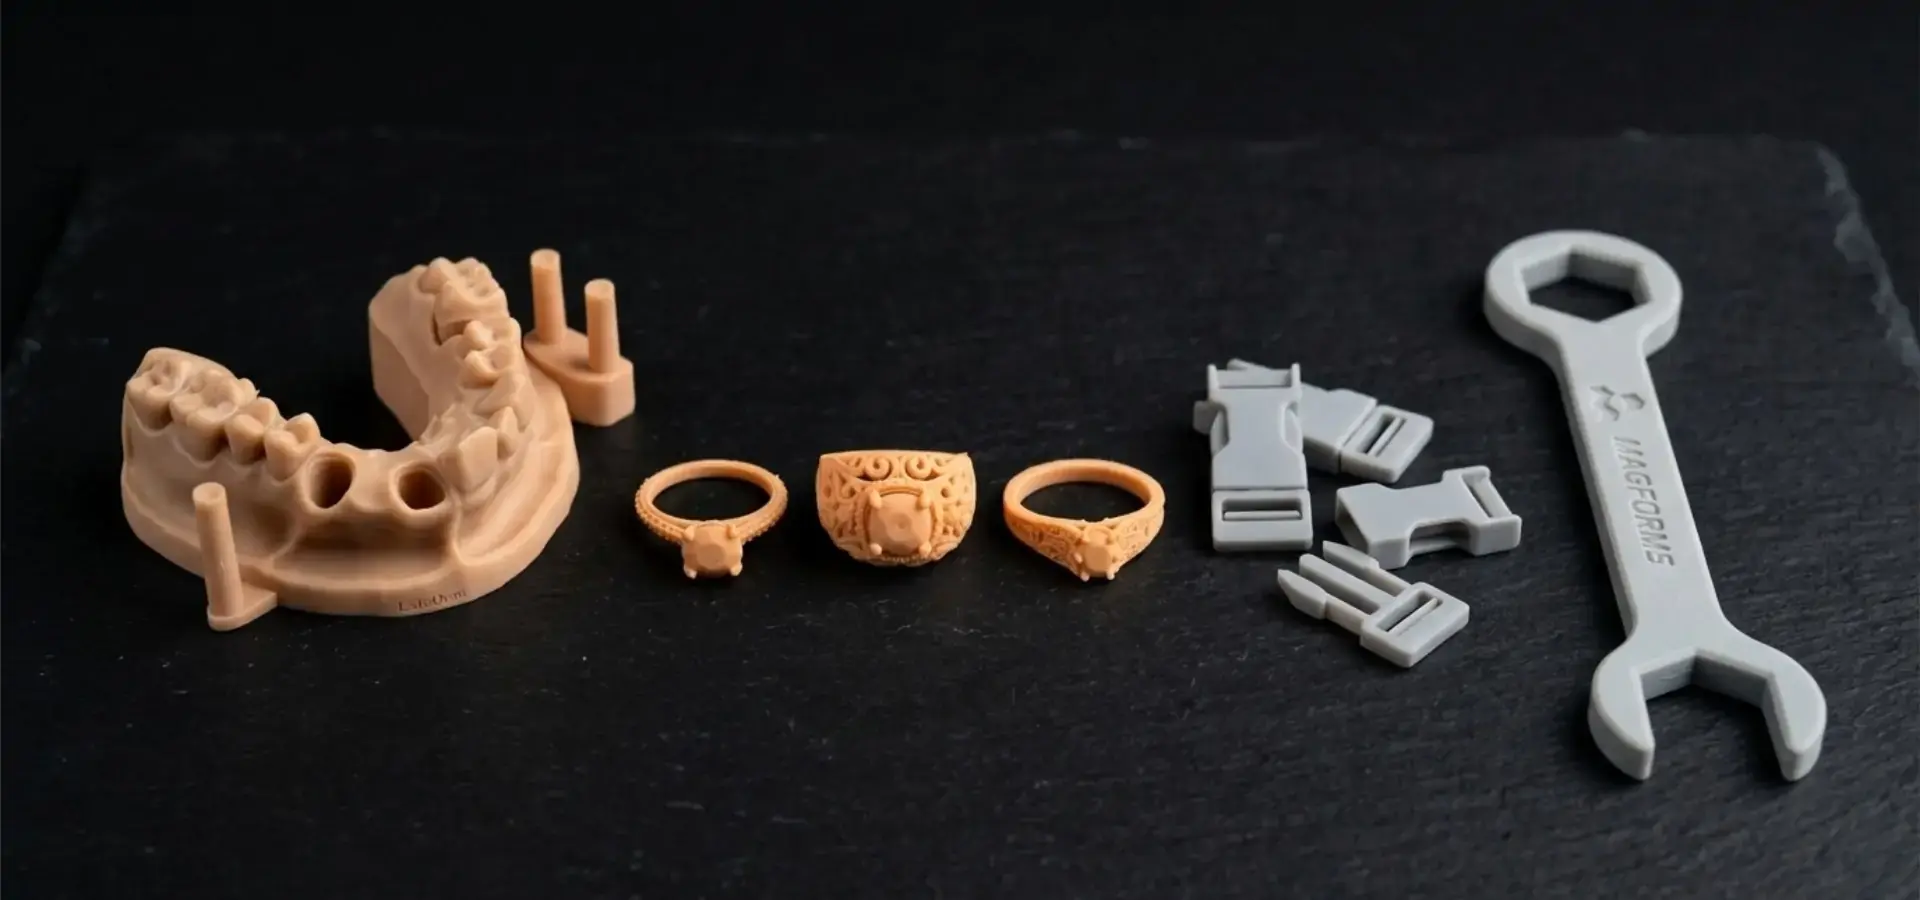
Disse problemene observeres ofte i arbeidsflyter for prototyping innen tannhelse, smykker og industriell produksjon, ifølge tilbakemeldinger fra felt fra produksjonsmiljøer og applikasjonstester. For eksempel kan et tannlaboratorium kaste bort dyr biokompatibel harpiks på ortodontiske modeller med dårlige marginlinjer, eller et prototypeverksted for biler kan kaste bort interne deler på grunn av åpenbare lagstriper som ødelegger overflatefinishen. Disse situasjonene er ikke engangshendelser; de er utbredte problemer forårsaket av utilstrekkelig trykkpresisjon.
Hvordan høyoppløselige teknologier håndterer avfall
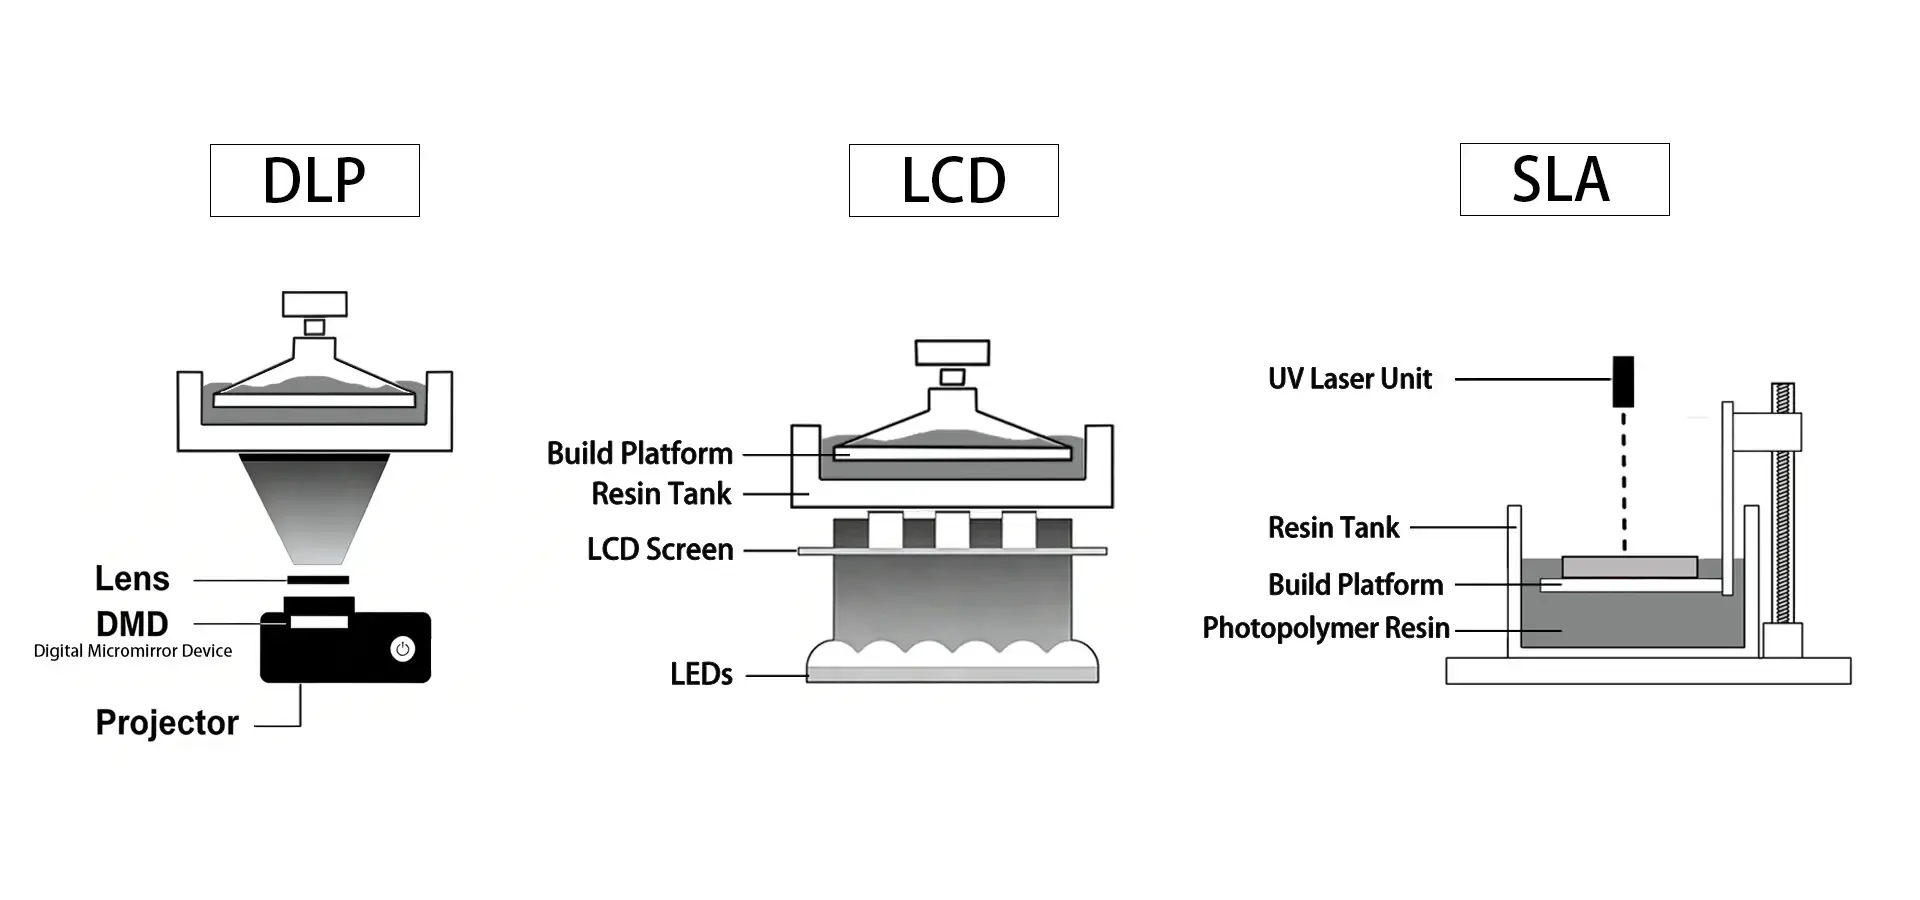
Disse problemene løses ved kilden av avanserte 3D-printere med høy oppløsning basert på vat-fotopolymerisasjonsteknologier, inkludert laser-SLA, digital lysbehandling (DLP) og LCD-basert maskert stereolitografi (mSLA) . Disse maskinene bruker LCD-maskeringspaneler med høy oppløsning kombinert med kollimerte UV-lyssystemer. Dette muliggjør fin bildekontroll som reduserer herdeavvik og overflatedefekter betydelig. På grunn av dette er det færre dårlige konstruksjoner, mindre støttemateriale er nødvendig, og delene oppfyller dimensjonene sine rett fra byggeplaten. Luftfartskomponenter, kirurgiske føringer og mikrofluidiske enheter er bare noen få eksempler på industrier som må jobbe med svært stramme toleranser.
Forholdet mellom utskriftsoppløsning og materialeffektivitet
Det er lettere å forstå hvorfor en 3D-printer med høy oppløsning sløser med mindre materiale når du vet hva «oppløsning» egentlig betyr. I additiv produksjon betyr «oppløsning» den minste funksjonsstørrelsen en printer trygt kan lage. XY-pikselavstanden i et høyoppløselig harpikssystem er vanligvis mellom 18 og 35 mikron, og Z-aksens laghøyde kan være så tynn som 10 mikron. Dette detaljnivået er betydelig høyere enn det som kan oppnås med typiske ekstruderingsbaserte FDM-systemer, som er begrenset av dysediameter og materialflytdynamikk, slik at det er mulig å kopiere komplekse former uten å gjøre feil.
Presisjon på mikronnivå reduserer defekter
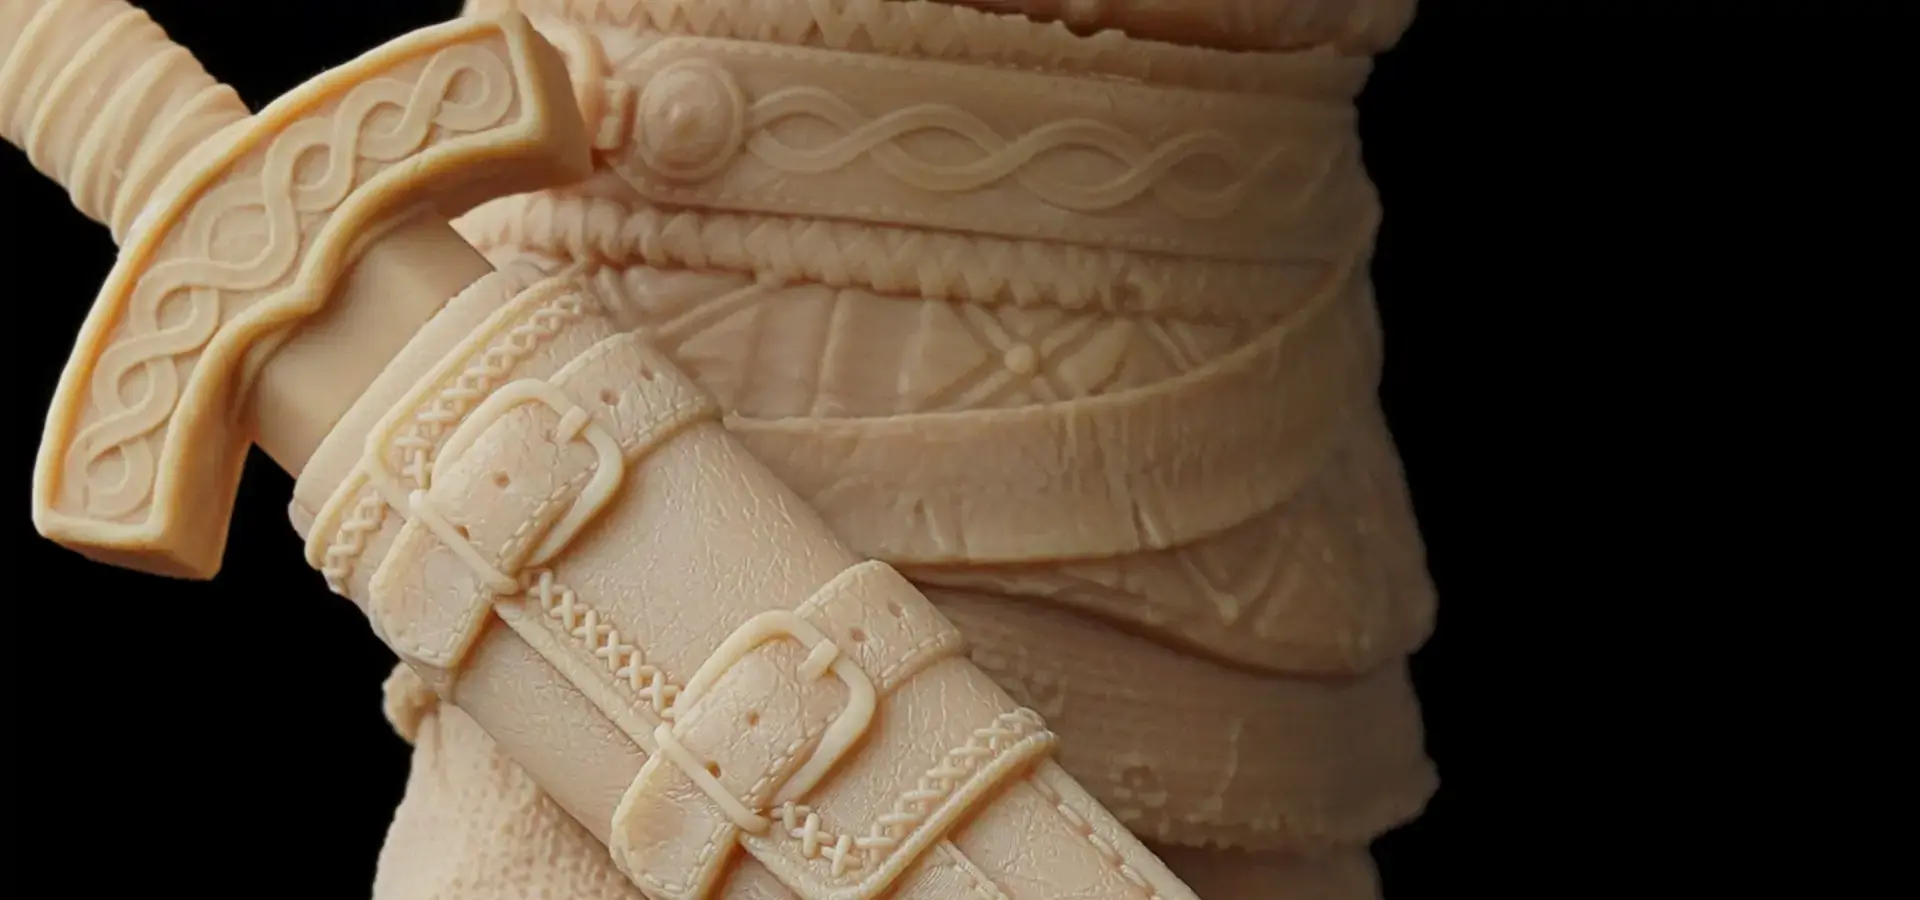
En skriver som kan herde harpiks presist på 20 mikrons skala, kan lage kompliserte former som underskjæringer, tynne vegger og gitterstrukturer som ikke kollapser eller smelter sammen. Denne nøyaktigheten fjerner «trappeeffekten» som du kan se på buede overflater i bilder med lavere oppløsning, der hvert lag lager en kul som du kan se. Deler som ble skrevet ut med høyere oppløsning trenger mindre etterbehandling, noe som betyr at mindre materiale må fjernes når de slipes eller maskineres, og mer av det opprinnelige utskriftsvolumet beholdes.
Smartere støttestrukturer betyr mindre avfall
Ingeniører kan designe støttestrukturer som er lettere og mer effektive med høyoppløselige skrivere fordi de kan skrive ut tynnere støttepilarer og mindre kontaktpunkter. Avansert skjæreprogramvare bruker maskinens funksjoner til å plassere støtter bare der de trengs, mesteparten av tiden ved hjelp av gitter- eller trelignende design som bruker 30–50 % mindre materiale enn standard tykke støtter. Disse forbedrede støttene kan lett tas av etter utskrift, og etterlater lite overflateskade og bruker mindre harpiks per konstruksjon.
Materialvalg og kompatibilitet
En harpiks ytelse er direkte relatert til dens materialegenskaper. For fotopolymerer av teknisk kvalitet som er tøffe, fleksible, høytemperatur- eller biologisk nedbrytbare, er viskositeten vanligvis høyere, og de må varmes opp i kar (30–60 °C) for å flyte ordentlig inn i tynne lagspalter. Presisjonsskrivere har vanligvis motoriserte tørkesystemer og temperaturkontroller som sørger for at harpiksen spres jevnt. Dette forhindrer hulrom og ufullstendige lag som kan føre til at deler svikter og materiale sløser.
Vi har sett at de beste resultatene kommer fra kombinerte material- og utstyrssystemer, der harpikser og skrivere er optimisert sammen. Denne synergien eliminerer kompatibilitetsproblemer som forårsaker dimensjonsavvik, ujevn herding og mislykkede utskrifter, og sørger for at hver milliliter harpiks bidrar til at byggingen går bra.
Praktiske fordeler med Høyoppløselige 3D-skrivere for B2B-anskaffelser
Når innkjøpsmedarbeidere vurderer presisjonsutstyr, ønsker de konkrete tall og bevis fra virkelige situasjoner. Å investere i 3D-skrivere med høy oppløsning lønner seg på flere måter, inkludert lavere kostnader, mer tidsbesparelse, samsvar med regelverk og et konkurransefortrinn.
Kvantifiserbare kostnadsbesparelser gjennom avfallsreduksjon
I harpiksbasert utskrift utgjør materialkostnadene en stor del av kostnaden per del. Dette gjelder spesielt for spesialformuleringer som tannharpikser eller polymerer av luftfartskvalitet. Å kutte ned på 30 til 40 prosent av avfall fører direkte til lavere driftskostnader. Et mellomstort tannlaboratorium som lager 200 tannreguleringer i måneden sa at de sparte over 12 000 dollar i året etter å ha byttet til et system med 22 mikron XY-oppløsning. Dette var fordi det reduserte antall mislykkede utskrifter og bruk av støttemateriell. Disse besparelsene hoper seg opp over tid, og reduserer tiden det tar å få avkastning på investeringen til 18 til 24 måneder i mange kommersielle sammenhenger.
Akselerert prototyping og reduserte iterasjonssykluser
Ved å sikre at designene er nøyaktige første gang, fremskynder presisjonsutskrift prosessen med å lage nye produkter. Det tar ingeniører mindre tid å gjøre omarbeid og mer tid å gjøre valideringstesting når prøvene er nøyaktige når det gjelder størrelse og overflatefinish. Et selskap som lager forbruksvarer som bruker presisjons-SLA for hus for smarte enheter, reduserte tiden det tok å lage prototyper fra seks uker til ti dager. Dette tillot dem å få produktene sine raskere på markedet og få et forsprang på konkurrentene på noen områder.
Bærekraft og etterlevelse av forskrifter
Miljøansvar blir stadig viktigere i anskaffelser, spesielt i Nord-Amerika og Europa, hvor regelverk straffer overdreven avfallsproduksjon. Høyoppløselige systemer er i tråd med ISO 14001-standardene for miljøstyring. De hjelper også bedrifter med bærekraftsrapporter ved å vise målbare reduksjoner i materialforbruk og mengden avfall de skaper. Presisjonstrykkteknologier hjelper bedrifter som ønsker å bli B Corp-sertifisert eller delta i sirkulærøkonomiske prosjekter med å demonstrere kvantifiserbar miljøpåvirkning.
Samsvarsreglene er spesielt strenge for selskaper som lager medisinsk utstyr. Biokompatible deler som oppfyller ISO 10993-standardene kan produseres med minimalt materialsvinn. Dette bygger tillit hos myndighetene og holder kostnadene nede. For eksempel krever det å lage kirurgiske guider både nøyaktighet (for å sikre at de passer riktig under prosedyrer) og evnen til å spore materialer (for å oppfylle FDAs dokumentasjonskrav). Når systemer er spesielt utviklet for disse bruksområdene, reduserer de både klinisk risiko og driftssvinn.
Å velge riktig Høyoppløselig 3D-skriver for å maksimere materialeffektiviteten
For å velge riktig 3D-skriver med høy oppløsning for bedriften din, må du nøye se på de tekniske spesifikasjonene, de totale eierkostnadene og leverandørens kapasitet. Det er viktig å huske at ikke alle systemer med "høy oppløsning" har samme ytelse, og når du kjøper en, bør du tenke på hvor godt maskinvaren fungerer med programvaren og kundestøtten etter salget.
Viktige tekniske parametere å evaluere
Detaljer om oppløsningen er viktige, men bakgrunnen er enda viktigere. En skriver som hevder å ha en XY-presisjon på 22 mikron, må også vise at lyset er jevnt fordelt over hele byggeplaten (vanligvis over 90 %) for å sikre ensartethet fra kant til kant uten forvrengning, eller for at herdeprosessen ikke avbrytes. Høymoment-steppermotorsystemer som kan gjøre stabile, repeterbare bevegelser med trinn på 10–25 mikron er nødvendige for at Z-aksen skal være nøyaktig. Kvaliteten på optikken er også svært viktig. Kollimerende linser sørger for at UV-strålene forblir parallelle med harpiksoverflaten. Dette holder kantene på funksjonene skarpe og stopper lysspredning som kan føre til at tilstøtende piksler herder utilsiktet.
SLA-, DLP- og LCD-teknologier: Velge riktig tilnærming
Hver kar-fotopolymerisasjonsteknikk har sine egne fordeler. Laser-SLA-systemer bruker et fokusert laserpunkt for å spore hvert lag punkt for punkt. Dette gir svært fine detaljer for små deler, men tar lengre tid for store konstruksjoner. DLP bruker projektorbrikker for å herde hele lag samtidig, noe som er en god balanse for mellomstore deler når det gjelder hastighet og klarhet. LCD-baserte MSLA-systemer bruker maskeringspaneler med høy tetthet, noe som gir en sterk balanse mellom kostnad og ytelse for industrielle harpiksproduksjonsapplikasjoner i inngangs- til mellomstore segmenter. Vedlikeholdsplaner må imidlertid ta hensyn til den begrensede levetiden til LCD-skjermer (vanligvis 2000–3000 timer).
Materialkompatibilitet og leverandørøkosystem
Selv om åpne plattformskrivere som bruker tredjepartsharpikser gir deg flere alternativer, kommer de også med kompatibilitetsrisikoer, som dimensjonsendringer, ufullstendig herding og mislykket binding på grunn av material-maskinvareforhold som ikke samsvarer. Når proprietære harpikser brukes i samutviklede, lukkede økosystemløsninger, elimineres disse risikoene. Dette sikrer konsistente resultater og gjør feilsøking enklere. Men når man kjøper ting, blir påliteligheten til materialkilden og kostnaden faktorer.
For å ha en balansert tilnærming, velg leverandører som tilbyr både sine egne formuleringer og validerte tredjeparts materialprofiler. Dette gir deg alternativer uten å senke kvaliteten på produktene. Når det gjelder materialkvalifisering, har etablerte produsenter vanligvis store materialbiblioteker med tydelig merkede utskriftsinnstillinger. Dette reduserer behovet for prøving og feiling.
Garanti, service og teknisk støtte
Presisjonsutstyr krever rask teknisk støtte. Maskinvarejusteringer, programvareendringer og utskifting av forbruksvarer som FEP-filmer og LCD-skjermer har en direkte effekt på utskriftskvaliteten og hvor mye materiale som brukes. Fullservicepakker fra leverandører som inkluderer installasjon på stedet, operatøropplæring og ekstern feilsøking reduserer nedetid og avfall forårsaket av brukerfeil eller utsatt vedlikehold. Gjennomgå garantien for å bekrefte at den dekker kritiske komponenter som optiske systemer, som er vanskelige å reparere og nødvendige for å opprettholde oppløsningsstandarder.
Feilsøking og beste praksis for å minimere materialsvinn med 3D-utskrift med høy oppløsning
For at selv den mest avanserte 3D-skriveren med høy oppløsning skal fortsette å fungere best mulig, er det nødvendig med nøye håndtering. Ved å forstå vanlige feilmoduser og implementere forebyggende tiltak, kan operatører sikre at maskinvarefunksjoner konsekvent fører til mindre materialsvinn.
Håndtering av vanlige utskriftsfeil
Lagseparasjon skjer når bindingen mellom lagene brytes ned. Dette kan skyldes for korte eksponeringstider, forurenset harpiks eller slitte slippfilmer. Lysspredning, som gjør at egenskaper blir uskarpe og bindingen mellom lagene svekker, kan stoppes ved å sjekke FEP- eller nFEP-karfilmer for mikroskraper regelmessig. Det anbefales å bytte ut disse produktene hver 50. til 100. bygging for å opprettholde optisk klarhet og dimensjonsnøyaktighet.
Når skjæreinnstillingene er feil, kan feiltrykk ødelegge hele bygg. Lageksponeringsinnstillinger, delform og støtteplassering må tas i betraktning i programvareinnstillingene. Mer avanserte skjæreverktøy har simuleringsfunksjoner som kan forutsi spenningskonsentrasjoner og foreslå de beste vinklene, noe som gjør det mindre sannsynlig at utskriften vil svikte i midten. Å bruke tid på å finjustere parametere under den første innstillingen av utstyret vil lønne seg over levetiden.
Kalibrerings- og vedlikeholdsprotokoller
For å opprettholde den påståtte nøyaktigheten, må systemer med høy oppløsning kalibreres regelmessig. Hver måned bør måleklosser eller kalibreringsplater brukes til å bekrefte nøyaktigheten av Z-aksens posisjonering og sørge for at laghøydene holder seg innenfor spesifikasjonene. Lyskonsistenstesting med eksponeringstestmønstre identifiserer forringede optiske komponenter før de påvirker hele konstruksjoner. Vedlikehold bør utføres regelmessig, vanligvis hver 500. til 1000. time. Det bør omfatte rengjøring av optikken, filtrering av harpiksen og oppdatering av programvare for å optimalisere herdeprofiler.
Når bedrifter skriver ned reparasjonsplanene sine, reduseres uplanlagt nedetid med 60 %, og forbruksvarer varer mye lenger. Begge disse faktorene fører til mindre materialsvinn og mer forutsigbare driftskostnader.
Beste praksis for materialhåndtering
Når fotopolymerer utsettes for lys, varme eller vann, brytes de ned. Oppbevaring av harpikser i ugjennomsiktige, lysblokkerende beholdere ved kontrollerte temperaturer (15–25 °C) holder dem kjemisk stabile og hindrer dem i å polymerisere for raskt, noe som kan tette filtre og forurense byggematerialer. Etter utskrift bør all harpiks som ikke ble brukt filtreres tilbake i oppbevaringsflaskene for å bli kvitt eventuelle partikler. Beholdere bør også rengjøres mellom materialskift for å forhindre at de blir forurenset med andre materialer.
Når kjøpere og selgere blir enige om å kjøpe i bulk, inkluderer avtalen vanligvis teknisk hjelp til å håndtere regler, og lære arbeidere hvordan de skal lagre, blande og kvitte seg med avfall på en måte som ikke skader miljøet eller mennesker.
Optimalisering av totale eierkostnader
Strategier for kjøp av ting bør ta hensyn til kostnader som går utover den opprinnelige kjøpesummen. Leasing- eller lånevalg sprer kapitalkostnadene samtidig som kontantstrømmen holdes høy nok til å dekke driftskostnadene. Å love å kjøpe mye av et materiale kan hjelpe deg med å få bedre priser og en jevn forsyning, noe som er svært viktig i produksjonsmiljøer der materialmangel stopper produksjonen og påvirker inntektene.
Konklusjon
Presisjonsutskrift er ikke bare en teori for å redusere materialsvinn; det er en velprøvd måte å tjene mer penger, øke hastigheten på produktutviklingen og nå bærekraftige mål. Høyoppløselige 3D-printersystemer reduserer feil, får støttestrukturer til å fungere bedre og sikrer nøyaktighet første gang, noe som sparer penger. Årevis med praktiske data fra selskaper innen tannlege-, bil-, fly- og forbrukerelektronikkindustrien har vist at disse fordelene konsekvent valideres på tvers av industrielle tannlege-, bil-, luftfarts- og forbrukerelektronikkapplikasjoner. Etter hvert som tiden går, fortsetter nye materialer, raskere herdesystemer og smartere verktøy å gjøre teknologien bedre. Hvis du velger riktig utstyrspartner – en som tilbyr integrerte material- og maskinvareløsninger, sterk ekspertstøtte og dokumentert ytelse – vil investeringen din fortsette å være verdifull selv om produksjonsbehovene endrer seg.
FAQ
1. Garanterer løsning alene redusert materialsvinn?
Oppløsning er viktig, men det er ikke det eneste som betyr noe. Proseskontroll er like viktig. Dette inkluderer å sørge for at maskinen er riktig kalibrert, bruke riktige skjæreinnstillinger og velge riktige materialer. Selv en skriver med høy spesifikasjon kan fortsatt generere materialsvinn hvis den er dårlig vedlikeholdt eller brukes med inkompatible harpikssystemer. For å være så effektiv som mulig må 3D-skriveren med høy oppløsning, operatørene og forsyningene samarbeide.
2. Hvilke materialer fungerer best for å minimere avfall i presisjonsutskrift?
Mest avfall kan reduseres med lavviskøse industriharpikser som herder raskt med lav krymping. Disse blandingene flyter lett inn i tynne mellomrom mellom lagene, trenger mindre sterke støttestrukturer og oppfører seg forutsigbart med tanke på dimensjonene sine. Produsenter av spesialmaterialer som trygge blandinger for medisinsk bruk eller støpbare voksharpikser for smykker sender ofte disse materialene med optimaliserte trykkprofiler, noe som reduserer tiden og pengene som kastes bort på prøving og feiling under kvalifisering.
3. Hvordan kan kjøpere sikre leverandørpålitelighet når de kjøper presisjonsutstyr?
Sjekk en leverandørs kvalifikasjoner på flere måter, for eksempel ved å se på patentporteføljene deres for å se om de virkelig har investert i forskning og utvikling, sørge for at de er medlem av internasjonale messer og bransjegrupper, og spørre nåværende kunder innen samme felt om referanser. Les garantivilkårene nøye for å forsikre deg om at de dekker kritiske optiske og mekaniske komponenter. Autoriserte forhandlere bør tilby dokumentert ettersalgsstøtte, for eksempel ekspertopplæring, tilgang til reservedeler og programvareoppdateringer. Tredjepartsanmeldelser og bransjenettsteder som bekrefter et selskaps omdømme gir kjøpere enda mer tillit til valgene deres.
Samarbeid med Magforms for overlegen kvalitet Høyoppløselig 3D-skriver Løsninger
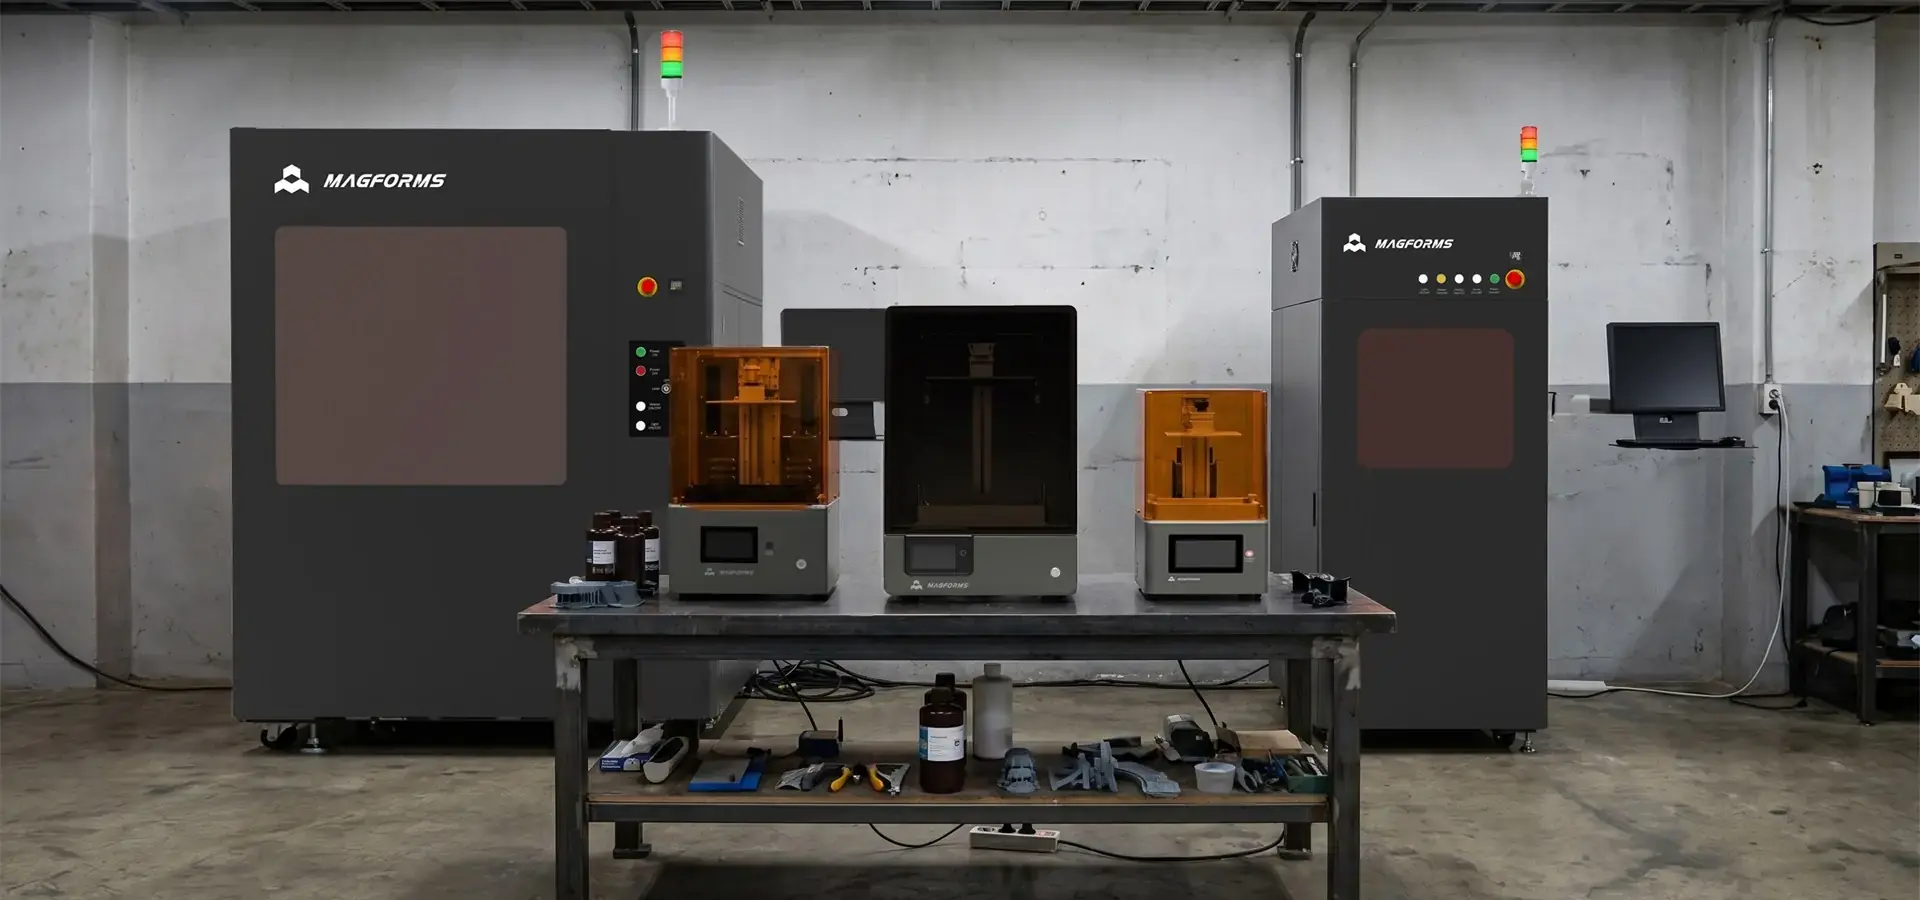
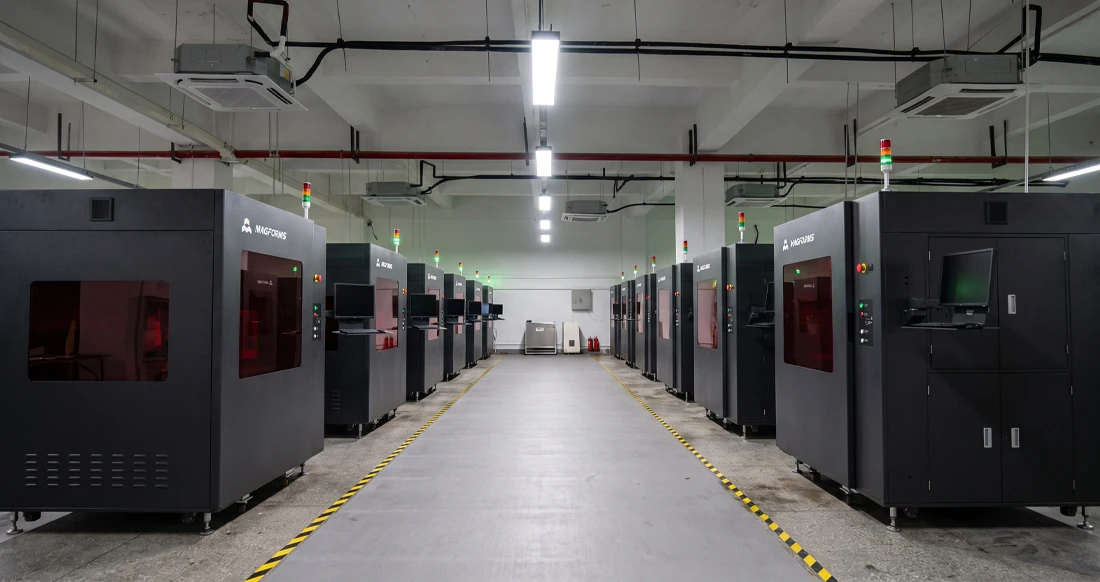
Oppgradering til mer avanserte utskriftssystemer har store fordeler, som lavere materialkostnader, raskere prototyping og samsvar med regelverk som forbedrer markedsposisjonen. Magforms er klare til å hjelpe deg med å gjøre endringen med kombinerte material- og utstyrsløsninger som er designet for å være så effektive som mulig. Systemene våre bruker spesielle harpikser og en presisjons 3D-skriver med høy oppløsning som ble utviklet i samarbeid over mange år med forskning og utvikling. Dette reduserer grensesnittrelaterte risikoer som kan føre til materialsvinn og produksjonsstans. Vi bringer mye erfaring til hvert prosjekt vi jobber med fordi vi har 22 patenter, 30 beskyttede varemerker og har jobbet med over 300 bedrifter over hele verden.
Vårt tekniske team hjelper deg med alt, fra å velge riktig verktøy til å lære opp operatører, slik at investeringen din beholder verdien. Magforms kan hjelpe deg med å finne de riktige SLA-skriverne med høy oppløsning for tannlegebruk, storformatsystemer for testing i bilindustrien eller spesialiserte løsninger for deler til luftfart. De kan gjøre dette fordi de har mye erfaring med alle disse typene bruksområder. Kontakt våre eksperter på info@magforms.com med en gang for å snakke om dine spesifikke behov, få fullstendige produktspesifikasjoner eller sette opp en demonstrasjon på din lokasjon. Vi tilbyr også fleksible kjøpsalternativer for godkjente leverandører. Dette betyr at folk med alle slags budsjetter kan bruke banebrytende produksjonsteknologi. Finn ut hvordan presisjonsutskrift kan endre måten du driver forretning på og hjelpe deg med å nå dine bærekraftsmål.
Referanser
1. Gibson, I., Rosen, D., og Stucker, B. (2021). Additive produksjonsteknologier: 3D-printing, rask prototyping og direkte digital produksjon (3. utg.). Springer.
2. Quan, H., Zhang, T., Xu, H., Luo, S., Nie, J., og Zhu, X. (2020). Fotoherdende 3D-utskriftsteknikk og dens utfordringer. Bioactive Materials, 5(1), 110–115.
3. Stansbury, JW, og Idacavage, MJ (2016). 3D-printing med polymerer: Utfordringer blant økende alternativer og muligheter. Dental Materials, 32(1), 54–64.
4. Pagac, M., Hajnys, J., Ma, QP, Jancar, L., Jansa, J., Stefek, P., og Mesicek, J. (2021). En gjennomgang av beholderfotopolymerisasjonsteknologi: Materialer, bruksområder, utfordringer og fremtidige trender innen 3D-printing. Polymers, 13(4), 598.
5. Bagheri, A., og Jin, J. (2019). Fotopolymerisering i 3D-printing. ACS Applied Polymer Materials, 1(4), 593–611.
6. Dizon, JRC, Espera, AH, Chen, Q., og Advincula, RC (2018). Mekanisk karakterisering av 3D-printede polymerer. Additive Manufacturing, 20, 44–67.
Magforms gjør design og produksjon enklere.
Populære blogger
-
 Bransjens innsiktProduksjonsindustri
FDM vs. SLA-skriver: Hvilken teknologi er riktig for prosjektet ditt?
-
 Bransjens innsiktProduksjonsindustri
Topp 5 bruksområder for industrielle 3D-skrivere i produksjon i dag
-
 Bransjens innsiktProduksjonsindustri
Hvorfor er stereolitografiske 3D-printere uovertrufne for prototyping av mikrofluidiske enheter?
