Hva bestemmer repeterbarhet i en industriell SLA 3D-printer?
Repeterbarhet i en industriell SLA 3D-printer avhenger fundamentalt av det harmoniske samspillet mellom laserstabilitet, mekanisk presisjon, harpiksens konsistens og miljøkontroll. Det gjenspeiler dimensjonskonsistens, prosessstabilitet og pålitelighet av delkvalitet, som er avgjørende for industriell prototyping og lavvolumproduksjon.
Forstå repeterbarhet i industriell SLA 3D-printing
Repeterbarhet er en av de viktigste ytelsesfaktorene i industriell additiv produksjon, spesielt for beholderfotopolymerisasjonsteknologier som SLA. Det er en av nøkkelfaktorene som skiller profesjonelle stereolitografisystemer fra innstegsløsninger for harpiksutskrift. Når vi snakker om SLA-utskriftskonsistens, snakker vi om hvor godt systemet kan lage samme delform med liten endring i størrelse fra ett parti til det neste. Å forstå det grunnleggende om SLA 3D-utskriftsteknologi hjelper ingeniører med å evaluere hvordan fotopolymerisasjonsprosesser påvirker nøyaktighet og repeterbarhet.
Et system kan være svært repeterbart, samtidig som det fortsatt har et konsistent avvik fra måldimensjonen. En trykkeri kan lage deler som er litt forskjellige fra den opprinnelige designen, men de ville fortsatt være svært repeterbare så lenge disse forskjellene ikke endret seg mellom produksjonsløpene. Denne forskjellen er svært viktig for innkjøpssjefer som ser på verktøy for prototyping av høy kvalitet, verktøy og lavvolumsproduksjon.
Hvorfor repeterbarhet er viktig for produksjonen din
Forutsigbarhet er nødvendig i industrielle omgivelser. Prototypeteam for bilindustrien må vite sikkert at tjue prototypedeler til dashbordet passer sammen på samme måte. Tannlaboratorier trenger at alle modeller av en aligner passer nøyaktig til spesifikasjonene og ikke trenger å bli kalibrert på nytt for hver kunde. Produsenter av deler til luftfart tåler det ikke når små partier med kontakter endrer størrelse.
Når repeterbarheten er høy, er det mindre avfall, kvalitetskontroller tar kortere tid, og folk er tryggere på å bruke trykte deler til praktiske tester. Når 3D-printeren din gir deg pålitelige resultater, trenger du ikke å testprinte, endre og printe på nytt, noe som er en kostbar syklus som mange produksjonsmiljøer med systemer av lavere kvalitet må gjennom.
Key Performance Indicators
Repeterbarhetsytelsen er basert på en rekke faktorer som kan måles. I industrielle SLA-applikasjoner evalueres repeterbarhet vanligvis gjennom standardiserte testdeler og dimensjonsmålinger. Avhengig av maskindesign, harpiksformulering og testforhold, kan produsenter spesifisere toleranser som ±0.1 mm for mindre deler eller prosentbaserte toleranser for større komponenter. Den overordnede repeterbarhetsvurderingen vurderer vanligvis dimensjonsvariasjon, reproduksjonsevne for funksjoner, prosessstabilitet og konsistens på tvers av gjentatte konstruksjoner.
Etter hvert som teknologien har vokst, har den gjort det mulig for ledende produsenter å oppnå utrolige nivåer av konsistens. Presisjonsservosystemer, som Panasonic-bevegelseskomponenter som brukes i industrielt utstyr, gir posisjoneringskontroll med høy oppløsning som støtter stabil Z-aksebevegelse og repeterbar utskriftsytelse.
Kjernekomponenter som påvirker repeterbarhet i Industrielle SLA 3D-skrivere
Industrielle SLA 3D-printersystemer er bygget på en måte som viser hvorfor noen maskiner er bedre på repeterbarhetsmålinger enn andre. Når innkjøpsteam sammenligner forskjellige utstyrstyper, hjelper det dem å ta smarte valg å kjenne til disse delene. Sammenligning av forskjellige industrielle SLA 3D-printersystemer hjelper produsenter med å velge utstyr som samsvarer med produksjonskravene deres.
Lasersystem og optisk bane
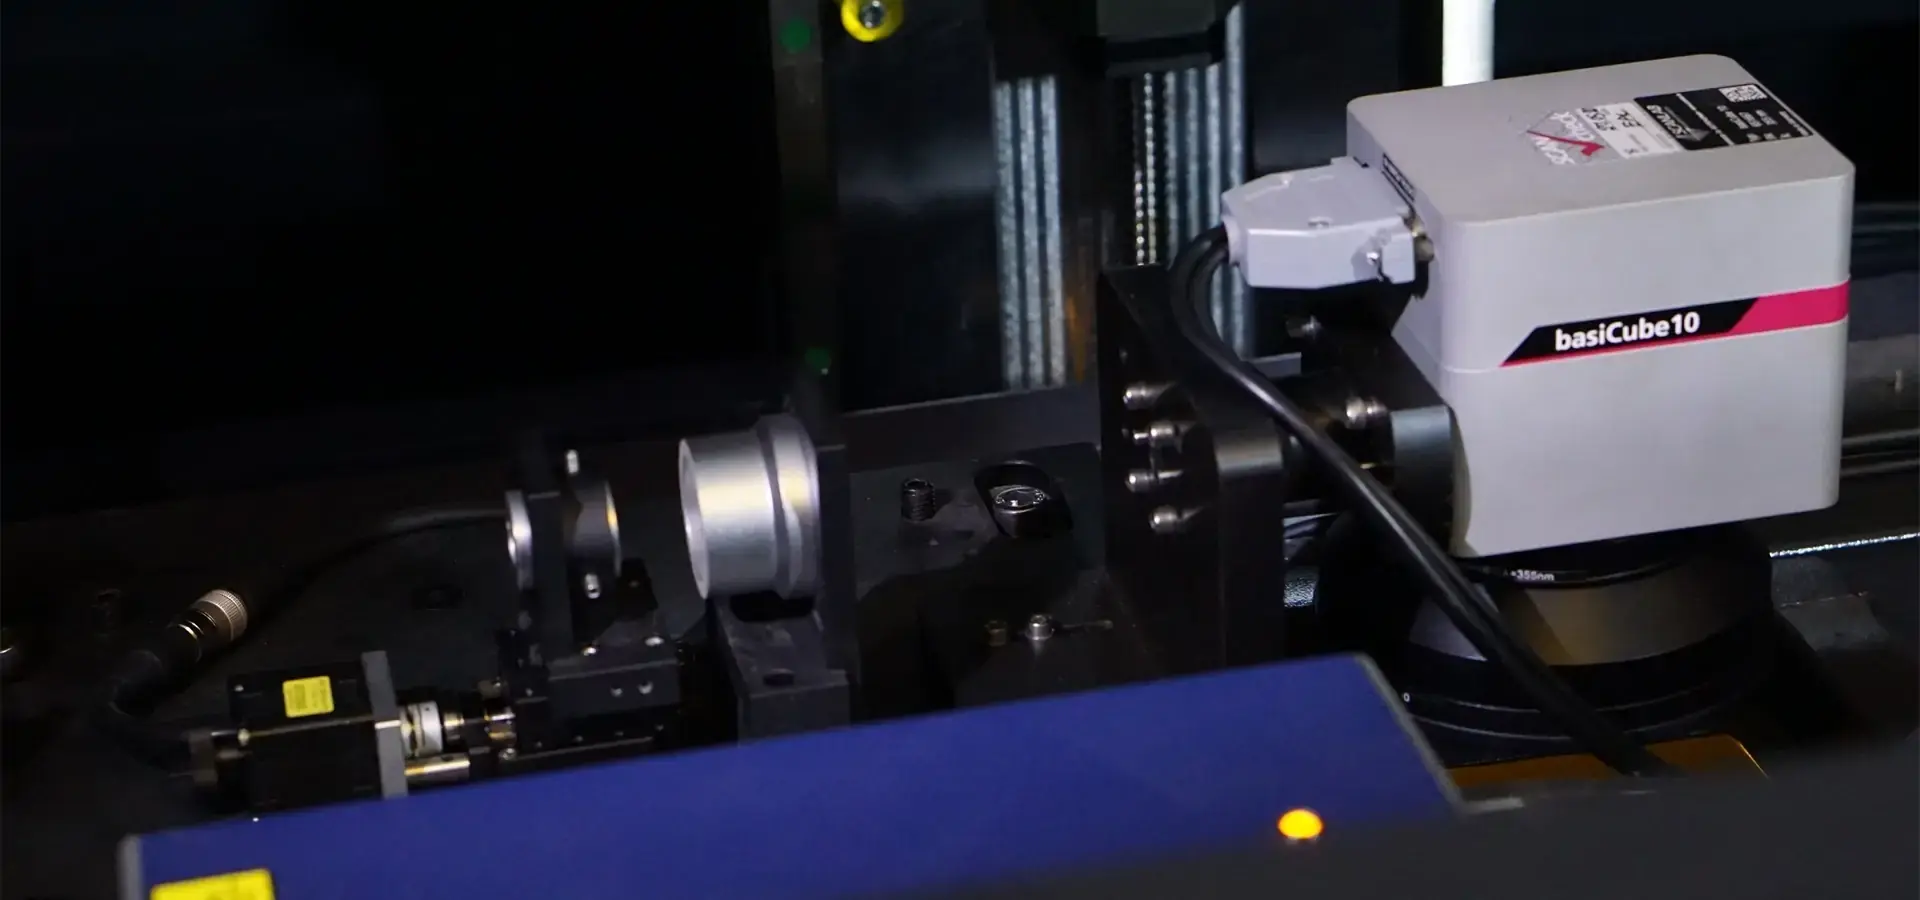
En stabil laserkilde er kjernen i ethvert høyytelsessystem. Faststofflasere, som de som produseres av AOC, brukes i avansert utstyr. Disse laserne fortsetter å avgi samme mengde effekt over lange perioder, slik at de kan brukes døgnet rundt til kommersiell produksjon. Laserens bølgelengde (vanligvis 355 nm) må forbli stabil fordi selv små endringer kan påvirke hvordan fotopolymeren herder, noe som kan forårsake forskjeller i størrelse.
Den visuelle banen som laserenergien følger for å nå fotopolymerharpiksoverflaten er også svært viktig. Scanlabs galvanometersystemer gir presis laserstråleposisjonering og dynamisk kontroll, noe som bidrar til å opprettholde jevn skanningsnøyaktighet over store byggeområder. Sammen med fokuseringslinser holder disse galvanometersystemene stråleprofilen rund over hele byggeplattformen. Dette stopper den elliptiske forvrengningen som oppstår ved plattformkantene med mindre enn stjerneklare optiske systemer.
Noen industrielle SLA 3D-printersystemer i storformat bruker avanserte optiske kontrollteknologier som dynamisk fokusering for å opprettholde jevn laserenergifordeling over større byggevolumer. Denne avanserte metoden holder energinivået konstant gjennom hele byggevolumet, slik at herdeatferden forblir konsistent uavhengig av hvor delen er plassert på byggeplattformen.
Mekanisk plattformstabilitet
Plattformens mekanikk har en direkte effekt på hvor godt lagene passer inn i hverandre. Noen avanserte industrielle SLA-systemer bruker strukturelle materialer med lav ekspansjon eller forsterkede maskinbaser for å forbedre mekanisk stabilitet og redusere deformasjon under lange produksjonssykluser. For å sikre riktig lagtykkelse må plattformens vertikale plasseringsmekanisme – som vanligvis bruker presise ledeskruer fra selskaper som Taiwans HIWIN – være nøyaktig ned til mikrometernivå.
Plattformens flathet og mekaniske justering kontrolleres nøye i industrielle SLA-systemer fordi små variasjoner kan akkumuleres over hundrevis av lag og påvirke de endelige delenes dimensjoner. Ved å være nøye med plattformens geometri unngås lokale endringer i tykkelse som ville lagt seg over hundrevis av lag og endre den endelige delens dimensjoner.
Overbeleggmekanismen må oppfylle de samme høye standardene. Overbeleggssystemet må opprettholde jevn harpiksfordeling og lagtykkelse. Avhengig av maskindesignet kan dette involvere overbeleggerblader, valser eller andre harpikshåndteringsmekanismer. Avanserte systemer kan plassere overbeleggerdeler på marmorbaser med en nøyaktighet på bedre enn 0.02 mm. Dette sikrer at harpiksen fordeles jevnt, slik at det ikke er noen forskjeller i tykkelse mellom lagene.
Design og materialkontroll av harpiksfat
En stor del av påliteligheten som ofte overses, er harpiksbeholderen og materialhåndteringssystemet. Utformingen av beholderen må tillate jevn strøm av harpiksen, samtidig som den hindrer dannelse av luftbobler og holder materialet ved en konstant temperatur. Temperaturendringer kan endre viskositeten til harpiksen, noe som påvirker hvordan materialet flyter over nylig herdede lag og hvordan laserenergien fordeles under polymerisasjonen.
Avanserte systemer kan inkludere overvåking og kontroll av harpikstemperatur for å opprettholde stabil viskositet og forbedre herdekonsistensen. Dette stopper endringer i viskositet som ville forårsake endringer i dimensjoner. Denne funksjonen er spesielt nyttig på steder som ikke har klimakontrollerte produksjonsområder fordi endringer i lufttemperaturen kan påvirke utskriftenes konsistens.
Det er flere ting å tenke på når det gjelder materialkompatibilitet enn bare kjemisk kompatibilitet. Åpne plattformer for industrielle SLA 3D-printersystemer kan støtte forskjellige 355 nm fotopolymermaterialer, men optimal repeterbarhet krever at harpikskemi matches med laserparametere og skannestrategier. Produsenter som har erfaring med både plast og skrivere har et unikt fortrinn når det gjelder å forbedre denne viktige interaksjonen.
Programvare og kalibreringssystemer
Kontrollprogramvare er det som gjør alle presise fysiske handlinger mulige. Moderne SLA-systemer bruker programvare med korreksjonsmetoder som tar hensyn til ting som materialkrymping, termiske effekter og feil i mekanisk plassering. Disse programmene endrer lasereffekten, skannehastigheten og lagtiden kontinuerlig slik at herdeforholdene forblir de samme.
Avanserte programvareplattformer kan optimalisere skannestrategier, eksponeringsparametere og kompensasjonsalgoritmer basert på validerte prosessdata for å forbedre produksjonskonsistensen. Sammenlignet med statiske skannestrategier kan denne smarte metoden føre til hastighetsøkninger på opptil 20 % over tid.
Kontrollprogramvaren har innebygde kalibreringsprosesser som sørger for at de mekaniske og visuelle systemene holder seg i henhold til spesifikasjonene over tid. Automatiserte kalibreringssykluser kontrollerer regelmessig plattformens vater, laserens utgang, galvanometerets nøyaktighet og justeringen av den optiske banen. Eventuelle problemer flagges før de påvirker delens kvalitet.
Sammenligning av industriell SLA med andre 3D-printingsteknologier angående repeterbarhet
Å finne ut hvordan stereolitografi står seg mot andre typer additiv produksjon bidrar til å sette konsistens og ytelse i det større teknologiske bildet.
SLA versus FDM-teknologi
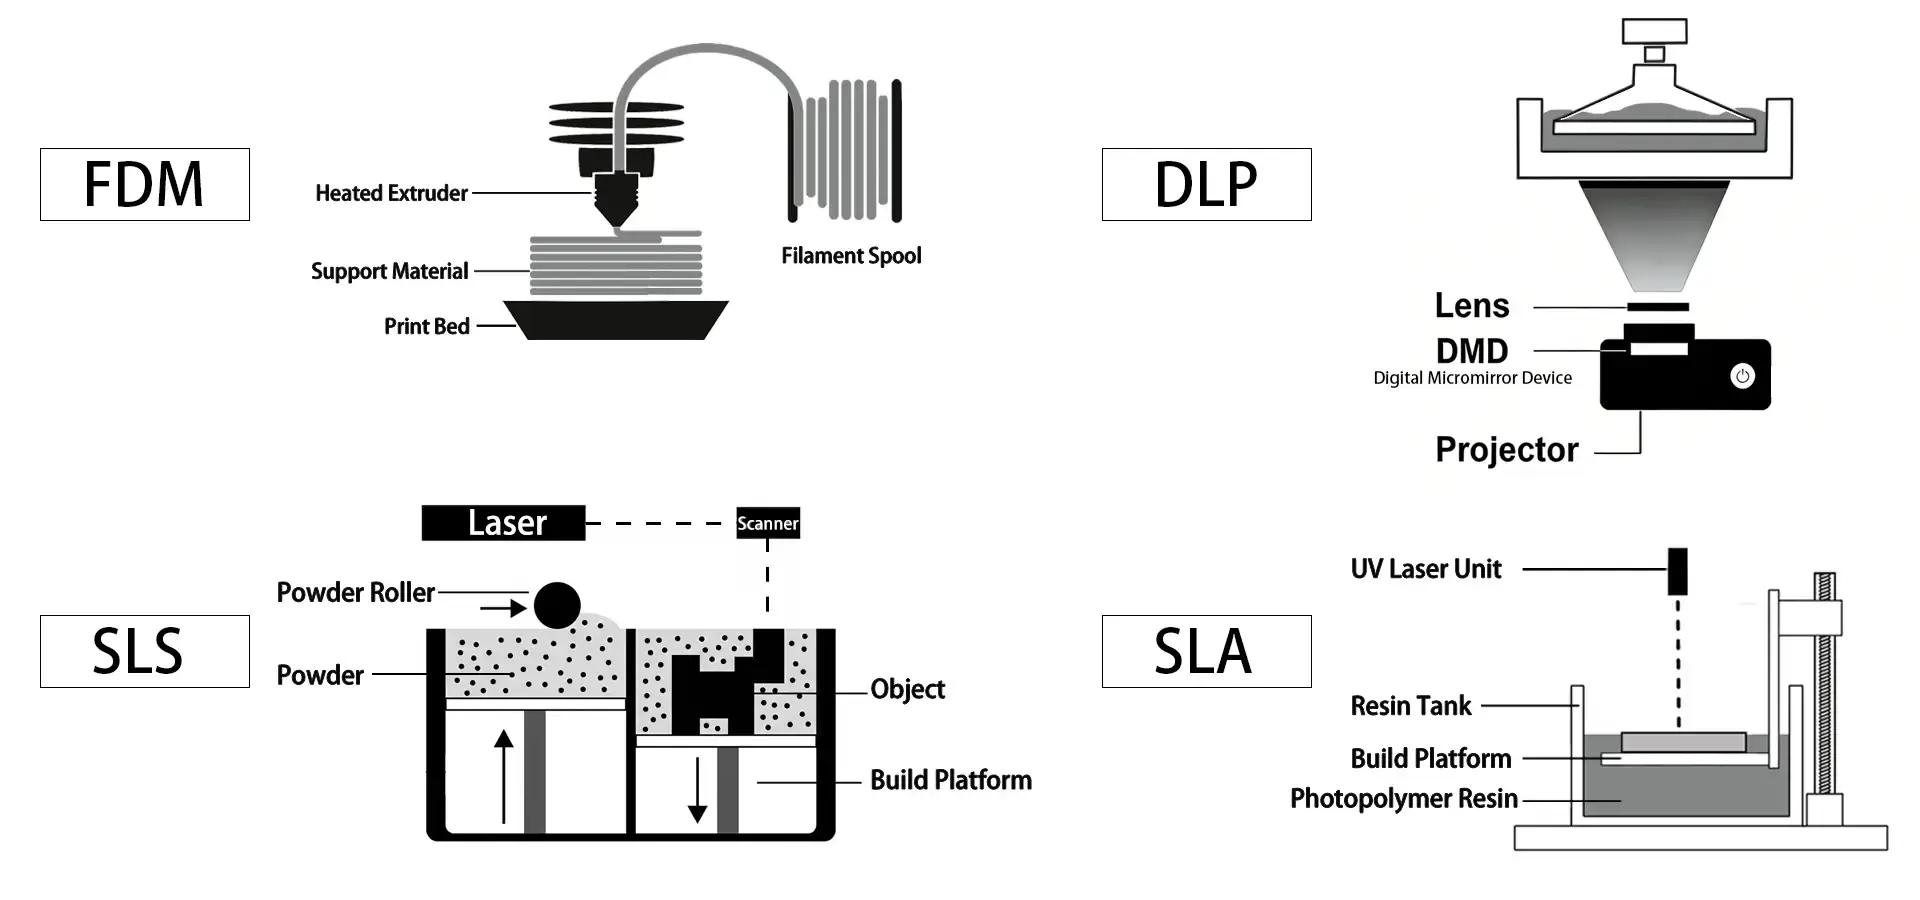
Modellering med smeltet avsetning er avhengig av at termoplast presses gjennom oppvarmede dyser, noe som tilfører mange variabler som gjør det vanskelig å gjenta. Dimensjonale resultater påvirkes av endringer i filamentets diameter, slitasje på dysen, endringer i ekstruderens temperatur og miljøet. Når smeltet materiale avsettes lag for lag, skaper det indre spenninger som fører til at deler vrir seg, spesielt større deler.
Fotopolymerisasjonsprosessen som brukes i stereolitografi reduserer flere variabler knyttet til ekstruderingsbasert produksjon, selv om krymping av harpiks, herdeforhold og etterbehandlingsfaktorer fortsatt må kontrolleres nøye. Konsistensen til harpiksmaterialet forblir den samme gjennom hele produksjonsløpet, og delen vil ikke bli forvrengt av mekaniske krefter når den herdes uten å berøre den. Kvaliteten på overflatefinishen er mye bedre enn det FDM kan gjøre. For eksempel kan industrielle SLA 3D-printersystemer av høy kvalitet oppnå utmerkede overflatefinisher, som ofte krever betydelig mindre etterbehandling sammenlignet med ekstruderingsbaserte teknologier.
SLA versus DLP-systemer
Digital lysbehandling bruker samme fotopolymerisasjonsidee som SLA, men i stedet for laserskanning bruker den projeksjonsbasert herding. DLP kan oppnå raskere lageksponering fordi den projiserer et helt lagmønster samtidig, men det er vanskelig å bruke det om og om igjen fordi projektorlamper går i stykker og piksler bare kan vise en viss mengde detaljer.
Laserbaserte systemer bruker eksakt galvanometerkontroll for å holde energitettheten den samme på tvers av byggeplattformen. DLP-systemer er avhengige av projiserte lysmønstre, og konsistensen av disse avhenger i stor grad av optisk kalibrering, lysuniformitet og pikseloppløsning på tvers av byggeområdet. Denne funksjonen kan forårsake problemer med dimensjonenes konsistens, spesielt i større byggeområder der det blir vanskeligere å holde lysfordelingen jevn.
SLA versus SLS-teknologi
Selektiv lasersintring av pulvermaterialer lager sterke deler som er like overalt og ikke trenger en støttestruktur, noe som kan være svært nyttig i noen situasjoner. Pulverlagsfusjon, derimot, øker kompleksiteten ved å kreve nøye kontroll av pulverstrøm, varme og geometri under byggeprosessen og etterpå for å fjerne pulver fra komplekse former.
SLA-systemer drar nytte av kontrollerte flytende fotopolymermaterialer, der harpiksformulering, temperaturstabilitet og prosessparametere bidrar til jevn herdeevne. SLA og SLS håndterer ulike prosessvariabler. SLA fokuserer på harpikskemi og optisk herdekontroll, mens SLS krever presis styring av pulveregenskaper og termiske forhold. SLA er også bedre for overflatefinish fordi det trenger mindre etterbehandling for å lage glatte overflater som kan brukes umiddelbart eller med lite etterbehandling.
Beste praksis og vedlikeholdstips for å forbedre repeterbarheten
For å fortsette å fungere best mulig gjennom hele levetiden, må selv de mest komplekse maskineriene vedlikeholdes og betjenes på en disiplinert måte.
Etablering av kalibreringsprotokoller
Systematiske kalibreringsplaner er det som muliggjør kontinuerlig nøyaktighet. Plattformnivelleringskontroller bør utføres én gang i uken på systemer som brukes mye for å sikre at byggeflaten holder seg rett langs laserlinjen innenfor visse grenser. Lasereffekttester viser at utgangen er stabil; Vesentlige avvik fra produsentens anbefalte laserutgangsområde bør utløse kalibreringskontroller.
Justering av optisk bane kontrollerer at stråleforvrengning stoppes, noe som reduserer nøyaktigheten til målingene. Disse trinnene sørger for at laserpunktet forblir i en sirkelform med samme diameter over hele byggeplattformen. Ved å kalibrere galvanometeret regelmessig kan du sørge for at skanningsnøyaktigheten holder seg innenfor det akseptable området. Dette hindrer at posisjonen beveger seg sakte over tusenvis av timer med bruk.
Strategier for forebyggende vedlikehold
Selv i systemer som er godt vedlikeholdt, vil deler slites ut over tid. Overbehandlingsblader må kontrolleres og byttes ut med jevne mellomrom for å forhindre at kantene blir skadet, noe som kan føre til at harpiksen sprer seg ujevnt. Selv med sikkerhetstiltak må harpiksrester eller forurensning på optiske vinduer som dekker laserdeler rengjøres regelmessig med riktige kjemikalier og lofrie materialer.
Selve plastkaret er en del som må byttes ut. Polydimetylsiloksanfilmer (PDMS) som gjør det lettere å løsne deler, blir gradvis uklare etter å ha blitt utsatt for laserlys, noe som gjør dem mindre klare og forårsaker herdeproblemer. Problemer med repeterbarhet forårsaket av nedbrytning kan unngås ved å følge med på karets tilstand og bytte film som anvist av produsenten.
Lineære føringssystemer og ledeskruer fungerer bedre når de smøres regelmessig, som anbefalt av utstyrsprodusenten. Premiumdeler som HIWIN-føringer har lengre serviceintervaller og er mer slitesterke, men de fungerer bare så lenge de vedlikeholdes riktig, noe som også sikrer nøyaktig posisjonering.
Hensyn til miljøkontroll
Overraskende nok har miljøet en effekt på utskriftsresultatene. Temperaturendringer kan endre klebrighets- og herdeegenskapene til harpikset, og endringer i fuktighet kan endre måten noen fotopolymerformuleringer fungerer på. Anlegg som ikke har klimakontroll bør se etter verktøy med sterke innebygde temperaturstyringssystemer som holder harpiksbetingelsene stabile selv når været endrer seg ute.
Partikler og støvforurensning er svært skadelig for optiske komponenter og harpiksens klarhet. Å holde produksjonsområdene rene og følge de riktige trinnene for håndtering av harpiks forhindrer innføring av fremmedlegemer som kan føre til trykkfeil og ujevne dimensjoner.
Protokoller for materialhåndtering
Hvordan harpiks lagres og håndteres har stor effekt på repeterbarheten. Fotopolymermaterialer kan gradvis endre seg når de utsettes for langvarig UV-stråling eller uegnede lagringsforhold. Materialrelaterte kvalitetsendringer kan unngås ved å følge produsentens instruksjoner for lagringstemperatur, beholderforsegling og holdbarhet.
Mange operatører innser ikke hvor viktig det er å blande protokoller. Før de kan brukes, må fargede eller fylte harpikser blandes godt slik at fargestoffene eller funksjonelle fyllstoffer fordeles jevnt. Når blandingen ikke gjøres riktig, dannes det konsentrasjonsforskjeller, noe som forårsaker merkbare bånddannelser og endringer i de mekaniske egenskapene til ferdige deler.
Velge høyre Industriell SLA 3D-skriver for jevn repeterbarhet
Å kjøpe ting har langvarige effekter på hvor mye som kan produseres og hvor effektivt ting kjører. For å sammenligne ulike utstyrstyper må du nøye se på de tekniske spesifikasjonene, produsentens omdømme og den totale kostnaden over hele levetiden.
Kritisk spesifikasjonsevaluering
For produsenter som evaluerer storformat stereolitografiutstyr, demonstrerer løsninger som SL800 Industrial SLA 3D-skriveren hvordan laserstabilitet, byggevolum og mekanisk design kan fungere sammen for å støtte konsistent industriell produksjon. Standarder for dimensjonsnøyaktighet, som ±0.1 mm for elementer mindre enn 100 mm, setter standarden for hva som forventes, men det er like viktig å forstå testmetodene som brukes for å bekrefte disse standardene.
Mengden materiale som må bygges må være en blanding av det som trengs nå og det som forventes å vokse. Overdimensjonert utstyr koster mer å kjøpe og drifte, og plattformer som er for små gjør det vanskeligere å endre hvordan ting lages. Skalerbarhet er mulig ettersom produksjonstallene endres takket være modulære utstyrsmiljøer som tilbyr forskjellige plattformstørrelser.
Materialkompatibilitet er viktig å tenke på når man kjøper noe. Lukkede systemer som er låst til privat plast øker driftskostnadene og gjør det vanskeligere å forbedre prosessen. Åpne plattformer som kan håndtere standardmaterialer med bølgelengde på 405 nm eller 355 nm gir deg driftsfleksibilitet og lar deg spare penger ved å kjøpe materialer fra forskjellige leverandører.
Kriterier for produsentvurdering
Produsentenes evner har en direkte effekt på langsiktig repeterbarhetsvedlikehold, i tillegg til utstyrets spesifikasjoner. Selskaper som selger både materialer og utstyr har en dypere forståelse av hvordan de skal integrere dem. De har funnet ut hvordan de kan få samspillet mellom harpiksformuleringer og trykkparametere til å fungere best mulig, noe som er det som avgjør repeterbarhetsytelsen.
Infrastruktur for ettersalgsstøtte bør vurderes nøye. Tekniske supportteam som reagerer raskt og kan finne ut av problemer innen 24 timer, hindrer at produksjonsplaner blir forstyrret av lange perioder med nedetid. Produsenter som holder serviceavdelingene sine store viser at de bryr seg om kundenes suksess etter det første utstyrssalget.
Læringskurven for bruk av nye verktøy fremskyndes av opplæringsprogrammer som hjelper operatører med å bli bedre raskere. Produksjonsteam kan holde utstyret i optimal stand gjennom hele levetiden ved å få full opplæring i drift, reparasjon og vedlikehold.
Magforms fordel i repeterbarhet
Her er hovedgrunnene til at Magforms-utstyr er posisjonert for bedre repeterbarhetsytelse:
Premium komponentintegrasjon: Magforms-systemer bruker velkjente deler som er nøye utvalgt for sin pålitelighet og nøyaktighet. De tyske Scanlab-galvanometrene gir nøyaktig strålekontroll som er nødvendig for konsistente dimensjoner, og AOC-laserkilden gir stabil produksjon som støtter produksjonsplaner som kjører 24 timer i døgnet, syv dager i uken. Panasonic servomotorer i plattformen, recoateren og væskenivåkontrollsystemene sørger for at posisjoneringen er nøyaktig innenfor mikrometer, og at toleransene forblir stramme selv etter tusenvis av utskriftssykluser.
Variabel punktteknologi: Muligheten til å endre størrelsen på et laserpunkt er et stort teknologisk skritt fremover. Punktstørrelser mellom 0.5 og 0.6 mm fungerer bra for skanning av deler som fylles ut, mens 0.15 til 0.2 mm er bedre for skanning av støtter og konturer. Sammenlignet med tradisjonelle systemer med fast punkt, øker denne smarte metoden utskriftshastigheten med 30–50 % uten å ofre nøyaktigheten i dimensjoner som avgjør repeterbarheten.
Strukturell stabilitet: Den mekaniske konstruksjonen har 2 mm tykke metallvegger og marmorføtter med lav ekspansjon som bidrar til å opprettholde stabiliteten under langvarige utskriftsoperasjoner. Taiwans HIWIN lager lineære føringer og ledeskruer av høy kvalitet som varer lenger og fungerer konsistent på den høye Z-aksen. Dette hindrer at deler blir skadet og at posisjonene blir feil, noe som kan påvirke konsistensen.
Termisk styring: Innebygde temperaturkontrollsystemer opprettholder den ideelle viskositeten til harpikset til enhver tid, uansett utetemperatur. Dette fjerner en viktig årsak til variasjon i utskriften. Denne funksjonen er spesielt nyttig for steder som ikke har klimakontroll, fordi temperaturendringer ellers ville føre til at dimensjonene blir mindre konsistente.
Materialekspertise: Magforms har optimalisert forholdet mellom harpiksformuleringer og laserskanningsparametere ved å trekke på en rik erfaring innen materialutvikling. Denne dype forståelsen av hvordan alt fungerer sammen hindrer stress i å bygge seg opp under tørking, noe som hindrer deler i å deformeres og forbedrer nøyaktigheten av målingene på tvers av produksjonsserier.
Disse tekniske fordelene kombineres for å gi målbart bedre repeterbarhetsmålinger, noe som resulterer i reduserte skraprater, forkortede produksjonssykluser og økt trygghet ved bruk av trykte deler til krevende jobber. Utstyrets pålitelighet gjør det mulig for produksjonsteam å fokusere på design og applikasjonsutvikling i stedet for å feilsøke uoverensstemmelser i utstyret.
Magforms fortsetter å investere i teknologiutvikling, beskyttelse av immaterielle rettigheter og erfaring med industrielle applikasjoner for å støtte pålitelige løsninger for additiv produksjon. Selskapets eksporthistorikk, som betjener over 300 bedrifter i en rekke land, viser dokumentert ytelse i ulike industrielle applikasjoner og driftsmiljøer.
Konklusjon
Repeterbarhet i stereolitografisystemer drevet av industriell SLA 3D-printerteknologi kommer fra den kombinerte ytelsen til laserstabilitet, mekanisk presisjon, harpikskontroll og programvareoptimalisering. Når du kjøper utstyr, er det viktig å velge deler av høy kvalitet som stabile laserkilder, nøyaktige galvanometre og servomotorer for å sikre at produksjonsresultatene er konsistente. Å kontrollere miljøet, utføre regelmessig vedlikehold og håndtere materialer riktig bidrar til å holde repeterbarheten høy gjennom hele livssyklusen til en vare. Å kjenne til disse grunnleggende tekniske begrepene hjelper ingeniør- og innkjøpsteam med å velge systemer som er best for deres behov, enten de er for rask prototyping, som må kunne endre design raskt, eller for produksjonsproduksjon, som trenger konsistens mellom partier. Å investere i utstyr med høy repeterbarhet lønner seg med mindre avfall, kortere utviklingssykluser og mer tillit til ytelsen til trykte deler i medisin, bilindustri, luftfart og forbrukerelektronikk.
FAQ
1. Hvor ofte bør jeg kalibrere stereolitografisystemet mitt?
Hvor ofte kalibrering utføres, avhenger av hvor ofte applikasjonen brukes og hvor viktig den er. Plattformnivelleringskontroller utføres én gang i uken, og fullstendige kalibreringssykluser som inkluderer laserkraft, galvanometerposisjonering og optisk banejustering, er nyttige i produksjonsmiljøer med høyt volum. I bedrifter med lavt volum kan grunnleggende kontroller utføres annenhver uke eller én gang i måneden. Nøkkelen er å sette opp regelmessige rutiner i stedet for bare å kalibrere når det er problemer med kvaliteten. Moderne systemer som kan diagnostisere seg selv, kan raskt oppdage avvikende forhold, slik at de kan fikses før repeterbarheten faller til nivåer som ikke er akseptable.
2. Hva forårsaker plutselig reduksjon i repeterbarhet?
Plutselig tap av repeterbarhet kan skyldes flere ting. Som oftest er det mekaniske problemer, som en plattformfeste som ikke er stram nok, slitte recoaterblader eller skitne optiske vinduer. Konsistensen kan også påvirkes av problemer med selve harpiksen, for eksempel materialhavari, dårlige lagringsforhold eller forurensning fra eksterne stoffer. Endringer i miljøet, som endringer i temperatur eller fuktighet, har en effekt på både materialenes kvaliteter og måten utstyret fungerer på. Roende årsaker finnes vanligvis ved å se på nylige endringer i drift, vedlikeholdsjournaler og miljøfaktorer på en planlagt måte. Å føre detaljerte utskriftslogger som registrerer parametere og resultater gjør det enklere å finne mønstre når man ser på problemer med repeterbarhet.
3. Kan forskjellige harpiksformuleringer påvirke repeterbarheten?
Selvfølgelig. Harpikskjemi har stor innvirkning på hvordan den herder, hvor mye den krymper og hvordan den reagerer på varme, som alle påvirker de endelige dimensjonene. Når du bytter mellom harpikstyper uten å optimalisere parameterne, introduserer du variasjon. Når tekniske harpikser med høye glassovergangstemperaturer krympes, krymper de på andre måter enn vanlige materialer, så eksponeringsinnstillingene og støttestrategiene må endres. Når du arbeider med transparente harpikser, må du være ekstra oppmerksom på hvor dypt laseren kan gå og hvordan lyset kan spres. Åpne plattformsystemer som kan fungere med forskjellige typer materialer gir deg alternativer, men for å få best mulig repeterbarhet må du nøye bygge parametere for hver harpiksblanding som brukes i produksjonen.
Samarbeid med Magforms for overlegen kvalitet Industriell SLA 3D-skriver Løsninger
Magforms står klare til å støtte dine presisjonsproduksjonskrav med industrielle SLA 3D-printersystemer konstruert for eksepsjonell repeterbarhet og pålitelighet. Vår integrerte tilnærming som kombinerer proprietære materialer med presisjonsutstyr eliminerer kompatibilitetsproblemer som plager blandede leverandører, og leverer konsistent dimensjonsnøyaktighet og overlegen overflatefinish på tvers av produksjonsserier.
Vårt tekniske team har omfattende erfaring med idriftsettelse på tvers av ulike industrielle applikasjoner, fra validering av komponenter innen luftfart til produksjon av tannmodeller. Vi forstår kravene til repeterbarhet innen kvalitetskritisk produksjon og har designet systemene våre spesielt for å møte disse kravene. Med omfattende ettersalgsstøtte som svarer på henvendelser innen 24 timer og et globalt servicenettverk som støtter over 300 bedrifter, sørger vi for at produksjonsplanen din forblir uavbrutt.
Enten du er et oppstartstjenestebyrå som trenger kostnadseffektiv innføring i profesjonell 3D-printing eller en stor FoU-avdeling innen bilindustrien som trenger storformatkapasitet, tilbyr Magforms utstyrsløsninger som er skalert til dine behov. Kontakt teamet vårt på info@magforms.com for å utforske hvordan vår ekspertise innen industrielle SLA 3D-printere kan optimalisere dine additive produksjonsoperasjoner. Be om detaljerte spesifikasjoner, prøvedeler eller arranger utstyrsdemonstrasjoner for å oppleve Magforms repeterbarhetsfordel på nært hold.
Referanser
1. Gibson, I., Rosen, D., og Stucker, B. (2021). Additive produksjonsteknologier: 3D-printing, rask prototyping og direkte digital produksjon (3. utg.). Springer.
2. Jacobs, PF (1992). Rask prototyping og produksjon: Grunnleggende stereolitografi. Society of Manufacturing Engineers.
3. Ligon, SC, Liska, R., Stampfl, J., Gurr, M., og Mülhaupt, R. (2017). Polymerer for 3D-printing og tilpasset additiv produksjon. Chemical Reviews, 117(15), 10212–10290.
4. Quan, Z., Wu, A., Keefe, M., Qin, X., Yu, J., Suhr, J., Byun, JH, Kim, BS, og Chou, TW (2015). Additiv produksjon av flerveis preformer for kompositter: Muligheter og utfordringer. Materials Today, 18(9), 503–512.
5. Melchels, FP, Feijen, J., og Grijpma, DW (2010). En oversikt over stereolitografi og dens anvendelser innen biomedisinsk teknikk. Biomaterials, 31(24), 6121–6130.
6. Stansbury, JW, og Idacavage, MJ (2016). 3D-printing med polymerer: Utfordringer blant økende alternativer og muligheter. Dental Materials, 32(1), 54–64.
Magforms gjør design og produksjon enklere.
Populære blogger
-
 Bransjens innsiktProduksjonsindustri
FDM vs. SLA-skriver: Hvilken teknologi er riktig for prosjektet ditt?
-
 Bransjens innsiktProduksjonsindustri
Topp 5 bruksområder for industrielle 3D-skrivere i produksjon i dag
-
 Bransjens innsiktProduksjonsindustri
Hvorfor er stereolitografiske 3D-printere uovertrufne for prototyping av mikrofluidiske enheter?
