Imprimantă 3D stereolitografică P7 Pro pentru finisaje detaliate ale suprafețelor
P7 Pro reprezintă un pas important înainte în domeniul imprimării 3D cu rășină pentru uz casnic. Combină tehnologia de ultimă generație a imprimantelor 3D cu stereolitografie cu inginerie precisă pentru a realiza printuri precise până la nivel de microni. Cu propriul algoritm de ajustare a tonurilor de gri și componente de calitate industrială, acest sistem mic obține o rezoluție XY de 9 μm, ceea ce anterior era posibil doar cu sistemele DLP de înaltă performanță. De asemenea, oferă performanțe stabile într-o gamă largă de medii de producție. Din acest motiv, este perfect pentru producătorii de bijuterii, laboratoarele dentare și atelierele de testare de precizie care doresc să finiseze suprafețe precum cele utilizate în turnarea prin injecție, dar nu doresc să plătească prețurile ridicate ale echipamentelor industriale standard.
Înțelegerea tehnologiei de imprimare 3D prin stereolitografie
În imprimarea 3D stereolitografică, lumina ultravioletă întărește selectiv rășina fotopolimerică lichidă în straturi solide. Acest proces se numește fotopolimerizare, în care lumina UV declanșează o reacție chimică ce solidifică rășina lichidă strat cu strat. Modelarea prin depunere topită (FDM) extrudează filamentul termoplastic încălzit printr-o duză, în timp ce fabricația aditivă pe bază de rășină reduce semnificativ liniile vizibile ale straturilor și produce caracteristici ale suprafeței mai uniforme și detalii mai fine în comparație cu FDM. Pentru a construi piese de jos în sus, ecranul LCD proiectează selectiv lumina UV prin cuva de rășină pentru a întări fiecare strat.
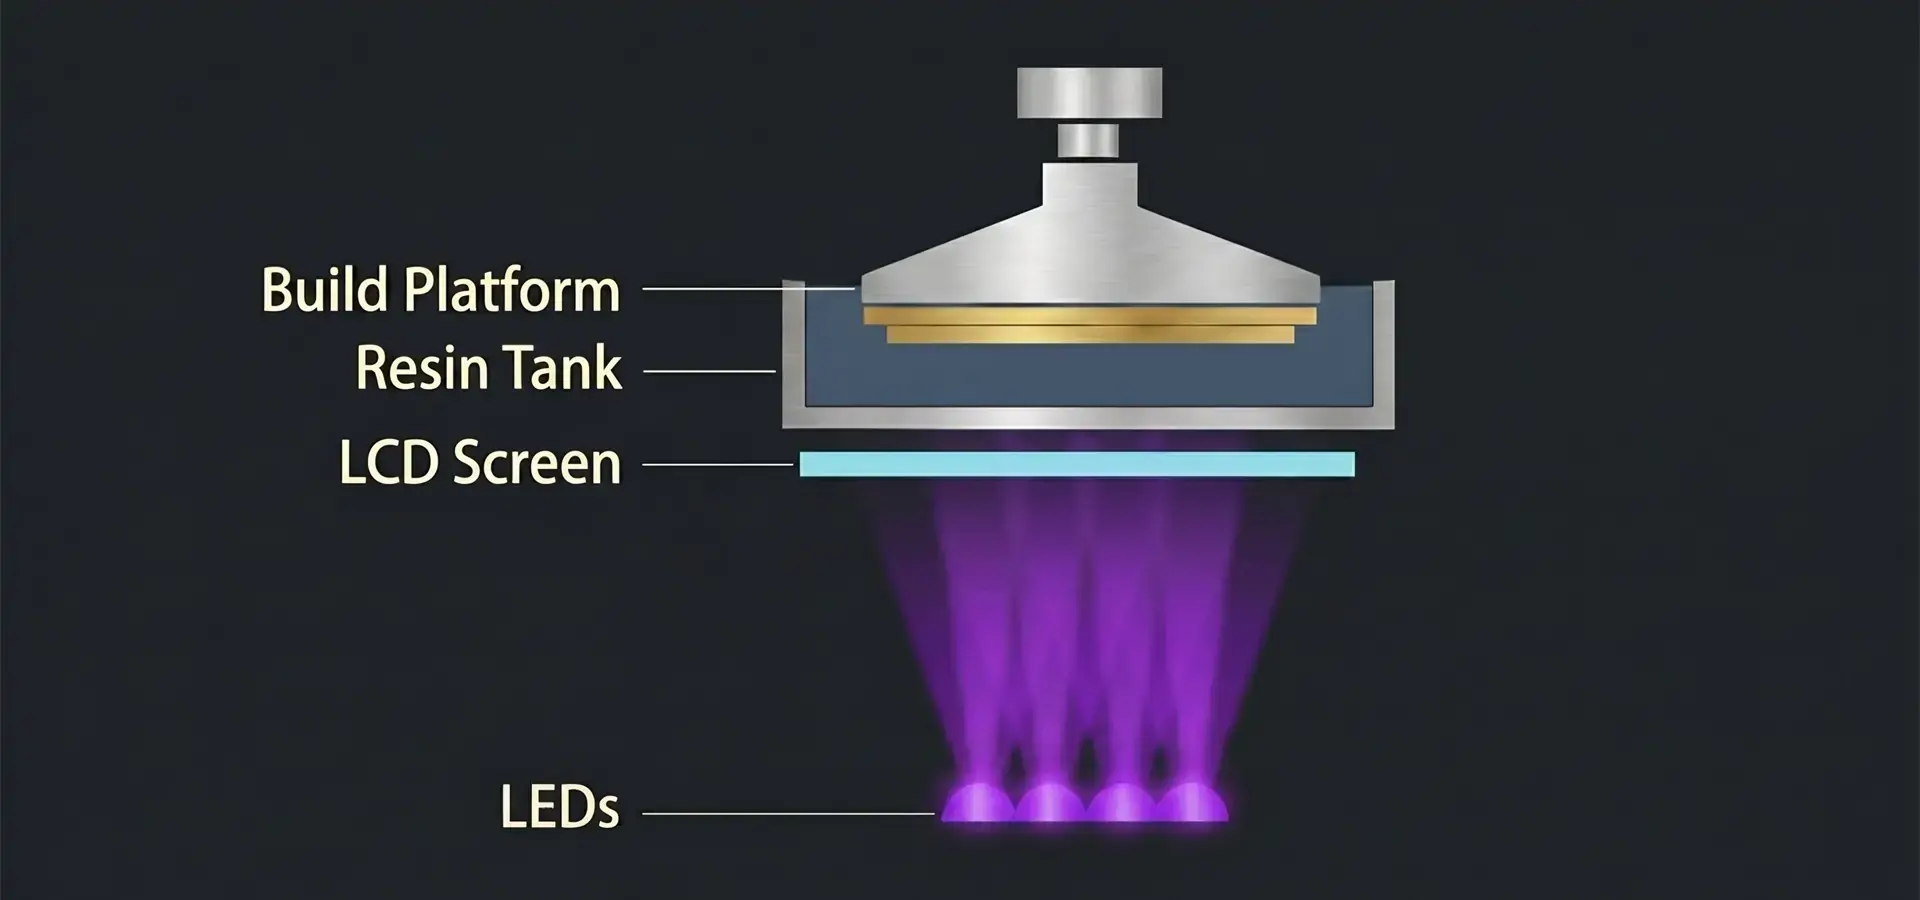
Cum diferă SLA de tehnologiile FDM și DLP
Deoarece distribuie materialul linie cu linie, sistemele de extrudare a materialelor au probleme cu zonele curbate și detaliile mici. Sistemele de procesare digitală a luminii (DLP) utilizează un proiector UV pentru a expune un strat întreg dintr-o dată. Acest lucru accelerează producția în loturi, dar face ca artefactele de voxelizare să apară pe suprafețele care sunt înclinate. MSLA combină avantajele expunerii pe întregul strat cu mascarea definită de pixeli, oferind detalii de înaltă rezoluție la un cost mai mic în comparație cu sistemele SLA cu scanare laser. Dimensiunea efectivă a pixelilor de 18 × 18 μm de pe P7 Pro permite o definire extrem de detaliată a marginilor pentru texturi fine, cum ar fi suprafețele pielii, caracteristicile bijuteriilor și marginile dentare, comparativ cu marginile în trepte observate de obicei în imprimarea pe bază de filament.
Compatibilitatea materialelor și aplicații industriale
Formulele de rășină de calitate inginerească extind capacitățile fotopolimerilor standard. Sistemul inteligent de încălzire al modelului P7 Pro menține temperatura camerei la 30℃, astfel încât poate funcționa cu rășini rezistente la temperaturi ridicate, ceruri care pot fi turnate și materiale flexibile care trebuie să rămână stabile la temperaturi ridicate în timpul polimerizării. Acest control al temperaturii oprește delaminarea straturilor în atelierele reci, care este un mod de defecțiune frecvent ce perturbă programele de producție și duce la pierderea unor rășini speciale costisitoare.
Rășinile biocompatibile care pot suporta autoclavizarea sunt bune pentru testarea dispozitivelor medicale, iar rășinile rezistente sunt folosite de echipele de proiectare auto pentru a testa piese care se îmbină prin clipsare și balamale dinamice. Muzeele folosesc materiale transparente care arată ca sticla pentru a realiza copii ale obiectelor de muzeu, iar companiile de încălțăminte produc matrițe pentru turnarea prin injecție. Sistemul deschis de rășină al modelului P7 Pro îl face flexibil. Acest lucru evită dependența de un furnizor și reduce costurile de operare în comparație cu sistemele proprietare bazate pe cartușe.
De ce să alegeți P7 Pro pentru finisaje detaliate ale suprafețelor?
Calitatea suprafeței are un impact direct asupra manoperei de post-procesare și a esteticii pieselor finite. P7 Pro abordează acest aspect prin intermediul a trei sisteme interconectate: controlul precis al mișcării, algoritmi avansați de imagistică și stabilizarea mediului. Acestea lucrează împreună pentru a reduce semnificativ deviația dimensională și defectele de suprafață care afectează unitățile desktop entry-level în timpul lucrărilor de imprimare extinse.
Componente avansate care asigură ieșiri de înaltă rezoluție
Șinele liniare industriale de calitate P ghidează platforma de construcție cu o repetabilitate mai mică de un micron. Acest lucru menține axa Z precisă la o marjă de 0.02 mm pe toată înălțimea de construcție de 160 mm. Această precizie mecanică se potrivește bine cu rezoluția XY de 9 μm a sistemului optic, posibilă datorită corecției de tonuri de gri Imadjust a Magforms. Ecranele standard alb-negru afișează pixeli care sunt fie activați, fie dezactivați. Pe de altă parte, P7 Pro modifică cantitatea de lumină de la marginile pixelilor pentru a face ca liniile verticale și curbele să pară netede. Această abordare a expunerii la tonuri de gri funcționează similar cu tehnicile de anti-aliasing, îmbunătățind netezimea geometriilor organice asociate în mod obișnuit cu sistemele DLP.
Rama complet metalică reduce șocurile din surse externe, ceea ce previne oscilația în Z, un fenomen care apare ca niște benzi regulate pe pereții imprimați. Carcasa creează un mediu controlat, ajutat de capacul rabatabil din sticlă rezistent la UV, care blochează lumina externă, menținând în același timp vizibilitatea completă pentru monitorizare. Acest lucru menține timpii de expunere constanți, indiferent de iluminarea exterioară. Acest lucru previne întărirea prematură a rășinii.
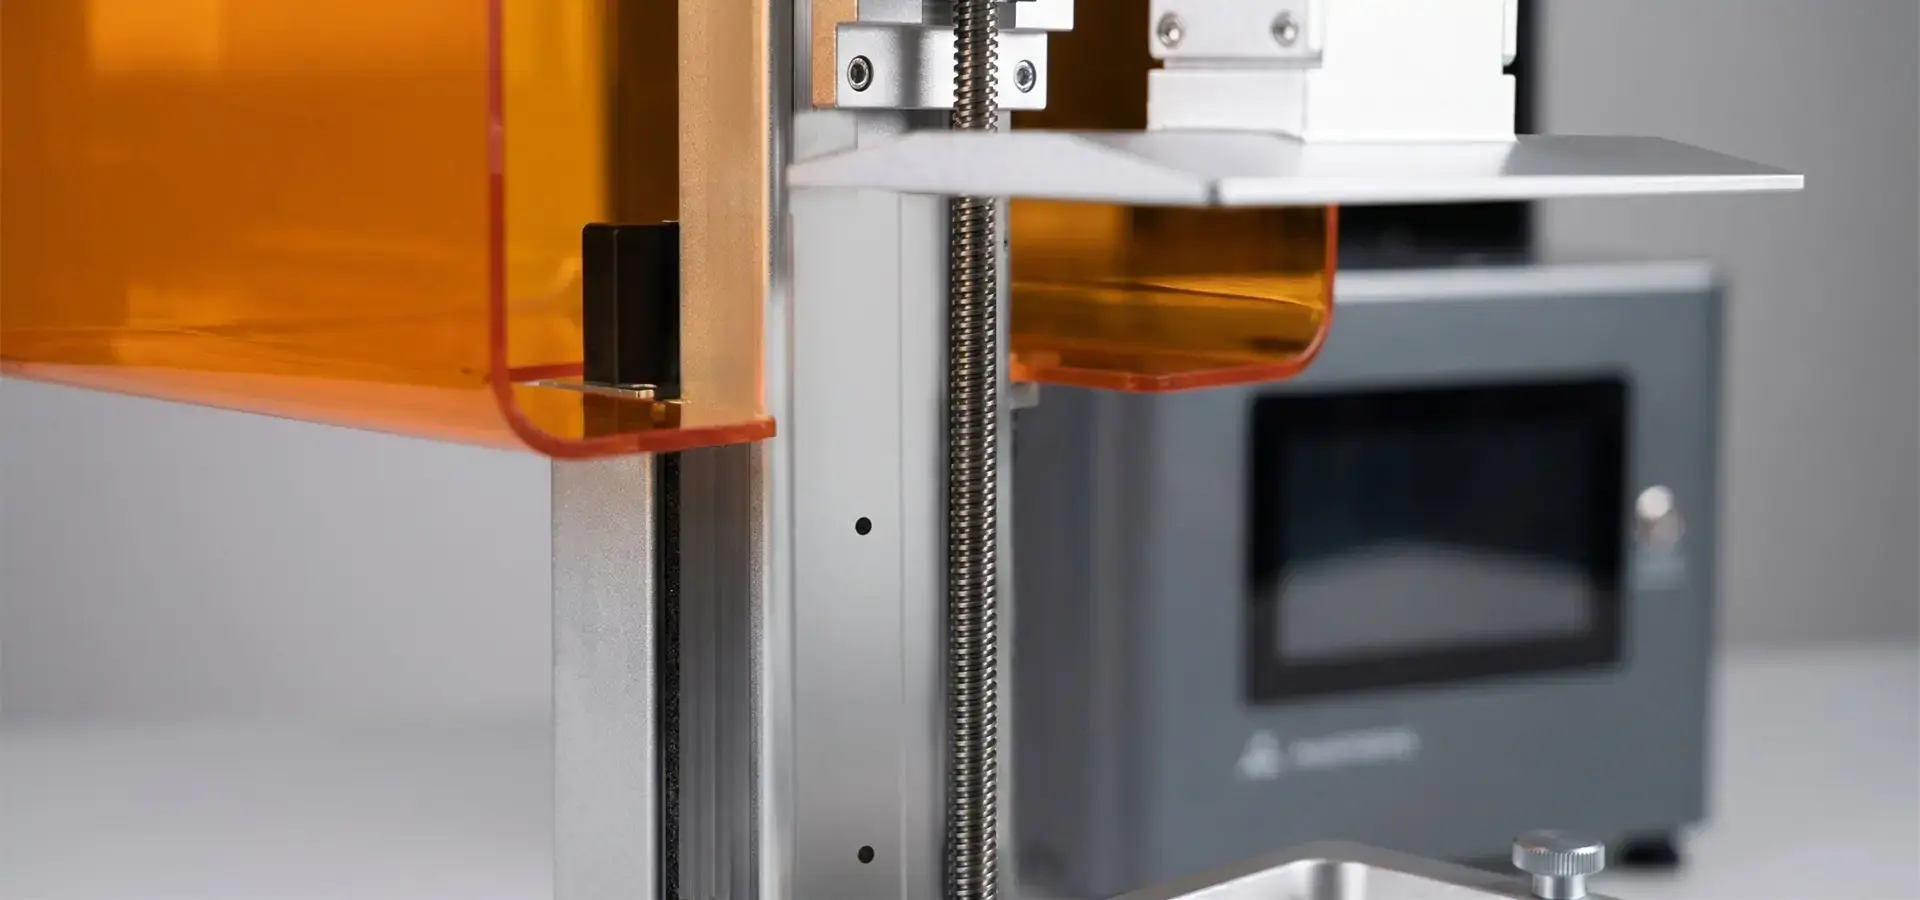
Metrici de performanță verificate și integrare a fluxului de lucru
Pentru turnarea bijuteriilor cu o imprimantă 3D stereolitografică , ceara trebuie arsă complet, fără a lăsa cenușă în urmă. Grosimile straturilor între 25 și 50 μm sunt necesare pentru un finisaj neted al suprafeței. Cu intervalul de înălțime a straturilor de 25–150 μm al P7 Pro, utilizatorii pot găsi combinația potrivită între viteză și detaliu. Pentru mostre, straturile mai groase funcționează mai bine, în timp ce modelele master necesită o rezoluție mai fină. Zona de construcție XY de 153.36 × 77.76 mm este bună pentru realizarea de modele de alignere dentară, deoarece poate conține mai multe unități per lot. Tableta de 5 inci vă permite să modificați parametrii în timp real, fără a opri lucrul.
Software-ul acceptă fișiere standard STL și OBJ, iar interfața personalizată are deja configurate setări pentru materiale populare. Acest lucru reduce testarea și încercarea care necesită timp și rășină atunci când se fac formule noi să funcționeze. Capacitatea sistemului de încălzire de a menține încăperea la 30℃, indiferent de temperatura exterioară, elimină o problemă majoră pentru atelierele aflate în zone cu schimbări frecvente, unde fluctuațiile de temperatură duc la o întărire inegală și la variații ale proprietăților mecanice.
Valoare și scalabilitate a investițiilor pe termen lung
Costul total de proprietate include durata de viață a echipamentului, consumabilele, întreținerea și eficiența operațională. Ecranul LCD monocrom de 9K poate face față expunerii UV pe termen lung mai bine decât afișajele RGB, deci nu trebuie înlocuit la fel de des și costă mai puțin. Sistemele de fotopolimerizare cu rezervoare acoperite cu PDMS devin tulburi după 50 până la 100 de ore de imprimare. Pe de altă parte, P7 Pro folosește o peliculă FEP care rămâne transparentă timp de 200 de ore sau mai mult înainte de a fi necesară înlocuirea. Aceasta înseamnă că fereastra de reparații nu împiedică planurile de producție.
Ca o modalitate de upgrade, puteți conecta stații automate de spălare și uscare, ceea ce facilitează post-procesarea pentru birourile de service care gestionează multe comenzi. Dimensiunile reduse ale mașinii (factor de formă desktop) permit instalarea a mai multor unități pe măsură ce cererea crește, fără a fi nevoie de mult spațiu la etaj și de infrastructura energetică specifică sistemelor industriale mari.
Compararea P7 Pro cu altele Imprimante 3D stereolitografice
Deciziile de achiziții depind de diferențele de performanță cuantificabile și de costurile ciclului de viață. P7 Pro ocupă o poziție strategică între mașinile de nivel amator și sistemele enterprise, oferind precizie industrială fără cheltuielile de capital asociate sau modificările instalațiilor.
Repere de performanță față de liderii pieței
Seria Form 3 de la Formlabs utilizează stereolitografia cu forță redusă (LFS), o tehnologie SLA bazată pe laser cu un rezervor de rășină flexibil și un sistem de expunere cu scanare liniară, atingând o rezoluție XY de 25 μm și un finisaj excelent al suprafeței. P7 Pro atinge acest nivel de detaliu prin capacitatea sa de 9 μm cu ajustare a tonurilor de gri, oferind în același timp un preț de intrare mai mic și evitând cartușele de rășină proprietare. Seria Elegoo Mars vizează piața producătorilor cu pixeli de 35 μm și reglare manuală a parametrilor, potrivită pentru miniaturi, dar lipsită de gestionarea termică și volumul de construcție pentru mediile de producție. Anycubic Photon Mono X oferă suprafețe de construcție mari (192 × 120 mm) cu o rezoluție de 50 μm, schimbând detaliile cu dimensiunea în aplicațiile în care finisajul suprafeței este secundar dimensiunilor piesei.
P7 Pro se diferențiază prin convergența preciziei (9 μm cu Imadjust), a stabilității (cameră încălzită) și a ușurinței în utilizare (interfață tactilă cu ajustări în timp real). Această combinație se adresează sectoarelor bijuteriilor și stomatologiei, unde atât precizia dimensională, cât și netezimea suprafeței sunt indispensabile și unde timpul de nefuncționare cauzat de defecțiunile legate de temperatură are un impact direct asupra veniturilor.
Analiza costurilor totale: Achiziție și operare
Investiția inițială în imprimanta 3D stereolitografică acoperă achiziționarea echipamentului, instruirea și pregătirea instalației. Formatul desktop al modelului P7 Pro elimină necesitatea unor camere sterile dedicate sau a unei rețele electrice trifazate, reducând costurile de instalare în comparație cu sistemele cu cuve mari. Flexibilitatea materialelor evită adaosul de 40-60% tipic ecosistemelor închise - rășinile turnabile de la terți costă 80-120 USD pe litru față de 149-199 USD pentru cartușele de marcă, generând economii care se acumulează anual pe sute de litri pentru atelierele active.
Cheltuielile de întreținere se concentrează pe consumabile: folie FEP (15-25 USD pe coală, înlocuită la fiecare 200 de ore), IPA pentru spălare (20 USD pe galon, ~100 de printuri pe galon) și înlocuirea ocazională a ecranului (200-300 USD, la fiecare 2000+ ore). Aceste costuri previzibile contrastează cu pierderile imprevizibile cauzate de perioadele de nefuncționare atunci când mașinile mai ieftine se defectează în timpul lotului, eliminând piese parțial întărite și risipind rășini speciale care costă peste 150 USD pe litru.
Datele de fiabilitate de la baza de clienți Magforms arată că P7 Pro menține rate de succes ale imprimării de peste 95% pe diverse materiale atunci când se aplică setările de expunere corecte - o cifră care reflectă investiția inginerească în stabilitatea termică și precizia mecanică. Acest lucru se traduce prin mai puține construcții risipite, mai puțin timp de depanare și un randament mai mare pentru furnizorii de servicii care facturează în funcție de piesele finalizate, mai degrabă decât de orele de lucru ale mașinii.
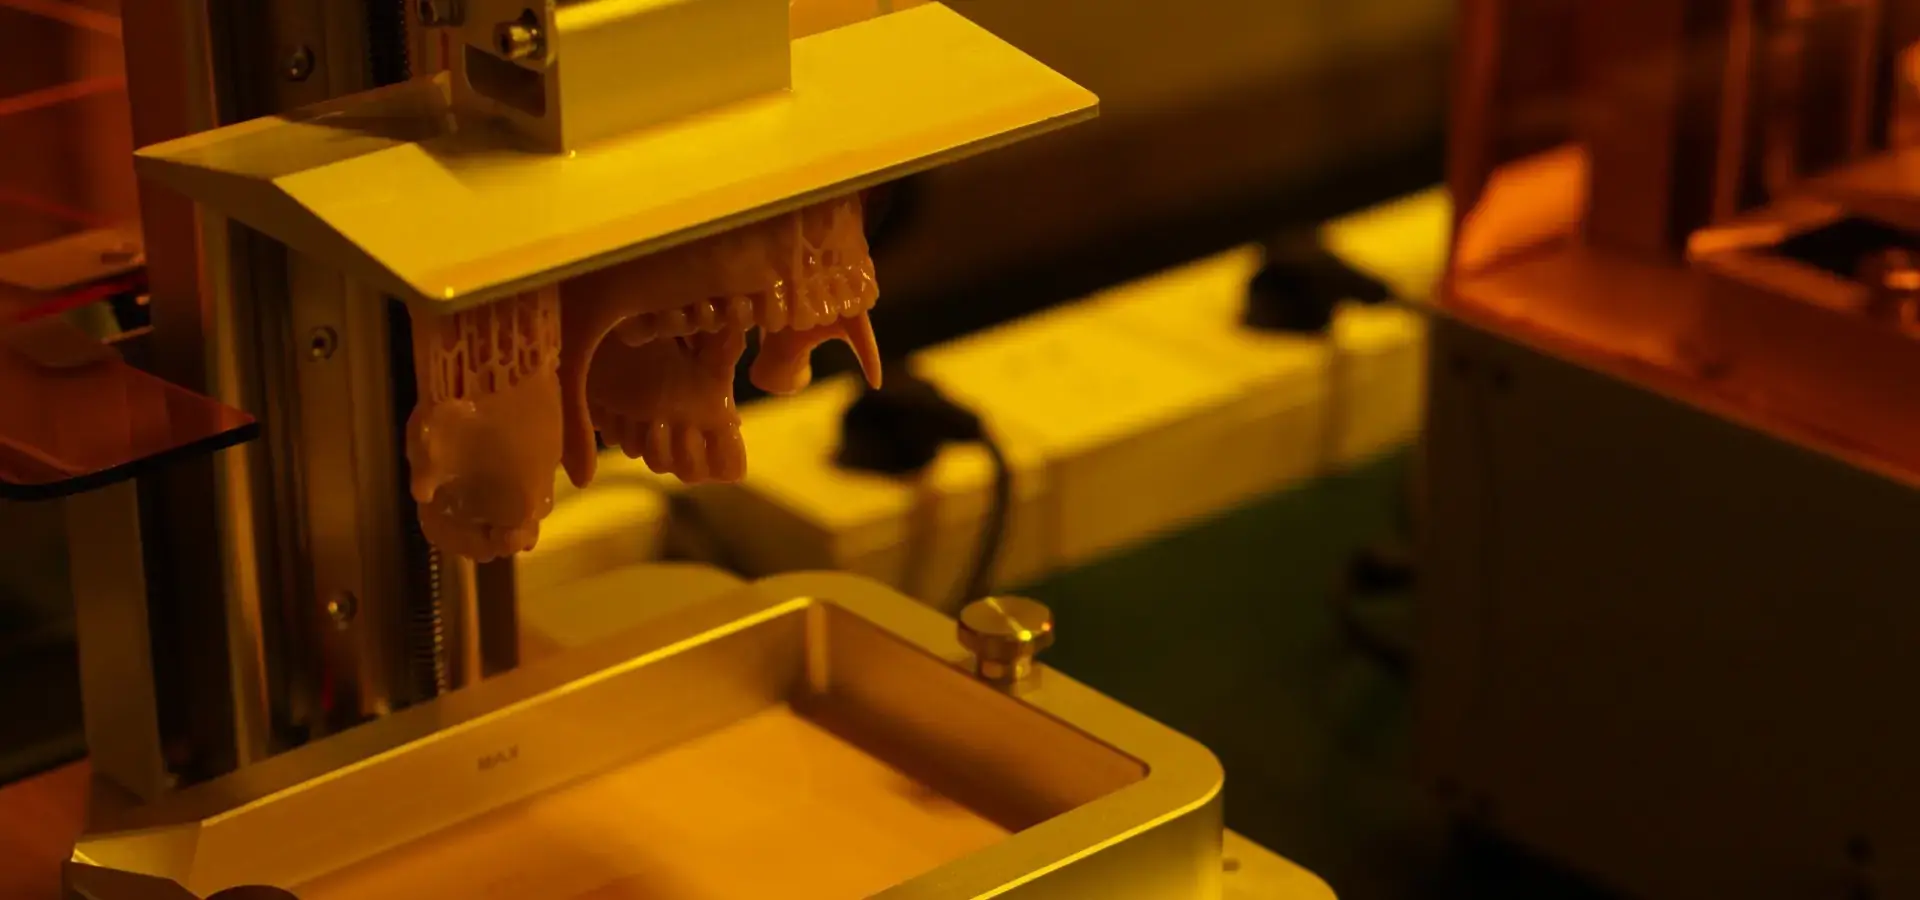
Considerații privind achizițiile: Cum să cumpărați și să întrețineți P7 Pro
Strategia de achiziție se extinde dincolo de compararea prețurilor și include asistența pentru furnizori, termenii de garanție și infrastructura de servicii regionale. Cumpărătorii B2B evaluează acești factori în raport cu capacitățile interne și cu importanța producției.
Niveluri de prețuri și opțiuni flexibile de finanțare
Modelul P7 Pro este disponibil prin canale de vânzări directe și distribuitori autorizați, cu prețuri structurate pentru a se potrivi atelierelor mici și producătorilor consacrați. Se aplică reduceri de volum pentru comenzile de mai multe unități, relevante pentru instituțiile de formare care echipează laboratoare sau birourile de servicii care își extind capacitatea. Acordurile de leasing prin intermediul unor parteneri de finanțare terți distribuie cheltuielile de capital pe o perioadă de 24-36 de luni, aliniind plățile cu generarea de venituri pentru startup-uri care validează cererea pieței înainte de a se angaja în achiziții directe.
Achizițiile internaționale implică logistica de transport, taxele de import și compatibilitatea tensiunii. Magforms coordonează transporturile cu transportatori specializați cu experiență în manipularea echipamentelor de precizie, utilizând inserții de spumă personalizate și indicatori de șoc pentru a documenta condițiile de manipulare. Unitățile sunt livrate cu surse de alimentare specifice regiunii (110V sau 220V) și documentație în limba engleză, simplificând vămuirea și conformitatea cu reglementările locale.
Protocoale esențiale de întreținere și depanare
Întreținerea de rutină menține performanța și previne defecțiunile evitabile. Pelicula FEP trebuie inspectată la fiecare 50 de ore pentru a depista eventuale tulburări sau perforații, tensiunea fiind verificată folosind instrumentul furnizat pentru a asigura forțe de eliberare adecvate. Ecranul LCD necesită curățare lunară cu alcool izopropilic și o lavetă din microfibră pentru a îndepărta reziduurile de rășină care blochează lumina și provoacă subîntărirea. Nivelarea platformei de construcție - verificată înainte de fiecare lucrare - asigură o aderență corectă a primului strat și previne desprinderea piesei la mijlocul imprimării.
Actualizările software livrate prin USB sau conectivitate la rețea adaugă profiluri de materiale și îmbunătățesc algoritmii de feliere. Echipa de asistență tehnică Magforms oferă diagnosticare la distanță și consultanță video, ghidând utilizatorii prin procedurile de calibrare sau ajustările parametrilor la schimbarea mărcilor de rășină. Această infrastructură de asistență receptivă minimizează timpul de nefuncționare, fiind deosebit de valoroasă pentru operațiunile cărora le lipsește expertiză internă în fabricația aditivă.
Selecția rășinii pentru rezultate optime
Alegerea materialului determină proprietățile mecanice, finisajul suprafeței și cerințele de post-procesare. Rășinile turnabile pentru bijuterii se ard curat la 400-700℃, fără a lăsa cenușă care să compromită suprafețele matrițelor - aspect esențial pentru turnarea metalelor prețioase, unde defectele de suprafață costă sute de dolari pe piesă. Rășinile pentru modele dentare oferă stabilitate dimensională sub apă fierbinte în timpul termoformării, menținând în același timp contrastul culorilor pentru o vizualizare clară a marginilor preparării.
Rășinile rezistente simulează ABS-ul sau polipropilena pentru prototiparea funcțională, deși performanța reală la nivel ingineresc necesită post-întărire în camere UV dedicate pentru a reticula complet lanțurile polimerice. Magforms oferă o matrice de compatibilitate care detaliază timpii de expunere și strategiile de suport pentru rășinile validate de terți, reducând risipa experimentală la testarea noilor formulări.
Maximizarea rentabilității investiției: Cum poate P7 Pro să transforme fluxul de lucru în producție
Randamentul investiției se manifestă prin reducerea timpului de ciclu, îmbunătățirea calității și receptivitatea la cerințele pieței. Capacitățile modelului P7 Pro permit transformări ale fluxului de lucru în mai multe dimensiuni operaționale.
Rezolvarea blocajelor comune de producție
Prototiparea tradițională a bijuteriilor implică sculptarea manuală a cerii sau prelucrarea CNC a metalului, procese care consumă zile întregi pentru modele complexe și necesită artizani pricepuți. O imprimantă 3D stereolitografică comprimă acest proces în câteva ore, permițând designerilor să iterateze mai multe versiuni înainte de a se dedica turnării. Laboratoarele dentare externalizau anterior fabricarea modelelor cu termene de livrare de 3-5 zile și costuri de 30-50 USD pe unitate; producția internă pe P7 Pro oferă o execuție în aceeași zi la un cost al materialului sub 5 USD per model, îmbunătățind simultan marjele de profit și satisfacția pacienților.
Echipele de design auto utilizează sistemul pentru verificarea prin fixare prin clipsare și evaluarea tactilă a componentelor interioare, identificând problemele ergonomice pe care vizualizarea CAD le omite. Capacitatea de a produce cinci variații de design peste noapte - comparativ cu săptămânile pentru prototipurile externalizate - accelerează ciclurile de dezvoltare și reduce riscul unor modificări costisitoare ale sculelor descoperite târziu în cadrul programelor.
Cele mai bune practici pentru optimizarea calității și eficienței
Orientarea straturilor determină finisajul suprafeței și rezistența mecanică. Înclinarea pieselor la 15-30° față de verticală minimizează forțele de aspirație în timpul separării straturilor, reducând erorile de imprimare și prelungind durata de viață a peliculei FEP. Plasarea strategică a suporturilor păstrează suprafețele critice - modelele de bijuterii orientează monturile de piatră în sus pentru a evita urmele de suport, în timp ce arcadele dentare poziționează suprafețele ocluzale departe de punctele de contact ale plăcii de construcție.
Imprimarea în loturi maximizează randamentul prin umplerea volumului de imprimare cu mai multe piese, deși trebuie avută grijă să se echilibreze consumul de rășină cu probabilitatea de succes. Imbricarea articolelor mici, cum ar fi componentele cerceilor, permite obținerea a peste 20 de unități per imprimare de 4 ore, în timp ce piesele individuale mari pot necesita 8-12 ore. Sistemul inteligent de încălzire asigură o întărire uniformă pe întreaga platformă, prevenind variațiile de calitate de la margine la centru, care afectează mașinile fără management termic.
Reducerea deșeurilor de materiale vine prin depozitarea și manipularea corespunzătoare. Rășina trebuie să rămână sigilată atunci când nu este utilizată, depozitată la 15-25℃, ferită de lumina soarelui, pentru a preveni polimerizarea prematură. Filtrarea conținutului cuvei prin filtre de vopsea elimină particulele întărite care cauzează defecte de imprimare, prelungind durata de viață utilizabilă a rășinii cu 20-30%. Aceste discipline operaționale generează economii la sute de imprimări anual.
Documentație privind impactul asupra afacerilor în lumea reală
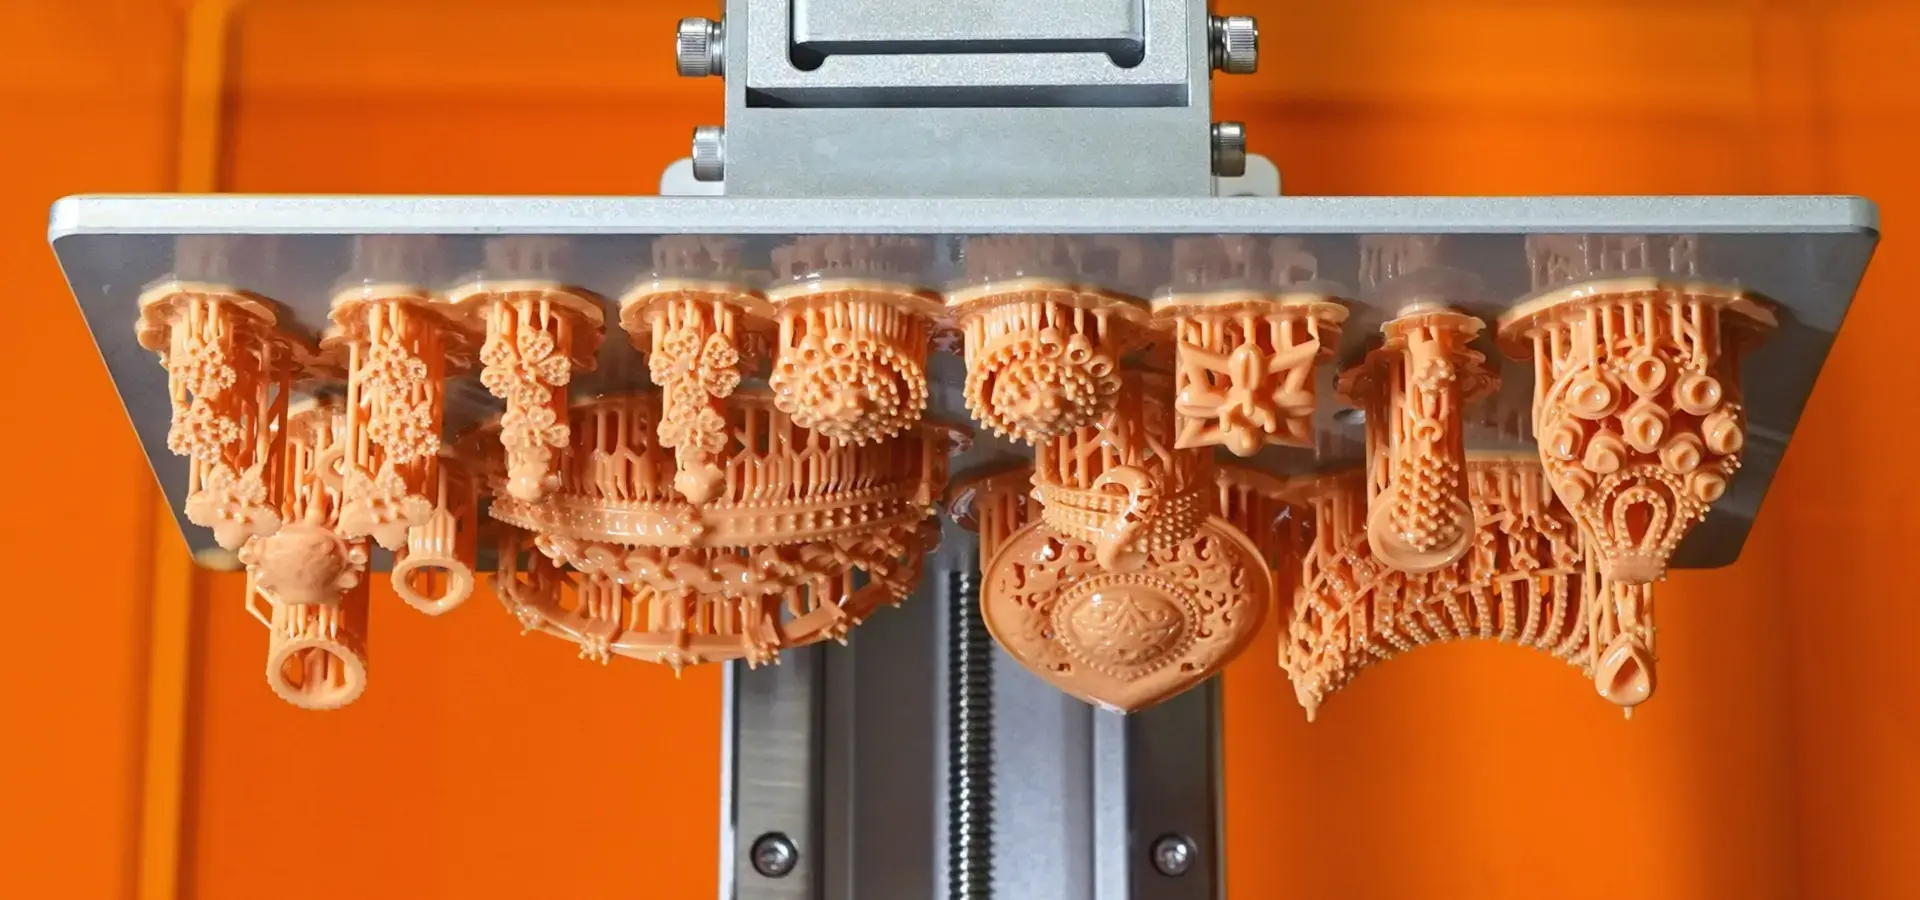
Un producător de bijuterii din California a raportat o reducere cu 70% a costurilor prototipurilor după implementarea modelului P7 Pro, producând 15 modele săptămânal, față de cele 4-5 mostre externalizate anterior. Această iterație mai rapidă le-a permis să testeze colecțiile sezoniere cu grupuri de clienți înainte de a se angaja la stocuri, reducând stocul nevândut cu 40%. Un laborator stomatologic din Michigan care procesează lunar peste 200 de cazuri de alignere a calculat rentabilitatea investiției în termen de 7 luni, bazându-se exclusiv pe eliminarea costurilor de externalizare, cu beneficii secundare, inclusiv capacități de service urgent în aceeași zi, care oferă prețuri premium.
Prototiparea electronicelor de larg consum pentru un startup de dispozitive portabile a comprimat dezvoltarea produsului de la 14 luni la 9 luni, permițându-le să ajungă pe piață înaintea concurenței. Capacitatea de a testa confortul a peste 30 de geometrii de căști - fiecare imprimare costând sub 3 dolari în rășină - a prevenit eroarea de investiție de 50,000 de dolari în scule care ar fi rezultat dintr-un design ergonomic defectuos descoperit prea târziu.
Concluzie
Imprimanta 3D stereolitografică P7 Pro oferă precizie de nivel industrial și performanțe fiabile într-un sistem de format desktop, abordând cerințele de finisaj al suprafeței și precizie dimensională ale aplicațiilor de bijuterii, stomatologie și prototipare de precizie. Rezoluția sa de 9 μm cu ajustare a tonurilor de gri, combinată cu managementul termic inteligent și compatibilitatea deschisă cu materialele, o poziționează ca o soluție strategică pentru companiile care doresc să internalizeze producția de înaltă detaliere fără cheltuieli de capital la nivel de întreprindere. Fiabilitatea dovedită a sistemului, susținută de infrastructura extinsă de asistență a Magforms, îl face o alegere practică pentru managerii de achiziții care echilibrează cerințele tehnice cu constrângerile bugetare și nevoile de flexibilitate operațională.
FAQ
Ce face ca finisajul suprafeței modelului P7 Pro să fie comparabil cu cel al sistemelor DLP?
P7 Pro utilizează tehnologia de modulare a tonurilor de gri Imadjust, care ajustează intensitatea pixelilor la margini, netezind treptele tipice sistemelor LCD binare. Aceasta atinge o rezoluție efectivă de 9 μm - comparabilă sau mai fină decât multe sisteme DLP entry-level, în funcție de configurația optică. Combinată cu o înălțime minimă a stratului de 25 μm, produce suprafețe care se apropie de calitatea matriței prin injecție.
Poate P7 Pro să mențină calitatea imprimării în ateliere neîncălzite?
Sistemul integrat de încălzire menține temperatura camerei la 30℃ indiferent de condițiile ambientale, rezolvând defecțiunile cauzate de vreme rece, frecvente în cazul sistemelor de rășină neîncălzite. Acest lucru asigură o vâscozitate și rate de întărire constante pe parcursul anotimpurilor, esențiale pentru mediile de producție fără control climatic. Majoritatea unităților desktop concurente nu dispun de încălzire activă, limitând intervalul lor de temperatură de funcționare la 20-25℃.
Cum reduce compatibilitatea cu rășinile deschise costurile operaționale?
Sistemele de cartușe proprietare cresc prețul materialelor cu 40-60% peste prețul de vrac, restricționând în același timp accesul la formulări speciale. P7 Pro acceptă orice rășină fotopolimerică de 405 nm, permițând echipelor de achiziții să găsească alternative rentabile sau materiale specializate care nu sunt disponibile în ecosistemele închise. Această flexibilitate devine semnificativă la scară largă - un atelier care consumă 50 de litri anual economisește 2,000-4,000 de dolari prin aprovizionarea cu terți.
Colaborați cu o companie de încredere Imprimantă 3D stereolitografică Producător
Magforms combină expertiza vastă în fabricația aditivă cu asistența tehnică promptă pentru a vă asigura că investiția dumneavoastră în P7 Pro oferă rezultate măsurabile. Echipa noastră de ingineri oferă îndrumări specifice aplicației privind selecția materialelor, strategiile de orientare a imprimării și optimizarea fluxului de lucru, bazate pe mii de implementări de succes ale clienților în sectoarele bijuteriilor, stomatologiei și producției de precizie. Cu 22 de brevete care protejează tehnologiile noastre proprietare și rețelele de servicii care se întind pe zeci de țări, oferim stabilitatea și inovația de care are nevoie de deciziile dumneavoastră de achiziții. Contactați specialiștii noștri la info@magforms.com pentru a discuta despre cerințele dumneavoastră specifice, a solicita mostre de imprimări care demonstrează finisaje de suprafață de calitate pentru bijuterii sau a explora prețurile de volum pentru instalații cu mai multe unități. Descoperiți de ce peste 300 de companii din întreaga lume au încredere în Magforms ca furnizor de imprimante 3D stereolitografice pentru aplicații în care detaliile suprafeței și precizia dimensională determină succesul produsului.
Referinte
1. Gibson, I., Rosen, D. și Stucker, B. (2021). Tehnologii de fabricație aditivă: imprimare 3D, prototipare rapidă și fabricație digitală directă (ediția a 3-a). Springer International Publishing.
2. Jacobs, PF (2020). Stereolitografie și alte tehnologii RP&M: de la prototipare rapidă la scule rapide . Societatea Inginerilor de Producție.
3. Quan, H., Zhang, T., Xu, H., Luo, S., Nie, J. și Zhu, X. (2020). Tehnica de imprimare 3D prin fotopolimerizare și provocările acesteia. Bioactive Materials , 5(1), 110-115.
4. Stansbury, JW și Idacavage, MJ (2016). Imprimarea 3D cu polimeri: Provocări între opțiunile și oportunitățile în expansiune. Dental Materials , 32(1), 54-64.
5. Ligon, SC, Liska, R., Stampfl, J., Gurr, M. și Mülhaupt, R. (2017). Polimeri pentru imprimare 3D și fabricație aditivă personalizată. Chemical Reviews , 117(15), 10212-10290.
6. Revilla-León, M. și Özcan, M. (2019). Tehnologii de fabricație aditivă utilizate pentru procesarea polimerilor: stadiul actual și potențialele aplicații în stomatologia protetică. Journal of Prosthodontics , 28(2), 146-158.
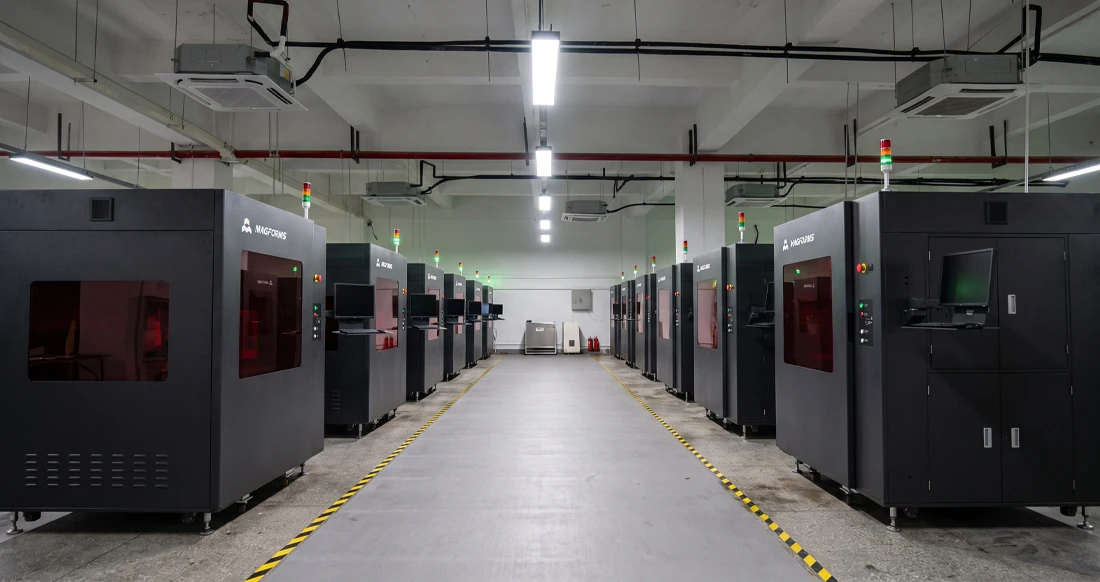
Magforms facilitează proiectarea și fabricația.
Bloguri populare
-
 Informații despre industrieIndustria prelucrătoare
Imprimantă FDM vs. SLA: Ce tehnologie este potrivită pentru proiectul tău?
-
 Informații despre industrieIndustria prelucrătoare
Top 5 aplicații ale imprimantelor 3D industriale în industria prelucrătoare de astăzi
-
 Informații despre industrieIndustria prelucrătoare
De ce imprimantele 3D stereolitografice sunt de neegalat pentru prototiparea dispozitivelor microfluidice?
