Stereolitografická 3D tlačiareň vs. DLP: Porovnanie technického výkonu
Hlavný rozdiel medzi technológiou stereolitografických 3D tlačiarní a systémami DLP (digitálne spracovanie svetla) spočíva v spôsobe, akým využívajú svetlo na vytvrdzovanie materiálov. Starostlivo kontrolovaný UV laser vytvrdzuje fotopolymérnu živicu vrstvu po vrstve v technológii SLA, zatiaľ čo digitálny projektor premieta celé vrstvy súčasne v technológii DLP. Obe metódy sú skvelé na výrobu dielov s vysokým rozlíšením pre zdravotnícke pomôcky, letecké súčiastky a rýchle prototypovanie, ale každá z nich má svoje vlastné výhody v určitých výrobných situáciách.

Základné technologické rozdiely: Ako metódy vytvrdzovania svetlom ovplyvňujú výkon
Hlavný rozdiel medzi týmito technológiami polymerizácie v kádi spočíva v spôsobe, akým na vytvrdzovanie materiálov využívajú UV svetlo. V SLA systémoch sa používajú zaostrené laserové lúče na sledovanie tvaru každej vrstvy pomocou skenovania riadeného galvanometrom. Táto metóda laserového skenovania je veľmi presná a funguje obzvlášť dobre pre zložité tvary a malé detaily.
Technológia DLP používa digitálne mikrozrkadlové zariadenie (DMD) na premietanie obrazu celej vrstvy. Táto metóda umožňuje tlačiť objekty, ktoré zaberajú celú pracovnú plochu, rýchlejšie, pretože expozičný čas zostáva rovnaký bez ohľadu na zložitosť dielu.
Existujú tri hlavné rozdiely v tom, ako dobre tieto technológie fungujú:
- Rôzne technológie majú rôzne rozlíšenia tlače. Napríklad systémy SLA majú rozlíšenia XY, ktoré sú rovnaké na celej platforme, a ktoré sa zvyčajne pohybujú medzi 0.05 mm a 0.15 mm.
- Charakteristiky rýchlosti sú veľmi odlišné: DLP funguje najlepšie pri tlači viacerých dielov naraz, zatiaľ čo SLA udržiava rýchlosť rovnakú bez ohľadu na to, koľko dielov sa tlačí.
- Kvalita povrchovej úpravy sa líši. Pretože sa laser neustále pohybuje, povrchy SLA sú hladšie, zatiaľ čo povrchy DLP môžu mať určitú pixelizáciu.
Nezávislé laboratórne testy ukazujú, že systémy SLA dokážu presne merať vzorky s priemerom 50 mm s toleranciou ±0.025 mm, zatiaľ čo podobné jednotky DLP dokážu to isté s toleranciou ±0.035 mm.
Pokiaľ ide o výrobu, technológia SLA je lepšia, ak potrebujete najvyššiu úroveň presnosti pre medicínske použitie alebo letecké súčiastky.

Analýza rozlíšenia a presnosti: Meranie výkonu v reálnom svete
Medzi týmito technológiami aditívnej výroby možno pozorovať rôzne vzorce na základe ich rozlíšenia tlače. Pretože používajú zaostrené lasery, stereolitografická 3D tlačiareň Systémy udržiavajú rozlíšenie rovnaké v celom objeme výroby. Priemer lúča zostáva rovnaký, takže vrstvy sa presne vytvrdzujú bez ohľadu na to, kde je diel umiestnený na pracovnej platforme.
Rozlíšenie DLP systémov je obmedzené špecifikáciami projektorov, ktoré používajú. Rozlíšenie XY 4K DLP tlačiarne so 150 mm pracovnou plochou je približne 0.075 mm, zatiaľ čo rozlíšenie toho istého projektora so 100 mm pracovnou plochou je 0.050 mm.
Rozlíšenie osi Z nie je založené na technológii svetelného zdroja, ale na tom, ako dobre je stroj vyrobený. Výšky vrstiev pre oba systémy sú medzi 0.01 mm a 0.15 mm a konečná tolerancia rozmerov je založená na presnosti krokových motorov.
Metriky výkonnosti založené na kontrolovaných testoch:
- SLA je presná s toleranciou 0.1 mm na dĺžke 100 mm
- ±0.15 mm na dĺžku 100 mm pre merania DLP
- Ra = 1.5 až 3.0 μm pre drsnosť povrchu (SLA)
- Drsnosť povrchu (DLP): Ra 2.5–5.0 μm
Viskozita materiálu má na každú technológiu odlišný vplyv. Metóda bodového vytvrdzovania SLA systémov umožňuje lepšiu prácu s vysokoviskóznymi technickými živicami, zatiaľ čo DLP vyžaduje starostlivý výber živice, aby sa zabezpečilo správne oddelenie vrstiev.
Ak potrebujete presné výsledky pri veľkých objemoch zostavenia, technológia SLA je lepšia ako možnosti DLP na zachovanie rozmerov.

Porovnanie rýchlosti a efektívnosti: Analýza priepustnosti výroby
Rýchlosť tlače sa značne mení v závislosti od tvaru dielu a spôsobu jeho výroby. SLA systémy vytvrdzujú materiál bod po bode, takže čas potrebný na tlač je úmerný veľkosti skenovanej oblasti. Pre diely s množstvom malých detailov sú potrebné dlhšie expozičné časy, pretože laser musí obkresliť každý z nich.
Pri tlači viacerých dielov súčasne má technológia DLP veľké výhody. Pridanie ďalších dielov na pracovnú platformu nemení čas expozície vrstvy, pretože celá vrstva sa exponuje naraz. V situáciách, keď je potrebné vyrobiť veľa vecí naraz, je DLP vďaka tomu perfektná.
Porovnanie reálnych rýchlostí:
- SLA trvá 2.5 hodiny na dokončenie jednej malej časti (kocka s rozmermi 25 mm), zatiaľ čo DLP trvá iba 2 hodiny.
- Desať identických častí: SLA potrebuje 8.5 hodiny, DLP 2 hodiny
- Veľký jeden diel (kocka 100 mm): DLP trvá 8 hodín, SLA 12 hodín
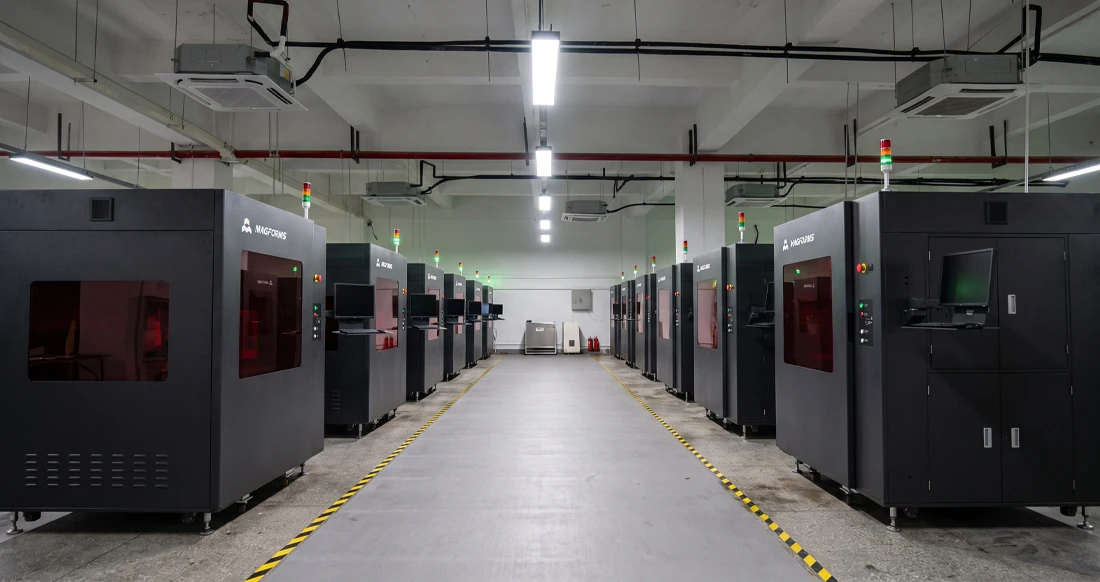
Tradičné rýchlostné limity SLA je možné prekonať pomocou laserovej technológie s variabilnou veľkosťou bodu. Moderné systémy, ako napríklad priemyselné SLA tlačiarne Magforms, používajú bodky s veľkosťou 0.5 – 0.6 mm na vyplnenie medzier a bodky s veľkosťou 0.18 – 0.2 mm na jemné detaily. Vďaka tomu sú o 30 – 50 % rýchlejšie ako bežné laserové systémy.
V oboch technológiách je optimalizácia softvéru pre rezanie veľmi dôležitá. Inteligentné plánovanie dráhy znižuje počet nepotrebných pohybov a adaptívne výšky vrstiev udržiavajú rovnováhu medzi rýchlosťou a kvalitou povrchu.
Technológia DLP je efektívnejšia pre dávkovú výrobu, kde je potrebné vyrobiť veľa identických dielov.
Posúdenie kompatibility materiálov a všestrannosti
Keďže systémy SLA a DLP vytvrdzujú fotopolymérnu živicu rôznymi spôsobmi, nie sú vždy navzájom kompatibilné. S technológiou SLA je možné použiť špecializované technické živice, flexibilné materiály a vysokoteplotné polyméry, pretože dokáže pracovať so širším rozsahom viskozity a zloženia materiálov.
Keďže DLP systémy oddeľujú vrstvy, musia byť pri výbere materiálov veľmi opatrní. Živice s vysokou viskozitou sa nemusia správne oddeliť od FEP fólie, čo by mohlo spôsobiť zlyhanie tlače alebo zníženie kvality dielu. DLP však najlepšie funguje so štandardnými živicami, ktoré rýchlo schnú.
Charakteristiky výkonu materiálu:
- Rozsah viskozity vhodný pre SLA: 100 – 2000 cps
- Rozsah viskozity vhodný pre DLP: 100 – 800 cps
- Priehľadná živica: SLA prepúšťa 90 % svetla, zatiaľ čo DLP prepúšťa 85 %
- Miera úspešnosti pre inžinierske živice je 95 % pre SLA a 75 % pre DLP
Kompatibilita materiálov s otvoreným zdrojovým kódom je veľkým plusom pre firmy, ktoré chcú ušetriť peniaze. Mnohé SLA systémy môžu bez problémov používať živice od iných spoločností, čo vám umožňuje vybrať si, kde si materiály zaobstarať a nájsť najlepšie ponuky.
Rôzne technológie majú rôzne požiadavky na podporné štruktúry. Metóda bodového vytvrdzovania SLA vyžaduje iba malé podporné štruktúry, ale metóda expozície celej vrstvy DLP môže vyžadovať väčšie podpery pre zložitejšie tvary.
UV vytvrdzovanie, odstránenie podkladu a povrchová úprava sú všetko kroky, ktoré je potrebné vykonať po použití oboch technológií. Keďže však majú lepšiu kvalitu povrchu po vytlačení, SLA diely zvyčajne potrebujú menej dodatočného spracovania.
Ak potrebujete najprispôsobivejší materiál pre širokú škálu použití, technológia SLA funguje lepšie s určitými formuláciami fotopolymérov.
Výkon priemyselných aplikácií: Prípady použitia v reálnom svete

Vzhľadom na svoje špecifické potreby rôzne odvetvia uprednostňujú rôzne technológie. SLA aj DLP sa používajú v automobilovom priemysle, ale stereolitografická 3D tlačiareň je lepší na výrobu vysoko presných funkčných prototypov, zatiaľ čo DLP je lepší na výrobu koncepčných modelov a sériovo vyrábaných prípravkov.
Medicínske a stomatologické aplikácie výrazne uprednostňujú technológiu SLA, pretože je presnejšia a pracuje s biokompatibilnými materiálmi. Systémy SLA vždy poskytujú úroveň presnosti potrebnú pre zákazkové zubné zarovnávače, chirurgické vodiace lišty a protetické diely.
Vzory prijatia v odvetví:
- V leteckom priemysle sa používa 75 % SLA a 25 % DLP
- 85 % SLA a 15 % DLP pre zdravotnícke pomôcky
- 60 % SLA a 40 % DLP pre spotrebnú elektroniku
- Prototypy pre autá: 70 % SLA a 30 % DLP
Obe technológie sú dobré pre odvetvie spotrebnej elektroniky. SLA je skvelá na výrobu funkčných prototypov, ktoré musia presne pasovať a byť v rámci tolerancií, zatiaľ čo DLP je skvelá na výrobu modelov na overenie návrhu a množstva malých súčiastok.
Silné stránky DLP v oblasti hromadnej výroby sa prejavujú v kultúrnom a kreatívnom využití. Výrobcovia šperkov a miniatúr využívajú schopnosť DLP vyrábať desiatky identických kusov naraz, aby čo najlepšie využili dizajny, ktoré sa vyrábajú znova a znova.
Keďže SLA laserové systémy sa dajú rozšíriť, sú lepšie pre potreby veľkoformátovej tlače. Priemyselné SLA tlačiarne dokážu tlačiť objemy väčšie ako 800 mm, čo znamená, že dokážu podporovať prototypy a funkčné súčiastky, ktoré sú pre stolové DLP tlačiarne príliš veľké.
Technológia SLA poskytuje leteckému a zdravotníckemu priemyslu spoľahlivosť a presnosť, ktoré potrebujú na výrobu presných dielov pre dôležité použitie.
Analýza nákladov a návratnosť investícií
Rôzne technológie a váhy vyžadujú veľmi odlišné sumy peňazí na nákup prvého zariadenia. Najzákladnejšie DLP systémy stoja okolo 3 000 dolárov. Najzákladnejšie SLA systémy stoja okolo 5 000 dolárov. Priemyselné systémy majú na druhej strane menšie cenové rozdiely. Veľkoformátové stroje pre obe technológie sa pohybujú od 50 000 do 200 000 dolárov.
Prevádzkové náklady zahŕňajú množstvo použitej živice, náklady na náhradné diely a náklady na údržbu. Vzhľadom na metódu bodového vytvrdzovania a potreby podpory systémy SLA zvyčajne spotrebujú o 10 – 15 % viac živice, zatiaľ čo systémy DLP plytvajú materiálom, keď je potrebné vymeniť FEP fóliu a udržiavať obrazovky v dobrom stave.
Analýza rozdelenia nákladov:
- Cena živice (SLA): 0.08 USD za gram vytvrdeného materiálu
- Cena živice (DLP): 0.07 USD za gram vytvrdeného materiálu
- Pre priemyselné systémy je ročný poplatok za údržbu (SLA) 2 000 USD.
- 3 200 dolárov ročne za priemyselné systémy údržby (DLP)
Keďže sa dá vyrábať v dávkach, DLP je lepšia pre aplikácie s vysokým objemom výroby, kde sú dôležité náklady na pracovnú silu. Jedna osoba môže prevádzkovať niekoľko DLP tlačiarní, ktoré všetky vyrábajú rovnaké diely, ale systémy SLA vyžadujú individuálnejšiu starostlivosť o diely so zložitými tvarmi.
Náklady spojené s kvalitou majú veľký vplyv na výpočet návratnosti investícií. Keďže SLA je presnejšia, znižuje čas potrebný na následné spracovanie a plytvanie materiálom. To by mohlo kompenzovať vyššie počiatočné náklady zefektívnením výroby a znížením počtu porúch.
Obe technológie spotrebúvajú približne rovnaké množstvo energie, ale DLP projektory bude možno potrebné vymeniť každých 2 000 až 3 000 hodín, čo zvyšuje dlhodobé náklady na prevádzku podniku.
Ak potrebujete presnú výrobu, ktorá nestojí veľa, stereolitografická 3D tlačiareň je najlepšou dlhodobou voľbou, pretože znižuje odpad a zvyšuje mieru úspešnosti prvého prechodu.
Magforms Stereolitografická 3D tlačiareň výhody
Priemyselné SLA systémy Magforms sú skvelou voľbou, pretože využívajú overené technológie a ponúkajú kompletnú podporu. V našich zariadeniach používame nemecké galvanometre Scanlab, lasery AOC a striedavé servomotory Panasonic, vďaka čomu sú spoľahlivejšie ako je bežné v tomto odvetví. Model SL800 dokáže tlačiť s presnosťou ±0.1 mm vďaka stabilnej mramorovej základni.
Niektoré dôležité výhody sú:
- Pokročilá laserová technológia s variabilnou veľkosťou bodu umožňuje tlač o 30 – 50 % rýchlejšiu ako pri starších systémoch
- Vďaka optimalizovaným skenovacím dráham algoritmy hlbokého učenia pridávajú ďalších 20 % k zrýchleniu.
- Kompatibilita materiálov s otvoreným zdrojovým kódom odstraňuje obmedzenia týkajúce sa proprietárnych živíc, čo výrazne znižuje prevádzkové náklady.
- Veľkoformátová tlač umožňuje vyrábať diely s dĺžkou až 800 mm, čo prekonáva bežné limity veľkosti
- Stabilita priemyselnej úrovne s mierou zlyhania menej ako 2 % na základe neustáleho testovania
- Široká škála materiálov, ako sú technické živice, číre živice, vysokoteplotné živice a flexibilné živice
- Globálne patentové portfólio s 22 patentmi a 30 registrovanými ochrannými známkami pomáha udržiavať inovácie v chode
- Technická podpora 24 hodín denne, sedem dní v týždni, s garanciou odpovede do jednej hodiny a
- Integrovaná optimalizácia materiálov a zariadení odstraňuje problémy s kompatibilitou a zmenami veľkosti
- Služby pre viac ako 300 podnikov v desiatkach krajín sa osvedčili
- Profesionálne školiace programy a technické workshopy pomáhajú ľuďom čo najlepšie využiť svoje vybavenie
- Presnosť na úrovni mikrónov, ktorá sa dá využiť v leteckom priemysle, medicíne a presnej výrobe
Záver
Voľba medzi stereolitografiou a technológiou DLP závisí od potrieb aplikácie, množstva práce, ktorú je potrebné vykonať, a požadovanej úrovne presnosti. SLA funguje najlepšie, keď je potrebná vysoká presnosť, široká škála materiálov a konzistentná kvalita v rôznych tvaroch dielov. Keď sa výroba vykonáva v dávkach, kde je potrebných veľa identických dielov, DLP je užitočná, pretože dokáže vytvrdiť všetky diely súčasne. Obe technológie sa stále menia. Spoločnosti ako Magforms posúvajú hranice výkonu pomocou nových laserových systémov a inteligentných algoritmov spracovania, ktoré obchádzajú problémy, ktoré existujú už nejaký čas, a zároveň zachovávajú to najlepšie z každej technológie.
Partnerstvo s popredným Stereolitografická 3D tlačiareň Výrobca
Spoločnosť Magforms kombinuje špičkovú technológiu SLA s bezkonkurenčnou technickou podporou, aby poskytovala komplexné riešenia aditívnej výroby. Náš integrovaný prístup eliminuje obavy z kompatibility a zároveň maximalizuje produktivitu a presnosť. Kontaktujte náš tím odborníkov na adrese info@magforms.com , aby ste prediskutovali svoje špecifické výrobné požiadavky a zistili, ako naše pokročilé systémy stereolitografických 3D tlačiarní môžu transformovať vaše výrobné možnosti.
Referencie
1. Gibson, Ian, David Rosen a Brent Stucker. „Technológie aditívnej výroby: 3D tlač, rýchle prototypovanie a priama digitálna výroba.“ Springer Science & Business Media, 2015.
2. Melchels, Ferry PW, Jan Feijen a Dirk W. Grijpma. „Prehľad stereolitografie a jej aplikácií v biomedicínskom inžinierstve.“ Biomaterials 31, č. 24 (2010): 6121 – 6130.
3. Jacobs, Paul F. „Rýchle prototypovanie a výroba: základy stereolitografie.“ Spoločnosť výrobných inžinierov, 1992.
4. Chartier, Thierry, Claudine Chaput, Fabrice Doreau a Marianne Loiseau. „Stereolitografia štrukturálne zložitých keramických súčiastok.“ Journal of Materials Science 37, č. 15 (2002): 3141-3147.
5. Hull, Charles W. „Zariadenie na výrobu trojrozmerných objektov stereolitografiou.“ US patent 4 575 330, podaný 8. augusta 1984 a vydaný 11. marca 1986.
6. Zhou, Chi, Yong Chen, Zhengyu Yang a Behrokh Khoshnevis. „Digitálna výroba materiálov pomocou stereolitografie založenej na projekcii maskového obrazu.“ Rapid Prototyping Journal 19, č. 3 (2013): 153 – 165.
Magforms uľahčuje návrh a výrobu.
Populárne blogy
-
 Štatistiky odvetviaVýrobný priemysel
FDM verzus SLA tlačiareň: Ktorá technológia je pre váš projekt tá pravá?
-
 Štatistiky odvetviaVýrobný priemysel
5 najpoužívanejších priemyselných 3D tlačiarní vo výrobe dnes
-
 Štatistiky odvetviaVýrobný priemysel
Prečo sú stereolitografické 3D tlačiarne bezkonkurenčné pre prototypovanie mikrofluidných zariadení?
