Grootskaalse hars 3D-drukker vir ingenieurswese en vinnige prototipering
'n Grootskaalse hars 3D-drukker is noodsaaklik vir moderne ingenieursprosesse wanneer produkontwikkelingstye korter word en die behoefte aan akkuraatheid toeneem. Hierdie industriële fotopolimerisasiestelsels, wat SLA-, DLP- en MSLA-tegnologieë insluit, laat vervaardigers toe om volgrootte funksionele prototipes en bondelkomponente met inspuitvorm-oppervlakkwaliteit te maak. Dit elimineer strukturele beperkings wat verband hou met meerdelige monteringswerkvloeie wat met meerdelige monteringswerkvloeie gepaardgaan en versnel markreaksie in die mediese, verbruikerselektronika- en lugvaartbedrywe.
begrip Grootskaalse Hars 3D-drukkers
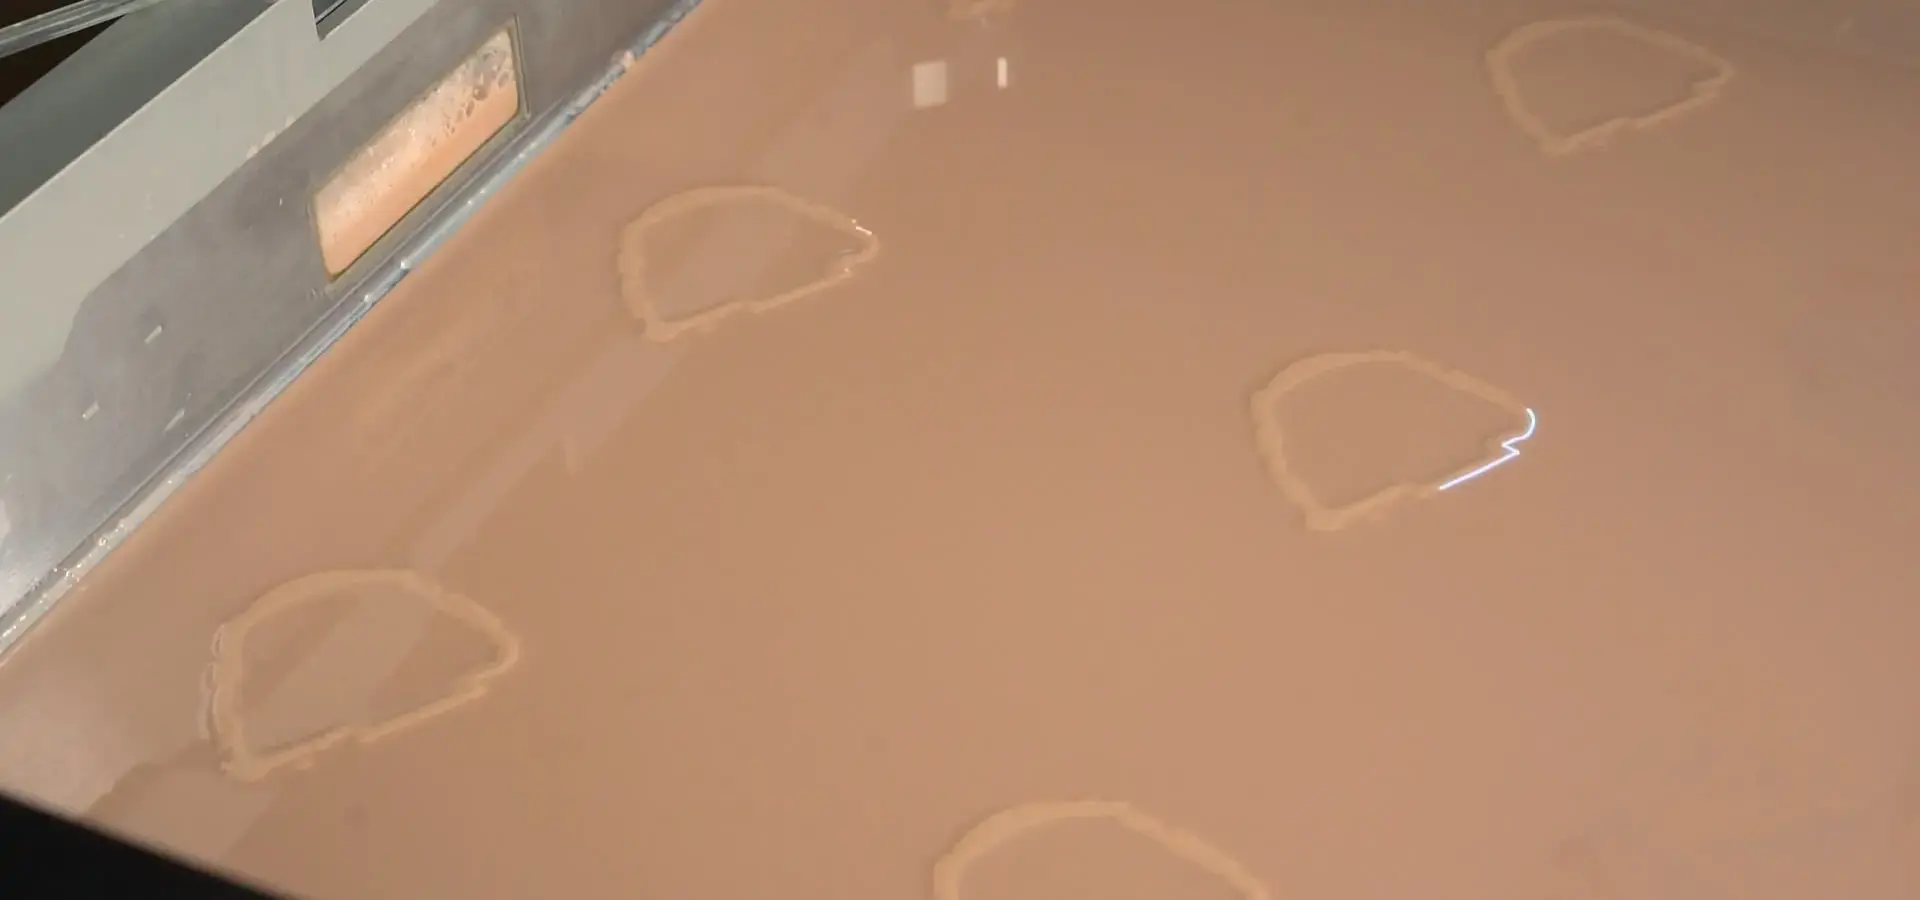
Die kerntegnologie agter industriële fotopolimerisasie
Om te begin, gebruik 'n grootskaalse hars 3D-drukker UV-ligbronne om vloeibare fotopolimeerhars een laag op 'n slag te verwerk. SLA-stelsels gebruik galvanometer-aangedrewe UV-lasers om vloeibare hars selektief te genees deur elke dwarssnit punt vir punt na te spoor. Die laserkolgrootte wissel tipies van 30-100 mikron, afhangende van die optiese konfigurasie en toepassingsvereistes. Dit gee hulle die hoogste vlak van detail vir die maak van dinge met ingewikkelde vorms, soos turbinelemme of ortodontiese gereedskap. Digitale mikrospieëlskikkings word in DLP-opstellings gebruik om hele lae gelyktydig te projekteer. Dit verminder druktye met 40-60% in vergelyking met puntskandeermetodes. MSLA-weergawes gebruik hoë-resolusie swart-en-wit LCD-skerms (dikwels 8K- of 12K-panele) saam met gekollimeerde LED-roosters om seker te maak dat ligintensiteit dieselfde is oor groot bou-areas. Dit is 'n belangrike deel om te verhoed dat groot, soliede dele aan die kante kromtrek.
Die meganiese ontwerp verskil baie van die markmodelle. Industriële grootskaalse hars 3D-drukker (SLA) stelsels kombineer galvanometer-gebaseerde laserskandeeroptika met dubbele lineêre geleidingsrails om Z-as stabiliteit onder hoë skilkragte te verseker en konsekwente energielewering tydens lang bousiklusse te handhaaf. Gevorderde vrystellingsmeganismes, soos kantel-en-skil-aktuators, verhoed dat lae uitmekaar val en motors stop wanneer daar baie krag is. Hierdie tegniese oplossings het 'n direkte uitwerking op produksietyd. Veldontplooiings dui daarop dat behoorlik onderhoue stelsels tot 90%+ operasionele bedryftyd kan bereik, afhangende van werkvloeistabiliteit en onderhoudsnakoming.
Materiaalversoenbaarheid en omgewingsintegrasie
Die keuse van materiale gaan veel verder as eenvoudige plastiek. Mengsels van ingenieursgraad het nou ABS-agtige polimere met 'n treksterkte van 55 MPa, hoëtemperatuurweergawes wat stabiel is tot 238°C, en buigsame harse wat hul vorm behou nadat hulle baie keer verhit en afgekoel is. Hierdie stelsels kan harsviskositeite van 100 tot 8 000 cP hanteer danksy ingeboude verhittingstenks wat stabiele vloeitoestande by 28–32°C handhaaf. Wanneer met spesiale materiale gewerk word, soos gietbare harse vir beleggingsgietwerk of bioversoenbare formules vir chirurgiese gidse, kan hierdie temperatuurbeheer nie oorgeslaan word nie.
Benewens materiaalkeuse, speel fasiliteitsbeplanning 'n kritieke rol in stelselprestasie en veiligheidsnakoming. Industriële vatfotopolimerisasiestelsels benodig spesiale ventilasie – gewoonlik 150+ CFM uitlaatkapasiteit met geaktiveerde koolstoffiltrering – om aërosol-emissies van 10-20 liter harsvate te hanteer. Alle fotopolimerisasiestelsels genereer VOC-emissies tydens werking, hoewel emissievlakke wissel na gelang van harsvolume, blootstellingsenergie en omhulselontwerp. Na-verwerkingsomgewings moet saam met die produk kan groei. Dit beteken dat industriële wasstasies met IPA- of TPM-oplosmiddelsirkulasie en UV-uithardingskamers wat by die volle bou-omhulsel pas, nodig is om seker te maak dat alle polimere kruisgebind is en dat die vorm dieselfde bly.
Belangrike toepassings en voordele vir vinnige prototipering en ingenieurswese
Ontwikkeling van motoronderdele
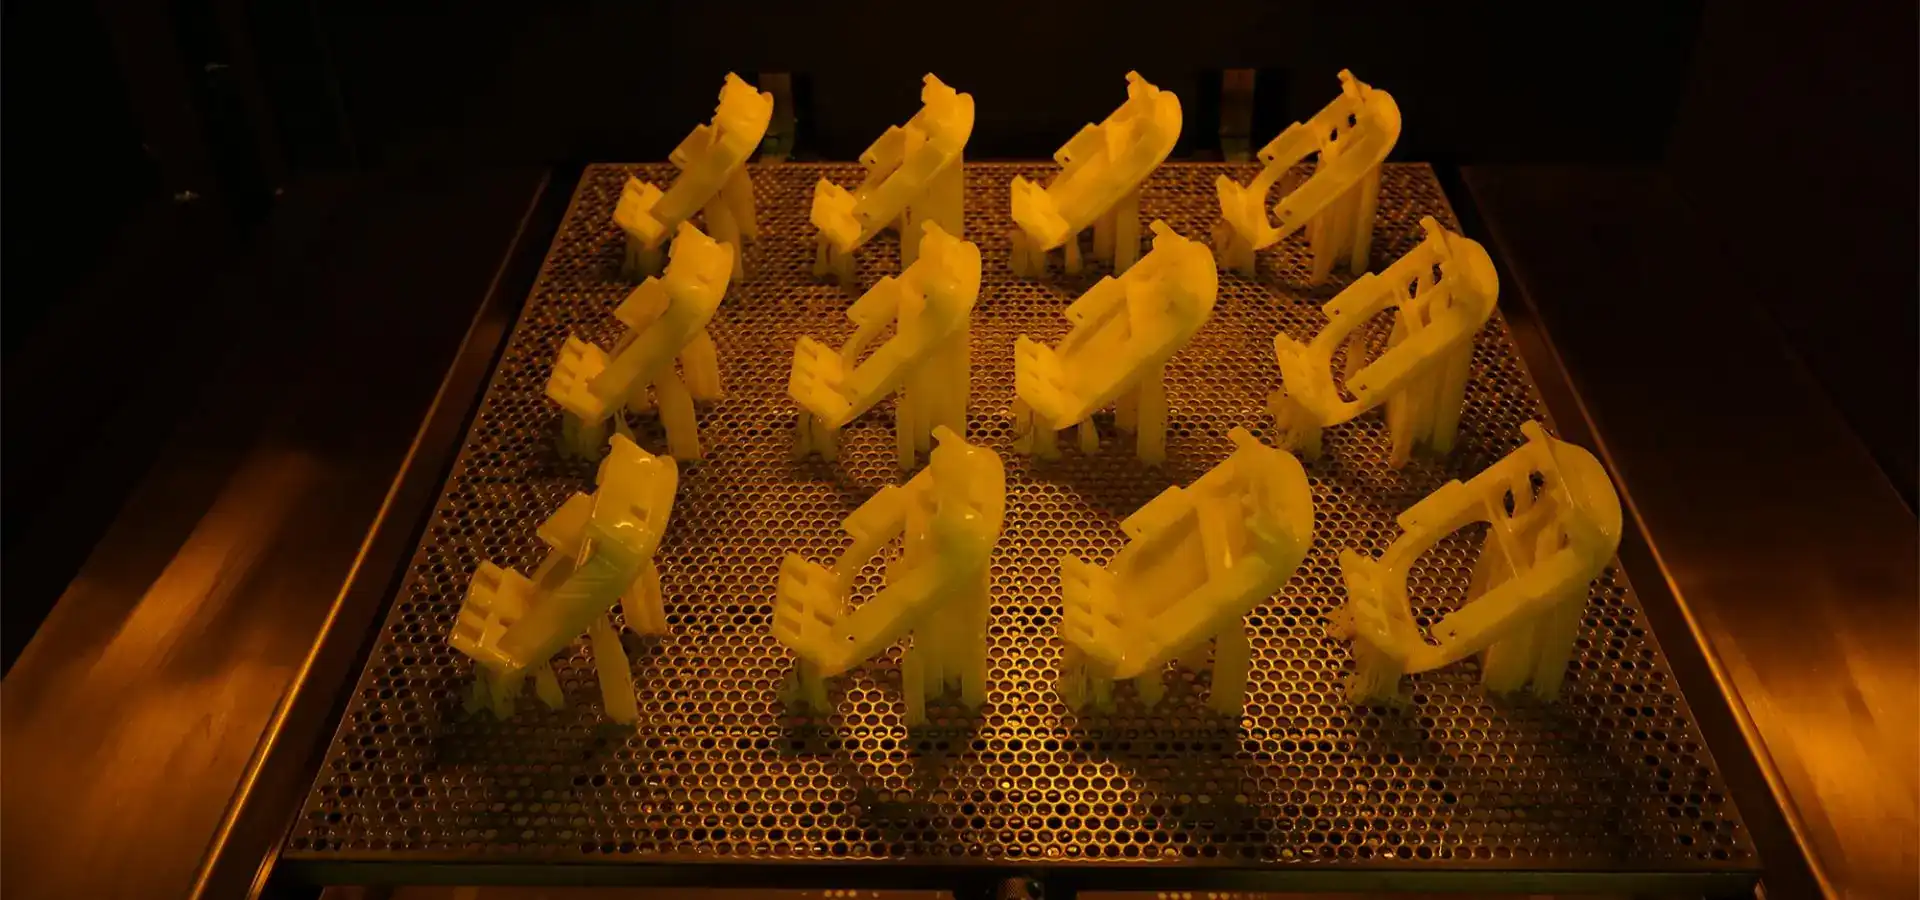
Grootskaalse hars 3D-drukkers word deur motorvervaardigers gebruik om die tyd wat dit neem om 'n prototipe te maak van weke na dae te verminder. Ons het kliënte gehelp om volgrootte paneelbordstelle met lugopeninge, instrumentgroepe en monteringsbase as enkele strukture te maak in plaas van modelle wat saamgestel is. Hierdie metode behou die ontwerpbedoeling terwyl ergonomiese validering en botsingsimulasiemontering gedoen word, wat ontslae raak van die 0.3-0.5 mm toleransie-opstapelings wat met gebonde samestellings gebeur. Gepasmaakte binne-afwerking vir beperkte produksievoertuie, soos leerreliëfmeesters en pasgemaakte middelkonsoles, gaan van CAD-goedkeuring na fisiese validering binne 48 uur, wat heeltemal verander hoe nis-motorvervaardigers die mark toets.
Lugvaartpresisie en mediese aanpassing
Vir windtunnelmodelle en saamgestelde opleggereedskap benodig die vliegtuigbedryf onderdele wat aan baie noue groottetoleransies voldoen, wat dikwels ±0.1 mm oor 300 mm+ spanwydtes is. Grootskaalse hars 3D-drukkers voldoen aan hierdie vereistes deur termies stabiele boukamers en laserkolkompensasie-algoritmes te gebruik om onderdele te maak wat hul vorm behou tydens outoklaaf-uithardingsiklusse. In mediese omgewings maak die tegnologie voorsiening vir pasgemaakte oplossings vir elke pasiënt: een druklopie kan meer as 50 verskillende tandmodelle van intraorale skanderings maak, elk met 'n akkuraatheid van 30 mikron op die okklusale oppervlak. Dit verander die ekonomie van ortodontiese laboratoriums deur ontslae te raak van die behoefte aan standaard klipmodelprosesse.
Produksiedoeltreffendheidstatistieke
Wanneer jy dit met standaardtoetsing vergelyk, kan jy sien dat dit duidelike voordele inhou. 'n 5-as CNC-prototipe vir verbruikerselektronika-behuising, wat veelvuldige opstellings, 12-uur siklustye en 8-uur drukwerk op 'n grootskaalse hars 3D-drukker vereis , verminder materiaalkoste van $180 per eenheid tot $35 per eenheid. Hierdie voordele word versterk in bondelproduksie-instellings, waar die druk van 100 identiese konnektorbehuisings dieselfde hoeveelheid tyd neem as die druk van een. Dit is iets wat nie met subtraktiewe of gietprosesse op prototipe-vlakke gedoen kan word nie.
Hoe om die regte keuse te kies Grootskaalse hars 3D-drukker vir u besigheid
Definiëring van verkrygingskriteria
Die bouvolume-standaarde moet ooreenstem met die onderdeelbokse, plus 15 tot 20 persent ekstra spasie vir ondersteuningsstrukture. Die meeste motoronderdele kan in 'n werkruimte van 400x400x500 mm pas, wat ook toelaat dat 80–120 klein onderdele gelyktydig gemaak word deur hulle te nestel. Verskillende gebruike het verskillende resolusiebehoeftes. Byvoorbeeld, behuisings vir markgoedere kan 50 mikron XY-resolusie hanteer, maar tandartse benodig 25 mikron presisie. Drukspoed, wat gemeet word in millimeter per uur Z-as-beweging, het 'n direkte effek op deurset. Produksie-georiënteerde stelsels kan 30 tot 50 millimeter per uur bereik deur laagblootstellingstye en vinnige afskilprosesse te optimaliseer.
Verenigbaarheid tussen materiale gaan verder as wat op die vervaardiger se spesifikasies geskryf is. Gaan oopstelselontwerpe na wat derdeparty-hars kan gebruik. Hierdie kenmerk verlaag koste met 30 tot 40 persent in vergelyking met ekosisteme wat slegs private materiale gebruik. Ons het bewyse van situasies waar geslote stelsels kliënte plastiek vir $400/liter laat koop het terwyl oopstelselweergawes wat dieselfde was, slegs $120/liter gekos het. Gaan die infrastruktuur vir die hantering van hars na. Byvoorbeeld, outomatiese voedingsstelsels met vlaksensors en peristaltiese pompe verhoed dat werk in die middel van 20-uur of langer afdrukke stop, wat beide die belegging in materiale en die plan vir produksie beskerm.
Evaluering van vervaardigers en totale koste van eienaarskap
Wanneer jy stelsels vergelyk, kyk na hoe lank die onderdele hou. Die meeste monochroom LCD-skerms in mSLA grootskaalse hars 3D-drukkers hou vir 2 000 tot 3 000 drukure voordat hulle vervang moet word, wat tussen $800 en $1 200 kos. Laser SLA-stelsels, aan die ander kant, kan vir 10 000 uur of meer werk, maar kos aanvanklik meer om te koop. Bepaal die levertye en beskikbaarheid van plaasvervangende onderdele. Dit is 'n baie belangrike stap wat ons mense sien vergeet totdat produksie stop terwyl hulle wag vir 'n galvanometer-eenheid van $3 500 wat oor 8 weke sal arriveer.
Wanneer jy die opbrengs op belegging (ROI) bereken, moet jy dinge insluit soos hoeveel materiaal vermors word, hoeveel energie gebruik word (industriële eenhede gebruik heeltyd 1.5 tot 3 kW krag), en hoeveel werk nodig is vir naverwerking. In hoëgebruiksituasies betaal 'n behoorlik gedefinieerde stelsel homself binne 18 tot 24 maande af, veral wanneer dit ontwikkelingsdienste vervang wat $250 tot $600 per onderdeel kos. Dit is belangrik om te soek na waarborge wat meer as net die eerste jaar dek. Soek na waarborge wat optiese onderdele en bewegingstelsels dek, wat die duurste onderdele van fotopolimerisasie-gereedskap is wat kan breek.
Optimalisering van werkverrigting en onderhoud vir grootskaalse harsdrukkers
Protokolle vir voorkomende instandhouding
Gereelde herstelskedules is nodig vir operasionele stabiliteit. Elke 50 drukure moet harsfilms van die FEP-, nFEP- of ACF-tipes nagegaan word vir troebelheid of klein skeurtjies wat die gereeldheid van UV-penetrasie beïnvloed. Ons stel voor dat hulle elke 200 uur vervang word, selfs al is daar geen ooglopende slytasie nie, want optiese agteruitgang vind plaas voordat dit gesien kan word. Elke 500 uur moet die oppervlaktes van die bouplate wat aan mekaar vassit, met 'n ligte, growwe behandeling herbehandel word. Dit bring die mikrotekstuur terug wat nodig is vir die eerste laag om aan mekaar te vas te sit sonder om te veel krag te gebruik.
Die skoonmaak van die optiese pad het 'n direkte effek op hoe goed afdrukke werk. Die skoonmaak van harsvatvensters, optiese beskermende glas en galvanometerspieëlsamestellings vereis gereelde skoonmaak om kontaminasie te voorkom en konsekwente laserenergie-oordrag te handhaaf. Een keer per maand, met IPA en pluisvrye doekies, stop dit die 15-25% ligintensiteitsverliese wat diep dele nie volledig genees nie. Temperatuursensorkalibrasie, wat elke drie maande teen NIST-opspoorbare standaarde nagegaan word, hou die viskositeit van die gom binne die 10%-reeks wat nodig is vir konsekwente laaghegting oor groot dwarsdeursnees.
Beste praktyke vir sagteware en kalibrasie
Moderne grootskaalse hars 3D-drukkers het sny-algoritmes wat KI-geoptimaliseerd is en blootstellingstye verander gebaseer op dwarssnitarea en vormkompleksiteit. Deur die hardeware en snyersagteware gereeld op te dateer – gewoonlik elke drie maande – word hierdie spoedverbeterings ontsluit en randgevalle wat gevind word deur gebruikersdata in te samel, reggestel. Elke maand moet jy aandag gee aan jou kalibrasieprosesse. Byvoorbeeld, deur presisie-wyserknope te gebruik om die Z-as se loodregheid na te gaan, die hars se temperatuur na te gaan en toetsafdrukke met standaardvorms te evalueer, kan drywing gevind word voordat dit produksiedele beïnvloed.
Professionele dienskontrakte beskerm jou ingeval iets vreeslik verkeerd loop. Jaarlikse kontroles deur fabrieksopgeleide kundiges sluit in die kontrole van die optiese belyning, die meting van die speling in die bewegingstelsel en die sertifisering van die elektriese veiligheid. Hierdie inspeksies verhoog die lewensduur van die toerusting en hou die waarborg geldig. Ons het gesien dat terreine wat voorkomende dienskontrakte gebruik, 60% minder onverwagte stilstandtye het as dié wat reaktiewe instandhouding gebruik.
'n Vol vertroue aankoop doen: Waar en hoe om te koop Grootskaalse Hars 3D-drukkers
Verskafferseleksie en Aankoopkanale
Om gekwalifiseerde grootskaalse hars 3D-drukkerverskaffers te vind , moet jy na beide die toerustingspesifikasies en die kundige ondersteuningsinfrastruktuur kyk. Wanneer vervaardigers streeksdienssentrums met onderdele voorsien, kan hulle binne 24 tot 48 uur reageer in plaas van die twee tot drie weke wat dit neem vir buitelandse verskeping. Gaan na of daar enige opleidingsprogramme beskikbaar is. Volledige operateursertifisering wat kalibrasieprosedures, probleemoplossingsmetodes en materiaalhanteringsveiligheid dek, beskerm jou toerustingbelegging en bou terselfdertyd interne kennis op.
Deur te onderhandel vir grootmaat-aankope, kan jy pryse kry wat gewoonlik 12–18% minder is as die lysprys vir bestellings van meer as een item. Verspreiders wat met 3D-drukdiensburo's werk, help dikwels besighede om groepaankope te doen deur die behoeftes van kleiner besighede te kombineer om laer pryse vir groter besighede te kry. Bedryfshuurkontrakte wat tussen 36 en 60 maande duur, kan jou help om geld te bespaar en onderhoudskoste te dek. Hierdie tipe huurkontrak is veral goed vir opstartondernemings wat wil sien of die mark iets wil koop voordat hulle hulle daartoe verbind om dit ten volle te koop.
Waarborg- en Na-verkope-oorwegings
Slytonderdele wat gewoonlik nie deur waarborge gedek word nie, behoort hierdeur gedek te word. Byvoorbeeld, BTW-films en bou-oppervlakafwerkings maak 40% van die koste uit om iets na drie jaar se gebruik te vervang. Kyk na diensvlakooreenkomste wat die vinnigste reaksietye en waarborge vir onderdelevoorsiening uiteensit. Sommige vervaardigers bied langer waarborge wat jaarlikse voorkomende instandhouding, sagteware-opdaterings en prioriteitstegniese ondersteuning insluit vir 'n ekstra 15 tot 20 persent van die toerusting se aankoopprys. Dit is gewoonlik 'n belegging wat vrugte afwerp omdat dit minder probleme met bedrywighede beteken.
Demonstrasie-apps en voorbeeldonderdeelbewyse neem die raaiwerk uit die koop van dinge. Betroubare grootskaalse hars 3D-drukkervervaardigers bied demonstrasies op die perseel aan deur jou CAD-lêers en materiaalspesifikasies te gebruik om onderdele te produseer wat jy kan toets vir meganiese eienskappe en dimensionele akkuraatheid sonder om dit te beskadig. Tydens die valideringsproses word probleme met versoenbaarheid of maniere om werkvloei te verbeter dikwels gevind wat reggestel moet word voordat 'n finale aankoop gemaak word.
Gevolgtrekking
'n Grootskaalse hars 3D-drukker is 'n belegging in industriële buigsaamheid en die spoed van produkontwikkeling. Die tegnologie is nou meer ontwikkel as net vroeë aanvaarders wat eksperimenteer. Daar is nou produksiebeproefde stelsels wat akkuraatheid tot op die mikronvlak oor meterskaalse bougroottes kan bied. 'n Goeie koopproses kombineer tegniese vereistes soos bouomhulsel, optiese resolusie en materiaalversoenbaarheid met praktiese feite soos gemak van onderhoud, die buigsaamheid van die materiaalomgewing en die infrastruktuur vir die ondersteuning van verskaffers. Maatskappye wat die beste opbrengs op belegging (ROI) wil kry, behandel hierdie stelsels asof hulle deel is van 'n produksiesel, eerder as afsonderlike toerustingstukke. Hulle spandeer dieselfde hoeveelheid geld aan infrastruktuur vir naverwerking, opleiding vir operateurs en voorkomende instandhoudingsplanne wat konsekwente langtermynprestasie verseker.
FAQ
1. Wat onderskei grootformaat harsdrukkers van standaard lessenaarmodelle?
Industriële grootskaalse hars 3D-drukkers word ontwerp met versterkte meganiese argitekture wat ontwerp is om hoë skilkragte te weerstaan wat gegenereer word tydens grootskaalse laagskeiding wat die eksponensiële skilkragte hanteer wat veroorsaak word deur dwarssnitte wat baie groot is, wat beduidende skilkragte kan genereer, afhangende van dwarssnitarea, harsviskositeit en laagblootstellingsparameters. Kantel-en-skil-motors en ander gevorderde vrystellingsmeganismes verhoed dat lae delamineer, en outomatiese harsvoedingstelsels hou vatvlakke stabiel tydens drukwerk wat 30 uur of langer duur. Hierdie kenmerke, ontwerp vir produksie, verseker stabiliteit wat nie moontlik is met verbruikersgraadonderdele nie.
2. Hoe bestuur ek naverwerking vir groot gedrukte onderdele?
Standaard was-uithardingstelsels vir persoonlike rekenaars kan nie industriële uitsette hanteer nie. Beplan vir die regte toerusting: ultrasoniese of roergebaseerde wastenks wat onderdele van 500 mm of meer kan hanteer, met IPA- of TPM-oplosmiddelherwinning; dan, swaargewig-UV-uithardingskamers wat die hele bouvolume aan lig uit alle rigtings kan blootstel. Die regte naverwerking verseker dat onderdele die meganiese eienskappe het wat daarvoor gegradeer is. As die droging nie reg gedoen word nie, kan ongereageerde monomere die onderdele se sterkte en stabiliteit beskadig.
3. Kan hierdie stelsels in standaard kantooromgewings werk?
Groot harsvate gee vlugtige organiese verbindings (VOS'e) af, wat beteken dat werkswinkels aktiewe ventilasiestelsels moet hê wat 150 CFM of meer afvallug met koolstoffiltrering kan hanteer. Stabiliteit by kamertemperatuur is ook belangrik; om die temperatuur tussen 20 en 25°C te hou, keer veranderinge in gomdikte wat die sukses van 'n drukwerk kan benadeel. Bestee geld aan omgewingsinstellings benewens die aankoop van die drukker.
Saam met Magforms vir industriële-graad hars 3D-drukoplossings
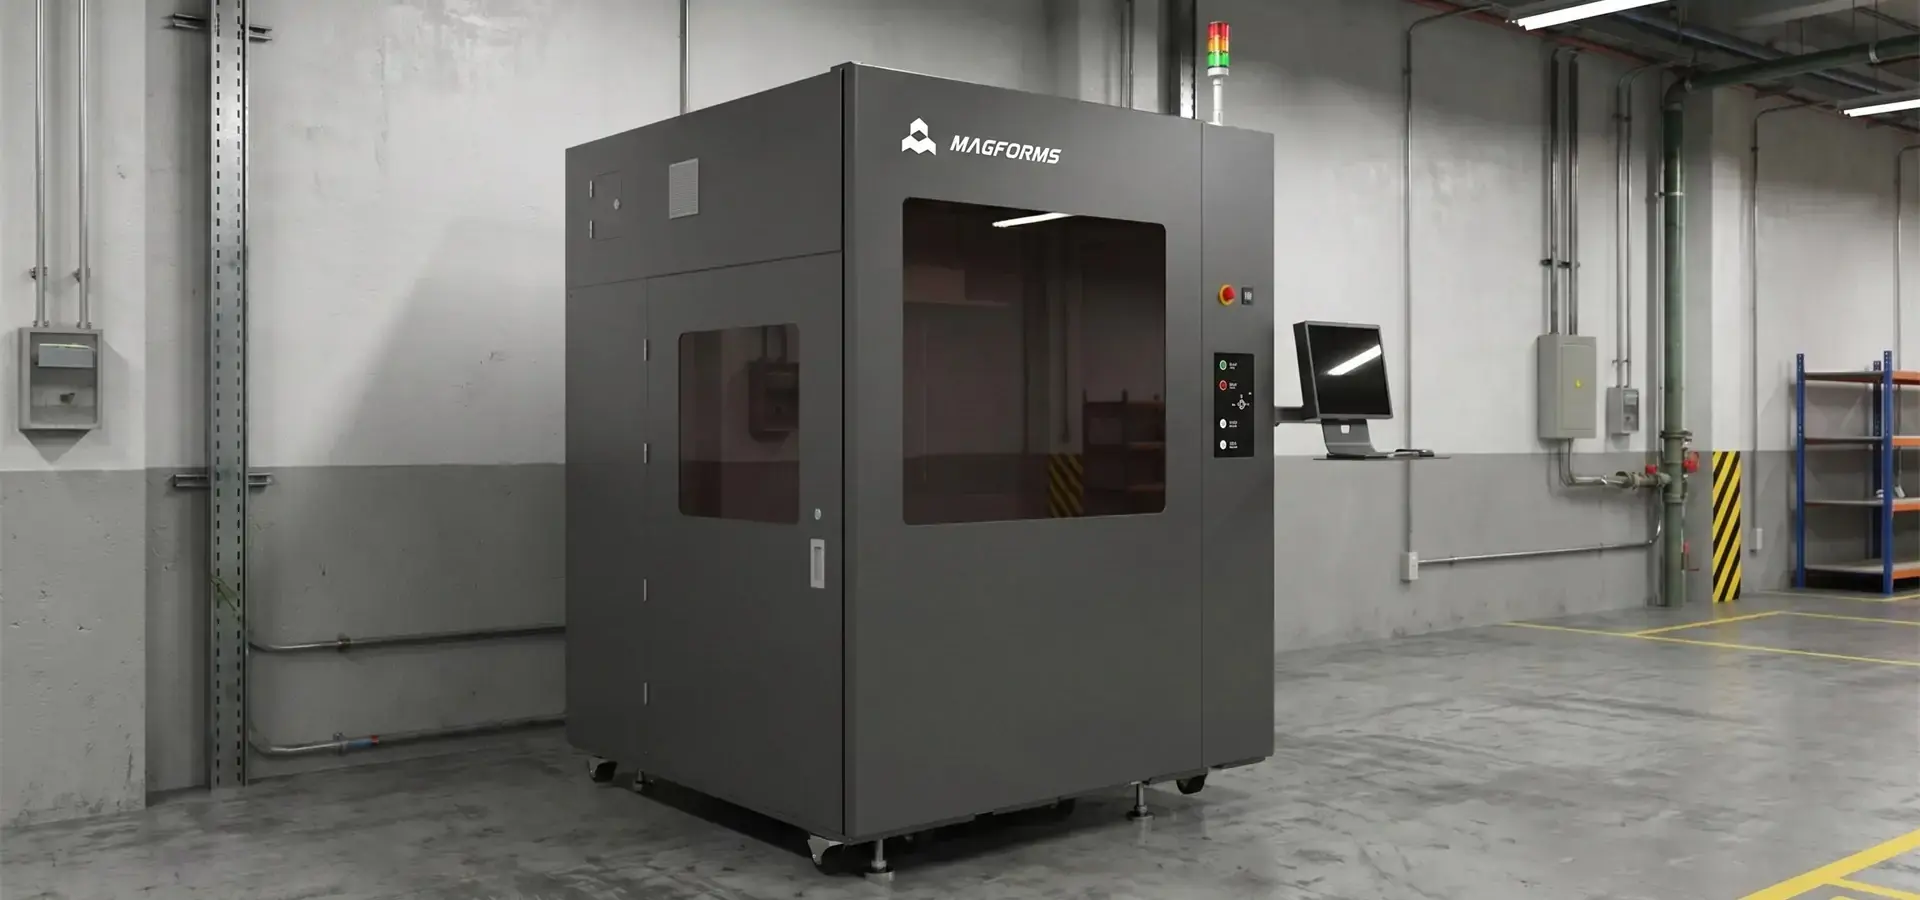
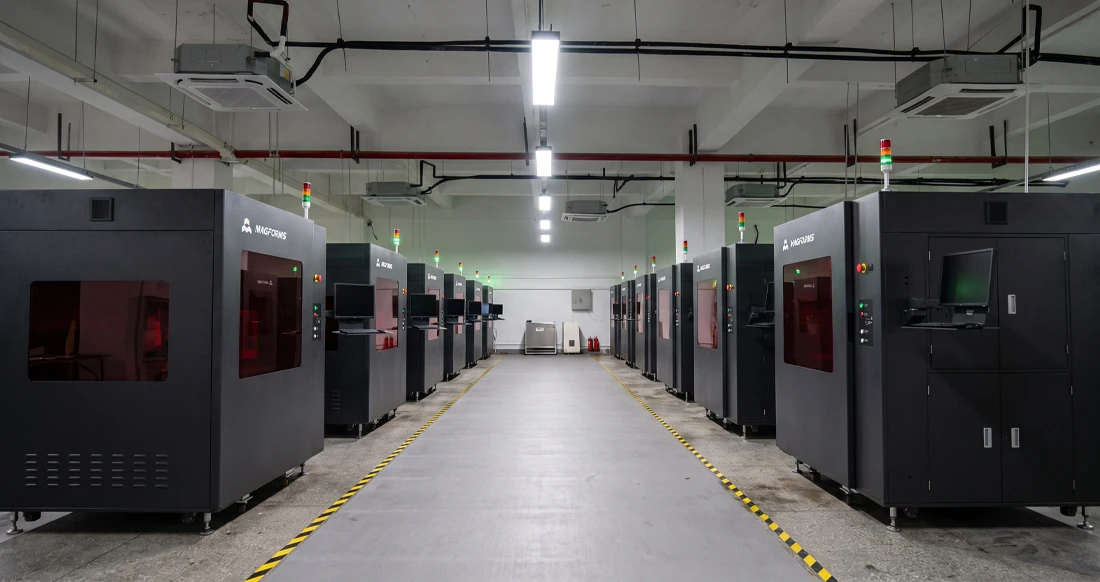
Magforms bied volledig geïntegreerde grootskaalse hars 3D-drukkerstelsels wat hul eie fotopolimerisasietoerusting kombineer met toepassingsgeoptimaliseerde harsformules. Dit raak ontslae van die probleme wat derdeparty-materiaalekosisteme met versoenbaarheid het. Ons veranderlike kolgrootte lasertegnologie en KI-geoptimaliseerde skanderingspaaie maak ons platforms 30% of meer vinniger as ander, terwyl ons mikronvlak-akkuraatheid in afmetings oor 600x600x400 mm bougroottes handhaaf. Ons het produksiebewese oplossings verbeter oor duisende ure se werk in strawwe industriële omgewings. Ons kerninnovasies word beskerm deur 22 patente, en ons installasies bedien meer as 300 maatskappye in die motor-, lugvaart- en mediese sektore.
Ons tegniese ondersteuningsinfrastruktuur sluit deeglike opleiding vir operateurs, voorkomende instandhoudingsprogramme en vinnige diensnetwerke in wat produksie so glad moontlik laat verloop. As 'n bekende grootskaalse hars 3D-drukkervervaardiger , bied ons duidelike pryse vir groot aankope, buigsame huuropsies en voorbeeldvalideringsprogramme wat u werklike CAD-lêers en materiaalspesifikasies gebruik. Kontak ons ingenieurspan by info@magforms.com om te gesels oor hoe ons metode om materiale en gereedskap te integreer, die ontwikkeling van u produkte kan versnel terwyl die koste en risiko's van bedrywighede verlaag word. U kan die verskil in betroubaarheid sien wat voortspruit uit ontwerp- en produksievaardighede wat vertikaal geïntegreer is deur 'n uitstalling op die perseel op te stel.
Verwysings
1. Gibson, I., Rosen, D., & Stucker, B. (2021). Additiewe Vervaardigingstegnologieë: 3D-drukwerk, vinnige prototipering en direkte digitale vervaardiging (3de uitgawe). Springer International Publishing.
2. Zakeri, S., Vippola, M., & Levänen, E. (2020). 'n Omvattende oorsig van die fotopolimerisasie van keramiekharse wat in stereolitografie gebruik word. Additive Manufacturing, 35, 101177.
3. Stansbury, JW, & Idacavage, MJ (2016). 3D-drukwerk met polimere: Uitdagings tussen uitbreidende opsies en geleenthede. Tandheelkundige Materiale, 32(1), 54-64.
4. Ngo, TD, Kashani, A., Imbalzano, G., Nguyen, KT, & Hui, D. (2018). Additiewe vervaardiging (3D-drukwerk): 'n Oorsig van materiale, metodes, toepassings en uitdagings. Komposiete Deel B: Ingenieurswese, 143, 172-196.
5. Ligon, SC, Liska, R., Stampfl, J., Gurr, M., & Mülhaupt, R. (2017). Polimere vir 3D-drukwerk en pasgemaakte additiewe vervaardiging. Chemical Reviews, 117(15), 10212-10290.
6. Quan, H., Zhang, T., Xu, H., Luo, S., Nie, J., & Zhu, X. (2020). Foto-uithardende 3D-druktegniek en die uitdagings daarvan. Bioaktiewe Materiale, 5(1), 110-115.
Magforms maak ontwerp en vervaardiging makliker.
Gewilde Blogs
-
 Bedryfs InsigteVervaardigingsnywerheid
FDM vs. SLA-drukker: Watter tegnologie is reg vir jou projek?
-
 Bedryfs InsigteVervaardigingsnywerheid
Top 5 Toepassings van Industriële 3D-drukkers in Vervaardiging Vandag
-
 Bedryfs InsigteVervaardigingsnywerheid
Waarom is stereolitografie 3D-drukkers ongeëwenaard vir prototipering van mikrofluidiese toestelle?
