Storskala 3D-printer i resin til ingeniørarbejde og hurtig prototyping
En storstilet 3D-printer af resin er afgørende for moderne ingeniørprocesser, når produktudviklingstiderne bliver kortere, og behovet for nøjagtighed stiger. Disse industrielle fotopolymerisationssystemer, som inkluderer SLA-, DLP- og MSLA-teknologier, giver producenter mulighed for at fremstille funktionelle prototyper og batchkomponenter i fuld størrelse med sprøjtestøbt overfladekvalitet. Dette eliminerer strukturelle begrænsninger forbundet med flerkomponentsmonteringsworkflows, der følger med flerkomponentsmonteringsworkflows, og fremskynder markedsresponsen inden for medicinalindustrien, forbrugerelektronikindustrien og luftfartsindustrien.
Forståelse Storskala harpiks 3D-printere
Kerneteknologien bag industriel fotopolymerisering
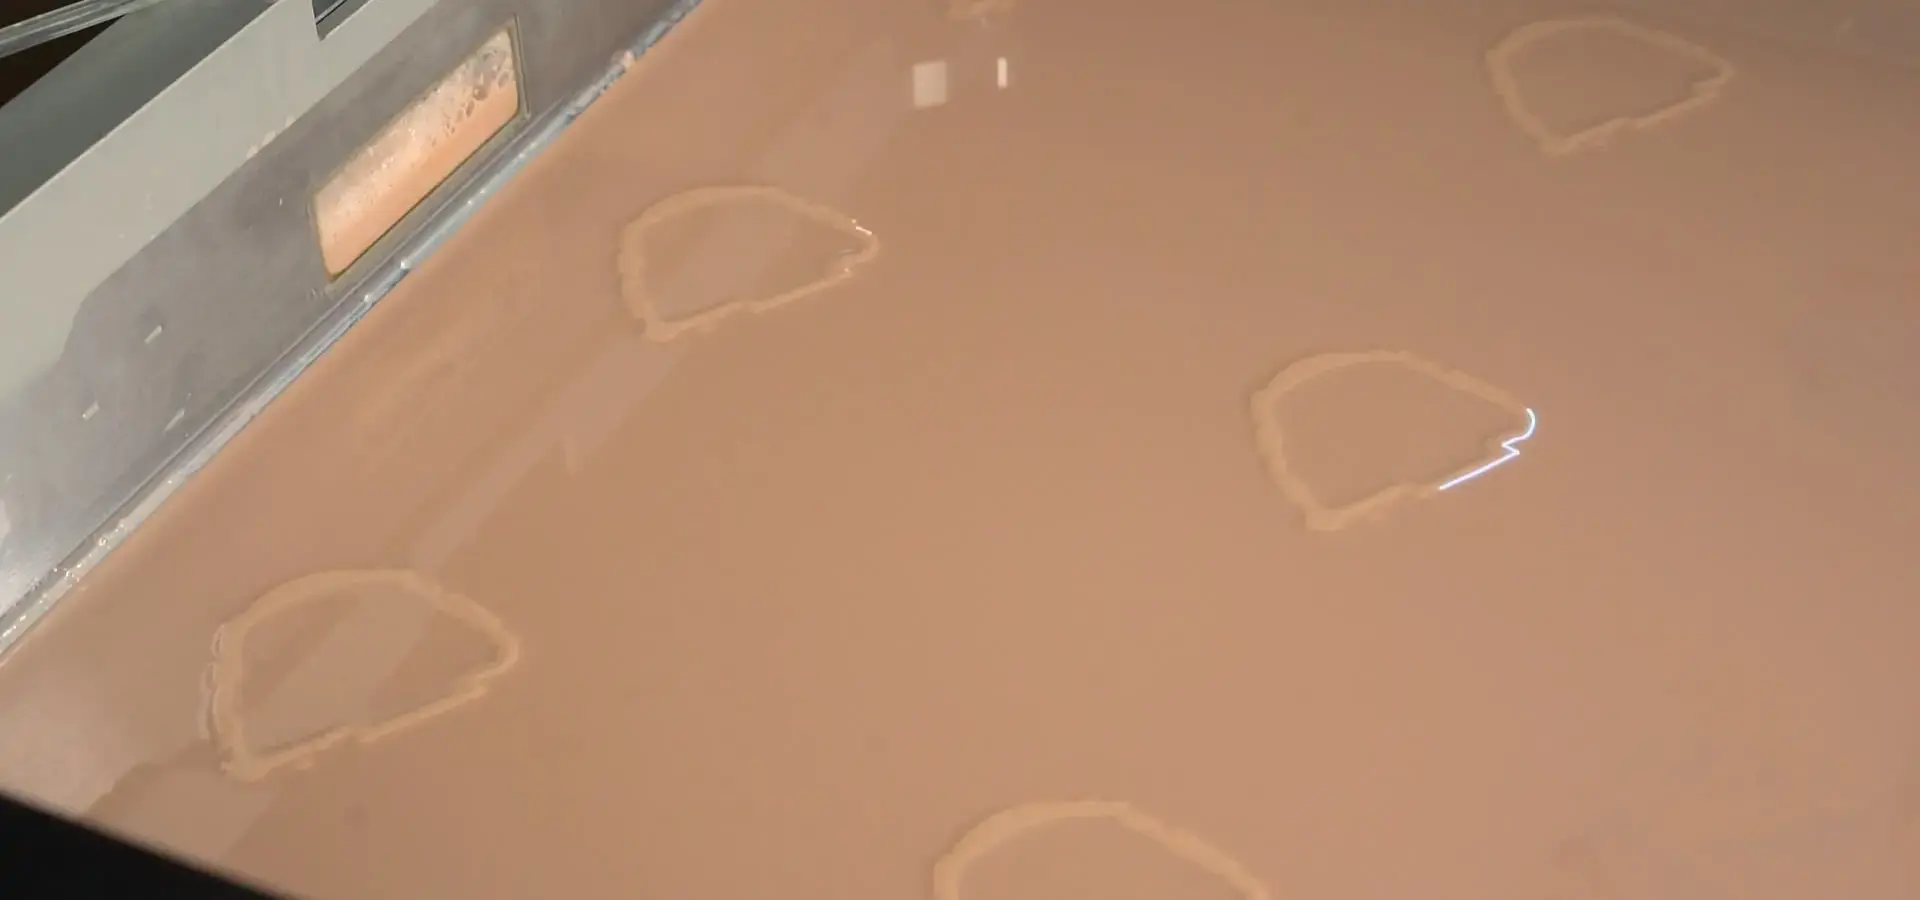
Til at begynde med bruger en storstilet 3D-printer af harpiks UV-lyskilder til at behandle flydende fotopolymerharpiks ét lag ad gangen. SLA-systemer bruger galvanometerdrevne UV-lasere til selektivt at hærde flydende harpiks ved at spore hvert tværsnit punkt for punkt. Laserpunktstørrelsen varierer typisk fra 30-100 mikron, afhængigt af optisk konfiguration og applikationskrav. Dette giver dem det højeste detaljeringsniveau til at fremstille ting med komplicerede former, såsom turbineblade eller ortodontiske værktøjer. Digitale mikrospejlarrays bruges i DLP-opsætninger til at projicere hele lag på én gang. Dette reducerer printtiden med 40-60% sammenlignet med punktscanningsmetoder. MSLA-versioner bruger sort-hvide LCD-skærme med høj opløsning (ofte 8K- eller 12K-paneler) sammen med kollimerede LED-gitre for at sikre, at lysintensiteten er den samme på tværs af store byggeområder. Dette er en vigtig del af at forhindre store, solide sektioner i at blive vridne i kanterne.
Det mekaniske design er meget forskelligt fra markedsmodellerne. Industrielle storskala resin 3D-printersystemer (SLA) kombinerer galvanometerbaseret laserscanningsoptik med dobbelte lineære styreskinner for at sikre Z-aksens stabilitet under høje peelkræfter og opretholde ensartet energitilførsel under lange byggecyklusser. Avancerede udløsermekanismer, som f.eks. tilt-and-peel-aktuatorer, forhindrer lag i at falde fra hinanden og motorer i at stoppe, når der er meget kraft. Disse tekniske løsninger har en direkte effekt på produktionens oppetid. Feltimplementeringer viser, at korrekt vedligeholdte systemer kan opnå op til 90%+ driftsoppetid, afhængigt af arbejdsgangsstabilitet og overholdelse af vedligeholdelsesregler.
Materialekompatibilitet og miljøintegration
Materialevalget går langt ud over simple plasttyper. Ingeniørkvalitetsblandinger har nu ABS-lignende polymerer med en trækstyrke på 55 MPa, højtemperaturversioner, der er stabile op til 238 °C, og fleksible harpikser, der holder formen efter at være blevet opvarmet og afkølet mange gange. Disse systemer kan håndtere harpiksviskositeter fra 100 til 8,000 cP takket være indbyggede varmetanke, der opretholder stabile strømningsforhold ved 28-32 °C. Når man arbejder med specielle materialer, som f.eks. støbeharpikser til investeringsstøbning eller biokompatible formler til kirurgiske vejledninger, kan denne temperaturkontrol ikke springes over.
Ud over materialevalg spiller facilitetsplanlægning en afgørende rolle i systemets ydeevne og overholdelse af sikkerhedskrav. Industrielle fotopolymerisationssystemer til beholdere kræver særlig ventilation – normalt en udstødningskapacitet på 150+ CFM med aktivt kulfiltrering – for at håndtere aerosolemissioner fra 10-20 liters harpiksbeholdere. Alle fotopolymerisationssystemer genererer VOC-emissioner under drift, selvom emissionsniveauerne varierer afhængigt af harpiksemængde, eksponeringsenergi og kabinettets design. Efterbehandlingsmiljøer skal kunne vokse med produktet. Det betyder, at industrielle vaskestationer med IPA- eller TPM-opløsningsmiddelcirkulation og UV-hærdningsrum, der passer til hele byggerammen, er nødvendige for at sikre, at alle polymerer er tværbundet, og at formen forbliver den samme.
Vigtige anvendelser og fordele ved hurtig prototyping og ingeniørarbejde
Udvikling af bilkomponenter
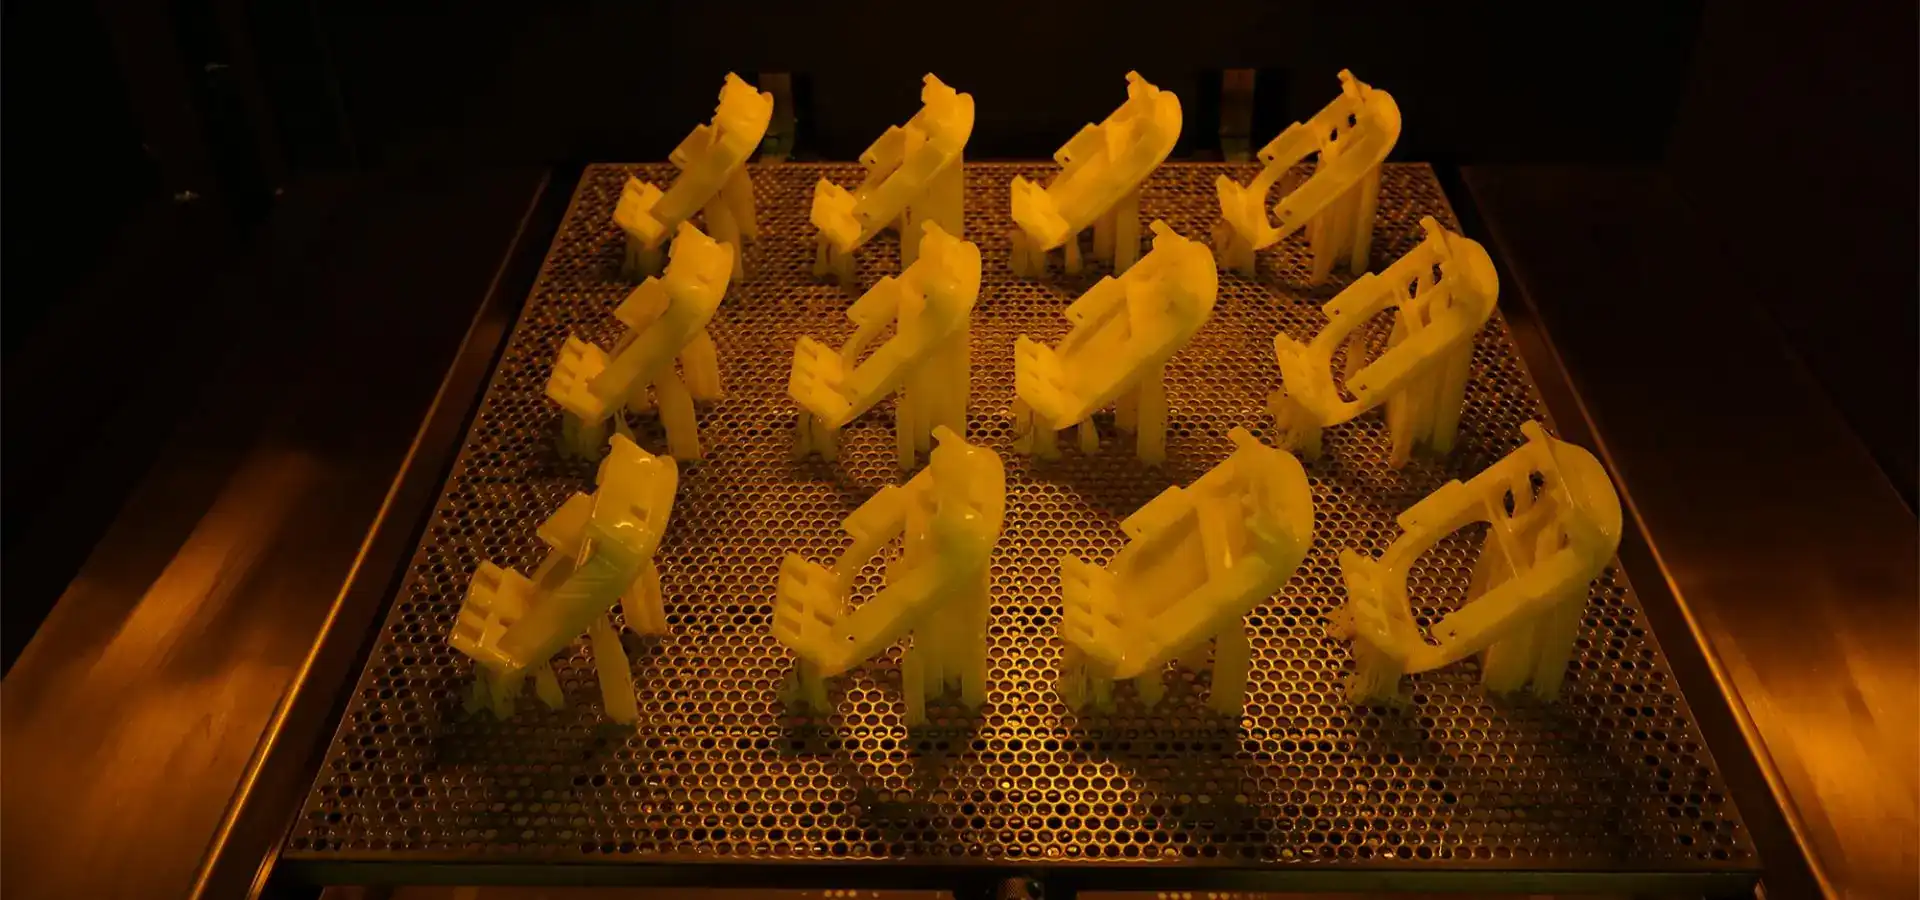
Bilproducenter bruger 3D-printere i stor skala i resin til at reducere den tid, det tager at lave en prototype, fra uger til dage. Vi har hjulpet kunder med at lave instrumentbrætsæt i fuld størrelse med luftventiler, instrumentklynger og monteringshuller som enkeltstående strukturer i stedet for modeller, der er sat sammen. Denne metode bevarer designets intention, mens ergonomisk validering og montering ved kollisionssimulering udføres, hvilket fjerner de toleranceforskelle på 0.3-0.5 mm, der opstår med sammenlimede samlinger. Tilpasset interiørbeklædning til køretøjer i begrænset produktion, såsom læderprægede masters og specialfremstillede midterkonsoller, går fra CAD-godkendelse til fysisk validering inden for 48 timer, hvilket fuldstændigt ændrer, hvordan nichebilproducenter tester markedet.
Præcision inden for luftfart og medicinsk tilpasning
Til vindtunnelmodeller og kompositoplægningsværktøjer har flyindustrien brug for dele, der overholder meget snævre størrelsestolerancer, som ofte er ±0.1 mm over spændvidder på 300 mm+. Storskala resin 3D-printere opfylder disse krav ved at bruge termisk stabile byggerum og laserpunktkompensationsalgoritmer til at fremstille dele, der holder deres form under autoklavhærdningscyklusser. I medicinske sammenhænge muliggør teknologien skræddersyede løsninger til hver patient: ét printjob kan fremstille mere end 50 forskellige tandmodeller fra intraorale scanninger, hver med en nøjagtighed på 30 mikron på den okklusale overflade. Dette ændrer økonomien i ortodontiske laboratorier ved at fjerne behovet for standard stenmodelprocesser.
Produktionseffektivitetsmålinger
Når man sammenligner det med standardtest, kan man se, at det har klare fordele. En 5-akset CNC-prototype til forbrugerelektronikhuse, som kræver flere opsætninger, 12-timers cyklustider og 8-timers printjob på en storstilet resin 3D-printer , reducerer materialeomkostningerne fra $180 pr. enhed til $35 pr. enhed. Disse fordele forstærkes i batchproduktionssammenhænge, hvor printning af 100 identiske stikhuse tager samme tid som printning af ét. Dette er noget, der ikke kan gøres med subtraktive eller støbte processer på prototypeniveau.
Sådan vælger du det rigtige Storskala harpiks 3D-printer til din virksomhed
Definition af indkøbskriterier
Standarderne for byggevolumen skal matche delkasserne, plus 15 til 20 procent ekstra plads til støttestrukturer. De fleste bilindvendige dele kan passe ind i et arbejdsområde på 400x400x500 mm, hvilket også giver mulighed for at fremstille 80-120 små dele på samme tid ved at indbygge dem. Forskellige anvendelser har forskellige opløsningsbehov. For eksempel kan huse til markedsvarer håndtere 50 mikron XY-opløsning, men tandlæger har brug for 25 mikron præcision. Udskrivningshastigheden, som måles i millimeter i timen med Z-aksebevægelse, har en direkte effekt på gennemløbshastigheden. Produktionsorienterede systemer kan nå 30 til 50 millimeter i timen ved at optimere lageksponeringstider og hurtige afskalningsprocesser.
Kompatibilitet mellem materialer går ud over, hvad der står i producentens specifikationer. Tjek for åbne systemdesigns, der kan bruge tredjepartsharpikser. Denne funktion sænker omkostningerne med 30 til 40 procent sammenlignet med økosystemer, der kun bruger private materialer. Vi har bevis for situationer, hvor låste systemer fik kunder til at købe plastik for 400 dollars/liter, mens versioner af samme type, der var åbne, kun kostede 120 dollars/liter. Tjek infrastrukturen til håndtering af harpiks. For eksempel forhindrer automatiske fødesystemer med niveausensorer og peristaltiske pumper, at job stopper midt i 20-timers eller længere udskrifter, hvilket beskytter både investeringen i materialer og produktionsplanen.
Evaluering af producenter og samlede ejeromkostninger
Når du sammenligner systemer, skal du se på, hvor længe delene holder. De fleste monokrome LCD-skærme i mSLA- storskala resin 3D-printere holder i 2,000 til 3,000 printtimer, før de skal udskiftes, hvilket koster mellem $800 og $1,200. Laser SLA-systemer kan derimod fungere i 10,000 timer eller mere, men er dyrere at købe i starten. Undersøg leveringstiderne og tilgængeligheden af reservedele. Dette er et meget vigtigt trin, som vi har set folk glemme, indtil produktionen stopper, mens de venter på en galvanometerenhed til $3,500, der ankommer om 8 uger.
Når du beregner investeringsafkastet, bør du inkludere ting som, hvor meget materiale der spildes, hvor meget energi der bruges (industrielle enheder bruger 1.5 til 3 kW strøm hele tiden), og hvor meget arbejde der kræves til efterbehandling. I situationer med høj belastning tjener et korrekt defineret system sig selv hjem på 18 til 24 måneder, især når det erstatter udviklingstjenester, der koster $250 til $600 pr. del. Det er vigtigt at kigge efter garantier, der dækker mere end blot det første år. Kig efter garantier, der dækker optiske dele og bevægelsessystemer, som er de dyreste dele af fotopolymerisationsværktøjer, der kan gå i stykker.
Optimering af ydeevne og vedligeholdelse for storskala resinprintere
Protokoller om forebyggende vedligeholdelse
Regelmæssige reparationsplaner er nødvendige for driftsstabilitet. Hver 50. printtime skal resin-karfilm af FEP-, nFEP- eller ACF-typerne kontrolleres for uklarhed eller små revner, der påvirker UV-penetrationens regelmæssighed. Vi foreslår at udskifte dem hver 200. time, selvom der ikke er nogen tydelig slitage, da optisk nedbrydning sker, før det kan ses. Hver 500. time skal de overflader på byggepladerne, der klæber sammen, behandles med en let, grovkornet overflade. Dette genskaber den mikrotekstur, der er nødvendig for, at det første lag kan klæbe sammen uden at bruge for meget kraft.
Rengøring af den optiske bane har en direkte effekt på, hvor godt udskrifterne fungerer. Rengøring af harpiksbeholdervinduer, optisk beskyttelsesglas og galvanometerspejlenheder kræver regelmæssig rengøring for at forhindre kontaminering og opretholde ensartet laserenergitransmission. En gang om måneden, med IPA og fnugfri klude, stoppes lysintensitetstaben på 15-25%, der efterlader dybe dele, der ikke er fuldt hærdede. Temperatursensorkalibrering, som kontrolleres hver tredje måned i forhold til NIST-sporbare standarder, holder limens viskositet inden for det 10%-område, der er nødvendigt for ensartet lagvedhæftning på tværs af store tværsnit.
Bedste praksis for software og kalibrering
Moderne storskala 3D-printere i resin har AI-optimerede skæringsalgoritmer, der ændrer eksponeringstider baseret på tværsnitsareal og formens kompleksitet. Regelmæssig opdatering af hardware og slicer-software – normalt hver tredje måned – låser op for disse hastighedsforbedringer og retter kanttilfælde, der findes ved at indsamle brugerdata. Hver måned bør du være opmærksom på dine kalibreringsprocesser. For eksempel kan brug af præcisionsindikatorer til at kontrollere Z-aksens vinkelrethed, kontrol af resinens temperatur og evaluering af testprint med standardformer finde afvigelser, før det påvirker produktionsdelene.
Professionelle servicekontrakter beskytter dig, hvis noget går frygteligt galt. Årlige kontroller udført af fabriksuddannede eksperter omfatter kontrol af den optiske justering, måling af slør i bevægelsessystemet og certificering af den elektriske sikkerhed. Disse inspektioner forlænger udstyrets levetid og holder garantien gyldig. Vi har set, at steder, der bruger forebyggende servicekontrakter, har 60 % færre uventede nedetider end dem, der bruger reaktiv vedligeholdelse.
At foretage et trygt køb: Hvor og hvordan man køber Storskala harpiks 3D-printere
Leverandørudvælgelse og indkøbskanaler
For at finde kvalificerede leverandører af storskala 3D-printere i resin skal du se på både udstyrets specifikationer og den ekspertsupportinfrastruktur. Når producenterne har regionale servicecentre fyldt med reservedele, kan de reagere inden for 24 til 48 timer i stedet for de to til tre uger, det tager for udenlandsk forsendelse. Tjek, om der er tilgængelige træningsprogrammer. Fuld operatørcertificering, der dækker kalibreringsprocedurer, fejlfindingsmetoder og sikkerhed ved materialehåndtering, beskytter din udstyrsinvestering og opbygger samtidig intern viden.
Forhandling af bulkkøb giver dig mulighed for at få priser, der normalt er 12-18 % lavere end listeprisen for ordrer på mere end én vare. Distributører, der arbejder med 3D-printbureauer, hjælper ofte virksomheder med at foretage gruppekøb ved at kombinere mindre virksomheders behov for at få lavere priser for større virksomheder. Operationelle leasingaftaler, der varer mellem 36 og 60 måneder, kan hjælpe dig med at spare penge og dække vedligeholdelsesomkostninger. Denne type leasing er især god for startups, der ønsker at se, om markedet ønsker at købe noget, før de forpligter sig til at købe det fuldt ud.
Garanti og eftersalgsovervejelser
Sliddele, der normalt ikke er dækket af garantier, bør være dækket af denne. For eksempel udgør momsfilm og overfladebehandlinger på byggepladser 40 % af omkostningerne ved at udskifte noget efter tre års brug. Se på serviceaftaler, der beskriver de hurtigste reaktionstider og garantier for levering af dele. Nogle producenter tilbyder længere garantier, der inkluderer årlig forebyggende vedligeholdelse, softwareopdateringer og prioriteret teknisk support for yderligere 15 til 20 procent af udstyrets købspris. Dette er normalt en investering, der betaler sig, fordi det betyder færre driftsproblemer.
Demo-apps og prøveeksempler på dele fjerner gætteriet fra køb. Velrenommerede producenter af store resin-3D-printere tilbyder demonstrationer på stedet ved hjælp af dine CAD-filer og materialespecifikationer for at producere dele, som du kan teste for mekaniske egenskaber og dimensionsnøjagtighed uden at beskadige dem. Under valideringsprocessen findes der ofte problemer med kompatibilitet eller måder at forbedre arbejdsgangen på, som skal løses, før et endeligt køb foretages.
Konklusion
En storstilet 3D-printer af resin er en investering i industriel fleksibilitet og hurtig produktudvikling. Teknologien er nu mere udviklet end blot eksperimenter fra tidlige brugere. Der findes nu produktionsafprøvede systemer, der kan tilbyde nøjagtighed ned til mikronniveau på tværs af byggestørrelser i meterskala. En god købsproces kombinerer tekniske krav som byggeramme, optisk opløsning og materialekompatibilitet med praktiske fakta som nem vedligeholdelse, fleksibilitet i materialemiljøet og infrastrukturen til at understøtte leverandører. Virksomheder, der ønsker at få det bedste investeringsafkast (ROI), behandler disse systemer, som om de var en del af en produktionscelle snarere end separate udstyrsstykker. De bruger det samme beløb på infrastruktur til efterbehandling, træning af operatører og forebyggende vedligeholdelsesplaner, der sikrer ensartet langsigtet ydeevne.
Ofte stillede spørgsmål
1. Hvad adskiller storformatprintere fra standard desktopmodeller?
Industrielle storskala 3D-resinprintere er konstrueret med forstærkede mekaniske arkitekturer, der er designet til at modstå høje afskalningskræfter, der genereres under separation af store lag, og som håndterer de eksponentielle afskalningskræfter, der forårsages af meget store tværsnit, hvilket kan generere betydelige afskalningskræfter afhængigt af tværsnitsareal, resinviskositet og lageksponeringsparametre. Vippe-og-afskalningsmotorer og andre avancerede frigørelsesmekanismer forhindrer lag i at delaminere, og automatiske resinfødningssystemer holder beholderniveauerne stabile under printjob, der varer 30 timer eller mere. Disse funktioner, der er designet til produktion, sikrer stabilitet, der ikke er mulig med forbrugerkvalitetsdele.
2. Hvordan håndterer jeg efterbehandling af store printede dele?
Standard vaske- og hærdningssystemer til personlige computere kan ikke håndtere industriel produktion. Planlæg det rigtige udstyr: ultralyds- eller omrøringsbaserede vasketanke, der kan håndtere dele på 500 mm eller mere, med IPA- eller TPM-opløsningsmiddelgenbrug; derefter kraftige UV-hærdningsrum, der kan udsætte hele byggevolumen for lys fra alle retninger. Den rigtige efterbehandling sikrer, at delene har de mekaniske egenskaber, der er klassificeret til dem. Hvis tørringen ikke udføres korrekt, kan ureagerede monomerer skade delenes styrke og stabilitet.
3. Kan disse systemer fungere i almindelige kontormiljøer?
Store harpikskar afgiver flygtige organiske forbindelser (VOC'er), hvilket betyder, at værksteder skal have aktive ventilationssystemer, der kan håndtere 150 CFM eller mere afløbsluft med kulfiltrering. Stabilitet ved stuetemperatur er også vigtig; at holde temperaturen mellem 20 og 25 °C forhindrer ændringer i limtykkelsen, der kan skade et prints succes. Brug penge på miljøindstillinger ud over at købe printeren.
Partner med Magforms til 3D-printløsninger i industriel kvalitet med resin
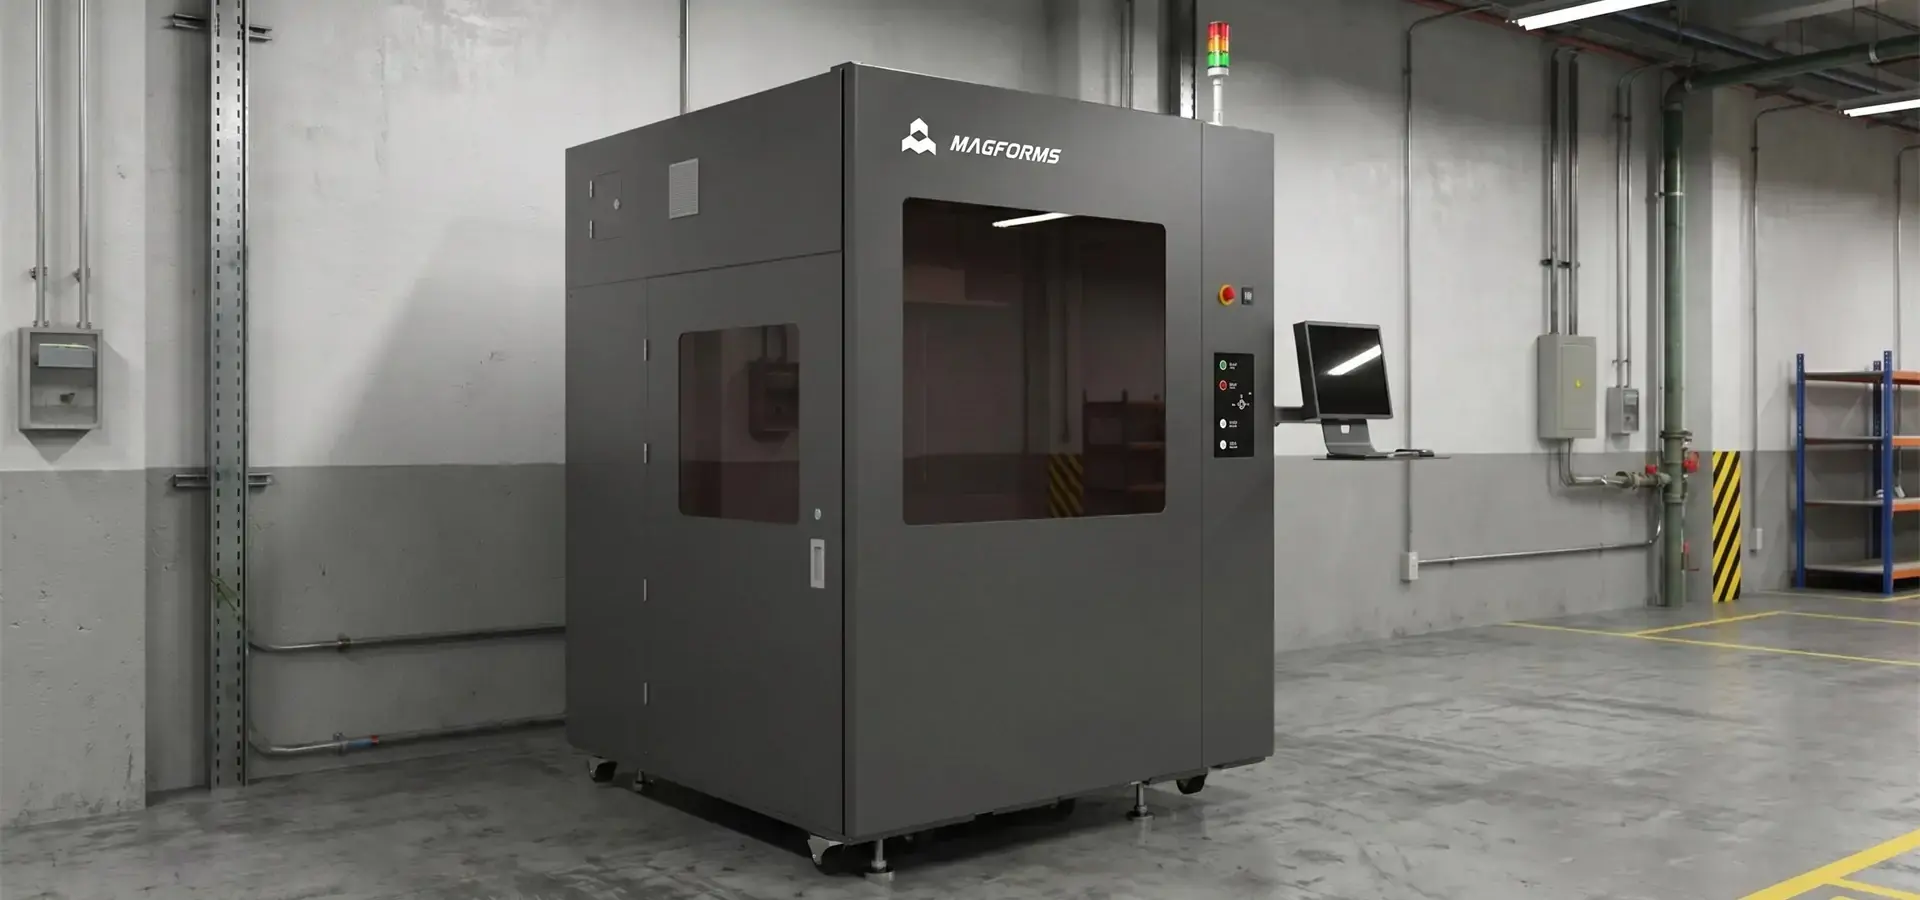
Magforms tilbyder fuldt integrerede storskala 3D-printsystemer til resin , der kombinerer deres eget fotopolymerisationsudstyr med applikationsoptimerede resinformler. Dette fjerner de problemer, som tredjeparts materialeøkosystemer har med kompatibilitet. Vores variable spotstørrelseslaserteknologi og AI-optimerede scanningsstier gør vores platforme 30 % eller mere hurtigere end andre, samtidig med at de bevarer mikronniveau-nøjagtighed i dimensioner på tværs af byggestørrelser på 600x600x400 mm. Vi har forbedret produktionsafprøvede løsninger gennem tusindvis af timers arbejde i barske industrielle miljøer. Vores kerneinnovationer er beskyttet af 22 patenter, og vores installationer betjener mere end 300 virksomheder inden for bil-, luftfarts- og medicinalsektoren.
Vores tekniske supportinfrastruktur omfatter grundig træning af operatører, forebyggende vedligeholdelsesprogrammer og hurtige servicenetværk, der holder produktionen kørende så problemfrit som muligt. Som en velkendt producent af storskala resin 3D-printere tilbyder vi klare priser for store indkøb, fleksible leasingmuligheder og prøvevalideringsprogrammer, der bruger dine rigtige CAD-filer og materialespecifikationer. Kontakt vores ingeniørteam på info@magforms.com for at tale om, hvordan vores metode til at integrere materialer og værktøjer kan fremskynde udviklingen af dine produkter, samtidig med at omkostningerne og risiciene ved driften sænkes. Du kan se forskellen i pålidelighed, der kommer af at have design- og produktionsfærdigheder, der er vertikalt integrerede, ved at opsætte en display på stedet.
Referencer
1. Gibson, I., Rosen, D., & Stucker, B. (2021). Additive fremstillingsteknologier: 3D-printning, hurtig prototyping og direkte digital fremstilling (3. udg.). Springer International Publishing.
2. Zakeri, S., Vippola, M., & Levänen, E. (2020). En omfattende gennemgang af fotopolymerisationen af keramiske harpikser anvendt i stereolitografi. Additive Manufacturing, 35, 101177.
3. Stansbury, JW, & Idacavage, MJ (2016). 3D-printning med polymerer: Udfordringer blandt voksende muligheder. Dental Materials, 32(1), 54-64.
4. Ngo, TD, Kashani, A., Imbalzano, G., Nguyen, KT, & Hui, D. (2018). Additiv fremstilling (3D-printning): En gennemgang af materialer, metoder, anvendelser og udfordringer. Composites Part B: Engineering, 143, 172-196.
5. Ligon, SC, Liska, R., Stampfl, J., Gurr, M., & Mülhaupt, R. (2017). Polymerer til 3D-printning og tilpasset additiv fremstilling. Chemical Reviews, 117(15), 10212-10290.
6. Quan, H., Zhang, T., Xu, H., Luo, S., Nie, J., & Zhu, X. (2020). Fotohærdende 3D-printteknik og dens udfordringer. Bioactive Materials, 5(1), 110-115.
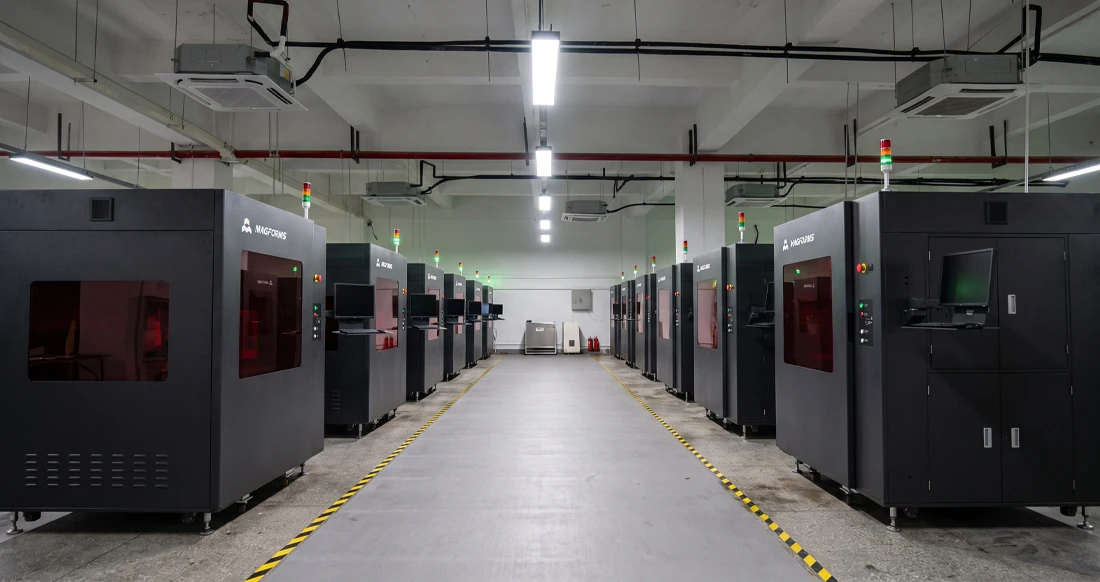
Magforms gør design og fremstilling nemmere.
Populære blogs
-
 Industris indsigtFremstillingsindustri
FDM vs. SLA-printer: Hvilken teknologi er den rigtige til dit projekt?
-
 Industris indsigtFremstillingsindustri
Top 5 anvendelser af industrielle 3D-printere i produktionen i dag
-
 Industris indsigtFremstillingsindustri
Hvorfor er stereolitografiske 3D-printere uovertrufne til prototyping af mikrofluidiske enheder?
